
cerca
Elija su sitio
Global
Redes Sociales


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-29 Origen: Sitio


¿Cuánto tiempo pierde su equipo durante cada cambio de molde? Las conexiones repetidas de mangueras pueden retrasar la producción y aumentar el trabajo manual. Un acoplamiento rápido adecuado simplifica estas tareas y permite cambios de molde más rápidos. Descubra cómo reducir el tiempo de inactividad, mejorar la confiabilidad de la conexión y optimizar su proceso de cambio.
Un acoplamiento rápido reduce el trabajo manual involucrado en la conexión de líneas de servicio de moldes. Los operadores pueden conectar componentes compatibles a través de una interfaz de acoplamiento diseñada. No necesitan repetir todos los pasos requeridos por una conexión roscada convencional. Esta ventaja resulta más útil cuando un molde tiene varios circuitos de refrigeración. Cada conexión representa otra tarea durante el proceso de cambio. Reducir el tiempo de gestión de estas tareas puede hacer que el flujo de trabajo general sea más eficiente.
Por ejemplo, considere un molde que utiliza mangueras de entrada y salida separadas. Los operadores deben desconectar ambas mangueras antes de retirar el molde. Luego deberán volver a conectarlos después de instalar el molde de reemplazo. Un acoplamiento rápido adecuado puede simplificar ambas operaciones. El tiempo real ahorrado depende del diseño del conector, el acceso a la manguera, la experiencia del operador y la cantidad de conexiones. Los fabricantes deberían medir estos factores en lugar de suponer un aumento fijo de la productividad.
Los accesorios roscados tradicionales a menudo requieren que los operadores giren los componentes varias veces. También es posible que necesiten herramientas para apretar o aflojar las conexiones. El acceso restringido puede dificultar estas operaciones. Un acoplamiento rápido compatible reduce la cantidad de pasos manuales necesarios para las tareas de conexión de rutina. Luego, los operadores pueden concentrarse en el posicionamiento del molde y otros requisitos de configuración.
Sin embargo, las conexiones roscadas todavía tienen usos válidos. Algunos sistemas requieren juntas fijas o disposiciones de sellado específicas. El acoplamiento rápido es más valioso cuando una conexión debe desconectarse y volverse a conectar periódicamente. Los compradores deben comparar el proceso de conexión completo, incluida la inspección y el mantenimiento. No deberían comparar únicamente la velocidad de conexión.
Un diseño de conexión bien organizado facilita la gestión de la eliminación del moho. Los operadores pueden identificar líneas de servicio, desconectarlas en un orden definido y preparar el molde para su elevación. Después de la instalación, pueden volver a conectar las líneas según un diseño documentado. Este enfoque reduce la confusión cuando varios moldes comparten un área de producción.
La accesibilidad a la conexión también importa. Los accesorios mal colocados pueden ralentizar a los operadores incluso cuando utilizan un acoplamiento rápido. Las longitudes de las mangueras, el espacio de flexión, las etiquetas y la orientación de las conexiones afectan el flujo de trabajo. Los fabricantes deben revisar estos detalles al planificar un sistema de cambio de molde.
El acoplamiento rápido puede admitir conexiones más repetibles cuando los fabricantes estandarizan las interfaces. Las etiquetas y los códigos de colores pueden ayudar a los operadores a identificar cada circuito. Los conectores compatibles también reducen la posibilidad de unir componentes que no deberían conectarse. Estas medidas resultan especialmente útiles cuando los moldes contienen múltiples canales de enfriamiento.
Sin embargo, una conexión rápida no evita automáticamente todos los errores. Los operadores aún deben verificar la línea correcta, el acoplamiento del conector y la dirección del flujo. Los diferentes circuitos deben tener una identificación clara y puntos de conexión documentados. Esta combinación mejora la consistencia sin eliminar controles de seguridad esenciales.
Las conexiones confiables ayudan a reducir los retrasos causados por fugas o accesorios sueltos. Algunos acoplamientos rápidos utilizan válvulas de cierre que limitan la pérdida de fluido durante la desconexión. La idoneidad de este diseño depende del circuito y de las características de flujo requeridas. Para el enfriamiento del molde, prevenir fugas también puede ayudar a mantener limpia el área de trabajo circundante.
Consejo: estandarice las etiquetas de conexión y los pasos de inspección antes de cambiar cada molde. Esto ayuda a los operadores a trabajar de manera consistente en todos los turnos.
Las líneas de enfriamiento son una aplicación práctica para el acoplamiento rápido de moldes. Llevan agua u otro medio refrigerante aprobado a través del molde. Es posible que los operadores necesiten desconectar estas líneas cada vez que un molde sale de la máquina. Los acoplamientos rápidos adecuados pueden facilitar el proceso y reducir la manipulación manual repetida.
El conector debe coincidir con la interfaz existente del molde. Por ejemplo, Las boquillas de agua de refrigeración con orificio hexagonal estándar japonés se describen para conectar líneas de refrigerante a herramientas de moldeo. La página del producto también identifica la compatibilidad con ciertas boquillas de molde existentes. Los compradores deben verificar las dimensiones, los requisitos de rosca y el componente de acoplamiento previsto antes de realizar el pedido. La compatibilidad nunca debe asumirse únicamente por la apariencia.
Algunos moldes utilizan circuitos hidráulicos o neumáticos para extraer núcleos, funciones de sujeción u otras operaciones auxiliares. Estos circuitos también pueden requerir desconexión durante el reemplazo del molde. Un acoplamiento rápido diseñado específicamente puede simplificar el proceso cuando sus clasificaciones coinciden con la aplicación.
Las conexiones hidráulicas requieren especial cuidado. Se deben considerar la presión, la energía residual, el tipo de fluido y el riesgo de liberación accidental. Los conectores de manguera de uso general no son automáticamente adecuados para el servicio hidráulico. Los circuitos neumáticos también requieren presiones nominales adecuadas y procedimientos de aislamiento seguros. Los operadores deben seguir las instrucciones del equipo antes de desconectar cualquier línea presurizada.
Los moldes complejos pueden necesitar varios circuitos de refrigeración y conexiones auxiliares. Manejar cada línea por separado puede generar trabajo repetitivo. Un diseño estandarizado ayuda a los operadores a identificar los puntos de conexión correctos y seguir una secuencia consistente. Las placas de acoplamiento múltiple también pueden ayudar cuando es necesario conectar muchos circuitos entre sí.
La mejor configuración depende del diseño del molde y de la disposición de la máquina. Los fabricantes deben mapear cada circuito antes de seleccionar los conectores. También deben considerar el acceso, el recorrido de las mangueras, el mantenimiento y las consecuencias de una conexión incorrecta. Estas preparaciones ayudan a convertir el acoplamiento rápido en una mejora repetible del proceso.
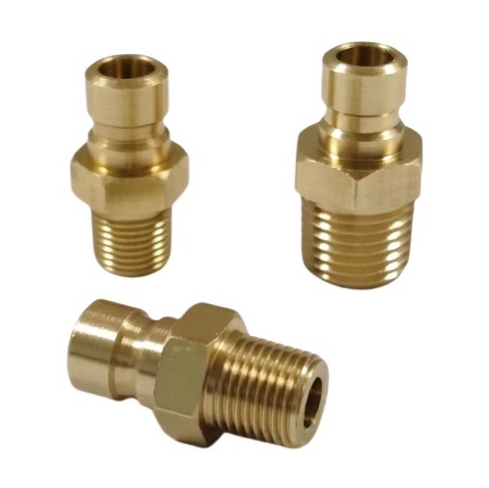
El acoplamiento rápido y los accesorios roscados se diferencian principalmente en la forma en que los operadores unen y separan los componentes. Las conexiones roscadas suelen requerir un movimiento de rotación y un apriete correcto. Los acoplamientos rápidos utilizan un mecanismo de acoplamiento y bloqueo diseñado. Esto puede simplificar las tareas de conexión frecuentes, especialmente cuando los accesorios son de fácil acceso.
factor de comparación |
Acoplamiento rápido |
Racor roscado convencional |
|---|---|---|
Método de conexión |
Acción de acoplamiento y bloqueo diseñada |
Enganche y ajuste del hilo |
Desconexión frecuente |
A menudo adecuado |
Puede requerir más trabajo manual |
Prevención de fugas |
Depende de los sellos y el diseño. |
Depende de las roscas y del método de sellado. |
Necesidades de inspección |
Controles de bloqueo y sellado |
Comprobaciones de rosca, sellado y apriete. |
Mejor aplicación |
Conexiones repetidas y compatibles |
Articulaciones fijas o raramente desconectadas |
Ningún diseño es automáticamente mejor en todas las situaciones. La elección correcta depende del circuito de fluido, las condiciones de funcionamiento, la frecuencia de conexión y los requisitos de mantenimiento.
Las tareas de conexión más cortas pueden reducir la parte no productiva del cambio de molde. Los operadores dedican menos tiempo a gestionar cada conexión compatible. Esto puede resultar valioso en entornos de producción donde los moldes cambian con frecuencia. Sin embargo, el tiempo de conexión es sólo una parte del período total de transición.
La extracción de moldes, el levantamiento, la alineación, la sujeción, la configuración de parámetros y la inspección de la primera pieza también afectan el tiempo de inactividad. El acoplamiento rápido no puede eliminar estas tareas. Por lo tanto, los fabricantes deberían realizar un seguimiento del tiempo de conexión por separado del tiempo total de cambio. Esto hace que sea más fácil comprender si la inversión mejora la eficiencia general de la producción.
Una conexión confiable debe permanecer segura durante el funcionamiento normal. Los acoplamientos rápidos pueden contener sellos, piezas de bloqueo y componentes móviles que necesitan inspección. Los accesorios roscados también pueden desgastarse, aflojarse o desarrollar problemas de sellado. Ambos diseños requieren una correcta instalación y mantenimiento preventivo.
La mejor comparación considera la vida útil completa. Los compradores deben revisar la frecuencia de reemplazo, el acceso para mantenimiento, el riesgo de fugas y la compatibilidad. Un acoplamiento que se conecta rápidamente pero que requiere reparaciones frecuentes puede no mejorar la productividad a largo plazo.
Consejo: Compare los costos operativos completos, no solo el precio de compra o la velocidad de conexión inicial.
La selección del acoplamiento rápido adecuado comienza con la conexión del molde existente. Los compradores deben confirmar el estándar del conector, el tipo de rosca, las dimensiones, el mecanismo de bloqueo y la disposición de la manguera. Los estándares americanos, europeos, japoneses y franceses pueden utilizar interfaces diferentes. Los componentes de diferentes estándares no deben considerarse intercambiables a menos que se verifique la compatibilidad.
La gama de productos en la página de categorías de productos de acoplamiento rápido incluye diferentes estándares de conexión y opciones estructurales. Las configuraciones rectas, en ángulo y otras pueden ayudar a abordar diferentes espacios de instalación. Los compradores deben hacer coincidir el diseño con la disposición del molde y los requisitos de servicio.
Un acoplamiento de leva y ranura de nailon tipo F proporciona otro ejemplo de por qué es importante la clasificación de productos. La lista referenciada identifica la construcción de nailon y un uso previsto que involucra conexiones de tuberías. Estos detalles por sí solos no establecen la idoneidad para los circuitos de refrigeración de moldes de inyección. Confirme la aplicación aprobada por el fabricante y los límites operativos antes de especificarlos.
El material afecta la durabilidad, la compatibilidad química y la vida útil. El latón se considera comúnmente para accesorios industriales adecuados. El acero inoxidable puede ser adecuado para aplicaciones que requieren diferente resistencia a la corrosión. El nailon y otros plásticos de ingeniería pueden resultar útiles en sistemas compatibles. Cada material tiene límites, por lo que los compradores deben evaluar las condiciones operativas reales.
La temperatura, la química de los fluidos, la carga mecánica y la exposición ambiental influyen en la decisión. El agua de refrigeración puede contener productos químicos de tratamiento u otras sustancias que afectan la compatibilidad del material. Un accesorio también debe tolerar las cargas esperadas de manipulación e instalación. Los fabricantes deben solicitar documentación técnica cuando las condiciones de funcionamiento sean exigentes.
La clasificación de presión es un factor de selección crítico. Los compradores deben distinguir la presión de trabajo de otros valores de presión publicados. También deben confirmar los límites de temperatura y la compatibilidad del sello. Un conector adecuado para una línea de enfriamiento de baja presión puede no serlo para equipos hidráulicos.
Algunos diseños incluyen válvulas de cierre que ayudan a limitar la pérdida de fluido durante la desconexión. Por ejemplo, Las boquillas de cierre de rosca macho de latón de baja presión se describen como parte de un sistema de acoplamiento rápido de doble cierre. Es importante su clasificación de baja presión declarada. No los seleccione para un circuito diferente sin verificar todos los requisitos del sistema.
Consejo: Solicite dibujos, especificaciones de interfaz, clasificaciones de presión y límites de temperatura antes de aprobar un acoplamiento para uso en producción.
La estandarización hace que el trabajo repetido sea más fácil de gestionar. Los fabricantes pueden definir posiciones de conexión consistentes cuando los diseños de moldes y máquinas lo permitan. Cada manguera debe tener un propósito claro y una etiqueta de identificación. Los mapas de conexión pueden mostrar a los operadores a dónde pertenece cada línea.
Este enfoque reduce el tiempo dedicado a identificar las mangueras durante un cambio. También ayuda a los equipos de mantenimiento a investigar problemas. Cuando diferentes moldes requieran diferentes interfaces, documente esas diferencias claramente. La estandarización debería mejorar la compatibilidad sin imponer accesorios inadecuados en un sistema.
La preparación puede reducir retrasos evitables durante el reemplazo del molde. Antes del cambio programado, los operadores pueden inspeccionar las mangueras y accesorios del siguiente molde. Pueden verificar los sellos, el estado de los conectores, las etiquetas y las herramientas necesarias. También pueden confirmar que el molde y los accesorios correctos estén listos.
Estas tareas pueden completarse antes de que la máquina se detenga, cuando los procedimientos del sitio lo permitan. Esto reduce el trabajo que debe realizarse durante el tiempo de inactividad. Los operadores nunca deben pasar por alto los procedimientos de aislamiento o seguridad para ahorrar tiempo. La preparación debe seguir el plan de cambio aprobado por la planta.
El intercambio de troqueles en un minuto, o SMED, se centra en reducir el tiempo de configuración. Un principio clave es separar las tareas internas de las externas. Las tareas internas requieren que la máquina se detenga. Las tareas externas se pueden completar mientras continúa funcionando, cuando sea seguro y práctico.
El acoplamiento rápido soporta SMED simplificando las tareas de conexión y desconexión. Sin embargo, la mayor mejora suele surgir al revisar todo el flujo de trabajo. Los equipos pueden registrar cada paso, eliminar movimientos innecesarios, preparar herramientas con anticipación y estandarizar la secuencia. Luego deberían probar el método revisado y medir el resultado.
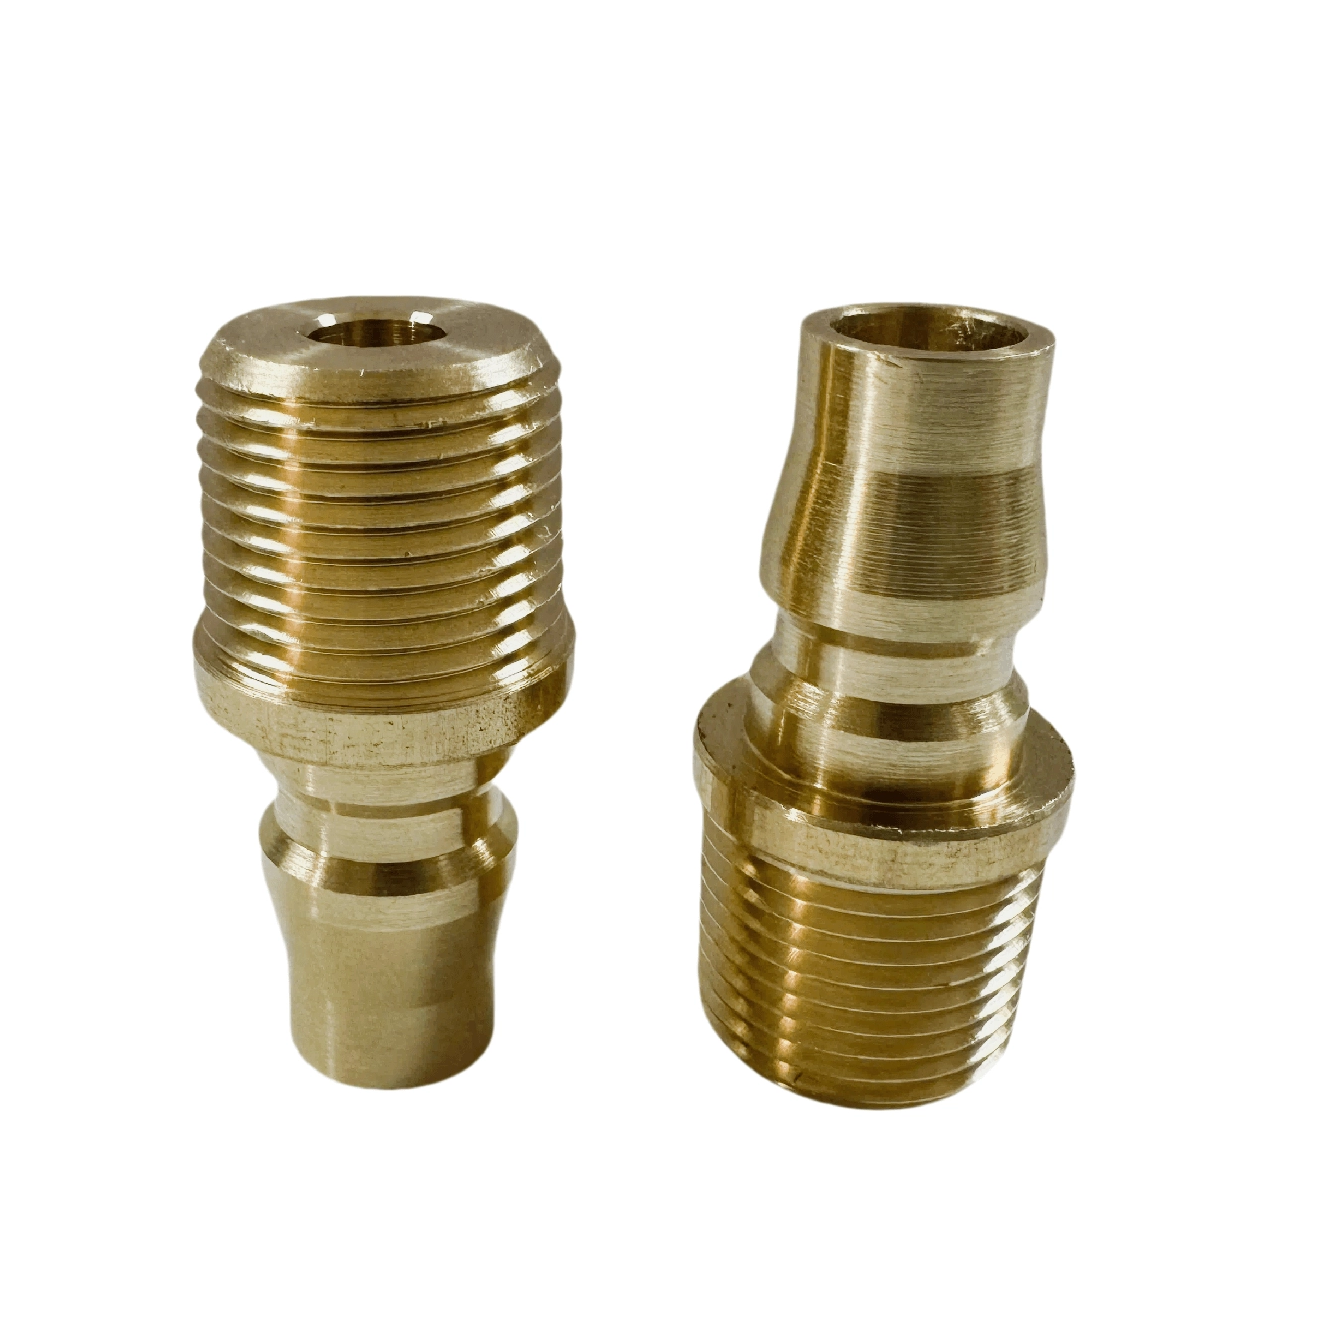
Antes de la instalación, verifique las dimensiones de la interfaz y el estándar de conexión. Confirme la presión de trabajo, el rango de temperatura y la compatibilidad de fluidos. Verifique que ambos componentes acoplados estén diseñados para funcionar juntos. Compruebe si el sistema requiere una función de cierre o una capacidad de flujo particular.
La instalación debe seguir las instrucciones del fabricante. Evite forzar la unión de componentes que no coincidan. Confirme que los conjuntos de mangueras sean adecuados para el servicio previsto. Documente las piezas aprobadas para que los reemplazos futuros mantengan las mismas especificaciones.
La inspección periódica ayuda a prevenir fugas y tiempos de inactividad inesperados. Busque sellos dañados, grietas, deformaciones, corrosión y piezas de bloqueo desgastadas. Revise las conexiones de las mangueras para detectar signos de movimiento o daños. Reemplace los componentes defectuosos de acuerdo con las instrucciones del fabricante.
La frecuencia de la inspección debe reflejar las condiciones de funcionamiento y los ciclos de conexión. Las líneas de producción de alto uso pueden necesitar controles más frecuentes. Los equipos de mantenimiento deben registrar las fallas recurrentes e identificar sus causas. Esto puede revelar si el problema se debe al desgaste, una manipulación incorrecta, contaminación o una selección inadecuada de componentes.
Después de volver a conectar el molde, los operadores deben seguir el procedimiento de puesta en marcha aprobado. Confirme que cada conector esté completamente enganchado y asegurado. Verifique si hay fugas utilizando el método aprobado del sitio. Verifique el flujo de enfriamiento y otras funciones relevantes antes de que se reanude la producción.
Nunca desconecte una línea presurizada a menos que el procedimiento del equipo lo permita específicamente. Aísle el circuito y libere la presión almacenada según sea necesario. Los sistemas hidráulicos y neumáticos pueden retener energía después del apagado. Los controles de seguridad siguen siendo esenciales, incluso cuando un acoplamiento rápido facilita la conexión.
Consejo: Un proceso de conexión más rápido nunca debe reemplazar el aislamiento de presión, las pruebas de fugas o las comprobaciones de seguridad de las máquinas.
Los fabricantes deben medir el proceso actual antes de cambiar los accesorios. Registre cuánto tiempo pasan los operadores desconectando y reconectando las líneas de servicio de moldes. Incluya todas las conexiones relevantes y observe cualquier retraso causado por un acceso deficiente o una identificación poco clara. Mantenga las comprobaciones de elevación, alineación, sujeción y producción del molde separadas del tiempo de conexión.
Utilice varios cambios en condiciones comparables. Diferentes moldes pueden tener diferentes números de canales de enfriamiento y conexiones auxiliares. La experiencia del operador también puede afectar los resultados. Registrar estas diferencias hace que la comparación sea más confiable. Una base clara ayuda a los fabricantes a determinar si el acoplamiento rápido ofrece una mejora significativa.
Utilice una fórmula sencilla para medir la mejora.
Tiempo ahorrado = Tiempo de conexión anterior − Tiempo de conexión nuevo
Por ejemplo, supongamos que un equipo anteriormente pasó 12 minutos conectando y desconectando líneas de servicio. Después de instalar los acoplamientos rápidos adecuados, la misma tarea dura 7 minutos. El ahorro calculado es de 5 minutos por cambio. Estas cifras son sólo ilustrativas y requieren verificación mediante mediciones de producción.
El porcentaje de reducción también se puede calcular mediante esta fórmula:
Reducción de tiempo (%) = (Tiempo ahorrado ÷ Tiempo de conexión anterior) × 100
En este ejemplo, el tiempo de conexión disminuye aproximadamente un 41,7%. Sin embargo, el tiempo total de cambio de molde no necesariamente disminuirá en el mismo porcentaje. La mejora general depende de cuánto tiempo del cambio original se dedicó a conectar y desconectar líneas.
La velocidad de conexión es solo un indicador de rendimiento. Los fabricantes también deben realizar un seguimiento del tiempo de inactividad total, los requisitos de mano de obra, los incidentes de fugas y los errores de conexión. Estas medidas ayudan a identificar si las conexiones más rápidas mejoran la confiabilidad de la producción. También muestran si los costos de mantenimiento cambian después de la instalación.
Una evaluación práctica debe comparar los resultados durante un período de producción representativo. Registre el número de cambios y los tipos de moldes involucrados. Considere los costos de los componentes y los requisitos de mantenimiento al estimar el beneficio financiero. Evite reclamar una ganancia de productividad basada en una sola prueba.
La siguiente tabla resume indicadores útiles.
KPI |
que medir |
Por qué es importante |
|---|---|---|
Tiempo de conexión |
Minutos por cambio |
Muestra ahorro de tiempo directo |
Tiempo total de cambio |
Tiempo de inactividad de la máquina por cambio de molde |
Mide el impacto general |
Errores de conexión |
Conexiones incorrectas o incompletas |
Indica la coherencia del proceso. |
Incidentes de fugas |
Eventos durante el inicio o la operación |
Ayuda a evaluar la confiabilidad del sellado |
Costo de mantenimiento |
Inspección, reparaciones y repuestos. |
Admite el análisis de costos del ciclo de vida |
Consejo: Compare las mismas tareas antes y después de la instalación para evitar exagerar la mejora.
El acoplamiento rápido simplifica los cambios de molde y reduce el tiempo de inactividad evitable. La selección adecuada garantiza conexiones confiables, operación segura y mantenimiento más sencillo.
TY Quick Coupling ofrece soluciones de conexión para aplicaciones compatibles. Su gama de productos ayuda a los fabricantes a mejorar la eficiencia mediante accesorios adecuados y soporte técnico.
R: El acoplamiento rápido simplifica las conexiones de las mangueras, reduce el trabajo manual y ayuda a minimizar el tiempo de inactividad de la máquina.
R: Elija acoplamientos de agua de refrigeración compatibles según la presión, la temperatura, los materiales y los estándares de conexión.
R: El acoplamiento rápido admite conexiones más rápidas y repetibles durante los frecuentes cambios de molde.
R: Compare los tiempos de conexión antes y después de la instalación en varios cambios de molde similares.
R: Sí. Inspeccione los sellos, los mecanismos de bloqueo y las conexiones de las mangueras para evitar fugas y fallas.


