
cerca
Elija su sitio
Global
Redes Sociales


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-19 Origen: Sitio


Las conexiones de fluidos poco fiables en los sistemas de gestión térmica o de moldeo por inyección a menudo provocan costosos tiempos de inactividad. Provocan fugas peligrosas y tiempos de ciclo inconsistentes. Reconocemos esta dura realidad industrial en todas las plantas de fabricación. Los equipos de ingeniería necesitan componentes confiables para mantener una producción continua. Diseñamos esta guía para proporcionar un marco claro y objetivo. Aprenderá a evaluar y seleccionar los perfiles de conector adecuados. En concreto, analizamos en detalle las series RPL y RMI. Necesita un control de temperatura sólido y cambios rápidos de molde. También necesita compatibilidad de fluidos verificable para las operaciones diarias. Estandarizar sus opciones de equipos minimiza los errores. Este artículo revela exactamente cómo estos perfiles especializados ofrecen resultados consistentes. Descubrirá estrategias prácticas para maximizar la integridad del sistema y el tiempo de actividad operativa.
Integridad del sistema: los acoplamientos rápidos estándar francés priorizan la seguridad del operador y el rendimiento sin fugas, diseñados específicamente para las demandas de ciclo alto del control de temperatura del molde.
Distinción de serie: los acoplamientos rápidos RPL están optimizados para circuitos de fluidos de alta temperatura con desconexiones de botón, mientras que los acoplamientos rápidos RMI ofrecen capacidades versátiles de alto flujo en dinámicas de presión variables.
Longevidad del material: La especificación de un acoplamiento de latón niquelado garantiza una resistencia esencial a la corrosión y estabilidad térmica frente a fluidos refrigerantes agresivos o aceites calientes.
Eficiencia operativa: Los mecanismos de acoplamiento con bloqueo de presión reducen significativamente los tiempos de cambio de herramientas al permitir conexiones ciegas, seguras y con una sola mano en espacios reducidos entre moldes.
Las operaciones de moldeo por inyección y fundición a presión requieren cambios frecuentes de herramientas. Los racores roscados tradicionales ralentizan considerablemente estas transiciones. A menudo resultan en pérdida de fluidos y derrames térmicos peligrosos. Los operadores de plantas enfrentan tiempos de preparación prolongados cuando desenroscan manualmente las líneas vivas. Necesita una alternativa más rápida y segura para mantener las máquinas en funcionamiento. Los perfiles roscados simplemente no pueden soportar de forma segura los cambios de molde de alta frecuencia. Los ingenieros deben eliminar estos cuellos de botella para optimizar la eficiencia del ciclo.
Mecánicamente, un El acoplamiento rápido estándar francés se diferencia significativamente de los perfiles ISO 7241. Las normas ISO a menudo dictan una amplia aplicabilidad hidráulica. Los perfiles estándar franceses se centran en gran medida en las geometrías de regulación de la temperatura. Utilizan una arquitectura de bloqueo de enchufe y enchufe distinta. Esta geometría específica garantiza tolerancias estrictas durante la expansión a alta temperatura. La intercambiabilidad se basa en hacer coincidir estas dimensiones físicas precisas. Muchas instalaciones hacen referencia a los perfiles Stäubli como base para esta norma. El diseño evita intencionadamente el juego lateral durante el ciclo térmico.
El El acoplamiento de moldes francés se ha convertido en la arquitectura predeterminada para la regulación precisa de la temperatura. Los moldes de inyección alternan rápidamente entre fases intensas de calentamiento y enfriamiento. El acoplamiento debe soportar fuertes choques térmicos sin degradarse. Proporciona canales de flujo sin restricciones para maximizar la eficiencia de la transferencia de calor. Los operadores confían en este diseño para mantener las temperaturas exactas del molde. El control constante de la temperatura se traduce directamente en una mayor calidad de las piezas. Vemos menos rechazos de piezas cuando las temperaturas del molde se mantienen perfectamente estables.
Las arquitecturas de sellado avanzadas distinguen a estos componentes. Emplean diseños de válvulas a ras y antiderrames. Las válvulas de descarga eliminan los espacios muertos donde el fluido podría acumularse. Esto evita la entrada de aire al conectar las líneas. También elimina el derrame de fluido al desconectar. Los operadores se mantienen a salvo de líquidos hirviendo o pisos resbaladizos. Los mecanismos antiderrame utilizan resortes internos para cerrar instantáneamente la ruta del flujo. Mantiene un ambiente limpio mientras protege al personal de la exposición a sustancias químicas.
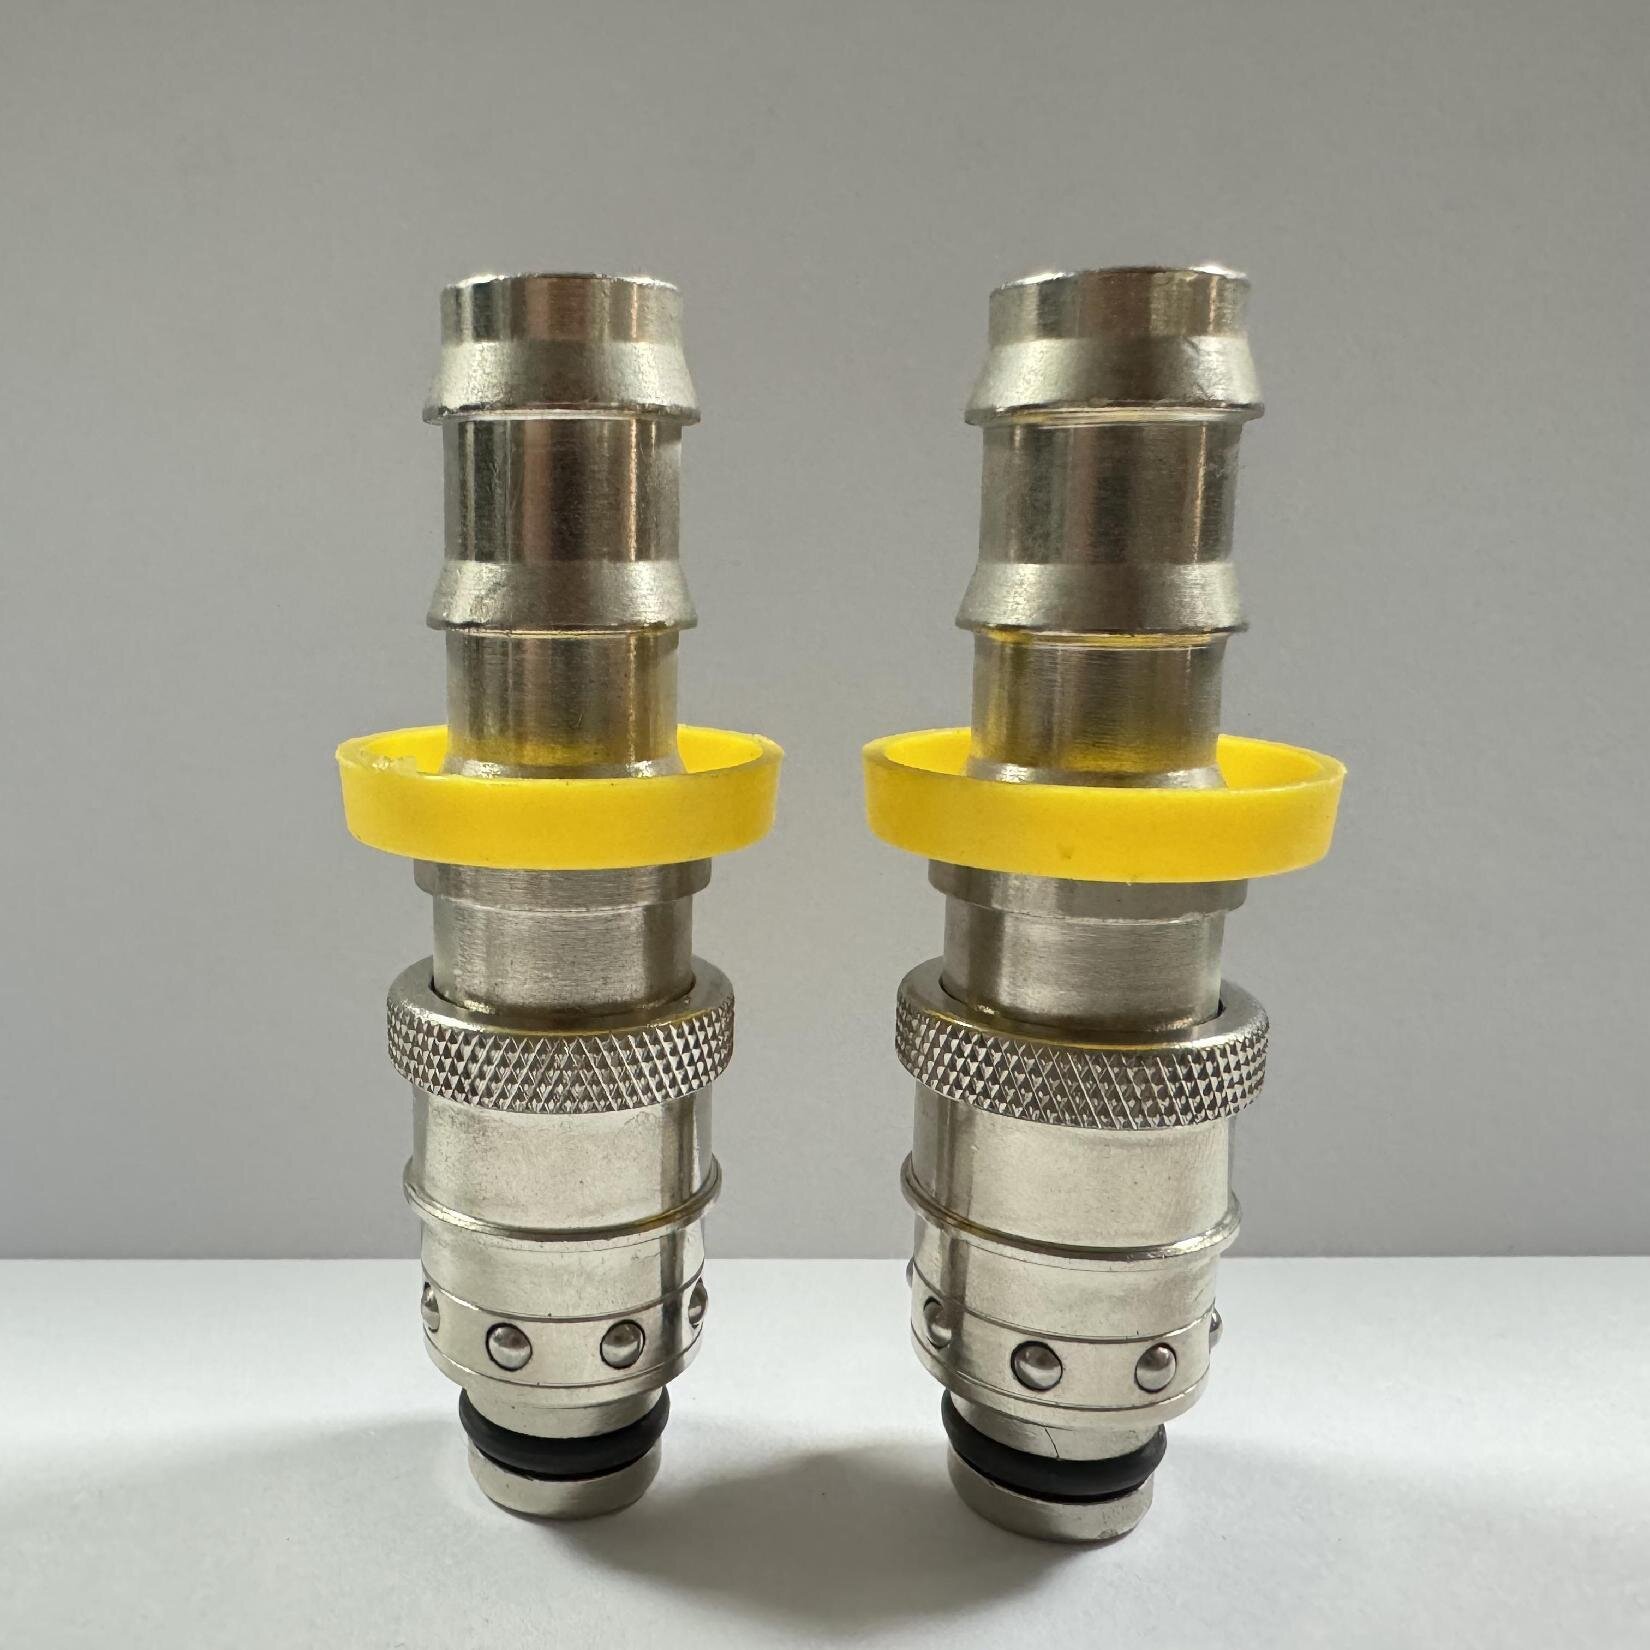
Comprender las distinciones de series ayuda a los ingenieros a especificar el componente correcto. Ambos perfiles sirven para sistemas de gestión térmica pero manejan dinámicas diferentes. Presentan distintos mecanismos de bloqueo y características de flujo. Debemos evaluarlos en función de sus principales fortalezas operativas.
El El acoplamiento rápido RPL utiliza válvulas internas estrictas y un diseño empotrado. El mecanismo de bloqueo seguro se basa en bolas de retención de alta resistencia. Estos componentes mantienen una sujeción rígida bajo picos de alta presión. La geometría enrasada prácticamente elimina cualquier pérdida de fluido durante el desacoplamiento. Este perfil destaca en la prevención absoluta de fugas.
Vemos la serie RPL implementada en entornos exigentes de alta temperatura. Sirve para circuitos de aceite caliente y líneas de agua a alta presión. La seguridad del operador sigue siendo innegociable en estas aplicaciones. La prevención de quemaduras impulsa la ingeniería detrás del diseño del RPL. El mecanismo de acción requiere que se suelte deliberadamente el botón. No se puede desconectar accidentalmente la línea golpeando el manguito. Esta exigencia de acción consciente protege a los técnicos que trabajan cerca de moldes calientes.
El El acoplamiento rápido RMI se centra en gran medida en la capacidad de flujo máxima. Cuenta con un recorrido interno optimizado para lograr una menor caída de presión. El robusto manguito de bloqueo resiste un manejo agresivo durante cambios rápidos. Encontrará menos restricciones de flujo interno en comparación con las alternativas al ras. Proporciona grandes volúmenes de líquido de manera eficiente.
Las instalaciones utilizan la serie RMI para el control general de la temperatura. Conecta colectores de agua de refrigeración centralizados a placas de acoplamiento múltiple. El perfil maneja fácilmente las demandas repetitivas de la refrigeración por agua estándar. El mecanismo de acción presenta un lanzamiento basado en un collar. Los operadores simplemente tiran del collar hacia atrás para realizar desconexiones rápidas y repetitivas. Esto acelera el mantenimiento rutinario de grandes bloques de refrigeración.
Debe hacer coincidir la serie de acoplamiento con resultados operativos específicos. Considere los caudales requeridos, los extremos térmicos y la frecuencia de cambio. Los perfiles RPL se adaptan a aplicaciones de aceite de alta temperatura críticas para la seguridad. Los perfiles RMI se adaptan a aplicaciones de agua de ciclo rápido y gran volumen. A continuación resumimos las diferencias operativas clave.
Característica |
Serie RPL |
Serie RMI |
|---|---|---|
Aplicación primaria |
Aceite a alta temperatura, agua a presión |
Refrigeración general, colectores de agua. |
Mecanismo de bloqueo |
Liberación del botón |
Liberación del cuello hacia atrás |
Característica de flujo |
Cara de descarga controlada y sin derrames |
Alta capacidad, baja caída de presión |
Enfoque de seguridad |
Evita desconexiones accidentales |
Permite realizar ciclos rápidos y repetitivos. |
El latón en bruto presenta problemas importantes en los entornos de fabricación modernos. El latón estándar sufre descincificación cuando se expone a agua industrial agresiva. El zinc se desprende de la aleación con el tiempo. Esto deja una capa de cobre porosa y debilitada. La oxidación degrada aún más el latón estándar en mezclas de glicol. Los aceites sintéticos de alta temperatura también aceleran la descomposición de los metales no tratados. Corre el riesgo de fallar catastróficamente los componentes si ignora estas reacciones químicas.
Especificar un El acoplamiento de latón niquelado resuelve estas vulnerabilidades del material. El proceso de recubrimiento modifica fundamentalmente la dureza de la superficie. Crea una barrera robusta contra medios fluidos agresivos. El niquelado mitiga eficazmente la corrosión galvánica. Esto ocurre cuando metales diferentes interactúan dentro del sistema de fluidos. La capa protectora prolonga drásticamente la vida útil del cuerpo del acoplamiento. Obtendrá la maquinabilidad del latón junto con la resistencia química del níquel.
Debemos evaluar los componentes internos con la misma rigurosidad. El cuerpo de latón sólo forma la capa exterior. Los resortes internos y las bolas de bloqueo soportan una tensión mecánica constante. Los fabricantes suelen forjar estas piezas internas con acero inoxidable de alta calidad. El acero inoxidable resiste el óxido y mantiene la tensión del resorte a temperaturas extremas. Una carcasa niquelada resistente requiere una mecánica interna igualmente resistente. Los resortes internos débiles causarán fugas prematuras independientemente del revestimiento exterior.
La compatibilidad del material del sello dicta el éxito final de la conexión. Debe adaptar estrictamente el elastómero al medio fluido. Considere la temperatura máxima de funcionamiento para evitar la degradación prematura del sello.
FKM (Viton): Excelente para aceites sintéticos de alta temperatura. Soporta el calor intenso pero tiene problemas con el vapor caliente.
EPDM: La opción óptima para mezclas de agua caliente y glicol. Nunca utilice EPDM con aceites a base de petróleo. Se hinchará y fallará rápidamente.
NBR (Nitrilo): Más adecuado para aceites hidráulicos estándar y refrigeración por agua en general a temperaturas moderadas. Carece de resistencia extrema a altas temperaturas.
La seguridad y la ergonomía definen las configuraciones de herramientas modernas. Un confiable El acoplamiento Push Lock transforma la forma en que los técnicos administran las conexiones. Los moldes suelen presentar espacios increíblemente reducidos. La confirmación visual de una cerradura segura resulta imposible en estos puntos ciegos. El diseño del bloqueo de presión se basa en una respuesta táctil distinta. Los operadores sienten un sólido clic mecánico cuando el tapón se asienta correctamente. Esta garantía táctil evita que las líneas parcialmente conectadas exploten bajo presión.
Debemos diseñar sistemas para evitar desconexiones accidentales. Los suelos de las fábricas experimentan fuertes vibraciones y aumentos repentinos de presión. Los golpes accidentales con herramientas frecuentemente golpean las líneas de fluido expuestas. Las características estructurales de un mecanismo de bloqueo por empuje resisten estas fuerzas externas. Las bolas de bloqueo encajan firmemente en la ranura del obturador. La funda exterior requiere una fuerza direccional específica para liberarse. La vibración por sí sola no puede desalojar la conexión. Esta seguridad física protege a los operadores de explosiones repentinas de líquido hirviendo.
Las métricas de flujo dictan el tamaño del sistema y la eficiencia de enfriamiento. Debe calcular las caídas de presión aceptables antes de la instalación. Especificar demasiado el tamaño desperdicia espacio valioso en el bloque del molde. Un tamaño insuficientemente especificado provoca un flujo turbulento y una mala transferencia de calor. Los canales restringidos obligan a las bombas de fluido a trabajar más. Esto conduce a un enfriamiento inadecuado del molde y tiempos de ciclo prolongados. El tamaño adecuado equilibra la capacidad de flujo con la huella física.
A continuación se muestra una tabla de referencia que demuestra el comportamiento típico de caída de presión en tamaños de orificio comunes. Estos datos ayudan a los equipos a especificar el diámetro interno exacto necesario para un flujo óptimo.
Tamaño del orificio (mm) |
Caudal (l/min) |
Caída de presión estimada (bar) |
Característica de flujo |
|---|---|---|---|
6mm |
15 |
0.45 |
Laminar, ideal para enfriamiento localizado |
9mm |
35 |
0.50 |
Control de temperatura general equilibrado |
12mm |
65 |
0.55 |
Distribución múltiple de alto volumen |
16mm |
110 |
0.62 |
Líneas centralizadas de retorno de fluidos a granel |
Mezclar diferentes marcas introduce graves riesgos operativos. Muchos fabricantes de repuestos afirman que son compatibles con la norma francesa. Debemos definir la diferencia entre compatibilidad 100% de perfiles y mera compatibilidad funcional. Una coincidencia funcional podría conectarse físicamente pero tener fugas bajo estrés térmico. Una coincidencia del 100 % del perfil comparte tolerancias geométricas exactas y relaciones de compresión del sello. Mezclar enchufes y tomas que no coinciden degrada rápidamente las juntas tóricas internas. Debe estandarizar un único OEM de buena reputación en todas las instalaciones para evitar fallas de conexión cruzada.
Los equipos de ingeniería deben exigir datos de prueba y cumplimiento rigurosos. Nunca acepte la similitud visual como prueba de desempeño. Solicite a los fabricantes que proporcionen informes documentados de pruebas de presión de estallido. Solicite una validación de ciclos térmicos específica para sus temperaturas de funcionamiento. Los proveedores acreditados cuentan con certificaciones ISO reconocidas para sus procesos de fabricación. Estos documentos demuestran que los componentes pueden sobrevivir a la realidad industrial. Los datos de pruebas verificados separan la ingeniería confiable de las imitaciones baratas.
La implementación sólo tiene éxito con estrictos protocolos de mantenimiento. Los pisos de las plantas requieren procedimientos operativos estándar prácticos. Los equipos deben ejecutar inspecciones de rutina para detectar el desgaste antes de que ocurra una falla. Establecer un cronograma claro para estas tareas preventivas.
Inspección visual: revise las carrocerías exteriores semanalmente para detectar abolladuras físicas o rayones profundos. Deseche cualquier componente que muestre deformidad estructural.
Reemplazo de juntas tóricas: programe los reemplazos de sellos según las horas de funcionamiento, no solo cuando aparecen fugas. Los aceites a alta temperatura degradan los sellos más rápido que el agua fría.
Lubricación: Aplique lubricantes compatibles y no reactivos a los mecanismos de bloqueo mensualmente. Esto evita que las bolas de acero inoxidable se atasquen.
Verificaciones de alineación: Asegúrese de que las mangueras no tiren del acoplamiento en ángulo. Las fuerzas de carga lateral distorsionan los sellos internos.
Para superar la adquisición de unidades es necesario examinar métricas operativas más amplias. Los conectores de alta calidad reducen drásticamente la pérdida de fluido durante los cambios. Eliminan el extenso tiempo de limpieza que normalmente se requiere después de los derrames. Además, las conexiones seguras reducen el tiempo de inactividad general de la máquina. Los cambios de herramientas rápidos y confiables mantienen el cronograma de producción encaminado. Invertir en perfiles de ingeniería mejora directamente el rendimiento diario de sus instalaciones.
La estandarización de perfiles RPL o RMI ofrece valor estratégico en todas sus instalaciones. Simplifica la gestión de inventario y elimina las conjeturas durante los cambios de molde. Proporciona a los operadores conexiones seguras y repetibles. Los perfiles RPL protegen sus líneas de alto riesgo y alta temperatura. Los perfiles RMI maximizan la eficiencia de refrigeración y los caudales. Ambos sistemas utilizan diseños mecánicos robustos para evitar el tiempo de inactividad.
El éxito de su implementación depende enteramente de la química de los materiales. Debe hacer coincidir el material exacto del sello y el perfil de serie con sus demandas de fluidos. Los cuerpos niquelados y los elastómeros adecuados evitan la degradación prematura. Si se ignoran estas variables, incluso el mejor diseño mecánico fracasará. La compatibilidad química determina la vida útil de sus circuitos de fluidos.
Alentamos a los equipos de ingeniería a auditar sus configuraciones actuales de conexión de moldes de inmediato. Identifique cualquier componente de latón en bruto o enchufes no coincidentes del mercado de accesorios. Calcule sus caídas de presión actuales para localizar cuellos de botella en el enfriamiento. Consultar con un fabricante especializado para poner en marcha una implementación piloto. Una actualización específica en una sola máquina de ciclo alto demostrará rápidamente los beneficios operativos.
R: La temperatura máxima depende estrictamente del material del sello interno y no del cuerpo metálico. Con sellos de FKM (Viton), los perfiles RPL manejan de forma segura aceites sintéticos calientes hasta 200 °C (392 °F). Las altas temperaturas también provocan la expansión del metal, por lo que se requieren tolerancias de ingeniería precisas para evitar que el mecanismo de bloqueo se atasque.
R: No. Los perfiles estándar franceses presentan dimensiones geométricas exclusivas. Utilizan longitudes de tapón específicas y ángulos de ranura de bloqueo optimizados para el control de la temperatura del molde. Los perfiles estándar ISO 7241 no se conectarán correctamente. Intentar forzar una conexión destruirá los sellos internos y provocará fugas graves.
R: Funciona excepcionalmente bien. El niquelado sella el latón poroso que se encuentra debajo, evitando que los aceites sintéticos agresivos degraden el metal. Detiene la corrosión galvánica y mantiene la dureza de la superficie incluso cerca de 200°C. Debe combinar el cuerpo niquelado con sellos FKM para manejar aceites sintéticos.
R: Sí, los diseños de bloqueo a presión de calidad cuentan con capacidades de sellado doble. Las juntas tóricas internas mantienen la compresión contra el tapón bajo presión positiva. Durante las aplicaciones de vacío, las tolerancias de precisión evitan que el aire atmosférico rompa el sello. Siempre verifique la clasificación de vacío específica con el fabricante antes de la instalación.
R: Las fugas generalmente se deben a tres problemas: carga lateral severa (mangueras desalineadas que tiran del casquillo), incompatibilidad química que degrada el elastómero o falta de lubricación de rutina que hace que las bolas de bloqueo se peguen. Evite esto utilizando mangueras con soporte adecuado, haciendo coincidir los sellos con los fluidos e implementando procedimientos operativos estándar de mantenimiento estrictos.


