
fermer
Choisissez votre site
Mondial
Réseaux sociaux


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-19 Origine : Site


Des connexions fluidiques peu fiables dans les systèmes de moulage par injection ou de gestion thermique entraînent souvent des temps d'arrêt coûteux. Ils provoquent des fuites dangereuses et des temps de cycle incohérents. Nous reconnaissons cette dure réalité industrielle dans tous les ateliers de fabrication. Les équipes d'ingénierie ont besoin de composants fiables pour maintenir une production continue. Nous avons conçu ce guide pour fournir un cadre clair et objectif. Vous apprendrez à évaluer et sélectionner les bons profils de connecteurs. Plus précisément, nous disséquons en détail les séries RPL et RMI. Vous avez besoin d’un contrôle robuste de la température et de changements de moule rapides. Vous avez également besoin d’une compatibilité des fluides vérifiable pour les opérations quotidiennes. La standardisation de vos choix d’équipement minimise les erreurs. Cet article révèle exactement comment ces profils spécialisés fournissent des résultats cohérents. Vous découvrirez des stratégies pratiques pour maximiser l’intégrité du système et la disponibilité opérationnelle.
Intégrité du système : les raccords rapides aux normes françaises donnent la priorité à la sécurité de l'opérateur et aux performances sans fuite, spécialement conçus pour les exigences de cycle élevé de contrôle de la température des moules.
Distinction de la série : les raccords rapides RPL sont optimisés pour les circuits de fluides à haute température avec déconnexions par bouton-poussoir, tandis que les raccords rapides RMI offrent des capacités polyvalentes et à haut débit dans différentes dynamiques de pression.
Longévité du matériau : la spécification d'un couplage en laiton nickelé garantit une résistance essentielle à la corrosion et une stabilité thermique contre les fluides de refroidissement agressifs ou les huiles chaudes.
Efficacité opérationnelle : les mécanismes de couplage à verrouillage par poussée réduisent considérablement les temps de changement d'outillage en permettant des connexions aveugles sécurisées, d'une seule main, dans un espacement serré des moules.
Les opérations de moulage par injection et de moulage sous pression nécessitent des changements d’outils fréquents. Les raccords filetés traditionnels ralentissent considérablement ces transitions. Ils entraînent souvent des pertes de fluides et des déversements thermiques dangereux. Les opérateurs d'usine sont confrontés à des délais de configuration prolongés lorsqu'ils débranchent manuellement les lignes d'assistance téléphonique. Vous avez besoin d’une alternative plus rapide et plus sûre pour maintenir les machines en fonctionnement. Les profils filetés ne peuvent tout simplement pas supporter en toute sécurité les changements de moule à haute fréquence. Les ingénieurs doivent éliminer ces goulots d’étranglement pour optimiser l’efficacité du cycle.
Mécaniquement, un Le raccord rapide standard français diffère sensiblement des profils ISO 7241. Les normes ISO imposent souvent une large applicabilité hydraulique. Les profils standards français se concentrent fortement sur les géométries de régulation de température. Ils utilisent une architecture de verrouillage plug-and-socket distincte. Cette géométrie spécifique garantit des tolérances serrées lors de l'expansion à haute température. L'interchangeabilité repose sur la correspondance de ces dimensions physiques précises. De nombreuses installations font référence aux profils Stäubli comme référence pour cette norme. La conception empêche intentionnellement le jeu latéral pendant le cycle thermique.
Le Le couplage de moules français est devenu l’architecture par défaut pour une régulation précise de la température. Les moules à injection alternent rapidement entre des phases de chauffage et de refroidissement intenses. L'accouplement doit supporter des chocs thermiques sévères sans se dégrader. Il fournit des canaux d'écoulement sans restriction pour maximiser l'efficacité du transfert de chaleur. Les opérateurs s'appuient sur cette conception pour maintenir des températures de moule exactes. Un contrôle constant de la température se traduit directement par une meilleure qualité des pièces. Nous constatons moins de rejets de pièces lorsque les températures des moules restent parfaitement stables.
Les architectures d’étanchéité avancées distinguent ces composants. Ils utilisent des conceptions de vannes à face affleurante et anti-déversement. Les vannes à face affleurante éliminent les espaces morts où le liquide pourrait s'accumuler. Cela évite l'inclusion d'air lors du raccordement des conduites. Il élimine également les déversements de liquide lors de la déconnexion. Les opérateurs restent à l’abri des liquides brûlants ou des sols glissants. Les mécanismes anti-déversement utilisent des ressorts internes pour fermer instantanément le chemin d'écoulement. Vous maintenez un environnement propre tout en protégeant le personnel de l’exposition aux produits chimiques.
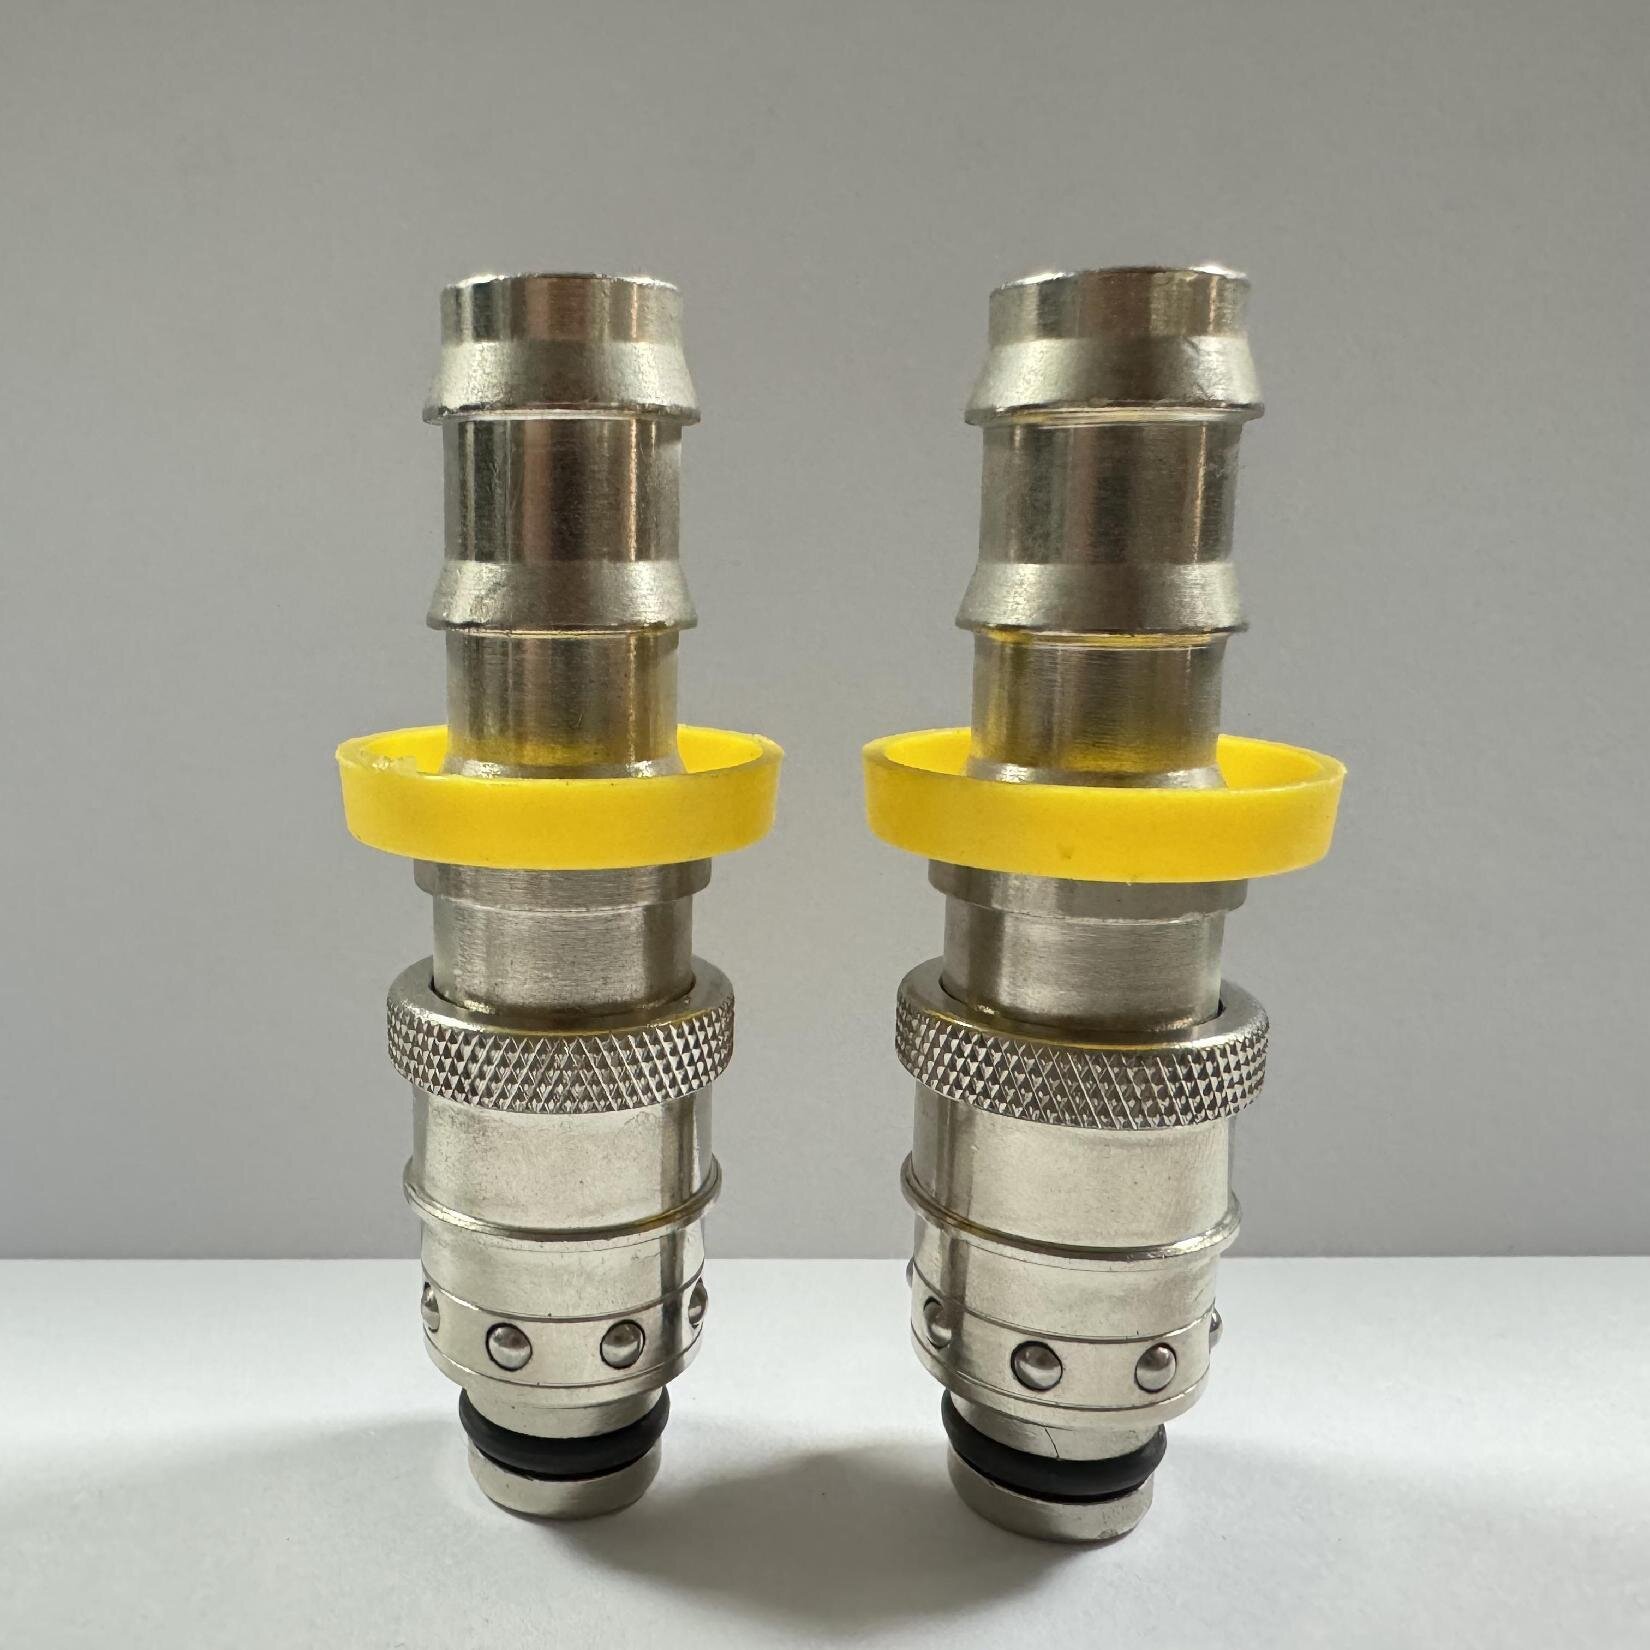
Comprendre les distinctions entre les séries aide les ingénieurs à spécifier le composant correct. Les deux profils servent à des systèmes de gestion thermique mais gèrent des dynamiques différentes. Ils présentent des mécanismes de verrouillage et des caractéristiques de débit distincts. Nous devons les évaluer en fonction de leurs principales forces opérationnelles.
Le Le raccord rapide RPL utilise une vanne interne stricte et une conception à face affleurante. Le mécanisme de verrouillage sécurisé repose sur des billes de rétention à haute résistance. Ces composants maintiennent une tenue rigide sous les pointes de haute pression. La géométrie à face affleurante élimine pratiquement toute perte de fluide lors du découplage. Ce profil excelle dans la prévention absolue des fuites.
Nous voyons la série RPL déployée dans des environnements exigeants à haute température. Il dessert les circuits d’huile chaude et les conduites d’eau sous haute pression. La sécurité des opérateurs reste non négociable dans ces applications. La prévention des brûlures est à l'origine de l'ingénierie derrière la conception du RPL. Le mécanisme d'action nécessite un relâchement délibéré d'un bouton-poussoir. Vous ne pouvez pas déconnecter accidentellement la ligne en cognant le manchon. Cette exigence d'action consciente protège les techniciens travaillant à proximité de moules chauds.
Le Le raccord rapide RMI se concentre fortement sur la capacité de débit maximale. Il présente un chemin interne simplifié pour obtenir une chute de pression plus faible. Le manchon de verrouillage robuste résiste aux manipulations agressives lors de changements rapides. Vous trouverez moins de restrictions de flux internes par rapport aux alternatives à face affleurante. Il délivre efficacement de grands volumes de fluide.
Les installations utilisent la série RMI pour le contrôle général de la température. Il relie les collecteurs d'eau de refroidissement centralisés aux plaques multi-raccords. Le profil répond facilement aux demandes répétitives du refroidissement par eau standard. Le mécanisme d'action comporte un déclencheur basé sur un collier. Les opérateurs retirent simplement le collier pour des déconnexions rapides et répétitives. Cela accélère la maintenance de routine sur les grands blocs de refroidissement.
Vous devez faire correspondre la série de couplage à des résultats opérationnels spécifiques. Tenez compte des débits requis, des températures extrêmes et de la fréquence de changement. Les profils RPL conviennent aux applications d'huile à haute température et critiques pour la sécurité. Les profils RMI conviennent aux applications d’eau à volume élevé et à cycle rapide. Nous résumons ci-dessous les principales différences opérationnelles.
Fonctionnalité |
Série RPL |
Série RMI |
|---|---|---|
Demande principale |
Huile haute température, eau sous pression |
Refroidissement général, collecteurs d'eau |
Mécanisme de verrouillage |
Déverrouillage par bouton-poussoir |
Déverrouillage du collier |
Caractéristique de débit |
Face affleurante contrôlée et sans déversement |
Haute capacité, faible perte de charge |
Objectif sécurité |
Empêche les déconnexions accidentelles |
Permet un cycle rapide et répétitif |
Le laiton brut présente des problèmes importants dans les environnements de fabrication modernes. Le laiton standard souffre de dézincification lorsqu’il est exposé à des eaux industrielles agressives. Le zinc s'échappe de l'alliage au fil du temps. Cela laisse derrière lui une coque de cuivre poreuse et affaiblie. L'oxydation dégrade davantage le laiton standard dans les mélanges de glycol. Les huiles synthétiques haute température accélèrent également la dégradation des métaux non traités. Vous risquez une défaillance catastrophique des composants si vous ignorez ces réactions chimiques.
Spécification d'un Le couplage en laiton nickelé résout ces vulnérabilités matérielles. Le processus de placage modifie fondamentalement la dureté de la surface. Il crée une barrière robuste contre les fluides agressifs. Le nickelage atténue efficacement la corrosion galvanique. Cela se produit lorsque des métaux différents interagissent au sein du système fluide. La couche protectrice prolonge considérablement la durée de vie du corps d’accouplement. Vous bénéficiez de l’usinabilité du laiton ainsi que de la résistance chimique du nickel.
Nous devons évaluer les composants internes tout aussi strictement. Le corps en laiton ne forme que la coque extérieure. Les ressorts internes et les billes de verrouillage subissent des contraintes mécaniques constantes. Les fabricants forgent généralement ces pièces internes en acier inoxydable de haute qualité. L'acier inoxydable résiste à la rouille et maintient la tension du ressort à des températures extrêmes. Une coque solide nickelée nécessite une mécanique interne tout aussi résistante. Des ressorts internes faibles provoqueront des fuites prématurées, quel que soit le revêtement extérieur.
La compatibilité des matériaux d’étanchéité dicte le succès final de la connexion. Vous devez adapter l'élastomère strictement au milieu fluide. Tenez compte de la température de fonctionnement maximale pour éviter une dégradation prématurée du joint.
FKM (Viton) : Excellent pour les huiles synthétiques haute température. Il résiste à une chaleur intense mais peine à la vapeur chaude.
EPDM : Le choix optimal pour les mélanges d’eau chaude et de glycol. N'utilisez jamais d'EPDM avec des huiles à base de pétrole. Il va gonfler et échouer rapidement.
NBR (Nitrile) : Idéal pour les huiles hydrauliques standard et le refroidissement général par eau à températures modérées. Il manque de résistance extrême aux températures élevées.
La sécurité et l'ergonomie définissent les configurations d'outillage modernes. Un fiable Le couplage à verrouillage par poussée transforme la façon dont les techniciens gèrent les connexions. Les moules présentent souvent un espacement incroyablement serré. La confirmation visuelle d’une serrure sécurisée s’avère impossible dans ces angles morts. La conception du verrouillage par poussée repose sur un retour tactile distinct. Les opérateurs ressentent un solide clic mécanique lorsque le bouchon est correctement positionné. Cette garantie tactile empêche les lignes partiellement connectées d'exploser sous la pression.
Nous devons concevoir des systèmes pour éviter les déconnexions accidentelles. Les sols des usines subissent de fortes vibrations et des coups de bélier soudains. Les coups accidentels d'outils touchent fréquemment les conduites de fluide exposées. Les caractéristiques structurelles d’un mécanisme de verrouillage par poussée résistent à ces forces externes. Les billes de verrouillage s'insèrent fermement dans la rainure du bouchon. Le manchon extérieur nécessite une force directionnelle spécifique pour se libérer. Les vibrations à elles seules ne peuvent pas déloger la connexion. Cette sécurité physique protège les opérateurs des explosions soudaines de liquide brûlant.
Les mesures de débit déterminent le dimensionnement du système et l’efficacité du refroidissement. Vous devez calculer les chutes de pression acceptables avant l'installation. Une taille trop précise gaspille un espace précieux sur le bloc de moule. Une taille sous-spécifiée entraîne un écoulement turbulent et un mauvais transfert de chaleur. Les canaux restreints obligent les pompes à fluide à travailler plus fort. Cela conduit à un refroidissement inadéquat du moule et à des temps de cycle prolongés. Un dimensionnement approprié équilibre la capacité de flux et l’empreinte physique.
Vous trouverez ci-dessous un tableau de référence illustrant le comportement typique en matière de chute de pression pour des tailles d'alésage courantes. Ces données aident les équipes à spécifier le diamètre interne exact requis pour un débit optimal.
Taille d'alésage (mm) |
Débit (L/min) |
Chute de pression estimée (bar) |
Caractéristique de débit |
|---|---|---|---|
6 mm |
15 |
0.45 |
Laminaire, idéal pour un refroidissement localisé |
9 millimètres |
35 |
0.50 |
Contrôle général équilibré de la température |
12 mm |
65 |
0.55 |
Distribution multiple à grand volume |
16 millimètres |
110 |
0.62 |
Conduites de retour de fluides en vrac centralisées |
Mélanger différentes marques présente de graves risques opérationnels. De nombreux fabricants de pièces de rechange revendiquent une compatibilité avec la norme française. Il faut définir la différence entre une compatibilité de profil à 100 % et une simple compatibilité fonctionnelle. Une correspondance fonctionnelle peut se connecter physiquement mais fuir sous contrainte thermique. Une correspondance de profil à 100 % partage des tolérances géométriques exactes et des taux de compression des joints. Le mélange de fiches et de prises dépareillées dégrade rapidement les joints toriques internes. Vous devez standardiser sur un seul OEM réputé dans l’ensemble de l’installation pour éviter les pannes de connexion croisée.
Les équipes d’ingénierie doivent exiger des données de conformité et de test rigoureuses. N’acceptez jamais la similitude visuelle comme preuve de performance. Demandez aux fabricants de fournir des rapports documentés sur les tests de pression d’éclatement. Demandez une validation du cycle thermique spécifique à vos températures de fonctionnement. Les fournisseurs réputés détiennent des certifications ISO reconnues pour leurs processus de fabrication. Ces documents prouvent que les composants peuvent survivre aux réalités industrielles. Les données de tests vérifiées distinguent l’ingénierie fiable des imitations bon marché.
La mise en œuvre ne réussit qu’avec des protocoles de maintenance stricts. Les usines nécessitent des procédures opérationnelles standard pratiques. Les équipes doivent exécuter des inspections de routine pour détecter l’usure avant qu’une panne ne se produise. Établissez un calendrier clair pour ces tâches préventives.
Inspection visuelle : vérifiez chaque semaine l'extérieur des carrosseries pour déceler des bosses physiques ou des rayures profondes. Jetez tout composant présentant une déformation structurelle.
Remplacement des joints toriques : planifiez le remplacement des joints en fonction des heures de fonctionnement, et pas seulement lorsque des fuites apparaissent. Les huiles à haute température dégradent les joints plus rapidement que l’eau réfrigérée.
Lubrification : appliquez mensuellement des lubrifiants compatibles et non réactifs sur les mécanismes de verrouillage. Cela évite le grippage des billes en acier inoxydable.
Vérifications de l'alignement : assurez-vous que les tuyaux ne tirent pas sur le raccord en biais. Les forces de chargement latéral déforment les joints internes.
Au-delà de l’acquisition d’unités, il faut examiner des mesures opérationnelles plus larges. Des connecteurs de haute qualité réduisent considérablement la perte de fluide lors des changements de version. Ils éliminent le long temps de nettoyage normalement requis après un déversement. De plus, les connexions sécurisées réduisent les temps d’arrêt globaux des machines. Des changements d’outils rapides et fiables maintiennent le calendrier de production sur la bonne voie. Investir dans des profils techniques améliore directement le rendement quotidien de votre installation.
La standardisation des profils RPL ou RMI offre une valeur stratégique à l’ensemble de votre installation. Il simplifie la gestion des stocks et élimine les incertitudes lors des changements de moule. Vous donnez aux opérateurs des connexions sûres et reproductibles. Les profils RPL sécurisent vos lignes à haute température et à haut risque. Les profils RMI maximisent votre efficacité de refroidissement et vos débits. Les deux systèmes utilisent des conceptions mécaniques robustes pour éviter les temps d'arrêt.
La réussite de la mise en œuvre dépend entièrement de la chimie des matériaux. Vous devez faire correspondre exactement le matériau du joint et le profil de la série à vos besoins en fluides. Les corps nickelés et les élastomères appropriés évitent une dégradation prématurée. Ignorez ces variables, et même la meilleure conception mécanique échouera. La compatibilité chimique dicte la durée de vie de vos circuits fluides.
Nous encourageons les équipes d'ingénierie à auditer immédiatement leurs configurations actuelles de connexion de moule. Identifiez les composants en laiton brut ou les fiches de rechange dépareillées. Calculez vos chutes de pression actuelles pour localiser les goulots d'étranglement de refroidissement. Consultez un fabricant spécialisé pour lancer une implémentation pilote. Une mise à niveau ciblée sur une seule machine à cycle élevé prouvera rapidement les avantages opérationnels.
R : La température maximale dépend strictement du matériau du joint interne plutôt que du corps métallique. Dotés de joints FKM (Viton), les profilés RPL supportent en toute sécurité les huiles chaudes synthétiques jusqu'à 200°C (392°F). Les températures élevées provoquent également une dilatation du métal, des tolérances techniques précises sont donc nécessaires pour empêcher le mécanisme de verrouillage de se coincer.
R : Non. Les profilés standards français présentent des dimensions géométriques exclusives. Ils utilisent des longueurs de bouchon spécifiques et des angles de rainure de verrouillage optimisés pour le contrôle de la température du moule. Les profils standard ISO 7241 ne se connecteront pas correctement. Tenter de forcer une connexion détruira les joints internes et provoquera de graves fuites.
R : Il fonctionne exceptionnellement bien. Le nickelage scelle le laiton poreux en dessous, empêchant les huiles synthétiques agressives de dégrader le métal. Il arrête la corrosion galvanique et maintient la dureté de la surface même à proximité de 200°C. Vous devez associer le corps nickelé avec des joints FKM pour gérer les huiles synthétiques.
R : Oui, les conceptions de verrouillage à pression de qualité disposent de capacités de double étanchéité. Les joints toriques internes maintiennent la compression contre le bouchon sous pression positive. Lors des applications sous vide, les tolérances de précision empêchent l'air atmosphérique de briser le joint. Vérifiez toujours la valeur nominale de vide spécifique auprès du fabricant avant l'installation.
R : Les fuites proviennent généralement de trois problèmes : une charge latérale importante (des tuyaux mal alignés tirent sur la douille), une incompatibilité chimique dégradant l'élastomère ou un manque de lubrification de routine provoquant le collage des billes de verrouillage. Évitez cela en utilisant des tuyaux correctement supportés, en adaptant les joints aux fluides et en mettant en œuvre des SOP de maintenance strictes.


