
schließen
Wählen Sie Ihre Website
Global
Soziale Medien


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 30.09.2026 Herkunft: Website


Beim Spritzgießen bestimmen die Zykluszeiten die Rentabilität. Die Effizienz Ihrer Formenkühllinien steuert direkt die Teilequalität und die Maschinenverfügbarkeit. Eine geringfügige Flussbeschränkung kann zu katastrophalen Verzögerungen in Ihrer gesamten Produktionshalle führen. Viele Einrichtungen übersehen die schwerwiegenden Folgen einer falschen Komponentenauswahl in diesen thermischen Systemen. Wenn Bediener die falsche Hardware auswählen, kommt es zu ungeplanten Wartungsarbeiten aufgrund von Undichtigkeiten, ungleichmäßiger Kühlung, die zu heißen Stellen führt, und beschleunigtem Werkzeugverschleiß. Diese Störungen zerstören Produktionspläne und beschädigen teure Formen.
Dieser Artikel bietet Werkzeugingenieuren und Wartungsmanagern einen vollständigen technischen Bewertungsrahmen. Sie erfahren, wie Sie die richtigen Komponenten auswählen, um Kühlkreisläufe effektiv zu optimieren. Wir erläutern Materialgrenzen, Gewindekompatibilitäten und Strömungsdynamik. Unser Leitfaden hilft Ihnen, zuverlässige Hardware-Auswahl zu treffen, Lecks zu verhindern und Formwechsel zu beschleunigen.
Eine ordnungsgemäß spezifizierte Messingarmatur gleicht thermische Toleranz, Kosten und Korrosionsbeständigkeit für Standard-Formkühlsysteme auf Wasser- und Glykolbasis aus.
Die Auswahl der Komponenten (z. B. ein Schlauchtüllennippel aus Messing im Vergleich zu einem Schnellverschluss) wirkt sich direkt auf die Werkzeugwechselgeschwindigkeiten und Druckabfallprofile aus.
Gewindekompatibilität (NPT vs. BSPT) und die Verringerung galvanischer Korrosion sind die beiden kritischsten Risikofaktoren bei der Bereitstellung.
Bei der Lieferantenvalidierung müssen verifizierte Druckwerte und präzisionsgefertigte Innenbohrungen Vorrang haben, um eine laminare Strömung sicherzustellen.
Messing bleibt der unbestrittene Industriestandard für Werkzeugkühlkreisläufe. Aus ganz bestimmten Gründen entscheiden sich Ingenieure immer wieder für Kunststoff, Kohlenstoffstahl und Edelstahl. Das Material bietet ein einzigartiges Gleichgewicht aus Wärmeleitfähigkeit, Bearbeitbarkeit und inhärenter Korrosionsbeständigkeit. Wenn Spritzgussformen schnell arbeiten, müssen die umgebenden Komponenten starken thermischen Schwankungen standhalten. Messing leitet Wärme effizienter ab als Kohlenstoffstahl und verhindert so einen lokalen Wärmestau in der Nähe von Verbindungspunkten.
Die Leistungsergebnisse hängen stark von der jeweiligen Legierung ab. Qualitätslegierungen weisen eine natürliche Entzinkungsbeständigkeit auf. Diese Eigenschaft verhindert, dass sich das Metall zersetzt, wenn es längerer Feuchtigkeit ausgesetzt wird. Darüber hinaus bietet Messing eine außergewöhnliche Haltbarkeit bei wiederholter Formwechselbeanspruchung. Wartungsteams verbinden und trennen ständig Leitungen. Kunststoffverbindungen reißen unter dieser mechanischen Belastung, während Kohlenstoffstahl rostet. Messing absorbiert mechanische Stöße, ohne zu brechen.
Sie müssen jedoch materielle Einschränkungen anerkennen. Messing versagt in bestimmten Umgebungen. Es erweist sich als ungeeignet für hochaggressive chemische Kühlmittel, saure Flüssigkeiten oder abrasive Schlämme. Sie sollten es niemals in Hydraulikleitungen mit extrem hohem Druck einsetzen, in denen Stahl vorgeschrieben ist. Die chemische Kompatibilität bestimmt den langfristigen Erfolg.
Lassen Sie uns die Kühlmittelverträglichkeit beurteilen:
Kommunales Wasser: Hervorragende Verträglichkeit. Natürlich entstehende Oxidschichten schützen die Innenflächen.
Ethylen/Propylenglykol-Mischungen: Hochverträglich. Glykolformulierungen enthalten typischerweise Inhibitoren, die den Metallabbau verhindern.
RO-Wasser (Umkehrosmosewasser): Gehen Sie vorsichtig vor. Ungepuffertes RO-Wasser greift Messing aggressiv an und entzieht der Matrix Zink. Sie müssen geeignete Puffermittel einführen.
Material |
Wärmeleitfähigkeit |
Korrosionsbeständigkeit (Wasser) |
Mechanische Haltbarkeit |
|---|---|---|---|
Kunststoffe (z. B. Nylon) |
Arm |
Exzellent |
Niedrig (anfällig für Risse) |
Kohlenstoffstahl |
Mäßig |
Schlecht (hohes Rostrisiko) |
Hoch |
Edelstahl |
Mäßig |
Exzellent |
Sehr hoch |
Messing |
Hoch |
Hoch (Legierungsabhängig) |
Hoch |
Durch die Zuordnung bestimmter Komponenten zu strukturellen Routing-Anforderungen werden Engpässe innerhalb des Spritzgussaufbaus vermieden. Jede Konfiguration dient einem bestimmten mechanischen Zweck. Durch die Wahl der falschen Geometrie wird Flüssigkeit durch ineffiziente Wege geleitet, was letztendlich Ihren Kühlzyklus verlangsamt.
Bei der Verlegung flexibler Schläuche zu Versorgungsleitungen mit niedrigem bis mittlerem Druck ist eine sichere Halterung erforderlich. A Der Schlauchtüllennippel aus Messing erfüllt genau diese Funktion. Es verfügt über ein gezahntes Profil, das den Innendurchmesser von Gummi- oder Silikonschläuchen festhält. Anzahl und Tiefe der Widerhaken sind von enormer Bedeutung. Flache Widerhaken führen bei plötzlichen Druckspitzen zu katastrophalen Explosionen. Geben Sie immer tief ausgeschnittene Widerhaken an und sichern Sie diese mit industriellen Schlauchschellen. Diese Konfiguration gewährleistet eine schnelle Bereitstellung und einen einfachen Linienaustausch bei Werkzeugwechseln.
Es kommt häufig vor, dass für eine sichere Verbindung zwei Anschlüsse mit Innengewinde erforderlich sind. A Der Sechskantnippel aus Messing löst diese strukturelle Herausforderung. Es verfügt über Außengewinde an beiden Enden, die durch einen sechseckigen Mittelabschnitt getrennt sind. Das Sechskantzentrum ermöglicht es Technikern, mit einem Schraubenschlüssel ein präzises Drehmoment anzuwenden. Diese Konstruktion verhindert, dass Bediener direkt an den Gewindeabschnitten greifen, wodurch die Innenbohrung verformt und die Dichtung zerstört wird.
Globale Produktionsstätten kombinieren häufig europäische Formmaschinen mit in den USA hergestellten Werkzeugen. Sie können metrische Gewinde nicht in standardmäßige zöllige Anschlüsse erzwingen. A Der Messingadapter ist für den Übergang zwischen nicht übereinstimmenden Gerätestandards unverzichtbar. Diese Komponenten ändern Gewindetypen oder -geschlechter reibungslos, ohne die Flüssigkeitsdynamik einzuschränken. Durch die Verwendung des richtigen Übergangsstücks wird das Risiko des Verkantens teurer Formbasen vermieden.
Kühlverteiler verteilen große Wassermengen in kleinere einzelne Formkanäle. Das Verringern der Rohrgröße erfordert a Reduzierstück aus Messing . Hier müssen Sie sich mit der Gefahr von Druckabfällen befassen. Wenn die innere Verjüngung nicht richtig konstruiert ist, erfährt die Flüssigkeit plötzliche Turbulenzen. Eine allmähliche innere Verjüngung hält die Flüssigkeitsgeschwindigkeit aufrecht und stellt sicher, dass Ihre einzelnen Formhohlräume eine angemessene Wärmeübertragung erhalten.
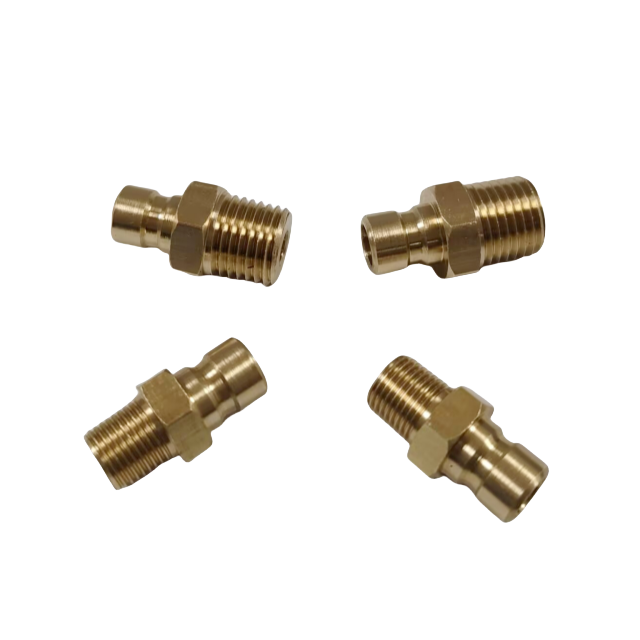
Sie müssen die physikalischen Spezifikationen direkt an die gewünschten Zykluszeitergebnisse anpassen. Ein Kühlsystem fungiert als hydraulischer Kreislauf. Jeder Fehler in den Komponentenabmessungen beeinträchtigt die gesamte thermische Effizienz.
Gewindenormen stellen die häufigste technische Falle dar. Sie werden im globalen Werkzeugbau auf drei Hauptstandards stoßen:
NPT (National Pipe Taper): Der nordamerikanische Standard. Es dichtet ab, indem es die Gewinde zusammenkeilt.
BSPT (British Standard Pipe Taper): In Europa und Asien üblich. Der Gewindewinkel weicht geringfügig von NPT ab.
Metrische Gewinde: Standardisierte parallele Gewinde, die einen O-Ring oder eine Dichtscheibe erfordern.
Erzwingen Sie niemals das Zusammenfügen inkompatibler Threads. Wenn ein NPT-Stecker in ein BSPT-Innengewinde gepresst wird, entstehen spiralförmige Leckpfade. Diese Mikrolecks versprühen zerstäubtes Wasser über die Produktionsfläche, was ein Sicherheitsrisiko darstellt und elektrische Sensoren beschädigt.
Die Bearbeitung der Innenbohrung wirkt sich erheblich auf die Kühleffizienz aus. Eine schlechte Besetzung Der Formkühlanschluss weist innere Grate und raue Oberflächen auf. Diese Unvollkommenheiten stören den Flüssigkeitsimpuls und verursachen Turbulenzen. Glattere Innenbohrungen fördern die laminare Strömung. Die laminare Strömung sorgt für eine gleichmäßige, vorhersehbare Wärmeübertragung von den Formhohlräumen. Sie müssen Komponenten mit hochwertiger Innenverarbeitung den Vorzug geben.
Ingenieure gleichen ständig die Wandstärke und die Abstandsbeschränkungen ab. Formplatten mit hoher Kavität packen die Kühlleitungen dicht zusammen. Um diese engen Abstände einzuhalten, benötigen Sie dünnwandige Komponenten. Umgekehrt brechen dünne Wände unter Wasserschlageffekten leicht. Sie müssen die maximalen Systemdruckspitzen berechnen und eine Wandstärke auswählen, die diesen Kräften standhält, ohne unnötigen Platz auf der Werkzeugplatte zu beanspruchen.
Aufgrund inhärenter Materialfehler kommt es selten zu Feldausfällen. Sie resultieren fast immer aus Installationsfehlern, mangelhafter Wartung und Versäumnissen im Umgang mit Chemikalien. Das Verständnis dieser Realitäten verhindert kostspielige Ausfallzeiten.
Galvanische Korrosion stellt eine stille, schwerwiegende Bedrohung dar. Durch die direkte Verbindung von Messing mit einer Aluminium-Formbasis entsteht eine galvanische Zelle. Fügen Sie einen Elektrolyten wie Fabrikkühlwasser hinzu, und das Aluminium beginnt schnell zu korrodieren. Mit der Zeit werden Sie starke Lochfraßbildung rund um die Wasserkanäle bemerken. Um dieses Risiko zu mindern, müssen Sie praktische Strategien umsetzen. Durch die Verwendung dielektrischer Verbindungen wird die elektrische Leitfähigkeit zwischen den beiden Metallen unterbrochen. Alternativ neutralisiert die Zugabe spezieller Korrosionsinhibitoren zum geschlossenen Kühlmittelkreislauf die elektrolytischen Eigenschaften des Wassers.
Best Practices für die Abdichtung bestimmen, ob ein System trocken bleibt. Techniker diskutieren zwischen PTFE-Band und anaeroben flüssigen Dichtungsmitteln. Beide wirken effektiv, wenn sie richtig angewendet werden.
Anwendung des PTFE-Bandes: Wickeln Sie das Band in Gewinderichtung. Verwenden Sie nur zwei bis drei Schichten. Überschüssiges Klebeband verhindert den ordnungsgemäßen Gewindeeingriff und bricht die Innenanschlüsse.
Anaerobe Dichtstoffe: Diese flüssigen Verbindungen härten unter Ausschluss von Sauerstoff aus. Sie füllen mikroskopisch kleine Lücken perfekt. Für eine korrekte Verbindung sind jedoch saubere, ölfreie Gewinde erforderlich.
Häufige Fehler: Zu starkes Anziehen von konischen Gewinden dehnt den Innengewindeanschluss aus. Sobald der Anschluss verformt ist, wird er undicht, unabhängig vom verwendeten Dichtmittel.
Die Wartungsrealität erfordert die Festlegung strenger Sichtkontrollintervalle. Weisen Sie Ihr Team an, nach Anzeichen einer Entzinkung zu suchen. Eine weiße, pulverförmige Ablagerung um die Verbindungspunkte weist auf eine frühe Oxidation hin. Eine deutliche rosa Verfärbung bedeutet, dass Zink aus der Legierung austritt und poröses, geschwächtes Kupfer zurückbleibt. Komponenten, die einen rosa Farbton aufweisen, müssen sofort ausgetauscht werden, bevor es zu einem katastrophalen Ausfall kommt.
Der Übergang von der technischen Bewertung zur Beschaffung erfordert einen strengen Prüfrahmen. Sie können diese Komponenten nicht als allgemeine Waren behandeln. Eine schlechte Qualitätskontrolle auf Fertigungsebene gefährdet direkt Ihre Betriebszeit.
Beginnen Sie mit der Überprüfung der Legierung. Wenn Sie eine Quelle finden Bei Messingarmaturen fordern Sie immer Materialtestberichte (MTRs) an. Diese Dokumente belegen, dass der Lieferant standardmäßige, zuverlässige Legierungen wie CA360 oder CA377 verwendet. Wenn Ihre Einrichtung Wassersysteme mit doppeltem Verwendungszweck betreibt, die an Trinkwasserleitungen angeschlossen sind, überprüfen Sie die Einhaltung bleiarmer oder bleifreier Produkte, um die gesetzlichen Standards einzuhalten.
Bewerten Sie als Nächstes die Fertigungstoleranzen. Präzisions-CNC-gefräste Komponenten überdauern Standard-Gussalternativen deutlich. Spritzgussumgebungen erzeugen intensive, kontinuierliche Vibrationen. Gusskomponenten weisen geringere Gewindetoleranzen auf, sodass sich die Verbindungen im Laufe der Zeit durch Vibrationen lösen können. CNC-bearbeitete Teile bieten exakte Gewindesteigungen. Sie schließen fest zusammen und widerstehen einer Lockerung durch Vibrationen.
Bewerten Sie abschließend die Skalierbarkeit der Lieferkette. Proprietäre Formaufbauten erfordern oft individuelle Laufanforderungen, wie etwa längere Gewindelängen oder einzigartige Sechskantgrößen. Ihr Lieferant muss über die technischen Fähigkeiten verfügen, um maßgeschneiderte Lösungen zu liefern. Sie benötigen jedoch auch eine Massenverfügbarkeit von der Stange. Wenn an einem Sonntag um 2:00 Uhr morgens eine Leitung kaputt geht, können Sie sich auf sofort verfügbaren Ersatz verlassen, um die Ausfallzeit der Maschine zu minimieren. Wählen Sie bei Ihrer Lieferantenauswahl ein ausgewogenes Verhältnis zwischen ihrer kundenspezifischen technischen Stärke und ihrer lokalen Lagerbestandstiefe.
Die Optimierung Ihrer Spritzguss-Kühlleitungen erfordert eine sorgfältige Komponentenauswahl. Der Einsatz der richtigen Materialien, die perfekte Anpassung der Gewindestandards und die Sicherstellung glatter Innenbohrungen reduzieren Ihre Zykluszeiten direkt. Jede schrittweise Verbesserung der Wärmeübertragung verlängert die gesamte Lebensdauer Ihrer Form und führt zu qualitativ hochwertigeren Teilen.
Wir empfehlen Ihnen, eine umfassende technische Prüfung Ihrer aktuellen Kühlkreisläufe durchzuführen. Identifizieren Sie alle Durchflussbeschränkungen, nicht übereinstimmende Gewinde oder Anzeichen galvanischer Korrosion. Dokumentieren Sie Bereiche, in denen immer wieder Lecks auftreten. Kontaktieren Sie ein spezialisiertes technisches Vertriebsteam, um Ihre spezifischen Routing-Herausforderungen zu prüfen. Fordern Sie technische Zeichnungen, Durchflussdaten und physische Muster an, um sie bei Ihrem nächsten Werkzeugaufbau zu testen.
A: Bei Industrieformen raten wir grundsätzlich davon ab. Kunststoffe unterliegen starken Temperaturbeschränkungen und werden mit der Zeit spröde. Bei häufigem Werkzeugwechsel kommt es durch mechanische Beanspruchung leicht zu Rissen in Kunststoffgewinden und Widerhaken. Messing bietet eine weit überlegene Haltbarkeit, Temperaturtoleranz und mechanische Festigkeit, die für robuste Fertigungsabläufe erforderlich sind.
A: Lecks sind in der Regel auf drei häufige Probleme zurückzuführen. Erstens kann es sein, dass Ihr Thread nicht übereinstimmt (z. B. NPT in BSPT erzwingen). Zweitens könnte ein übermäßiges Anziehen dazu geführt haben, dass der weibliche Anschluss der Form gerissen oder deformiert wurde. Schließlich können abgenutzte oder flache Widerhaken den Schlauch unter Druck nicht sicher greifen. Überprüfen Sie alle drei Bereiche.
A: Ja, sie weisen eine gute chemische Verträglichkeit mit vielen synthetischen Ölen auf. Allerdings müssen Sie die Temperaturwerte sorgfältig prüfen. Hochtemperatur-Ölkreisläufe überschreiten häufig die sicheren Betriebsgrenzen von Standard-Messinglegierungen. Für Ölanwendungen mit extrem hohen Temperaturen empfehlen wir dringend, stattdessen Komponenten aus Edelstahl oder Kohlenstoffstahl zu verwenden.
A: Die Wahl hängt von Ihrem strukturellen Ziel ab. Sie verwenden ein Reduzierstück speziell, um die Rohrgröße innerhalb einer Leitung zu ändern (z. B. von einem 1-Zoll-Verteiler auf einen 1/2-Zoll-Kanal umzusteigen). Sie verwenden einen Adapter, um den Gewindetyp (NPT auf BSPT) oder das Gewindegeschlecht (männlich auf weiblich) zu ändern.


