
fermer
Choisissez votre site
Mondial
Réseaux sociaux


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-30 Origine : Site


Dans le moulage par injection, les temps de cycle déterminent la rentabilité. L’efficacité de vos lignes de refroidissement de moules contrôle directement la qualité des pièces et la disponibilité des machines. Une restriction mineure du débit peut entraîner des retards catastrophiques dans l’ensemble de votre atelier de production. De nombreuses installations négligent les graves conséquences d’une mauvaise sélection de composants dans ces systèmes thermiques. Lorsque les opérateurs sélectionnent le mauvais matériel, vous êtes confronté à une maintenance imprévue en raison de fuites, d'un refroidissement inégal provoquant des points chauds et d'une usure accélérée des outils. Ces perturbations détruisent les calendriers de production et endommagent des moules coûteux.
Cet article fournit aux ingénieurs d’outillage et aux responsables de maintenance un cadre d’évaluation technique complet. Vous apprendrez à sélectionner les bons composants pour optimiser efficacement les circuits de refroidissement. Nous détaillons les limites des matériaux, les compatibilités des filetages et la dynamique des flux. Notre guide vous permet de faire des choix de matériel fiables, d'éviter les fuites et d'accélérer les changements de moule.
Un raccord en laiton correctement spécifié équilibre la tolérance thermique, le coût et la résistance à la corrosion pour les systèmes de refroidissement de moules standard à base d'eau et de glycol.
La sélection des composants (par exemple, un raccord cannelé en laiton ou un raccord rapide) a un impact direct sur les vitesses de changement de moule et les profils de chute de pression.
La compatibilité des filetages (NPT ou BSPT) et l'atténuation de la corrosion galvanique sont les deux facteurs de risque les plus critiques lors du déploiement.
La validation du fournisseur doit donner la priorité aux pressions nominales vérifiées et aux alésages internes usinés avec précision pour garantir un flux laminaire.
Le laiton reste la norme industrielle incontestée pour les circuits de refroidissement des outils. Les ingénieurs le choisissent continuellement plutôt que les plastiques, l’acier au carbone et l’acier inoxydable pour des raisons très spécifiques. Le matériau offre un équilibre unique entre conductivité thermique, usinabilité et résistance inhérente à la corrosion. Lorsque les moules à injection fonctionnent rapidement, les composants environnants doivent subir de fortes fluctuations thermiques. Le laiton évacue la chaleur plus efficacement que l'acier au carbone, empêchant ainsi l'accumulation de chaleur localisée à proximité des points de connexion.
Les résultats en matière de performances dépendent fortement de l'alliage spécifique. Les alliages de qualité démontrent une résistance naturelle à la dézincification. Cette propriété empêche le métal de se dégrader lorsqu’il est exposé à une humidité prolongée. De plus, le laiton offre une durabilité exceptionnelle sous les contraintes répétitives liées aux changements de moule. Les équipes de maintenance connectent et déconnectent constamment les lignes. Les connexions en plastique se fissurent sous cette contrainte mécanique, tandis que l'acier au carbone rouille. Le laiton absorbe les chocs mécaniques sans se fracturer.
Cependant, vous devez reconnaître les limitations matérielles. Le laiton échoue dans des environnements spécifiques. Il s'avère inadapté aux liquides de refroidissement chimiques très agressifs, aux fluides acides ou aux boues abrasives. Vous ne devez jamais le déployer dans des conduites hydrauliques à très haute pression où l'acier est obligatoire. La compatibilité chimique dicte le succès à long terme.
Évaluons la compatibilité des liquides de refroidissement :
Eau municipale : Excellente compatibilité. Des couches d'oxyde naturellement formées protègent les surfaces internes.
Mélanges d'éthylène/propylène glycol : hautement compatibles. Les formulations de glycol comprennent généralement des inhibiteurs empêchant la dégradation des métaux.
Eau RO (osmose inverse) : procédez avec prudence. L’eau RO non tamponnée attaque de manière agressive le laiton, éliminant le zinc de la matrice. Vous devez introduire des agents tampons appropriés.
Matériel |
Conductivité thermique |
Résistance à la corrosion (eau) |
Durabilité mécanique |
|---|---|---|---|
Plastiques (par exemple, nylon) |
Pauvre |
Excellent |
Faible (sujet aux fissures) |
Acier au carbone |
Modéré |
Mauvais (risque élevé de rouille) |
Haut |
Acier inoxydable |
Modéré |
Excellent |
Très élevé |
Laiton |
Haut |
Élevé (dépendant de l'alliage) |
Haut |
La mise en correspondance de composants spécifiques avec les besoins de routage structurel évite les goulots d'étranglement au sein de la configuration de moulage par injection. Chaque configuration répond à un objectif mécanique distinct. La sélection d’une mauvaise géométrie force le fluide à emprunter des voies inefficaces, ralentissant finalement votre cycle de refroidissement.
Lorsque vous acheminez des tuyaux flexibles vers des conduites d'alimentation basse à moyenne pression, vous avez besoin d'une rétention sécurisée. UN Le raccord cannelé en laiton remplit cette fonction exacte. Il fournit un profil dentelé agrippant le diamètre interne du tube en caoutchouc ou en silicone. Le nombre de barbes et la profondeur sont extrêmement importants. Les barbes peu profondes entraînent des explosions catastrophiques lors de pics de pression soudains. Spécifiez toujours des barbes profondément coupées et fixez-les avec des colliers de serrage industriels. Cette configuration garantit un déploiement rapide et un remplacement de ligne facile lors des changements d'outils.
Vous rencontrez fréquemment des situations nécessitant deux ports à filetage femelle pour se connecter en toute sécurité. UN Le mamelon hexagonal en laiton résout ce défi structurel. Il comporte des filetages mâles aux deux extrémités séparés par une section centrale hexagonale. Le centre hexagonal permet aux techniciens d'appliquer un couple précis à l'aide d'une clé. Cette conception empêche les opérateurs de saisir directement les sections filetées, ce qui déformerait l'alésage interne et ruinerait l'étanchéité.
Les ateliers de fabrication mondiaux mélangent fréquemment des machines de moulage européennes avec des outils fabriqués aux États-Unis. Vous ne pouvez pas forcer les filetages métriques dans les ports impériaux standard. UN L'adaptateur en laiton devient essentiel pour la transition entre des normes d'équipement incompatibles. Ces composants changent de type ou de genre de fil en douceur sans restreindre l'élan fluide. L’utilisation de la bonne pièce de transition élimine le risque de filetage croisé de bases de moule coûteuses.
Les collecteurs de refroidissement distribuent un grand volume d'eau dans des canaux de moule individuels plus petits. Réduire la taille du tuyau nécessite un réducteur en laiton . Vous devez ici gérer le risque de chute de pression. Si le cône interne n’est pas correctement conçu, le fluide subit de soudaines turbulences. Une réduction interne progressive maintient la vitesse du fluide, garantissant que vos cavités de moule individuelles reçoivent un transfert thermique adéquat.
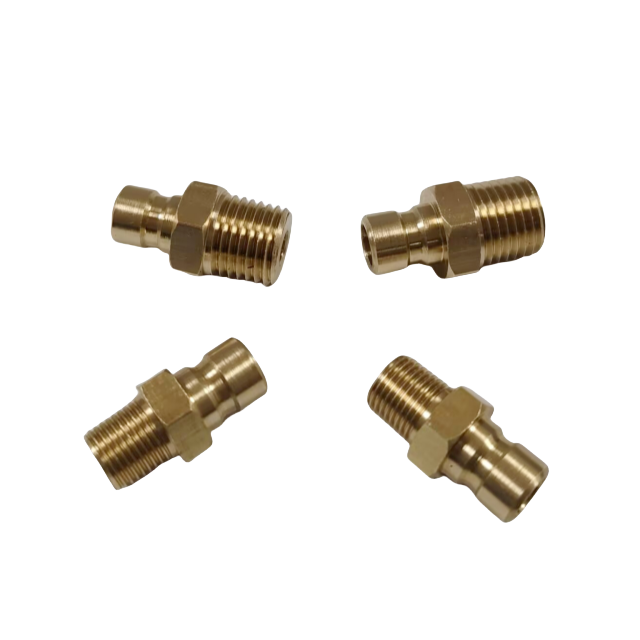
Vous devez faire correspondre les spécifications physiques directement aux résultats de temps de cycle souhaités. Un système de refroidissement fait office de circuit hydraulique. Tout défaut dans les dimensions des composants dégrade l’efficacité thermique globale.
Les normes de filetage constituent le piège technique le plus courant. Vous rencontrerez trois normes principales en matière d'outillage mondial :
NPT (National Pipe Taper) : La norme nord-américaine. Il scelle en coinçant les fils ensemble.
BSPT (British Standard Pipe Taper) : courant en Europe et en Asie. L'angle du filetage diffère légèrement du NPT.
Filetages métriques : filetages parallèles standardisés nécessitant un joint torique ou une rondelle d'étanchéité.
Ne forcez jamais les fils incompatibles ensemble. Forcer un mâle NPT dans une femelle BSPT crée des chemins de fuite en spirale. Ces micro-fuites projettent de l'eau atomisée sur l'atelier de production, posant des risques pour la sécurité et endommageant les capteurs électriques.
L'usinage de l'alésage interne a un impact significatif sur l'efficacité du refroidissement. Un casting mal Le raccord de refroidissement du moule présente des bavures internes et des surfaces rugueuses. Ces imperfections perturbent l'élan du fluide, provoquant des turbulences. Des alésages internes plus lisses favorisent un flux laminaire. Le flux laminaire assure un transfert de chaleur constant et prévisible hors des cavités du moule. Vous devez privilégier les composants bénéficiant de finitions internes de haute qualité.
Les ingénieurs équilibrent constamment l’épaisseur des parois par rapport aux contraintes de dégagement. Les plaques de moule à forte cavitation regroupent étroitement les conduites de refroidissement. Vous avez besoin de composants à parois minces pour s'adapter à ces espaces physiques restreints. A l’inverse, les parois minces se brisent facilement sous l’effet des coups de bélier. Vous devez calculer les pointes de pression maximales du système et sélectionner une épaisseur de paroi capable de résister à ces forces sans consommer d'espace inutile sur la plaque à outils.
Les défaillances sur le terrain se produisent rarement en raison de défauts matériels inhérents. Ils résultent presque toujours d’erreurs d’installation, d’un mauvais entretien et d’oublis chimiques. Comprendre ces réalités évite des temps d’arrêt coûteux.
La corrosion galvanique représente une menace silencieuse et grave. L'accouplement du laiton directement avec une base de moule en aluminium crée une cellule galvanique. Ajoutez un électrolyte comme de l’eau de refroidissement d’usine et l’aluminium commence à se corroder rapidement. Vous finirez par voir de graves piqûres autour des canaux d’eau. Pour atténuer ce risque, vous devez mettre en œuvre des stratégies pratiques. L'utilisation de raccords diélectriques brise la conductivité électrique entre les deux métaux. Alternativement, l’ajout d’inhibiteurs de corrosion spécialisés au liquide de refroidissement en boucle fermée neutralise les propriétés électrolytiques de l’eau.
Les meilleures pratiques d’étanchéité déterminent si un système reste sec. Les techniciens débattent entre le ruban PTFE et les mastics liquides anaérobies. Les deux fonctionnent efficacement lorsqu’ils sont appliqués correctement.
Application du ruban PTFE : Enroulez le ruban dans le sens des fils. Utilisez seulement deux à trois couches. L'excès de ruban empêche l'engagement correct du filetage et fracture les ports femelles.
Scellants anaérobies : Ces composés liquides durcissent en l’absence d’oxygène. Ils comblent parfaitement les lacunes microscopiques. Cependant, ils nécessitent des filetages propres et sans huile pour adhérer correctement.
Erreurs courantes : un serrage excessif des filetages coniques étire le port femelle. Une fois déformé, le port fuira quel que soit le mastic utilisé.
Les réalités de la maintenance nécessitent d’établir des intervalles d’inspection visuelle stricts. Demandez à votre équipe de rechercher des signes de dézincification. Une accumulation de poudre blanche autour des points de connexion indique une oxydation précoce. Une décoloration rosâtre distincte signifie que le zinc s’échappe de l’alliage, laissant derrière lui du cuivre poreux et affaibli. Les composants présentant une teinte rose doivent être remplacés immédiatement avant qu'une éruption catastrophique ne se produise.
Passer de l’évaluation technique à l’approvisionnement nécessite un cadre d’audit rigoureux. Vous ne pouvez pas traiter ces composants comme des produits génériques. Un mauvais contrôle qualité au niveau de la fabrication menace directement votre disponibilité opérationnelle.
Commencez par la vérification de l'alliage. Lorsque vous recherchez un raccord en laiton , demandez toujours des rapports de test de matériaux (MTR). Ces documents prouvent que le fournisseur utilise des alliages standards et fiables comme le CA360 ou le CA377. Si votre installation exploite des systèmes d'eau à double usage connectés à des conduites d'eau potable, vérifiez la conformité avec une teneur en plomb faible ou sans plomb pour répondre aux normes réglementaires.
Ensuite, évaluez les tolérances de fabrication. Les composants usinés CNC avec précision durent considérablement plus longtemps que les alternatives en fonte standard. Les environnements de moulage par injection génèrent des vibrations intenses et continues. Les composants moulés présentent des tolérances de filetage plus lâches, permettant aux vibrations de faire reculer les connexions au fil du temps. Les pièces usinées CNC offrent des pas de filetage précis. Ils se verrouillent étroitement, résistant au desserrage vibratoire.
Enfin, évaluez l’évolutivité de la chaîne d’approvisionnement. Les configurations de moules propriétaires nécessitent souvent des exigences de fabrication personnalisées, telles que des longueurs de filetage étendues ou des tailles hexagonales uniques. Votre fournisseur doit posséder la capacité d’ingénierie nécessaire pour fournir des solutions personnalisées. Cependant, vous avez également besoin d’une disponibilité en gros disponible dans le commerce. Lorsqu'une ligne est interrompue à 2 heures du matin un dimanche, vous comptez sur des remplacements immédiatement accessibles pour minimiser les temps d'arrêt des machines. Équilibrez votre choix de fournisseur entre leur force d’ingénierie personnalisée et la profondeur de leur inventaire localisé.
L'optimisation de vos lignes de refroidissement de moulage par injection nécessite une sélection méticuleuse des composants. Le déploiement des matériaux appropriés, une adaptation parfaite aux normes de filetage et la garantie d'alésages internes lisses réduisent directement vos temps de cycle. Chaque amélioration progressive du transfert de chaleur prolonge la durée de vie globale de votre moule et produit des pièces de meilleure qualité.
Nous vous recommandons de réaliser un audit technique complet de vos circuits de refroidissement actuels. Identifiez les restrictions de débit, les filetages incompatibles ou les signes de corrosion galvanique. Documentez les zones subissant des fuites récurrentes. Contactez une équipe commerciale d’ingénierie spécialisée pour examiner vos défis de routage spécifiques. Demandez des dessins techniques, des données de débit et des échantillons physiques pour tester votre prochaine configuration d'outillage.
R : Nous le déconseillons généralement pour les moules industriels. Les plastiques subissent de sévères limitations de température et deviennent cassants avec le temps. Lors de changements d'outils fréquents, les contraintes mécaniques fissurent facilement les fils et les barbes en plastique. Le laiton offre une durabilité, une tolérance à la température et une résistance mécanique largement supérieures, nécessaires aux opérations de fabrication robustes.
R : Les fuites proviennent généralement de trois problèmes courants. Premièrement, vous pouvez avoir une incompatibilité de thread (par exemple, forcer NPT dans BSPT). Deuxièmement, un serrage excessif peut avoir fissuré ou déformé l'orifice femelle du moule. Enfin, les barbes usées ou peu profondes ne parviennent pas à maintenir fermement le tuyau sous pression. Inspectez les trois zones.
R : Oui, elles présentent une bonne compatibilité chimique avec de nombreuses huiles synthétiques. Cependant, vous devez évaluer soigneusement les températures nominales. Les circuits d'huile à haute température dépassent souvent les limites de sécurité opérationnelle des alliages de laiton standard. Pour les applications d'huile à température extrêmement élevée, nous recommandons fortement de spécifier plutôt des composants en acier inoxydable ou en acier au carbone.
R : Le choix dépend de votre objectif structurel. Vous utilisez un réducteur spécifiquement pour modifier la taille du tuyau dans une conduite (par exemple, en passant d'un collecteur de 1 pouce à un canal de 1/2 pouce). Vous utilisez un adaptateur pour changer les types de filetage (NPT en BSPT) ou pour changer le sexe du filetage (mâle en femelle).


