
cerca
Elija su sitio
Global
Redes Sociales


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-30 Origen: Sitio


En el moldeo por inyección, los tiempos de ciclo dictan la rentabilidad. La eficiencia de sus líneas de enfriamiento de moldes controla directamente la calidad de las piezas y el tiempo de actividad de la máquina. Una pequeña restricción de flujo puede provocar retrasos catastróficos en toda su planta de producción. Muchas instalaciones pasan por alto las graves consecuencias de una selección inadecuada de componentes en estos sistemas térmicos. Cuando los operadores seleccionan el hardware incorrecto, se enfrenta a un mantenimiento no planificado debido a fugas, refrigeración desigual que provoca puntos calientes y desgaste acelerado de las herramientas. Estas interrupciones destruyen los programas de producción y dañan moldes costosos.
Este artículo proporciona a los ingenieros de herramientas y gerentes de mantenimiento un marco de evaluación técnica completo. Aprenderá a seleccionar los componentes adecuados para optimizar los circuitos de refrigeración de forma eficaz. Detallamos los límites de materiales, las compatibilidades de hilos y la dinámica de flujo. Nuestra guía le permite tomar decisiones confiables sobre hardware, prevenir fugas y acelerar los cambios de molde.
Un correctamente especificado accesorio de latón equilibra la tolerancia térmica, el costo y la resistencia a la corrosión para los sistemas de enfriamiento de moldes estándar a base de agua y glicol.
La selección de componentes (p. ej., una boquilla de latón para manguera versus una de desconexión rápida) impacta directamente las velocidades de cambio de molde y los perfiles de caída de presión.
La compatibilidad de roscas (NPT frente a BSPT) y la mitigación de la corrosión galvánica son los dos factores de riesgo más críticos en la implementación.
La validación del proveedor debe priorizar las clasificaciones de presión verificadas y los orificios internos mecanizados con precisión para garantizar el flujo laminar.
El latón sigue siendo el estándar indiscutible de la industria para los circuitos de refrigeración de herramientas. Los ingenieros lo eligen continuamente frente a los plásticos, el acero al carbono y el acero inoxidable por razones muy específicas. El material ofrece un equilibrio único entre conductividad térmica, maquinabilidad y resistencia inherente a la corrosión. Cuando los moldes de inyección funcionan rápidamente, los componentes circundantes deben soportar severas fluctuaciones térmicas. El latón elimina el calor de manera más eficiente que el acero al carbono, evitando la acumulación de calor localizada cerca de los puntos de conexión.
Los resultados del rendimiento dependen en gran medida de la aleación específica. Las aleaciones de calidad demuestran una resistencia natural a la descincificación. Esta propiedad evita que el metal se degrade cuando se expone a humedad prolongada. Además, el latón proporciona una durabilidad excepcional bajo tensiones repetitivas de cambio de molde. Los equipos de mantenimiento conectan y desconectan líneas constantemente. Las conexiones de plástico se agrietan bajo esta tensión mecánica, mientras que el acero al carbono se oxida. El latón absorbe los golpes mecánicos sin fracturarse.
Sin embargo, debe reconocer las limitaciones materiales. El latón falla en entornos específicos. Resulta inadecuado para refrigerantes químicos altamente agresivos, fluidos ácidos o lodos abrasivos. Nunca debe implementarlo en líneas hidráulicas de presión extremadamente alta donde el acero es obligatorio. La compatibilidad química dicta el éxito a largo plazo.
Evaluamos la compatibilidad del refrigerante:
Agua Municipal: Excelente compatibilidad. Las capas de óxido que se forman naturalmente protegen las superficies internas.
Mezclas de etilenglicol/propilenglicol: Altamente compatibles. Las formulaciones de glicol suelen incluir inhibidores que previenen la degradación del metal.
Agua RO (ósmosis inversa): proceder con precaución. El agua de ósmosis inversa sin búfer ataca agresivamente al latón, eliminando el zinc de la matriz. Debe introducir agentes tampón adecuados.
Material |
Conductividad térmica |
Resistencia a la corrosión (agua) |
Durabilidad mecánica |
|---|---|---|---|
Plásticos (p. ej., nailon) |
Pobre |
Excelente |
Bajo (propenso a agrietarse) |
Acero carbono |
Moderado |
Pobre (alto riesgo de oxidación) |
Alto |
Acero inoxidable |
Moderado |
Excelente |
muy alto |
Latón |
Alto |
Alto (dependiente de la aleación) |
Alto |
La asignación de componentes específicos a las necesidades de enrutamiento estructural evita cuellos de botella dentro de la configuración de moldeo por inyección. Cada configuración tiene un propósito mecánico distinto. Seleccionar la geometría incorrecta fuerza al fluido a través de vías ineficientes, lo que en última instancia ralentiza el ciclo de enfriamiento.
Al tender mangueras flexibles a líneas de suministro de presión baja a media, necesita una retención segura. A La boquilla de latón para manguera cumple exactamente esta función. Proporciona un perfil dentado que sujeta el diámetro interno de tubos de caucho o silicona. El número de púas y la profundidad son inmensamente importantes. Las púas poco profundas provocan explosiones catastróficas durante picos repentinos de presión. Siempre especifique púas de corte profundo y asegúrelas con abrazaderas de manguera industriales. Esta configuración garantiza una implementación rápida y un reemplazo de línea fácil durante los cambios de herramientas.
Con frecuencia se encuentran situaciones que requieren dos puertos con rosca hembra para conectarse de forma segura. A La entrerrosca hexagonal de latón resuelve este desafío estructural. Presenta roscas macho en ambos extremos separadas por una sección central hexagonal. El centro hexagonal permite a los técnicos aplicar un torque preciso usando una llave. Este diseño evita que los operadores agarren las secciones roscadas directamente, lo que distorsiona el orificio interno y arruina el sello.
Las plantas de fabricación globales frecuentemente mezclan máquinas de moldeo europeas con herramientas construidas en Estados Unidos. No se pueden forzar hilos métricos en puertos imperiales estándar. A El adaptador de latón se vuelve esencial para la transición entre estándares de equipos que no coinciden. Estos componentes cambian los tipos o géneros de hilos suavemente sin restringir el impulso del fluido. El uso de la pieza de transición correcta elimina el riesgo de que se crucen las costosas bases de los moldes.
Los colectores de enfriamiento distribuyen un gran volumen de agua en canales de molde individuales más pequeños. Reducir el tamaño de la tubería requiere un reductor de latón . Aquí debe abordar el riesgo de caídas de presión. Si el cono interno no está diseñado adecuadamente, el fluido experimenta turbulencias repentinas. Una reducción interna gradual mantiene la velocidad del fluido, lo que garantiza que las cavidades individuales del molde reciban una transferencia térmica adecuada.
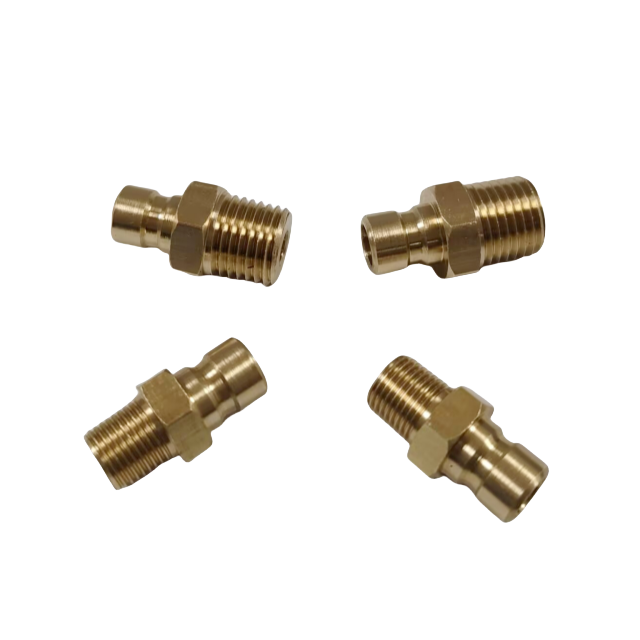
Debe hacer coincidir las especificaciones físicas directamente con los resultados de tiempo de ciclo deseados. Un sistema de refrigeración actúa como circuito hidráulico. Cualquier defecto en las dimensiones de los componentes degrada la eficiencia térmica general.
Los estándares de hilos presentan la trampa de ingeniería más común. Encontrará tres estándares principales en herramientas globales:
NPT (National Pipe Taper): El estándar norteamericano. Se sella acuñando los hilos.
BSPT (British Standard Pipe Taper): Común en Europa y Asia. El ángulo de la rosca difiere ligeramente del NPT.
Roscas métricas: Roscas paralelas estandarizadas que requieren una junta tórica o una arandela selladora.
Nunca fuerces hilos incompatibles entre sí. Forzar un macho NPT dentro de una hembra BSPT crea vías de fuga en espiral. Estas microfugas rocían agua atomizada por la planta de producción, lo que plantea riesgos para la seguridad y daña los sensores eléctricos.
El mecanizado del orificio interno afecta significativamente la eficiencia de enfriamiento. Un mal reparto El accesorio de enfriamiento del molde alberga rebabas internas y superficies rugosas. Estas imperfecciones interrumpen el impulso del fluido y provocan turbulencias. Los orificios internos más lisos promueven el flujo laminar. El flujo laminar garantiza una transferencia de calor consistente y predecible fuera de las cavidades del molde. Debes priorizar los componentes que cuenten con acabados internos de alta calidad.
Los ingenieros equilibran constantemente el espesor de la pared con las limitaciones de espacio libre. Las placas de molde de alta cavitación empaquetan estrechamente las líneas de enfriamiento. Necesita componentes de paredes delgadas que se ajusten a estos estrechos espacios físicos. Por el contrario, las paredes delgadas se fracturan fácilmente bajo los efectos del golpe de ariete. Debe calcular los picos de presión máximos del sistema y seleccionar un espesor de pared capaz de soportar esas fuerzas sin consumir espacio innecesario en la placa de herramientas.
Las fallas en el campo rara vez ocurren debido a fallas inherentes en los materiales. Casi siempre son el resultado de errores de instalación, mantenimiento deficiente y descuidos químicos. Comprender estas realidades evita costosos tiempos de inactividad.
La corrosión galvánica representa una amenaza grave y silenciosa. El acoplamiento del latón directamente con una base de molde de aluminio crea una celda galvánica. Agregue un electrolito como agua de refrigeración de fábrica y el aluminio comenzará a corroerse rápidamente. Eventualmente verás picaduras severas alrededor de los canales de agua. Para mitigar este riesgo, se deben implementar estrategias prácticas. El uso de uniones dieléctricas rompe la conductividad eléctrica entre los dos metales. Alternativamente, agregar inhibidores de corrosión especializados al refrigerante de circuito cerrado neutraliza las propiedades electrolíticas del agua.
Las mejores prácticas de sellado dictan si un sistema permanece seco. Los técnicos debaten entre la cinta de PTFE y los selladores líquidos anaeróbicos. Ambos funcionan eficazmente cuando se aplican correctamente.
Aplicación de cinta de PTFE: Envuelva la cinta en la dirección de las roscas. Utilice sólo dos o tres capas. El exceso de cinta impide el encaje adecuado de la rosca y fractura los puertos hembra.
Selladores anaeróbicos: estos compuestos líquidos curan en ausencia de oxígeno. Llenan perfectamente huecos microscópicos. Sin embargo, requieren roscas limpias y sin aceite para adherirse correctamente.
Errores comunes: Apretar demasiado las roscas cónicas estira el puerto hembra. Una vez deformado, el puerto tendrá fugas independientemente del sellador utilizado.
Las realidades del mantenimiento requieren el establecimiento de estrictos intervalos de inspección visual. Indique a su equipo que busque signos de descincificación. Una acumulación de polvo blanco alrededor de los puntos de conexión indica una oxidación temprana. Una clara decoloración rosada significa que el zinc se está filtrando de la aleación, dejando cobre poroso y debilitado. Los componentes que exhiben un tono rosado requieren reemplazo inmediato antes de que ocurra una explosión catastrófica.
Pasar de la evaluación técnica a la contratación exige un marco de auditoría riguroso. No se pueden tratar estos componentes como productos genéricos. Un control de calidad deficiente a nivel de fabricación amenaza directamente su tiempo de actividad operativa.
Comience con la verificación de la aleación. Cuando obtienes un accesorios de latón , solicite siempre informes de pruebas de materiales (MTR). Estos documentos demuestran que el proveedor utiliza aleaciones estándar y confiables como CA360 o CA377. Si su instalación ejecuta sistemas de agua de doble uso que se conectan a líneas potables, verifique el cumplimiento con bajo contenido de plomo o sin plomo para cumplir con los estándares reglamentarios.
A continuación, evalúe las tolerancias de fabricación. Los componentes mecanizados por CNC de precisión duran significativamente más que las alternativas de fundición estándar. Los entornos de moldeo por inyección generan vibraciones intensas y continuas. Los componentes fundidos presentan tolerancias de rosca más flojas, lo que permite que la vibración haga retroceder las conexiones con el tiempo. Las piezas mecanizadas por CNC ofrecen pasos de rosca exactos. Se unen firmemente, resistiendo el aflojamiento por vibración.
Finalmente, evalúe la escalabilidad de la cadena de suministro. Las configuraciones de moldes patentadas a menudo requieren requisitos de ejecución personalizados, como longitudes de rosca extendidas o tamaños hexagonales únicos. Su proveedor debe poseer la capacidad de ingeniería para ofrecer soluciones personalizadas. Sin embargo, también necesita disponibilidad masiva lista para usar. Cuando una línea se corta a las 2:00 a. m. de un domingo, usted depende de reemplazos accesibles de inmediato para minimizar el tiempo de inactividad de la máquina. Equilibre su elección de proveedor entre su solidez de ingeniería personalizada y su profundidad de inventario localizado.
La optimización de sus líneas de enfriamiento de moldeo por inyección requiere una selección meticulosa de los componentes. Utilizar los materiales correctos, adaptar perfectamente los estándares de rosca y garantizar orificios internos lisos reduce directamente los tiempos de ciclo. Cada mejora incremental en la transferencia de calor extiende la vida útil general del molde y produce piezas de mayor calidad.
Recomendamos realizar una auditoría técnica completa de sus circuitos de refrigeración actuales. Identifique cualquier restricción de flujo, roscas no coincidentes o signos de corrosión galvánica. Documente las áreas que experimentan fugas recurrentes. Póngase en contacto con un equipo de ventas de ingeniería especializado para revisar sus desafíos de enrutamiento específicos. Solicite dibujos técnicos, datos de caudal y muestras físicas para probar en su próxima configuración de herramientas.
R: Generalmente lo desaconsejamos para moldes industriales. Los plásticos sufren severas limitaciones de temperatura y se vuelven quebradizos con el tiempo. Durante los frecuentes cambios de herramienta, la tensión mecánica agrieta fácilmente las roscas y púas de plástico. El latón ofrece una durabilidad, tolerancia a la temperatura y resistencia mecánica muy superiores, necesarias para operaciones de fabricación robustas.
R: Las fugas suelen deberse a tres problemas comunes. En primer lugar, es posible que el hilo no coincida (por ejemplo, al forzar NPT a BSPT). En segundo lugar, un exceso de torsión puede haber agrietado o deformado el puerto hembra del molde. Finalmente, las púas desgastadas o poco profundas no logran sujetar la manguera de forma segura bajo presión. Inspeccione las tres áreas.
R: Sí, presentan buena compatibilidad química con muchos aceites sintéticos. Sin embargo, debe evaluar cuidadosamente los índices de temperatura. Los circuitos de aceite de alta temperatura a menudo exceden los límites operativos seguros de las aleaciones de latón estándar. Para aplicaciones de aceite a temperaturas extremadamente altas, recomendamos encarecidamente especificar componentes de acero inoxidable o acero al carbono.
R: La elección depende de su objetivo estructural. Se utiliza un reductor específicamente para cambiar el tamaño de la tubería dentro de una línea (por ejemplo, pasar de un colector de 1 pulgada a un canal de 1/2 pulgada). Utilice un adaptador para cambiar los tipos de rosca (NPT a BSPT) o para cambiar el género de la rosca (macho a hembra).


