
schließen
Wählen Sie Ihre Website
Global
Soziale Medien


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 07.08.2026 Herkunft: Website


Falsch dimensionierte Anschlüsse an Spritzgussformen sind nicht einfach undicht. Sie lösen drastische Druckabfälle aus. Sie verlängern die Zykluszeiten erheblich. Bei Hochdruck-Kernzügen oder Auswurfphasen besteht die Gefahr schwerer Geräteschäden. Für die richtige Dimensionierung ist weit mehr erforderlich als nur die Anpassung der Gewindeabmessungen. Es erfordert eine sorgfältige Abstimmung von Durchflussraten, Drucktoleranzen und Profilstandards. Sie müssen diese Variablen genau an die Anforderungen Ihrer Spritzgießmaschinen anpassen. Im Folgenden stellen wir ein Schritt-für-Schritt-Framework auf technischer Ebene bereit. Es hilft Ihnen, den optimalen Flüssigkeitsanschluss genau zu messen, zu bewerten und auszuwählen. Sie erfahren, wie Sie eine nahtlose Integration erreichen. Außerdem erfahren Sie, wie Sie die Maschinenverfügbarkeit konsequent maximieren können.
Unterdimensionierte Verbindungen wirken in Ihren Hydraulikkreisläufen als starke Durchflussbegrenzer. Sie erzeugen unmittelbar Engpässe. Ein eingeschränkter Flüssigkeitsfluss erzeugt übermäßige, lokale Reibung. Durch diese Reibung wird das Hydrauliköl schnell erhitzt. Das gesamte Kühl- und Auswurfsystem verliert an Effizienz. Bei den Formauswurfzyklen kommt es zu spürbaren Verzögerungen. Diese wiederholten Verzögerungen beeinträchtigen die Gesamtproduktionsausbeute erheblich.
Durch die optimale Dimensionierung werden diese zusätzlichen Probleme beseitigt. Eine genau dimensionierte Die hydraulische Schnellkupplung der Ausspritzformen garantiert keinen Druckabfall bei Spitzenlasten. Es verhindert vollständig Flüssigkeitsverluste beim Umrüsten. Es passt auch perfekt in enge Platzverhältnisse auf der Formplatte. Sie erzielen jederzeit einen zuverlässigen und leistungsstarken Auswurfhub.
Wir müssen die betrieblichen Realitäten in der Werkstatt anerkennen. Bediener riskieren ständig, dass sich Flüssigkeitsleitungen verkreuzen. Dies geschieht häufig bei hochkomplexen Formen mit mehreren Kavitäten. Richtige Dimensionierungsstrategien verhindern diese kostspieligen Fehler. Die farbliche Kennzeichnung identischer Verbindungen erleichtert dem Bediener auch die Navigation durch verwirrende Setups. Diese Methoden ermöglichen einen schnellen und fehlerfreien Formaufbau. Sie unterstützen direkt SMED-Initiativen (Single-Minute Exchange of Die). Maschinenwechsel werden sicherer und deutlich schneller.
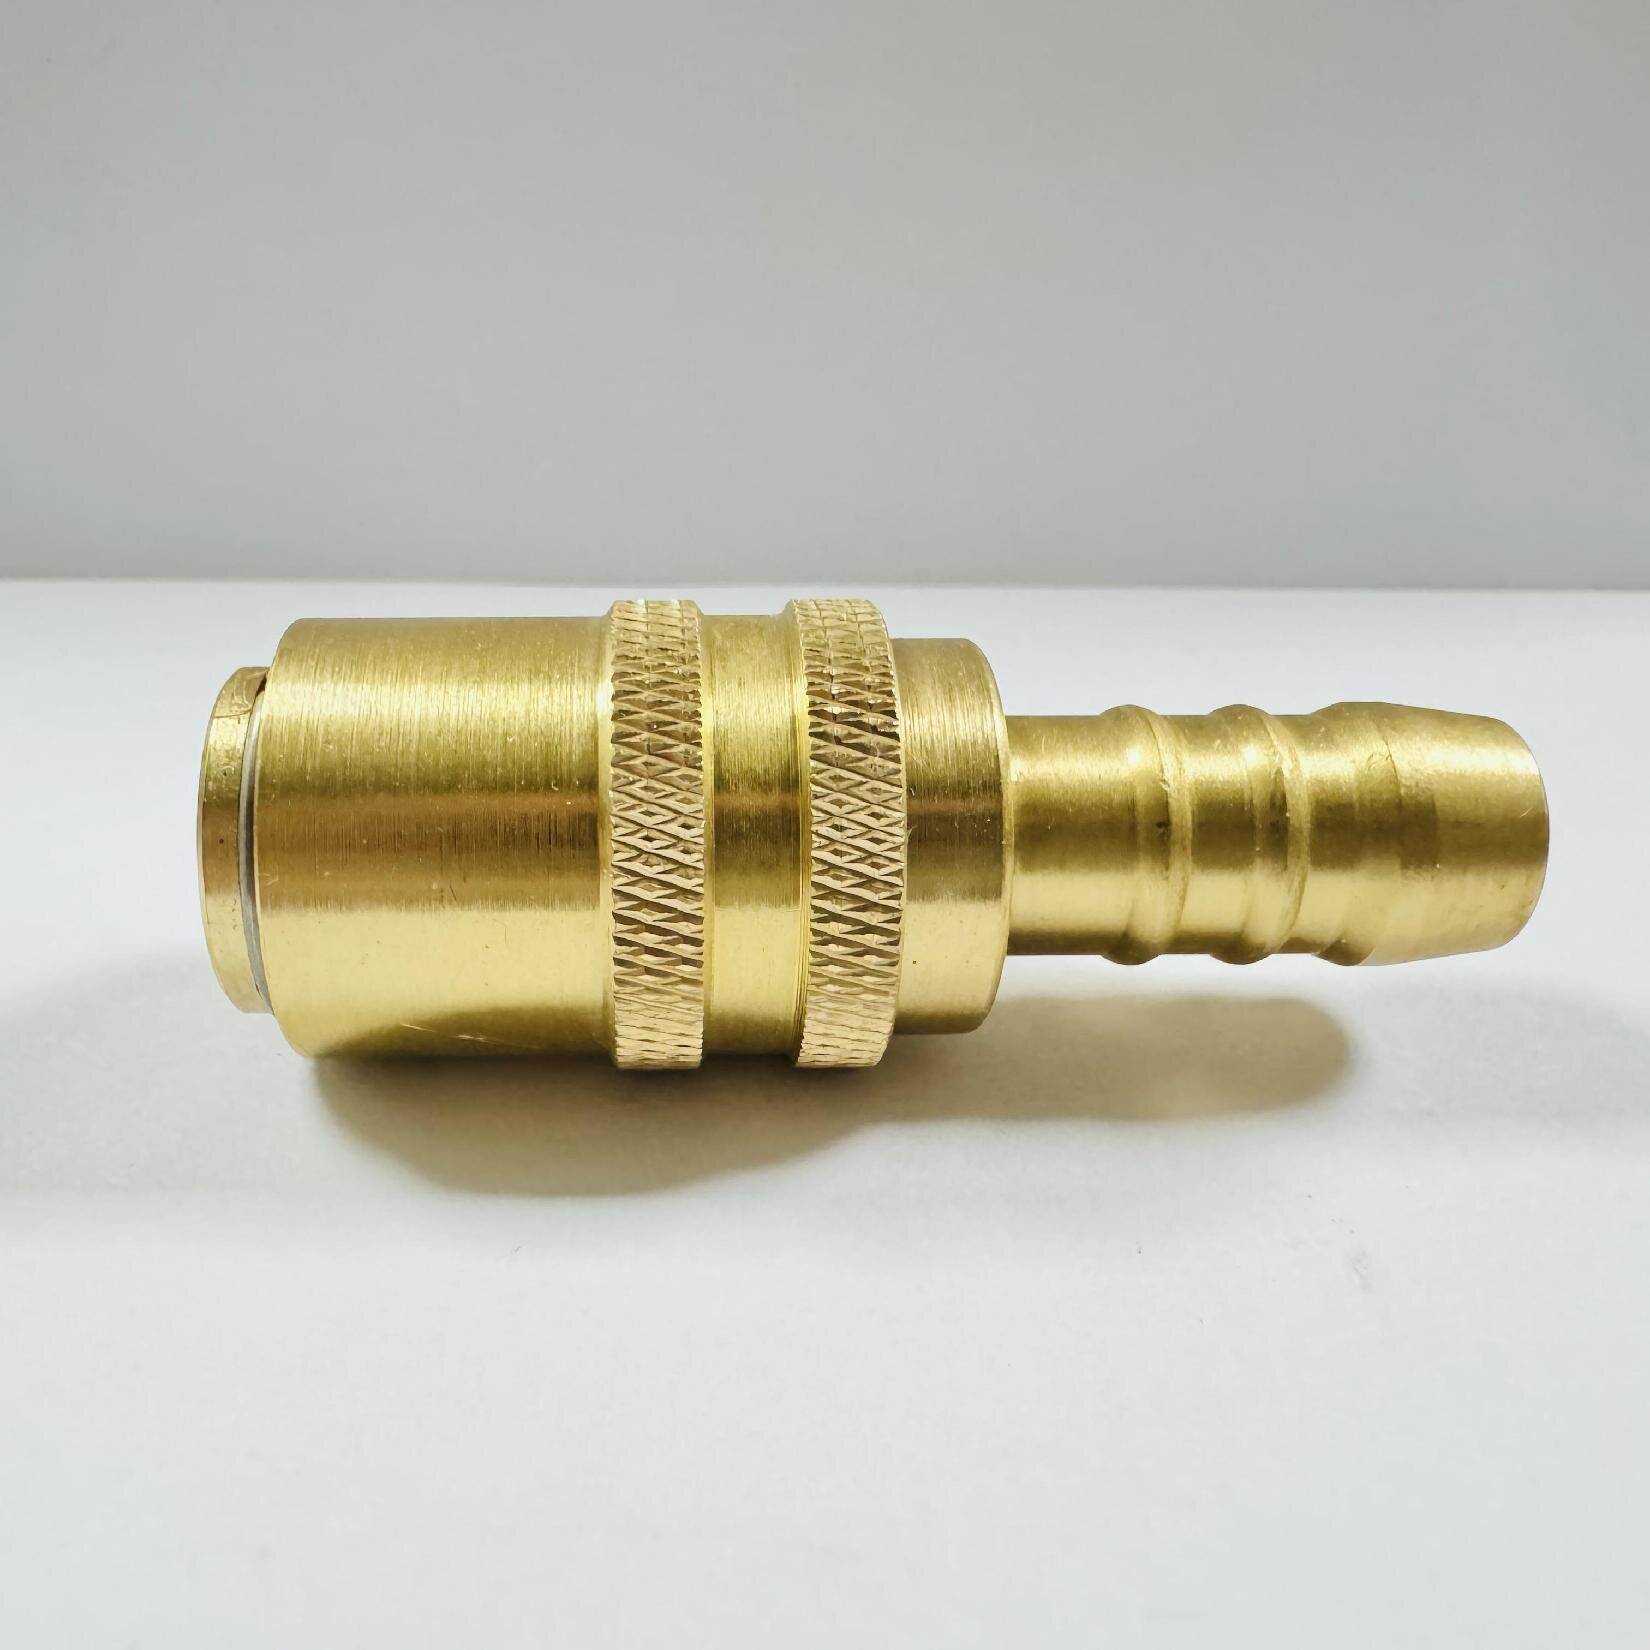
Ohne genaue Messungen können Sie einen vorhandenen Stecker nicht genau ersetzen. Befolgen Sie diese Standardarbeitsanweisung. Es beseitigt Rätselraten. Es garantiert eine direkte Austauschbarkeit für Ihre Wartungsteams.
Stellen Sie zunächst die richtigen Inspektionswerkzeuge bereit. Verwenden Sie keine Lineale oder Maßbänder.
Bestimmen Sie den Portanschluss auf der Maschinenseite. Messen Sie sorgfältig den Außendurchmesser des Außengewindes. Alternativ messen Sie ggf. den Innengewinde-Innendurchmesser. Notieren Sie sich den genauen Dezimalwert Ihres Messschiebers. Verwenden Sie Ihr Steigungsmessgerät, um die Gewindegänge pro Zoll zu ermitteln.
Vergleichen Sie Ihre Ergebnisse mit Standard-Industriefadentabellen. Vergleichen Sie die Daten mit den Kategorien NPT, BSPP, SAE ORB oder metrisch. Dieser Schritt bestätigt Ihren genauen Portverbindungstyp. Es verhindert ein Kreuzfädeln während der Installation.
Bewerten Sie als nächstes den Steckerdurchmesser. Der Plug ist das männliche Nippelsegment. Dieses Maß bestimmt die tatsächliche Körpergröße. Zu den Standardgrößen gehören oft 1/4', 3/8' oder 1/2'. Ein 1/2'-Gewinde bedeutet nicht immer eine 1/2'-Körpergröße. Verwechseln Sie die beiden nicht.
Identifizieren Sie Ihr spezifisches Profildesign. Flache Gesichtsdesigns sind auslaufsicher. Tellerventile sind in der allgemeinen Hydraulik üblich. Gerade Ausführungen bieten maximalen Durchfluss, verfügen jedoch über keine internen Absperrventile. Ein Standard Die hydraulische Schnellkupplung folgt den strengen ISO-Spezifikationen. ISO-Normen schreiben genaue Außenmaße vor. Sie benötigen diese genauen Abmessungen, um eine zuverlässige Austauschbarkeit zwischen verschiedenen Pressmaschinen sicherzustellen.
Die Anpassung physikalischer Abmessungen ist nur der erste Schritt. Sie müssen die interne Fluiddynamik bewerten. Das Ignorieren von Leistungsspezifikationen führt bei Auswurfzyklen mit hoher Belastung zu katastrophalen Komponentenausfällen.
Berechnen Sie die erforderliche Flüssigkeitsdurchflussrate für Ihren Auswurfzylinder. Passen Sie den Cv-Wert (Durchflusskoeffizient) genau an diese Anforderung an. Ihr Anschluss muss Spitzenlautstärken problemlos bewältigen können. Wir empfehlen, einen Druckabfall von 10–15 PSI niemals zu überschreiten. Hohe Druckverluste rauben Ihrem System die Auswurfleistung. Sie erzeugen träge mechanische Bewegungen.
Auswurfmechanismen erzeugen ständig plötzliche Druckspitzen. Diese Spitzen überschreiten die normalen Betriebsparameter bei weitem. Überprüfen Sie Ihre Lesen Sie die Spezifikationen der hydraulischen Schnellkupplung sorgfältig durch. Der maximale Arbeitsdruck des Geräts muss den Spitzensystemdruck übersteigen. Verlassen Sie sich nicht ausschließlich auf die Grenzwerte für den Dauerbetriebsdruck. Ein Steckverbinder, der für einen Dauerdruck von 3.000 PSI ausgelegt ist, könnte ausfallen, wenn die Spannungsspitzen wiederholt 5.000 PSI erreichen.
Bewerten Sie Ihre Auswahl an unedlen Metallen. Kohlenstoffstahl ist der Standard für allgemeines Hydrauliköl. Edelstahl widersteht Korrosion in rauen oder nassen Umgebungen. Sie müssen auch das Material der inneren Dichtung auf Ihren Flüssigkeitstyp abstimmen.
Leitfaden zur Kompatibilität des Dichtungsmaterials Kompatibilität
| des Dichtungsmaterials | mit der Primärflüssigkeit | Temperaturbereich (ungefähr) | Häufige Anwendung |
|---|---|---|---|
| Buna-N (Nitril) | Standard-Hydrauliköl, Wasser | -40 °F bis 250 °F | Allgemeine Spritzgusspressen |
| Viton (FKM) | Synthetische Flüssigkeiten, hohe Hitze | -15 °F bis 400 °F | Hochtemperaturformen |
| EPDM | Phosphatester, Skydrol | -65 °F bis 300 °F | Spezielle feuerbeständige Flüssigkeiten |
Die Wahl der falschen Dichtung führt zu einer schnellen Verschlechterung. Das Elastomer quillt auf, reißt oder löst sich vollständig auf. Dieser Fehler führt zu massiven Flüssigkeitslecks in Ihrer Werkstatt.
Ingenieure müssen sich zwischen Katalogteilen und maßgeschneiderten Lösungen entscheiden. Beide Optionen dienen unterschiedlichen betrieblichen Zwecken. Sie müssen zunächst Ihre genauen Formbeschränkungen analysieren.
Standard-ISO-Profile bieten fantastische Zuverlässigkeit. Sie sollten auf standardisierte Optionen wie ISO 16028 oder ISO 7241 setzen. Sie funktionieren perfekt für Standard-Spritzpressen. Diese Katalogteile bieten eine hohe Kosteneffizienz. Händler führen sie weltweit. Sie garantieren eine sofortige Verfügbarkeit für Notfallreparaturen. Durch die Standardisierung wird die Bestandskomplexität drastisch reduziert.
Manchmal passen handelsübliche Katalogteile nicht. Ultrakompakte Räume erfordern einen speziellen Ansatz. Möglicherweise benötigen Sie eine sehr spezifische kundenspezifische hydraulische Schnellkupplung . Multikupplungsplatten ermöglichen den gleichzeitigen Anschluss von zehn Leitungen. Einzigartige Winkelblöcke passen perfekt zu schwierigen Formabständen. Benutzerdefinierte Längen umgehen dicke Plattenwände.
Wir müssen hier transparente Annahmen treffen. Kundenspezifisches Engineering verlängert natürlich die Vorlaufzeiten. Maßgeschneiderte Teile kosten zunächst mehr. Allerdings verkürzen kundenspezifische Designs die langfristigen Werkzeugwechselzeiten drastisch. Sie beseitigen beengte, gefährliche manuelle Verbindungen. Sie reduzieren die wartungsbedingten Ausfallzeiten über die Lebensdauer der Presse erheblich.
Die Beschaffung von Hochdruck-Flüssigkeitsanschlüssen ist keine einfache Warentransaktion. Ihre Produktionsverfügbarkeit hängt von der Kompetenz Ihres Lieferanten ab. Verwenden Sie strenge Bewertungskriterien, bevor Sie Lieferantenvereinbarungen abschließen.
Priorisieren Sie Fertigungspartner, die Rapid Prototyping für kundenspezifische Anforderungen anbieten. Sie sollten Entwürfe schnell iterieren. Stellen Sie außerdem sicher, dass sie über einen umfassenden lokalen Lagerbestand verfügen. Für Standard-Verschleißersatzteile ist eine lokale Lagerhaltung zwingend erforderlich. Sie können nicht vier Wochen auf ein Ersatzventil warten, während eine kritische Druckmaschine stillsteht.
Für die richtige Dimensionierung von Flüssigkeitsanschlüssen müssen physikalische Abmessungen und interne Flüssigkeitsdynamik in Einklang gebracht werden. Sie müssen Durchflusskoeffizienten berechnen und Druckspitzen antizipieren. Sie müssen auch die räumlichen Beschränkungen der Spritzgussform selbst berücksichtigen. Die Auswahl des falschen Profils führt zu gefährlichen Lecks und kostspieligen Zyklusverzögerungen.
Ergreifen Sie sofort Maßnahmen in Ihrer Werkstatt. Überprüfen Sie Ihre aktuellen Formverbindungen mithilfe digitaler Messschieber und einer Gewindesteigungslehre. Dokumentieren Sie Ihre Erkenntnisse übersichtlich. Wenden Sie sich an einen Anwendungstechniker, wenn Sie Durchflussengpässe feststellen. Lassen Sie Ihre spezifischen Anforderungen an den Auswurffluss überprüfen, bevor Sie mit der Beschaffung beginnen.
A: Schauen Sie sich das Gewindeprofil genau an. NPT-Gewinde sind konisch. Sie werden zur Spitze hin schmaler, um eine mechanische Abdichtung zu erreichen. BSPP-Threads sind parallel. Sie haben einen einheitlichen Durchmesser und benötigen zur ordnungsgemäßen Abdichtung einen O-Ring oder eine Verbundscheibe. Den genauen Unterschied können Sie mit einer Gewindesteigungslehre überprüfen.
A: Sie sollten nach Möglichkeit vermeiden, verschiedene Marken zu mischen. Cross-Branding birgt das Risiko mikroskopischer Toleranzunterschiede. Dies führt zu einem Weinen unter hohem Druck. Wenn eine Vermischung unvermeidbar ist, ist die strikte Einhaltung universeller ISO-Normen (wie ISO 16028) zwingend erforderlich, um grundlegende Sicherheit und Austauschbarkeit zu gewährleisten.
A: Eine Durchflussbeschränkung ist normalerweise auf einen zu kleinen Körperdurchmesser zurückzuführen. Dieser Fehler wird verursacht, wenn die Fadengröße mit der Körpergröße verwechselt wird. Auch ein unsachgemäßer Sitz der inneren Ventile führt zu Engpässen. Schließlich wird durch die Auswahl eines Anschlusses mit einem nicht übereinstimmenden Cv-Wert der Flüssigkeitsdurchgang eingeschränkt, wodurch dem Zylinder die erforderliche Hydraulikleistung entzogen wird.


