
zamknąć
Wybierz swoją witrynę
Światowy
Media społecznościowe


Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-07 Pochodzenie: Strona


Złącza o nieprawidłowym rozmiarze w formach wyrzutowych nie tylko przeciekają. Wywołują drastyczne spadki ciśnienia. Znacząco wydłużają czas cykli. Grożą poważnym uszkodzeniem sprzętu podczas faz ciągnięcia lub wyrzucania rdzenia pod wysokim ciśnieniem. Prawidłowy dobór wymaga czegoś więcej niż tylko dopasowania wymiarów gwintu. Wymaga to dokładnego dostosowania prędkości przepływu, tolerancji ciśnienia i standardów profili. Musisz dopasować te zmienne do dokładnych wymagań Twoich pras do formowania wtryskowego. Poniżej przedstawiamy schemat krok po kroku na poziomie inżynierskim. Pomaga dokładnie zmierzyć, ocenić i wybrać optymalne złącze płynu. Dowiesz się jak osiągnąć płynną integrację. Dowiesz się również, jak konsekwentnie maksymalizować czas sprawności maszyny.
Niewymiarowe połączenia działają jak poważne ograniczenia przepływu w obwodach hydraulicznych. Tworzą natychmiastowe wąskie gardła. Ograniczony przepływ płynu powoduje nadmierne, miejscowe tarcie. Tarcie szybko nagrzewa olej hydrauliczny. Cały układ chłodzenia i wyrzutu traci wydajność. Cykle wyrzucania formy charakteryzują się zauważalnymi opóźnieniami. Te powtarzające się opóźnienia poważnie szkodzą ogólnej wydajności produkcji.
Optymalny rozmiar eliminuje te problemy związane z mieszaniem. Dokładnie zwymiarowany formy wtryskowe szybkozłącze hydrauliczne gwarantuje zerowy spadek ciśnienia przy szczytowych obciążeniach. Całkowicie zapobiega utracie płynu podczas przezbrojeń. Idealnie pasuje również do ciasnych przestrzeni na płycie formy. Za każdym razem uzyskujesz niezawodny i wydajny skok wyrzutu.
Musimy uwzględnić realia operacyjne w hali produkcyjnej. Operatorzy stale ryzykują krzyżowe łączenie przewodów cieczy. Dzieje się tak często w przypadku bardzo złożonych form wielogniazdowych. Właściwe strategie doboru rozmiaru zapobiegają tym kosztownym błędom. Oznaczenie identycznych połączeń kolorami pomaga również operatorom w poruszaniu się po skomplikowanych konfiguracjach. Metody te umożliwiają szybkie i bezbłędne konfigurowanie form. Bezpośrednio wspierają inicjatywy Jednominutowej Wymiany Dies (SMED). Przezbrojenia maszyn stają się bezpieczniejsze i znacznie szybsze.
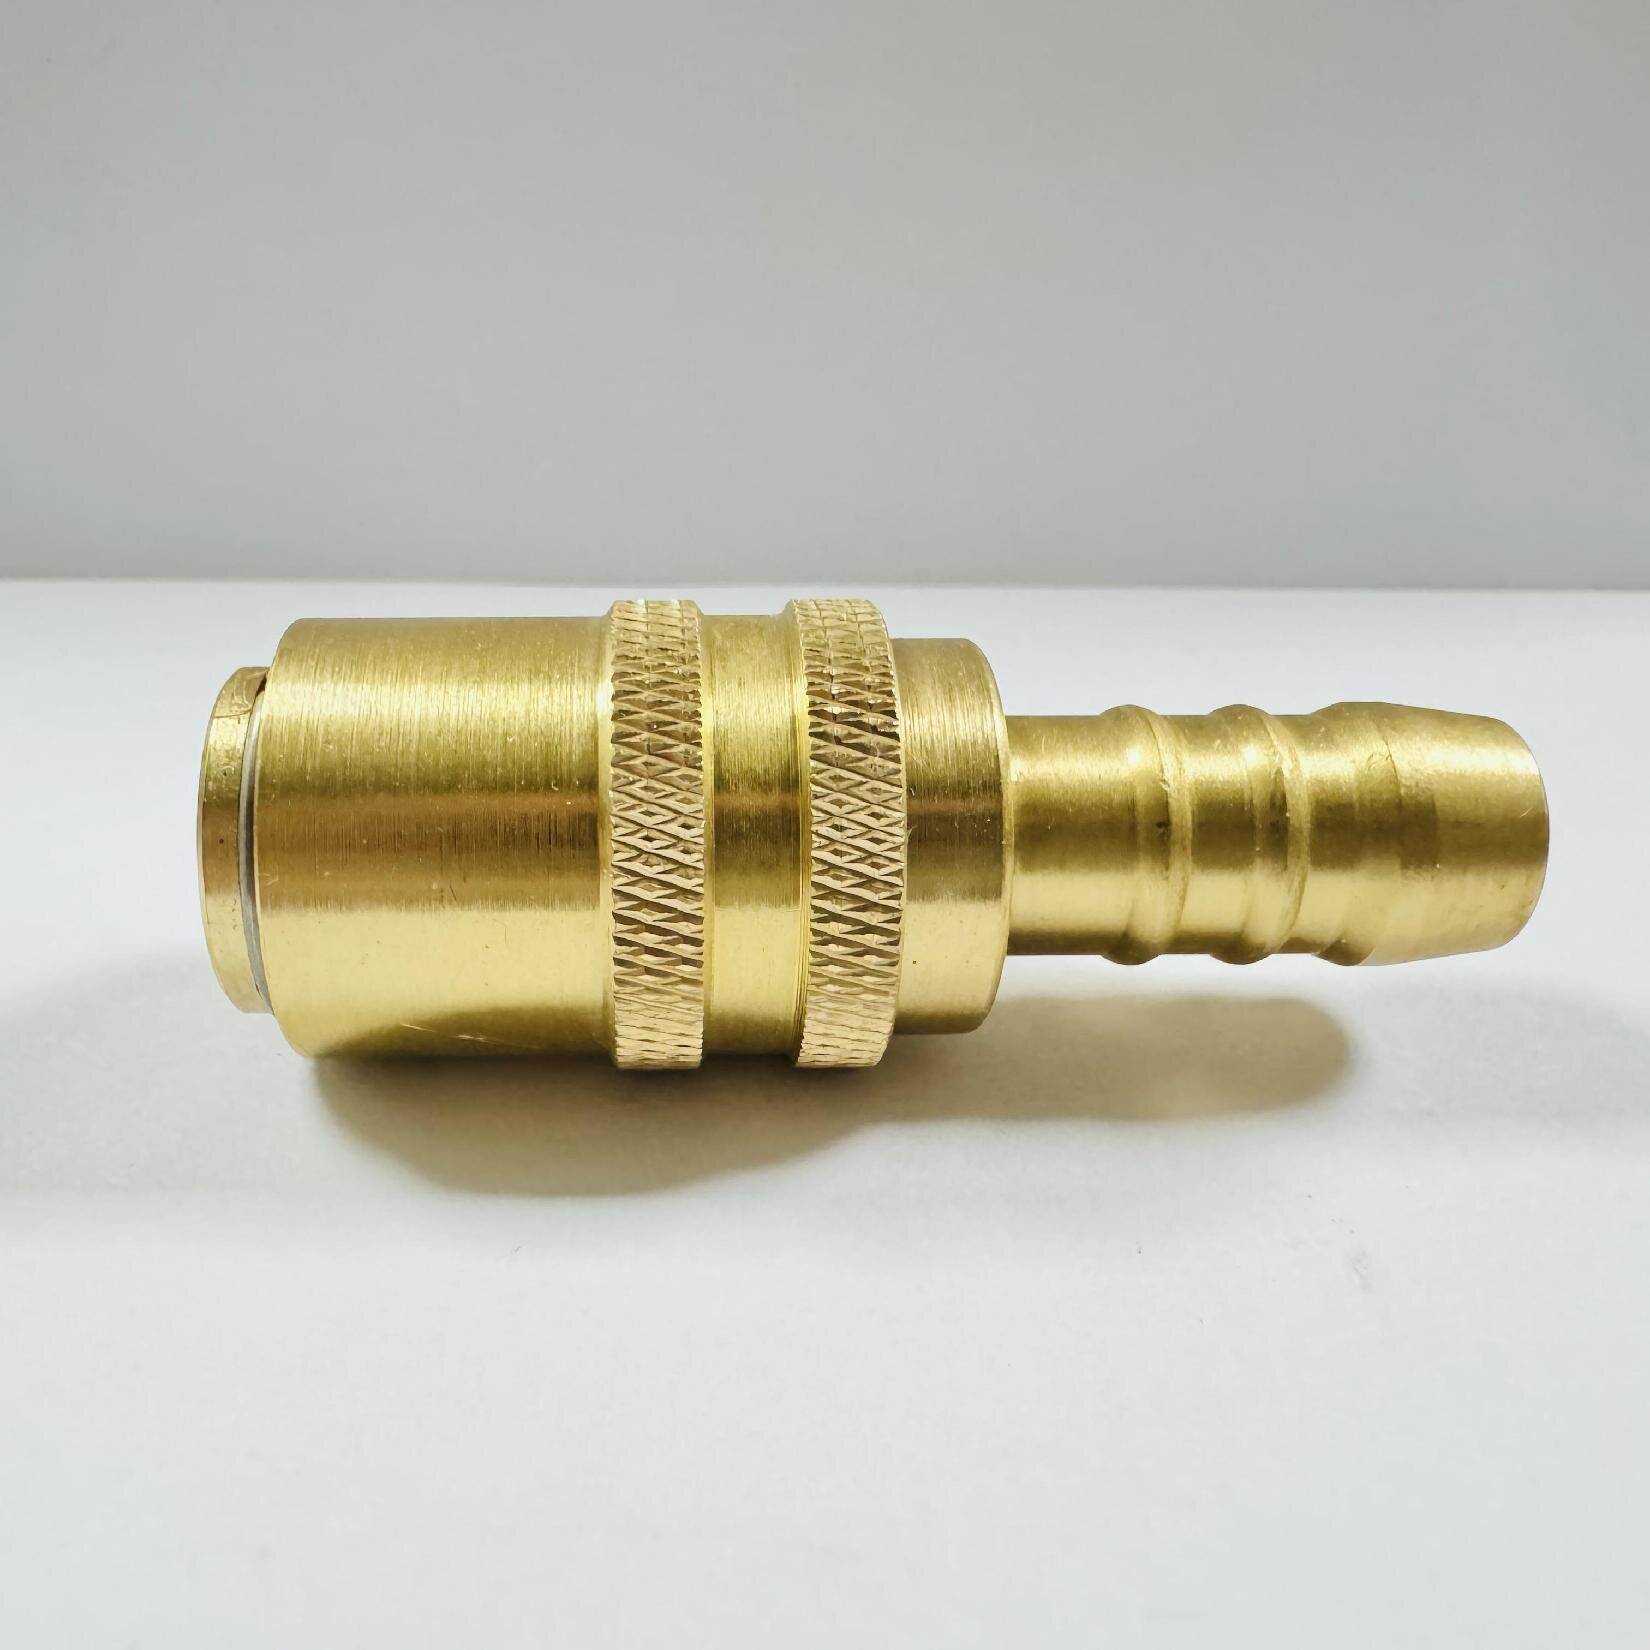
Nie można dokładnie wymienić istniejącego złącza bez dokładnych pomiarów. Postępuj zgodnie z tą standardową procedurą operacyjną. Usuwa domysły. Gwarantuje bezpośrednią wymienność dla zespołów konserwacyjnych.
Najpierw zbierz odpowiednie narzędzia kontrolne. Nie używaj linijek ani centymetrów.
Określ połączenie portu po stronie maszyny. Dokładnie zmierz zewnętrzną średnicę gwintu zewnętrznego. Alternatywnie, jeśli ma to zastosowanie, zmierz średnicę gwintu wewnętrznego. Zanotuj dokładny odczyt dziesiętny z suwmiarki. Użyj miernika podziałki, aby określić liczbę zwojów na cal.
Porównaj swoje wyniki ze standardowymi tabelami gwintów przemysłowych. Porównaj dane z kategoriami NPT, BSPP, SAE ORB lub metrycznymi. Ten krok potwierdza dokładny typ połączenia portu. Zapobiega krzyżowaniu się gwintów podczas instalacji.
Następnie oceń średnicę wtyczki. Wtyczka to męski segment sutka. Pomiar ten określa rzeczywisty rozmiar ciała. Standardowe rozmiary często obejmują 1/4”, 3/8” lub 1/2”. Gwint 1/2” nie zawsze oznacza rozmiar korpusu 1/2”. Nie należy mylić tych dwóch.
Zidentyfikuj konkretny projekt profilu. Konstrukcje z płaską powierzchnią nie powodują rozlania. Zawory grzybkowe są powszechne w ogólnej hydraulice. Konstrukcje proste zapewniają maksymalny przepływ, ale brakuje im wewnętrznych zaworów odcinających. Standard Szybkozłącze hydrauliczne jest zgodne ze ścisłymi specyfikacjami ISO. Normy ISO określają dokładne wymiary zewnętrzne. Potrzebujesz tych dokładnych wymiarów, aby zapewnić niezawodną wymienność w różnych prasach.
Dopasowanie wymiarów fizycznych to dopiero pierwszy krok. Należy ocenić wewnętrzną dynamikę płynów. Ignorowanie specyfikacji wydajności prowadzi do katastrofalnych w skutkach awarii komponentów podczas cykli wyrzucania pod dużym naprężeniem.
Oblicz wymagane natężenie przepływu płynu dla cylindra wyrzutowego. Dopasuj wartość Cv (współczynnik przepływu) do tego dokładnego wymagania. Twoje złącze musi bez wysiłku obsługiwać szczytową głośność. Zalecamy, aby spadek ciśnienia nigdy nie przekraczał 10-15 PSI. Wysokie spadki ciśnienia pozbawiają system mocy wyrzutu. Tworzą powolne ruchy mechaniczne.
Mechanizmy wyrzutowe powodują ciągłe nagłe skoki ciśnienia. Te skoki znacznie przekraczają normalne parametry operacyjne. Przejrzyj swoje specyfikacje szybkozłączy hydraulicznych . dokładnie Maksymalne ciśnienie robocze urządzenia musi przewyższać szczytowe ciśnienie w systemie. Nie należy polegać wyłącznie na ciągłych wartościach granicznych ciśnienia roboczego. Złącze o wytrzymałości ciągłej 3000 PSI może ulec awarii, jeśli skoki będą wielokrotnie osiągać 5000 PSI.
Oceń wybór metali nieszlachetnych. Stal węglowa jest standardem dla ogólnego oleju hydraulicznego. Stal nierdzewna jest odporna na korozję w trudnych lub wilgotnych środowiskach. Należy także dopasować materiał uszczelki wewnętrznej do rodzaju cieczy.
Przewodnik dotyczący kompatybilności materiałów uszczelnień
| Materiał uszczelnień | Zgodność z płynem pierwotnym | Zakres temperatur (przybliżony) | Typowe zastosowanie |
|---|---|---|---|
| Buna-N (nitryl) | Standardowy olej hydrauliczny, woda | -40°F do 250°F | Ogólne prasy do formowania wtryskowego |
| Viton (FKM) | Płyny syntetyczne, wysoka temperatura | -15°F do 400°F | Formy wysokotemperaturowe |
| EPDM | Ester fosforanowy, Skydrol | -65°F do 300°F | Specjalistyczne płyny trudnopalne |
Wybór niewłaściwej uszczelki powoduje szybką degradację. Elastomer pęcznieje, pęka lub całkowicie się rozpuści. Ten błąd gwarantuje ogromne wycieki płynu na halę produkcyjną.
Inżynierowie muszą wybierać pomiędzy częściami katalogowymi a rozwiązaniami wykonanymi na zamówienie. Obie opcje służą różnym celom operacyjnym. Najpierw należy przeanalizować dokładne wiązania formy.
Standardowe profile ISO zapewniają fantastyczną niezawodność. Warto polegać na standardowych opcjach typu ISO 16028 czy ISO 7241. Świetnie sprawdzają się one w przypadku standardowych wtryskarek. Te części katalogowe zapewniają wysoką efektywność kosztową. Dystrybutorzy zaopatrują je na całym świecie. Gwarantują natychmiastową dostępność w przypadku napraw awaryjnych. Standaryzacja drastycznie zmniejsza złożoność zapasów.
Czasami gotowe części katalogowe nie pasują. Ultrakompaktowe przestrzenie wymagają specjalistycznego podejścia. Możesz potrzebować bardzo konkretnego niestandardowe szybkozłącze hydrauliczne . Płytki wielozłączowe umożliwiają operatorom jednoczesne podłączenie dziesięciu linii. Unikalne bloki kątowe idealnie pasują do niewygodnych prześwitów formy. Niestandardowe długości omijają grube ściany płyt.
Musimy tutaj podać przejrzyste założenia. Indywidualna inżynieria w naturalny sposób wydłuża czas realizacji zamówień. Części niestandardowe kosztują początkowo więcej. Jednak niestandardowe projekty drastycznie skracają długoterminowe czasy zmiany form. Eliminują ciasne, niebezpieczne połączenia ręczne. Znacząco skracają przestoje konserwacyjne w całym okresie eksploatacji prasy.
Zakup złączy do płynów pod wysokim ciśnieniem nie jest prostą transakcją towarową. Czas sprawności produkcyjnej zależy od kompetencji dostawcy. Przed sfinalizowaniem jakichkolwiek umów z dostawcami stosuj rygorystyczne kryteria oceny.
Priorytetowo traktuj partnerów produkcyjnych, którzy oferują szybkie prototypowanie na potrzeby niestandardowych potrzeb. Powinni szybko iterować projekty. Ponadto upewnij się, że utrzymują głęboki lokalny asortyment. W przypadku standardowych zamienników ulegających zużyciu wymagane są lokalne zapasy. Nie można czekać czterech tygodni na wymianę zaworu, gdy kluczowa prasa stoi bezczynnie.
Prawidłowe dobranie złączy płynów wymaga zrównoważenia wymiarów fizycznych i wewnętrznej dynamiki płynów. Należy obliczyć współczynniki przepływu i przewidzieć skoki ciśnienia. Należy także przestrzegać ograniczeń przestrzennych samej formy wtryskowej. Wybór niewłaściwego profilu powoduje niebezpieczne wycieki i kosztowne opóźnienia cykli.
Podejmij natychmiastowe działania w swoim zakładzie. Sprawdź swoje obecne połączenia formy za pomocą suwmiarki cyfrowej i miernika skoku gwintu. Jasno dokumentuj swoje ustalenia. Jeśli odkryjesz wąskie gardła w przepływie, skontaktuj się z inżynierem aplikacji. Przed rozpoczęciem zakupu poproś ich o zapoznanie się z konkretnymi wymaganiami dotyczącymi przepływu wyrzutu.
Odp.: Przyjrzyj się uważnie profilowi gwintu. Gwinty NPT są stożkowe. Zwężają się w kierunku końcówki, tworząc uszczelnienie mechaniczne. Gwinty BSPP są równoległe. Mają jednolitą średnicę i do prawidłowego uszczelnienia wymagają pierścienia typu O-ring lub podkładki klejonej. Dokładną różnicę można sprawdzić za pomocą miernika skoku gwintu.
Odp.: Jeśli to możliwe, należy unikać mieszania różnych marek. Cross-branding stwarza ryzyko mikroskopijnych niedopasowań tolerancji. Powoduje to płacz pod wysokim ciśnieniem. Jeżeli mieszanie jest nieuniknione, obowiązkowe jest ścisłe przestrzeganie uniwersalnych norm ISO (takich jak ISO 16028), aby zapewnić podstawowe bezpieczeństwo i wymienność.
Odp.: Ograniczenie przepływu zwykle wynika z zbyt małej średnicy korpusu. Mylenie rozmiaru gwintu z rozmiarem korpusu powoduje ten błąd. Niewłaściwe wewnętrzne osadzenie zaworów również powoduje powstawanie wąskich gardeł. Wreszcie, wybór złącza o niedopasowanej wartości Cv ogranicza przepływ płynu, pozbawiając cylinder potrzebnej mocy hydraulicznej.


