
cerca
Elija su sitio
Global
Redes Sociales


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-07 Origen: Sitio


Los conectores de tamaño incorrecto en los moldes de expulsión no sólo tienen fugas. Provocan caídas drásticas de presión. Prolongan significativamente los tiempos de ciclo. Corren el riesgo de sufrir daños graves en el equipo durante las fases de expulsión o extracción del núcleo a alta presión. El tamaño adecuado requiere mucho más que simplemente hacer coincidir las dimensiones de la rosca. Requiere alinear cuidadosamente los caudales, las tolerancias de presión y los estándares de perfil. Debe hacer coincidir estas variables con las demandas exactas de sus prensas de moldeo por inyección. A continuación proporcionamos un marco paso a paso a nivel de ingeniería. Le ayuda a medir, evaluar y seleccionar con precisión el conector de fluido óptimo. Aprenderá cómo lograr una integración perfecta. También descubrirá cómo maximizar el tiempo de actividad de la máquina de manera constante.
Las conexiones de tamaño insuficiente actúan como severas restricciones de flujo en sus circuitos hidráulicos. Crean cuellos de botella inmediatos. El flujo de fluido restringido genera una fricción excesiva y localizada. Esta fricción calienta rápidamente el aceite hidráulico. Todo el sistema de refrigeración y expulsión pierde eficiencia. Los ciclos de expulsión del molde sufren retrasos notables. Estos repetidos retrasos perjudican gravemente el rendimiento general de la producción.
El tamaño óptimo elimina estos problemas agravantes. Un tamaño preciso El acoplamiento rápido hidráulico de los moldes de expulsión garantiza una caída de presión cero bajo cargas máximas. Previene completamente la pérdida de líquido durante los cambios. También encaja perfectamente dentro de las estrechas limitaciones de espacio en la platina del molde. Obtendrá siempre una carrera de expulsión fiable y de alto rendimiento.
Debemos reconocer las realidades operativas en el taller. Los operadores corren el riesgo constante de interconectar líneas de fluido. Esto sucede a menudo en moldes de múltiples cavidades muy complejos. Las estrategias de dimensionamiento adecuadas evitan estos costosos errores. La codificación por colores de conexiones idénticas también ayuda a los operadores a navegar por configuraciones confusas. Estos métodos permiten configuraciones de moldes rápidas y sin errores. Apoyan directamente las iniciativas de Intercambio de Die en un Minuto (SMED). Los cambios de máquina se vuelven más seguros y significativamente más rápidos.
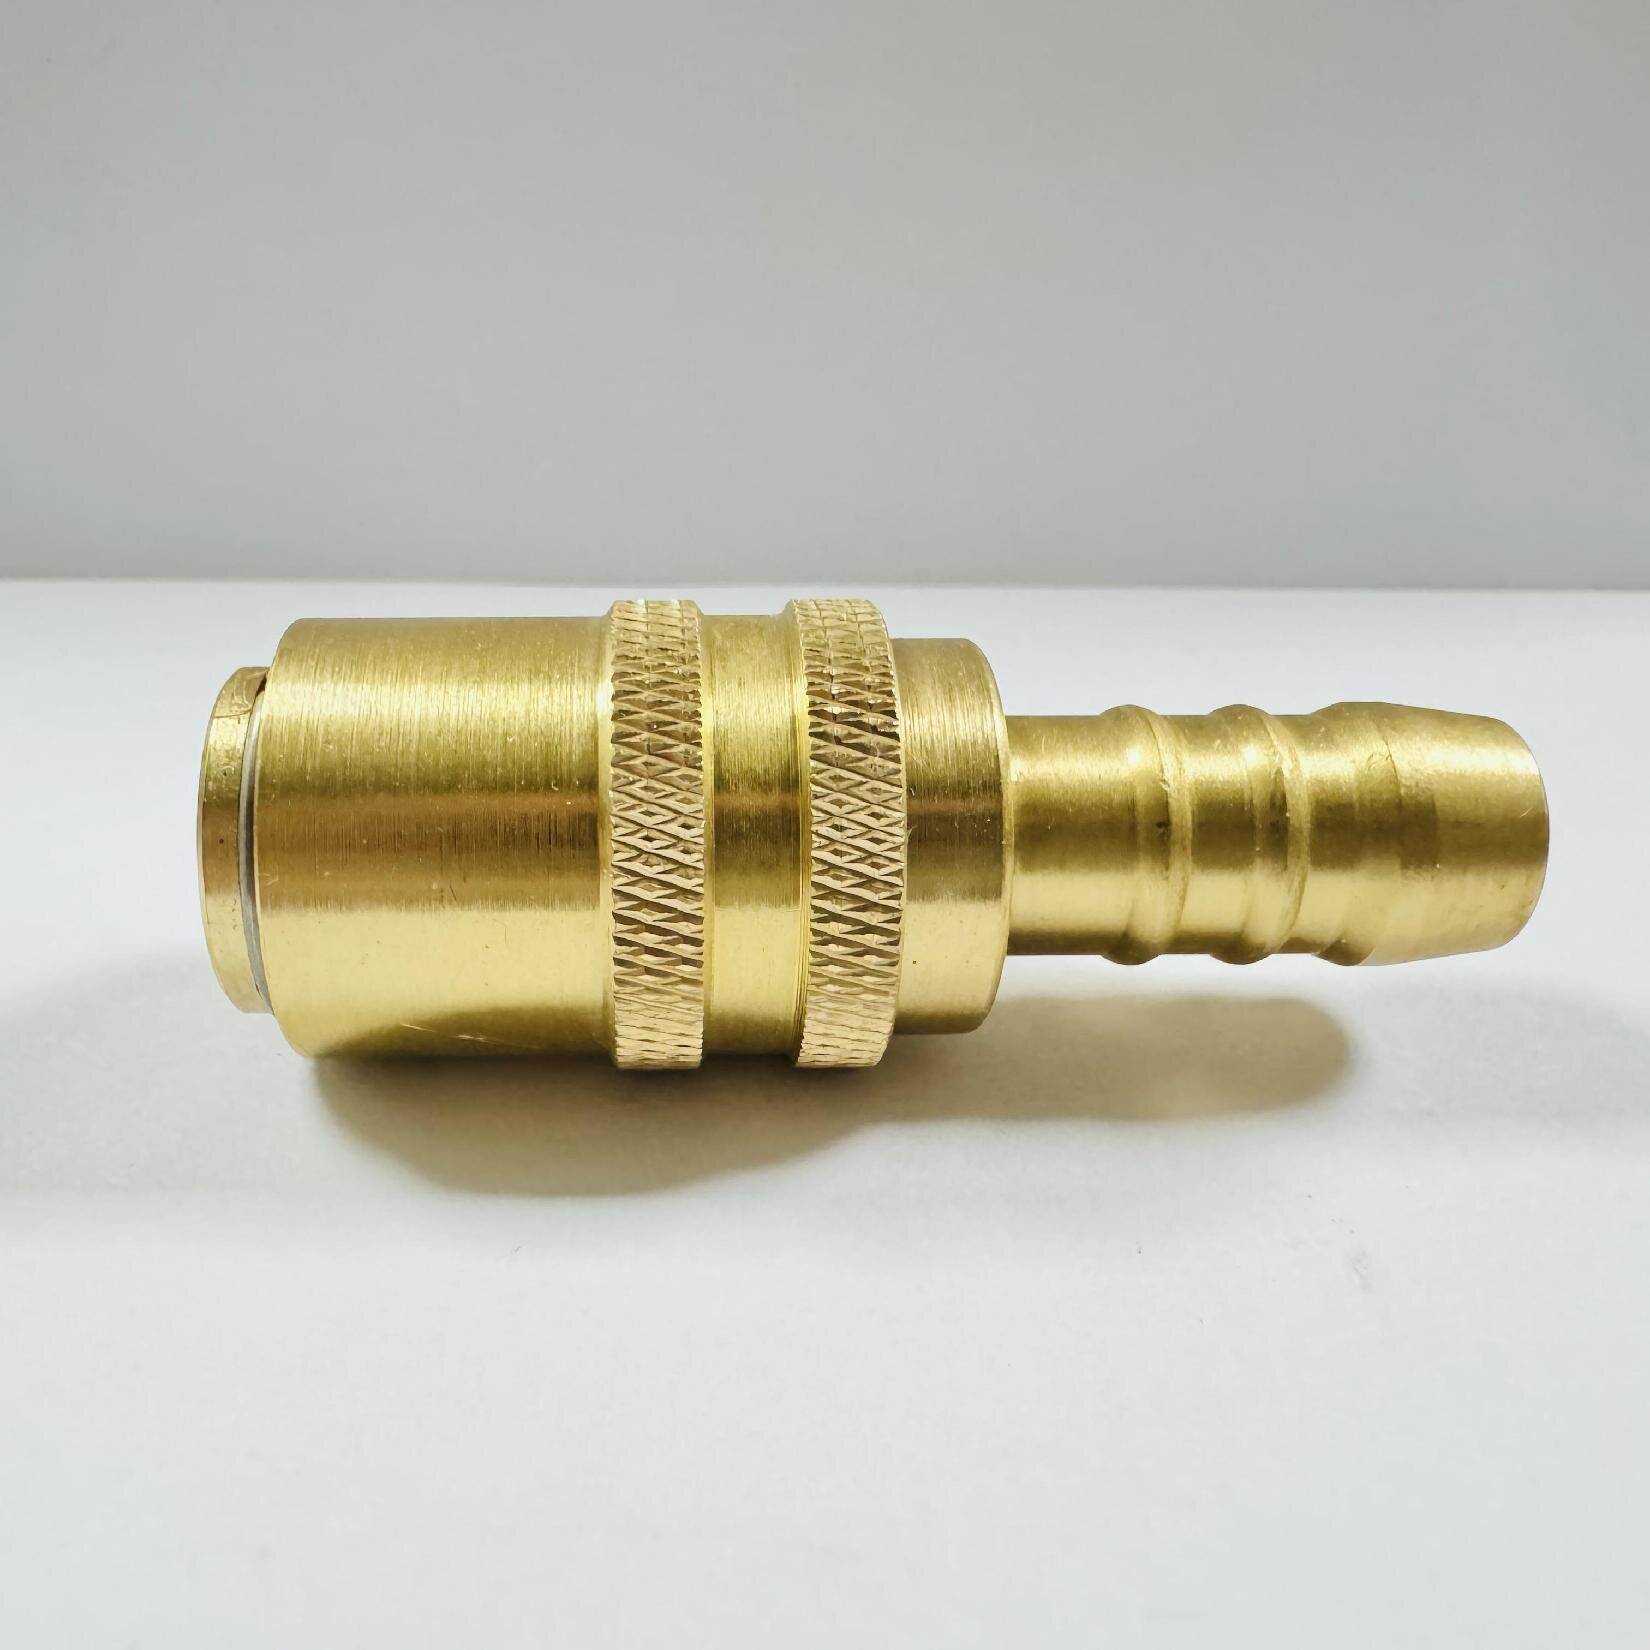
No se puede reemplazar un conector existente con precisión sin mediciones precisas. Siga este procedimiento operativo estándar. Elimina las conjeturas. Garantiza una intercambiabilidad directa para sus equipos de mantenimiento.
Primero reúna las herramientas de inspección correctas. No utilice reglas ni cintas métricas.
Determine la conexión del puerto en el lado de la máquina. Mida cuidadosamente el diámetro exterior de la rosca macho. Alternativamente, mida el diámetro interior de la rosca hembra, si corresponde. Tenga en cuenta la lectura decimal exacta de sus calibradores. Utilice su medidor de paso para identificar las roscas por pulgada.
Compare sus resultados con tablas de hilos industriales estándar. Compare los datos con las categorías NPT, BSPP, SAE ORB o métricas. Este paso confirma su tipo de conexión de puerto preciso. Evita que se crucen los hilos durante la instalación.
A continuación, evalúe el diámetro del tapón. El plug es el segmento del pezón masculino. Esta medida determina el tamaño real del cuerpo. Los tamaños estándar a menudo incluyen 1/4', 3/8' o 1/2'. Una rosca de 1/2' no siempre significa un tamaño de cuerpo de 1/2'. No confunda los dos.
Identifique el diseño de su perfil específico. Los diseños de cara plana no se derraman. Las válvulas de asiento son comunes para la hidráulica general. Los diseños de paso directo ofrecen un flujo máximo pero carecen de válvulas de cierre internas. Un estándar El acoplamiento rápido hidráulico sigue estrictas especificaciones ISO. Las normas ISO dictan dimensiones externas exactas. Necesita estas dimensiones exactas para garantizar una intercambiabilidad confiable entre diferentes prensas.
Hacer coincidir las dimensiones físicas es sólo el primer paso. Debes evaluar la dinámica de fluidos interna. Ignorar las especificaciones de rendimiento conduce a fallas catastróficas de los componentes durante los ciclos de expulsión de alto estrés.
Calcule el caudal de fluido requerido para su cilindro de expulsión. Haga coincidir el valor Cv (coeficiente de flujo) con este requisito exacto. Su conector debe soportar el volumen máximo sin esfuerzo. Recomendamos nunca exceder una caída de presión de 10 a 15 PSI. Las caídas de presión elevadas privan al sistema de potencia de expulsión. Crean movimientos mecánicos lentos.
Los mecanismos de expulsión crean picos repentinos de presión constantemente. Estos picos superan con creces los parámetros operativos normales. Revisa tu Lea atentamente las especificaciones del acoplamiento rápido hidráulico . La presión máxima de trabajo de la unidad debe superar la presión máxima del sistema. No confíe únicamente en los límites de presión de funcionamiento continuo. Un conector clasificado para 3000 PSI continuos podría fallar si los picos alcanzan los 5000 PSI repetidamente.
Evalúe sus opciones de metales base. El acero al carbono es estándar para el aceite hidráulico general. El acero inoxidable resiste la corrosión en ambientes hostiles o húmedos. También debe hacer coincidir el material del sello interno con su tipo de fluido.
Guía de compatibilidad de materiales del sello
| Material del sello | Compatibilidad del fluido primario | Rango de temperatura (aproximado) | Aplicación común |
|---|---|---|---|
| Buna-N (Nitrilo) | Aceite hidráulico estándar, agua | -40°F a 250°F | Prensas de moldeo por inyección en general. |
| Vitón (FKM) | Fluidos sintéticos, altas temperaturas | -15°F a 400°F | Moldes de alta temperatura |
| EPDM | Éster de fosfato, Skydrol | -65°F a 300°F | Fluidos especiales resistentes al fuego |
Elegir el sello incorrecto provoca una rápida degradación. El elastómero se hinchará, agrietará o disolverá por completo. Este error garantiza fugas masivas de fluidos en el taller.
Los ingenieros deben decidir entre piezas de catálogo y soluciones mecanizadas a medida. Ambas opciones tienen distintos propósitos operativos. Primero debe analizar las restricciones exactas de su molde.
Los perfiles ISO estándar ofrecen una fiabilidad fantástica. Debería confiar en opciones estandarizadas como ISO 16028 o ISO 7241. Funcionan perfectamente para prensas de inyección estándar. Estas piezas de catálogo ofrecen una alta rentabilidad. Los distribuidores los almacenan en todo el mundo. Garantizan disponibilidad inmediata para reparaciones de emergencia. La estandarización reduce drásticamente la complejidad del inventario.
A veces, las piezas disponibles en el catálogo no encajan. Los espacios ultracompactos exigen un enfoque especializado. Es posible que necesites una información muy específica. Acoplamiento rápido hidráulico personalizado . Las placas de acoplamiento múltiple permiten a los operadores conectar diez líneas simultáneamente. Los bloques angulares exclusivos se adaptan perfectamente a los espacios incómodos del molde. Las longitudes personalizadas evitan las gruesas paredes de la placa.
Aquí debemos establecer supuestos transparentes. La ingeniería personalizada aumenta naturalmente los plazos de entrega iniciales. Las piezas personalizadas cuestan más inicialmente. Sin embargo, los diseños personalizados reducen drásticamente los tiempos de cambio de molde a largo plazo. Eliminan conexiones manuales estrechas y peligrosas. Reducen significativamente el tiempo de inactividad por mantenimiento durante la vida útil de la prensa.
La adquisición de conectores para fluidos de alta presión no es una simple transacción de productos básicos. El tiempo de actividad de su fabricación depende de la competencia del proveedor. Utilice criterios de evaluación estrictos antes de finalizar cualquier acuerdo con el proveedor.
Priorice a los socios de fabricación que ofrecen creación rápida de prototipos para necesidades personalizadas. Deberían iterar los diseños rápidamente. Además, asegúrese de que mantengan un inventario local profundo. El stock local es obligatorio para los reemplazos estándar por desgaste. No se puede esperar cuatro semanas para obtener una válvula de reemplazo mientras una prensa crítica permanece inactiva.
El dimensionamiento adecuado de los conectores de fluidos requiere equilibrar las dimensiones físicas y la dinámica de fluidos interna. Debes calcular los coeficientes de flujo y anticipar los picos de presión. También debe respetar las limitaciones espaciales del propio molde de expulsión. Seleccionar el perfil incorrecto crea fugas peligrosas y costosos retrasos en el ciclo.
Tome medidas inmediatas en su taller. Audite las conexiones actuales de su molde utilizando calibradores digitales y un medidor de paso de rosca. Documente sus hallazgos con claridad. Póngase en contacto con un ingeniero de aplicaciones si descubre cuellos de botella en el flujo. Pídales que revisen sus requisitos específicos de flujo de expulsión antes de comenzar la adquisición.
R: Mire de cerca el perfil del hilo. Las roscas NPT son cónicas. Se vuelven más estrechos hacia la punta para crear un sello mecánico. Los hilos BSPP son paralelos. Mantienen un diámetro uniforme y requieren una junta tórica o una arandela adherida para sellar adecuadamente. Puede verificar la diferencia exacta utilizando un medidor de paso de rosca.
R: Debes evitar mezclar diferentes marcas siempre que sea posible. Las marcas cruzadas corren el riesgo de que se produzcan desajustes de tolerancia microscópicos. Esto provoca llanto bajo alta presión. Si la mezcla es inevitable, es obligatorio cumplir estrictamente con las normas ISO universales (como ISO 16028) para garantizar la seguridad básica y la intercambiabilidad.
R: La restricción del flujo generalmente se debe a un diámetro del cuerpo demasiado pequeño. Confundir el tamaño del hilo con el tamaño del cuerpo provoca este error. Un asiento interno inadecuado de la válvula también crea cuellos de botella. Finalmente, elegir un conector con un valor de Cv no coincidente limita el paso de fluido, privando al cilindro de la potencia hidráulica necesaria.


