
schließen
Wählen Sie Ihre Website
Global
Soziale Medien


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 15.08.2026 Herkunft: Website


Bei Spritzgießvorgängen hängen Zykluszeiten und Teilequalität stark von einem präzisen Wärmemanagement ab. Werkzeugingenieure stehen ständig unter dem Druck, die Kühlraten für maximalen Durchsatz zu optimieren. Sie müssen die Wärme schnell und gleichmäßig von den Formhohlräumen ableiten. Gleichbleibende Temperaturen sorgen für Dimensionsstabilität und verhindern den Verzug der Teile. Eine falsche Kupplungsauswahl führt jedoch oft zu eingeschränktem Durchfluss, Kühlmittellecks oder längeren Ausfallzeiten bei routinemäßigen Werkzeugwechseln. Diese Wartungsprobleme beeinträchtigen direkt Ihre SMED-Initiativen (Single-Minute Exchange of Die) und blockieren die täglichen Produktionspläne.
Ungeplante Ausfallzeiten beeinträchtigen die Gesamteffizienz der Anlage und frustrieren die Betriebsteams. Im Folgenden stellen wir einen technischen Bewertungsrahmen zur Verfügung, um dieses anhaltende Problem zu lösen. Sie erfahren, wie Sie Kupplungskonstruktionen an bestimmte thermische, Druck- und Betriebsbeschränkungen anpassen. Unser Leitfaden hilft Beschaffungsteams und Ingenieuren bei der Bewertung von Durchflusskoeffizienten, Dichtungsmaterialien und Strukturprofilen. Letztendlich hilft Ihnen dieses Wissen dabei, ein sichereres, schnelleres und zuverlässigeres Kühlnetzwerk aufzubauen.
Ein hocheffizientes Die Wasser-Schnellkupplung zur Formtemperierung bestimmt die Gesamtproduktivität Ihrer Spritzgießzelle. Der Flüssigkeitstransfer wirkt sich direkt auf die Teilequalität und die Produktionsgeschwindigkeit aus. Die Wahl der richtigen Komponente verändert Ihren betrieblichen Erfolg.
Erfolgskriterien beginnen beim leckagefreien Betrieb. Leckagen stellen unmittelbare Sicherheitsrisiken in der Werkstatt dar. Außerdem verursachen sie unsichtbare Druckverluste im Kühlkreislauf. Sie benötigen außerdem einen verifizierten Durchflusskoeffizienten (Cv). Ein hoher Cv gewährleistet eine maximale turbulente Strömung. Eine turbulente Strömung führt die Wärme wesentlich schneller ab als eine laminare Strömung. Die Möglichkeit des schnellen Verbindens und Trennens unter Restdruck ist von enormer Bedeutung. Bediener müssen schwere Formen schnell und sicher austauschen.
Zykluszeitvariablen hängen stark von der Kühlmittelströmungsgeschwindigkeit ab. Die interne Ventilgeometrie führt oft zu starken Druckabfällen. Flüssigkeit trifft auf den Ventilmechanismus und wird sofort langsamer. Dadurch wird die turbulente Strömung in den komplizierten Kühlkanälen der Form eingeschränkt. Wenn sich die Flüssigkeit verlangsamt, bleibt die Wärme länger im Werkzeugstahl eingeschlossen. Ihre Zykluszeit erhöht sich entsprechend. Selbst eine Steigerung um eine Sekunde pro Zyklus zerstört die Rentabilität von Millionen von Teilen.
Der Umstellungs-ROI konzentriert sich ausschließlich auf die Arbeitseffizienz. Das herkömmliche manuelle Einfädeln dauert mehrere Minuten pro Zeile. Push-to-Connect-Systeme dauern nur wenige Sekunden. In Spritzgussumgebungen mit hohem Mischanteil kommt es täglich zu häufigen Formwechseln. Sie können die Ausfallkosten ganz einfach berechnen. Multiplizieren Sie Ihren Maschinenstundensatz mit den Stunden, die Sie mit dem Einfädeln von Schläuchen verbringen. Die Arbeitsersparnis durch Schnellverbindungssysteme rechtfertigt die anfängliche Hardware-Investition fast sofort.
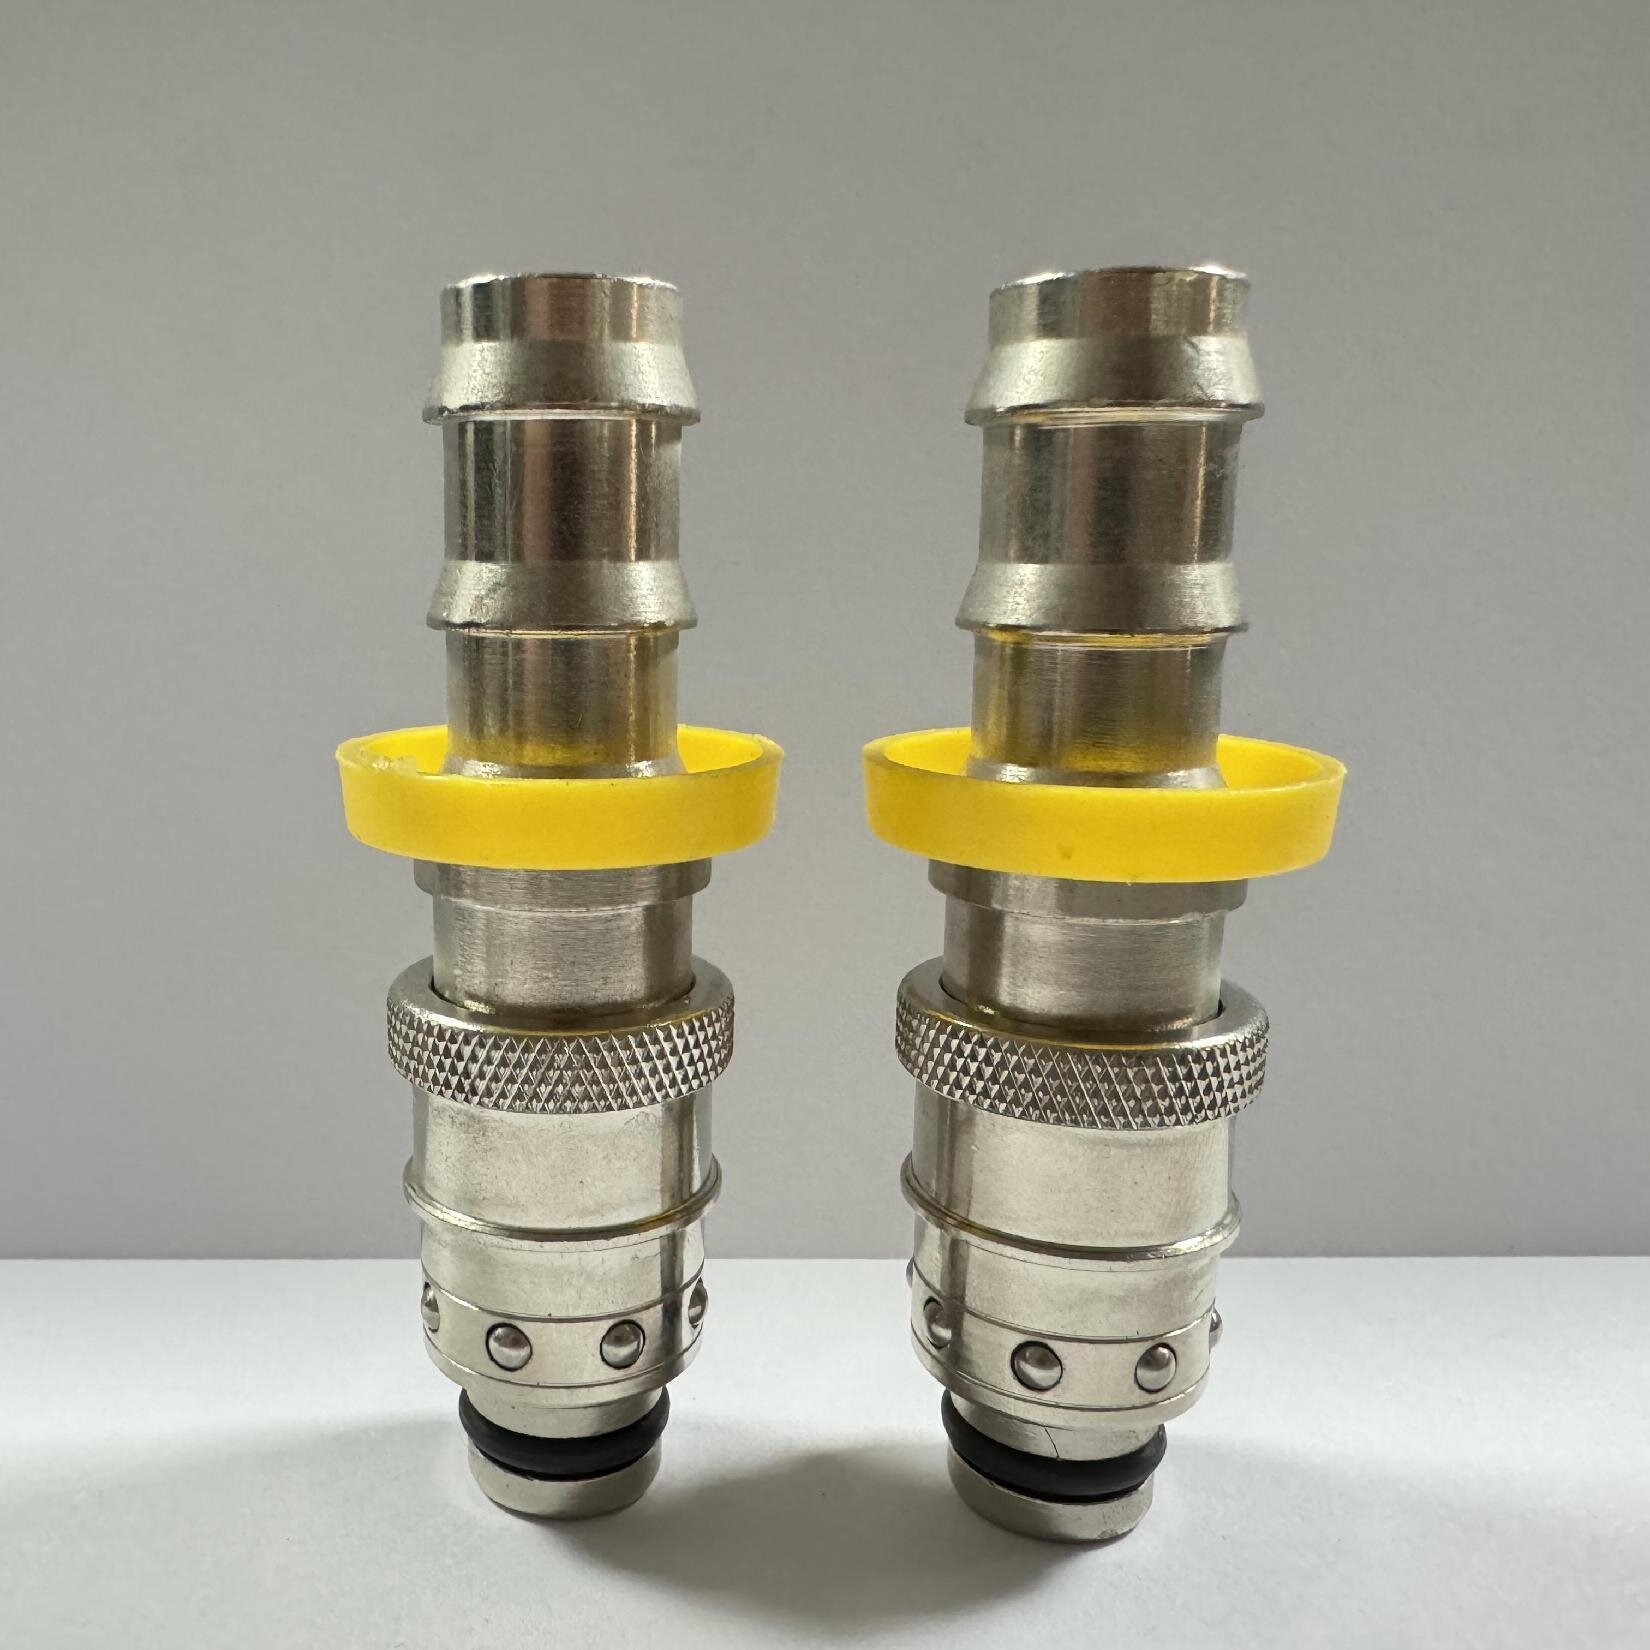
Auswahl eines zuverlässigen Wasser-Schnellkupplungen erfordern inhärente mechanische Kompromisse. Sie müssen die Flüssigkeitsaufnahme sorgfältig gegen optimale Durchflussraten abwägen.
Designs ohne Ventil bieten maximale Durchflusskapazität. Sie erzeugen den geringstmöglichen Druckabfall. Das Kühlmittel strömt ungehindert durch die offene Bohrung. Sie bleiben ideal für großvolumige Kühlanwendungen. Die Wärme wird schnell über die Formgrenze übertragen.
Diese offenen Systeme erfordern jedoch eine vollständige Entleerung der Leitungen vor dem Formwechsel. Beim Trennen tritt sofort Kühlmittel aus. Verschüttete Flüssigkeiten stellen ein hohes Sicherheitsrisiko in der Werkstatt dar. Ausrutscher und Stürze stellen nach wie vor eine große Gefahr dar. Luftspülsysteme werden erforderlich, um Leitungen vor dem Abkuppeln zu reinigen.
Ventilkupplungen sorgen beim Trennen für eine automatische Abdichtung. Eine interne Feder drückt das Ventil sofort zu. Sie verhindern vollständig gefährliche Austritte. Diese Funktion ist für Reinraumumgebungen unbedingt erforderlich. Auch bei der Förderung von Hochtemperatur-Thermoölen ist es zwingend erforderlich.
Ventile führen zu einer inhärenten Durchflussbegrenzung. Der interne Ventilkegel blockiert den direkten Strömungsweg. Die Flüssigkeit muss die inneren Mechanismen umgehen. Oft muss die Kupplung dimensioniert werden. Eine größere Kupplung stellt die erforderliche Durchflussmenge wieder her, erfordert jedoch mehr Platz.
| Anwendungsszenario | Empfohlenes Design | Primärer Nutzen |
|---|---|---|
| Großvolumige Kaltwasserkühlung | Direkt durch | Maximal turbulente Strömung |
| Gefährliche Thermoölkreisläufe | Doppelte Abschaltung | Sicherheit ohne Auslaufen |
| Medizinisches Formen im Reinraum | Einzel-/Doppelabschaltung | Kontaminationsprävention |
| Häufiger täglicher Werkzeugwechsel | Push-to-Connect mit Ventil | Arbeitszeitverkürzung |
Thermische Umgebungen verzeihen keine technischen Fehler. Sich auf streng verlassen Die Spezifikationen der Wasser-Schnellkupplung verhindern einen vorzeitigen Komponentenausfall. Sie müssen Metallurgie, Dichtungen und Druckwerte bewerten.
Messing bleibt die Standardwahl für die grundlegende Formkühlung. Es bietet eine hervorragende Korrosionsbeständigkeit für Standard-Anlagenwasser. Messing ist auch für große Anlagen äußerst kostengünstig. Edelstahl erfüllt völlig unterschiedliche industrielle Anforderungen. Für korrosive Wasseraufbereitungschemikalien sollten Sie Edelstahl verwenden. Reinraumumgebungen erfordern auch Edelstahl, um die Freisetzung von Metallpartikeln zu verhindern.
Dichtungen stellen die Hauptfehlerstelle in jedem Fluidnetzwerk dar. Die Wahl des falschen Elastomers führt zu einem schnellen chemischen Abbau. Durch thermischen Abbau werden O-Ringe schnell zerstört.
Bewerten Sie immer Ihren Betriebsdruck im Hinblick auf mögliche Systemstöße. Industriepumpen erzeugen bei der Ventilbetätigung enorme Druckspitzen. Wasserschlageffekte können eine schwache Dichtung leicht zum Platzen bringen. Stellen Sie sicher, dass Ihr Betriebsdruck diesen plötzlichen Spitzen standhält. Ein hoher Sicherheitsfaktor verhindert katastrophale Ausfälle während der Hauptproduktionszeiten.
Globale Lieferketten vermischen häufig verschiedene Werkzeugstandards. Das Navigieren in diesen regionalen Profilen ist für die langfristige Standardisierung von Anlagen von entscheidender Bedeutung. Inkompatible Teile bereiten massive Kopfschmerzen.
Das Mischen amerikanischer (DME-Stil), europäischer (Hasco-Stil) und asiatischer (Nitto-Stil) Steckerprofile führt zu schwerwiegenden Betriebsgefahren. Betreiber stecken den Stecker oft gewaltsam in die falsche Steckdose. Auf den ersten Blick scheinen sie zusammenzupassen. Die interne Verbindung bleibt jedoch strukturell unsicher. Die Sperrkugeln rasten nicht vollständig ein.
Optisch ähnliche Profile aus unterschiedlichen Standards verursachen versteckte Probleme. Ein unmerklicher Größenunterschied verhindert den perfekten Sitz des O-Rings. Diese leichte Abweichung führt zu einem allmählichen Austreten von Kühlmittel. Unter vollem Betriebsdruck kann es zu einem katastrophalen Ausfall der Verbindung kommen. Kühlmittel spritzt über die Maschine und zerstört empfindliche elektrische Komponenten.
Implementieren Sie eine strikte Standardisierungsstrategie in Ihrem gesamten Werk.
Standardkomponenten von der Stange reichen manchmal nicht aus. Werkzeugingenieure spezifizieren häufig a kundenspezifische Wasser-Schnellkupplung zur Lösung einzigartiger geometrischer oder betrieblicher Herausforderungen. Komplexe Formen erfordern innovative Verbindungsstrategien.
Moderne Formen verfügen über sehr komplizierte Kühlkanäle. Designer packen mehr Hohlräume in immer kleinere Stellflächengrößen. Dadurch entstehen extrem enge Formabstände. Bediener können Standard-Sechskantmuttern einfach nicht erreichen. Sie haben keinen Platz, um einen herkömmlichen Schraubenschlüssel zu schwingen. Maßgeschneiderte verlängerte Steckdosen oder Unterputzstecker lösen dieses physikalische Problem problemlos. Sie können sie direkt in die Formbasis versenken.
Formen mit hoher Kavität erfordern Dutzende einzelner Schläuche. Wenn Sie sie einzeln anschließen, wird wertvolle Einrichtungszeit verschwendet. Mehrfachkupplungsplatten bündeln zehn oder mehr Anschlüsse in einem einzigen hebelbetätigten Block. Ein Bediener zieht an einem Griff, um alle Leitungen gleichzeitig anzuschließen. Nockenverriegelungsmechanismen sichern den Block fest an der Formplatte. Dieses System eliminiert die versehentliche Querverdrahtung von Einlass- und Auslasskanälen vollständig.
Unerfahrene Bediener verbinden die Leitungen oft versehentlich rückwärts. Individuell eloxierte Hülsen bieten eine einfache visuelle Fehlersicherheit. Sie können Rot für Hot-Leitungen und Blau für Kaltleitungen verwenden. Die mechanische Verschlüsselung erweitert dieses Sicherheitskonzept. Einzigartig geformte Sicherungsmanschetten verhindern physisch, dass eine heiße Ölleitung in einen Kaltwasserkreislauf gelangt. Die Steckdose weigert sich einfach, den falschen Stecker aufzunehmen.
Ihr Fluidnetzwerk ist vollständig auf hochwertige Herstellungsprozesse angewiesen. Sie müssen mit einem seriösen Partner zusammenarbeiten Wenden Sie sich an Ihren Lieferanten für Wasser-Schnellkupplungen , um eine unterbrechungsfreie Zuverlässigkeit zu gewährleisten. Die Qualität der Hardware variiert je nach Hersteller stark.
Akzeptieren Sie niemals ungeprüfte oder schlecht dokumentierte Komponenten. Fordern Sie vom Hersteller den Nachweis einer strengen Dichtheitsprüfung. Fordern Sie eine dokumentierte Überprüfung des Durchflusskoeffizienten (Cv) an, bevor Sie Großbestellungen aufgeben. Testdaten belegen, dass die Komponente unter den von Ihnen angegebenen Drücken funktioniert. ISO 9001-zertifizierte Lieferanten verfolgen in der Regel Chargennummern, um eine vollständige Rückverfolgbarkeit des Materials zu gewährleisten.
Schimmelreparaturen passieren unerwartet während der Nachtschichten. Die Beurteilung der Lagerbestandstiefe des Lieferanten ist absolut entscheidend. Sie müssen hohe Lagerbestände für Notfallanfragen vorhalten. Lange Vorlaufzeiten bringen Ihre Produktionslinien tagelang zum Stillstand. Ein schneller Versand ist ebenso wichtig wie niedrige anfängliche Stückkosten.
Gute Lieferanten fungieren als Erweiterung Ihres Engineering-Teams. Unterstützen sie Ihr Wartungspersonal proaktiv? Sie sollen dabei helfen, die erwarteten Druckabfälle in komplexen Kreisläufen zu berechnen. Sie müssen spezifische Dichtungsmaterialien für spezielle Wärmeübertragungsflüssigkeiten genau empfehlen. Ein starkes technisches Support-Team verhindert kostspielige Spezifikationsfehler lange vor Beginn der endgültigen Installation.
Zur Optimierung der Formtemperaturregelung müssen Schnellkupplungen als hochentwickelte Komponenten und nicht als Standardhardware behandelt werden. Jeder Verbindungspunkt beeinflusst Ihre Kühleffizienz und Produktionsgeschwindigkeit.
A: Konzentrieren Sie sich auf Doppelabsperrkonstruktionen aus Edelstahl oder Spezialmessing, ausgestattet mit FKM-Dichtungen (Viton), um Temperaturen über 200 °C standzuhalten, ohne sich zu verschlechtern.
A: Der Innendurchmesser und die Ventilkonstruktion bestimmen den Cv (Durchflusskoeffizient). Eine unterdimensionierte Kupplung erzeugt einen Engpass und reduziert die Strömungsgeschwindigkeit unter den für eine effiziente turbulente Wärmeübertragung erforderlichen Schwellenwert.
A: Während viele Lieferanten nach austauschbaren internationalen Standards (ISO) produzieren, erhöht das Mischen von Marken das Risiko einer Toleranzstapelung, was zu vorzeitigem O-Ring-Verschleiß und Leckagen führt. Es ist sicherer, zu standardisieren.


