
fermer
Choisissez votre site
Mondial
Réseaux sociaux


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-15 Origine : Site


Dans les opérations de moulage par injection, les temps de cycle et la qualité des pièces dépendent fortement d’une gestion thermique précise. Les ingénieurs en outillage sont confrontés à une pression constante pour optimiser les taux de refroidissement pour un débit maximal. Vous devez transférer rapidement et systématiquement la chaleur des cavités du moule. Des températures constantes garantissent la stabilité dimensionnelle et éliminent le gauchissement des pièces. Cependant, une sélection incorrecte d'accouplement entraîne souvent un débit restreint, des fuites de liquide de refroidissement ou des temps d'arrêt prolongés lors des changements de moule de routine. Ces problèmes de maintenance nuisent directement à vos initiatives SMED (Single-Minute Exchange of Die) et bloquent les calendriers de production quotidiens.
Les temps d'arrêt imprévus perturbent l'efficacité globale des installations et frustent les équipes d'exploitation. Nous fournissons ci-dessous un cadre d’évaluation technique pour résoudre ce problème persistant. Vous apprendrez à aligner les conceptions d'accouplement par rapport à des contraintes thermiques, de pression et opérationnelles spécifiques. Notre guide aide les équipes d'approvisionnement et les ingénieurs à évaluer les coefficients de débit, les matériaux d'étanchéité et les profils structurels. En fin de compte, ces connaissances vous aident à créer un réseau de refroidissement plus sûr, plus rapide et plus fiable.
Un très efficace Le couplage rapide de l'eau de contrôle de la température du moule détermine la productivité globale de votre cellule de moulage par injection. Le transfert de fluide a un impact direct sur la qualité des pièces et la vitesse de production. Choisir le bon composant transforme votre réussite opérationnelle.
Les critères de réussite commencent par un fonctionnement sans fuite. Les fuites créent des risques immédiats pour la sécurité dans l’atelier. Ils provoquent également des chutes de pression invisibles dans le circuit de refroidissement. Vous avez également besoin d'un coefficient de débit vérifié (Cv). Un Cv élevé garantit un écoulement turbulent maximal. Le flux turbulent élimine la chaleur beaucoup plus rapidement que le flux laminaire. Les capacités de connexion et de déconnexion rapides sous pression résiduelle sont extrêmement importantes. Les opérateurs doivent échanger les moules lourds rapidement et en toute sécurité.
Les variables de temps de cycle dépendent fortement de la vitesse d'écoulement du liquide de refroidissement. La géométrie interne des vannes crée souvent de fortes chutes de pression. Le liquide atteint le mécanisme de valve et ralentit immédiatement. Cela limite l'écoulement turbulent à l'intérieur des canaux de refroidissement complexes du moule. Lorsque le fluide ralentit, la chaleur reste emprisonnée plus longtemps à l’intérieur de l’acier à outils. Votre temps de cycle augmente en conséquence. Même une augmentation d'une seconde par cycle détruit la rentabilité de millions de pièces.
Le retour sur investissement du changement se concentre uniquement sur l’efficacité du travail. L’enfilage manuel traditionnel prend plusieurs minutes par ligne. Les systèmes Push-to-Connect ne prennent que quelques secondes. Les environnements de moulage par injection à forte mixité connaissent quotidiennement de fréquents échanges de moules. Vous pouvez facilement calculer le coût des temps d’arrêt. Multipliez le taux horaire de votre machine par les heures passées à enfiler des tuyaux. Les économies de main d’œuvre réalisées grâce aux systèmes à connexion rapide justifient presque immédiatement l’investissement matériel initial.
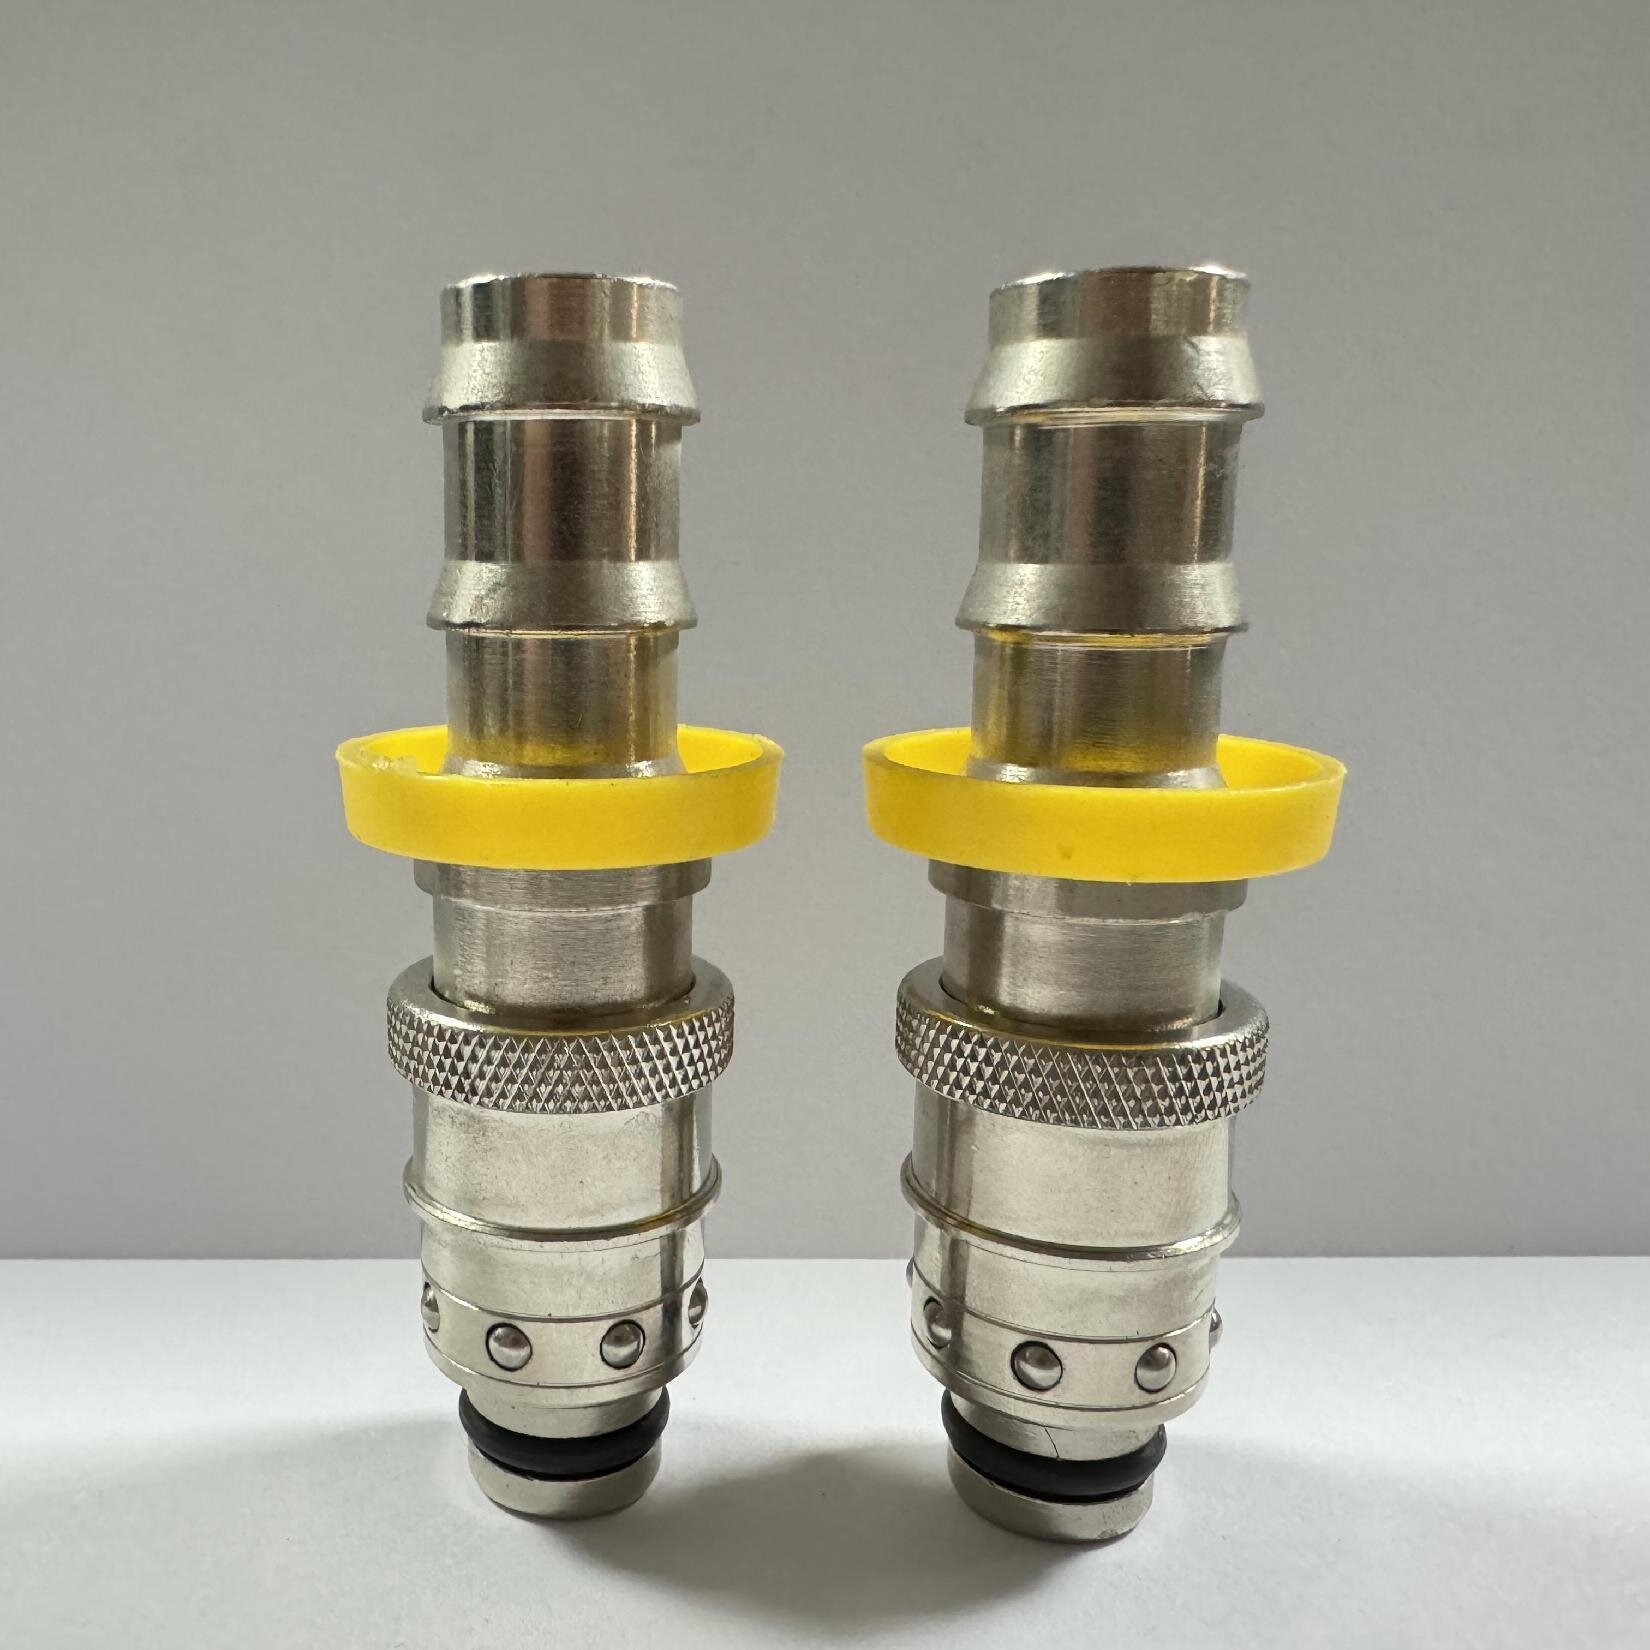
Choisir un fournisseur fiable Le raccord rapide à l'eau implique des compromis mécaniques inhérents. Vous devez soigneusement équilibrer le confinement des fluides par rapport aux débits optimaux.
Les conceptions sans valve offrent une capacité de débit maximale. Ils produisent la perte de charge la plus faible possible. Le liquide de refroidissement circule sans entrave à travers l'alésage ouvert. Ils restent idéaux pour les applications de refroidissement de gros volumes. La chaleur se transfère rapidement à travers la limite du moule.
Cependant, ces systèmes ouverts nécessitent une vidange complète de la ligne avant le changement de moule. Le liquide de refroidissement se répandra immédiatement après la déconnexion. Les déversements créent des risques élevés pour la sécurité dans l’atelier. Les glissades et les chutes restent un handicap majeur. Des systèmes de purge d’air deviennent nécessaires pour dégager les conduites avant le découplage.
Les raccords à valve assurent une étanchéité automatique lors de la déconnexion. Un ressort interne ferme instantanément la vanne. Vous évitez entièrement les déversements dangereux. Cette fonctionnalité est absolument essentielle pour les environnements de salle blanche. Il est également obligatoire lors du pompage d’huiles thermiques à haute température.
Les vannes introduisent une restriction de débit inhérente. Le clapet interne bloque le chemin d'écoulement direct. Le fluide doit naviguer autour des mécanismes internes. Il faut souvent dimensionner l'accouplement. Un couplage plus grand rétablit le débit nécessaire mais nécessite plus d'espace physique.
| Scénario d’application Conception | recommandée | Avantage principal |
|---|---|---|
| Refroidissement par eau réfrigérée à grand volume | Directement | Débit turbulent maximum |
| Circuits d'huile thermique dangereux | Double arrêt | Sécurité zéro déversement |
| Moulage médical en salle blanche | Arrêt simple/double | Prévention des contaminations |
| Changements de moule quotidiens fréquents | Push-to-Connect à valve | Réduction du temps de travail |
Les environnements thermiques ne pardonnent aucune erreur d’ingénierie. S'appuyer sur des règles strictes Les spécifications du raccord rapide à eau empêchent la défaillance prématurée des composants. Vous devez évaluer la métallurgie, les joints et les pressions nominales.
Le laiton reste le choix standard pour le refroidissement de base des moules. Il offre une excellente résistance à la corrosion pour l’eau d’installation standard. Le laiton est également très rentable pour les grandes installations. L’acier inoxydable répond à des besoins industriels complètement différents. Vous devez spécifier l’acier inoxydable pour les produits chimiques corrosifs de traitement de l’eau. Les environnements de salles blanches exigent également de l’acier inoxydable pour empêcher la perte de particules métalliques.
Les joints représentent le principal point de défaillance de tout réseau fluide. Choisir le mauvais élastomère entraîne une dégradation chimique rapide. La panne thermique détruit rapidement les joints toriques.
Évaluez toujours votre pression de fonctionnement par rapport aux surtensions potentielles du système. Les pompes industrielles créent des pics de pression massifs lors de l'actionnement des vannes. Les effets de coups de bélier peuvent facilement faire sauter un joint faible. Assurez-vous que votre pression nominale de travail s'adapte à ces pics soudains. Un facteur de sécurité élevé évite les éruptions catastrophiques pendant les heures de pointe de production.
Les chaînes d'approvisionnement mondiales mélangent fréquemment diverses normes d'outillage. Naviguer dans ces profils régionaux est crucial pour la normalisation des installations à long terme. Les pièces incompatibles créent d’énormes maux de tête.
Le mélange de profils de fiches américains (style DME), européens (style Hasco) et asiatiques (style Nitto) crée de graves risques opérationnels. Les opérateurs forcent souvent une fiche dans la mauvaise prise. Au début, ils pourraient sembler s’emboîter. Cependant, la connexion interne reste structurellement dangereuse. Les billes de verrouillage ne s'enclenchent pas complètement.
Des profils visuellement similaires issus de normes différentes provoquent des problèmes cachés. Une différence de taille imperceptible empêche le joint torique de s'asseoir parfaitement. Ce léger décalage provoque un suintement progressif du liquide de refroidissement. Sous pleine pression de fonctionnement, la connexion peut subir une défaillance catastrophique. Le liquide de refroidissement se répand sur toute la machine, détruisant les composants électriques sensibles.
Mettez en œuvre une stratégie de standardisation stricte dans l’ensemble de votre usine.
Les composants standard disponibles dans le commerce ne suffisent parfois pas. Les ingénieurs en outillage spécifient fréquemment un raccord rapide d'eau personnalisé pour résoudre des défis géométriques ou opérationnels uniques. Les moules complexes nécessitent des stratégies de connexion innovantes.
Les moules modernes comportent des canaux de refroidissement très complexes. Les concepteurs intègrent davantage de cavités dans des dimensions d'encombrement de plus en plus petites. Cela crée un espacement des moules extrêmement serré. Les opérateurs ne peuvent tout simplement pas atteindre les écrous hexagonaux standard. Ils n’ont pas la place de balancer une clé traditionnelle. Des prises rallongées sur mesure ou des fiches encastrées résolvent facilement cette contrainte physique. Vous pouvez les enfoncer directement dans le fond du moule.
Les moules à forte cavitation nécessitent des dizaines de tuyaux individuels. Les connecter un par un fait perdre un temps de configuration précieux. Les plaques multi-couplage centralisent dix connexions ou plus dans un seul bloc actionné par levier. Un opérateur tire une poignée pour connecter toutes les lignes simultanément. Des mécanismes de verrouillage à came fixent fermement le bloc contre la plaque de moule. Ce système élimine complètement le câblage croisé accidentel des canaux d’entrée et de sortie.
Les opérateurs inexpérimentés connectent souvent les lignes à rebours par erreur. Les manchons anodisés personnalisés offrent une protection visuelle simple contre les erreurs. Vous pouvez utiliser le rouge pour les lignes chaudes et le bleu pour les lignes réfrigérées. Le détrompage mécanique pousse ce concept de sécurité plus loin. Des colliers de verrouillage de forme unique empêchent physiquement une conduite d'huile chaude d'entrer dans un circuit d'eau glacée. La prise refuse tout simplement d’accepter la mauvaise fiche.
Votre réseau fluide repose entièrement sur des procédés de fabrication de qualité. Vous devez vous associer à une entreprise réputée fournisseur de raccords rapides d'eau pour assurer une fiabilité ininterrompue. La qualité du matériel varie énormément selon les différents fabricants.
N'acceptez jamais de composants non vérifiés ou mal documentés. Exigez une preuve de tests d’étanchéité stricts de la part du fabricant. Exigez une vérification documentée du coefficient de débit (Cv) avant de passer des commandes groupées. Les données de test prouvent que le composant fonctionne sous les pressions spécifiques que vous avez indiquées. Les fournisseurs certifiés ISO 9001 suivent généralement les numéros de lots pour une traçabilité complète des matériaux.
Les réparations de moisissures se produisent de manière inattendue pendant les quarts de nuit. L’évaluation de l’étendue des stocks du fournisseur est absolument essentielle. Ils doivent maintenir des niveaux de stock importants pour les demandes d’urgence. Les longs délais de livraison bloquent vos lignes de production pendant des jours. Une expédition rapide compte tout autant qu’un faible coût unitaire initial.
Les bons fournisseurs agissent comme une extension de votre équipe d’ingénierie. Aident-ils de manière proactive votre personnel de maintenance ? Ils devraient aider à calculer les chutes de pression attendues dans des circuits complexes. Ils doivent recommander avec précision des matériaux d’étanchéité spécifiques pour les fluides caloporteurs spécialisés. Une solide équipe de support technique évite les erreurs de spécifications coûteuses bien avant le début de l’installation finale.
L'optimisation du contrôle de la température des moules nécessite de traiter les raccords rapides comme des composants de haute technologie et non comme du matériel de base. Chaque point de connexion influence votre efficacité de refroidissement et votre vitesse de production.
R : Concentrez-vous sur les conceptions à double fermeture en acier inoxydable ou en laiton spécialisé, équipées de joints FKM (Viton) pour résister à des températures supérieures à 200°C sans se dégrader.
R : Le diamètre interne et la conception de la vanne dictent le Cv (coefficient de débit). Un accouplement sous-dimensionné crée un goulot d'étranglement, réduisant la vitesse d'écoulement en dessous du seuil requis pour un transfert de chaleur turbulent efficace.
R : Alors que de nombreux fournisseurs fabriquent selon les normes internationales interchangeables (ISO), le mélange des marques augmente le risque d'empilement des tolérances, entraînant une usure prématurée des joints toriques et des fuites suintantes. Il est plus sûr de normaliser.


