
cerca
Elija su sitio
Global
Redes Sociales


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-15 Origen: Sitio


En las operaciones de moldeo por inyección, los tiempos de ciclo y la calidad de las piezas dependen en gran medida de una gestión térmica precisa. Los ingenieros de herramientas enfrentan una presión constante para optimizar las velocidades de enfriamiento para lograr el máximo rendimiento. Debe transferir calor de forma rápida y constante fuera de las cavidades del molde. Las temperaturas constantes garantizan la estabilidad dimensional y eliminan la deformación de las piezas. Sin embargo, la selección incorrecta del acoplamiento a menudo conduce a un flujo restringido, fugas de refrigerante o tiempos de inactividad prolongados durante los cambios de molde de rutina. Estos problemas de mantenimiento perjudican directamente sus iniciativas SMED (intercambio de matrices en un solo minuto) y paralizan los programas de producción diarios.
El tiempo de inactividad no planificado altera la eficiencia general de las instalaciones y frustra a los equipos operativos. Proporcionamos un marco de evaluación técnica a continuación para resolver este problema actual. Aprenderá cómo alinear los diseños de acoplamientos con restricciones térmicas, de presión y operativas específicas. Nuestra guía ayuda a los ingenieros y a los equipos de adquisiciones a evaluar coeficientes de flujo, materiales de sellado y perfiles estructurales. En última instancia, este conocimiento le ayuda a crear una red de refrigeración más segura, rápida y fiable.
Un altamente eficiente Control de temperatura del molde El acoplamiento rápido del agua determina la productividad general de su celda de moldeo por inyección. La transferencia de fluidos afecta directamente la calidad de las piezas y la velocidad de producción. Elegir el componente adecuado transforma su éxito operativo.
Los criterios de éxito comienzan con una operación sin fugas. Las fugas crean riesgos inmediatos para la seguridad en el taller. También provocan caídas de presión invisibles en todo el circuito de refrigeración. También necesita un coeficiente de flujo verificado (Cv). Un Cv alto garantiza un flujo turbulento máximo. El flujo turbulento elimina el calor mucho más rápido que el flujo laminar. Las capacidades de conexión y desconexión rápida bajo presión residual son inmensamente importantes. Los operadores deben cambiar los moldes pesados de forma rápida y segura.
Las variables de tiempo del ciclo dependen en gran medida de la velocidad del flujo de refrigerante. La geometría interna de la válvula a menudo crea fuertes caídas de presión. El líquido golpea el mecanismo de la válvula e inmediatamente se ralentiza. Esto restringe el flujo turbulento dentro de intrincados canales de enfriamiento del molde. Cuando el fluido disminuye, el calor permanece atrapado dentro del acero para herramientas por más tiempo. El tiempo de su ciclo aumenta en consecuencia. Incluso un aumento de un segundo por ciclo destruye la rentabilidad de millones de piezas.
El ROI del cambio se centra exclusivamente en la eficiencia laboral. El enhebrado manual tradicional tarda varios minutos por línea. Los sistemas push-to-connect tardan apenas unos segundos. Los entornos de moldeo por inyección de alta mezcla experimentan frecuentes cambios de molde a diario. Puede calcular fácilmente el costo del tiempo de inactividad. Multiplique la tarifa horaria de su máquina por las horas dedicadas a enhebrar mangueras. Los ahorros en mano de obra que suponen los sistemas de conexión rápida justifican la inversión inicial en hardware casi de inmediato.
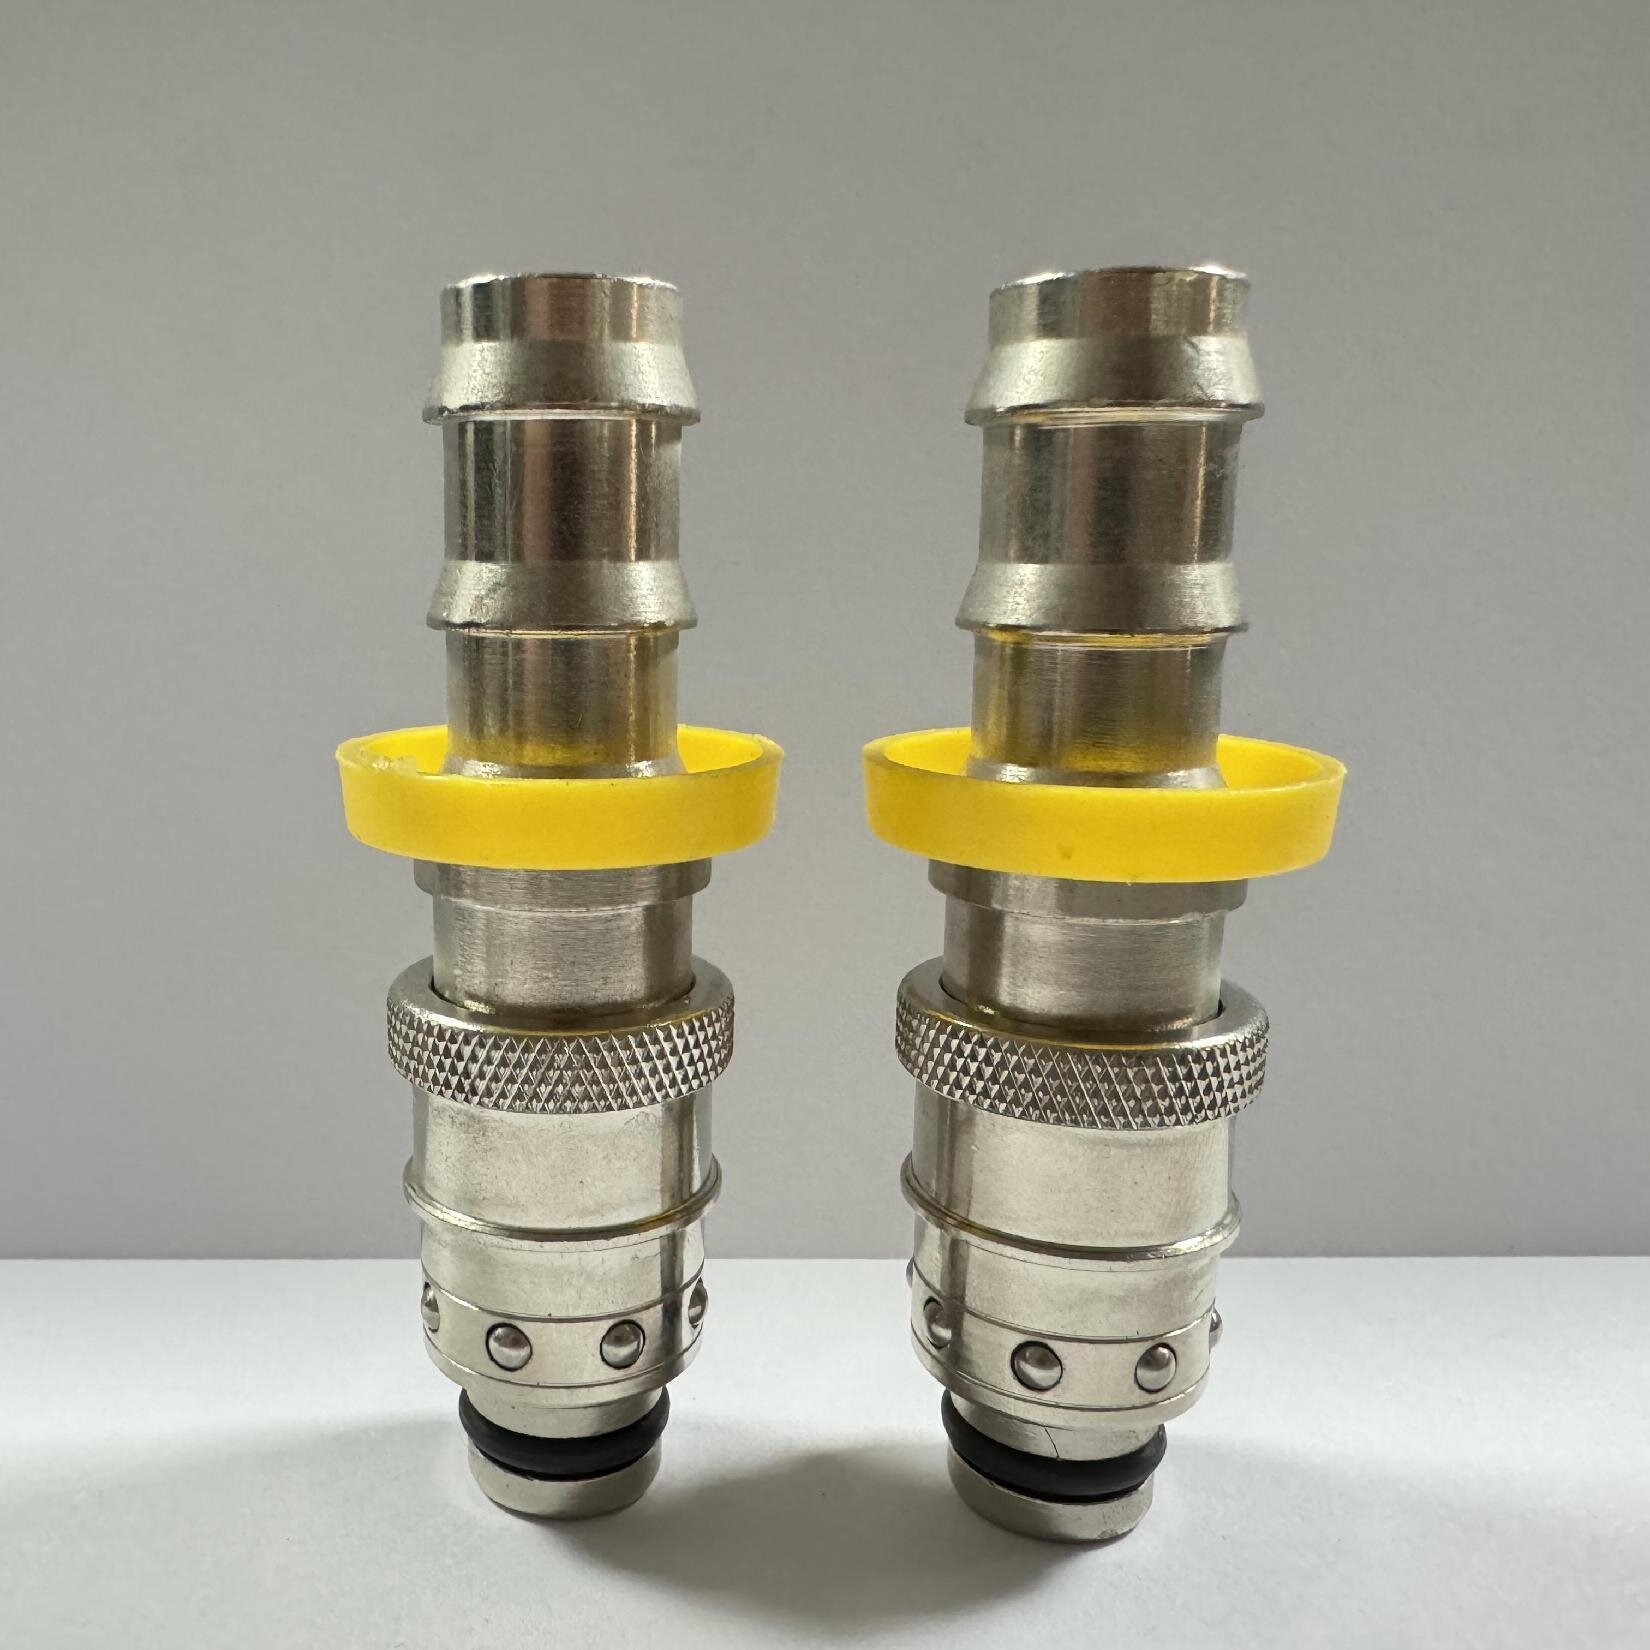
Seleccionar un confiable El acoplamiento rápido de agua implica compensaciones mecánicas inherentes. Debe equilibrar cuidadosamente la contención de líquidos con los índices de flujo óptimos.
Los diseños sin válvulas ofrecen máxima capacidad de flujo. Producen la menor caída de presión posible. El refrigerante viaja sin obstáculos a través del orificio abierto. Siguen siendo ideales para aplicaciones de refrigeración de gran volumen. El calor se transfiere rápidamente a través del límite del molde.
Sin embargo, estos sistemas abiertos requieren un drenaje completo de la línea antes de cambiar el molde. El refrigerante se derramará inmediatamente después de la desconexión. Los derrames crean grandes riesgos de seguridad en el taller. Los resbalones y caídas siguen siendo una responsabilidad importante. Los sistemas de purga de aire se vuelven necesarios para limpiar las líneas antes de desacoplarlas.
Los acoplamientos con válvula proporcionan sellado automático al desconectarse. Un resorte interno empuja la válvula para cerrarla instantáneamente. Previene por completo los derrames peligrosos. Esta característica es absolutamente esencial para entornos de salas blancas. También es obligatorio cuando se bombean aceites térmicos de alta temperatura.
Las válvulas introducen una restricción de flujo inherente. El obturador interno bloquea el paso del flujo directo. El fluido debe navegar alrededor de los mecanismos internos. A menudo es necesario dimensionar el acoplamiento. Un acoplamiento más grande restablece el caudal necesario pero requiere más espacio físico.
| Escenario de aplicación | Diseño recomendado | Beneficio principal |
|---|---|---|
| Refrigeración por agua helada de alto volumen | Directo | Flujo turbulento máximo |
| Circuitos de aceite térmico peligrosos | Doble Apagado | Seguridad sin derrames |
| Moldeo médico para salas blancas | Apagado simple/doble | Prevención de la contaminación |
| Cambios de molde diarios frecuentes | Empujar para conectar con válvula | Reducción del tiempo de mano de obra |
Los entornos térmicos no perdonan errores de ingeniería. Confiando en estricto Las especificaciones de acoplamiento rápido de agua evitan fallas prematuras de los componentes. Debe evaluar la metalurgia, los sellos y las clasificaciones de presión.
El latón sigue siendo la opción estándar para el enfriamiento básico de moldes. Proporciona una excelente resistencia a la corrosión para el agua de instalación estándar. El latón también es muy rentable para instalaciones grandes. El acero inoxidable satisface necesidades industriales completamente diferentes. Debe especificar acero inoxidable para productos químicos corrosivos para el tratamiento del agua. Los entornos de salas blancas también exigen acero inoxidable para evitar el desprendimiento de partículas metálicas.
Los sellos representan el principal punto de falla en cualquier red de fluidos. La elección del elastómero incorrecto provoca una rápida degradación química. La degradación térmica destruye rápidamente las juntas tóricas.
Evalúe siempre su presión operativa frente a posibles sobretensiones del sistema. Las bombas industriales crean picos de presión masivos durante el accionamiento de la válvula. Los efectos del golpe de ariete pueden fácilmente hacer estallar un sello débil. Asegúrese de que su clasificación de presión de trabajo se adapte a estos picos repentinos. Un alto factor de seguridad evita explosiones catastróficas durante las horas pico de producción.
Las cadenas de suministro globales frecuentemente mezclan varios estándares de herramientas. Navegar por estos perfiles regionales es crucial para la estandarización de las instalaciones a largo plazo. Las piezas incompatibles crean enormes dolores de cabeza.
La combinación de perfiles de enchufe americano (estilo DME), europeo (estilo Hasco) y asiático (estilo Nitto) crea graves riesgos operativos. Los operadores a menudo introducen a la fuerza un enchufe en el enchufe equivocado. Al principio puede parecer que encajan entre sí. Sin embargo, la conexión interna sigue siendo estructuralmente insegura. Las bolas de bloqueo no encajan completamente.
Perfiles visualmente similares de diferentes estándares causan problemas ocultos. Una diferencia de tamaño imperceptible impide que la junta tórica se asiente perfectamente. Este ligero desajuste provoca un goteo gradual del refrigerante. Bajo plena presión de funcionamiento, la conexión puede sufrir una falla catastrófica. El refrigerante se rocía sobre la máquina, arruinando los componentes eléctricos sensibles.
Implemente una estricta estrategia de estandarización en toda su planta.
Los componentes estándar disponibles en el mercado a veces se quedan cortos. Los ingenieros de herramientas frecuentemente especifican un Acoplamiento rápido de agua personalizado para resolver desafíos geométricos u operativos únicos. Los moldes complejos requieren estrategias de conexión innovadoras.
Los moldes modernos cuentan con canales de refrigeración muy complejos. Los diseñadores empaquetan más cavidades en tamaños cada vez más pequeños. Esto crea un espacio entre moldes extremadamente estrecho. Los operadores simplemente no pueden alcanzar las tuercas hexagonales estándar. No tienen espacio para mover una llave tradicional. Los enchufes extendidos personalizados o los enchufes empotrados resuelven fácilmente esta limitación física. Puedes empotrarlas directamente en la base del molde.
Los moldes de alta cavitación requieren docenas de mangueras individuales. Conectarlos uno por uno desperdicia un valioso tiempo de configuración. Las placas de acoplamiento múltiple centralizan diez o más conexiones en un solo bloque accionado por palanca. Un operador tira de una manija para conectar todas las líneas simultáneamente. Los mecanismos de bloqueo de leva aseguran el bloque firmemente contra la placa del molde. Este sistema elimina por completo el cableado cruzado accidental de los canales de entrada y salida.
Los operadores sin experiencia suelen conectar líneas al revés por error. Las fundas anodizadas personalizadas proporcionan una detección visual sencilla de errores. Puede utilizar el rojo para las líneas activas y el azul para las líneas frías. El control mecánico lleva este concepto de seguridad un paso más allá. Los collares de bloqueo de forma única evitan físicamente que una línea de aceite caliente ingrese a un circuito de agua enfriada. El enchufe simplemente se niega a aceptar el enchufe equivocado.
Su red de fluidos depende completamente de procesos de fabricación de calidad. Debe asociarse con una empresa de confianza Proveedor de acoplamiento rápido de agua para garantizar una confiabilidad ininterrumpida. La calidad del hardware varía enormemente entre los diferentes fabricantes.
Nunca acepte componentes no verificados o mal documentados. Exija prueba de estrictas pruebas de fugas por parte del fabricante. Exija una verificación documentada del coeficiente de flujo (Cv) antes de realizar pedidos al por mayor. Los datos de las pruebas demuestran que el componente funciona bajo las presiones específicas indicadas. Los proveedores certificados ISO 9001 suelen realizar un seguimiento de los números de lote para una trazabilidad completa del material.
Las reparaciones de moho ocurren inesperadamente durante los turnos de noche. Evaluar la profundidad del inventario del proveedor es absolutamente fundamental. Deben mantener niveles elevados de existencias para solicitudes de emergencia. Los largos plazos de entrega paralizan sus líneas de producción durante días. El envío rápido es tan importante como un coste unitario inicial bajo.
Los buenos proveedores actúan como una extensión de su equipo de ingeniería. ¿Ayudan proactivamente a su personal de mantenimiento? Deberían ayudar a calcular las caídas de presión esperadas en circuitos complejos. Deben recomendar con precisión materiales de sellado específicos para fluidos de transferencia de calor especializados. Un sólido equipo de soporte técnico evita costosos errores de especificación mucho antes de que comience la instalación final.
Para optimizar el control de la temperatura del molde es necesario tratar los acoplamientos rápidos como componentes de alta ingeniería, no como hardware básico. Cada punto de conexión influye en la eficiencia de refrigeración y la velocidad de producción.
R: Concéntrese en diseños de doble cierre fabricados en acero inoxidable o latón especializado, equipados con sellos de FKM (Viton) para soportar temperaturas superiores a 200 °C sin degradarse.
R: El diámetro interno y el diseño de la válvula dictan el Cv (coeficiente de flujo). Un acoplamiento de tamaño insuficiente crea un cuello de botella, lo que reduce la velocidad del flujo por debajo del umbral requerido para una transferencia de calor turbulenta eficiente.
R: Si bien muchos proveedores fabrican según estándares internacionales intercambiables (ISO), mezclar marcas aumenta el riesgo de acumulación de tolerancias, lo que provoca un desgaste prematuro de las juntas tóricas y fugas. Es más seguro estandarizar.


