
fermer
Choisissez votre site
Mondial
Réseaux sociaux


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-14 Origine : Site


Des connexions de refroidissement mal adaptées ou défaillantes augmentent les temps de cycle de moulage par injection. Ils introduisent également de graves risques de sécurité et de rebut dans l’atelier de production. Une connexion qui fuit entraîne des risques de glissement, tandis qu'un débit restreint ruine la qualité des pièces. La mise à niveau ou la standardisation des connexions fluides nécessite de naviguer dans un paysage très fragmenté. Les ingénieurs doivent gérer des profils régionaux, des conceptions exclusives et des exigences de débit spécifiques. Vous ne pouvez pas simplement acheter le raccord le moins cher et espérer des performances optimales. Les installations partent rarement de zéro, ce qui signifie que vous devez soigneusement adapter le nouveau matériel aux outils existants. Choisir le bon Le couplage rapide de refroidissement des moules s'appuie sur un audit objectif de votre bibliothèque de moules existante. Cela nécessite également une cartographie précise des exigences thermiques et un strict respect des normes d’interopérabilité. Une sélection appropriée évite les goulots d’étranglement coûteux et garantit un flux opérationnel fluide.
La standardisation au sein d'une installation (par exemple, exclusivement DME ou HASCO) élimine les délais de changement et évite les connexions croisées accidentelles.
Le choix entre les raccords avec ou sans soupape (droits) dicte l'équilibre entre la rétention du liquide de refroidissement et le débit maximal.
La sélection des matériaux (laiton ou acier inoxydable) et des composés d'étanchéité (FKM/Viton ou EPDM) doit être conforme aux fluides de refroidissement spécifiques (eau, glycol ou huile chaude) et aux limites de température de fonctionnement.
La transition vers des plaques multi-accouplements peut réduire considérablement les temps de changement de moule pour les outils complexes, à condition que l'infrastructure le prenne en charge.
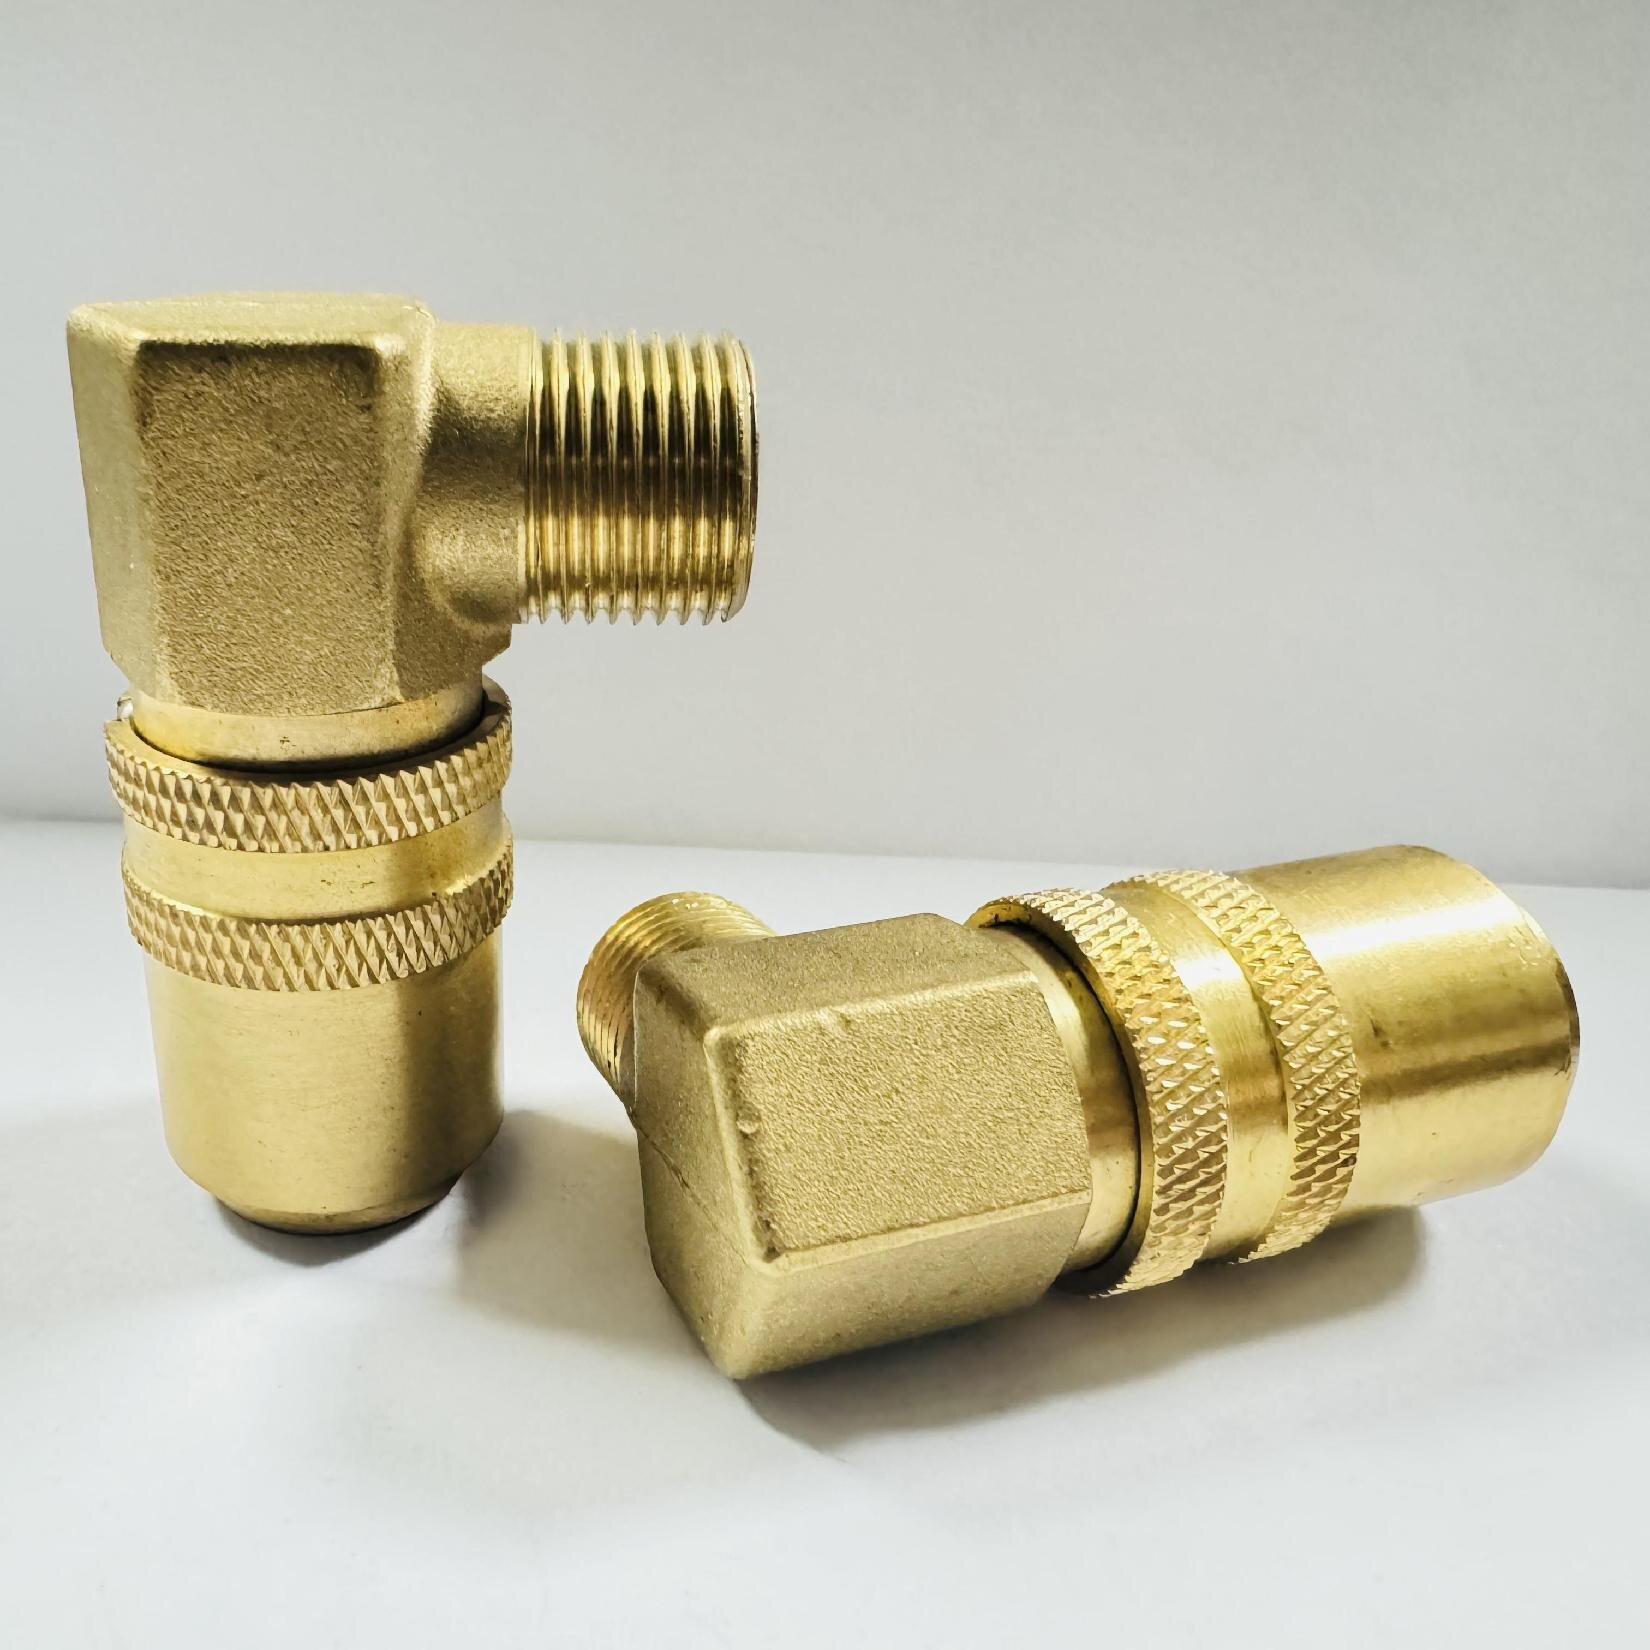
Les fabricants considèrent souvent les raccords comme du simple matériel de base. Cet état d’esprit entraîne d’importantes pertes cachées. Vous devez encadrer le connecteur d'eau de refroidissement en tant que nœud critique dans l'efficacité globale de votre équipement (OEE). Chaque processus d'échange thermique dépend d'une distribution de fluide constante et sans restriction. Lorsqu'un connecteur tombe en panne ou restreint le débit, il limite directement la sortie de l'ensemble de la machine. La mise à niveau de votre infrastructure de connexion représente une amélioration de la fiabilité à fort impact.
Les temps de cycle de moulage par injection dépendent fortement de l’efficacité du refroidissement. La phase de refroidissement représente souvent plus de la moitié de la durée totale du cycle. Les chutes de pression causées par des raccords restrictifs ou mal adaptés réduisent cette efficacité. Une vitesse de fluide plus lente signifie moins de transfert de chaleur depuis le moule. Cela prolonge directement les temps de refroidissement des pièces. Une restriction interne mineure dans un raccord peut vous obliger à ajouter plusieurs secondes à chaque cycle. Sur une longue production, ces secondes se transforment en jours de perte de capacité machine.
La fabrication moderne exige des changements d’outils rapides. Les principes d'échange de matrices en une minute (SMED) échouent lorsque les techniciens sont aux prises avec une plomberie incohérente. Quantifiez le temps perdu lors des échanges de moules. Les opérateurs recherchent souvent des adaptateurs spécifiques pour coupler les threads incompatibles. Ils traitent les raccords qui fuient et sont incompatibles qui nécessitent un dépannage immédiat. La standardisation de vos connexions élimine cette recherche inutile. Il transforme un travail de plomberie chaotique d’une heure en un processus rapide et prévisible.
Des joints toriques dégradés et des mécanismes de verrouillage mal usinés provoquent des fuites inattendues. Ces fuites créent des risques massifs de maintenance et de mise au rebut. Une explosion soudaine de liquide de refroidissement peut contaminer un lot de pièces presque terminé. Cela crée des risques de glissade immédiats pour le personnel au sol. La pénétration d’eau ou d’huile peut également endommager les composants électroniques coûteux des machines et les capteurs de moule. Investir dans du matériel de haute qualité évite ces pannes catastrophiques et assure la sécurité de votre atelier de production.
L’industrie de l’énergie fluidique s’appuie sur quelques normes dominantes du marché. Comprendre ces catégories de solutions vous aide à naviguer dans les achats. Abordez la réalité de votre configuration actuelle. Les installations partent rarement de zéro. Vous devez souvent faire correspondre les outils existants lors de la planification des futures mises à niveau. La standardisation sur un seul profil évite les dangers de connexion croisée de matériel incompatible.
Le secteur nord-américain du moulage par injection utilise largement le de raccord rapide DME . Profil Vous pouvez facilement identifier ce profil par sa géométrie spécifique de bouchon. Il présente une conception de mamelon étagé distincte optimisée pour les applications d'eau de base. Cette conception est robuste et simple à utiliser.
Le principal avantage est une disponibilité généralisée. Vous pouvez vous procurer ces fiches et prises auprès de presque tous les fournisseurs industriels. Cependant, le marché libre présente un inconvénient majeur. La qualité varie énormément entre les clones du marché secondaire. Les contrefaçons de mauvaise qualité comportent souvent des alliages de laiton de mauvaise qualité et des billes de verrouillage imprécises. Cela entraîne une usure prématurée et des fuites fréquentes de liquide de refroidissement sous pression.
Les fabricants européens normalisent généralement Profilé de raccord rapide HASCO . Cette norme comporte un mécanisme de verrouillage distinct et des valves internes très fiables. Le fonctionnement du manchon est distinct et sécurisé, empêchant les déconnexions accidentelles lors des vibrations de la machine.
Ces accouplements constituent le cas d’utilisation idéal pour l’outillage européen standardisé. Ils excellent dans les environnements de moulage de haute précision. Les tolérances sur ces raccords restent exceptionnellement serrées. Cette étanchéité garantit une étanchéité sûre même lors du passage d'eau chaude ou de glycol sous pression. Si votre installation importe des moules d’Allemagne ou de Suisse, vous rencontrerez presque certainement cette norme.
Les conceptions exclusives régionales ne parviennent parfois pas à répondre aux normes des entreprises mondiales. C'est là que les normes ISO jouent un rôle essentiel. Ils garantissent une véritable interchangeabilité entre les marques. Une fiche ISO 7241 série B d'un fabricant s'accouplera en toute sécurité à une prise ISO 7241 série B d'un autre. Cela élimine le « piège à clones » associé aux profils propriétaires.
Vous devez passer aux raccords ISO 16028 à face plate et anti-déversement dans des conditions spécifiques. Ils s'avèrent essentiels pour les systèmes d'huile à haute température. Ils dominent également les environnements de salles blanches sensibles où une seule goutte de liquide déversé ruine la conformité. Les conceptions à face plate empêchent l'inclusion d'air lors de la connexion et éliminent la perte de fluide lors de la déconnexion.
Profil standard |
Région principale |
Application typique |
Caractéristique clé |
|---|---|---|---|
DME |
Amérique du Nord |
Refroidissement général par eau |
Disponibilité généralisée, prise étagée |
HASCO |
Europe / Asie |
Refroidissement de précision, haute température |
Tolérances serrées, mécanisme de verrouillage sécurisé |
OIN 16028 |
Mondial |
Huile chaude, salles blanches |
Face plate, sans déversement, compatibilité entre marques |
Une fois que vous avez identifié votre profil requis, vous devez passer aux spécifications de performances. Le droit Le couplage à dégagement rapide repose sur plusieurs dimensions d'évaluation clés. Ces dimensions déterminent dans quelle mesure le composant survit à votre environnement opérationnel spécifique.
Votre première décision majeure concerne le contrôle des flux internes. Vous devez choisir entre des conceptions à valve et à passage direct.
Directement : ces modèles offrent un débit maximal et la perte de charge la plus faible possible. Ils ne contiennent pas de ressorts internes ni de clapets pour obstruer le fluide. Cependant, ils répandent librement du liquide de refroidissement lors de la déconnexion. Vous devez purger les conduites avant de les dételer pour éviter les flaques d'eau massives.
Arrêt simple/double (valvé) : ceux-ci évitent les fuites lors des changements d'outils. Une simple fermeture ferme le côté alimentation, tandis qu'une double fermeture ferme à la fois le côté alimentation et le côté moule. Ils gardent votre sol propre. Cependant, la valve interne crée des turbulences. Cela nécessite un calcul minutieux du débit pour éviter les goulets d’étranglement en matière de refroidissement.
Le matériau du corps détermine la résistance chimique et la durabilité structurelle. Vous devez faire correspondre le métal à votre support de refroidissement.
Laiton : Cela reste la norme pour le refroidissement par eau de base. Il offre une solution rentable avec une usinabilité décente. Cependant, le laiton est très sensible à la corrosion. Une eau de mauvaise qualité, une teneur élevée en minéraux ou un pH faible dégraderont rapidement les composants en laiton.
Acier inoxydable : Ce matériau s’avère indispensable pour les environnements corrosifs. Il résiste aux inhibiteurs de rouille agressifs et aux produits chimiques de nettoyage agressifs. L'acier inoxydable garantit la longévité et l'intégrité structurelle. Il est obligatoire pour les salles blanches médicales et les procédés de moulage de qualité alimentaire.
Le joint torique interne constitue le principal point de défaillance de toute connexion fluidique. Les joints standard en nitrile (Buna-N) fonctionnent correctement pour l'eau froide de base. Cependant, vous devez aborder les joints standard avec beaucoup de scepticisme dans les applications exigeantes.
Mettez en avant l'EPDM pour les applications d'eau chaude et de vapeur. L'EPDM résiste mieux à la dégradation causée par l'eau bouillante que presque tous les autres caoutchoucs. A l’inverse, vous devez utiliser du FKM (Viton) pour les huiles thermiques haute température. Le FKM conserve son élasticité et son intégrité structurelle même lorsqu'il est exposé à des huiles synthétiques à des températures extrêmes. Les mélanger provoque un échec rapide. L'EPDM gonfle et se dissout dans l'huile, tandis que le FKM peut durcir et se fissurer dans la vapeur.
À mesure que la production évolue, les connexions de base sont souvent insuffisantes. Vous devez déterminer comment faire évoluer les solutions de couplage pour des configurations à volume élevé ou très complexes. La modernisation nécessite de regarder au-delà des tuyaux individuels et des matériaux standards.
Évaluer le passage de flexibles individuels « spaghetti » à des plaques multi-connexions centralisées. Un moule complexe peut nécessiter vingt lignes de refroidissement distinctes. Les connecter individuellement prend beaucoup de temps et invite à l’erreur humaine. Les opérateurs franchissent facilement les lignes, envoyant de l'eau chaude dans un circuit froid.
Les plaques multi-couplage connectent les vingt lignes simultanément avec une seule traction sur le levier. Ils garantissent un alignement parfait et évitent le mélange des circuits. Vous devez discuter des contraintes initiales. Les plaques multiples nécessitent une standardisation uniforme des moules. Le retour sur investissement (ROI) initial repose entièrement sur les avantages SMED à long terme. Si vous changez quotidiennement d’outils complexes, le système s’amortit rapidement.
Le traitement des résines techniques nécessite souvent des températures de moule supérieures à 150°C (300°F). Les systèmes push-to-connect standards présentent de sévères limitations dans ces conditions. Les billes de verrouillage peuvent se coincer en raison de la dilatation thermique. Le laiton standard se ramollit, réduisant sa capacité de maintien de la pression.
Répondez à ces scénarios extrêmes avec du matériel spécialisé. Vous avez besoin de corps robustes en acier inoxydable. Vous avez besoin de manchons de verrouillage conçus pour gérer les cycles thermiques sans grippage. Les systèmes à huile thermique nécessitent également des mécanismes de verrouillage redondants. Une conduite d’huile grillée à 150°C crée un incident de sécurité immédiat et catastrophique. S'appuyer sur du matériel de base pour les résines techniques invite au désastre.
Choisir le bon matériel ne représente que la moitié de la bataille. Vous êtes confronté à des réalités de mise en œuvre spécifiques sur le site de production. Fournir des conseils pratiques aux équipes d’approvisionnement et d’ingénierie qui finalisent leur décision.
Nous devons fortement mettre en garde contre le mélange d’accouplements OEM authentiques avec des variantes à faible coût du marché secondaire. Un clone peut paraître identique à l’œil nu. Cependant, la puissance des fluides repose sur une précision microscopique. Les micro-variations dans les tolérances d'usinage conduisent à un cisaillement prématuré des joints toriques.
Lorsqu'un opérateur enfonce une fiche non conforme dans une prise de haute qualité, le bord tranchant de la fiche coupe le joint. Cela provoque des fuites immédiates ou différées. Standardisez sur un fabricant réputé. Ne mélangez pas les marques sur un même circuit juste pour économiser quelques centimes par essayage.
N'émettez pas de bon de commande sans comprendre votre référence actuelle. Suivez cette logique étape par étape pour documenter l’infrastructure existante :
Mappez les ports : documentez les tailles de port sur chaque outil actif de votre bibliothèque.
Identifiez les types de filetage : faites la distinction entre les filetages NPT (coniques) et BSPP (parallèles). Forcer un raccord NPT dans un port BSPP détruit les filetages du moule.
Calculer les besoins en débit : Déterminez le nombre minimum de gallons par minute (GPM) nécessaire pour un transfert de chaleur optimal sur votre plus grand moule.
Inspectez la qualité des médias : testez l'eau de votre installation pour connaître le pH et les niveaux de particules. Cela détermine si vous avez besoin de laiton ou d’acier inoxydable.
Examinez les températures de fonctionnement : enregistrez la température maximale atteinte par votre système pour finaliser la sélection du matériau d'étanchéité (EPDM ou FKM).
Ne déployez jamais aveuglément une nouvelle architecture fluide dans l’ensemble de vos installations. Nous recommandons une phase pilote stricte. Testez un spécifique marque de couplage de refroidissement de moule sur une seule machine à cycle élevé. Exécutez ce test pendant 30 jours consécutifs. Surveillez quotidiennement l’intégrité du joint. Vérifiez le bon fonctionnement du manchon de verrouillage.
Installez des débitmètres pour surveiller toute restriction causée par les nouvelles vannes internes. Recueillez les commentaires des techniciens d’installation. Si le matériel survit au projet pilote de 30 jours sans fuites, blocages ou chutes de pression, vous pouvez procéder en toute sécurité à un déploiement à l'échelle de l'installation.
Le choix du matériel fluidique approprié représente un exercice crucial dans la normalisation à l’échelle d’une installation. Il ne s’agit jamais simplement d’une décision d’achat de composant individuel. Chaque montage a un impact sur la disponibilité de votre machine, la qualité des pièces et la sécurité de l'opérateur. Les configurations de plomberie aléatoires sabotent directement l’efficacité globale de votre équipement.
Vos prochaines étapes nécessitent une approche structurée. Cartographiez vos normes d'outillage actuelles pour déterminer si vous utilisez DME, HASCO ou un système existant mixte. Documentez vos fluides spécifiques, vos températures et vos débits requis. Enfin, consultez un spécialiste technique des fluides hydrauliques. Exécutez des calculs précis de chute de pression sur le matériel que vous proposez avant de vous engager dans une nouvelle architecture de couplage.
R : Non. Ces deux profils présentent des dimensions physiques et des géométries de verrouillage totalement différentes. Tenter de les forcer ensemble provoque une défaillance mécanique immédiate, de graves fuites de liquide et des risques dangereux pour la sécurité sur le lieu de travail.
R : La conception des vannes internes crée naturellement des turbulences dans les fluides. De plus, l’utilisation de raccords avec un diamètre interne sous-dimensionné agit comme un point d’étranglement. Au fil du temps, l’accumulation de minéraux due à une eau de mauvaise qualité obstrue également les voies internes.
R : Le remplacement dépend de votre nombre de cycles et du type de support. Vous devez établir un cadre de maintenance préventive. Remplacez-les lorsque les inspections visuelles révèlent des billes de verrouillage piquées, des manchons coulissants rigides ou des joints internes fragiles.
R : Ils ne sont pas strictement nécessaires, mais ils offrent d’énormes avantages. Ils évitent les déversements salissants lors des changements d’outils. Cependant, vous devez évaluer le compromis. Leurs vannes internes réduisent l'efficacité thermique globale par rapport aux conceptions directes.


