
schließen
Wählen Sie Ihre Website
Global
Soziale Medien


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 14.07.2026 Herkunft: Website


Nicht übereinstimmende oder fehlerhafte Kühlverbindungen verlängern die Zykluszeiten beim Spritzgießen. Sie bringen außerdem erhebliche Sicherheits- und Ausschussrisiken in der Produktion mit sich. Eine undichte Verbindung führt zu Rutschgefahr, während eine eingeschränkte Durchflussrate die Teilequalität beeinträchtigt. Die Modernisierung oder Standardisierung von Fluidverbindungen erfordert die Navigation in einer stark fragmentierten Landschaft. Ingenieure müssen sich mit regionalen Profilen, proprietären Designs und spezifischen Strömungsanforderungen auseinandersetzen. Sie können nicht einfach die günstigste Armatur kaufen und Spitzenleistung erwarten. Anlagen beginnen selten bei Null, was bedeutet, dass Sie die neue Hardware sorgfältig an die vorhandenen Werkzeuge anpassen müssen. Das Richtige auswählen Die Schnellkupplung für die Formenkühlung basiert auf einer objektiven Prüfung Ihrer vorhandenen Formenbibliothek. Es erfordert außerdem eine genaue Abbildung der thermischen Anforderungen und eine strikte Einhaltung der Interoperabilitätsstandards. Die richtige Auswahl verhindert kostspielige Engpässe und sorgt für einen reibungslosen Betriebsablauf.
Durch die anlagenweite Standardisierung (z. B. ausschließlich DME oder HASCO) werden Umstellungsverzögerungen vermieden und versehentliche Querverbindungen verhindert.
Die Wahl zwischen Kupplungen mit und ohne Ventil (gerader Durchgang) bestimmt das Gleichgewicht zwischen Kühlmittelrückhaltung und maximaler Durchflussrate.
Die Materialauswahl (Messing vs. Edelstahl) und die Dichtungsmaterialien (FKM/Viton vs. EPDM) müssen auf die spezifischen Kühlmedien (Wasser, Glykol oder heißes Öl) und die Betriebstemperaturgrenzen abgestimmt sein.
Durch die Umstellung auf Multikupplungsplatten können die Werkzeugwechselzeiten bei komplexen Werkzeugen drastisch verkürzt werden, sofern die Infrastruktur dies unterstützt.
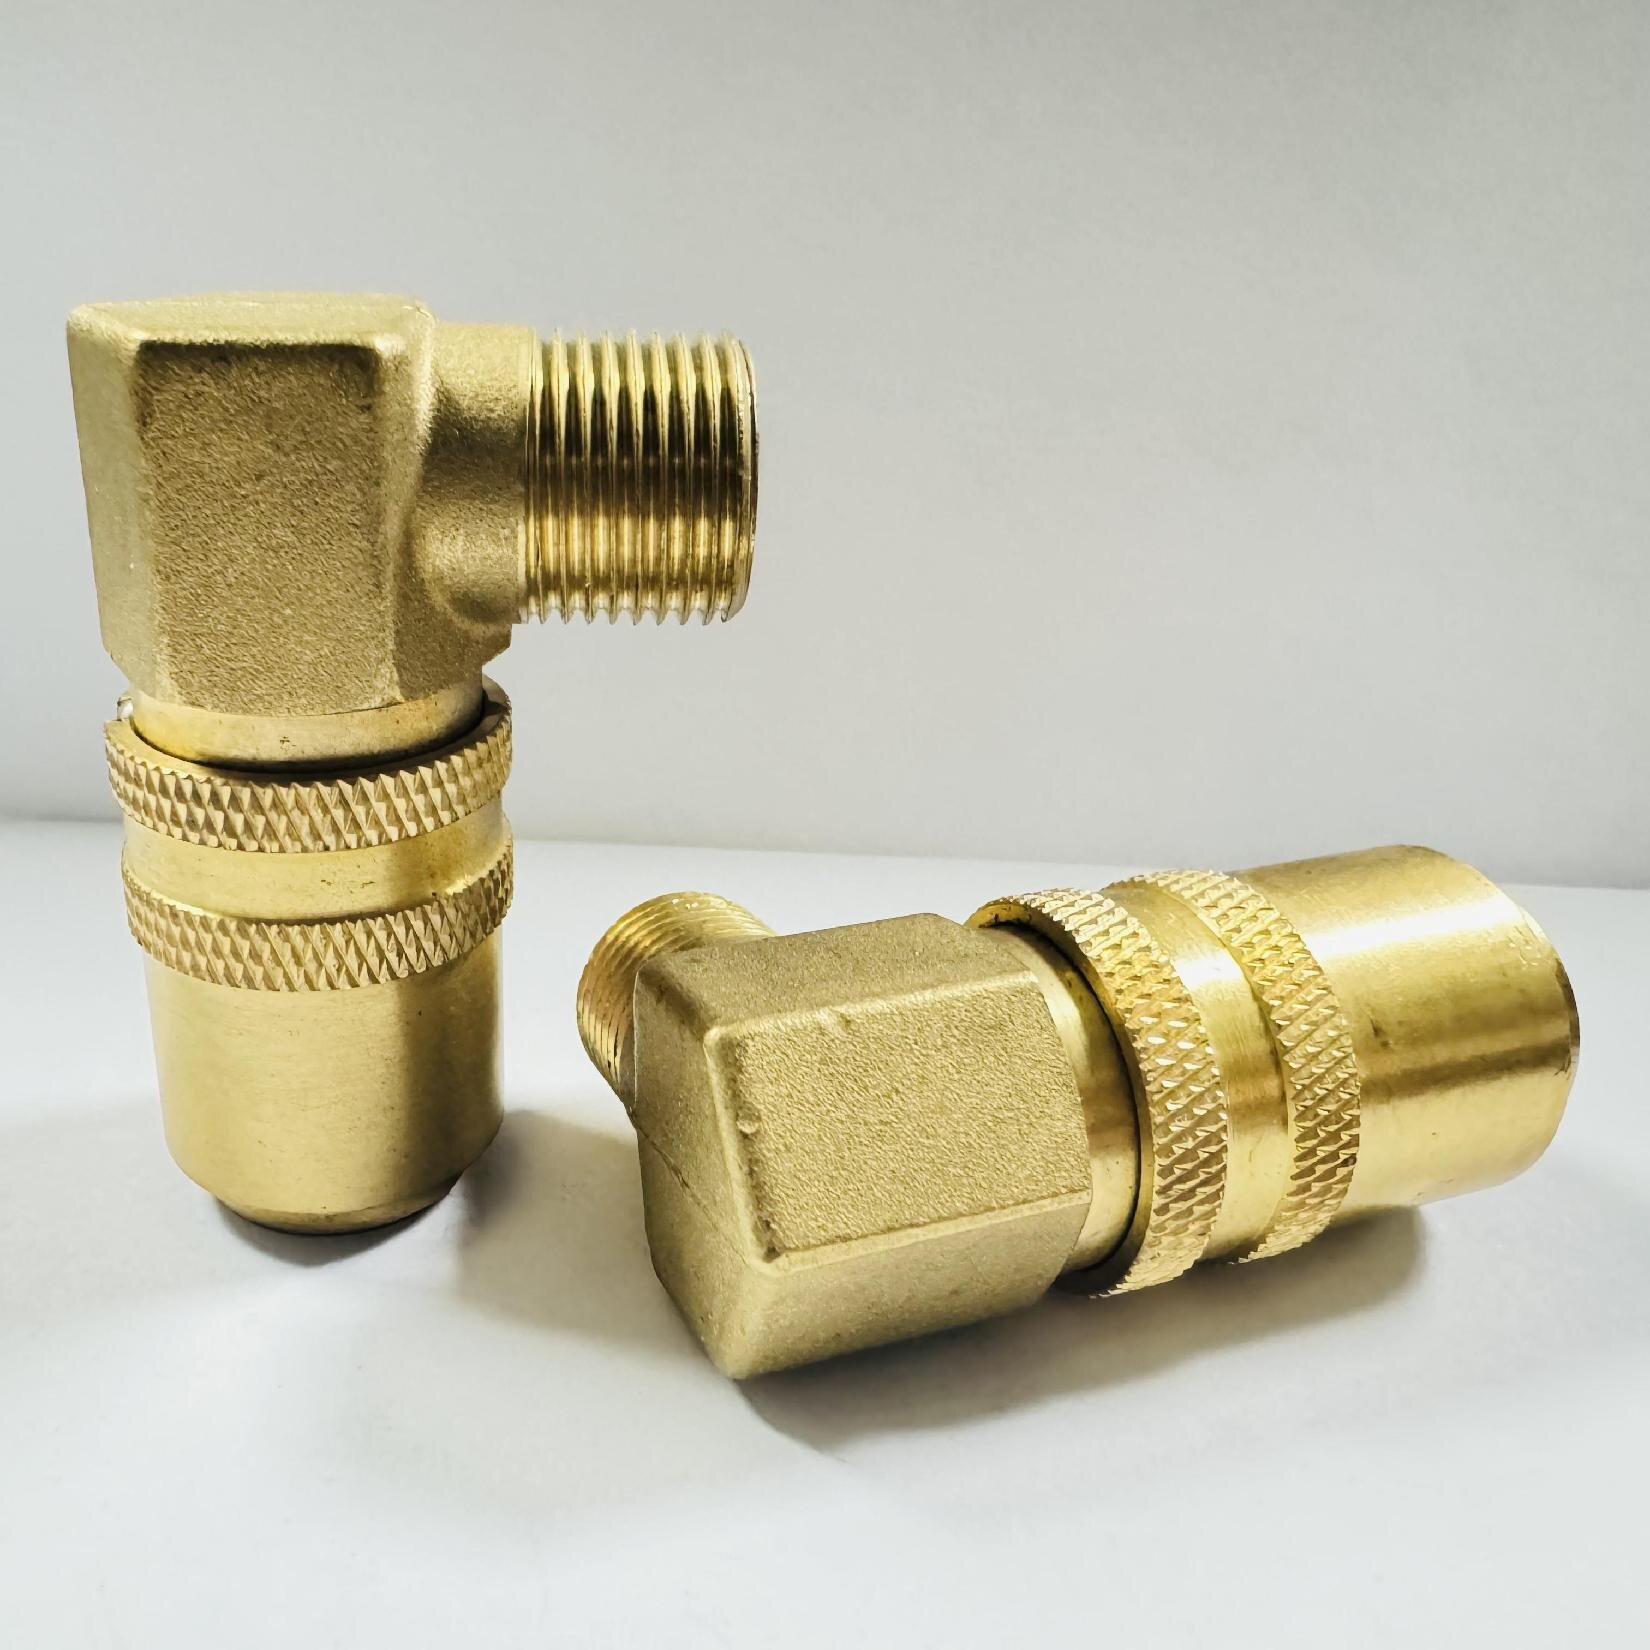
Hersteller betrachten Beschläge oft als einfache Standardhardware. Diese Denkweise führt zu erheblichen versteckten Verlusten. Sie müssen das einrahmen Kühlwasseranschluss als kritischer Knotenpunkt Ihrer Gesamtanlageneffektivität (OEE). Jeder Wärmeaustauschprozess hängt von einer gleichmäßigen, uneingeschränkten Flüssigkeitszufuhr ab. Wenn ein Anschluss ausfällt oder den Durchfluss einschränkt, drosselt er direkt die Leistung der gesamten Maschine. Die Aufrüstung Ihrer Verbindungsinfrastruktur bedeutet eine deutliche Verbesserung der Zuverlässigkeit.
Die Zykluszeiten beim Spritzgießen hängen stark von der Kühleffizienz ab. Die Abkühlphase macht oft mehr als die Hälfte der gesamten Zykluszeit aus. Druckabfälle, die durch restriktive oder nicht übereinstimmende Kupplungen verursacht werden, verringern diesen Wirkungsgrad. Eine langsamere Flüssigkeitsgeschwindigkeit bedeutet eine geringere Wärmeübertragung von der Form. Dies verlängert direkt die Abkühlzeiten der Teile. Eine geringfügige interne Einschränkung bei einer Anpassung kann dazu führen, dass Sie zu jedem einzelnen Zyklus mehrere Sekunden hinzufügen müssen. Bei einem langen Produktionslauf verwandeln sich diese Sekunden in Tage verlorener Maschinenkapazität.
Die moderne Fertigung erfordert schnelle Werkzeugwechsel. Die Prinzipien des Single-Minute-Exchange-of-Die (SMED) versagen, wenn Techniker mit inkonsistenten Leitungen zu kämpfen haben. Quantifizieren Sie den Zeitverlust beim Formenwechsel. Bediener suchen häufig nach bestimmten Adaptern, um nicht übereinstimmende Gewinde zu verbinden. Sie befassen sich mit undichten, inkompatiblen Armaturen, die eine sofortige Fehlerbehebung erfordern. Durch die Standardisierung Ihrer Verbindungen entfällt dieses verschwenderische Suchen. Es verwandelt eine chaotische, stundenlange Klempnerarbeit in einen schnellen, vorhersehbaren Prozess.
Beschädigte O-Ringe und schlecht bearbeitete Verriegelungsmechanismen führen zu unerwarteten Lecks. Diese Lecks führen zu massiven Wartungs- und Ausschussrisiken. Ein plötzlicher Kühlmittelaustritt kann eine fast fertige Teilecharge verunreinigen. Es besteht eine unmittelbare Rutschgefahr für das Bodenpersonal. Auch das Eindringen von Wasser oder Öl kann die teure Maschinenelektronik und Formsensoren beschädigen. Die Investition in hochwertige Hardware verhindert diese katastrophalen Ausfälle und sorgt für die Sicherheit Ihrer Produktion.
Die Fluidtechnikbranche verlässt sich auf einige wenige vorherrschende Marktstandards. Das Verständnis dieser Lösungskategorien hilft Ihnen bei der Beschaffung. Berücksichtigen Sie die Realität Ihres aktuellen Setups. Einrichtungen fangen selten bei Null an. Bei der Planung zukünftiger Upgrades müssen Sie häufig ältere Werkzeuge anpassen. Durch die Standardisierung auf ein einziges Profil werden die Gefahren einer Querverbindung inkompatibler Hardware vermieden.
Der nordamerikanische Spritzgusssektor nutzt das stark DME-Schnellkupplungsprofil . Sie können dieses Profil leicht an seiner spezifischen Steckergeometrie erkennen. Es verfügt über ein ausgeprägtes Stufennippeldesign, das für grundlegende Wasseranwendungen optimiert ist. Dieses Design ist robust und einfach zu bedienen.
Der Hauptvorteil ist die flächendeckende Verfügbarkeit. Sie können diese Stecker und Steckdosen von nahezu jedem Industrielieferanten beziehen. Allerdings stellt der offene Markt einen großen Nachteil dar. Die Qualität variiert stark zwischen Aftermarket-Klonen. Nachahmungen minderer Qualität weisen häufig schlechte Messinglegierungen und ungenaue Verriegelungskugeln auf. Dies führt zu vorzeitigem Verschleiß und häufigem Austreten von Kühlmittel unter Druck.
Europäische Hersteller standardisieren normalerweise die HASCO Schnellkupplungsprofil . Dieser Standard zeichnet sich durch einen ausgeprägten Verriegelungsmechanismus und äußerst zuverlässige interne Ventile aus. Die Hülsenbedienung fühlt sich deutlich und sicher an und verhindert ein versehentliches Lösen der Verbindung bei Vibrationen der Maschine.
Diese Kupplungen dienen als idealer Anwendungsfall für standardisierte europäische Werkzeuge. Sie zeichnen sich durch hochpräzise Formgebungsumgebungen aus. Die Toleranzen dieser Armaturen bleiben äußerst eng. Diese Dichtigkeit garantiert eine sichere Abdichtung auch bei der Leitung von heißem Wasser oder unter Druck stehendem Glykol. Wenn Ihr Betrieb Formen aus Deutschland oder der Schweiz importiert, werden Sie mit ziemlicher Sicherheit auf diesen Standard stoßen.
Regionale proprietäre Designs erfüllen manchmal nicht die globalen Unternehmensstandards. Hier spielen ISO-Standards eine entscheidende Rolle. Sie sorgen für echte markenübergreifende Austauschbarkeit. Ein ISO-7241-Serie-B-Stecker eines Herstellers passt sicher in eine ISO-7241-Serie-B-Buchse eines anderen Herstellers. Dadurch entfällt die mit proprietären Profilen verbundene „Klonfalle“.
Unter bestimmten Bedingungen sollten Sie auf flache, auslaufsichere ISO 16028-Kupplungen umsteigen. Sie erweisen sich als unverzichtbar für Hochtemperatur-Ölsysteme. Sie dominieren auch in sensiblen Reinraumumgebungen, in denen ein einziger Tropfen verschütteter Flüssigkeit die Compliance beeinträchtigt. Flat-Face-Designs verhindern Lufteinschlüsse beim Anschließen und verhindern Flüssigkeitsverluste beim Trennen.
Standardprofil |
Primärregion |
Typische Anwendung |
Hauptmerkmal |
|---|---|---|---|
DME |
Nordamerika |
Allgemeine Wasserkühlung |
Weitverbreitete Verfügbarkeit, Stufenstecker |
HASCO |
Europa / Asien |
Präzise Kühlung, hohe Temperatur |
Enge Toleranzen, sicherer Verriegelungsmechanismus |
ISO 16028 |
Global |
Heißes Öl, Reinräume |
Flache Oberfläche, kein Auslaufen, markenübergreifende Kompatibilität |
Sobald Sie Ihr erforderliches Profil identifiziert haben, müssen Sie zu den Leistungsspezifikationen übergehen. Das Richtige Die Schnellkupplung basiert auf mehreren wichtigen Bewertungsdimensionen. Diese Abmessungen bestimmen, wie gut die Komponente Ihrer spezifischen Betriebsumgebung standhält.
Ihre erste große Entscheidung betrifft die interne Flusskontrolle. Sie müssen zwischen Ventil- und Durchgangsausführungen wählen.
Durchgang: Diese Modelle bieten maximalen Durchfluss und den geringstmöglichen Druckabfall. Sie enthalten keine internen Federn oder Teller, die die Flüssigkeit behindern könnten. Beim Trennen verschütten sie jedoch ungehindert Kühlmittel. Sie müssen die Leitungen vor dem Abkuppeln spülen, um große Pfützen zu vermeiden.
Einzel-/Doppelabsperrung (Ventil): Diese verhindern Leckagen beim Werkzeugwechsel. Eine Einzelabsperrung verschließt die Versorgungsseite, während eine Doppelabsperrung sowohl die Versorgungs- als auch die Formseite abdichtet. Sie halten Ihren Boden sauber. Allerdings erzeugt das interne Ventil Turbulenzen. Dies erfordert eine sorgfältige Berechnung der Durchflussmenge, um Kühlengpässe zu vermeiden.
Das Gehäusematerial bestimmt die chemische Beständigkeit und strukturelle Haltbarkeit. Sie müssen das Metall auf Ihr Kühlmedium abstimmen.
Messing: Dies bleibt der Standard für grundlegende Wasserkühlungen. Es bietet eine kostengünstige Lösung mit guter Bearbeitbarkeit. Allerdings ist Messing sehr anfällig für Korrosion. Eine schlechte Wasserqualität, ein hoher Mineralstoffgehalt oder ein niedriger pH-Wert führen dazu, dass Messingbestandteile schnell abgebaut werden.
Edelstahl: Dieses Material erweist sich für korrosive Umgebungen als unverzichtbar. Es widersteht aggressiven Rostschutzmitteln und aggressiven Reinigungschemikalien. Edelstahl garantiert Langlebigkeit und strukturelle Integrität. Es ist für medizinische Reinräume und Lebensmittelverarbeitungsprozesse obligatorisch.
Der interne O-Ring dient als primäre Fehlerstelle in jeder Flüssigkeitsverbindung. Standard-Nitril-Dichtungen (Buna-N) funktionieren ausreichend für einfaches Kaltwasser. Allerdings sollten Sie bei anspruchsvollen Anwendungen Standarddichtungen mit großer Skepsis begegnen.
Markieren Sie EPDM für Heißwasser- und Dampfanwendungen. EPDM widersteht der Zersetzung durch kochendes Wasser besser als fast jeder andere Gummi. Umgekehrt müssen Sie für Hochtemperatur-Thermoöle FKM (Viton) verwenden. FKM behält seine Elastizität und strukturelle Integrität, selbst wenn es synthetischen Ölen bei extremen Temperaturen ausgesetzt wird. Eine Verwechslung führt zu einem schnellen Scheitern. EPDM quillt in Öl auf und löst sich auf, während FKM in Dampf aushärten und Risse bekommen kann.
Da die Produktion skaliert, greifen grundlegende Verbindungen häufig nicht mehr. Sie müssen sich mit der Skalierung von Kopplungslösungen für großvolumige oder hochkomplexe Setups befassen. Modernisierung erfordert den Blick über einzelne Schläuche und Standardmaterialien hinaus.
Bewerten Sie die Umstellung von einzelnen „Spaghetti“-Schläuchen auf zentralisierte Mehrfachanschlussplatten. Für eine komplexe Form sind möglicherweise zwanzig separate Kühlleitungen erforderlich. Diese einzeln zu verbinden nimmt viel Zeit in Anspruch und führt zu menschlichem Versagen. Betreiber können problemlos Leitungen überqueren und heißes Wasser in einen Kaltkreislauf leiten.
Multikupplungsplatten verbinden alle zwanzig Leitungen gleichzeitig mit einem einzigen Hebelzug. Sie garantieren eine perfekte Ausrichtung und verhindern eine Vermischung der Schaltkreise. Sie müssen die Einschränkungen im Vorfeld besprechen. Multiplatten erfordern eine einheitliche Formstandardisierung. Der anfängliche Return on Investment (ROI) hängt vollständig von den langfristigen SMED-Vorteilen ab. Wenn Sie komplexe Werkzeuge täglich wechseln, amortisiert sich das System schnell.
Die Verarbeitung von Kunstharzen erfordert häufig Formtemperaturen von mehr als 150 °C (300 °F). Standard-Push-to-Connect-Systeme weisen unter diesen Bedingungen erhebliche Einschränkungen auf. Sperrkugeln können sich aufgrund der Wärmeausdehnung verklemmen. Standardmessing wird weicher und verringert dadurch seine Druckhaltefähigkeit.
Bewältigen Sie diese Extremszenarien mit spezieller Hardware. Sie benötigen robuste Edelstahlgehäuse. Sie benötigen Sicherungshülsen, die so ausgelegt sind, dass sie thermischen Wechseln standhalten, ohne dass sie festfressen. Thermoölsysteme erfordern außerdem redundante Verriegelungsmechanismen. Eine durchgebrannte Ölleitung bei 150 °C führt sofort zu einem katastrophalen Sicherheitsvorfall. Sich bei technischen Harzen auf einfache Hardware zu verlassen, führt zu einer Katastrophe.
Die Wahl der richtigen Hardware ist nur die halbe Miete. In der Produktion sind Sie mit spezifischen Umsetzungsrealitäten konfrontiert. Bieten Sie umsetzbare Ratschläge für Beschaffungs- und Engineering-Teams bei der endgültigen Entscheidungsfindung.
Wir müssen dringend davor warnen, authentische OEM-Kupplungen mit kostengünstigen Aftermarket-Varianten zu kombinieren. Ein Klon könnte mit bloßem Auge identisch aussehen. Allerdings ist die Fluidtechnik auf mikroskopische Präzision angewiesen. Mikrovariationen in den Bearbeitungstoleranzen führen zu vorzeitigem Abscheren des O-Rings.
Wenn ein Bediener einen nicht den Spezifikationen entsprechenden Stecker in eine hochwertige Steckdose steckt, zerschneidet die scharfe Kante des Steckers die Dichtung. Dies führt zu sofortigen oder verzögerten Lecks. Standardisieren Sie sich auf einen seriösen Hersteller. Mischen Sie keine Marken auf demselben Stromkreis, nur um ein paar Cent pro Armatur zu sparen.
Geben Sie keine Bestellung auf, ohne Ihre aktuelle Ausgangslage zu kennen. Befolgen Sie diese Schritt-für-Schritt-Logik zur Dokumentation der vorhandenen Infrastruktur:
Ordnen Sie die Ports zu: Dokumentieren Sie die Portgrößen für jedes aktive Werkzeug in Ihrer Bibliothek.
Identifizieren Sie Gewindetypen: Unterscheiden Sie zwischen NPT-Gewinden (konisch) und BSPP-Gewinden (parallel). Das gewaltsame Einstecken eines NPT-Anschlussstücks in einen BSPP-Anschluss führt zur Zerstörung des Gussgewindes.
Berechnen Sie den Durchflussbedarf: Bestimmen Sie die minimalen Gallonen pro Minute (GPM), die für eine optimale Wärmeübertragung auf Ihrer größten Form erforderlich sind.
Überprüfen Sie die Medienqualität: Testen Sie das Wasser Ihrer Anlage auf pH-Wert und Partikelgehalt. Dies bestimmt, ob Sie Messing oder Edelstahl benötigen.
Überprüfen Sie die Betriebstemperaturen: Protokollieren Sie die maximale Temperatur, die Ihr System erreicht, um die Auswahl des Dichtungsmaterials (EPDM vs. FKM) abzuschließen.
Führen Sie niemals blind eine neue Fluid-Architektur in der gesamten Anlage ein. Wir empfehlen eine strikte Pilotphase. Testen Sie ein bestimmtes Marke der Formkühlungskupplung auf einer einzigen Hochtaktmaschine. Führen Sie diesen Test an 30 aufeinanderfolgenden Tagen durch. Überwachen Sie täglich die Integrität der Versiegelung. Überprüfen Sie die Verriegelungshülse auf Leichtgängigkeit.
Installieren Sie Durchflussmesser, um etwaige durch die neuen internen Ventile verursachte Einschränkungen zu überwachen. Sammeln Sie Feedback von den Setup-Technikern. Wenn die Hardware den 30-tägigen Pilotversuch ohne Undichtigkeiten, Verklebungen oder Druckabfälle übersteht, können Sie bedenkenlos mit einem anlagenweiten Rollout fortfahren.
Die Auswahl der richtigen Fluid-Hardware ist eine entscheidende Aufgabe bei der anlagenweiten Standardisierung. Es ist nie nur eine Kaufentscheidung für einzelne Komponenten. Jede Montage wirkt sich auf die Betriebszeit Ihrer Maschine, die Teilequalität und die Bedienersicherheit aus. Zufällige Installationskonfigurationen sabotieren direkt die Gesamteffektivität Ihrer Anlagen.
Ihre nächsten Schritte erfordern ein strukturiertes Vorgehen. Ordnen Sie Ihre aktuellen Werkzeugstandards zu, um festzustellen, ob Sie DME, HASCO oder ein gemischtes Legacy-System verwenden. Dokumentieren Sie Ihre spezifischen Fluidmedien, Temperaturen und erforderlichen Durchflussraten. Konsultieren Sie abschließend einen Spezialisten für technische Fluidtechnik. Führen Sie genaue Druckabfallberechnungen für Ihre vorgeschlagene Hardware durch, bevor Sie sich für eine neue Kopplungsarchitektur entscheiden.
A: Nein. Diese beiden Profile weisen völlig unterschiedliche physikalische Abmessungen und Verriegelungsgeometrien auf. Der Versuch, sie mit Gewalt zusammenzudrücken, führt zu sofortigem mechanischen Versagen, schweren Flüssigkeitslecks und gefährlichen Sicherheitsrisiken am Arbeitsplatz.
A: Interne Ventilkonstruktionen erzeugen auf natürliche Weise Flüssigkeitsturbulenzen. Darüber hinaus wirkt die Verwendung von Fittings mit zu geringem Innendurchmesser als Drosselstelle. Im Laufe der Zeit verstopfen Mineralienablagerungen aufgrund schlechter Wasserqualität auch die inneren Leitungswege.
A: Der Austausch hängt von der Anzahl Ihrer Zyklen und dem Medientyp ab. Sie sollten einen Rahmen für die vorbeugende Wartung einrichten. Ersetzen Sie sie, wenn bei der Sichtprüfung Löcher in den Verriegelungskugeln, steife Gleithülsen oder spröde Innendichtungen festgestellt werden.
A: Sie sind nicht unbedingt notwendig, bieten aber enorme Vorteile. Sie verhindern unordentliches Verschütten beim Werkzeugwechsel. Sie müssen jedoch den Kompromiss abwägen. Ihre internen Ventile verringern die thermische Gesamteffizienz im Vergleich zu Durchgangskonstruktionen.


