
cerca
Elija su sitio
Global
Redes Sociales


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-14 Origen: Sitio


Las conexiones de refrigeración no coincidentes o defectuosas aumentan los tiempos del ciclo de moldeo por inyección. También introducen graves riesgos de seguridad y de desperdicio en la planta de producción. Una conexión con fugas provoca riesgos de resbalones, mientras que un caudal restringido arruina la calidad de la pieza. Actualizar o estandarizar las conexiones de fluidos requiere navegar en un panorama altamente fragmentado. Los ingenieros deben lidiar con perfiles regionales, diseños patentados y requisitos de flujo específicos. No se puede simplemente comprar el accesorio más barato y esperar el máximo rendimiento. Las instalaciones rara vez comienzan desde cero, lo que significa que debe combinar cuidadosamente el nuevo hardware con las herramientas heredadas. Seleccionando el derecho El acoplamiento rápido de enfriamiento de moldes se basa en una auditoría objetiva de su biblioteca de moldes existente. También requiere un mapeo preciso de los requisitos térmicos y un estricto cumplimiento de los estándares de interoperabilidad. La selección adecuada evita cuellos de botella costosos y garantiza un flujo operativo fluido.
La estandarización en toda una instalación (p. ej., exclusivamente DME o HASCO) elimina demoras en el cambio y evita conexiones cruzadas accidentales.
La elección entre acoplamientos con válvula y sin válvula (directos) dicta el equilibrio entre la retención de refrigerante y el caudal máximo.
La selección de materiales (latón versus acero inoxidable) y compuestos de sellado (FKM/Viton versus EPDM) deben alinearse con los medios de enfriamiento específicos (agua, glicol o aceite caliente) y los límites de temperatura operativa.
La transición a placas de acoplamiento múltiple puede reducir drásticamente los tiempos de cambio de molde para herramientas complejas, siempre que la infraestructura lo admita.
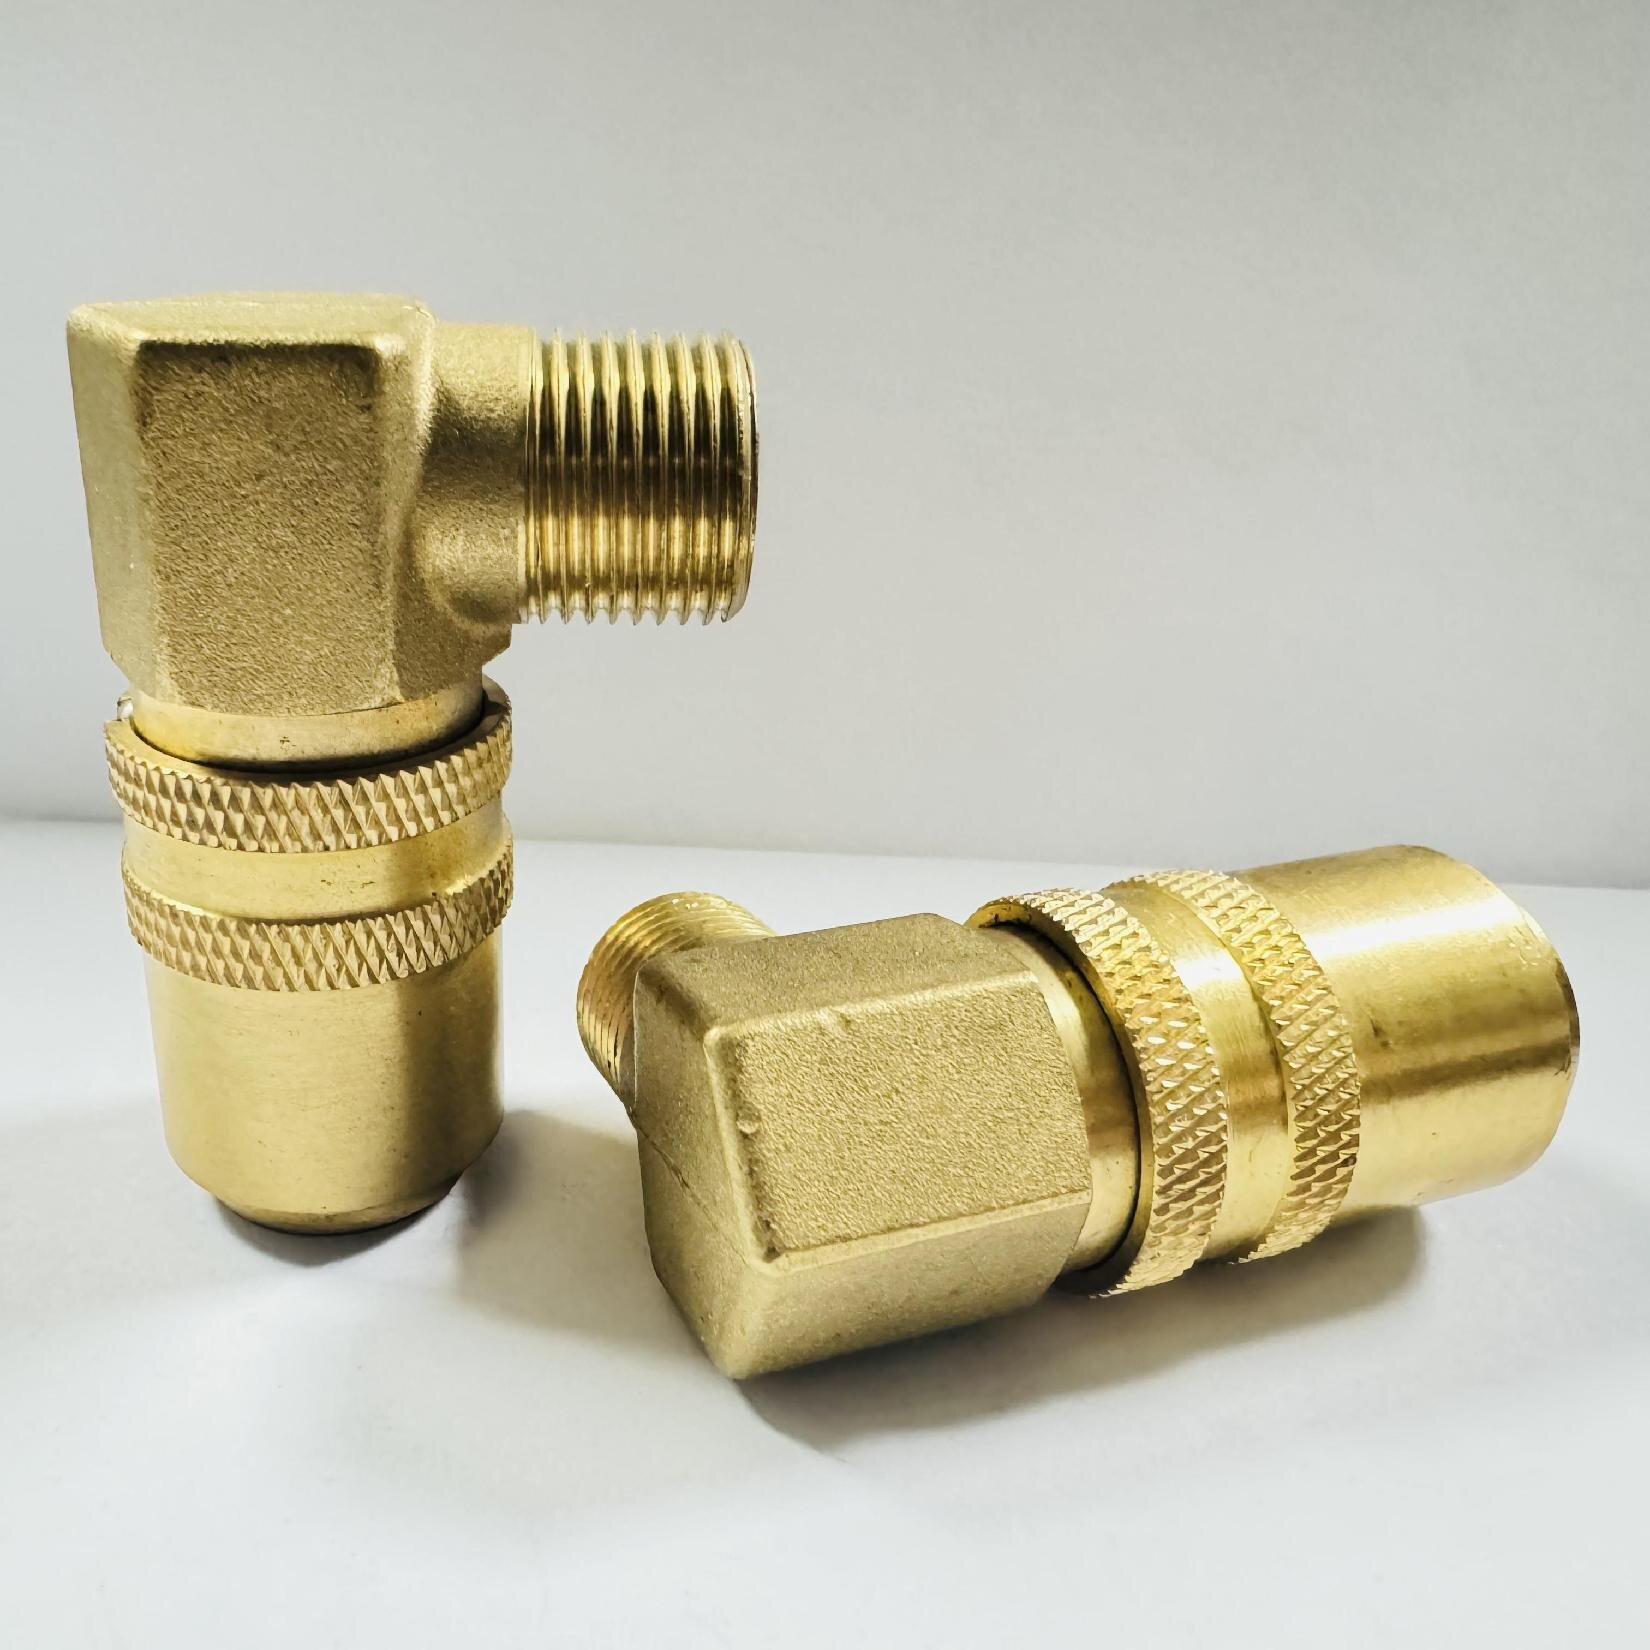
Los fabricantes suelen considerar los accesorios como simples productos básicos. Esta mentalidad conduce a importantes pérdidas ocultas. Debes enmarcar el conector de agua de refrigeración como un nodo crítico en la efectividad general de su equipo (OEE). Cada proceso de intercambio térmico depende de un suministro de fluido constante y sin restricciones. Cuando un conector falla o restringe el flujo, estrangula directamente la salida de toda la máquina. Actualizar su infraestructura de conexión representa una mejora de confiabilidad de alto impacto.
Los tiempos del ciclo de moldeo por inyección dependen en gran medida de la eficiencia de la refrigeración. La fase de enfriamiento suele representar más de la mitad del tiempo total del ciclo. Las caídas de presión causadas por acoplamientos restrictivos o no coincidentes reducen esta eficiencia. Una velocidad del fluido más lenta significa menos transferencia de calor desde el molde. Esto prolonga directamente los tiempos de enfriamiento de las piezas. Una restricción interna menor en una adaptación puede obligarlo a agregar varios segundos a cada ciclo. Durante un largo ciclo de producción, estos segundos se convierten en días de pérdida de capacidad de la máquina.
La fabricación moderna exige cambios rápidos de herramientas. Los principios de intercambio de matrices en un minuto (SMED) fallan cuando los técnicos luchan con tuberías inconsistentes. Cuantificar el tiempo perdido durante los cambios de molde. Los operadores a menudo buscan adaptadores específicos para acoplar roscas que no coinciden. Se ocupan de accesorios incompatibles y con fugas que requieren una solución de problemas inmediata. Estandarizar sus conexiones elimina esta búsqueda inútil. Convierte un trabajo de plomería caótico que dura una hora en un proceso rápido y predecible.
Las juntas tóricas degradadas y los mecanismos de bloqueo mal mecanizados provocan fugas inesperadas. Estas fugas crean enormes riesgos de mantenimiento y desperdicio. Una explosión repentina de refrigerante puede contaminar un lote de piezas casi terminado. Crea riesgos inmediatos de resbalones para el personal del piso. La entrada de agua o aceite también puede dañar los costosos sistemas electrónicos de las máquinas y los sensores del molde. Invertir en hardware de alta calidad previene estas fallas catastróficas y mantiene segura su planta de producción.
La industria de la energía fluida se basa en unos pocos estándares dominantes en el mercado. Comprender estas categorías de soluciones le ayudará a navegar en materia de adquisiciones. Aborde la realidad de su configuración actual. Las instalaciones rara vez empiezan desde cero. A menudo es necesario combinar herramientas heredadas al planificar futuras actualizaciones. La estandarización en un solo perfil evita los peligros de la conexión cruzada de hardware incompatible.
El sector de moldeo por inyección de América del Norte utiliza en gran medida el Perfil de acoplamiento rápido DME . Puede identificar fácilmente este perfil por su geometría de enchufe específica. Cuenta con un diseño distintivo de niple escalonado optimizado para aplicaciones básicas de agua. Este diseño es robusto y fácil de operar.
La principal ventaja es la disponibilidad generalizada. Puede obtener estos enchufes y tomas de corriente de casi cualquier proveedor industrial. Sin embargo, el mercado abierto presenta un gran inconveniente. La calidad varía enormemente entre los clones del mercado de accesorios. Las imitaciones de baja calidad suelen presentar aleaciones de latón deficientes y bolas de bloqueo imprecisas. Esto provoca un desgaste prematuro y frecuentes fugas de refrigerante bajo presión.
Los fabricantes europeos suelen estandarizar los Perfil de acoplamiento rápido HASCO . Este estándar presenta un mecanismo de bloqueo distintivo y válvulas internas altamente confiables. La operación de la manga se siente distinta y segura, evitando desconexiones accidentales durante la vibración de la máquina.
Estos acoplamientos sirven como el caso de uso ideal para herramientas europeas estandarizadas. Destacan en entornos de moldeado de alta precisión. Las tolerancias de estos accesorios siguen siendo excepcionalmente estrictas. Esta estanqueidad garantiza un sellado seguro incluso cuando se pasa agua caliente o glicol a presión. Si su instalación importa moldes de Alemania o Suiza, es casi seguro que encontrará este estándar.
Los diseños regionales patentados a veces no cumplen con los estándares corporativos globales. Aquí es donde las normas ISO juegan un papel vital. Garantizan una verdadera intercambiabilidad entre marcas. Un enchufe ISO 7241 Serie B de un fabricante se acoplará de forma segura con un enchufe ISO 7241 Serie B de otro. Esto elimina la 'trampa de clones' asociada con los perfiles propietarios.
Debe realizar la transición a acoplamientos ISO 16028 de cara plana y antiderrames en condiciones específicas. Resultan esenciales para los sistemas de aceite de alta temperatura. También dominan los entornos sensibles de salas blancas donde una sola gota de líquido derramado arruina el cumplimiento. Los diseños de cara plana evitan la inclusión de aire durante la conexión y eliminan la pérdida de fluido durante la desconexión.
Perfil estándar |
Región Primaria |
Aplicación típica |
Característica clave |
|---|---|---|---|
DME |
América del norte |
Refrigeración por agua general |
Amplia disponibilidad, enchufe escalonado |
HASCO |
Europa / Asia |
Enfriamiento de precisión, alta temperatura |
Tolerancias estrictas, mecanismo de bloqueo seguro |
ISO 16028 |
Global |
Aceite caliente, salas blancas |
Compatibilidad entre marcas, sin derrames y de cara plana |
Una vez que identifique su perfil requerido, debe realizar la transición a las especificaciones de rendimiento. El derecho El acoplamiento de liberación rápida se basa en varias dimensiones de evaluación clave. Estas dimensiones dictan qué tan bien el componente sobrevive a su entorno operativo específico.
Su primera decisión importante implica el control del flujo interno. Debe elegir entre diseños con válvula y de paso directo.
Directo: Estos modelos ofrecen el máximo flujo y la menor caída de presión posible. No contienen resortes internos ni válvulas que obstruyan el fluido. Sin embargo, derraman refrigerante libremente al desconectarse. Debe purgar las líneas antes de desacoplarlas para evitar charcos masivos.
Cierre simple/doble (con válvula): evitan fugas durante los cambios de herramientas. Un cierre único cierra el lado de suministro, mientras que un cierre doble sella tanto el lado de suministro como el del molde. Mantienen tu piso limpio. Sin embargo, la válvula interna crea turbulencias. Esto requiere un cálculo cuidadoso del caudal para evitar cuellos de botella en el enfriamiento.
El material del cuerpo determina la resistencia química y la durabilidad estructural. Debe hacer coincidir el metal con su medio de enfriamiento.
Latón: sigue siendo el estándar para la refrigeración por agua básica. Ofrece una solución rentable con una maquinabilidad decente. Sin embargo, el latón es muy susceptible a la corrosión. La mala calidad del agua, el alto contenido de minerales o los bajos niveles de pH degradarán rápidamente los componentes de latón.
Acero inoxidable: este material resulta esencial para ambientes corrosivos. Resiste inhibidores de óxido agresivos y productos químicos de limpieza agresivos. El acero inoxidable garantiza longevidad e integridad estructural. Es obligatorio para salas blancas médicas y procesos de moldeo de calidad alimentaria.
La junta tórica interna sirve como punto de falla principal en cualquier conexión de fluido. Los sellos estándar de nitrilo (Buna-N) funcionan adecuadamente para agua fría básica. Sin embargo, en aplicaciones exigentes se debe abordar los sellos estándar con gran escepticismo.
Destacar EPDM para aplicaciones de agua caliente y vapor. El EPDM resiste la degradación provocada por el agua hirviendo mejor que casi cualquier otro caucho. Por el contrario, para aceites térmicos de alta temperatura se debe utilizar FKM (Viton). FKM mantiene su elasticidad e integridad estructural incluso cuando se expone a aceites sintéticos a temperaturas extremas. Mezclarlos provoca un rápido fracaso. El EPDM se hincha y se disuelve en aceite, mientras que el FKM puede endurecerse y agrietarse con el vapor.
A medida que la producción aumenta, las conexiones básicas a menudo se quedan cortas. Debe abordar cómo escalar las soluciones de acoplamiento para configuraciones de gran volumen o muy complejas. La modernización requiere mirar más allá de las mangueras individuales y los materiales estándar.
Evaluar el cambio de mangueras tipo 'spaghetti' individuales a placas multiconexión centralizadas. Un molde complejo puede requerir veinte líneas de enfriamiento separadas. Conectarlos individualmente lleva mucho tiempo e invita al error humano. Los operadores cruzan líneas fácilmente y envían agua caliente a un circuito frío.
Las placas de acoplamiento múltiple conectan las veinte líneas simultáneamente con un solo tirón de palanca. Garantizan una perfecta alineación y evitan la mezcla de circuitos. Debe discutir las limitaciones iniciales. Las placas múltiples requieren una estandarización uniforme del molde. El retorno de la inversión (ROI) inicial depende completamente de los beneficios de SMED a largo plazo. Si cambia herramientas complejas a diario, el sistema se amortiza rápidamente.
El procesamiento de resinas de ingeniería a menudo requiere temperaturas del molde superiores a 150 °C (300 °F). Los sistemas estándar de presionar para conectar presentan severas limitaciones en estas condiciones. Las bolas de bloqueo pueden atascarse debido a la expansión térmica. El latón estándar se ablanda, lo que reduce su capacidad de mantener la presión.
Aborde estos escenarios extremos con hardware especializado. Necesita cuerpos de acero inoxidable resistentes. Necesita manguitos de bloqueo diseñados para soportar ciclos térmicos sin atascarse. Los sistemas de aceite térmico también exigen mecanismos de bloqueo redundantes. Una línea de aceite rota a 150 °C crea un incidente de seguridad catastrófico e inmediato. Depender de hardware básico para resinas diseñadas invita al desastre.
Elegir el hardware adecuado representa sólo la mitad de la batalla. Usted se enfrenta a realidades de implementación específicas en la planta de producción. Brinde asesoramiento práctico para los equipos de adquisiciones e ingeniería que finalizan su decisión.
Debemos advertir enfáticamente contra la combinación de acoplamientos OEM auténticos con variaciones de posventa de bajo costo. Un clon puede parecer idéntico a simple vista. Sin embargo, la potencia de los fluidos depende de una precisión microscópica. Las microvariaciones en las tolerancias de mecanizado provocan un corte prematuro de la junta tórica.
Cuando un operador inserta un enchufe fuera de especificación en un enchufe de alta calidad, el borde afilado del enchufe corta el sello. Esto provoca fugas inmediatas o retardadas. Estandarice con un fabricante acreditado. No mezcle marcas en el mismo circuito sólo para ahorrar unos céntimos por accesorio.
No emita una orden de compra sin comprender su línea de base actual. Siga esta lógica paso a paso para documentar la infraestructura existente:
Asigne los puertos: documente los tamaños de los puertos en cada herramienta activa en su biblioteca.
Identifique los tipos de roscas: distinga entre roscas NPT (cónicas) y BSPP (paralelas). Forzar un conector NPT en un puerto BSPP destruye las roscas del molde.
Calcule los requisitos de flujo: determine los galones por minuto (GPM) mínimos necesarios para una transferencia de calor óptima en su molde más grande.
Inspeccione la calidad del medio: pruebe el pH y los niveles de partículas del agua de sus instalaciones. Esto determina si necesita latón o acero inoxidable.
Revise las temperaturas de funcionamiento: registre la temperatura máxima que alcanza su sistema para finalizar la selección del material del sello (EPDM versus FKM).
Nunca implemente a ciegas una nueva arquitectura fluida en toda la instalación. Recomendamos una fase piloto estricta. Probar un especifico marca de acoplamiento de enfriamiento de molde en una sola máquina de ciclo alto. Ejecute esta prueba durante 30 días consecutivos. Controle la integridad del sello diariamente. Compruebe que el manguito de bloqueo funcione sin problemas.
Instale medidores de flujo para monitorear cualquier restricción causada por las nuevas válvulas internas. Recopile comentarios de los técnicos de instalación. Si el hardware sobrevive al piloto de 30 días sin fugas, atascos ni caídas de presión, puede continuar con seguridad con una implementación en toda la instalación.
Elegir el hardware de fluidos correcto representa un ejercicio crítico en la estandarización en toda la instalación. Nunca se trata sólo de una decisión de compra de un componente individual. Cada accesorio afecta el tiempo de actividad de su máquina, la calidad de las piezas y la seguridad del operador. Las configuraciones de plomería aleatorias sabotean directamente la efectividad general de su equipo.
Sus próximos pasos requieren un enfoque estructurado. Mapee sus estándares de herramientas actuales para identificar si ejecuta DME, HASCO o un sistema heredado mixto. Documente sus medios fluidos específicos, temperaturas y caudales requeridos. Finalmente, consulte con un técnico especialista en energía de fluidos. Ejecute cálculos exactos de caída de presión en el hardware propuesto antes de comprometerse con una nueva arquitectura de acoplamiento.
R: No. Estos dos perfiles presentan dimensiones físicas y geometrías de bloqueo completamente diferentes. Intentar juntarlos a la fuerza provoca fallas mecánicas inmediatas, fugas graves de fluidos y riesgos peligrosos para la seguridad en el lugar de trabajo.
R: Los diseños de válvulas internas crean naturalmente turbulencias en el fluido. Además, el uso de accesorios con un diámetro interno insuficiente actúa como un punto de estrangulamiento. Con el tiempo, la acumulación de minerales debido a la mala calidad del agua también obstruye las vías internas.
R: El reemplazo depende del número de ciclos y del tipo de medio. Debe establecer un marco de mantenimiento preventivo. Reemplácelos cuando las inspecciones visuales revelen bolas de bloqueo picadas, manguitos deslizantes rígidos o sellos internos quebradizos.
R: No son estrictamente necesarios, pero proporcionan enormes beneficios. Evitan derrames desagradables durante los cambios de herramientas. Sin embargo, debe evaluar la compensación. Sus válvulas internas reducen la eficiencia térmica general en comparación con los diseños directos.


