産業用流体ネットワークは、スムーズな動作を維持するために、安全で正確な接続に大きく依存しています。間違ったマテリアルを指定すると、 ホーステールのクイックカップリング は必然的に早期の摩耗、流体の汚染、そして潜在的に致命的なシステム故障につながります。購入者は、最新の設計による代替品を評価せずに、デフォルトで従来の材料を使用することがよくあります。また、特定のメディアの互換性のチェックをスキップすることもよくあります。この見落としにより、重大な安全上のリスクとコンプライアンス違反が生じます。さらに、古い選択肢に依存すると、長期的なメンテナンスと交換の費用が大幅に増加します。私たちは、調達チームとエンジニアリング チームに、明確なデータ主導型のフレームワークを提供します。化学的適合性、圧力閾値、環境要求に基づいてカップリング材料を評価する方法を学びます。最終的に、このガイドは、金属またはポリマーを特定の運用状況に合わせて正確に調整し、永続的な信頼性を確保するのに役立ちます。
重要なポイント
- メディアの互換性と動作温度は、材料選択のベースライン フィルターです。圧力定格により、最終的な構造要件が決まります。
- ステンレス鋼は依然として高温および衛生用途の標準である一方、エンジニアリング プラスチックは特定の過酷な化学物質に対して優れた耐性を備えています。
- 材料を評価するには、内部シール部品 (O リング/ガスケットなど) の適合性を検証することも必要です。
- 透明性のあるサプライヤーと提携することで、材料のトレーサビリティと、非標準の運用要件に合わせたカスタム製造へのアクセスが保証されます。
運用ベースラインの定義: 材料の選択が信頼性を左右する理由
最初にシステムの正確なパラメータを定義せずに、適切なカップリング材料を選択することはできません。単に習慣や初期費用に基づいて材料を選択すると、ビジネスに大きなリスクが生じます。システム コンポーネントに障害が発生すると、その結果生じるダウンタイムが生産スケジュール全体に影響を与えます。
ビジネスリスクの枠組み
材料の位置ずれは、システム障害のドミノ効果を引き起こします。流体システム内で互換性のない金属を混合すると、電気腐食が引き起こされます。この電気化学プロセスにより弱い金属が急速に劣化し、漏れが発生します。同様に、標準プラスチックを過度の熱にさらすと熱劣化が発生します。それらは柔らかくなり、構造的な完全性を失い、最終的には歪みます。圧力噴出はさらに大きな安全上の危険をもたらします。材料に圧力スパイクに対処するための引張強度が不足している場合、カップリングがホースから激しく外れる可能性があります。
意思決定マトリックス
業界の専門家は、特定の合金やポリマーを比較する前に、実績のある評価フレームワークに依存しています。これを STAMP メソッドと呼びます。次の 5 つのベースライン基準を確立する必要があります。
- サイズ: カップリングバーブの直径とホースの内径 (ID) を正確に一致させる必要があります。サイズが不適切だと、機械的なグリップが損なわれます。
- 温度: 流体の温度と周囲環境温度の両方を追跡する必要があります。高温はプラスチックを弱めますが、極度の寒さはプラスチックをもろくします。
- 用途: 外部ストレスを特定する必要があります。激しい振動、物理的衝撃、または塩水噴霧にさらされる環境はありますか?
- 媒体: ライン内を移動する流体またはガスを正確に評価する必要があります。攻撃的な酸には、圧縮空気とはまったく異なる材料が必要です。
- 圧力: 平均動作圧力だけでなく、突然の油圧スパイクを含む最大システム圧力を考慮する必要があります。
ライフサイクルコストと前払い価格
多くの調達チームは、より安価な材料がコストの節約になると考えています。標準的なプラスチックや低品質の真鍮は、予備的な予算表では魅力的に見えるかもしれません。ただし、長期的な財務上の影響を評価する必要があります。負荷の高い産業サイクルでは、安価なカップリングはより早く故障します。実際の費用には、生産のダウンタイム、液体の流出、清掃の手間、頻繁な部品の交換などが含まれます。プレミアム素材に事前に投資すると、長期的なメンテナンス費用が大幅に削減されます。
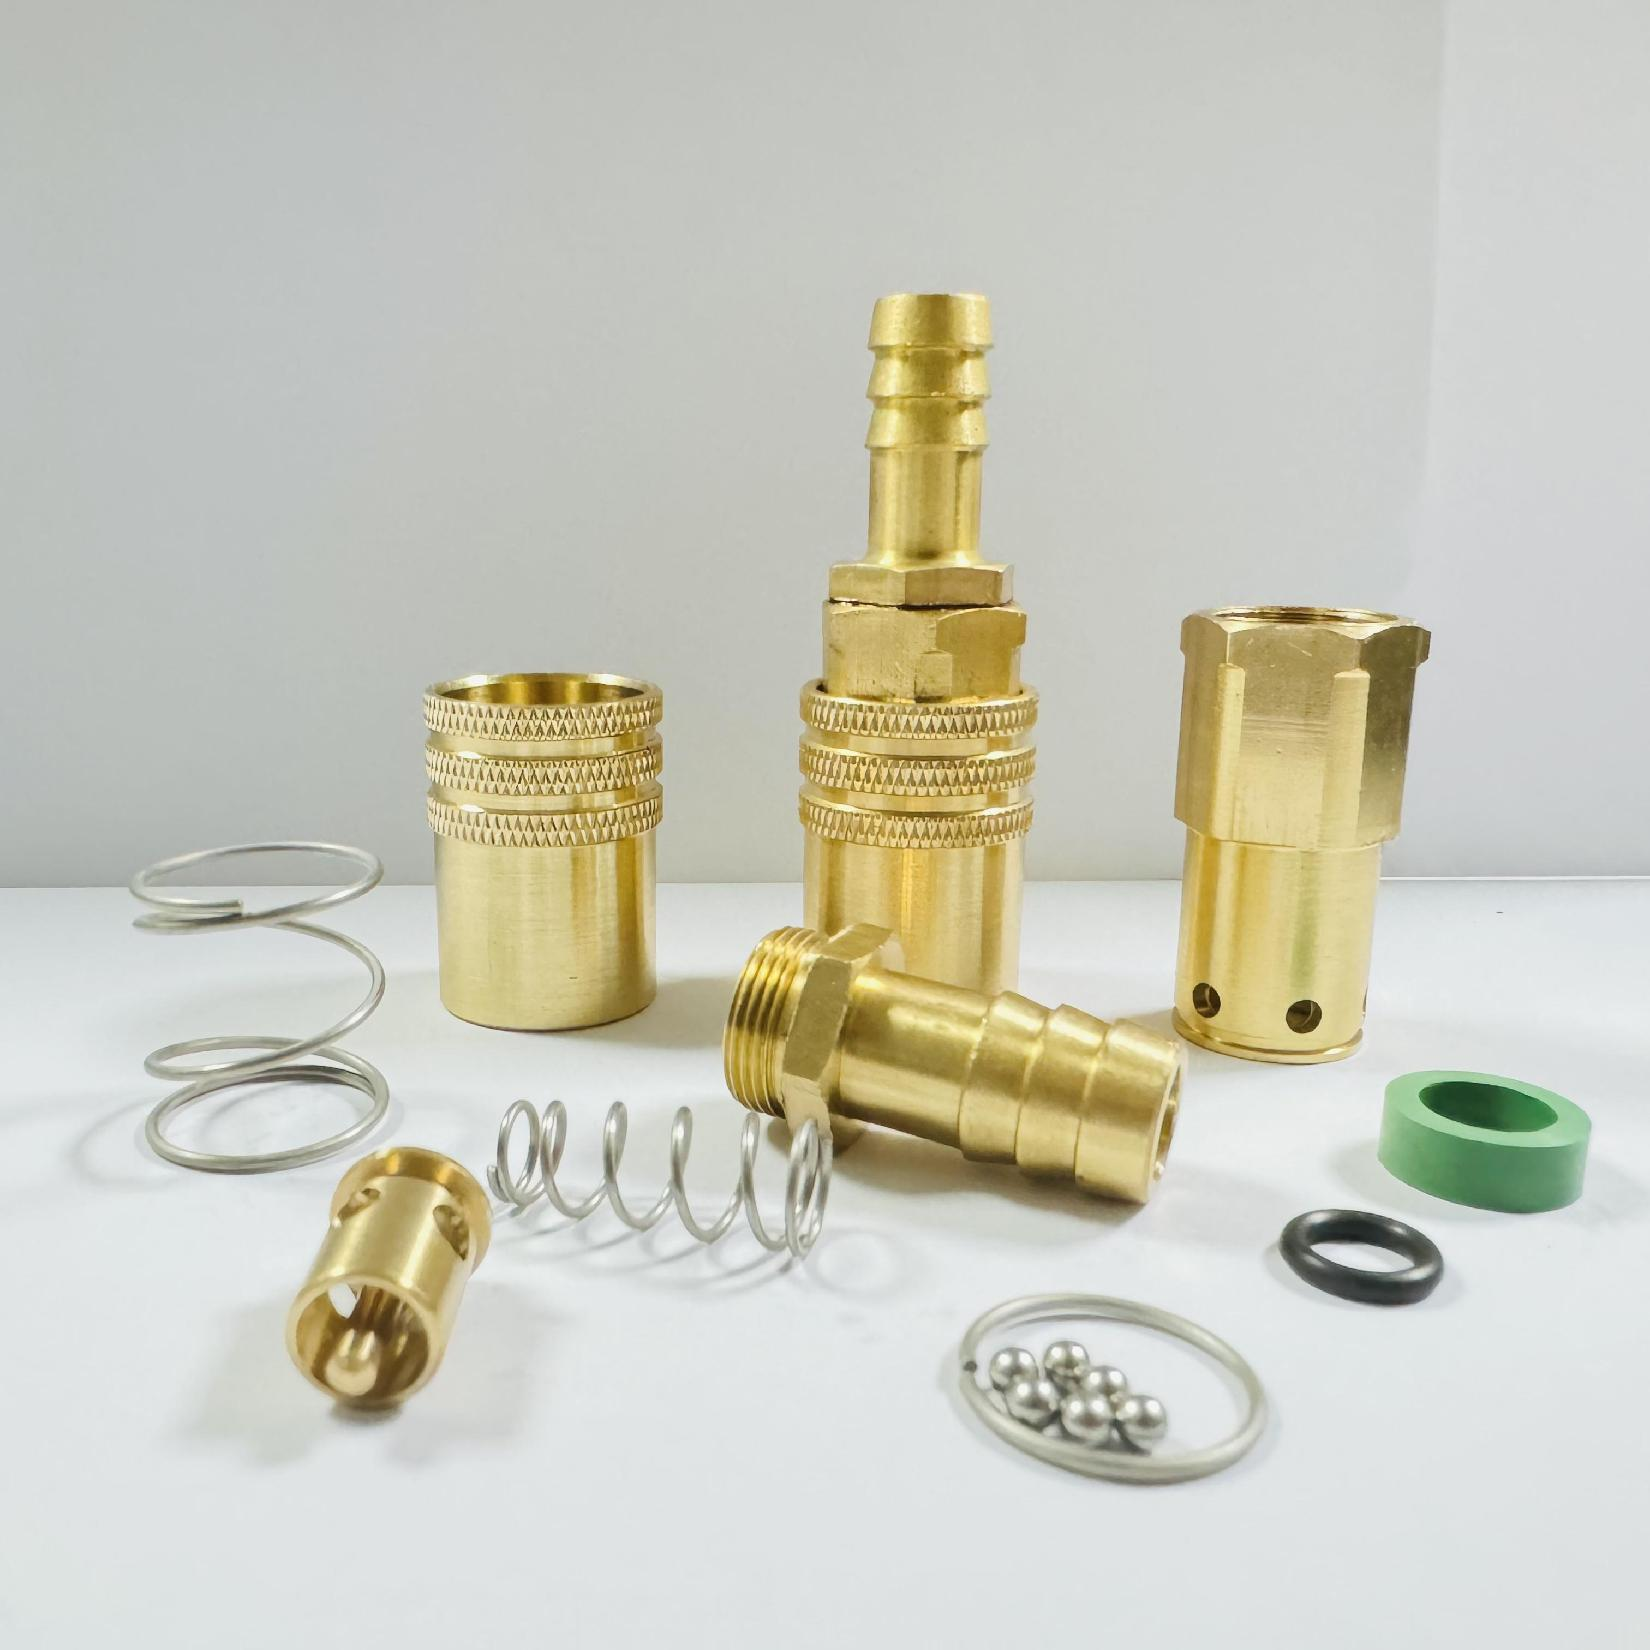
ホーステールクイックカップリングの芯材カテゴリー
ベースラインパラメータを定義したら、利用可能な主要な材料を評価できます。各素材には、明確な利点と特定の制限があります。
ステンレス鋼 (304 vs. 316)
ステンレス鋼は、工業用流体接続のプレミアム層を表します。非常に高い引張強度と極端な温度耐性を実現します。ただし、グレード 304 とグレード 316 を区別する必要があります。
グレード 304 は、ほとんどの汎用産業ニーズに効果的に対応します。典型的な錆びや酸化に耐性があります。グレード 316 にはモリブデンが添加されています。この重要な添加により、塩化物や過酷な工業用溶剤に対する優れた耐性が得られます。
- 用途: 食品加工や医薬品などの衛生環境。また、オフショアの海洋用途や積極的な化学処理にも優れています。
- 制限事項: ステンレス鋼は初期調達コストが高くなります。また、アルミニウムやプラスチックに比べてかなり重いです。
真鍮と炭素鋼
これらの伝統的な金属は、標準的な産業分野全体で依然として非常に人気があります。真鍮は優れた機械加工性を備えているため、生産コストが管理可能です。当然、水による腐食に耐性があります。一方、炭素鋼は物理的耐久性を最大限に高め、激しい高圧衝撃に耐えます。
- 用途: 標準的な空気圧ライン、油圧システム、および一般的な水または流体の移送。
- 制限事項: 真鍮は、特定の水環境では脱亜鉛の影響を非常に受けやすく、金属が多孔質になり弱くなります。炭素鋼は湿気にさらされるとすぐに錆びるため、亜鉛などの保護メッキが厳密に必要です。
エンジニアリングプラスチックおよびポリマー (アセタール、ポリプロピレン、PVDF)
最新の人工ポリマーは、重金属に代わる魅力的な代替品を提供します。軽量でコスト効率が高く、電気腐食の影響を完全に受けません。アセタール (POM) は、空気および水に対して優れた機械的強度を提供します。ポリプロピレン (PP) は基本的な化学薬品の取り扱いに適しています。 PVDF は、非常に攻撃的な酸や塩基の処理に優れています。
- 用途: 低圧化学薬品投与システム、医療機器、実験室機器、クリーンルーム環境。
- 制限事項: ポリマーは、厳しい機械的ストレス下では構造的完全性が低くなります。また、厳しい熱制限にも直面しており、継続的な負荷がかかると「コールドフロー」やクリープが発生する可能性があります。
| 材料の種類 |
主な強度 |
顕著な弱点 |
理想的な用途 |
| 316 ステンレス鋼 |
耐塩化物性、耐熱性に優れています |
初期調達コストが高い |
医薬品、海洋 |
| 真鍮 |
優れた耐水性を備えたコストパフォーマンスの高い製品 |
脱亜鉛を受けやすい |
一般空気圧、水ライン |
| 炭素鋼 |
最大破裂圧力許容差 |
錆びを防ぐためにメッキが必要です |
重油圧機械 |
| PVDF(ポリマー) |
優れた酸および化学物質に対する耐性 |
機械的衝撃耐性が低い |
積極的な化学物質の投与 |
材料を特定のアプリケーションシナリオに合わせて調整する
理論的な材料特性は、現実世界の環境に適用される場合にのみ重要になります。これらの材料が特定の要求の厳しいシナリオでどのように機能するかを見てみましょう。
熱管理アプリケーション
温度制御システムは過酷な動作条件に耐えます。を指定する場合 冷却ホース ホーステール クイックカップリング、材料は急速な熱サイクルに耐える必要があります。液体の温度は、氷点下から沸騰近くまで繰り返し変動する可能性があります。このサイクルにより、より小さな材料が膨張、収縮し、最終的には構造疲労を引き起こします。真鍮は標準的な冷却ラインに適しています。ただし、誘電性流体などの特殊な冷却剤の場合は、危険な冷却剤の汚染を防ぐために高温用人工ポリマーやステンレス鋼が必要になる場合があります。
よくある間違い: 温水冷却ラインに標準的な PVC または低品質プラスチックを使用する。プラスチックはすぐに柔らかくなり、ホースクランプの張力が失われ、バーブが吹き飛ばされます。
腐食性化学薬品の取り扱い
攻撃的なメディアの処理には絶対的な精度が必要です。強酸、アルカリ、または反応性溶媒を移送する場合は、デフォルトで PVDF または 316 ステンレス鋼を選択する必要があります。また、反応性金属の混合も避けなければなりません。システムの配管がステンレス鋼の場合、アルミニウム製カップリングを取り付けると、すぐに電気腐食が発生します。 PVDF は、過酷な化学洗浄に耐えながら金属反応性のリスクを完全に除去するため、ここで引き続き非常に好まれています。
高圧油圧機器
油圧システムは、流体を強力に圧縮することで重機に動力を供給します。この分野では炭素鋼が圧倒的に優位です。その破裂圧力定格は真鍮やプラスチックをはるかに上回ります。油圧ラインも激しい機械的衝撃や絶え間ない振動にさらされます。炭素鋼は、亀裂を生じることなくこれらの物理的衝撃を吸収します。製造業者が環境の湿気から守るために炭素鋼に高品質の亜鉛ニッケルめっきを施していることを確認する必要があります。
ホーステールクイックカップリングの仕様と規格の評価
原材料の選択は最初のステップにすぎません。安全な接続を保証するには、物理設計と業界の認定も確認する必要があります。
寸法精度
カップリングはホースを完全に掴んだ場合にのみ機能します。レビューするとき ホーステールクイックカップリング仕様、寸法精度優先。ホースの内径 (ID) はバーブのプロファイルと正確に一致する必要があります。バーブ自体は、鋭くて明確な角度を備えている必要があります。この特殊な形状がホースの柔らかい内壁に食い込みます。この接続にクランプを適用すると、正確なバーブ設計により、引き抜き力に耐える漏れのない機械的グリップが保証されます。
シール材質の適合性
外部カップリング本体の材質は方程式の半分にすぎません。すべてのクイック カップリングの内部には、O リングまたはガスケットが取り付けられています。耐薬品性の 316 ステンレス鋼ボディを指定しても、標準のゴム製 O リングを使用すると、刺激性の化学物質によってシールが即座に溶けてしまいます。メディアに基づいて互換性のあるシール材料を評価し、指定する必要があります。
- NBR(ニトリル): 一般油、燃料、標準空気圧に優れています。
- EPDM: 熱水、蒸気、ブレーキ液に最適ですが、油中ではすぐに劣化します。
- FKM (バイトン): 高温および過酷な化学混合物に強く推奨されます。
- PTFE (テフロン): 最も要求の厳しい環境にほぼ普遍的な耐薬品性を提供します。
規制と業界のコンプライアンス
権威ある調達には、業界の認証を厳格に順守することが求められます。認定されていないコンポーネントを規制部門に導入することはできません。選択した材料が動作環境に必要な基準を正確に満たしていることを確認してください。食品および飲料の加工を扱う場合は、FDA への準拠を確認してください。重要な産業用空気圧に関する ISO 規格を要求します。有害物質がエリアを汚染しないようにするため、電子機器の冷却用途には RoHS 準拠が必要です。
ホーステールクイックカップリングサプライヤーの審査と最終候補リストへの登録
メーカーが製造時に手を抜いた場合、最高の材料仕様であっても不十分になります。製造パートナーを厳密に評価する必要があります。
材料のトレーサビリティ
信頼できる ホーステールクイックカップリングサプライヤーは 完全な透明性を持って運営されています。金属製品の材料試験レポート (MTR) を積極的に提供する必要があります。これらの文書は、バッチの正確な冶金学的組成を証明します。サプライヤーが MTR の提供を拒否した場合、偽造合金を受け取る危険があります。 316 ステンレス鋼を購入して低グレードの 304 ステンレス鋼を受け取ると、システムに深刻な化学的脆弱性が生じます。
カスタマイズ機能
標準的な既製部品は、特殊なシステム要件を満たしていないことがよくあります。サプライヤーのエンジニアリング能力を評価する必要があります。標準以外のリクエストをどのように処理するかを尋ねてください。場合によっては、 カスタム ホース テール クイック カップリング。 独自のバーブ数、非標準のねじ切り、または独自の合金混合物を特徴とするプレミアムサプライヤーは、カタログ商品を単に再販するのではなく、正確な仕様のプロトタイピングと機械加工ができる社内エンジニアリング チームを維持しています。
テストと品質保証
品質の証明として目視検査を受け入れないでください。文書化された品質保証プロトコルを探してください。メーカーは、組立ラインで厳格な圧力テストと高度な漏れ検出を実行する必要があります。 ISO 9001 認定の製造プロセスを維持していることを確認します。この認証は、バッチ間の変動を最小限に抑える厳格で反復可能な手順に従うことを保証します。
ベスト プラクティス: 常にサンプル バッチをリクエストしてください。これらのサンプルを施設内の重要ではないテスト ループにインストールします。大量注文を確定する前に、実際の運用圧力とメディア条件下でのパフォーマンスを監視してください。
結論
理想的な材料を選択するには、推測ではなく体系的なアプローチが必要です。まず、メディアを明確に定義し、STAMP メソッドを使用して運用環境全体を計画します。次に、確実な機械的グリップを保証するために、寸法仕様を注意深く確認してください。最後に、選択した製造パートナーに対して、常に完全な材料トレーサビリティを要求してください。これらの手順を実行すると、予期しない障害がなくなり、長期的なメンテナンス予算が最適化されます。次のステップとして、サプライヤーに連絡し、詳細な化学適合性チャートをリクエストしてください。大量注文を確定する前に、サンプル バッチを依頼して実際のフィールド テストを実施してください。
よくある質問
Q: カップリングに 304 ステンレス鋼と 316 ステンレス鋼のどちらを選択すればよいですか?
A: 流動的な環境に主に焦点を当てます。システムが塩化物、塩水、または腐食性の高い工業用溶剤にさらされる場合は、316 ステンレス鋼を選択する必要があります。モリブデン含有量が孔食を防ぎます。標準的な屋内環境、水道管、または基本的な洗浄には、304 ステンレスが低コストで優れた耐久性を提供します。
Q: 金属とプラスチックのクイック カップリングは同じシステム内で互換的に使用できますか?
A: 一般に、それは避けるべきです。金属とプラスチックを組み合わせると、硬い金属の糸が柔らかいプラスチックを簡単に剥がす可能性があるため、多くの場合、深刻なねじ切りの危険が生じます。さらに、金属とプラスチックの熱膨張率は大きく異なります。システムの温度が変動すると、接続点ですぐに漏れが発生する可能性があります。
Q: たとえ材質が化学的に適合していても、ホーステールカップリングから漏れが発生する原因は何ですか?
A: 漏れは通常、機械的な不一致が原因で発生します。バーブとホースの内径が一致しないと、しっかりとしたシールができなくなります。不適切なクランプ張力を適用すると、ホースの固定が不十分になるか、ホースが潰れてしまいます。最後に、たとえ本体の材料が残っていたとしても、内部の O リングの劣化により接続全体が急速に損なわれます。
Q: カスタム設計のカップリングの標準リードタイムはどれくらいですか?
A: 業界の期間は複雑さに応じて異なります。通常、最初のプロトタイピングとエンジニアリング図面には 1 ~ 2 週間かかります。カスタム ツールを使用すると、さらに 2 ~ 4 週間かかります。最終的な製造および品質保証テストには、通常さらに 3 ~ 5 週間かかります。合計で 8 ~ 10 週間かかることが予想されます。


