Rețelele industriale de fluide se bazează în mare măsură pe conexiuni sigure și precise pentru a menține funcționarea fără probleme. Specificarea materialului greșit pentru a cuplarea rapidă a cozii furtunului duce inevitabil la uzură prematură, contaminare cu fluide și defecțiuni potențial catastrofale ale sistemului. Cumpărătorii folosesc adesea materialele vechi fără a evalua alternativele de inginerie modernă. De asemenea, ei omit frecvent verificarea compatibilității media specifice. Această supraveghere introduce riscuri semnificative de siguranță și încălcări ale conformității. În plus, bazarea pe alegeri învechite crește drastic cheltuielile de întreținere și înlocuire pe termen lung. Vom oferi echipelor de achiziții și inginerie un cadru clar, bazat pe date. Veți învăța cum să evaluați materialele de cuplare în funcție de compatibilitatea chimică, pragurile de presiune și cerințele de mediu. În cele din urmă, acest ghid vă ajută să aliniați exact metalul sau polimerul la realitatea operațională specifică pentru a asigura fiabilitatea de durată.
Recomandări cheie
- Compatibilitatea mediului și temperatura de funcționare sunt filtrele de bază pentru selecția materialului; valorile de presiune dictează cerința structurală finală.
- Oțelul inoxidabil rămâne standardul pentru aplicații sanitare și la temperaturi înalte, în timp ce materialele plastice proiectate oferă rezistență superioară la anumite substanțe chimice dure.
- Evaluarea unui material necesită, de asemenea, verificarea compatibilității componentelor interne de etanșare (de exemplu, inele O/garnituri).
- Parteneriatul cu un furnizor transparent asigură trasabilitatea materialelor și accesul la fabricarea personalizată pentru cerințe operaționale nestandardizate.
Definirea liniei de bază operaționale: de ce selecția materialelor dictează fiabilitatea
Nu puteți selecta materialul de cuplare potrivit fără a defini mai întâi parametrii exacti ai sistemului dumneavoastră. Alegerea materialelor bazată exclusiv pe obiceiuri sau costuri inițiale introduce riscuri masive de afaceri. Atunci când componentele sistemului eșuează, timpul de nefuncționare rezultat afectează întregul program de producție.
Încadrarea riscurilor de afaceri
Nealinierea materialului declanșează un efect domino al defecțiunilor sistemului. Dacă amestecați metale incompatibile într-un sistem fluid, invitați coroziunea galvanică. Acest proces electrochimic degradează rapid metalul mai slab, provocând scurgeri. În mod similar, degradarea termică are loc atunci când expuneți materialele plastice standard la căldură excesivă. Se înmoaie, își pierd integritatea structurală și în cele din urmă se deformează. Erupțiile de presiune prezintă un pericol și mai mare pentru siguranță. Atunci când unui material îi lipsește rezistența la tracțiune pentru a gestiona vârfurile de presiune, cuplajul se poate desprinde violent de furtun.
Matricea decizională
Profesioniștii din industrie se bazează pe un cadru de evaluare dovedit înainte de a compara anumite aliaje sau polimeri. Numim aceasta metoda STAMP. Trebuie să stabiliți aceste cinci criterii de bază:
- Dimensiune: Trebuie să potriviți exact diametrul barei de cuplare cu diametrul interior al furtunului (ID). Dimensiunea necorespunzătoare compromite prinderea mecanică.
- Temperatura: trebuie să urmăriți atât temperatura fluidului, cât și temperatura mediului ambiant. Căldura mare slăbește plasticul, în timp ce frigul extrem le face casante.
- Aplicație: Trebuie să identificați tensiunile externe. Mediul implică vibrații puternice, impact fizic sau expunere la pulverizare de sare?
- Media: Trebuie să evaluați exact fluidul sau gazul care se deplasează prin linie. Acizii agresivi necesită materiale complet diferite decât aerul comprimat.
- Presiune: trebuie să luați în considerare presiunea maximă a sistemului, inclusiv vârfurile hidraulice bruște, mai degrabă decât presiunea medie de funcționare.
Costul ciclului de viață vs. prețul inițial
Multe echipe de achiziții presupun că materiale mai ieftine economisesc bani. Materialele plastice standard sau alama de calitate scăzută ar putea arăta atractiv pe o foaie de buget preliminar. Cu toate acestea, trebuie să evaluați impactul financiar pe termen lung. În ciclurile industriale grele, un cuplaj mai ieftin eșuează mai repede. Cheltuielile adevărate includ oprirea producției, lichidele vărsate, forța de curățenie și piese de schimb frecvente. Investiția în materiale premium în avans reduce dramatic aceste cheltuieli de întreținere pe termen lung.
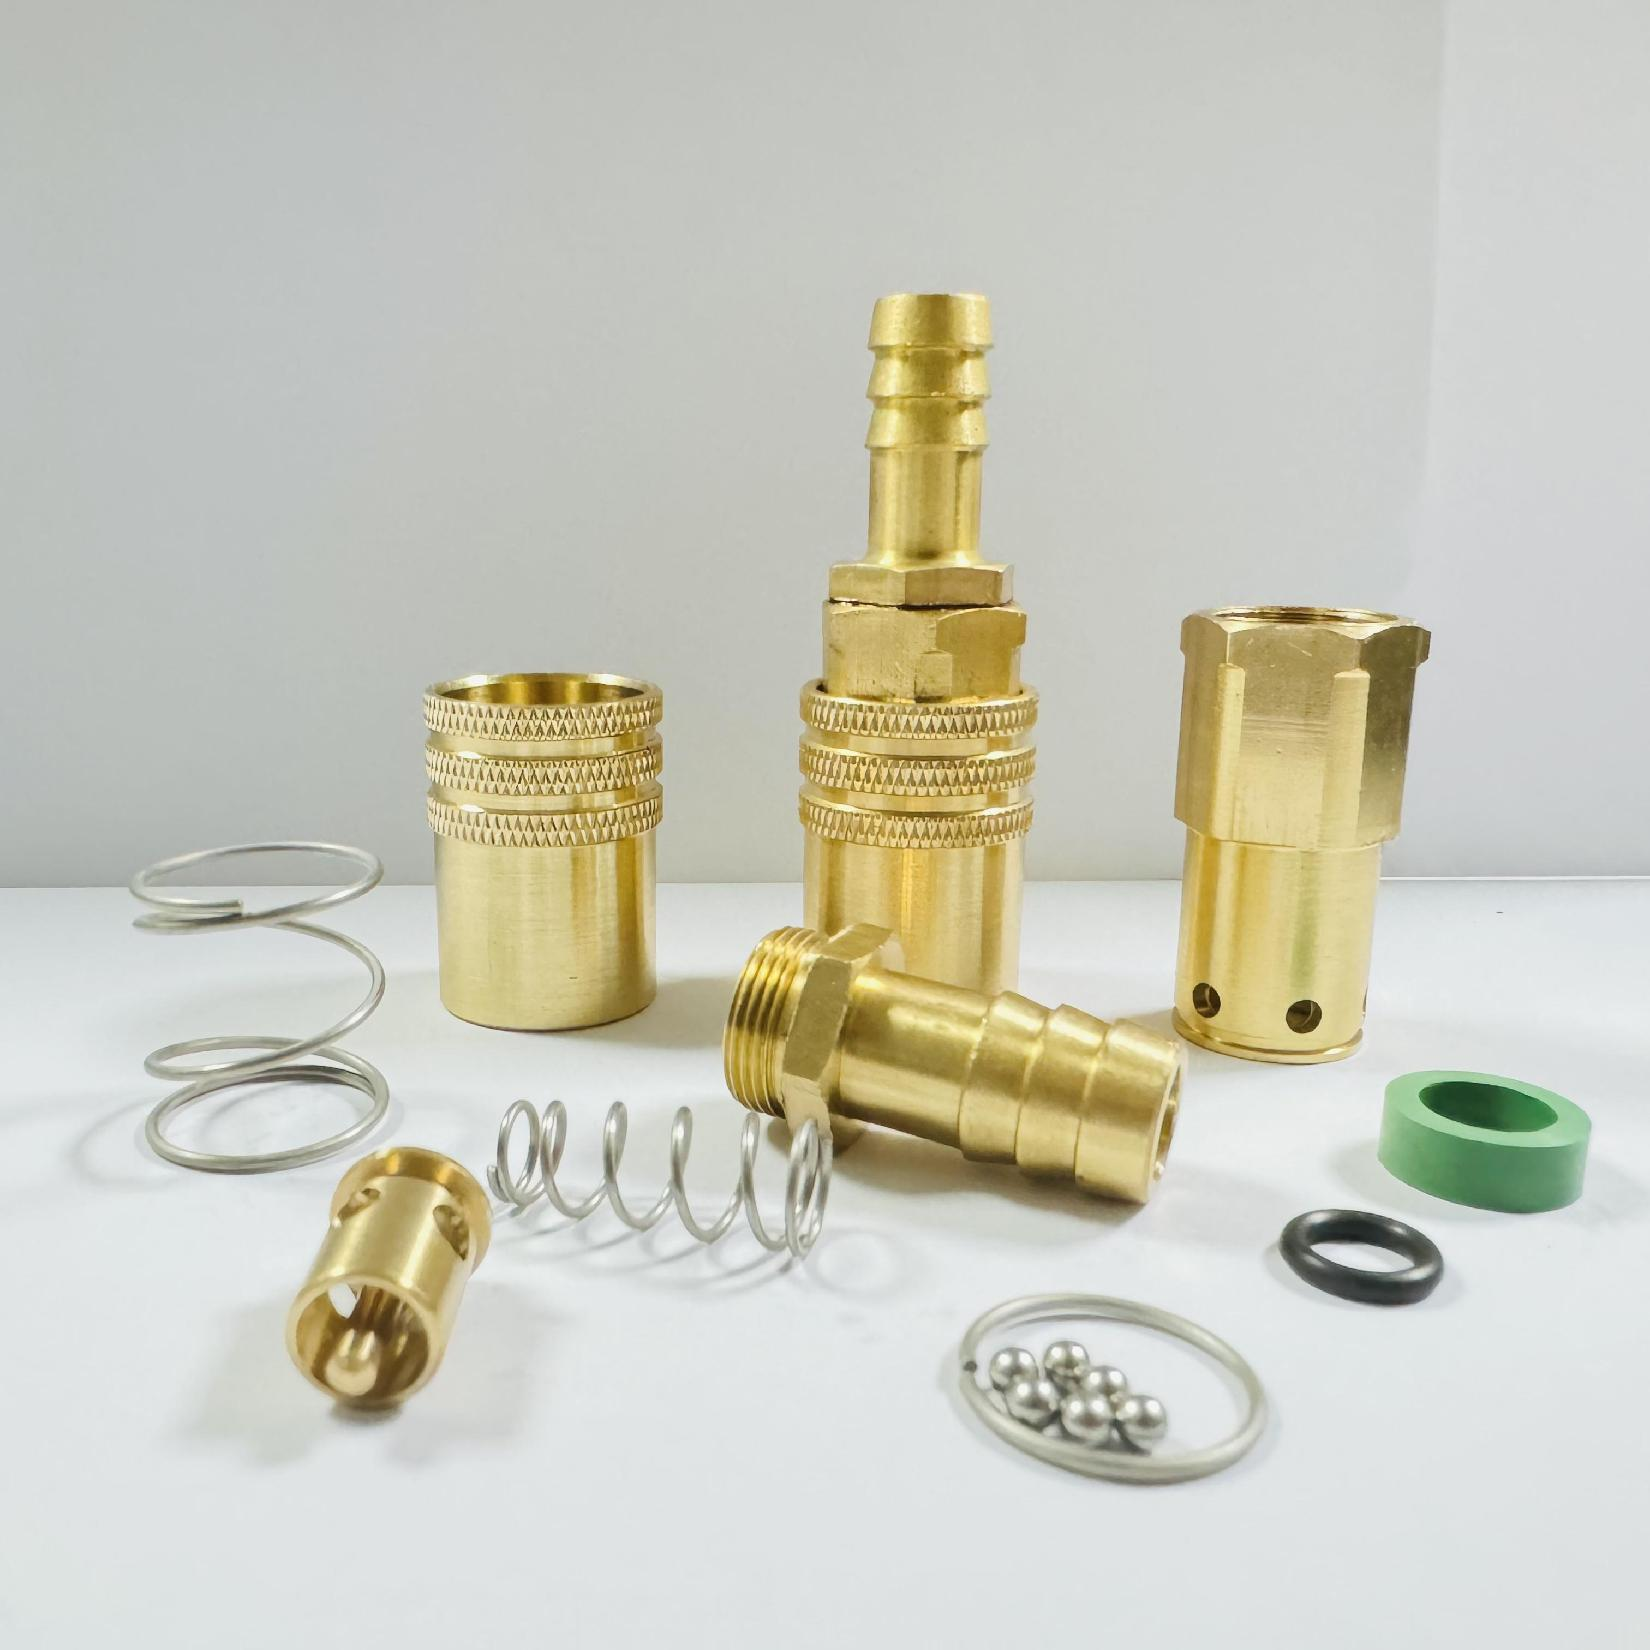
Categorii de materiale de bază pentru cuplaje rapide pentru coada furtunului
Odată ce definiți parametrii de bază, puteți evalua materialele primare disponibile. Fiecare material oferă avantaje distincte și limitări specifice.
Oțel inoxidabil (304 vs. 316)
Oțelul inoxidabil reprezintă nivelul premium pentru conexiunile fluidelor industriale. Oferă o rezistență la tracțiune excepțional de mare și o toleranță extremă la temperatură. Cu toate acestea, trebuie să distingeți între nota 304 și nota 316.
Grade 304 se ocupă cu cele mai multe nevoi industriale de uz general în mod eficient. Rezistă la rugina și oxidarea tipică. Gradul 316 include molibden adăugat. Acest adaos critic oferă rezistență superioară la cloruri și solvenți industriali duri.
- Cel mai bun pentru: medii sanitare precum procesarea alimentelor și produsele farmaceutice. De asemenea, excelează în aplicațiile marine offshore și în procesarea chimică agresivă.
- Limitări: Oțelul inoxidabil are un cost inițial de achiziție mai mare. De asemenea, este semnificativ mai greu decât aluminiul sau plasticul.
Alama si otel carbon
Aceste metale tradiționale rămân incredibil de populare în sectoarele industriale standard. Alama oferă o prelucrabilitate excelentă, ceea ce menține costurile de producție gestionabile. Rezistă în mod natural coroziunea indusă de apă. Oțelul carbon, pe de altă parte, oferă durabilitate fizică maximă și face față impacturilor severe de înaltă presiune.
- Cel mai bun pentru: linii pneumatice standard, sisteme hidraulice și transfer general de apă sau fluid.
- Limitări: Alama este foarte susceptibilă la dezincificare în anumite profile de apă, ceea ce lasă metalul poros și slab. Oțelul carbon ruginește rapid dacă este expus la umiditate, așa că necesită strict placare de protecție precum zincul.
Materiale plastice proiectate și polimeri (acetal, polipropilenă, PVDF)
Polimerii moderni de inginerie oferă alternative convingătoare la metalele grele. Sunt ușoare, rentabile și complet imune la coroziunea galvanică. Acetalul (POM) oferă o rezistență mecanică excelentă pentru aer și apă. Polipropilena (PP) gestionează bine substanțele chimice de bază. PVDF se remarcă pentru manipularea acizilor și bazelor extrem de agresive.
- Cel mai bun pentru: sisteme de dozare chimică de joasă presiune, dispozitive medicale, echipamente de laborator și medii de cameră curată.
- Limitări: Polimerii posedă o integritate structurală mai scăzută sub solicitări mecanice severe. Ele se confruntă, de asemenea, cu limite termice stricte și pot suferi de „curgere la rece” sau fluaj sub sarcini continue.
| Tip material |
Rezistență primară |
Slăbiciune notabilă |
Aplicație ideală |
| Oțel inoxidabil 316 |
Rezistență superioară la clorură și căldură |
Cost inițial ridicat de achiziție |
Farmaceutice, marine |
| Alamă |
Eficient din punct de vedere al costurilor, cu rezistență bună la apă |
Vulnerabil la dezincificare |
Pneumatică generală, Linii de apă |
| Oțel carbon |
Toleranță maximă la presiunea de spargere |
Necesită placare pentru a preveni rugina |
Mașini hidraulice grele |
| PVDF (polimer) |
Imunitate acidă și chimică excepțională |
Rezistență scăzută la șocuri mecanice |
Dozare chimică agresivă |
Alinierea materialelor la scenarii specifice de aplicare
Proprietățile teoretice ale materialelor contează numai atunci când sunt aplicate în medii reale. Să ne uităm la modul în care aceste materiale funcționează în scenarii solicitante specifice.
Aplicații de management termic
Sistemele de control al temperaturii suportă condiții de funcționare pedepsitoare. Când se specifică a furtunuri de răcire coadă furtun cuplare rapidă , materialul dumneavoastră trebuie să reziste la cicluri termice rapide. Temperaturile fluidului pot oscila în mod repetat de la îngheț la aproape de fierbere. Acest ciclu face ca materialele mai mici să se extindă, să se contracte și, în cele din urmă, să sufere oboseală structurală. Alama servește bine în liniile de răcire standard. Cu toate acestea, pentru lichidele de răcire specializate, cum ar fi fluidele dielectrice, este posibil să aveți nevoie de polimeri proiectați la temperaturi ridicate sau oțel inoxidabil pentru a preveni contaminarea periculoasă a lichidului de răcire.
Greșeală comună: Folosirea PVC standard sau materiale plastice de calitate scăzută în liniile de răcire cu apă caldă. Plasticul se înmoaie rapid, ceea ce face ca clema furtunului să piardă tensiunea și să explodeze ghimpa.
Manipularea substanțelor chimice corozive
Manipularea mediilor agresive necesită precizie absolută. Dacă transferați acizi puternici, alcalii sau solvenți reactivi, trebuie să utilizați implicit PVDF sau oțel inoxidabil 316. De asemenea, trebuie să evitați amestecarea metalelor reactive. Dacă conductele sistemului dumneavoastră sunt din oțel inoxidabil, instalarea unui cuplaj din aluminiu provoacă imediat coroziune galvanică. PVDF rămâne foarte favorizat aici, deoarece elimină complet riscul de reactivitate a metalelor în timp ce supraviețuiește spălărilor chimice dure.
Hidraulica de înaltă presiune
Sistemele hidraulice alimentează mașinile grele prin compresia intensă a fluidului. În acest sector, oțelul carbon domină absolut. Valorile sale de presiune de spargere depășesc cu mult alama sau materialele plastice. De asemenea, liniile hidraulice suferă șocuri mecanice violente și vibrații constante. Oțelul carbon absoarbe aceste impacturi fizice fără crăpare. Trebuie să vă asigurați că producătorul a aplicat oțelului carbon o placare cu zinc-nichel de înaltă calitate pentru a se apăra de umiditatea mediului.
Evaluarea specificațiilor și standardelor de cuplare rapidă a cozii de furtun
Selectarea materiei prime reprezintă doar primul pas. De asemenea, trebuie să verificați designul fizic și certificările din industrie pentru a garanta o conexiune sigură.
Precizie dimensională
Un cuplaj funcționează doar dacă prinde perfect furtunul. Când revizuiți Specificațiile de cuplare rapidă a coadă a furtunului , acordă prioritate preciziei dimensionale. Diametrul interior al furtunului (ID) trebuie să se potrivească exact cu profilul barbei. Barburile în sine trebuie să prezinte unghiuri ascuțite, bine definite. Această geometrie specifică mușcă în peretele interior moale al furtunului. Când aplicați o clemă peste această conexiune, designul precis al barbului asigură o prindere mecanică fără scurgeri, care rezistă forțelor de tragere.
Compatibilitatea materialului de etanșare
Materialul corpului de cuplare extern este doar jumătate din ecuație. În interiorul fiecărei cuplari rapide se află un inel O sau o garnitură. Dacă specificați un corp din oțel inoxidabil 316 rezistent chimic, dar utilizați un inel O din cauciuc standard, substanțele chimice agresive vor topi sigiliul instantaneu. Trebuie să evaluați și să specificați materialele de etanșare compatibile pe baza mediului:
- NBR (nitril): excelent pentru uleiuri generale, combustibili și pneumatice standard.
- EPDM: Perfect pentru apă fierbinte, abur și lichide de frână, dar se degradează rapid în ulei.
- FKM (Viton): Foarte recomandat pentru temperaturi ridicate și amestecuri chimice dure.
- PTFE (Teflon): Oferă rezistență chimică aproape universală pentru cele mai solicitante medii.
Conformitate cu reglementări și industrie
Achizițiile autorizate necesită respectarea strictă a certificărilor din industrie. Nu puteți implementa componente necertificate în sectoare reglementate. Asigurați-vă că materialul ales îndeplinește standardul exact necesar pentru mediul dumneavoastră operațional. Căutați conformitatea FDA dacă vă ocupați de procesarea alimentelor și a băuturilor. Solicitați standarde ISO pentru pneumatice industriale critice. Solicitați conformitatea RoHS pentru aplicațiile de răcire a electronicelor pentru a vă asigura că nu există substanțe periculoase să contamineze zona.
Verificarea și selectarea pe lista scurtă a unui furnizor de cuplare rapidă pentru coadă de furtun
Chiar și cele mai bune specificații ale materialelor nu se încadrează în cazul în care producătorul face curbe în timpul producției. Trebuie să vă evaluați riguros partenerii de producție.
Trasabilitatea materialului
Un credibil Furnizorul de cuplare rapidă pentru coada furtunului operează cu o transparență deplină. Ar trebui să furnizeze cu nerăbdare rapoarte de testare a materialelor (MTR) pentru produsele lor metalice. Aceste documente dovedesc compoziția metalurgică exactă a lotului. Dacă un furnizor refuză să furnizeze MTR-uri, riscați să primiți aliaje contrafăcute. Plata pentru oțel inoxidabil 316, dar primirea 304 de calitate inferioară introduce vulnerabilități chimice severe în sistemul dumneavoastră.
Capabilitati de personalizare
Piesele standard disponibile de la raft nu îndeplinesc adesea cerințele de sistem specializate. Trebuie să evaluați capacitatea de inginerie a unui furnizor. Întrebați-i cum gestionează cererile nestandard. Uneori ai nevoie de un cuplare rapidă personalizată pentru coada furtunului, cu număr unic de barb, filetare non-standard sau amestecuri de aliaje brevetate. Un furnizor premium menține o echipă de inginerie internă capabilă să creeze prototipuri și să prelucreze specificații exacte, mai degrabă decât să revândă doar articole de catalog.
Testare și asigurare a calității
Nu acceptați inspecțiile vizuale ca dovadă a calității. Căutați protocoale documentate de asigurare a calității. Producătorul trebuie să efectueze teste riguroase de presiune și detectarea avansată a scurgerilor pe liniile lor de asamblare. Verificați că mențin procesele de producție certificate ISO 9001. Această certificare garantează că urmează proceduri stricte, repetabile, care minimizează variațiile de la lot la lot.
Cea mai bună practică: solicitați întotdeauna loturi de mostre. Instalați aceste eșantioane într-o buclă de testare non-critică în cadrul unității dumneavoastră. Monitorizați performanța lor în condițiile presiunii operaționale reale și a condițiilor media înainte de a vă angaja la o comandă de volum masiv.
Concluzie
Selectarea materialului ideal necesită o abordare sistematică mai degrabă decât presupuneri. În primul rând, definiți-vă în mod clar media și mapați întregul mediu operațional folosind metoda STAMP. În continuare, revizuiți cu atenție specificațiile dimensionale pentru a garanta o prindere mecanică sigură. În cele din urmă, solicitați întotdeauna trasabilitatea totală a materialului de la partenerul de producție ales. Luarea acestor pași elimină defecțiunile neașteptate și optimizează bugetele de întreținere pe termen lung. Pentru următorul pas, contactați furnizorul și solicitați diagrame detaliate de compatibilitate chimică. Solicitați loturi de probă pentru a efectua teste de teren în lumea reală înainte de a finaliza orice comenzi de volum.
FAQ
Î: Cum aleg între oțel inoxidabil 304 și 316 pentru cuplajele mele?
R: Concentrează-te în primul rând pe mediul tău fluid. Dacă sistemul dumneavoastră se confruntă cu expunerea la clorură, apă sărată sau solvenți industriali foarte corozivi, trebuie să alegeți oțel inoxidabil 316. Conținutul său de molibden previne sâmburele. Pentru medii interioare standard, linii de apă sau spălări de bază, inoxul 304 oferă durabilitate excelentă la un cost mai mic.
Î: Cuplajele rapide din metal și plastic pot fi folosite interschimbabil în același sistem?
R: În general, ar trebui să o evitați. Combinarea metalului și plasticului duce adesea la riscuri severe de încrucișare, deoarece firele de metal mai dure pot îndepărta cu ușurință plasticul mai moale. Mai mult, metalul și plasticul au rate de expansiune termică foarte diferite. Fluctuațiile de temperatură ale sistemului pot provoca rapid scurgeri la punctele de conectare.
Î: Ce cauzează scurgerile unui cuplaj de coadă a furtunului chiar dacă materialul este compatibil chimic?
R: Scurgerile provin de obicei din nepotriviri mecanice. Un diametru interior nepotrivit între barb și furtun previne o etanșare etanșă. Aplicarea unei tensiuni necorespunzătoare a clemei fie subasigură furtunul, fie îl zdrobește. În cele din urmă, chiar dacă materialul corpului supraviețuiește, degradarea inelului O intern va compromite rapid întreaga conexiune.
Î: Care este timpul standard de livrare pentru cuplajele personalizate?
R: Perioadele de timp ale industriei variază în funcție de complexitate. De obicei, prototipurile inițiale și desenele de inginerie durează una până la două săptămâni. Uneltele personalizate adaugă încă două până la patru săptămâni. Producția finală și testarea de asigurare a calității necesită de obicei încă trei până la cinci săptămâni. Așteptați-vă la o schimbare totală de opt până la zece săptămâni.


