Rrjetet industriale të lëngjeve mbështeten shumë në lidhje të sigurta dhe të sakta për të mbajtur funksionimin pa probleme. Përcaktimi i materialit të gabuar për a Lidhja e shpejtë e bishtit të zorrës çon në mënyrë të pashmangshme në konsumim të parakohshëm, ndotje të lëngjeve dhe dështime potencialisht katastrofike të sistemit. Blerësit shpesh paracaktojnë materialet e vjetra pa vlerësuar alternativat moderne të projektuara. Ata gjithashtu shpesh anashkalojnë kontrollin e përputhshmërisë specifike të mediave. Kjo mbikëqyrje paraqet rreziqe të rëndësishme të sigurisë dhe shkelje të pajtueshmërisë. Për më tepër, mbështetja në zgjedhje të vjetruara rrit në mënyrë drastike shpenzimet tuaja të mirëmbajtjes dhe zëvendësimit afatgjatë. Ne do t'u ofrojmë ekipeve të prokurimit dhe inxhinierisë një kornizë të qartë, të drejtuar nga të dhënat. Ju do të mësoni se si të vlerësoni materialet e bashkimit bazuar në përputhshmërinë kimike, pragjet e presionit dhe kërkesat mjedisore. Në fund të fundit, ky udhëzues ju ndihmon të përafroni metalin ose polimerin e saktë me realitetin tuaj specifik operacional për të siguruar besueshmëri të qëndrueshme.
Marrëveshje kryesore
- Përputhshmëria e mediave dhe temperatura e funksionimit janë filtrat bazë për përzgjedhjen e materialit; vlerësimet e presionit diktojnë kërkesën përfundimtare strukturore.
- Çelik inox mbetet standardi për aplikime në temperatura të larta dhe sanitare, ndërsa plastika e inxhinieruar ofron rezistencë superiore ndaj kimikateve specifike të ashpra.
- Vlerësimi i një materiali kërkon gjithashtu verifikimin e përputhshmërisë së komponentëve të brendshëm të izolimit (p.sh. unazat O/gaskets).
- Partneriteti me një furnizues transparent siguron gjurmueshmërinë e materialit dhe aksesin në fabrikim me porosi për kërkesat operacionale jo standarde.
Përcaktimi i vijës bazë operacionale: Pse përzgjedhja e materialit dikton besueshmërinë
Ju nuk mund të zgjidhni materialin e duhur bashkues pa përcaktuar më parë parametrat e saktë të sistemit tuaj. Zgjedhja e materialeve të bazuara thjesht në zakone ose kosto fillestare sjell rreziqe të mëdha biznesi. Kur komponentët e sistemit dështojnë, koha e ndërprerjes që rezulton ndikon në të gjithë orarin tuaj të prodhimit.
Korniza e rrezikut të biznesit
Mospërputhja materiale shkakton një efekt domino të dështimeve të sistemit. Nëse përzieni metale të papajtueshme brenda një sistemi fluid, ju ftoni korrozioni galvanik. Ky proces elektrokimik degradon me shpejtësi metalin më të dobët, duke shkaktuar rrjedhje. Në mënyrë të ngjashme, degradimi termik ndodh kur ekspozoni plastikën standarde ndaj nxehtësisë së tepërt. Ato zbuten, humbasin integritetin strukturor dhe përfundimisht deformohen. Fryrjet e presionit paraqesin një rrezik edhe më të madh sigurie. Kur një materiali i mungon rezistenca në tërheqje për të përballuar goditjet e presionit, bashkimi mund të shkëputet me dhunë nga zorra.
Matrica e Vendimeve
Profesionistët e industrisë mbështeten në një kornizë të provuar vlerësimi përpara se të krahasojnë lidhjet ose polimeret specifike. Ne e quajmë këtë metodë STAMP. Ju duhet të vendosni këto pesë kritere bazë:
- Madhësia: Duhet ta përputhni saktësisht diametrin e gjembave të bashkimit me diametrin e brendshëm të zorrës (ID). Dimensionet e gabuara komprometojnë mbërthimin mekanik.
- Temperatura: Duhet të gjurmoni si temperaturën e lëngut ashtu edhe temperaturën e mjedisit. Nxehtësia e lartë dobëson plastikën, ndërsa i ftohti ekstrem i bën ato të brishta.
- Aplikimi: Duhet të identifikoni streset e jashtme. A përfshin mjedisi dridhje të rënda, ndikime fizike ose ekspozim ndaj spërkatjes së kripës?
- Media: Duhet të vlerësoni lëngun ose gazin e saktë që lëviz nëpër linjë. Acidet agresive kërkojnë materiale krejtësisht të ndryshme nga ajri i kompresuar.
- Presioni: Duhet të llogarisni presionin maksimal të sistemit, duke përfshirë goditjet e papritura hidraulike, dhe jo vetëm presionin mesatar të funksionimit.
Kostoja e ciklit jetësor kundrejt çmimit fillestar
Shumë ekipe prokurimi supozojnë se materialet më të lira kursejnë para. Plastika standarde ose bronzi me cilësi të ulët mund të duken tërheqëse në një fletë buxhetore paraprake. Sidoqoftë, duhet të vlerësoni ndikimin financiar afatgjatë. Në ciklet industriale të rënda, një bashkim më i lirë dështon më shpejt. Shpenzimet e vërteta përfshijnë ndërprerjen e prodhimit, lëngjet e derdhura, punën e pastrimit dhe pjesët e shpeshta të ndërrimit. Investimi në materiale premium paraprakisht redukton në mënyrë dramatike këto shpenzime të mirëmbajtjes afatgjatë.
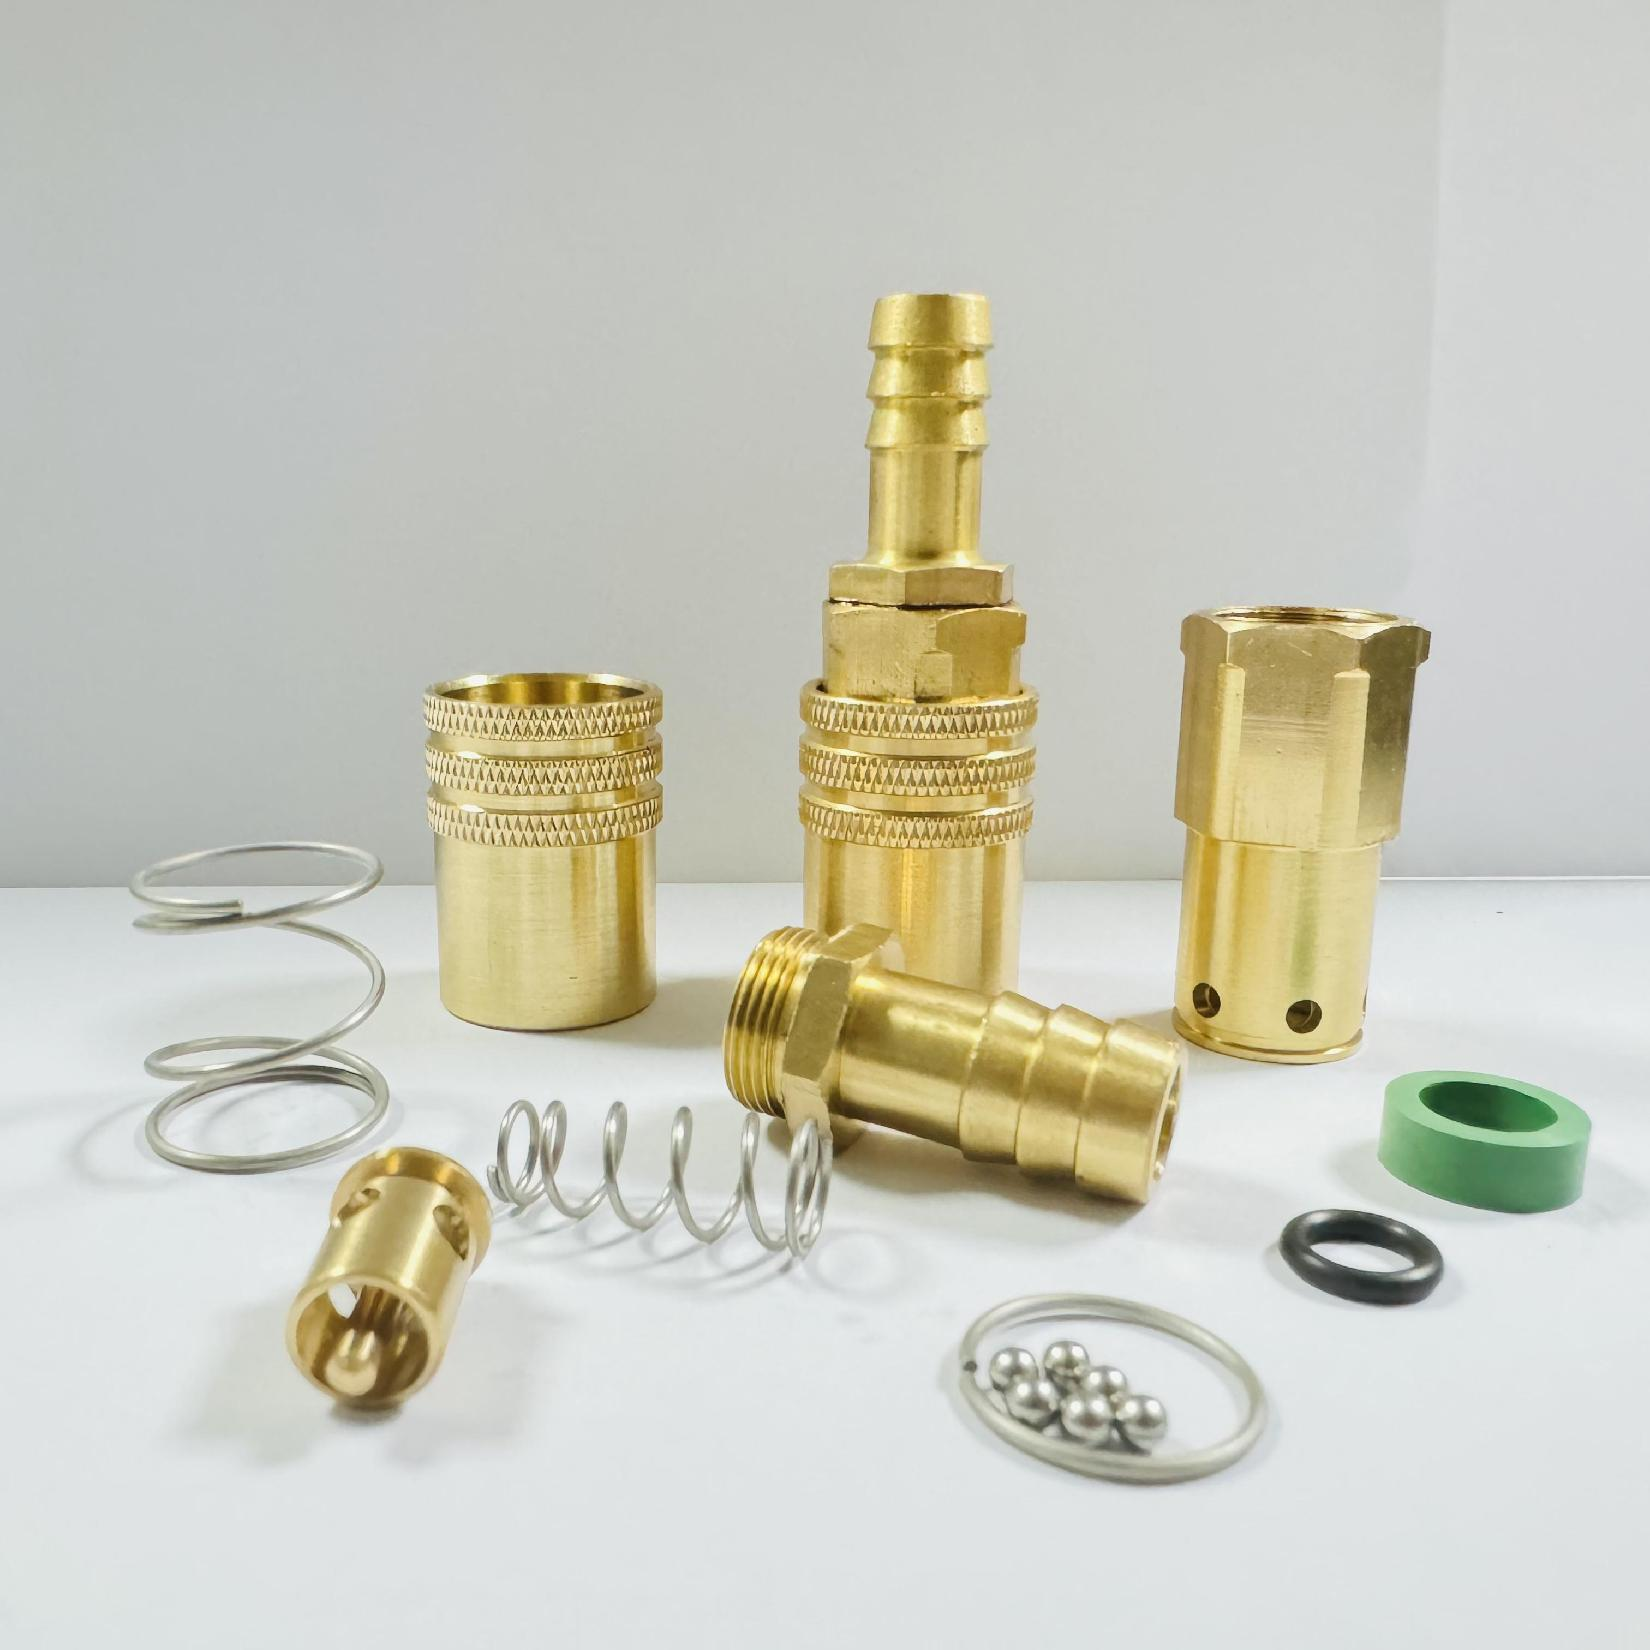
Kategoritë bazë të materialeve për bashkimet e shpejta të bishtit të zorrës
Pasi të keni përcaktuar parametrat tuaj bazë, mund të vlerësoni materialet kryesore të disponueshme. Çdo material ofron avantazhe dhe kufizime të veçanta.
Çelik inox (304 vs. 316)
Çelik inox përfaqëson nivelin premium për lidhjet e lëngjeve industriale. Ofron rezistencë jashtëzakonisht të lartë në tërheqje dhe tolerancë ekstreme ndaj temperaturës. Sidoqoftë, duhet të bëni dallimin midis notës 304 dhe notës 316.
Nota 304 trajton në mënyrë efektive shumicën e nevojave industriale për qëllime të përgjithshme. I reziston ndryshkut dhe oksidimit tipik. Klasa 316 përfshin molibden të shtuar. Kjo shtesë kritike siguron rezistencë superiore ndaj klorureve dhe tretësve të ashpër industrialë.
- Më e mira për: mjedise sanitare si përpunimi i ushqimit dhe farmaceutikët. Ai gjithashtu shkëlqen në aplikimet detare në det të hapur dhe përpunimin agresiv kimik.
- Kufizimet: Çelik inox mbart një kosto fillestare më të lartë të prokurimit. Është gjithashtu dukshëm më i rëndë se alumini ose plastika.
Tunxh dhe çeliku me karbon
Këto metale tradicionale mbeten tepër të njohura në të gjithë sektorët standardë industrialë. Tunxh ofron përpunueshmëri të shkëlqyeshme, e cila i mban kostot e prodhimit të menaxhueshme. I reziston natyrshëm korrozionit të shkaktuar nga uji. Çeliku i karbonit, nga ana tjetër, siguron qëndrueshmëri maksimale fizike dhe trajton ndikime të rënda me presion të lartë.
- Më e mira për: Linja standarde pneumatike, sisteme hidraulike dhe transferim të përgjithshëm të ujit ose lëngjeve.
- Kufizimet: Tunxhi është shumë i ndjeshëm ndaj dezincifikimit në profile të caktuara ujore, gjë që e lë metalin poroz dhe të dobët. Çeliku i karbonit ndryshket shpejt nëse ekspozohet ndaj lagështirës, kështu që kërkon rreptësisht veshje mbrojtëse si zinku.
Plastika dhe polimere të inxhinieruara (acetal, polipropilen, PVDF)
Polimerët modernë të inxhinieruar ofrojnë alternativa bindëse ndaj metaleve të rënda. Ato janë të lehta, me kosto efektive dhe plotësisht imun ndaj korrozionit galvanik. Acetal (POM) siguron forcë të shkëlqyer mekanike për ajrin dhe ujin. Polipropileni (PP) trajton mirë kimikatet bazë. PVDF shquhet për trajtimin e acideve dhe bazave shumë agresive.
- Më e mira për: Sistemet e dozimit të kimikateve me presion të ulët, pajisjet mjekësore, pajisjet laboratorike dhe mjediset e dhomave të pastra.
- Kufizimet: Polimerët kanë integritet më të ulët strukturor nën stres të rëndë mekanik. Ata gjithashtu përballen me kufij të rreptë termik dhe mund të vuajnë nga 'rrjedhja e ftohtë' ose të zvarriten nën ngarkesa të vazhdueshme.
| Lloji i materialit |
Forca primare Dobësi |
e dukshme Zbatim |
ideal |
| 316 Çelik inox |
Rezistencë superiore ndaj klorurit dhe nxehtësisë |
Kosto e lartë e prokurimit fillestar |
Farmaceutikë, Detare |
| Tunxh |
Me kosto efektive me rezistencë të mirë ndaj ujit |
I cenueshëm ndaj dezincifikimit |
Pneumatikë e përgjithshme, Linja ujore |
| Çeliku i karbonit |
Toleranca maksimale e presionit të shpërthimit |
Kërkon veshje për të parandaluar ndryshkun |
Makineri të rënda hidraulike |
| PVDF (polimer) |
Imunitet i jashtëzakonshëm acid dhe kimik |
Rezistencë e ulët ndaj goditjeve mekanike |
Dozimi agresiv i kimikateve |
Përafrimi i materialeve me skenarët specifikë të aplikimit
Vetitë teorike të materialit kanë rëndësi vetëm kur aplikohen në mjedise të botës reale. Le të shohim se si funksionojnë këto materiale në skenarë specifikë të kërkuar.
Aplikacionet e Menaxhimit Termik
Sistemet e kontrollit të temperaturës durojnë kushte ndëshkuese operacionale. Kur specifikoni a zorrët ftohës bishti i tubit bashkim i shpejtë , materiali juaj duhet t'i rezistojë çiklizmit të shpejtë termik. Temperaturat e lëngjeve mund të lëvizin vazhdimisht nga ngrirja në gati të vlimit. Ky çiklizëm bën që materialet më të vogla të zgjerohen, tkurren dhe përfundimisht të pësojnë lodhje strukturore. Tunxh shërben mirë në linjat standarde të ftohjes. Megjithatë, për ftohës të specializuar si lëngjet dielektrike, mund t'ju nevojiten polimere të inxhinierizuar me temperaturë të lartë ose çelik inox për të parandaluar ndotjen e rrezikshme të ftohësit.
Gabimi i zakonshëm: Përdorimi i PVC standarde ose plastika me cilësi të ulët në linjat e ftohjes me ujë të nxehtë. Plastika zbutet shpejt, duke bërë që kapësja e zorrës të humbasë tensionin dhe të fryjë gjemba.
Trajtimi kimik gërryes
Trajtimi i mediave agresive kërkon saktësi absolute. Nëse transferoni acide të forta, alkale ose tretës reaktivë, duhet të përdorni si parazgjedhje PVDF ose çelik inox 316. Ju gjithashtu duhet të shmangni përzierjen e metaleve reaktive. Nëse tubacioni i sistemit tuaj është çelik inox, instalimi i një bashkimi alumini shkakton korrozion galvanik menjëherë. PVDF mbetet shumë i favorizuar këtu sepse largon plotësisht rrezikun e reaktivitetit të metalit ndërsa i mbijeton larjeve të ashpra kimike.
Hidraulikë me presion të lartë
Sistemet hidraulike fuqizojnë makineritë e rënda përmes kompresimit intensiv të lëngut. Në këtë sektor dominon absolutisht çeliku i karbonit. Vlerësimet e tij të presionit të shpërthimit tejkalojnë shumë bronzin ose plastikën. Linjat hidraulike gjithashtu përjetojnë goditje të dhunshme mekanike dhe dridhje të vazhdueshme. Çeliku i karbonit thith këto ndikime fizike pa plasaritur. Duhet të siguroheni që prodhuesi të aplikojë një shtresë zink-nikel me cilësi të lartë në çelikun e karbonit për t'u mbrojtur nga lagështia e mjedisit.
Vlerësimi i specifikimeve dhe standardeve të lidhjes së shpejtë të bishtit të zorrës
Përzgjedhja e lëndës së parë përfaqëson vetëm hapin e parë. Ju gjithashtu duhet të verifikoni dizajnin fizik dhe certifikatat e industrisë për të garantuar një lidhje të sigurt.
Saktësia Dimensionale
Një bashkim funksionon vetëm nëse e kap në mënyrë të përsosur zorrën. Kur rishikoni Specifikimet e lidhjes së shpejtë të bishtit të zorrës , i jep përparësi saktësisë dimensionale. Diametri i brendshëm i zorrës (ID) duhet të përputhet saktësisht me profilin e gjembave. Vetë gjembat duhet të kenë kënde të mprehta dhe të përcaktuara mirë. Kjo gjeometri specifike kafshon në murin e brendshëm të butë të zorrës. Kur vendosni një kapëse mbi këtë lidhje, dizajni preciz i gjembave siguron një kapje mekanike pa rrjedhje që i reziston forcave të tërheqjes.
Përputhshmëria e materialit të vulës
Materiali i trupit të bashkimit të jashtëm është vetëm gjysma e ekuacionit. Brenda çdo bashkimi të shpejtë ndodhet një unazë O ose copë litari. Nëse specifikoni një trup prej çeliku të pandryshkshëm 316 rezistent kimikisht, por përdorni një unazë standarde gome O, kimikatet agresive do ta shkrijnë vulën menjëherë. Ju duhet të vlerësoni dhe specifikoni materialet e përputhshme të vulave bazuar në media:
- NBR (Nitrili): E shkëlqyeshme për vajrat e përgjithshme, karburantet dhe pneumatikën standarde.
- EPDM: E përkryer për ujin e nxehtë, avullin dhe lëngjet e frenave, por degradohet shpejt në vaj.
- FKM (Viton): Rekomandohet shumë për temperatura të ngritura dhe përzierje të ashpra kimike.
- PTFE (Teflon): Ofron rezistencë kimike pothuajse universale për mjediset më të kërkuara.
Pajtueshmëria me rregullatore dhe industri
Prokurimi autoritar kërkon respektim të rreptë të certifikatave të industrisë. Ju nuk mund të vendosni komponentë të pacertifikuar në sektorë të rregulluar. Sigurohuni që materiali juaj i zgjedhur plotëson standardin e saktë të kërkuar për mjedisin tuaj operacional. Kërkoni pajtueshmërinë me FDA nëse merreni me përpunimin e ushqimit dhe pijeve. Kërkoni standarde ISO për pneumatikë industriale kritike. Kërkohet pajtueshmëria me RoHS për aplikimet e ftohjes elektronike për të siguruar që substanca të rrezikshme të mos ndotin zonën.
Verifikimi dhe përzgjedhja e një furnizuesi të lidhjes së shpejtë të bishtit të zorrës
Edhe specifikimet më të mira të materialit janë të shkurtra nëse prodhuesi shkurton qoshet gjatë prodhimit. Ju duhet të vlerësoni me rigorozitet partnerët tuaj të prodhimit.
Gjurmueshmëria e materialit
Një e besueshme Furnizuesi i lidhjes së shpejtë të bishtit të zorrës funksionon me transparencë të plotë. Ata duhet të ofrojnë me padurim Raportet e Testimit të Materialeve (MTR) për produktet e tyre metalike. Këto dokumente vërtetojnë përbërjen e saktë metalurgjike të grupit. Nëse një furnizues refuzon të sigurojë MTR, ju rrezikoni të merrni lidhje të falsifikuara. Pagesa për çelik inox 316, por marrja e 304 të shkallës më të ulët, sjell dobësi të rënda kimike në sistemin tuaj.
Aftësitë e personalizimit
Pjesët standarde jashtë raftit shpesh dështojnë të plotësojnë kërkesat e specializuara të sistemit. Ju duhet të vlerësoni kapacitetin inxhinierik të një furnizuesi. Pyetini se si i trajtojnë kërkesat jo standarde. Ndonjëherë keni nevojë për një bashkim i shpejtë i bishtit të zorrës me porosi me numërime unike të gjembave, filetime jo standarde ose përzierje aliazhesh të pronarit. Një furnizues premium mban një ekip inxhinierik të brendshëm të aftë për të bërë prototipin dhe përpunimin e specifikimeve të sakta në vend që thjesht të rishisë artikujt e katalogut.
Testimi dhe Sigurimi i Cilësisë
Mos pranoni inspektimet vizuale si dëshmi të cilësisë. Kërkoni protokolle të dokumentuara të sigurimit të cilësisë. Prodhuesi duhet të kryejë testime rigoroze të presionit dhe zbulim të avancuar të rrjedhjeve në linjat e tyre të montimit. Verifikoni se ata ruajnë proceset e prodhimit të certifikuara ISO 9001. Ky certifikim garanton se ata ndjekin procedura strikte dhe të përsëritshme që minimizojnë variacionet nga grupi në grup.
Praktika më e mirë: Kërkoni gjithmonë grupe mostrash. Instaloni këto mostra në një lak testi jo kritik brenda objektit tuaj. Monitoroni performancën e tyre nën presionin tuaj aktual operacional dhe kushtet e medias përpara se të kryeni një porosi të madhe vëllimi.
konkluzioni
Përzgjedhja e materialit ideal kërkon një qasje sistematike dhe jo hamendje. Së pari, përcaktoni qartë median tuaj dhe hartojeni të gjithë mjedisin operacional duke përdorur metodën STAMP. Më pas, rishikoni me kujdes specifikimet dimensionale për të garantuar një kontroll të sigurt mekanik. Së fundi, kërkoni gjithmonë gjurmueshmëri totale të materialit nga partneri juaj i zgjedhur i prodhimit. Marrja e këtyre hapave eliminon dështimet e papritura dhe optimizon buxhetet tuaja të mirëmbajtjes afatgjatë. Për hapin tuaj të ardhshëm, kontaktoni furnizuesin tuaj dhe kërkoni grafikët e detajuar të përputhshmërisë kimike. Kërkoni grupe mostrash për të kryer testime në terren në botën reale përpara se të finalizoni ndonjë porosi vëllimi.
FAQ
Pyetje: Si mund të zgjedh midis çelikut inox 304 dhe 316 për bashkimet e mia?
Përgjigje: Përqendrohuni kryesisht në mjedisin tuaj të lëngshëm. Nëse sistemi juaj përballet me ekspozimin e klorurit, ujit të kripur ose tretësve industrialë shumë korrozivë, ju duhet të zgjidhni çelik inox 316. Përmbajtja e tij e molibdenit parandalon gropa. Për mjedise standarde të brendshme, linja uji ose larje bazë, inox 304 siguron qëndrueshmëri të shkëlqyer me një kosto më të ulët.
Pyetje: A mund të përdoren bashkimet e shpejta metalike dhe plastike në mënyrë të ndërsjellë në të njëjtin sistem?
Përgjigje: Në përgjithësi, ju duhet ta shmangni atë. Kombinimi i metalit dhe plastikës shpesh çon në rreziqe të rënda të filetimit të kryqëzuar, pasi fijet metalike më të forta mund të heqin lehtësisht plastikën më të butë. Për më tepër, metali dhe plastika kanë shkallë shumë të ndryshme të zgjerimit termik. Luhatjet e temperaturës së sistemit mund të shkaktojnë shpejt rrjedhje në pikat e lidhjes.
Pyetje: Çfarë e shkakton rrjedhjen e bashkimit të bishtit të zorrës edhe nëse materiali është i pajtueshëm kimikisht?
Përgjigje: Rrjedhjet zakonisht rrjedhin nga mospërputhjet mekanike. Diametri i brendshëm i mospërputhjes së gjembave me zorrën parandalon mbylljen e ngushtë. Zbatimi i tensionit jo të duhur të kapëses ose e fikson më pak zorrën ose e shtyp atë. Së fundi, edhe nëse materiali i trupit mbijeton, degradimi i brendshëm i unazës O do të komprometojë me shpejtësi të gjithë lidhjen.
Pyetje: Cila është koha standarde për lidhjet e projektuara me porosi?
A: Afatet kohore të industrisë ndryshojnë në bazë të kompleksitetit. Në mënyrë tipike, prototipi fillestar dhe vizatimet inxhinierike zgjasin një deri në dy javë. Veglat e personalizuara shtojnë edhe dy deri në katër javë të tjera. Prodhimi përfundimtar dhe testimi i sigurimit të cilësisë zakonisht kërkojnë tre deri në pesë javë shtesë. Prisni një kthesë totale prej tetë deri në dhjetë javë.


