Nello stampaggio a iniezione, la redditività dipende fortemente dal tempo di attività della macchina e dai tempi di ciclo brevi. Ogni secondo conta durante i cicli di produzione ad alto volume. Tuttavia, il raffreddamento dello stampo e la gestione dei fluidi spesso creano gravi colli di bottiglia durante i cambi produzione. Le squadre hanno difficoltà a collegare e scollegare rapidamente le linee fluide tradizionali. Gli operatori perdono tempo prezioso nella gestione di raccordi ingombranti.
Aggiornamento a un'alta qualità Il sistema di attacco rapido in ottone fornisce un metodo verificabile per risolvere questo collo di bottiglia. Riduce istantaneamente i tempi di configurazione. Stabilizza inoltre il controllo termico vitale sugli stampi. La standardizzazione delle connessioni elimina inutili strappi e limita la perdita di fluido.
Questo articolo fornisce ai team di progettazione e approvvigionamento un quadro chiaro e obiettivo. Ti aiuteremo a valutare, specificare e procurarti questi componenti essenziali. Imparerai come ottimizzare i cambi, confrontare i materiali ed evitare errori di installazione comuni nelle applicazioni di stampaggio a iniezione.
Punti chiave
- Efficienza nel cambio: la sostituzione di collegamenti rigidi o filettati con innesti rapidi supporta direttamente le iniziative SMED (Single-Minute Exchange of Die), riducendo in modo misurabile i tempi di fermo macchina.
- Superiorità dei materiali per il raffreddamento: l'ottone fornisce l'equilibrio ottimale tra resistenza naturale alla corrosione, stabilità termica ed efficienza dei costi per le linee di raffreddamento standard ad acqua e glicole.
- Imperativi delle specifiche: la scelta dei modelli con valvola e quelli senza valvola corretti e la corrispondenza esatta degli standard di filettatura è fondamentale per prevenire cadute di pressione e perdite costose.
- Approvvigionamento strategico: la collaborazione con un fornitore esperto garantisce l'accesso sia a cataloghi standardizzati che a configurazioni personalizzate su misura per layout di stampi specifici.
L'impatto aziendale: quantificare l'efficienza del cambio stampo
I tradizionali raccordi filettati riducono la produttività quotidiana. I tecnici trascorrono minuti preziosi lottando contro fili ostinati. Il tempo necessario per l'utilizzo della chiave si accumula rapidamente su decine di linee di raffreddamento. I rischi del cross-threading minacciano costantemente di rovinare varietà costose. Le fuoriuscite di fluidi creano rischi immediati di scivolamento sul pavimento della fabbrica. Inoltre impongono frustranti ritardi di pulizia prima che le macchine possano riavviarsi.
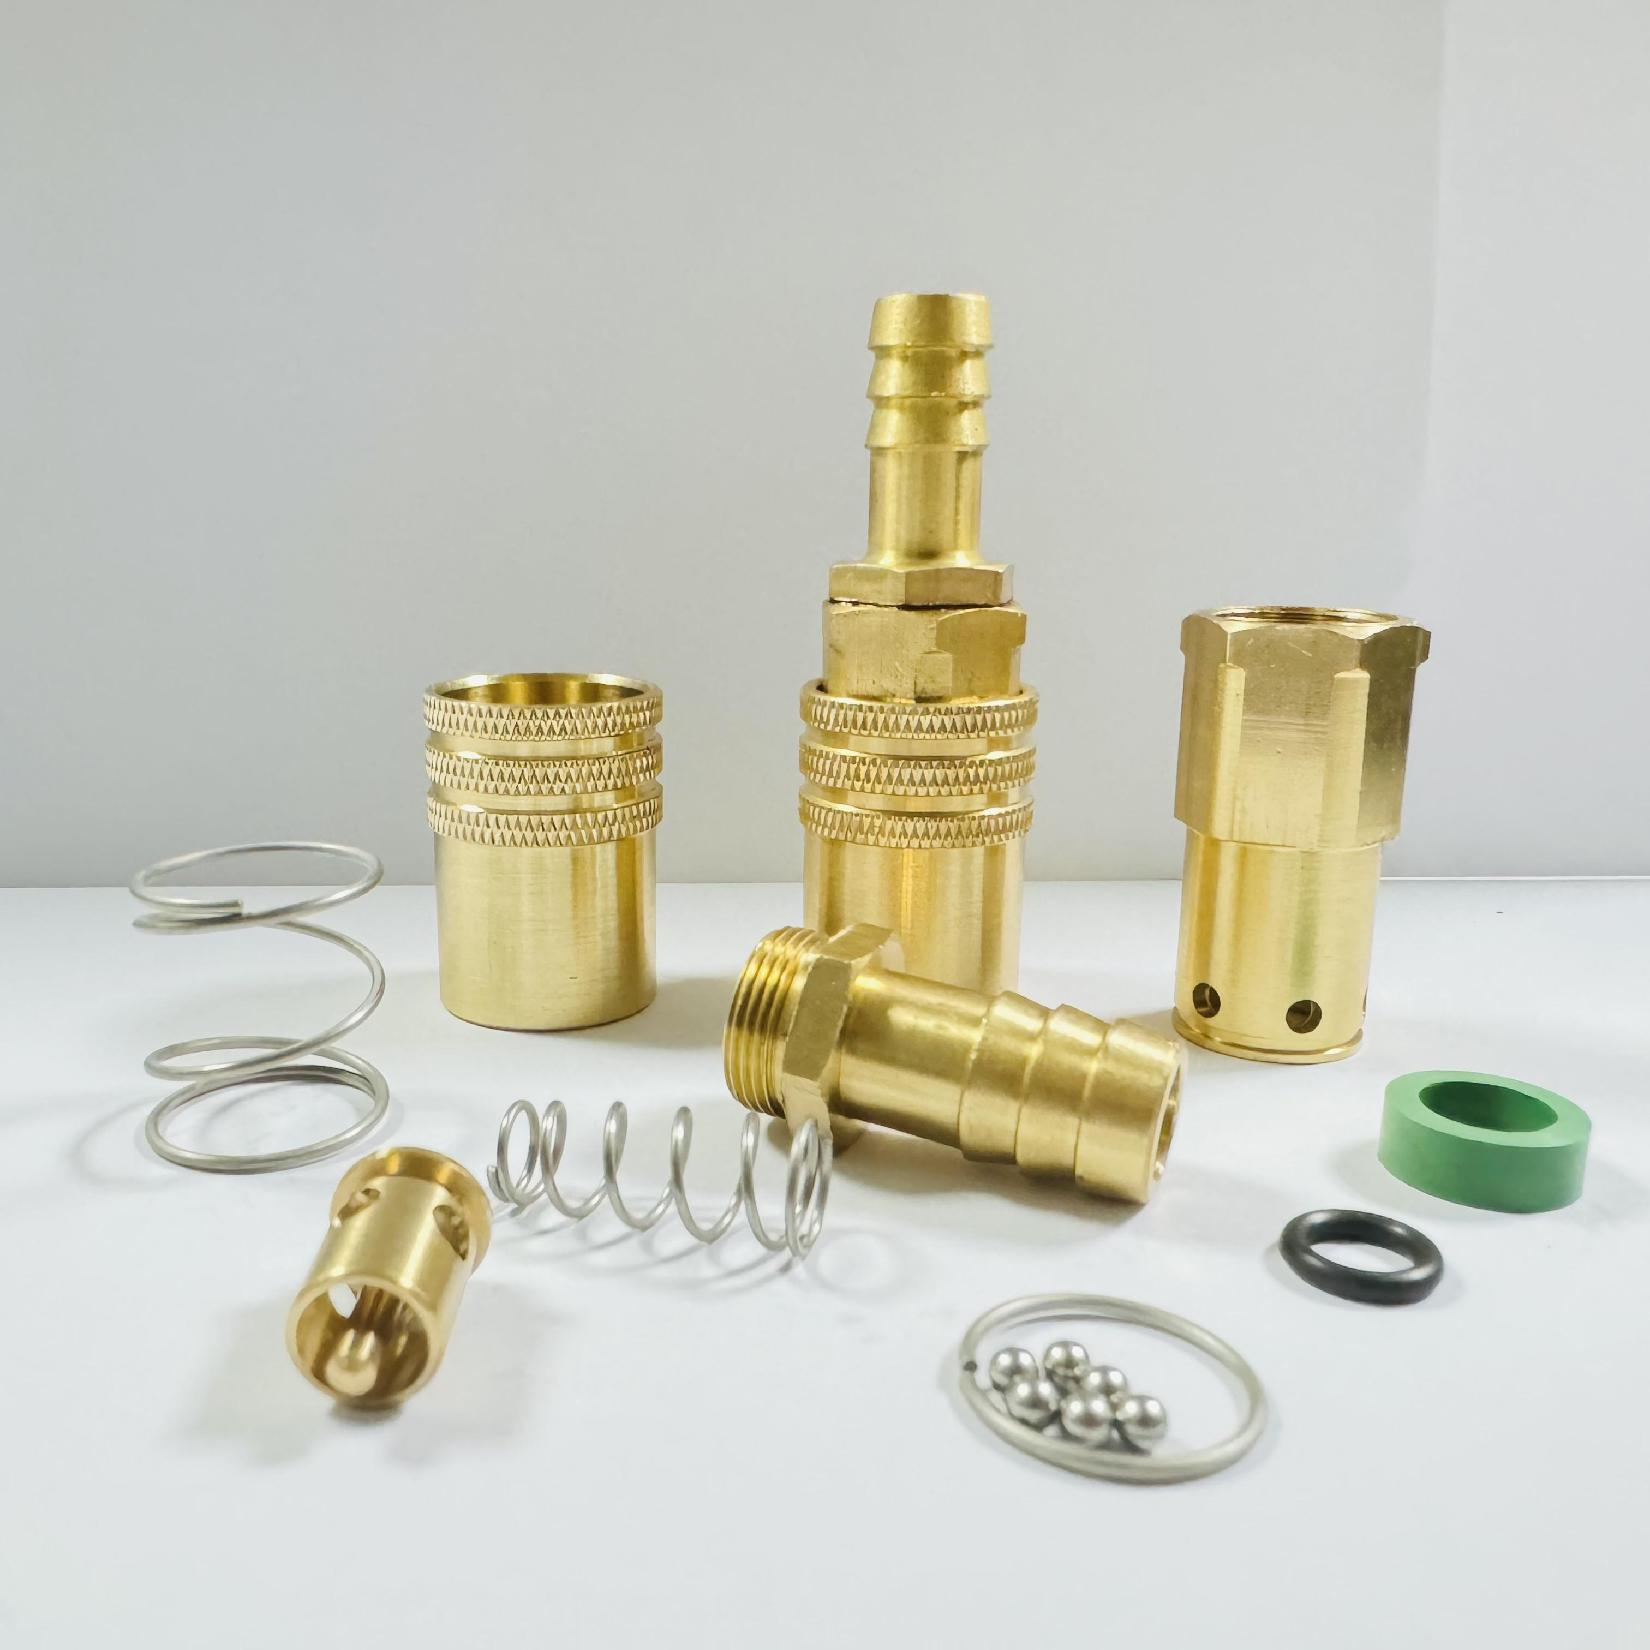
UN l'attacco rapido in ottone per stampaggio ad iniezione cambia completamente questa dinamica operativa. Gli operatori ottengono connessioni istantanee e senza strumenti. Inseriscono semplicemente la spina nella presa per connettersi. Tirano indietro la manica zigrinata per disconnettersi. Questa singola azione ergonomica elimina completamente gli strattoni pesanti. Si allinea perfettamente con i moderni principi SMED.
Come misuri questo successo specifico? È necessario calcolare l'esatto valore in dollari dei minuti risparmiati. Segui questi semplici passaggi per determinare il ritorno sull'investimento:
- Registra il tempo di riferimento impiegato per l'impianto idraulico di uno stampo standard utilizzando vecchi raccordi.
- Registra il nuovo orario utilizzando le moderne connessioni rapide.
- Calcola la differenza per trovare i minuti totali risparmiati per cambio.
- Moltiplicare questi minuti per la penalità oraria di fermo macchina della macchina.
- Moltiplica questa cifra per la frequenza di cambio annuale.
Questi raccordi sicuramente fanno risparmiare molto tempo sulla carta. Tuttavia, puoi massimizzare il ROI effettivo solo standardizzandoli a livello globale. È necessario standardizzare le connessioni nell'intera libreria di strumenti. I sistemi misti creano confusione in officina. I sistemi standardizzati garantiscono velocità, manutenzione prevedibile e sostituzione degli stampi senza soluzione di continuità.
Ottone e alternative: valutazione dei materiali per il raffreddamento degli stampi
Gli ingegneri scelgono costantemente l'ottone per diverse proprietà meccaniche distinte. Offre un'eccellente lavorabilità. Ciò garantisce che i produttori possano raggiungere tolleranze molto strette per un accoppiamento senza perdite. Possiede una resistenza intrinseca alla ruggine. Fornisce inoltre una buona conduttività termica ambientale. Queste caratteristiche specifiche si adattano perfettamente ai requisiti standard di raffreddamento dello stampo.
Inizialmente i giunti in plastica potrebbero tentare gli acquirenti attenti al budget. Tuttavia, l’ottone li supera facilmente nel tempo. L'ottone offre valori di pressione di gran lunga superiori. Gestisce gli inevitabili impatti di fabbrica senza rompersi. Ottieni una longevità significativamente migliore in ambienti industriali difficili. I componenti in plastica spesso diventano fragili se sottoposti a calore continuo. L’ottone rimane strutturalmente resistente anno dopo anno.
Potresti chiederti dell'acciaio inossidabile. L’acciaio inossidabile eccelle sicuramente in ambienti estremi. Ne hai bisogno per prodotti chimici corrosivi aggressivi. Ne hai bisogno anche per i sistemi pneumatici ad alta pressione estrema. Ma l’ottone vince chiaramente per le operazioni standard. Resta la scelta più conveniente. Serve come standard altamente affidabile per i sistemi di raffreddamento degli stampi a base acqua. La scelta dell'acciaio inossidabile spesso sovraccarica inutilmente i semplici circuiti di raffreddamento.
Aspettatevi eccellenti prestazioni del ciclo di vita dai componenti in ottone. Lo stampaggio a iniezione ad alto ciclo richiede una durata estrema. L'ottone resiste molto bene alle continue variazioni di temperatura. Gestisce in modo affidabile cicli di accoppiamento frequenti. Hai solo bisogno di procedure di gestione adeguate. L'ispezione regolare previene facilmente guasti operativi imprevisti.
Tabella comparativa delle proprietà dei materiali
| Tipo di materiale |
Resistenza agli urti |
Resistenza alla corrosione (acqua) |
Efficienza economica |
Migliore applicazione |
| Ottone standard |
Alto |
Eccellente |
Alto |
Linee di raffreddamento standard acqua/glicole |
| Plastica ingegnerizzata |
Basso |
Eccellente |
Molto alto |
Ambienti a bassa pressione e a basso impatto |
| Acciaio inossidabile |
Molto alto |
Superiore |
Basso |
Prodotti chimici aggressivi, camere bianche, alta pressione |
Analisi delle specifiche dell'attacco rapido in ottone
Il flusso del refrigerante determina direttamente l'efficienza del raffreddamento. Un dimensionamento improprio del diametro interno limita fortemente questo flusso vitale. Un flusso limitato provoca inevitabilmente punti caldi localizzati all'interno della cavità dello stampo. I punti caldi prolungano i tempi di ciclo e deformano le parti finite. Dimensionare sempre il diametro interno del raccordo in modo che corrisponda esattamente al diametro interno del tubo.
È necessario scegliere attivamente tra valvole di intercettazione interne e design diretti. I modelli con valvola presentano un otturatore interno. Questa otturatore previene le fuoriuscite di liquido refrigerante durante la disconnessione di routine. I design semplici non hanno questa valvola. Massimizzano completamente la portata del fluido. Tuttavia, i sistemi diretti richiedono lo svuotamento completo della linea prima di poterli scollegare in modo sicuro.
Matrice decisionale: profili con valvola e profili diretti
| Profilo di progettazione |
Restrizione del flusso (caduta di pressione) |
Prevenzione delle fuoriuscite |
Scenario di utilizzo ideale |
| Con valvola (singola/doppia chiusura) |
Moderare |
SÌ |
Frequenti cambi di stampo dove i pavimenti puliti sono fondamentali. |
| Diretto (senza valvola) |
Nessuno (flusso massimo) |
NO |
Raffreddamento ad alto volume dove è necessario il massimo trasferimento di calore. |
Il materiale della guarnizione interna è estremamente importante. È necessario abbinare la chimica della tenuta al mezzo di raffreddamento. È inoltre necessario considerare le temperature di esercizio massime. L'FKM gestisce eccezionalmente bene il calore elevato. L'EPDM gestisce perfettamente l'acqua calda e il vapore. Il nitrile funziona perfettamente con l'acqua di fabbrica standard e l'olio idraulico. L'uso del materiale di tenuta sbagliato provoca un rapido degrado.
Verifica esatta Le specifiche di attacco rapido in ottone prevengono i disastri operativi. Controlla attentamente i collettori della macchina e le basi dello stampo. Gli standard di filettatura globali comuni includono filettature coniche NPT, BSPT conico, BSPP parallelo e filettature metriche. I fili non corrispondenti garantiscono perdite disordinate. Forzare insieme filettature incompatibili distrugge anche costosi collettori personalizzati.
Realtà di implementazione: rischi di implementazione e lezioni di adozione
I facility manager spesso cadono in una trappola operativa comune. Mescolano spine e prese incompatibili di marche diverse. Vari produttori utilizzano profili di chiusura interni leggermente diversi. La loro miscelazione provoca microperdite invisibili. Inoltre accelera il guasto prematuro dell'O-ring interno. Attenersi sempre a un profilo unificato in tutto l'impianto.
Una corretta installazione previene istantaneamente grattacapi operativi a lungo termine. I meccanici devono seguire rigide regole di assemblaggio.
- Applicare i requisiti di coppia esatti specificati dal produttore.
- Utilizzare correttamente i sigillanti liquidi approvati per filettature.
- Evitare un'applicazione eccessiva del tradizionale nastro in teflon.
- Evita che frammenti vaganti di sigillante entrino e ostruiscano i minuscoli canali di raffreddamento.
Hai bisogno di un protocollo di manutenzione altamente realistico. Concentrarsi principalmente sull'usura meccanica. Controllare regolarmente che i manicotti di bloccaggio agiscano correttamente. Ispezionare visivamente le guarnizioni interne per eventuali trafilamenti minori. Sostituire immediatamente le maniche appiccicose o inceppate. Questo semplice protocollo preventivo impedisce catastrofiche fuoriuscite di liquido refrigerante durante i cicli di produzione attivi.
Strategia di approvvigionamento: soluzioni standard o personalizzate
I giunti standard del catalogo funzionano eccezionalmente bene per la maggior parte dei negozi. Si adattano perfettamente ai collettori di raffreddamento standardizzati. Si adattano facilmente alle dimensioni dei tubi uniformi sul pavimento. Gli articoli disponibili in commercio generalmente vengono spediti rapidamente. Inoltre, la loro sostituzione durante i cicli di manutenzione ordinaria costa molto meno.
A volte le parti standard non soddisfano le tue specifiche esigenze ingegneristiche. Gli stampi con spazi ridotti richiedono soluzioni geometriche altamente uniche. Le piastre multiaccoppiamento richiedono una spaziatura esatta per funzionare correttamente. Spesso si verificano requisiti angolari specifici durante la costruzione di stampi complessi. Potrebbe essere necessario un raccordo stretto a 45° o 90°. Questi scenari impegnativi richiedono a attacco rapido in ottone personalizzato . Le soluzioni ingegneristiche su misura ottimizzano brillantemente gli spazi scomodi.
Scegli con attenzione il tuo partner di fornitura. Seleziona un affidabile fornitore di attacchi rapidi in ottone che utilizzano rigorosi criteri di controllo. Richiedi prima le attuali certificazioni ISO. Cerca la trasparenza assoluta per quanto riguarda i test in batch. Verificare la disponibilità dell'inventario locale per i ricambi critici. Poni domande dettagliate sul loro supporto tecnico per progetti di utensili personalizzati. Un fornitore veramente valido funge da partner tecnico a lungo termine.
Conclusione
Il passaggio agli attacchi rapidi in ottone ingegnerizzato offre un immenso valore strategico. Garantite cambi stampo notevolmente più rapidi. Garantite una gestione termica affidabile e senza perdite. Inoltre, si ottengono costi di manutenzione a lungo termine molto più bassi. La transizione iniziale richiede un'attenta pianificazione, ma i vantaggi operativi giustificano completamente lo sforzo.
Agisci in modo chiaro oggi stesso. Controlla accuratamente i tempi attuali di cambio stampo. Esamina tutte le specifiche delle linee di refrigerante esistenti sui tuoi macchinari attivi. Determinare i requisiti esatti di profilo e filettatura per un aggiornamento pilota limitato. Inizia in piccolo su una macchina problematica, dimostra il concetto e poi adatta lo standard a tutta la struttura.
Domande frequenti
D: Qual è la temperatura operativa massima per un attacco rapido standard in ottone?
R: I limiti di temperatura sono solitamente dettati dal materiale dell'O-ring interno piuttosto che dall'ottone stesso. L'ottone gestisce bene il calore elevato, ma le guarnizioni variano. Il nitrile tipicamente raggiunge il massimo a 200°F. L'EPDM resiste fino a 300°F per acqua/vapore. FKM (Viton) può raggiungere i 400°F. Controlla sempre le specifiche del tuo sigillo.
D: Gli innesti rapidi con valvola riducono il flusso del refrigerante nello stampaggio a iniezione?
R: Sì, i modelli con valvola introducono una leggera caduta di pressione rispetto agli attacchi diretti. Il meccanismo di chiusura interno limita parzialmente il percorso del fluido. Consigliamo vivamente di consultare i diagrammi di flusso e i valori Cv per garantire che il ciclo di raffreddamento specifico non sia compromesso da questa piccola restrizione.
D: Con quale frequenza è necessario sostituire gli innesti rapidi in ottone su una macchina per lo stampaggio a iniezione?
R: Gli accoppiamenti non hanno una data di scadenza precisa. Dovrebbero essere sostituiti in base alla loro condizione fisica. In genere, dovresti ispezionarli ogni anno. Sostituire gli O-ring interni o scambiare intere unità in caso di perdite o quando il manicotto di bloccaggio esterno inizia ad attaccarsi durante il collegamento.
D: Posso collegare una presa in ottone ad una spina in acciaio?
R: La miscelazione di metalli diversi introduce seri rischi di corrosione galvanica. Questa corrosione accelera notevolmente l'usura meccanica, soprattutto nei circuiti di raffreddamento ad acqua. Consigliamo agli utenti di abbinare i materiali quando possibile. L'utilizzo di una presa in ottone con tappo in ottone garantisce la massima durata e previene la rottura prematura della guarnizione.


