Na moldagem por injeção, a lucratividade depende muito do tempo de atividade da máquina e dos tempos de ciclo curtos. Cada segundo conta durante execuções de produção de alto volume. No entanto, o resfriamento do molde e o gerenciamento de fluidos muitas vezes criam gargalos graves durante as trocas. As equipes lutam para conectar e desconectar rapidamente as linhas de fluidos tradicionais. Os operadores perdem um tempo valioso lidando com acessórios complicados.
Atualizando para um produto de alta qualidade O sistema de acoplamento rápido de latão fornece um método verificável para corrigir esse gargalo. Reduz os tempos de configuração instantaneamente. Ele também estabiliza o controle térmico vital em seus moldes. A padronização de suas conexões elimina torções desnecessárias e limita a perda de fluidos.
Este artigo fornece às equipes de engenharia e compras uma estrutura clara e objetiva. Ajudaremos você a avaliar, especificar e obter esses componentes essenciais. Você aprenderá como otimizar trocas, comparar materiais e evitar erros comuns de instalação em aplicações de moldagem por injeção.
Principais conclusões
- Eficiência de troca: A substituição de conexões rígidas ou rosqueadas por acoplamentos rápidos apoia diretamente as iniciativas de troca de matrizes em um minuto (SMED), reduzindo de forma mensurável o tempo de inatividade da máquina.
- Superioridade do material para resfriamento: O latão fornece o equilíbrio ideal entre resistência natural à corrosão, estabilidade térmica e economia para linhas de resfriamento padrão de água e glicol.
- Imperativos de especificação: Selecionar os projetos corretos com válvulas e sem válvulas e corresponder aos padrões exatos de rosca é fundamental para evitar quedas de pressão e vazamentos dispendiosos.
- Fornecimento Estratégico: A parceria com um fornecedor experiente garante acesso a catálogos padronizados e configurações personalizadas adaptadas a layouts de moldes específicos.
O impacto nos negócios: quantificando a eficiência da troca de moldes
As conexões roscadas tradicionais esgotam sua produtividade diária. Os técnicos gastam minutos preciosos lutando contra fios teimosos. O tempo de uso aumenta rapidamente em dezenas de linhas de resfriamento. Os riscos de cross-threading ameaçam constantemente arruinar variedades caras. Derramamentos de fluidos criam riscos imediatos de escorregamento no chão da fábrica. Eles também forçam atrasos frustrantes na limpeza antes que as máquinas possam reiniciar.
Um o acoplamento rápido de latão para moldagem por injeção muda totalmente essa dinâmica operacional. Os operadores obtêm conexões instantâneas e sem ferramentas. Eles simplesmente empurram o plugue na tomada para conectar. Eles puxam a manga serrilhada para desconectar. Esta ação ergonômica única elimina totalmente o esforço pesado. Alinha-se perfeitamente com os princípios modernos do SMED.
Como você mede esse sucesso específico? Você deve calcular o valor exato em dólares dos minutos economizados. Siga estas etapas simples para determinar o retorno do investimento:
- Registre o tempo inicial gasto no encanamento de um molde padrão usando acessórios antigos.
- Grave o novo horário usando conexões rápidas modernas.
- Calcule a diferença para encontrar o total de minutos economizados por mudança.
- Multiplique esses minutos pela taxa de penalidade por tempo de inatividade da máquina.
- Multiplique esse valor pela frequência anual de troca.
Esses acessórios certamente economizam um tempo considerável no papel. No entanto, você maximiza o ROI real apenas padronizando-os globalmente. Você deve padronizar as conexões em toda a sua biblioteca de ferramentas. Sistemas mistos criam confusão no chão de fábrica. Sistemas padronizados garantem velocidade, manutenção previsível e trocas de moldes perfeitas.
Latão vs. Alternativas: Avaliação de Materiais para Resfriamento de Moldes
Os engenheiros escolhem consistentemente o latão por diversas propriedades mecânicas distintas. Oferece excelente usinabilidade. Isso garante que os fabricantes possam atingir tolerâncias muito restritas para um acoplamento sem vazamentos. Possui resistência inerente à ferrugem. Ele também oferece boa condutividade térmica ambiente. Essas características específicas atendem perfeitamente aos requisitos padrão de resfriamento de moldes.
Os acoplamentos de plástico podem inicialmente atrair compradores preocupados com o orçamento. No entanto, o latão os supera facilmente com o tempo. O latão oferece classificações de pressão muito superiores. Ele lida com impactos inevitáveis de fábrica sem rachar. Você obtém uma longevidade significativamente melhor em ambientes industriais adversos. Os componentes plásticos muitas vezes ficam quebradiços sob o calor contínuo. O latão permanece estruturalmente resiliente ano após ano.
Você pode estar se perguntando sobre o aço inoxidável. O aço inoxidável definitivamente se destaca em ambientes extremos. Você precisa dele para produtos químicos corrosivos agressivos. Você também precisa dele para sistemas pneumáticos de extrema alta pressão. Mas a alta patente vence claramente nas operações padrão. Continua sendo a escolha mais econômica. Ele serve como um padrão altamente confiável para sistemas de refrigeração de moldes à base de água. Especificar aço inoxidável muitas vezes sobrecarrega circuitos de resfriamento simples desnecessariamente.
Espere um excelente desempenho do ciclo de vida dos componentes de latão. A moldagem por injeção de alto ciclo exige extrema durabilidade. O latão sobrevive extremamente bem às flutuações contínuas de temperatura. Ele lida com ciclos de acoplamento frequentes de forma confiável. Você só precisa de procedimentos de manuseio adequados. A inspeção regular evita facilmente falhas operacionais inesperadas.
Gráfico de comparação de propriedades de materiais
| Tipo de material |
Resistência ao impacto |
Resistência à corrosão (água) |
Eficiência de custo |
Melhor ajuste para aplicação |
| Latão Padrão |
Alto |
Excelente |
Alto |
Linhas de resfriamento padrão de água/glicol |
| Plástico Projetado |
Baixo |
Excelente |
Muito alto |
Ambientes de baixa pressão e baixo impacto |
| Aço inoxidável |
Muito alto |
Superior |
Baixo |
Produtos químicos agressivos, salas limpas, alta pressão |
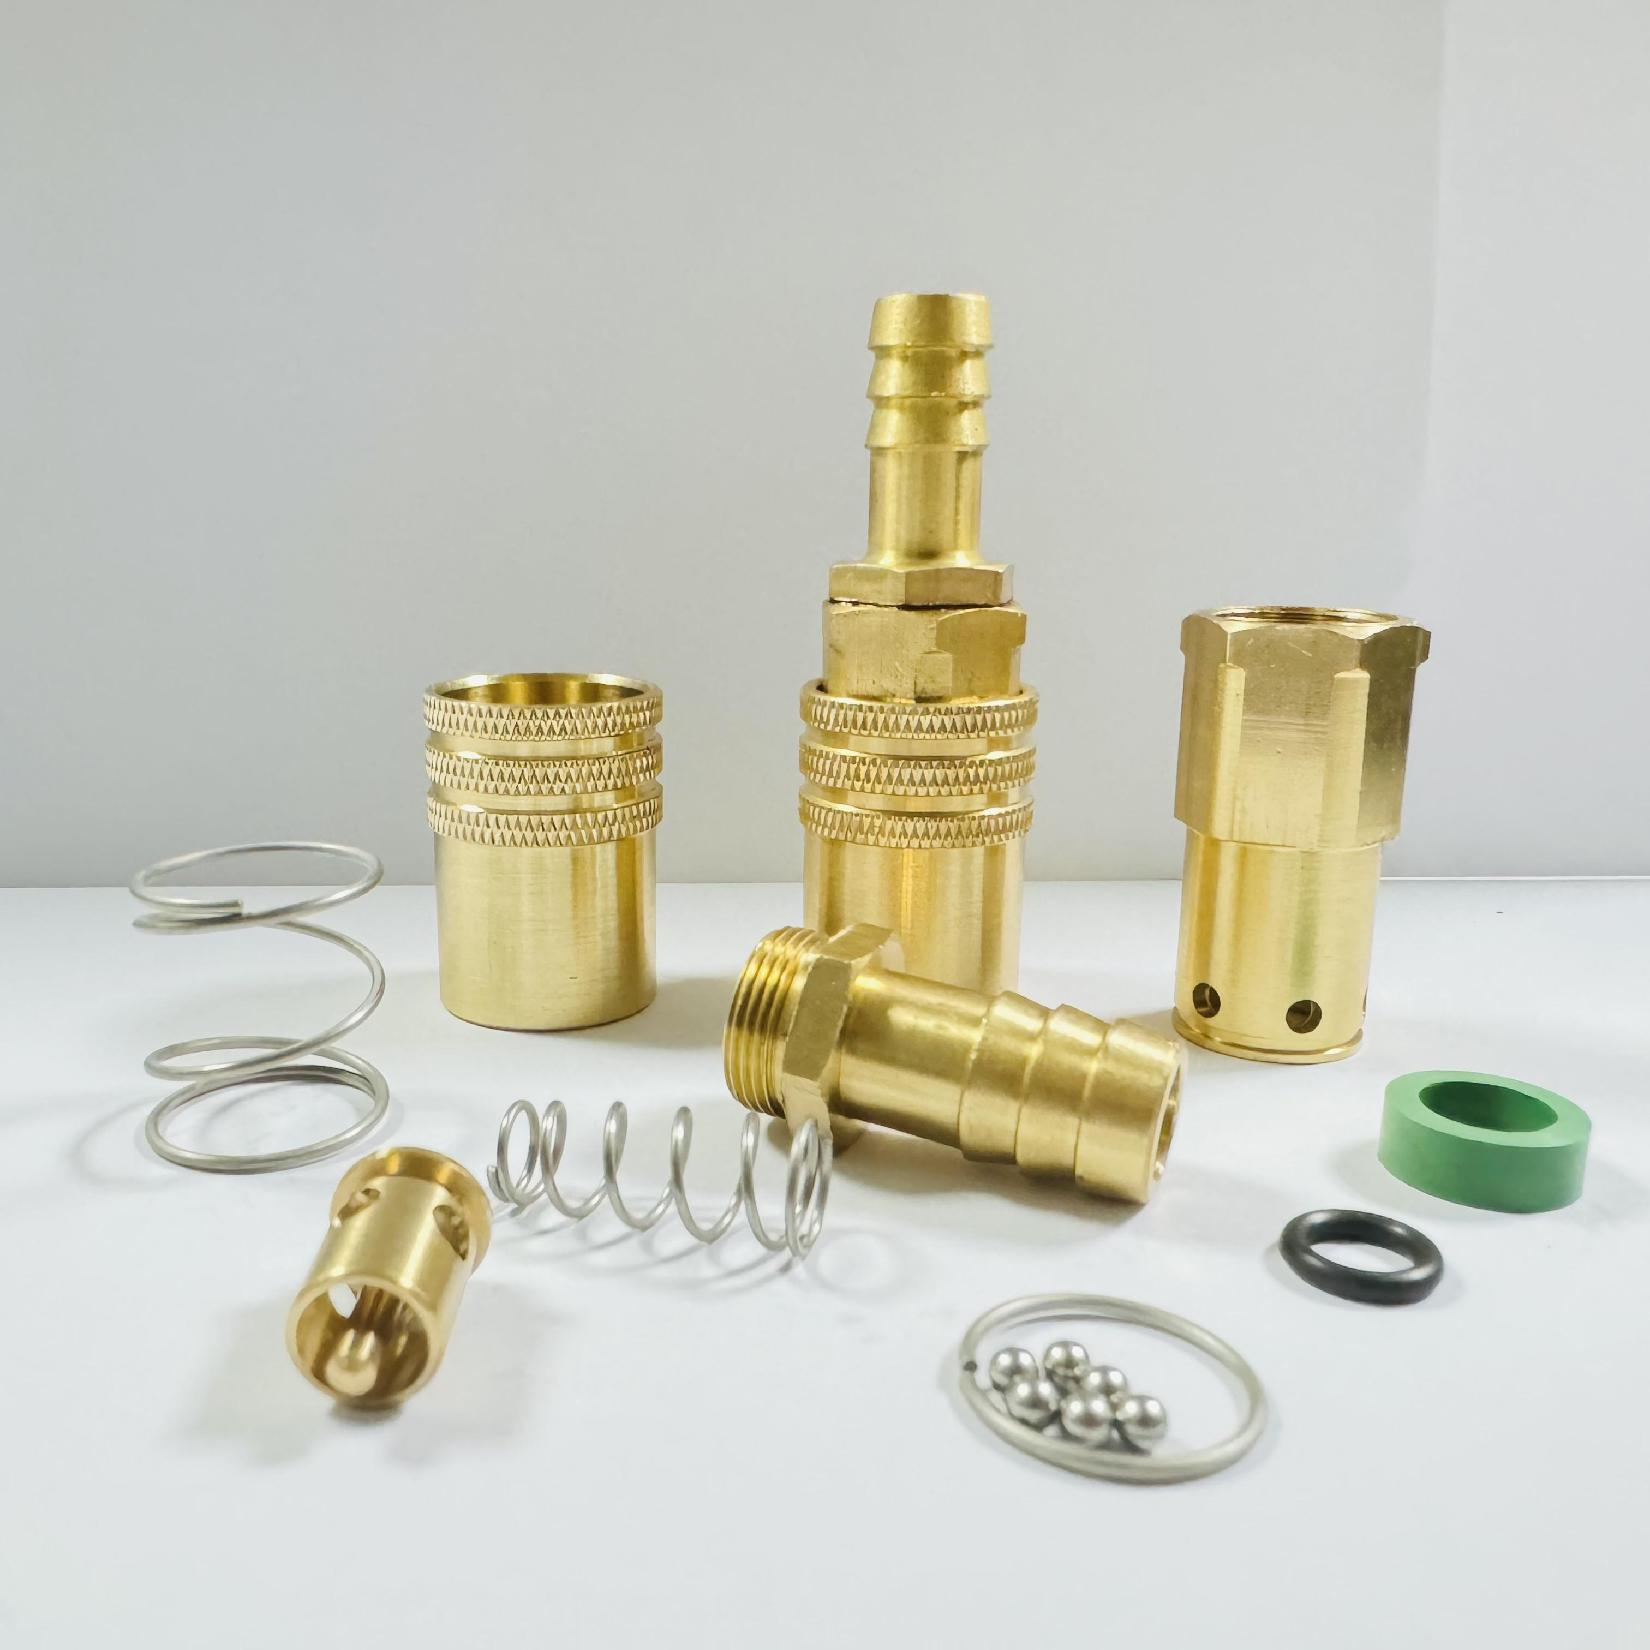
Analisando especificações de acoplamento rápido de latão
O fluxo do líquido refrigerante determina diretamente a eficiência do resfriamento. O dimensionamento inadequado do diâmetro interno restringe fortemente esse fluxo vital. O fluxo restrito inevitavelmente causa pontos quentes localizados dentro da cavidade do molde. Os pontos quentes prolongam os tempos de ciclo e deformam as peças acabadas. Sempre dimensione o diâmetro interno do acoplamento para corresponder precisamente ao diâmetro interno da mangueira.
Você deve escolher ativamente entre válvulas de corte internas e designs diretos. Os designs valvulados apresentam um gatilho interno. Este gatilho evita derramamentos de líquido refrigerante durante a desconexão de rotina. Os projetos diretos não possuem esta válvula. Eles maximizam totalmente a taxa de fluxo de fluido. No entanto, os sistemas diretos exigem a drenagem completa da linha antes de serem desconectados com segurança.
Matriz de Decisão: Perfis Válvulados vs. Perfis Retos
| Design Perfil |
Restrição de Fluxo (Queda de Pressão) |
Prevenção de Derramamento |
Cenário Ideal de Uso |
| Valvulado (desligamento simples/duplo) |
Moderado |
Sim |
Mudanças freqüentes de molde onde pisos limpos são essenciais. |
| Direto (sem válvula) |
Nenhum (Fluxo Máximo) |
Não |
Resfriamento de alto volume onde é necessária a máxima transferência de calor. |
O material da vedação interna é extremamente importante. Você deve combinar a química da vedação com o meio refrigerante. Você também deve considerar os picos de temperatura operacional. FKM lida excepcionalmente bem com altas temperaturas. EPDM lida perfeitamente com água quente e vapor. O nitrilo funciona muito bem para água padrão de fábrica e óleo hidráulico. Usar o material de vedação errado causa degradação rápida.
Verificando exatamente as especificações de acoplamento rápido de latão evitam desastres operacionais. Verifique cuidadosamente os coletores de sua máquina e bases de molde. Os padrões de rosca globais comuns incluem NPT cônico, BSPT cônico, BSPP paralelo e roscas métricas. Threads incompatíveis garantem vazamentos confusos. Forçar a união de threads incompatíveis também destrói coletores personalizados caros.
Realidades de implementação: riscos de implementação e lições de adoção
Os gestores de instalações muitas vezes caem numa armadilha operacional comum. Eles misturam plugues e tomadas incompatíveis de marcas diferentes. Vários fabricantes utilizam perfis de travamento interno ligeiramente diferentes. Misturá-los causa microvazamentos invisíveis. Também acelera a falha prematura do O-ring interno. Sempre atenha-se a um perfil unificado em toda a fábrica.
A instalação adequada evita instantaneamente dores de cabeça operacionais a longo prazo. Os mecânicos devem seguir regras rígidas de montagem.
- Aplique os requisitos exatos de torque especificados pelo fabricante.
- Use corretamente selantes de rosca líquidos aprovados.
- Evite a aplicação excessiva de fita tradicional de Teflon.
- Evite que fragmentos perdidos de selante entrem e obstruam pequenos canais de resfriamento.
Você precisa de um protocolo de manutenção altamente realista. Concentre-se principalmente no desgaste mecânico. Verifique regularmente as mangas de travamento para uma ação suave. Inspecione visualmente as vedações internas quanto a pequenos vazamentos. Substitua imediatamente as mangas pegajosas ou emperradas. Este protocolo preventivo simples impede explosões catastróficas de refrigerante durante a produção ativa.
Estratégia de Sourcing: Soluções Padrão vs. Soluções Personalizadas
Os acoplamentos de catálogo padrão funcionam excepcionalmente bem na maioria das lojas. Eles se adaptam perfeitamente aos coletores de resfriamento padronizados. Eles combinam facilmente tamanhos uniformes de mangueiras no chão. Os itens prontos para uso geralmente são enviados rapidamente. Eles também custam significativamente menos para serem substituídos durante os ciclos de manutenção de rotina.
Às vezes, as peças padrão não atendem às suas necessidades específicas de engenharia. Moldes com folgas estreitas exigem soluções geométricas altamente exclusivas. As placas multiacoplamento requerem espaçamento exato para funcionar corretamente. Requisitos específicos de ângulo surgem frequentemente durante construções complexas de moldes. Você pode precisar de um encaixe apertado de 45° ou 90°. Esses cenários exigentes exigem uma acoplamento rápido de latão personalizado . Soluções de engenharia personalizadas otimizam de forma brilhante espaços difíceis.
Escolha seu parceiro fornecedor com cuidado. Selecione um confiável fornecedor de acoplamento rápido de latão usando critérios rigorosos de verificação. Exija primeiro as certificações ISO atuais. Procure transparência absoluta em relação aos testes em lote. Verifique a disponibilidade do inventário local para peças sobressalentes críticas. Faça perguntas detalhadas sobre o suporte de engenharia para projetos de ferramentas personalizadas. Um fornecedor verdadeiramente bom atua como um parceiro técnico de longo prazo.
Conclusão
A atualização para conexões rápidas de latão projetado oferece imenso valor estratégico. Você garante trocas de molde significativamente mais rápidas. Você garante um gerenciamento térmico confiável e sem vazamentos. Você também obtém custos de manutenção a longo prazo muito mais baixos. A transição inicial requer um planeamento cuidadoso, mas as recompensas operacionais justificam completamente o esforço.
Tome medidas claras hoje. Audite com precisão os tempos atuais de troca de moldes. Revise todas as especificações de linha de refrigeração existentes em seu maquinário ativo. Determine os requisitos exatos de perfil e thread para uma atualização piloto limitada. Comece aos poucos em uma máquina problemática, prove o conceito e depois expanda o padrão para toda a instalação.
Perguntas frequentes
P: Qual é a temperatura máxima de operação para um acoplamento rápido de latão padrão?
R: Os limites de temperatura são geralmente ditados pelo material do anel de vedação interno, e não pelo próprio latão. O latão suporta bem altas temperaturas, mas as vedações variam. O nitrilo normalmente atinge o máximo a 200°F. EPDM suporta até 300°F para água/vapor. FKM (Viton) pode atingir até 400°F. Sempre verifique as especificações do seu selo.
P: Os acoplamentos rápidos valvulados reduzem o fluxo do líquido refrigerante na moldagem por injeção?
R: Sim, os projetos com válvula introduzem uma ligeira queda de pressão em comparação com os acoplamentos diretos. O mecanismo de desligamento interno restringe parcialmente o caminho do fluido. Aconselhamos vivamente a consulta de fluxogramas e valores de Cv para garantir que o seu ciclo de arrefecimento específico não seja comprometido por esta pequena restrição.
P: Com que frequência os acoplamentos rápidos de latão devem ser substituídos em uma máquina de moldagem por injeção?
R: Os acoplamentos não têm uma data de validade rigorosa. Eles devem ser substituídos com base na sua condição física. Normalmente, você deve inspecioná-los anualmente. Substitua os O-rings internos ou troque as unidades inteiras quando ocorrer vazamento ou quando a luva de travamento externa começar a emperrar durante a conexão.
P: Posso conectar um soquete de latão a um plugue de aço?
R: A mistura de metais diferentes apresenta sérios riscos de corrosão galvânica. Esta corrosão acelera significativamente o desgaste mecânico, especialmente em circuitos de refrigeração a água. Aconselhamos os usuários a combinar os materiais sempre que possível. O uso de um soquete de latão com plugue de latão garante vida útil máxima e evita falhas prematuras da vedação.


