În turnarea prin injecție, profitabilitatea depinde în mare măsură de timpul de funcționare al mașinii și de ciclurile scurte. Fiecare secundă contează în timpul producției de mare volum. Cu toate acestea, răcirea matriței și gestionarea fluidelor creează adesea blocaje severe în timpul schimbărilor. Echipele se luptă să conecteze și să deconecteze rapid liniile tradiționale de fluide. Operatorii pierd timp prețios în manipularea fitingurilor greoaie.
Trecerea la o calitate superioară sistemul de cuplare rapidă din alamă oferă o metodă verificabilă de a remedia acest blocaj. Reduce instantaneu timpii de configurare. De asemenea, stabilizează controlul termic vital în matrițele dumneavoastră. Standardizarea conexiunilor elimină strângerea inutile și limitează pierderile de lichid.
Acest articol oferă echipelor de inginerie și achiziții un cadru clar și obiectiv. Vă vom ajuta să evaluați, să specificați și să găsiți aceste componente esențiale. Veți învăța cum să optimizați schimbările, să comparați materialele și să evitați greșelile obișnuite de instalare în aplicațiile de turnare prin injecție.
Recomandări cheie
- Eficiență de schimbare: Înlocuirea conexiunilor cu plomb sau filetat cu cuplaje rapide sprijină direct inițiativele de schimb de matrițe într-un singur minut (SMED), reducând în mod măsurabil timpul de nefuncționare a mașinii.
- Superioritatea materialului pentru răcire: alama oferă echilibrul optim între rezistența naturală la coroziune, stabilitatea termică și eficiența costurilor pentru liniile standard de răcire cu apă și glicol.
- Imperative ale specificațiilor: Selectarea modelelor potrivite cu supape față de cele fără supape și potrivirea standardelor exacte de filet este esențială pentru prevenirea căderilor de presiune și a scurgerilor costisitoare.
- Aprovizionare strategică: parteneriatul cu un furnizor cu experiență asigură accesul atât la cataloage standardizate, cât și la configurații personalizate adaptate modelelor specifice de matriță.
Impactul afacerii: cuantificarea eficienței schimbării matriței
Fitingurile filetate tradiționale vă reduc productivitatea zilnică. Tehnicienii petrec minute prețioase luptând fire încăpățânate. Timpul cheii se adună rapid pe zeci de linii de răcire. Riscurile de cross-threading amenință în mod constant să ruineze colectoarele scumpe. Scurgerile de lichid creează pericole imediate de alunecare pe podeaua fabricii. De asemenea, forțează întârzieri frustrante de curățare înainte ca mașinile să poată reporni.
Un cuplarea rapidă din alamă de turnare prin injecție modifică complet această dinamică operațională. Operatorii obțin conexiuni instantanee, fără instrumente. Pur și simplu împing ștecherul în priză pentru a se conecta. Ei trag înapoi manșonul moletat pentru a se deconecta. Această acțiune ergonomică unică elimină complet strângerea grea. Se aliniază perfect cu principiile moderne SMED.
Cum măsori acest succes specific? Trebuie să calculați valoarea exactă în dolari a minutelor salvate. Urmați acești pași simpli pentru a vă determina rentabilitatea investiției:
- Înregistrați timpul de referință petrecut pentru instalarea unei matrițe standard folosind fitinguri vechi.
- Înregistrați noua oră folosind conexiuni rapide moderne.
- Calculați diferența pentru a găsi numărul total de minute salvate pentru fiecare schimbare.
- Înmulțiți aceste minute cu rata de penalizare orară a mașinii.
- Înmulțiți această cifră cu frecvența dvs. anuală de schimbare.
Aceste fitinguri economisesc cu siguranță timp considerabil pe hârtie. Cu toate acestea, maximizați rentabilitatea reală a investiției doar prin standardizarea acestora la nivel global. Trebuie să standardizați conexiunile în întreaga bibliotecă de scule. Sistemele mixte creează confuzie în atelier. Sistemele standardizate garantează viteză, întreținere previzibilă și schimburi fără probleme de matriță.
Alama vs alternative: evaluarea materialelor pentru răcirea matrițelor
Inginerii aleg în mod constant alama pentru mai multe proprietăți mecanice distincte. Oferă o prelucrabilitate excelentă. Acest lucru asigură că producătorii pot atinge toleranțe foarte strânse pentru o împerechere fără scurgeri. Posedă rezistență inerentă la rugină. De asemenea, oferă o bună conductivitate termică ambientală. Aceste trăsături specifice se potrivesc perfect cu cerințele standard de răcire a matriței.
Cuplajele din plastic ar putea tenta inițial cumpărătorii atenți la buget. Cu toate acestea, alama le depășește cu ușurință în timp. Alama oferă valori de presiune mult superioare. Se ocupă de impacturile inevitabile din fabrică fără a se sparge. Obțineți o longevitate semnificativ mai bună în medii industriale dure. Componentele din plastic devin adesea casante la căldură continuă. Alama rămâne rezistentă structural an de an.
S-ar putea să vă întrebați despre oțel inoxidabil. Oțelul inoxidabil excelează cu siguranță în medii extreme. Ai nevoie de el pentru substanțe chimice corozive dure. De asemenea, aveți nevoie de el pentru sisteme pneumatice de înaltă presiune extremă. Dar alama câștigă clar pentru operațiunile standard. Rămâne cea mai rentabilă alegere. Acesta servește ca un standard extrem de fiabil pentru sistemele de răcire a matriței pe bază de apă. Specificarea oțelului inoxidabil de multe ori suprainginerește buclele de răcire simple în mod inutil.
Așteptați-vă performanțe excelente pe ciclul de viață de la componentele din alamă. Turnarea prin injecție cu ciclu înalt necesită durabilitate extremă. Alama supraviețuiește extrem de bine fluctuațiilor continue de temperatură. Gestionează cu fiabilitate ciclurile frecvente de cuplare. Ai nevoie doar de proceduri adecvate de manipulare. Inspecția regulată previne cu ușurință defecțiunile operaționale neașteptate.
Tabel de comparație a proprietăților materialului
| Tipul de material |
Rezistența la impact |
Rezistența la coroziune (apă) |
Eficiența costurilor |
Cea mai bună potrivire la aplicație |
| Alama standard |
Ridicat |
Excelent |
Ridicat |
Linii standard de răcire apă/glicol |
| Plastic proiectat |
Scăzut |
Excelent |
Foarte sus |
Medii cu presiune scăzută, cu impact redus |
| Oţel inoxidabil |
Foarte sus |
Superior |
Scăzut |
Produse chimice dure, camere curate, presiune ridicată |
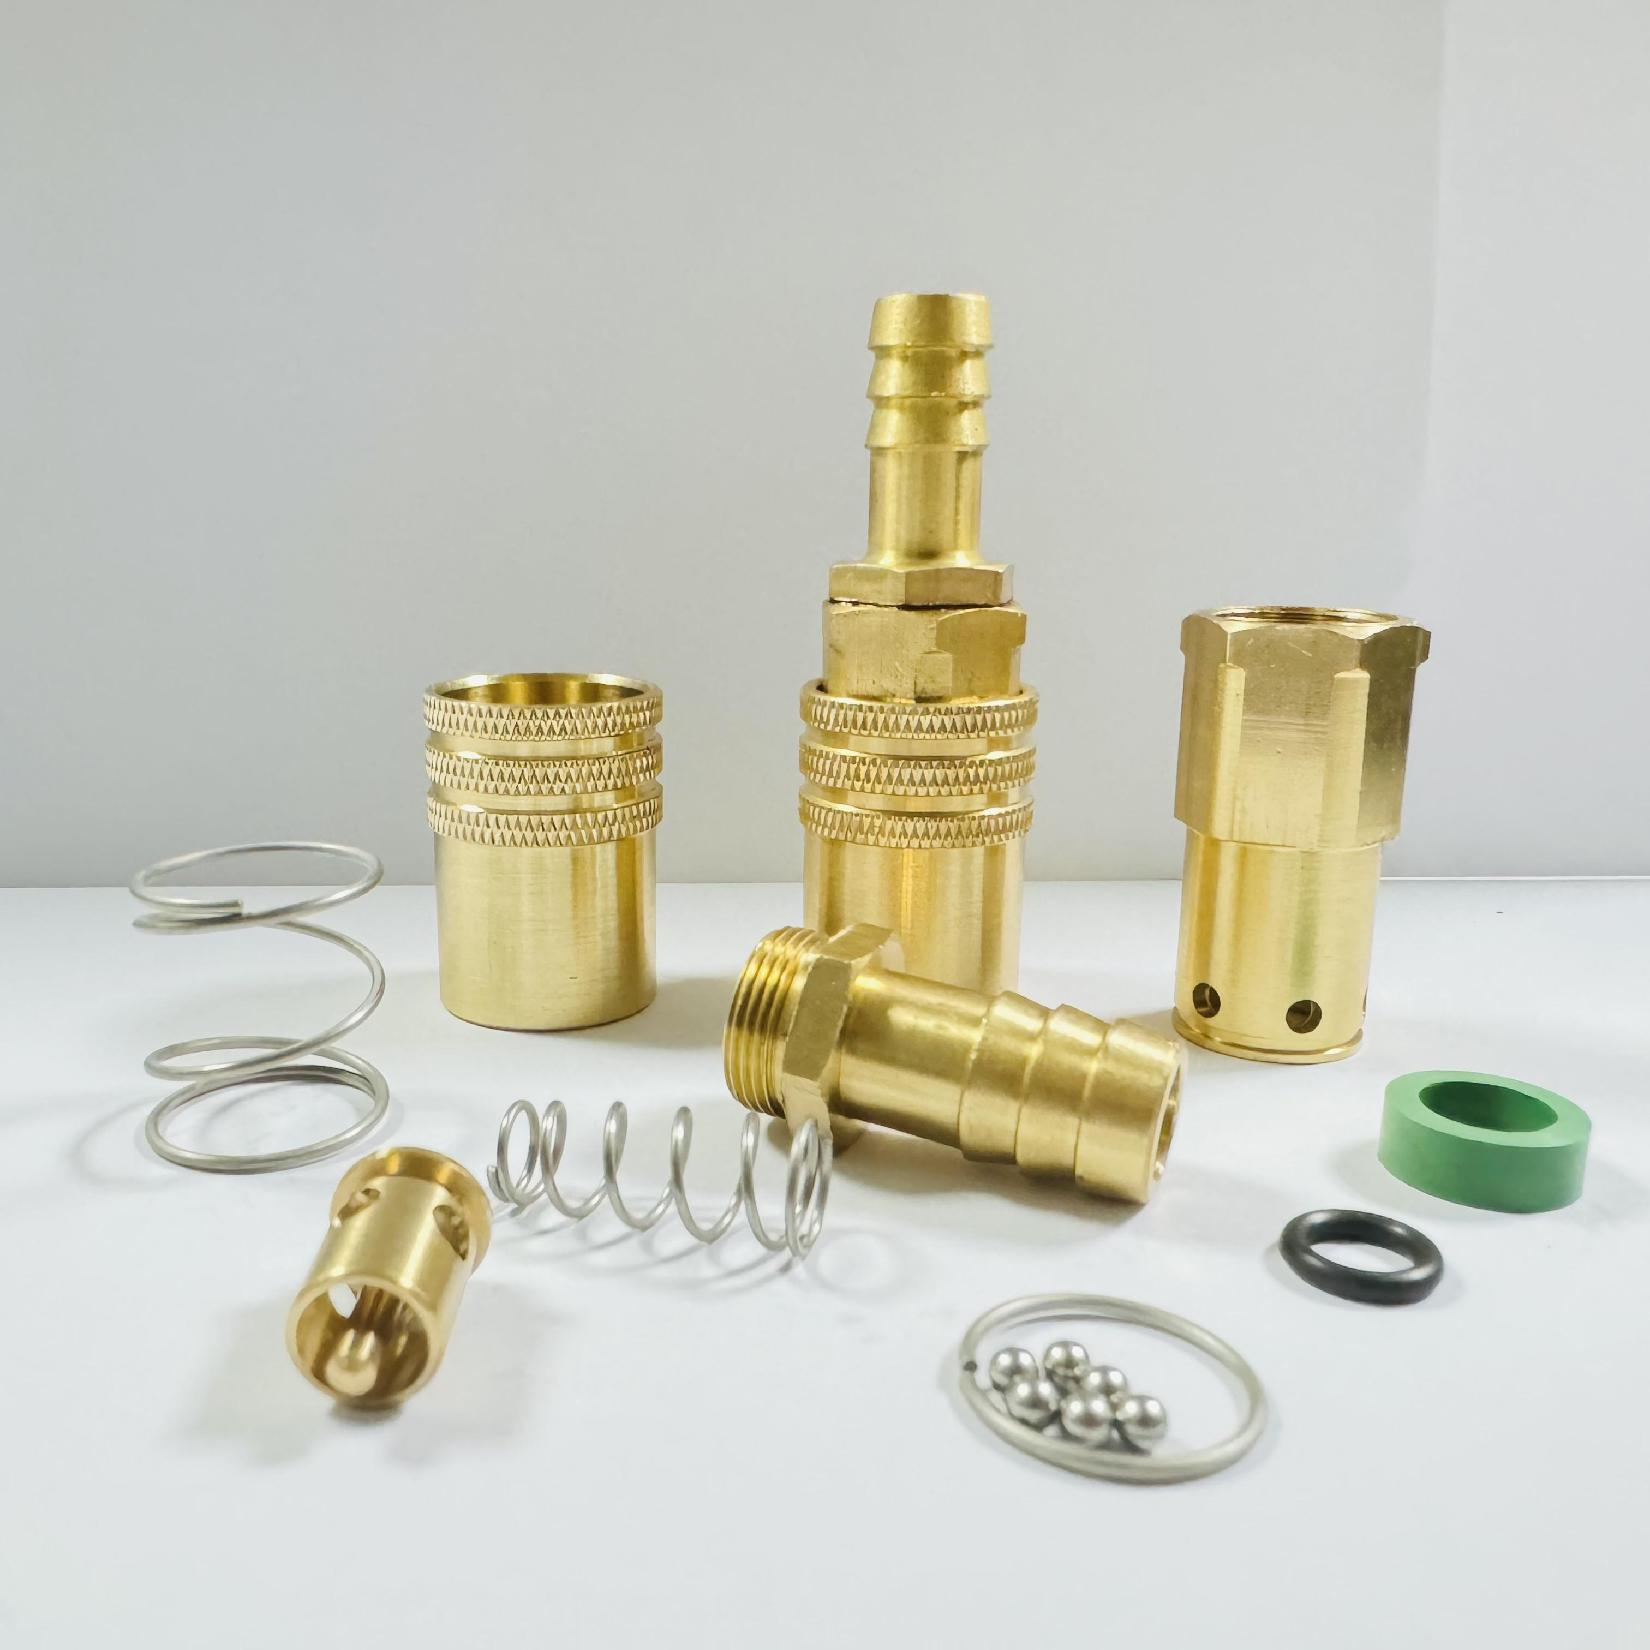
Analizând specificațiile de cuplare rapidă din alamă
Fluxul lichidului de răcire dictează în mod direct eficiența dumneavoastră de răcire. Dimensionarea necorespunzătoare a diametrului interior limitează puternic acest flux vital. Debitul restricționat provoacă în mod inevitabil puncte fierbinți localizate în interiorul cavității matriței. Punctele fierbinți prelungesc timpii de ciclu și deformează piesele finite. Dimensiune întotdeauna diametrul interior al cuplajului pentru a se potrivi exact cu diametrul interior al furtunului.
Trebuie să alegeți în mod activ între supape de închidere interioare și modele drepte. Modelele cu supape au un poppet intern. Acest poppet previne scurgerile de lichid de răcire în timpul deconectării de rutină. Modelele directe nu au această supapă. Ele maximizează complet debitul de fluid. Cu toate acestea, sistemele directe necesită drenarea completă a liniei înainte de a le deconecta în siguranță.
Matrice de decizie: profiluri supape vs. profiluri drepte
| Profil de proiectare |
Restricționarea debitului (căderea presiunii) |
Prevenirea scurgerilor |
Scenariu ideal de utilizare |
| Supapă (închidere simplă/dublă) |
Moderat |
Da |
Schimbări frecvente de mucegai unde podelele curate sunt critice. |
| Direct (fără supape) |
Niciunul (debit maxim) |
Nu |
Răcire de mare volum unde este necesar un transfer maxim de căldură. |
Materialul de etanșare intern contează enorm. Trebuie să potriviți chimia etanșării cu mediul de răcire. De asemenea, trebuie să luați în considerare temperaturile maxime de funcționare. FKM gestionează excepțional de bine căldura ridicată. EPDM gestionează perfect apa fierbinte și aburul. Nitrilul funcționează excelent pentru apa standard din fabrică și uleiul hidraulic. Folosirea unui material de etanșare greșit provoacă o degradare rapidă.
Se verifică exact specificațiile de cuplare rapidă din alamă previn dezastrul operațional. Verificați cu atenție galeriile mașinii și bazele matriței. Standardele globale comune pentru filet includ NPT conic, BSPT conic, BSPP paralel și filete metrice. Firele nepotrivite garantează scurgeri dezordonate. Forțarea firelor incompatibile împreună distruge, de asemenea, colectoarele personalizate scumpe.
Realități de implementare: riscuri de implementare și lecții de adoptare
Managerii de unități cad adesea într-o capcană operațională comună. Acestea amestecă mufe și prize incompatibile de la diferite mărci. Diferiți producători utilizează profile de blocare interioare ușor diferite. Amestecarea lor provoacă micro-scurgeri invizibile. De asemenea, accelerează defectarea prematură a inelului O intern. Respectați întotdeauna un profil unificat în întreaga fabrică.
Instalarea corectă previne instantaneu durerile de cap operaționale pe termen lung. Mecanicii trebuie să respecte reguli stricte de asamblare.
- Aplicați cerințele exacte de cuplu specificate de producător.
- Utilizați corect etanșanți lichidi pentru filete.
- Evitați aplicarea excesivă a benzii tradiționale de teflon.
- Preveniți intrarea fragmentelor de etanșant rătăcit și înfundarea canalelor de răcire minuscule.
Aveți nevoie de un protocol de întreținere extrem de realist. Concentrați-vă în primul rând pe uzura mecanică. Verificați regulat manșoanele de blocare pentru o acțiune lină. Inspectați vizual garniturile interioare pentru a detecta plâns minor. Înlocuiți imediat manșoanele lipicioase sau blocate. Acest protocol preventiv simplu oprește exploziile catastrofale de lichid de răcire în timpul rulajelor de producție active.
Strategia de aprovizionare: soluții standard vs. personalizate
Cuplajele standard de catalog funcționează excepțional de bine pentru majoritatea magazinelor. Se potrivesc perfect cu colectoarele de răcire standardizate. Se potrivesc cu ușurință dimensiuni uniforme de furtun pe podea. În general, articolele de pe raft se expediază rapid. De asemenea, costă mult mai puțin de înlocuit în timpul ciclurilor de întreținere de rutină.
Uneori, piesele standard nu vă satisfac nevoile specifice de inginerie. Formele cu degajare strânsă necesită soluții geometrice extrem de unice. Plăcile de cuplare multiplă necesită o distanță exactă pentru a funcționa corect. Cerințe specifice de unghi apar adesea în timpul construcției complexe de matriță. S-ar putea să aveți nevoie de o racordare strânsă de 45° sau 90°. Aceste scenarii solicitante necesită a cuplare rapidă personalizată din alamă . Soluțiile de inginerie personalizate optimizează cu brio spațiile incomode.
Alegeți cu atenție partenerul dvs. de aprovizionare. Lista scurtă un de încredere Furnizor de cuplare rapidă din alamă folosind criterii stricte de verificare. Cereți mai întâi certificările ISO actuale. Căutați transparență absolută în ceea ce privește testarea pe lot. Verificați disponibilitatea inventarului local pentru piese de schimb critice. Puneți întrebări detaliate despre suportul lor de inginerie pentru proiectele de scule personalizate. Un furnizor cu adevărat bun acționează ca un partener tehnic pe termen lung.
Concluzie
Trecerea la conexiuni rapide din alamă proiectată oferă o valoare strategică imensă. Asigurați schimbări semnificativ mai rapide ale matriței. Garantați un management termic fiabil, fără scurgeri. Obțineți, de asemenea, costuri mult mai mici de întreținere pe termen lung. Tranziția inițială necesită o planificare atentă, dar recompensele operaționale justifică complet efortul.
Luați măsuri clare astăzi. Auditați cu acuratețe timpii actuali de schimbare a matriței. Examinați toate specificațiile existente ale liniilor de lichid de răcire pe mașinile dvs. active. Determinați profilul exact și cerințele de fir pentru o actualizare pilot limitată. Începeți cu o singură mașină deranjantă, dovediți conceptul și apoi scalați standardul la nivelul întregii unități.
FAQ
Î: Care este temperatura maximă de funcționare pentru o cuplare rapidă standard din alamă?
R: Limitele de temperatură sunt de obicei dictate de materialul inelului O intern, mai degrabă decât de alama în sine. Alama se descurcă bine la căldură mare, dar garniturile variază. Nitrilul atinge de obicei maxim la 200°F. EPDM suportă până la 300°F pentru apă/abur. FKM (Viton) poate atinge până la 400°F. Verificați întotdeauna specificațiile de etanșare.
Î: Cuplajele rapide cu supape reduc fluxul de lichid de răcire în turnarea prin injecție?
R: Da, modelele cu supape introduc o scădere ușoară de presiune în comparație cu cuplajele directe. Mecanismul intern de oprire restrânge parțial calea fluidului. Vă recomandăm insistent să consultați diagramele de flux și valorile Cv pentru a vă asigura că ciclul dumneavoastră de răcire specific nu este compromis de această restricție minoră.
Î: Cât de des ar trebui înlocuite cuplajele rapide din alamă pe o mașină de turnat prin injecție?
R: Cuplajele nu au o dată strictă de expirare. Acestea trebuie înlocuite în funcție de starea lor fizică. De obicei, ar trebui să le inspectați anual. Înlocuiți inelele O interne sau schimbați unitățile întregi atunci când are loc plânsul sau când manșonul de blocare exterior începe să se lipească în timpul conexiunii.
Î: Pot conecta o priză din alamă la un ștecher de oțel?
R: Amestecarea metalelor diferite introduce riscuri serioase de coroziune galvanică. Această coroziune accelerează semnificativ uzura mecanică, în special în circuitele de răcire cu apă. Îi sfătuim pe utilizatori să potrivească materialele ori de câte ori este posibil. Utilizarea unei prize din alamă cu un dop din alamă garantează o durată de viață maximă și previne defectarea prematură a etanșării.


