Enjeksiyon kalıplamada karlılık büyük ölçüde makinenin çalışma süresine ve kısa çevrim sürelerine bağlıdır. Yüksek hacimli üretim çalışmalarında her saniye önemlidir. Ancak kalıp soğutma ve sıvı yönetimi genellikle geçişler sırasında ciddi darboğazlar yaratır. Ekipler geleneksel akıcı hatları hızlı bir şekilde bağlamak ve bağlantısını kesmekte zorlanıyor. Operatörler hantal bağlantı parçalarıyla uğraşırken değerli zamanlarını kaybederler.
Yüksek kaliteye yükseltme pirinç hızlı bağlantı sistemi bu darboğazı düzeltmek için doğrulanabilir bir yöntem sağlar. Kurulum sürelerini anında azaltır. Ayrıca kalıplarınız genelinde hayati önem taşıyan termal kontrolü de stabilize eder. Bağlantılarınızı standartlaştırmak gereksiz burkulmaları ortadan kaldırır ve sıvı kaybını sınırlar.
Bu makale, mühendislik ve satın alma ekiplerine açık ve objektif bir çerçeve sunmaktadır. Bu temel bileşenleri değerlendirmenize, belirlemenize ve kaynak sağlamanıza yardımcı olacağız. Enjeksiyon kalıplama uygulamalarında geçişleri nasıl optimize edeceğinizi, malzemeleri nasıl karşılaştıracağınızı ve yaygın kurulum hatalarından nasıl kaçınacağınızı öğreneceksiniz.
Temel Çıkarımlar
- Geçiş Verimliliği: Sabit tesisatlı veya dişli bağlantıların hızlı bağlantılarla değiştirilmesi, Tek Dakikada Kalıp Değiştirme (SMED) girişimlerini doğrudan destekleyerek makinenin aksama süresini ölçülebilir şekilde azaltır.
- Soğutmada Malzeme Üstünlüğü: Pirinç, standart su ve glikol soğutma hatları için doğal korozyon direnci, termal stabilite ve maliyet verimliliği arasında optimum dengeyi sağlar.
- Şartname Zorunlulukları: Doğru valfli ve valfsiz tasarımları seçmek ve tam dişli standartlarını eşleştirmek, basınç düşüşlerini ve maliyetli sızıntıları önlemek açısından kritik öneme sahiptir.
- Stratejik Kaynak Kullanımı: Deneyimli bir tedarikçiyle ortaklık kurmak, hem standartlaştırılmış kataloglara hem de belirli kalıp düzenlerine göre uyarlanmış özel konfigürasyonlara erişim sağlar.
İş Etkisi: Kalıp Değiştirme Verimliliğinin Ölçülmesi
Geleneksel dişli bağlantı parçaları günlük verimliliğinizi azaltır. Teknisyenler inatçı ipliklerle boğuşmak için değerli dakikalar harcıyorlar. Düzinelerce soğutma hattında anahtarlama süresi hızla artıyor. Çapraz iş parçacığı riskleri sürekli olarak pahalı manifoldları mahvetme tehdidinde bulunur. Sıvı dökülmeleri fabrika zemininde anında kayma tehlikesi yaratır. Ayrıca makineler yeniden başlatılmadan önce sinir bozucu temizleme gecikmelerine neden olurlar.
Bir enjeksiyon kalıplama pirinç hızlı bağlantısı bu operasyonel dinamiği tamamen değiştiriyor. Operatörler anında, alet gerektirmeyen bağlantılara sahip olur. Bağlanmak için fişi prize sokmanız yeterlidir. Bağlantıyı kesmek için tırtıklı manşonu geri çekiyorlar. Bu tek ergonomik hareket, ağır burkulmayı tamamen ortadan kaldırır. Modern SMED ilkeleriyle mükemmel uyum sağlar.
Bu spesifik başarıyı nasıl ölçüyorsunuz? Kaydedilen dakikaların tam dolar değerini hesaplamanız gerekir. Yatırım getirinizi belirlemek için şu basit adımları izleyin:
- Eski bağlantı parçalarını kullanarak standart bir kalıbın tesisatını yapmak için harcanan temel süreyi kaydedin.
- Modern hızlı bağlantıları kullanarak yeni zamanı kaydedin.
- Geçiş başına tasarruf edilen toplam dakikayı bulmak için farkı hesaplayın.
- Bu dakikaları makinenin saatlik kesinti ceza oranıyla çarpın.
- Bu rakamı yıllık değişim sıklığınızla çarpın.
Bu bağlantı parçaları kesinlikle kağıt üzerinde önemli ölçüde zaman tasarrufu sağlar. Ancak gerçek yatırım getirisini yalnızca bunları küresel olarak standartlaştırarak maksimuma çıkarırsınız. Takım kitaplığınızın tamamındaki bağlantıları standartlaştırmalısınız. Karma sistemler üretim alanında kafa karışıklığı yaratır. Standartlaştırılmış sistemler hızı, öngörülebilir bakımı ve sorunsuz kalıp değiştirmeyi garanti eder.
Pirinç ve Alternatifleri: Kalıp Soğutma için Malzeme Değerlendirmesi
Mühendisler sürekli olarak çeşitli mekanik özellikler nedeniyle pirinci seçmektedir. Mükemmel işlenebilirlik sunar. Bu, üreticilerin sızıntısız birleştirme için çok sıkı toleranslara ulaşabilmesini sağlar. Doğal pas direncine sahiptir. Aynı zamanda iyi bir ortam ısı iletkenliği sağlar. Bu spesifik özellikler standart kalıp soğutma gereksinimlerine mükemmel şekilde uyar.
Plastik kaplinler başlangıçta bütçeye duyarlı alıcıları cezbedebilir. Ancak pirinç zamanla bunları kolaylıkla geride bırakır. Pirinç çok daha üstün basınç değerleri sunar. Kaçınılmaz fabrika etkilerini çatlamadan giderir. Zorlu endüstriyel ortamlarda önemli ölçüde daha uzun ömürlü olursunuz. Plastik bileşenler sıklıkla sürekli ısı altında kırılganlaşır. Pirinç her yıl yapısal olarak dayanıklı olmaya devam ediyor.
Paslanmaz çeliği merak edebilirsiniz. Paslanmaz çelik zorlu ortamlarda kesinlikle üstün performans sergiliyor. Sert aşındırıcı kimyasallar için buna ihtiyacınız var. Aşırı yüksek basınçlı pnömatik sistemler için de buna ihtiyacınız vardır. Ancak pirinç standart işlemlerde açıkça kazanıyor. En uygun maliyetli seçim olmaya devam ediyor. Su bazlı kalıp soğutma sistemleri için son derece güvenilir bir standart görevi görür. Paslanmaz çeliğin belirtilmesi çoğu zaman gereksiz yere basit soğutma döngülerinin aşırı mühendisliğine neden olur.
Pirinç bileşenlerden mükemmel yaşam döngüsü performansı bekleyebilirsiniz. Yüksek çevrimli enjeksiyon kalıplama olağanüstü dayanıklılık gerektirir. Pirinç sürekli sıcaklık dalgalanmalarına son derece iyi dayanır. Sık bağlantı döngülerini güvenilir bir şekilde gerçekleştirir. Sadece uygun taşıma prosedürlerine ihtiyacınız var. Düzenli denetim, beklenmeyen operasyonel arızaları kolayca önler.
Malzeme Özellikleri Karşılaştırma Tablosu
| Malzeme Türü |
Darbe Dayanımı |
Korozyon Dayanımı (Su) |
Maliyet Verimliliği |
En İyi Uygulamaya Uygunluk |
| Standart Pirinç |
Yüksek |
Harika |
Yüksek |
Standart su/glikol soğutma hatları |
| Mühendislik Plastikleri |
Düşük |
Harika |
Çok Yüksek |
Düşük basınçlı, düşük etkili ortamlar |
| Paslanmaz çelik |
Çok Yüksek |
Üst |
Düşük |
Sert kimyasallar, temiz odalar, yüksek basınç |
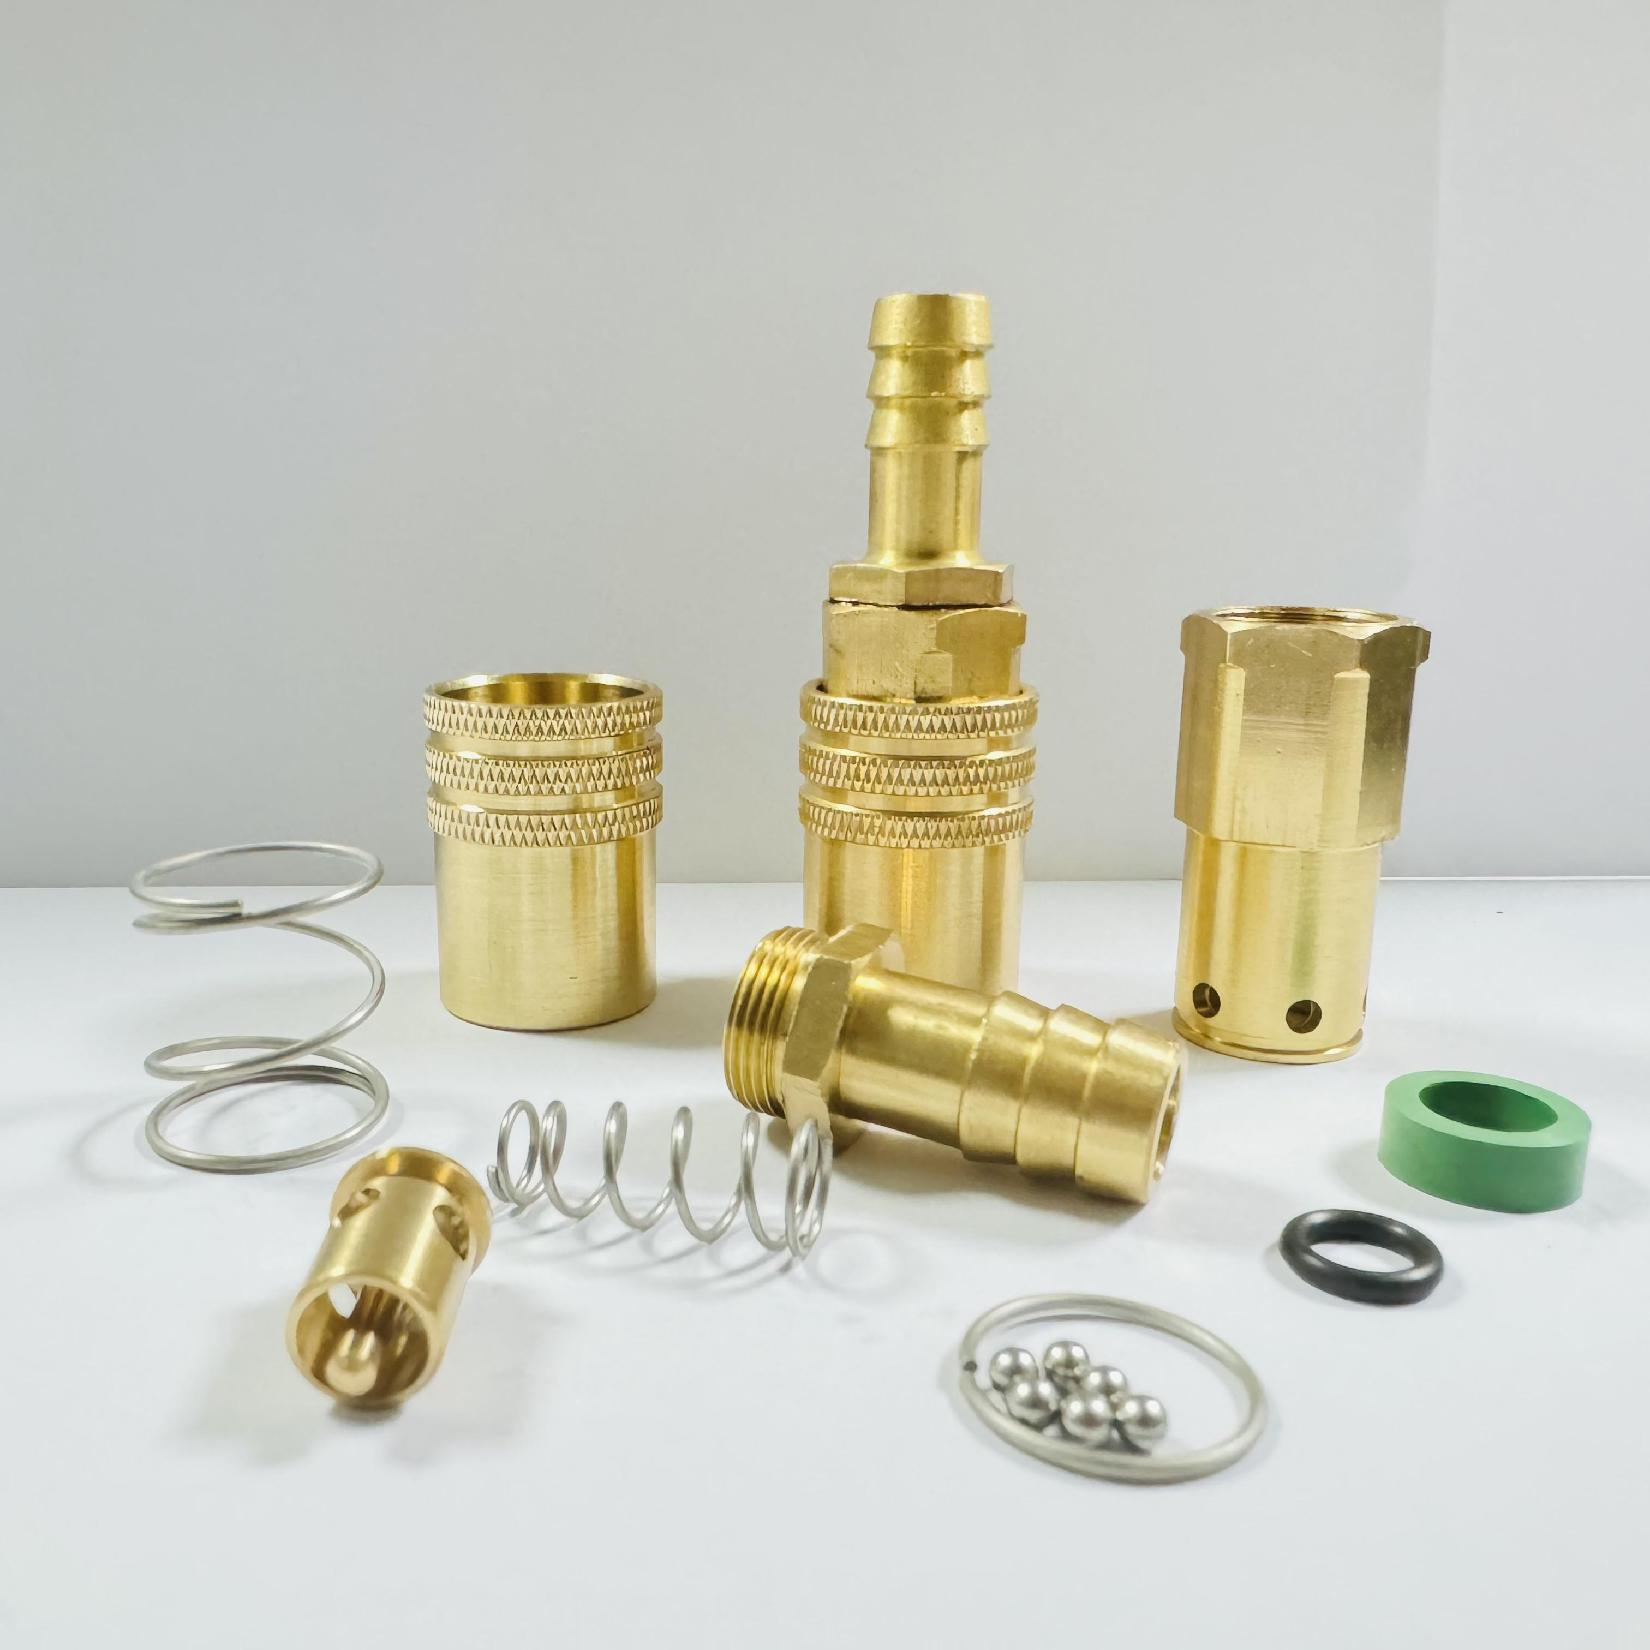
Pirinç Hızlı Bağlantı Özelliklerini Analiz Etme
Soğutma sıvısı akışı doğrudan soğutma verimliliğinizi belirler. Uygun olmayan iç çap boyutlandırması bu hayati akışı büyük ölçüde kısıtlar. Kısıtlı akış kaçınılmaz olarak kalıp boşluğu içinde lokalize sıcak noktalara neden olur. Sıcak noktalar çevrim sürelerinizi uzatır ve bitmiş parçaları çarpıtır. Kaplin iç çapını daima hortum iç çapınıza tam olarak uyacak şekilde boyutlandırın.
Dahili kapatma vanaları ve düz tasarımlar arasında aktif olarak seçim yapmalısınız. Valfli tasarımlarda dahili bir popet bulunur. Bu popet, rutin bağlantı kesme sırasında soğutma sıvısının dökülmesini önler. Düz tasarımlarda bu valf yoktur. Sıvı akış hızını tamamen maksimuma çıkarırlar. Ancak düz geçişli sistemler, güvenli bir şekilde bağlantısını kesmeden önce hattın tamamen boşaltılmasını gerektirir.
Karar Matrisi: Valfli ve Düz Geçişli Profiller
| Tasarım Profili |
Akış Kısıtlaması (Basınç Düşüşü) |
Dökülmeyi Önleme |
İdeal Kullanım Senaryosu |
| Valfli (Tek/Çift Kapama) |
Ilıman |
Evet |
Temiz zeminlerin kritik olduğu yerlerde sık sık küf değişimi. |
| Düz Geçişli (Vanasız) |
Yok (Maksimum Akış) |
HAYIR |
Maksimum ısı transferinin gerekli olduğu yerlerde yüksek hacimli soğutma. |
İç conta malzemesi son derece önemlidir. Conta kimyasını soğutma sıvısı ortamıyla eşleştirmeniz gerekir. Ayrıca en yüksek çalışma sıcaklıklarını da dikkate almalısınız. FKM yüksek ısıyı son derece iyi bir şekilde idare eder. EPDM sıcak su ve buharı mükemmel şekilde işler. Nitril, standart fabrika suyu ve hidrolik yağı için harika çalışır. Yanlış conta malzemesinin kullanılması hızlı bozulmaya neden olur.
Kesinlik doğrulanıyor pirinç hızlı bağlantı özellikleri operasyonel felaketi önler. Makine manifoldlarınızı ve kalıp tabanlarınızı dikkatlice kontrol edin. Yaygın küresel diş standartları arasında konik NPT, konik BSPT, paralel BSPP ve Metrik dişler bulunur. Uyumsuz iplikler dağınık sızıntıları garanti eder. Uyumsuz iş parçacıklarını bir araya getirmek aynı zamanda pahalı özel manifoldları da yok eder.
Uygulama Gerçekleri: Kullanıma Sunma Riskleri ve Benimseme Dersleri
Tesis yöneticileri sıklıkla ortak bir operasyonel tuzağa düşerler. Farklı markaların uyumsuz fiş ve prizlerini karıştırıyorlar. Çeşitli üreticiler biraz farklı dahili kilitleme profilleri kullanır. Bunları karıştırmak görünmez mikro sızıntılara neden olur. Ayrıca erken dahili O-halka arızasını da hızlandırır. Her zaman tesisin tamamında tek bir birleşik profile bağlı kalın.
Doğru kurulum, uzun vadeli operasyonel baş ağrılarını anında önler. Mekanikçiler katı montaj kurallarına uymalıdır.
- Üretici tarafından belirtilen tork gerekliliklerini tam olarak uygulayın.
- Onaylı sıvı diş sızdırmazlık malzemelerini doğru şekilde kullanın.
- Geleneksel Teflon bandın aşırı uygulanmasından kaçının.
- Sızdırmazlık maddesi parçalarının küçük soğutma kanallarına girmesini ve tıkanmasını önleyin.
Son derece gerçekçi bir bakım protokolüne ihtiyacınız var. Öncelikle mekanik aşınma ve yıpranmaya odaklanın. Sorunsuz hareket için kilitleme manşonlarını düzenli olarak kontrol edin. İç contaları küçük bir sızıntı açısından görsel olarak inceleyin. Yapışkan veya sıkışmış manşonları derhal değiştirin. Bu basit önleyici protokol, aktif üretim çalışmaları sırasında yıkıcı soğutma sıvısı patlamalarını durdurur.
Kaynak Kullanımı Stratejisi: Standart ve Özel Çözümler
Standart katalog bağlantıları çoğu mağaza için son derece iyi çalışır. Standartlaştırılmış soğutma manifoldlarına mükemmel şekilde uyarlar. Zemin boyunca aynı hortum boyutlarına kolayca uyum sağlarlar. Hazır ürünler genellikle hızlı bir şekilde gönderilir. Ayrıca rutin bakım döngüleri sırasında değiştirilmeleri de önemli ölçüde daha az maliyetlidir.
Bazen standart parçalar özel mühendislik ihtiyaçlarınızı karşılayamaz. Dar açıklıklı kalıplar son derece benzersiz geometrik çözümler gerektirir. Çoklu kaplin plakalarının düzgün çalışması için tam aralık gerekir. Karmaşık kalıp imalatları sırasında sıklıkla özel açı gereklilikleri ortaya çıkar. 45° veya 90°'lik sıkı bir bağlantı parçasına ihtiyacınız olabilir. Bu zorlu senaryolar, özel pirinç hızlı bağlantı . Özel mühendislik çözümleri, garip alanları mükemmel bir şekilde optimize eder.
Tedarik ortağınızı dikkatli seçin. Güvenilir bir kısa liste pirinç hızlı bağlantı tedarikçisi . sıkı inceleme kriterleri kullanan Öncelikle güncel ISO sertifikalarını talep edin. Toplu testlerle ilgili mutlak şeffaflık arayın. Kritik yedek parçalar için yerel envanter kullanılabilirliğini doğrulayın. Özel takımlama projelerine yönelik mühendislik destekleri hakkında ayrıntılı sorular sorun. Gerçekten iyi bir tedarikçi, uzun vadeli bir teknik ortak olarak hareket eder.
Çözüm
Mühendislik ürünü pirinç hızlı bağlantılara yükseltme, muazzam bir stratejik değer sağlar. Önemli ölçüde daha hızlı kalıp değişimi sağlarsınız. Güvenilir, sızıntısız termal yönetimi garanti edersiniz. Ayrıca çok daha düşük uzun vadeli bakım maliyetleri elde edersiniz. İlk geçiş dikkatli bir planlama gerektirir, ancak operasyonel ödüller bu çabayı tamamen haklı çıkarır.
Bugün net bir eyleme geçin. Mevcut kalıp değiştirme sürelerinizi doğru bir şekilde denetleyin. Aktif makinelerinizdeki mevcut tüm soğutma sıvısı hattı spesifikasyonlarını inceleyin. Sınırlı bir pilot yükseltme için tam profil ve diş gereksinimlerini belirleyin. Sorunlu bir makinede küçük başlayın, konsepti kanıtlayın ve ardından standardı tesis çapında ölçeklendirin.
SSS
S: Standart pirinç hızlı bağlantı için maksimum çalışma sıcaklığı nedir?
C: Sıcaklık sınırları genellikle pirincin kendisinden ziyade iç O-halka malzemesi tarafından belirlenir. Pirinç yüksek ısıyı iyi idare eder, ancak contalar farklılık gösterir. Nitril tipik olarak 200°F'ta maksimuma çıkar. EPDM su/buhar için 300°F'ye kadar sıcaklıkları işler. FKM (Viton) 400°F'ye kadar ulaşabilir. Her zaman conta spesifikasyonunuzu kontrol edin.
S: Valfli hızlı bağlantılar enjeksiyon kalıplamada soğutma sıvısı akışını azaltır mı?
C: Evet, valfli tasarımlar, düz kaplinlere kıyasla hafif bir basınç düşüşüne neden olur. Dahili kapatma mekanizması sıvı yolunu kısmen kısıtlar. Özel soğutma çevriminizin bu küçük kısıtlama nedeniyle tehlikeye atılmamasını sağlamak için akış şemalarına ve Cv değerlerine başvurmanızı önemle tavsiye ederiz.
S: Enjeksiyonlu kalıplama makinesinde pirinç hızlı bağlantı elemanları ne sıklıkla değiştirilmelidir?
C: Kaplinlerin kesin bir son kullanma tarihi yoktur. Fiziksel durumlarına göre değiştirilmeleri gerekir. Tipik olarak bunları yıllık olarak incelemeniz gerekir. Sızıntı meydana geldiğinde veya bağlantı sırasında dış kilitleme manşonu yapışmaya başladığında dahili O-halkaları değiştirin veya ünitelerin tamamını değiştirin.
S: Pirinç soketi çelik fişe bağlayabilir miyim?
C: Farklı metallerin karıştırılması ciddi galvanik korozyon riskleri doğurur. Bu korozyon, özellikle su soğutma devrelerinde mekanik aşınmayı önemli ölçüde hızlandırır. Kullanıcılara mümkün olduğunca malzemeleri eşleştirmelerini tavsiye ederiz. Pirinç fişli pirinç soket kullanılması, maksimum kullanım ömrünü garanti eder ve erken conta arızasını önler.


