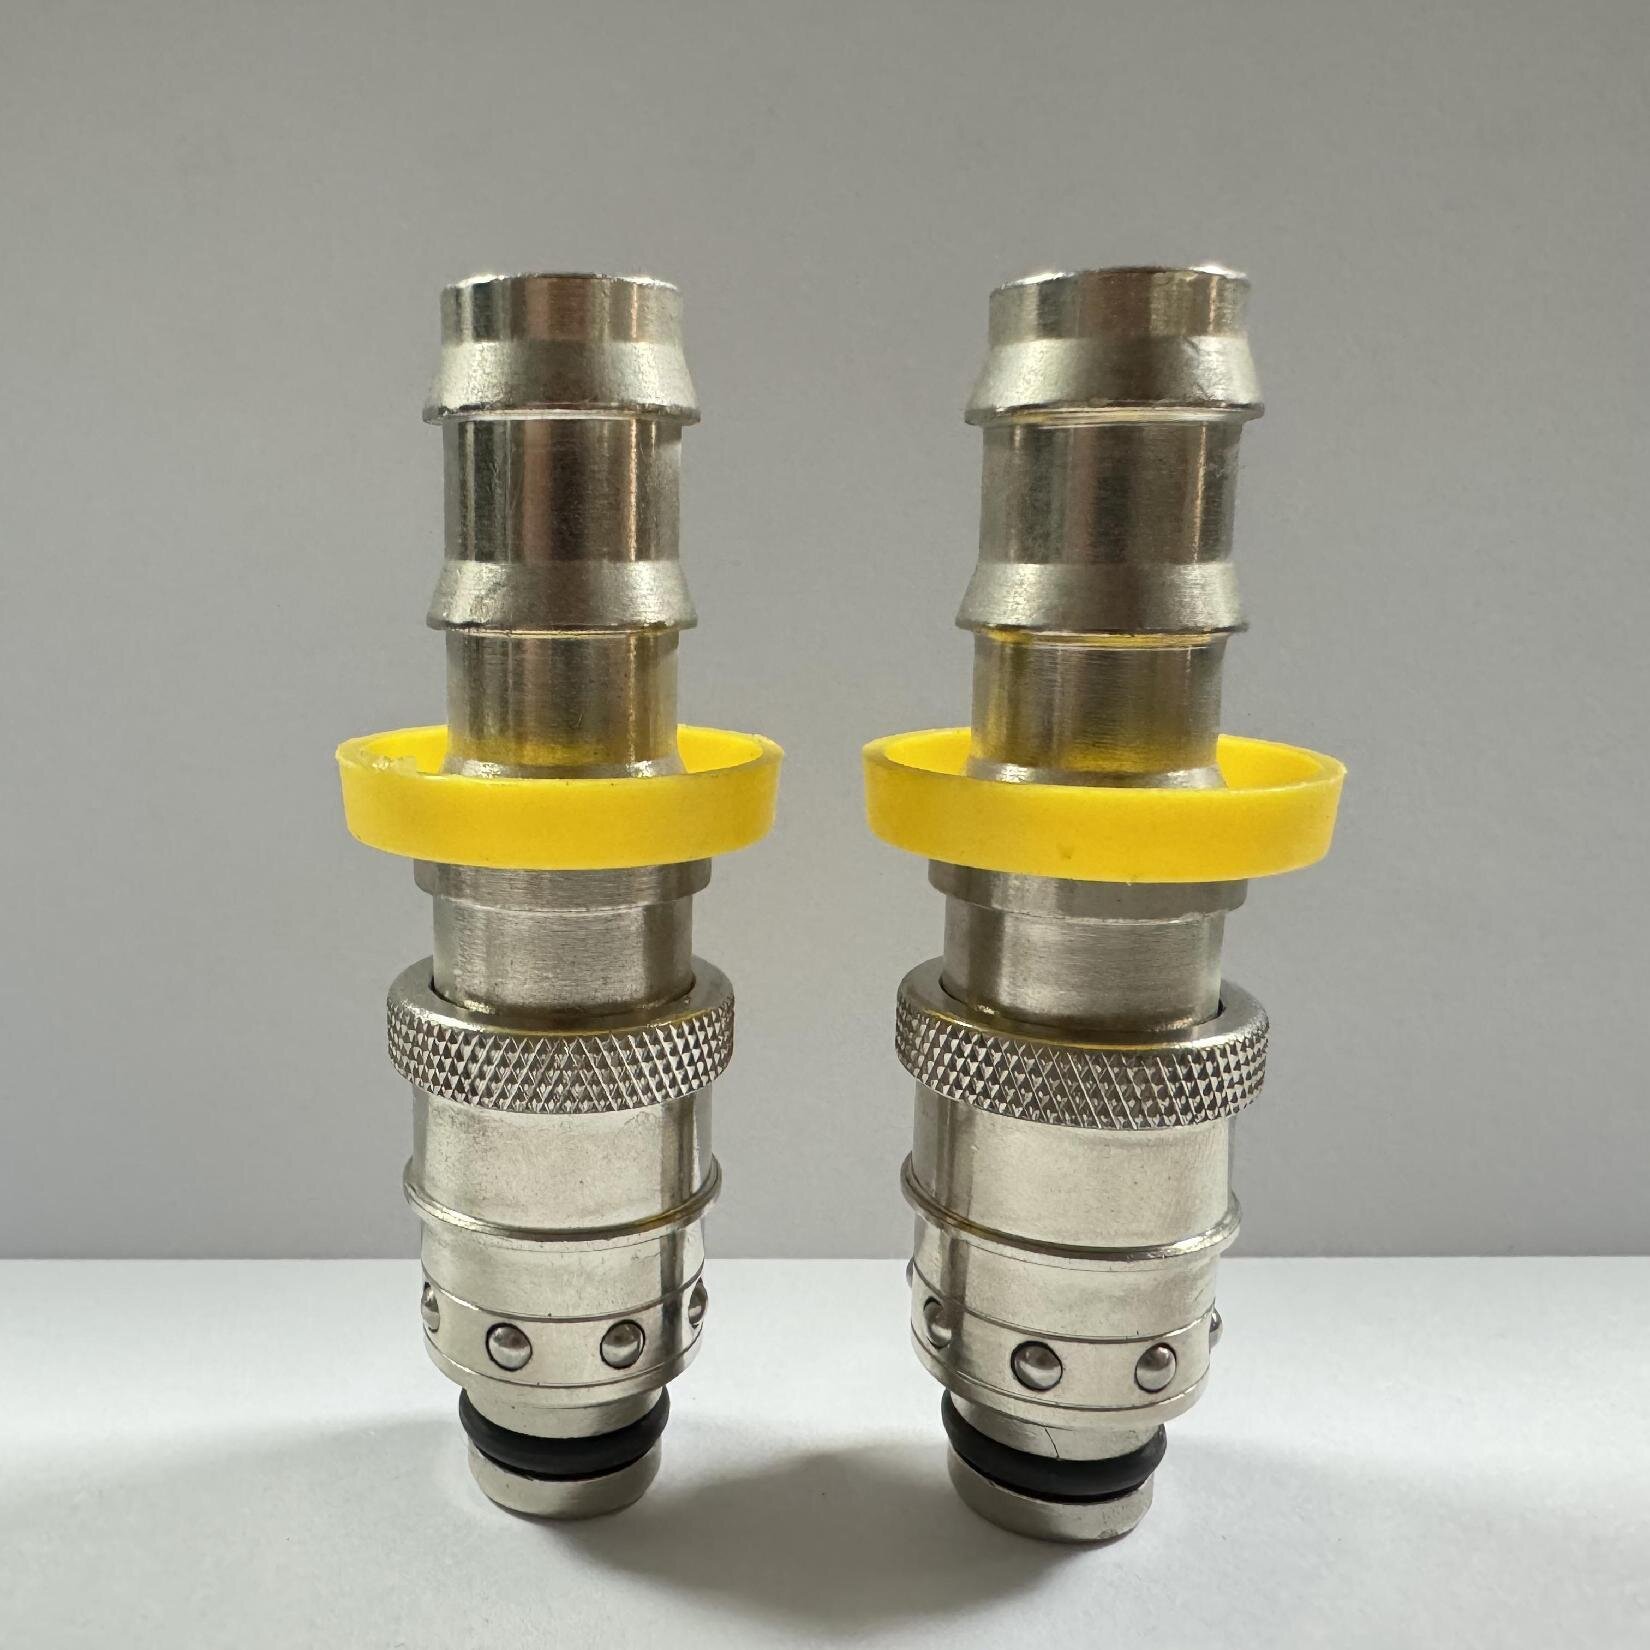
Lidhjet jo të besueshme të lëngjeve në sistemet e formimit të injektimit ose të menaxhimit termik shpesh çojnë në ndërprerje të kushtueshme. Ato shkaktojnë rrjedhje të rrezikshme dhe kohë të paqëndrueshme të ciklit. Ne e njohim këtë realitet të ashpër industrial në të gjithë katet e prodhimit. Ekipet inxhinierike kanë nevojë për komponentë të besueshëm për të mbajtur prodhimin e vazhdueshëm. Ne e hartuam këtë udhëzues për të ofruar një kornizë të qartë dhe objektive. Do të mësoni se si të vlerësoni dhe zgjidhni profilet e duhura të lidhësit. Në mënyrë të veçantë, ne analizojmë në detaje seritë RPL dhe RMI. Keni nevojë për kontroll të fortë të temperaturës dhe ndryshime të shpejta të mykut. Ju gjithashtu keni nevojë për përputhshmëri të verifikueshme të lëngjeve për operacionet e përditshme. Standardizimi i zgjedhjeve të pajisjeve tuaja minimizon gabimet. Ky artikull zbulon saktësisht se si këto profile të specializuara japin rezultate të qëndrueshme. Do të zbuloni strategji praktike për maksimizimin e integritetit të sistemit dhe kohën e funksionimit.
Marrëveshje kryesore
Integriteti i sistemit: Lidhjet e shpejta standarde franceze i japin përparësi sigurisë së operatorit dhe performancës me rrjedhje zero, të krijuara posaçërisht për kërkesat e ciklit të lartë të kontrollit të temperaturës së mykut.
Dallimi i serisë: Lidhjet e shpejta RPL janë optimizuar për qarqet e lëngjeve me temperaturë të lartë me shkëputje me butona, ndërsa bashkimet e shpejta RMI ofrojnë aftësi të gjithanshme, me rrjedhje të lartë në dinamikat e ndryshme të presionit.
Jetëgjatësia e materialit: Specifikimi i një bashkimi prej bronzi të veshur me nikel siguron rezistencë thelbësore ndaj korrozionit dhe stabilitet termik ndaj lëngjeve të ashpër ftohës ose vajrave të nxehtë.
Efikasiteti operativ: Mekanizmat e bashkimit të kyçit të shtytjes reduktojnë ndjeshëm kohën e ndërrimit të veglave duke mundësuar lidhje të sigurta, me një dorë, të verbër në hapësirat e ngushta të kallëpeve.
Baza inxhinierike e një bashkimi të shpejtë standard francez
Operacionet e derdhjes me injeksion dhe derdhjes me majë kërkojnë ndryshime të shpeshta të veglave. Pajisjet tradicionale me fileto i ngadalësojnë rëndë këto tranzicione. Ato shpesh rezultojnë në humbje të lëngjeve dhe derdhje të rrezikshme termike. Operatorët e impiantit përballen me kohë të zgjatura të konfigurimit kur heqin manualisht linjat e nxehta. Keni nevojë për një alternativë më të shpejtë dhe më të sigurt për të mbajtur makineritë në punë. Profilet e filetuara thjesht nuk mund të mbështesin ndërrimin e kallëpeve me frekuencë të lartë. Inxhinierët duhet të eliminojnë këto pengesa për të optimizuar efikasitetin e ciklit.
Mekanikisht, a Lidhja e shpejtë standarde franceze ndryshon ndjeshëm nga profilet ISO 7241. Standardet ISO shpesh diktojnë zbatueshmëri të gjerë hidraulike. Profilet e standardit francez fokusohen shumë në gjeometritë e rregullimit të temperaturës. Ata përdorin një arkitekturë të veçantë mbyllëse me prizë. Kjo gjeometri specifike siguron toleranca të ngushta gjatë zgjerimit në temperaturë të lartë. Këmbyeshmëria mbështetet në përputhjen e këtyre dimensioneve të sakta fizike. Shumë objekte referojnë profilet e Stäubli si bazë për këtë standard. Dizajni parandalon qëllimisht lojën anësore gjatë ciklit termik.
Të Lidhja e mykut francez është bërë arkitektura e paracaktuar për rregullimin e saktë të temperaturës. Format e injektimit qarkullojnë me shpejtësi midis fazave intensive të ngrohjes dhe ftohjes. Lidhja duhet të durojë goditje të forta termike pa u degraduar. Ai siguron kanale rrjedhjeje të pakufizuara për të maksimizuar efikasitetin e transferimit të nxehtësisë. Operatorët mbështeten në këtë dizajn për të ruajtur temperaturat e sakta të mykut. Kontrolli i qëndrueshëm i temperaturës përkthehet drejtpërdrejt në cilësi më të lartë të pjesës. Ne shohim më pak refuzime të pjesëve kur temperaturat e mykut mbeten krejtësisht të qëndrueshme.
Arkitekturat e avancuara të vulosjes i veçojnë këta komponentë. Ata përdorin modele të valvulave me fytyrë të skuqur dhe pa derdhje. Valvulat me fytyrë të shpëlarë eliminojnë hapësirat e vdekura ku lëngu mund të grumbullohet. Kjo parandalon përfshirjen e ajrit gjatë lidhjes së linjave. Gjithashtu eliminon derdhjen e lëngjeve pas shkëputjes. Operatorët qëndrojnë të sigurt nga lëngjet e djegura ose dyshemetë e lëmuara. Mekanizmat që nuk derdhen përdorin burime të brendshme për të mbyllur menjëherë rrugën e rrjedhës. Ju mbani një mjedis të pastër duke mbrojtur personelin nga ekspozimi kimik.
Lidhja e shpejtë RPL kundrejt bashkimit të shpejtë RMI: Dallimet strukturore dhe funksionale
Kuptimi i dallimeve të serive i ndihmon inxhinierët të specifikojnë komponentin e saktë. Të dy profilet i shërbejnë sistemeve të menaxhimit termik, por trajtojnë dinamika të ndryshme. Ato kanë mekanizma të veçantë mbylljeje dhe karakteristika të rrjedhës. Ne duhet t'i vlerësojmë ato bazuar në pikat e tyre të forta operative.
Profili i Serisë RPL
Të Lidhja e shpejtë RPL përdor valvula të rrepta të brendshme dhe një dizajn të rrafshët. Mekanizmi i sigurt i mbylljes mbështetet në topa mbajtës me forcë të lartë. Këta komponentë mbajnë një mbajtje të ngurtë nën pikat me presion të lartë. Gjeometria e rrafshët e fytyrës praktikisht eliminon çdo humbje të lëngut gjatë shkëputjes. Ky profil shquhet në parandalimin absolut të rrjedhjeve.
Ne shohim serinë RPL të vendosur në mjedise kërkuese me temperaturë të lartë. Shërben qarqet e vajit të nxehtë dhe linjat e ujit me presion të lartë. Siguria e operatorit mbetet e panegociueshme në këto aplikacione. Parandalimi i djegies drejton inxhinierinë pas modelit RPL. Mekanizmi i veprimit kërkon një lëshim të qëllimshëm të butonit. Ju nuk mund ta shkëputni aksidentalisht linjën duke përplasur mëngën. Kjo kërkesë e ndërgjegjshme e veprimit mbron teknikët që punojnë pranë kallëpeve të nxehta.
Profili i Serisë RMI
Të Lidhja e shpejtë RMI fokusohet shumë në kapacitetin maksimal të rrjedhës. Ai përmban një rrugë të brendshme të thjeshtë për të arritur një rënie më të ulët të presionit. Mënga e fortë e kyçjes i reziston trajtimit agresiv gjatë ndërrimeve të shpejta. Do të gjeni më pak kufizime të rrjedhës së brendshme në krahasim me alternativat me flush-face. Ai jep vëllime të larta të lëngjeve në mënyrë efikase.
Objektet përdorin serinë RMI për kontrollin e përgjithshëm të temperaturës. Ai lidh kolektorët e centralizuar të ujit ftohës me pllakat me shumë bashkim. Profili trajton lehtësisht kërkesat e përsëritura të ftohjes standarde me ujë. Mekanizmi i veprimit përmban një lëshim të bazuar në jakë. Operatorët thjesht e tërheqin jakën për shkëputje të shpejta dhe të përsëritura. Kjo përshpejton mirëmbajtjen rutinë në blloqe të mëdha ftohëse.
Kriteret e Vlerësimit dhe Krahasimi i Serive
Ju duhet të përputhni seritë e bashkimit me rezultate specifike operacionale. Merrni parasysh normat tuaja të kërkuara të rrjedhës, ekstremet termike dhe frekuencën e ndërrimit. Profilet RPL i përshtaten aplikimeve të vajit në temperaturë të lartë dhe kritike për sigurinë. Profilet RMI i përshtaten aplikimeve të ujit me volum të lartë dhe me cikël të shpejtë. Ne përmbledhim dallimet kryesore operacionale më poshtë.
Veçori
Seria RPL
Seria RMI
Aplikimi Primar
Vaj me temperaturë të lartë, ujë nën presion
Ftohje e përgjithshme, kolektorë uji
Mekanizmi i Mbylljes
Lirimi i butonit
Lirimi i tërheqjes së jakës
Karakteristikë e rrjedhës
Fytyrë e skuqur e kontrolluar, pa derdhje
Kapacitet i lartë, rënie e ulët e presionit
Fokusi i sigurisë
Parandalon shkëputjet aksidentale
Mundëson çiklizëm të shpejtë dhe të përsëritur
Përzgjedhja e materialit: Pse mbizotërojnë bashkimet prej tunxhi të veshur me nikel
Tunxh i papërpunuar paraqet probleme të rëndësishme në mjediset moderne të prodhimit. Tunxhi standard vuan nga dezincifikimi kur ekspozohet ndaj ujit agresiv industrial. Zinku rrjedh nga aliazhi me kalimin e kohës. Kjo lë pas një guaskë bakri poroze, të dobësuar. Oksidimi degradon më tej bronzin standard në përzierjet e glikolit. Vajrat sintetikë me temperaturë të lartë përshpejtojnë gjithashtu prishjen e metaleve të patrajtuara. Ju rrezikoni dështimin katastrofik të komponentit nëse i shpërfillni këto reaksione kimike.
Duke specifikuar a Lidhja prej bronzi e veshur me nikel zgjidh këto dobësi materiale. Procesi i veshjes ndryshon rrënjësisht ngurtësinë e sipërfaqes. Krijon një pengesë të fortë kundër mediave të forta të lëngshme. Veshja me nikel zbut në mënyrë efektive korrozionin galvanik. Kjo ndodh kur metale të ndryshme ndërveprojnë brenda sistemit të lëngut. Shtresa mbrojtëse zgjat në mënyrë drastike jetëgjatësinë e trupit të bashkimit. Ju fitoni aftësinë e përpunimit të bronzit krahas rezistencës kimike të nikelit.
Ne duhet të vlerësojmë komponentët e brendshëm po aq rreptësisht. Trupi prej bronzi formon vetëm guaskën e jashtme. Sustat e brendshme dhe topat e kyçjes durojnë stres të vazhdueshëm mekanik. Prodhuesit zakonisht i farkëtojnë këto pjesë të brendshme nga çelik inox me cilësi të lartë. Çelik inox i reziston ndryshkut dhe ruan tensionin e pranverës në temperatura ekstreme. Një guaskë e fortë e veshur me nikel kërkon një mekanikë të brendshme po aq elastike. Sustat e brendshme të dobëta do të shkaktojnë rrjedhje të parakohshme pavarësisht nga veshja e jashtme.
Pajtueshmëria e materialit të vulës dikton suksesin përfundimtar të lidhjes. Ju duhet ta përputhni elastomerin në mënyrë rigoroze me median fluide. Merrni parasysh temperaturën maksimale të funksionimit për të shmangur degradimin e parakohshëm të vulës.
FKM (Viton): I shkëlqyer për vajra sintetikë me temperaturë të lartë. Ai i reziston nxehtësisë së fortë, por lufton me avullin e nxehtë.
EPDM: Zgjedhja optimale për përzierjet e ujit të nxehtë dhe glikolit. Asnjëherë mos përdorni EPDM me vajra me bazë nafte. Do të fryhet dhe do të dështojë me shpejtësi.
NBR (Nitrili): Më i përshtatshmi për vajrat standarde hidraulike dhe ftohjen e përgjithshme të ujit në temperatura mesatare. I mungon rezistenca ekstreme ndaj temperaturave të larta.
Besueshmëria operacionale: Mekanika e lidhjeve me kyçje me shtytje
Siguria dhe ergonomia përcaktojnë konfigurimet moderne të veglave. Një i besueshëm bashkimi i bllokimit të shtytjes transformon mënyrën se si teknikët menaxhojnë lidhjet. Kallëpet shpesh shfaqin hapësirë tepër të ngushtë. Konfirmimi vizual i një bllokimi të sigurt rezulton i pamundur në këto pika të verbër. Dizajni i bllokimit të shtytjes mbështetet në reagime të veçanta prekëse. Operatorët ndjejnë një klikim të fortë mekanik kur spina vendoset siç duhet. Kjo garanci prekëse parandalon linjat e lidhura pjesërisht nga fryrja nën presion.
Ne duhet të krijojmë sisteme për të parandaluar shkëputjet aksidentale. Dyshemetë e fabrikës përjetojnë dridhje të rënda dhe rritje të menjëhershme të presionit. Goditjet aksidentale të veglave godasin shpesh linjat e ekspozuara të lëngut. Karakteristikat strukturore të një mekanizmi të bllokimit të shtytjes u rezistojnë këtyre forcave të jashtme. Topat e kyçjes futen fort në brazdë të prizës. Mënga e jashtme kërkon forcë specifike drejtimi për t'u lëshuar. Vibrimi i vetëm nuk mund të shkëputë lidhjen. Kjo siguri fizike mbron operatorët nga shpërthimet e papritura të lëngut përvëlues.
Metrikat e rrjedhës diktojnë madhësinë e sistemit dhe efikasitetin e ftohjes. Ju duhet të llogaritni rëniet e pranueshme të presionit përpara instalimit. Përcaktimi i tepërt i madhësisë humb hapësirën e vlefshme në bllokun e mykut. Madhësia e nën-specifikuar shkakton rrjedhje të turbullt dhe transferim të dobët të nxehtësisë. Kanalet e kufizuara detyrojnë pompat e lëngjeve të punojnë më shumë. Kjo çon në ftohje të pamjaftueshme të mykut dhe kohë të zgjatur të ciklit. Madhësia e duhur balancon kapacitetin e rrjedhës me gjurmën fizike.
Më poshtë është një grafik referencë që demonstron sjelljen tipike të rënies së presionit në madhësitë e zakonshme të shpimit. Këto të dhëna i ndihmojnë ekipet të specifikojnë diametrin e saktë të brendshëm të kërkuar për rrjedhën optimale.
Madhësia e shpimit (mm)
Shpejtësia e rrjedhjes (L/min)
Rënia e vlerësuar e presionit (bar)
Karakteristikë e rrjedhës
6 mm
15
0.45
Laminar, ideal për ftohje të lokalizuar
9 mm
35
0.50
Kontroll i përgjithshëm i ekuilibruar i temperaturës
12 mm
65
0.55
Shpërndarja e shumëfishtë me volum të lartë
16 mm
110
0.62
Linjat e centralizuara të kthimit të lëngjeve me shumicë
Logjika e listës së shkurtër, rreziqet e ndërrueshmërisë dhe zbatimi
Përzierja e markave të ndryshme sjell rreziqe të rënda operacionale. Shumë prodhues të tregtimit të mëvonshëm pretendojnë përputhshmërinë e standardeve franceze. Ne duhet të përcaktojmë ndryshimin midis përputhshmërisë së profilit 100% dhe përputhshmërisë së thjeshtë funksionale. Një ndeshje funksionale mund të lidhet fizikisht, por të rrjedhë nën stresin termik. Një ndeshje e profilit 100% ndan tolerancat e sakta gjeometrike dhe raportet e ngjeshjes së vulës. Përzierja e prizave dhe prizave të papërputhshme i degradon me shpejtësi unazat e brendshme O. Ju duhet të standardizoni një OEM të vetëm, me reputacion në të gjithë objektin për të shmangur dështimet e ndërlidhjes.
Ekipet inxhinierike duhet të kërkojnë pajtueshmëri rigoroze dhe të dhëna testimi. Asnjëherë mos pranoni ngjashmërinë vizuale si provë të performancës. Kërkojuni prodhuesve të ofrojnë raporte të dokumentuara të testit të presionit të shpërthimit. Kërkoni vërtetimin e ciklit termik specifik për temperaturat tuaja të funksionimit. Furnizuesit me reputacion mbajnë certifikata të njohura ISO për proceset e tyre të prodhimit. Këto dokumente vërtetojnë se komponentët mund t'i mbijetojnë realiteteve industriale. Të dhënat e verifikuara të testimit ndajnë inxhinierinë e besueshme nga imitimet e lira.
Zbatimi ka sukses vetëm me protokolle të rrepta të mirëmbajtjes. Dyshemetë e impianteve kërkojnë procedura standarde praktike të funksionimit. Ekipet duhet të kryejnë inspektime rutinë për të kapur konsumin përpara se të ndodhë dështimi. Vendosni një afat kohor të qartë për këto detyra parandaluese.
Inspektimi vizual: Kontrolloni trupat e jashtëm çdo javë për gërvishtje fizike ose gërvishtje të thella. Hidhni çdo komponent që tregon deformim strukturor.
Zëvendësimi i unazës O: Programoni zëvendësimet e vulave bazuar në orët e punës, jo vetëm kur shfaqen rrjedhje. Vajrat me temperaturë të lartë degradojnë vulat më shpejt se uji i ftohtë.
Lubrifikimi: Aplikoni lubrifikantë të përputhshëm, jo reaktivë në mekanizmat e kyçjes çdo muaj. Kjo parandalon kapjen e topave të inoksit.
Kontrollet e shtrirjes: Sigurohuni që zorrët të mos e tërheqin bashkimin në një kënd. Forcat e ngarkesës anësore shtrembërojnë vulat e brendshme.
Lëvizja e blerjes së njësisë në të kaluarën kërkon shikimin e matjeve më të gjera operacionale. Lidhësit me cilësi të lartë reduktojnë në mënyrë dramatike humbjen e lëngjeve gjatë ndërrimit. Ato eliminojnë kohën e gjerë të pastrimit që zakonisht kërkohet pas derdhjeve. Për më tepër, lidhjet e sigurta ulin kohën e përgjithshme të ndërprerjes së makinës. Ndryshimet e shpejta dhe të besueshme të mjeteve e mbajnë orarin e prodhimit në rrugën e duhur. Investimi në profile të projektuara përmirëson drejtpërdrejt prodhimin ditor të objektit tuaj.
konkluzioni
Standardizimi i profileve RPL ose RMI jep vlerë strategjike në të gjithë objektin tuaj. Ai thjeshton menaxhimin e inventarit dhe heq supozimet gjatë ndryshimeve të mykut. Ju fuqizoni operatorët me lidhje të sigurta dhe të përsëritshme. Profilet RPL sigurojnë linjat tuaja me temperaturë të lartë dhe me rrezik të lartë. Profilet RMI maksimizojnë efikasitetin tuaj të ftohjes dhe shpejtësinë e rrjedhës. Të dy sistemet përdorin modele të forta mekanike për të parandaluar ndërprerjen.
Zbatimi i suksesshëm varet tërësisht nga kimia e materialit. Ju duhet të përputheni me materialin e saktë të vulës dhe profilin e serisë me kërkesat tuaja për lëngje. Trupat e nikeluar dhe elastomerët e duhur parandalojnë degradimin e parakohshëm. Injoroni këto variabla dhe madje edhe dizajni më i mirë mekanik do të dështojë. Pajtueshmëria kimike dikton jetëgjatësinë e qarqeve tuaja të lëngjeve.
Ne inkurajojmë ekipet inxhinierike të auditojnë menjëherë konfigurimet e tyre aktuale të lidhjes së mykut. Identifikoni çdo përbërës bronzi të papërpunuar ose priza të papërputhshme pas tregtimit. Llogaritni rëniet tuaja aktuale të presionit për të gjetur pengesat e ftohjes. Konsultohuni me një prodhues të specializuar për të nisur një zbatim pilot. Një përmirësim i synuar në një makinë të vetme të ciklit të lartë do të provojë shpejt përfitimet operacionale.
FAQ
Pyetje: Cila është temperatura maksimale e funksionimit për një bashkim të shpejtë RPL?
Përgjigje: Temperatura maksimale varet rreptësisht nga materiali i brendshëm i vulës dhe jo nga trupi metalik. Me vula FKM (Viton), profilet RPL trajtojnë në mënyrë të sigurt vajrat e nxehtë sintetikë deri në 200°C (392°F). Temperaturat e larta shkaktojnë gjithashtu zgjerimin e metalit, kështu që kërkohen toleranca të sakta inxhinierike për të parandaluar lidhjen e mekanizmit të kyçjes.
Pyetje: A janë bashkimet RMI dhe RPL të këmbyeshme me lidhjet standarde ISO?
Përgjigje: Jo. Profilet standarde franceze kanë dimensione ekskluzive gjeometrike. Ata përdorin gjatësi të veçanta priza dhe kënde të brazdës mbyllëse të optimizuara për kontrollin e temperaturës së mykut. Profilet standard ISO 7241 nuk do të lidhen siç duhet. Përpjekja për të detyruar një lidhje do të shkatërrojë vulat e brendshme dhe do të shkaktojë rrjedhje të rënda.
Pyetje: Si funksionon një bashkim bronzi i veshur me nikel me vajra sintetikë të transferimit të nxehtësisë?
Përgjigje: Ajo performon jashtëzakonisht mirë. Veshja e nikelit vulos bronzin poroz poshtë, duke parandaluar që vajrat sintetikë agresivë të degradojnë metalin. Ndalon korrozionin galvanik dhe ruan fortësinë e sipërfaqes edhe afër 200°C. Ju duhet të çiftoni trupin e nikeluar me vulat FKM për të trajtuar vajrat sintetikë.
Pyetje: A mund të trajtojnë lidhjet e kyçjes me shtytje si linjat e vakumit ashtu edhe linjat e lëngut me presion të lartë?
Përgjigje: Po, dizajnet cilësore të bllokimit me shtytje kanë aftësi të dyfishta vulosjeje. Unazat e brendshme O ruajnë ngjeshjen ndaj prizës nën presion pozitiv. Gjatë aplikimeve me vakum, tolerancat e saktësisë parandalojnë që ajri atmosferik të shkelë vulën. Gjithmonë verifikoni vlerësimin specifik të vakumit me prodhuesin përpara instalimit.
Pyetje: Çfarë e shkakton rrjedhjen e parakohshme në bashkimet e mykut francez dhe si mund të parandalohet?
Përgjigje: Rrjedhja zakonisht rrjedh nga tre çështje: ngarkim i rëndë anësor (çorrat e gabuara që tërheqin prizën), papajtueshmëria kimike që degradon elastomerin ose mungesa e lubrifikimit rutinë që shkakton ngjitjen e topave të kyçjes. Parandaloni këtë duke përdorur zorrët e mbështetur siç duhet, duke përputhur vulat me lëngjet dhe duke zbatuar SOP të rreptë të mirëmbajtjes.