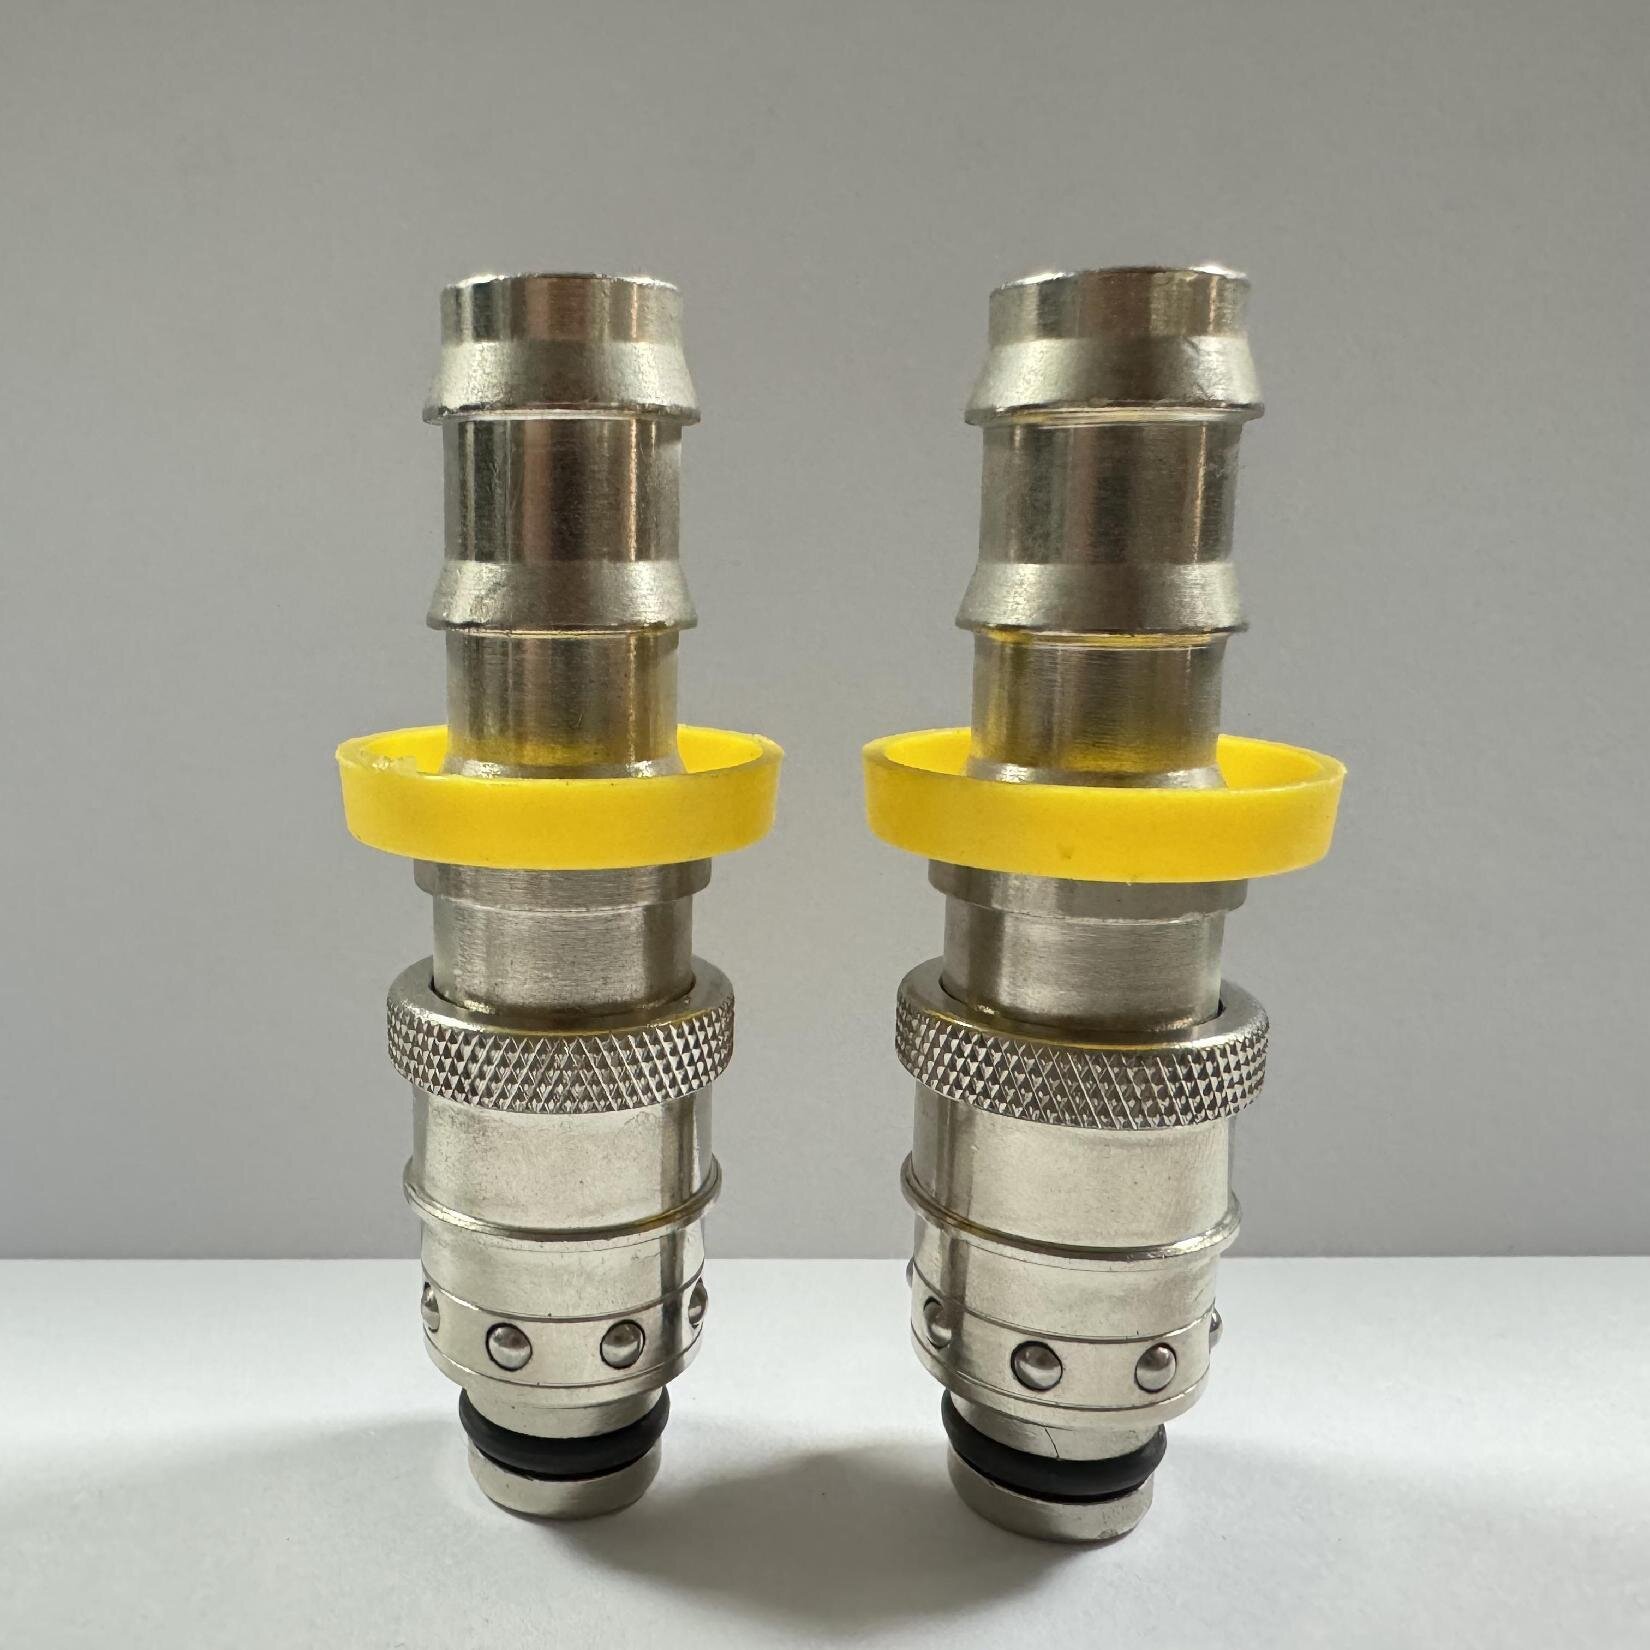
Enjeksiyon kalıplama veya termal yönetim sistemlerindeki güvenilmez akışkan bağlantıları çoğu zaman maliyetli aksama sürelerine yol açar. Tehlikeli sızıntılara ve tutarsız çevrim sürelerine neden olurlar. Bu sert endüstriyel gerçekliğin üretim alanlarında da farkındayız. Mühendislik ekiplerinin sürekli üretimi sürdürmek için güvenilir bileşenlere ihtiyacı vardır. Bu kılavuzu açık ve objektif bir çerçeve sağlamak için tasarladık. Doğru bağlayıcı profillerini nasıl değerlendireceğinizi ve seçeceğinizi öğreneceksiniz. Özellikle RPL ve RMI serilerini ayrıntılı olarak inceliyoruz. Güçlü sıcaklık kontrolüne ve hızlı kalıp değişikliklerine ihtiyacınız var. Ayrıca günlük işlemler için doğrulanabilir sıvı uyumluluğuna da ihtiyacınız vardır. Ekipman seçimlerinizi standartlaştırmak hataları en aza indirir. Bu makale, bu özel profillerin nasıl tutarlı sonuçlar sağladığını tam olarak ortaya koymaktadır. Sistem bütünlüğünü ve operasyonel çalışma süresini en üst düzeye çıkarmak için pratik stratejiler keşfedeceksiniz.
Temel Çıkarımlar
Sistem Bütünlüğü: Kalıp sıcaklığı kontrolünün yüksek döngü talepleri için özel olarak tasarlanmış Fransız standardı hızlı bağlantı elemanları, operatör güvenliğine ve sıfır sızıntı performansına öncelik verir.
Seri Ayrımı: RPL hızlı kaplinler, düğmeyle bağlantı kesme özelliğine sahip yüksek sıcaklıktaki akışkan devreleri için optimize edilirken, RMI hızlı kaplinler, değişen basınç dinamiklerinde çok yönlü, yüksek akış özellikleri sunar.
Malzeme Uzunluğu: Nikel kaplı pirinç kaplinin belirtilmesi, sert soğutma sıvılarına veya sıcak yağlara karşı gerekli korozyon direncini ve termal stabiliteyi sağlar.
Operasyonel Verimlilik: İtmeli kilit bağlantı mekanizmaları, dar kalıp aralıklarında güvenli, tek elle, kör bağlantılar sağlayarak takım değiştirme sürelerini önemli ölçüde azaltır.
Fransız Standardı Hızlı Bağlantının Mühendislik Temelleri
Enjeksiyon kalıplama ve basınçlı döküm işlemleri sık sık takım değişimi gerektirir. Geleneksel dişli bağlantı parçaları bu geçişleri ciddi şekilde yavaşlatır. Genellikle sıvı kaybına ve tehlikeli termal dökülmelere neden olurlar. Tesis operatörleri, sıcak hatları manuel olarak çözerken uzun kurulum süreleriyle karşı karşıya kalıyor. Makinelerin çalışır durumda kalması için daha hızlı ve daha güvenli bir alternatife ihtiyacınız var. Dişli profiller yüksek frekanslı kalıp değiştirme işlemlerini güvenli bir şekilde destekleyemez. Mühendisler çevrim verimliliğini optimize etmek için bu darboğazları ortadan kaldırmalıdır.
Mekanik olarak bir Fransız standardı hızlı bağlantı, ISO 7241 profillerinden önemli ölçüde farklıdır. ISO standartları genellikle geniş hidrolik uygulanabilirliği zorunlu kılar. Fransız standart profilleri ağırlıklı olarak sıcaklık düzenleme geometrilerine odaklanmaktadır. Farklı bir tak-soket kilitleme mimarisi kullanırlar. Bu özel geometri, yüksek sıcaklıkta genleşme sırasında sıkı toleranslar sağlar. Değiştirilebilirlik, bu kesin fiziksel boyutların eşleştirilmesine dayanır. Birçok tesis bu standardın temeli olarak Stäubli profillerine atıfta bulunmaktadır. Tasarım, termal döngü sırasında yanal oynamaları kasıtlı olarak önler.
Fransız kalıp bağlantısı, hassas sıcaklık düzenlemesi için varsayılan mimari haline geldi. Enjeksiyon kalıpları yoğun ısıtma ve soğutma aşamaları arasında hızla geçiş yapar. Kaplin, ciddi termal şoklara bozulmadan dayanmalıdır. Isı transfer verimliliğini en üst düzeye çıkarmak için sınırsız akış kanalları sağlar. Operatörler kalıp sıcaklıklarını tam olarak korumak için bu tasarıma güveniyor. Tutarlı sıcaklık kontrolü doğrudan daha yüksek parça kalitesi anlamına gelir. Kalıp sıcaklıkları tamamen sabit kaldığında daha az parça reddi görüyoruz.
Gelişmiş sızdırmazlık mimarileri bu bileşenleri birbirinden ayırır. Düz yüzeyli ve dökülmeyen valf tasarımları kullanırlar. Yıkama yüzeyli valfler, sıvının birikebileceği ölü alanları ortadan kaldırır. Bu, hatları bağlarken hava girmesini önler. Ayrıca bağlantı kesildiğinde sıvı dökülmesini de ortadan kaldırır. Operatörler kaynar sıvılardan veya kaygan zeminlerden korunur. Dökülmeyi önleyici mekanizmalar, akış yolunu anında kapatmak için dahili yayları kullanır. Personeli kimyasal maddelere maruz kalmaktan korurken temiz bir ortam sağlarsınız.
RPL Hızlı Bağlantı ve RMI Hızlı Bağlantı: Yapısal ve İşlevsel Farklılıklar
Seri ayrımlarını anlamak mühendislerin doğru bileşeni belirlemesine yardımcı olur. Her iki profil de termal yönetim sistemlerine hizmet eder ancak farklı dinamikleri ele alır. Farklı kilitleme mekanizmalarına ve akış özelliklerine sahiptirler. Bunları birincil operasyonel güçlerine göre değerlendirmeliyiz.
RPL Serisi Profil
RPL hızlı kaplin, sıkı bir dahili valf ve gömme yüzey tasarımı kullanır. Güvenli kilitleme mekanizması, yüksek mukavemetli tutma bilyelerine dayanır. Bu bileşenler yüksek basınç artışları altında sağlam bir tutuş sağlar. Düz yüzey geometrisi, ayırma sırasında herhangi bir sıvı kaybını pratik olarak ortadan kaldırır. Bu profil mutlak sızıntı önlemede mükemmeldir.
RPL serisinin zorlu yüksek sıcaklık ortamlarında kullanıldığını görüyoruz. Kızgın yağ devrelerine ve yüksek basınçlı su hatlarına hizmet eder. Bu uygulamalarda operatör güvenliği tartışılamaz. Haşlanma önleme, RPL tasarımının arkasındaki mühendisliği yönlendirir. Eylem mekanizması, düğmenin kasıtlı olarak serbest bırakılmasını gerektirir. Manşonu çarparak yanlışlıkla hattın bağlantısını kesemezsiniz. Bu bilinçli eylem gerekliliği, sıcak kalıpların yakınında çalışan teknisyenleri korur.
RMI Serisi Profili
RMI hızlı bağlantısı ağırlıklı olarak maksimum akış kapasitesine odaklanır. Daha düşük bir basınç düşüşü elde etmek için aerodinamik bir iç yola sahiptir. Sağlam kilitleme manşonu, hızlı değişim sırasında agresif kullanıma dayanıklıdır. Gömme yüzeyli alternatiflere kıyasla daha az iç akış kısıtlaması bulacaksınız. Yüksek hacimli sıvıyı verimli bir şekilde iletir.
Tesisler genel sıcaklık kontrolü için RMI serisini kullanıyor. Merkezi soğutma suyu manifoldlarını çoklu kaplin plakalarına bağlar. Profil, standart su soğutmanın tekrarlanan taleplerini kolaylıkla karşılar. Hareket mekanizması yaka tabanlı bir serbest bırakma özelliğine sahiptir. Operatörlerin hızlı ve tekrarlayan bağlantı kesme işlemleri için bileziği geri çekmesi yeterlidir. Bu, büyük soğutma bloklarındaki rutin bakımı hızlandırır.
Değerlendirme Kriterleri ve Seri Karşılaştırması
Kaplin serisini belirli operasyonel sonuçlarla eşleştirmeniz gerekir. Gerekli akış hızlarınızı, aşırı termal değerleri ve geçiş sıklığını göz önünde bulundurun. RPL profilleri güvenlik açısından kritik, yüksek sıcaklıktaki yağ uygulamalarına uygundur. RMI profilleri yüksek hacimli, hızlı döngülü su uygulamalarına uygundur. Temel operasyonel farklılıkları aşağıda özetliyoruz.
Özellik
RPL Serisi
RMI Serisi
Birincil Başvuru
Yüksek sıcaklıkta yağ, basınçlı su
Genel soğutma, su manifoldları
Kilitleme Mekanizması
Basma düğmesiyle serbest bırakma
Yaka geri çekme serbest bırakma
Akış Özelliği
Kontrollü, sıfır dökülmeli yıkama yüzeyi
Yüksek kapasite, düşük basınç kaybı
Güvenlik Odağı
Yanlışlıkla bağlantı kopmalarını önler
Hızlı, tekrarlayan döngüyü mümkün kılar
Malzeme Seçimi: Neden Nikel Kaplamalı Pirinç Kaplinler Hakim?
Ham pirinç, modern üretim ortamlarında önemli sorunlar teşkil etmektedir. Standart pirinç, agresif endüstriyel suya maruz kaldığında çinkosuzlaşmaya maruz kalır. Çinko zamanla alaşımdan sızar. Bu, geride gözenekli, zayıflamış bir bakır kabuk bırakır. Oksidasyon, glikol karışımlarındaki standart pirinci daha da bozar. Yüksek sıcaklıktaki sentetik yağlar işlenmemiş metallerin parçalanmasını da hızlandırır. Bu kimyasal reaksiyonları göz ardı ederseniz, yıkıcı bileşen arızası riskiyle karşı karşıya kalırsınız.
Bir belirtme nikel kaplamalı pirinç kaplin bu malzeme zayıflıklarını çözer. Kaplama işlemi temel olarak yüzey sertliğini değiştirir. Sert akışkan ortamlara karşı sağlam bir bariyer oluşturur. Nikel kaplama galvanik korozyonu etkili bir şekilde azaltır. Bu, farklı metaller sıvı sistemi içinde etkileşime girdiğinde meydana gelir. Koruyucu katman, kaplin gövdesinin ömrünü önemli ölçüde uzatır. Nikelin kimyasal direncinin yanı sıra pirincin işlenebilirliğini de kazanırsınız.
İç bileşenleri de aynı derecede katı bir şekilde değerlendirmeliyiz. Pirinç gövde yalnızca dış kabuğu oluşturur. İç yaylar ve kilitleme bilyaları sürekli mekanik gerilime dayanır. Üreticiler genellikle bu iç parçaları yüksek kaliteli paslanmaz çelikten üretiyorlar. Paslanmaz çelik paslanmaya karşı dayanıklıdır ve aşırı sıcaklıklarda yay gerginliğini korur. Güçlü bir nikel kaplı kabuk, aynı derecede esnek iç mekaniği gerektirir. Zayıf iç yaylar, dış kaplamadan bağımsız olarak erken sızıntıya neden olacaktır.
Sızdırmazlık malzemesi uyumluluğu, bağlantının nihai başarısını belirler. Elastomeri kesinlikle sıvı ortamla eşleştirmelisiniz. Contanın erken bozulmasını önlemek için en yüksek çalışma sıcaklığını göz önünde bulundurun.
FKM (Viton): Yüksek sıcaklıktaki sentetik yağlar için mükemmeldir. Yoğun ısıya dayanıklıdır ancak sıcak buharla mücadele eder.
EPDM: Sıcak su ve glikol karışımları için en uygun seçim. EPDM'yi asla petrol bazlı yağlarla birlikte kullanmayın. Hızla şişer ve başarısız olur.
NBR (Nitril): Standart hidrolik yağlar ve orta sıcaklıklardaki genel su soğutması için en uygunudur. Aşırı yüksek sıcaklık direncinden yoksundur.
Güvenlik ve ergonomi, modern takım kurulumlarını tanımlar. Güvenilir itmeli kilit bağlantısı, teknisyenlerin bağlantıları yönetme biçimini değiştirir. Kalıplar genellikle inanılmaz derecede dar aralıklara sahiptir. Bu kör noktalarda güvenli bir kilidin görsel olarak doğrulanması imkansızdır. İtme kilidi tasarımı, farklı dokunsal geri bildirime dayanır. Operatörler, fiş düzgün bir şekilde yerine oturduğunda sağlam bir mekanik tıklama hissederler. Bu dokunsal garanti, kısmen bağlı hatların basınç altında patlamasını önler.
Kazara bağlantı kopmalarını önleyecek sistemler tasarlamalıyız. Fabrika zeminleri yoğun titreşime ve ani basınç dalgalanmalarına maruz kalır. Kazara alet darbeleri sıklıkla açıkta kalan sıvı hatlarına çarpıyor. Basmalı kilit mekanizmasının yapısal özellikleri bu dış kuvvetlere direnir. Kilitleme bilyaları tapa oluğuna sıkı bir şekilde sıkışır. Dış manşonun serbest bırakılması için özel bir yön kuvveti gerekir. Titreşim tek başına bağlantıyı yerinden çıkaramaz. Bu fiziksel güvenlik, operatörleri ani kaynar sıvı patlamalarına karşı korur.
Akış ölçümleri sistem boyutlandırmasını ve soğutma verimliliğini belirler. Kurulumdan önce kabul edilebilir basınç düşüşlerini hesaplamanız gerekir. Boyutun aşırı belirtilmesi, kalıp bloğunda değerli alanın boşa harcanmasına neden olur. Boyutun gereğinden az belirtilmesi türbülanslı akışa ve zayıf ısı transferine neden olur. Kısıtlı kanallar sıvı pompalarını daha fazla çalışmaya zorlar. Bu, kalıbın yetersiz soğutulmasına ve çevrim sürelerinin uzamasına yol açar. Doğru boyutlandırma, akış kapasitesini fiziksel ayak izi ile dengeler.
Aşağıda, yaygın olarak kullanılan delik boyutlarında tipik basınç düşüşü davranışını gösteren bir referans tablosu bulunmaktadır. Bu veriler, ekiplerin optimum akış için gereken iç çapı tam olarak belirlemesine yardımcı olur.
Delik Boyutu (mm)
Akış Hızı (L/dak)
Tahmini Basınç Düşüşü (bar)
Akış Özelliği
6 mm
15
0.45
Laminer, lokal soğutma için ideal
9 mm
35
0.50
Dengeli genel sıcaklık kontrolü
12mm
65
0.55
Yüksek hacimli manifold dağıtımı
16mm
110
0.62
Merkezi toplu sıvı dönüş hatları
Kısa Liste Mantığı, Değiştirilebilirlik Riskleri ve Uygulama
Farklı markaların karıştırılması ciddi operasyonel riskler doğurur. Birçok satış sonrası üretici Fransız standartlarına uygun olduğunu iddia ediyor. %100 profil uyumluluğu ile salt işlevsel uyumluluk arasındaki farkı tanımlamamız gerekir. İşlevsel bir eşleşme fiziksel olarak bağlanabilir ancak termal stres altında sızıntı yapabilir. %100 profil eşleşmesi, kesin geometrik toleransları ve conta sıkıştırma oranlarını paylaşır. Uyumsuz fiş ve prizlerin karıştırılması dahili O-halkaların hızla bozulmasına neden olur. Çapraz bağlantı hatalarını önlemek için tesis genelinde tek ve saygın bir OEM üzerinde standartlaşmalısınız.
Mühendislik ekiplerinin sıkı uyumluluk ve test verileri talep etmesi gerekir. Görsel benzerliği hiçbir zaman performansın kanıtı olarak kabul etmeyin. Üreticilerden belgelenmiş patlama basıncı test raporları sağlamalarını isteyin. Çalışma sıcaklıklarınıza özel termal döngü doğrulaması isteyin. Saygın tedarikçiler, üretim süreçleri için tanınmış ISO sertifikalarına sahiptir. Bu belgeler, bileşenlerin endüstriyel gerçekliklere dayanabileceğini kanıtlıyor. Doğrulanmış test verileri, güvenilir mühendisliği ucuz taklitlerden ayırır.
Uygulama yalnızca sıkı bakım protokolleri ile başarılı olur. Tesis katları pratik standart işletim prosedürleri gerektirir. Ekipler, arıza oluşmadan önce aşınmayı tespit etmek için rutin denetimler yapmalıdır. Bu önleyici görevler için net bir zaman çizelgesi oluşturun.
Görsel İnceleme: Dış gövdeleri haftalık olarak fiziksel ezikler veya derin çizikler açısından kontrol edin. Yapısal deformasyon gösteren tüm bileşenleri atın.
O-Ring Değişimi: Conta değişimlerini yalnızca sızıntılar ortaya çıktığında değil, çalışma saatlerine göre planlayın. Yüksek sıcaklıktaki yağlar, contaları soğutulmuş suya göre daha hızlı bozar.
Yağlama: Kilitleme mekanizmalarına aylık olarak uyumlu, reaktif olmayan yağlayıcılar uygulayın. Bu, paslanmaz çelik bilyaların sıkışmasını önler.
Hizalama Kontrolleri: Hortumların kaplini belli bir açıyla çekmediğinden emin olun. Yan yükleme kuvvetleri iç contaları bozar.
Birim satın almanın ötesine geçmek, daha geniş operasyonel ölçümlere bakmayı gerektirir. Yüksek kaliteli konektörler, geçişler sırasında sıvı kaybını önemli ölçüde azaltır. Dökülmelerden sonra normalde gereken kapsamlı temizlik süresini ortadan kaldırırlar. Ayrıca, güvenli bağlantılar genel makine aksama süresini azaltır. Hızlı, güvenilir takım değişiklikleri üretim programının yolunda gitmesini sağlar. Tasarlanmış profillere yatırım yapmak tesisinizin günlük çıktısını doğrudan artırır.
Çözüm
RPL veya RMI profillerinde standartlaştırma, tesisinizde stratejik değer sağlar. Envanter yönetimini basitleştirir ve kalıp değişiklikleri sırasında tahmin yürütmeyi ortadan kaldırır. Operatörlere güvenli, tekrarlanabilir bağlantılarla güç verirsiniz. RPL profilleri yüksek sıcaklıktaki, yüksek riskli hatlarınızı korur. RMI profilleri soğutma verimliliğinizi ve akış hızlarınızı en üst düzeye çıkarır. Her iki sistem de arıza süresini önlemek için sağlam mekanik tasarımlar kullanır.
Başarılı uygulama tamamen malzeme kimyasına bağlıdır. Conta malzemesini ve seri profilini tam olarak sıvı taleplerinize göre eşleştirmeniz gerekir. Nikel kaplı gövdeler ve uygun elastomerler erken bozulmayı önler. Bu değişkenleri göz ardı ederseniz en iyi mekanik tasarım bile başarısız olur. Kimyasal uyumluluk, akışkan devrelerinizin ömrünü belirler.
Mühendislik ekiplerinin mevcut kalıp bağlantı kurulumlarını derhal denetlemelerini öneririz. Ham pirinç bileşenleri veya uyumsuz satış sonrası fişleri tanımlayın. Soğutma darboğazlarını tespit etmek için mevcut basınç düşüşlerinizi hesaplayın. Pilot uygulamayı başlatmak için uzman bir üreticiye danışın. Tek bir yüksek çevrimli makinede hedeflenen bir yükseltme, operasyonel faydaları hızlı bir şekilde kanıtlayacaktır.
SSS
S: RPL hızlı bağlantı için maksimum çalışma sıcaklığı nedir?
C: Maksimum sıcaklık kesinlikle metal gövdeden ziyade iç conta malzemesine bağlıdır. FKM (Viton) contalarla RPL profilleri, 200°C'ye (392°F) kadar sentetik sıcak yağları güvenli bir şekilde işler. Yüksek sıcaklıklar aynı zamanda metalin genleşmesine de neden olur, dolayısıyla kilitleme mekanizmasının sıkışmasını önlemek için hassas mühendislik toleransları gerekir.
S: RMI ve RPL bağlantıları standart ISO bağlantıları ile değiştirilebilir mi?
C: Hayır. Fransız standart profilleri özel geometrik boyutlara sahiptir. Kalıp sıcaklığı kontrolü için optimize edilmiş özel tapa uzunlukları ve kilitleme oluğu açıları kullanırlar. Standart ISO 7241 profilleri düzgün şekilde bağlanmayacaktır. Zorla bağlantı kurmaya çalışmak iç contalara zarar verecek ve ciddi sızıntılara neden olacaktır.
S: Nikel kaplı pirinç kaplin sentetik ısı transfer yağlarıyla nasıl performans gösterir?
C: Son derece iyi bir performans sergiliyor. Nikel kaplama, alttaki gözenekli pirinci kapatarak agresif sentetik yağların metali bozmasını önler. Galvanik korozyonu durdurur ve yüzey sertliğini 200°C civarında bile korur. Sentetik yağlarla çalışmak için nikel kaplı gövdeyi FKM contalarla eşleştirmeniz gerekir.
S: İtme kilit kaplinleri hem vakum hem de yüksek basınçlı sıvı hatlarını çalıştırabilir mi?
C: Evet, kaliteli itmeli kilit tasarımları çift sızdırmazlık özelliğine sahiptir. Dahili O-halkalar, pozitif basınç altında tapaya karşı sıkıştırmayı korur. Vakum uygulamaları sırasında hassas toleranslar atmosferik havanın contayı delmesini önler. Kurulumdan önce daima spesifik vakum değerini üreticiyle doğrulayın.
S: Fransız kalıp bağlantılarında erken sızıntıya ne sebep olur ve bu nasıl önlenebilir?
C: Sızıntı genellikle üç sorundan kaynaklanır: ciddi yandan yükleme (hortumların soketi çekmesi, yanlış hizalanmış hortumlar), elastomeri bozan kimyasal uyumsuzluk veya kilitleme bilyelerinin yapışmasına neden olan rutin yağlama eksikliği. Uygun şekilde desteklenen hortumlar kullanarak, contaları sıvılarla eşleştirerek ve sıkı bakım SOP'leri uygulayarak bunu önleyin.