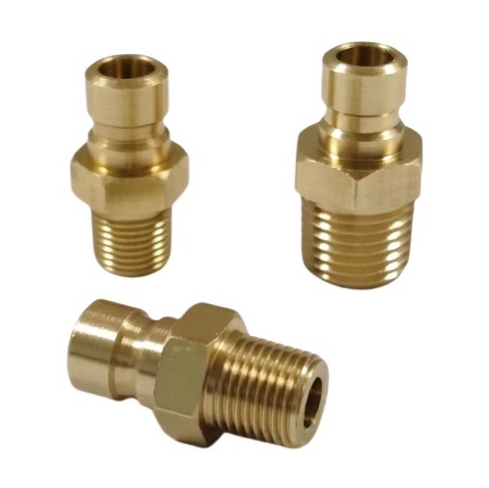
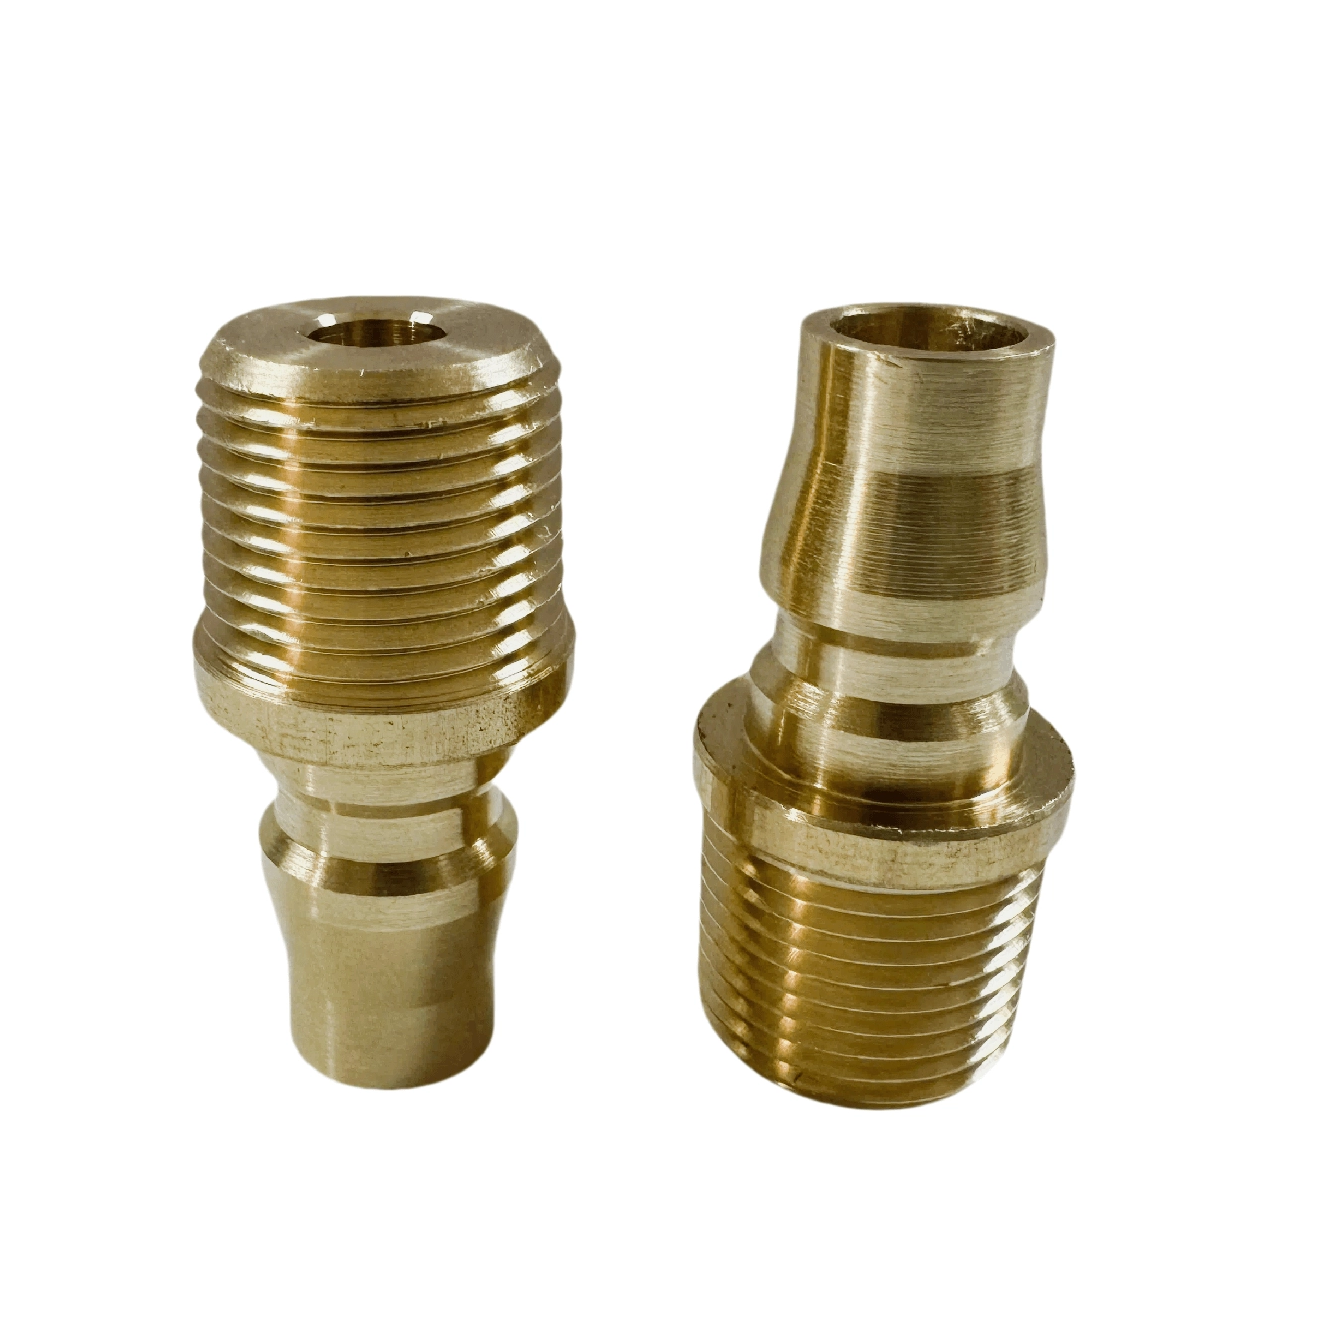
Kui palju teie meeskond aega kaotab iga vormivahetuse ajal? Korduvad voolikuühendused võivad tootmist edasi lükata ja käsitsitööd suurendada. Sobiv kiirühendus lihtsustab neid ülesandeid ja toetab kiiremaid vormivahetusi. Avastage, kuidas vähendada seisakuid, parandada ühenduse töökindlust ja muuta üleminekuprotsessi sujuvamaks.
Kuidas kiire sidumine vähendab hallituse ülemineku aega?
Vähendage vormivoolikute lahtiühendamiseks ja uuesti ühendamiseks kuluvat aega
Kiirühendus vähendab käsitsi tööd, mis on seotud vormi hooldusliinide ühendamisega. Operaatorid saavad ühendada ühilduvad komponendid läbi loodud paaritusliidese. Nad ei pea kordama kõiki tavapärase keermestatud ühenduse jaoks vajalikke samme. See eelis muutub kasulikumaks, kui vormil on mitu jahutusahelat. Iga ühendus tähistab üleminekuprotsessi ajal teist ülesannet. Nende ülesannete käsitlemisaja lühendamine võib muuta üldise töövoo tõhusamaks.
Näiteks kaaluge vormi, mis kasutab eraldi sisse- ja väljalaskevoolikuid. Operaatorid peavad enne vormi eemaldamist mõlemad voolikud lahti ühendama. Seejärel peavad nad pärast asendusvormi paigaldamist need uuesti ühendama. Sobiv kiirühendus võib mõlemat toimingut lihtsustada. Tegelik säästetud aeg sõltub pistiku konstruktsioonist, vooliku juurdepääsust, operaatori kogemusest ja ühenduste arvust. Tootjad peaksid neid tegureid mõõtma, selle asemel, et eeldada, et tootlikkus on fikseeritud.
Vähendage korduvaid keermestatud ühenduse toiminguid
Traditsioonilised keermestatud liitmikud nõuavad sageli, et operaatorid peavad komponente mitu korda pöörama. Samuti võivad nad vajada tööriistu ühenduste pingutamiseks või lõdvendamiseks. Piiratud juurdepääs võib muuta need toimingud keerulisemaks. Ühilduv kiirühendus vähendab tavaliste ühendustoimingute jaoks vajalike käsitsi toimingute arvu. Seejärel saavad operaatorid keskenduda vormi positsioneerimisele ja muudele seadistusnõuetele.
Kuid keermestatud ühendustel on endiselt kehtivaid kasutusviise. Mõned süsteemid nõuavad fikseeritud ühendusi või spetsiaalseid tihendusseadmeid. Kiirühendus on kõige väärtuslikum siis, kui ühendus tuleb regulaarselt lahti ühendada ja uuesti ühendada. Ostjad peaksid võrdlema kogu ühendamisprotsessi, sealhulgas kontrolli ja hooldust. Nad ei tohiks võrrelda ainult ühenduse kiirust.
Hallituse eemaldamise ja paigaldamise lihtsustamine
Hästi organiseeritud ühenduse paigutus muudab hallituse eemaldamise hõlpsamini hallatavaks. Operaatorid saavad teenindusliinid tuvastada, need kindlaksmääratud järjekorras lahti ühendada ja vormi tõstmiseks ette valmistada. Pärast paigaldamist saavad nad liinid uuesti ühendada vastavalt dokumenteeritud paigutusele. See lähenemisviis vähendab segadust, kui mitu hallitust jagavad ühte tootmispiirkonda.
Samuti on oluline ühenduse juurdepääsetavus. Halvasti paigutatud liitmikud võivad operaatorit aeglustada isegi siis, kui nad kasutavad kiirühendust. Vooliku pikkused, painutusruum, sildid ja ühenduse suund mõjutavad töövoogu. Tootjad peaksid vormivahetussüsteemi kavandamisel need üksikasjad üle vaatama.
Vähendage ülemineku ajal ühendusvigu
Kiirühendus võib toetada rohkem korratavaid ühendusi, kui tootjad liideseid standardiseerivad. Sildid ja värvikoodid võivad aidata operaatoritel iga vooluringi tuvastada. Ühilduvad pistikud vähendavad ka võimalust ühendada komponente, mis ei peaks ühenduma. Need meetmed muutuvad eriti kasulikuks, kui vormid sisaldavad mitut jahutuskanalit.
Kiire ühendus ei hoia aga automaatselt ära iga viga. Operaatorid peavad siiski kontrollima õiget liini, konnektori haardumist ja voolu suunda. Erinevatel vooluahelatel peavad olema selged identifitseerimis- ja dokumenteeritud ühenduspunktid. See kombinatsioon parandab järjepidevust ilma olulisi ohutuskontrolle eemaldamata.
Usaldusväärsed ühendused aitavad vähendada lekete või lahtiste liitmike põhjustatud viivitusi. Mõned kiirühendused kasutavad sulgeventiile, mis piiravad vedeliku kadu lahtiühendamise ajal. Selle konstruktsiooni sobivus sõltub vooluringist ja nõutavatest vooluomadustest. Hallituse jahutamiseks võib lekke vältimine aidata hoida ka ümbritsevat tööala puhtana.
Näpunäide: Enne iga vormi vahetamist standardeerige ühendussildid ja kontrollietapid. See aitab operaatoritel töötada järjepidevalt vahetustega.
Millistele vormivahetusülesannetele on kiirühendusest kõige rohkem kasu?
Sissepritsevormi jahutusliini ühendused
Jahutusliinid on praktiline rakendus vormi kiireks ühendamiseks. Nad kannavad vett või muud heakskiidetud jahutusainet läbi vormi. Operaatoritel võib olla vaja need liinid lahti ühendada, kui vorm masinast väljub. Sobivad kiirühendused võivad muuta protsessi lihtsamaks ja vähendada korduvat käsitsi teisaldamist.
Ühendus peab sobima vormi olemasoleva liidesega. Näiteks Jaapani standardse kuuskantava jahutusvee niplid on kirjeldatud jahutusvedeliku torude ühendamiseks vormitööriistadega. Tootelehel on ka tuvastatud sobivus teatud olemasolevate vorminiplitega. Ostjad peaksid enne tellimist kontrollima mõõtmeid, keermenõudeid ja kavandatud paarituskomponenti. Ühilduvust ei tohiks kunagi eeldada ainult välimuse põhjal.
Hüdraulilised ja pneumaatilised abiühendused
Mõned vormid kasutavad hüdraulilisi või pneumaatilisi ahelaid südamiku tõmbamiseks, kinnitamiseks või muudeks abitoiminguteks. Need ahelad võivad vajada ka lahtiühendamist vormi vahetamise ajal. Eesmärgipäraselt loodud kiirühendus võib protsessi lihtsustada, kui selle reitingud vastavad rakendusele.
Hüdraulikaühendused nõuavad erilist hoolt. Arvestada tuleb rõhku, jääkenergiat, vedeliku tüüpi ja juhusliku vabanemise ohtu. Üldotstarbelised voolikuühendused ei sobi automaatselt hüdraulikateeninduseks. Pneumaatilised vooluringid nõuavad ka sobivaid rõhku ja ohutuid isoleerimisprotseduure. Operaatorid peavad enne mis tahes survestatud liini lahtiühendamist järgima seadme juhiseid.
Komplekssed vormid võivad vajada mitut jahutusahelat ja abiühendusi. Iga rea eraldi käsitlemine võib tekitada korduvat tööd. Standardne paigutus aitab operaatoritel tuvastada õiged ühenduspunktid ja järgida ühtset järjestust. Mitmikühendusplaadid võivad aidata ka siis, kui tuleb ühendada palju vooluahelaid.
Parim konfiguratsioon sõltub vormi konstruktsioonist ja masina paigutusest. Tootjad peaksid enne pistikute valimist iga vooluahela kaardistama. Samuti peaksid nad arvestama juurdepääsu, vooliku marsruudi, hoolduse ja vale ühenduse tagajärgedega. Need ettevalmistused aitavad muuta kiire sidumise korratavaks protsessi parendamiseks.
Kiirühendus vs. tavalised keermestatud liitmikud
Ühenduse ja lahtiühendamise protseduuride erinevused
Kiirühendused ja keermestatud liitmikud erinevad peamiselt selle poolest, kuidas operaatorid komponente ühendavad ja eraldavad. Keermestatud ühendused nõuavad tavaliselt pöörlevat liikumist ja õiget pingutamist. Kiirühendused kasutavad kavandatud paaritus- ja lukustusmehhanismi. See võib lihtsustada sagedasi ühendamistoiminguid, eriti kui liitmikud on kergesti ligipääsetavad.
Võrdlustegur
Kiire sidumine
Tavaline keermestatud liitmik
Ühendusmeetod
Kavandatud paaritus- ja lukustustegevus
Keerme haardumine ja pingutamine
Sagedane lahtiühendamine
Sageli sobib
Võib nõuda rohkem käsitsitööd
Lekke vältimine
Oleneb tihenditest ja disainist
Sõltub keermetest ja tihendusmeetodist
Ülevaatuse vajadused
Lukustus- ja tihendikontrollid
Keermete, tihendite ja pingutuste kontroll
Parim rakendus
Korduvad, ühilduvad ühendused
Fikseeritud või harva lahti ühendatud liigendid
Kumbki disain pole automaatselt igas olukorras parem. Õige valik sõltub vedeliku vooluringist, töötingimustest, ühendussagedusest ja hooldusnõuetest.
Mõju tööjõule ja masinate seisakuajale
Lühemad ühendamistoimingud võivad vähendada hallituse vahetamise ebaproduktiivset osa. Operaatorid kulutavad iga ühilduva ühenduse haldamisele vähem aega. See võib olla väärtuslik tootmiskeskkondades, kus hallitusseened muutuvad sageli. Ühendusaeg on aga vaid üks osa kogu üleminekuperioodist.
Seisakuid mõjutavad ka hallituse eemaldamine, tõstmine, joondamine, kinnitamine, parameetrite seadistamine ja esmane kontroll. Kiirsidustamine ei saa neid ülesandeid eemaldada. Seetõttu peaksid tootjad jälgima ühendusaega kogu üleminekuajast eraldi. Nii on lihtsam aru saada, kas investeering parandab üldist tootmise efektiivsust.
Ühenduse töökindlus ja hooldusnõuded
Usaldusväärne ühendus peab jääma turvaliseks kogu normaalse töö ajal. Kiirühendused võivad sisaldada tihendeid, lukustusosi ja liikuvaid komponente, mis vajavad kontrolli. Keermestatud liitmikud võivad samuti kuluda, lahti tulla või tekitada tihendusprobleeme. Mõlemad konstruktsioonid nõuavad õiget paigaldamist ja ennetavat hooldust.
Parim võrdlus võtab arvesse kogu kasutusiga. Ostjad peaksid üle vaatama asendussageduse, hoolduse juurdepääsu, lekkeriski ja ühilduvuse. Ühendus, mis ühendatakse kiiresti, kuid vajab sageli remonti, ei pruugi pikaajalist tootlikkust parandada.
Näpunäide: võrrelge kõiki tegevuskulusid, mitte ainult ostuhinda või ühenduse algkiirust.
Millised kiirühenduse omadused on survevalu puhul olulised?
Ühenduse tüüp ja ühilduvus
Õige kiirühenduse valimine algab olemasolevast vormiühendusest. Ostjad peaksid kinnitama pistiku standardi, keerme tüübi, mõõtmed, lukustusmehhanismi ja vooliku paigutuse. Ameerika, Euroopa, Jaapani ja Prantsuse standardid võivad kasutada erinevaid liideseid. Erinevate standardite komponente ei tohiks käsitleda vahetatavatena, välja arvatud juhul, kui ühilduvus on kontrollitud.
Tootekategooria Quick Coupling tootevalik sisaldab erinevaid ühendusstandardeid ja konstruktsioonivalikuid. Sirged, nurga all olevad ja muud konfiguratsioonid võivad aidata lahendada erinevaid paigaldusruume. Ostjad peaksid kujunduse sobitama vormi paigutuse ja teenindusnõuetega.
F-tüüpi nailonist nukk-soonühendus on veel üks näide selle kohta, miks toote klassifikatsioon on oluline. Viidatud loend identifitseerib nailonist konstruktsiooni ja kavandatud kasutuse, mis hõlmab toruühendusi. Need üksikasjad üksi ei kinnita süstimisvormide jahutusahelate sobivust. Enne täpsustamist kinnitage tootja poolt heakskiidetud rakendus- ja kasutuspiirangud.
Materjali valik töötingimuste jaoks
Materjal mõjutab vastupidavust, keemilist ühilduvust ja kasutusiga. Sobivate tööstuslike liitmike jaoks peetakse tavaliselt messingit. Roostevaba teras võib sobida rakendustele, mis nõuavad erinevat korrosioonikindlust. Nailon ja muud tehnilised plastid võivad olla kasulikud ühilduvates süsteemides. Igal materjalil on piirangud, seega peaksid ostjad hindama tegelikke töötingimusi.
Otsust mõjutavad temperatuur, vedeliku keemia, mehaaniline koormus ja kokkupuude keskkonnaga. Jahutusvesi võib sisaldada töötlemiskemikaale või muid aineid, mis mõjutavad materjalide ühilduvust. Liitmik peab taluma ka eeldatavat käsitsemis- ja paigalduskoormust. Tootjad peaksid nõudma töötingimuste korral tehnilist dokumentatsiooni.
Survehinnang ja tihendusjõudlus
Rõhu reiting on kriitiline valikutegur. Ostjad peavad eristama töörõhku muudest avaldatud rõhu väärtustest. Samuti peaksid need kinnitama temperatuuripiiranguid ja tihendi ühilduvust. Madalsurve jahutusliini jaoks sobiv pistik ei pruugi hüdroseadmete jaoks sobida.
Mõned konstruktsioonid sisaldavad sulgeventiile, mis aitavad piirata vedelikukadu lahtiühendamise ajal. Näiteks Madala rõhuga messingist väliskeermega väljalülitusnippe kirjeldatakse kahekordse väljalülitamisega kiirühendussüsteemi osana. Nende madalrõhu klassifikatsioon on oluline. Ärge valige neid teise vooluringi jaoks ilma täielikke süsteeminõudeid kontrollimata.
Näpunäide: enne haakeseadise tootmiskasutuseks heakskiitmist taotlege jooniseid, liidese spetsifikatsioone, rõhuväärtusi ja temperatuuripiiranguid.
Kuidas saavad tootjad integreerida kiire sidumise kiiremasse üleminekuprotsessi?
Standardige vormi- ja masinapoolsed ühenduspunktid
Standardimine muudab korduva töö haldamise lihtsamaks. Tootjad saavad määratleda järjepidevad ühendusasendid, kus hallituse ja masina konstruktsioon seda võimaldab. Igal voolikul peab olema selge eesmärk ja identifitseerimismärgis. Ühenduskaardid võivad näidata operaatoreid, kuhu iga rida kuulub.
See lähenemisviis vähendab ülemineku ajal voolikute tuvastamisele kuluvat aega. Samuti aitab see hooldusmeeskondadel probleeme uurida. Kui erinevad vormid nõuavad erinevaid liideseid, dokumenteerige need erinevused selgelt. Standardimine peaks parandama ühilduvust ilma sobimatuid liitmikke süsteemi sundimata.
Valmistage voolikud ja ühendused enne masina seiskumist ette
Ettevalmistus võib vähendada välditavaid viivitusi vormi vahetamise ajal. Enne plaanitud muudatust saavad operaatorid kontrollida järgmise valuvormi voolikuid ja liitmikke. Nad saavad kontrollida tihendeid, pistiku seisukorda, silte ja vajalikke tööriistu. Samuti saavad nad kinnitada, et õige vorm ja tarvikud on valmis.
Kui kohapealsed protseduurid võimaldavad, võib need ülesanded lõpetada enne masina seiskumist. See vähendab seisaku ajal tehtavat tööd. Operaatorid ei tohiks aja säästmiseks kunagi mööda minna isolatsiooni- või ohutusprotseduuridest. Ettevalmistus peab järgima tehase kinnitatud üleminekuplaani.
Rakendage vormivahetusel SMED-i põhimõtteid
Single-Minute Exchange of Die ehk SMED keskendub seadistamisaja lühendamisele. Üks põhiprintsiipe on sisemiste ülesannete eraldamine välistest ülesannetest. Sisemised ülesanded nõuavad masina seiskamist. Välised ülesanded saab sooritada töötamise ajal, kui see on ohutu ja praktiline.
Kiirühendus toetab SMED-i, lihtsustades ühendamis- ja lahtiühendamistoiminguid. Suurima edu saavutab aga sageli kogu töövoo ülevaatamine. Meeskonnad saavad salvestada iga sammu, eemaldada mittevajalikud liigutused, tööriistad eelnevalt ette valmistada ja järjekorda standardida. Seejärel peaksid nad katsetama muudetud meetodit ja mõõtma tulemust.
Kuidas tuleks kiirühendusi paigaldada ja hooldada?
Enne paigaldamist kontrollige ühilduvust
Enne paigaldamist kontrollige liidese mõõtmeid ja ühendusstandardit. Kontrollige töörõhku, temperatuurivahemikku ja vedeliku ühilduvust. Veenduge, et mõlemad komponendid on loodud koos töötama. Kontrollige, kas süsteem vajab väljalülitusfunktsiooni või teatud vooluvõimsust.
Paigaldamisel tuleb järgida tootja juhiseid. Vältige mittevastavate komponentide kokkusurumist. Veenduge, et voolikukomplektid sobivad ettenähtud hoolduseks. Dokumenteerige heakskiidetud osad, et tulevased asendused säilitaksid samad tehnilised andmed.
Kontrollige tihendeid, lukustusmehhanisme ja voolikuühendusi
Regulaarne ülevaatus aitab vältida lekkeid ja ootamatuid seisakuid. Otsige kahjustatud tihendeid, pragusid, deformatsioone, korrosiooni ja kulunud lukustusosi. Kontrollige voolikuühendusi liikumise või kahjustuste suhtes. Asendage defektsed komponendid vastavalt tootja juhistele.
Kontrollimise sagedus peaks kajastama töötingimusi ja ühendustsükleid. Suure kasutusega tootmisliinid võivad vajada sagedasemat kontrolli. Hooldusmeeskonnad peaksid fikseerima korduvad rikked ja tuvastama nende põhjused. See võib paljastada, kas probleem tuleneb kulumisest, ebaõigest käsitsemisest, saastumisest või sobimatust komponentide valikust.
Testige ühendusi enne tootmise jätkamist
Pärast vormi uuesti ühendamist peaksid kasutajad järgima heakskiidetud käivitusprotseduuri. Veenduge, et iga pistik on täielikult kinni ja kinnitatud. Kontrollige lekkeid, kasutades saidi heakskiidetud meetodit. Enne tootmise jätkamist kontrollige jahutusvoolu ja muid asjakohaseid funktsioone.
Ärge kunagi ühendage lahti survestatud liini, välja arvatud juhul, kui seadme protseduur seda spetsiaalselt lubab. Eraldage ahel ja vabastage salvestatud rõhk vastavalt vajadusele. Hüdraulilised ja pneumaatilised süsteemid võivad pärast seiskamist energiat säilitada. Ohutuskontroll on endiselt oluline, isegi kui kiirühendus muudab ühendamise lihtsamaks.
Näpunäide: Kiirem ühendamisprotsess ei tohi kunagi asendada rõhuisolatsiooni, lekketesti ega masina ohutuskontrolli.
Kuidas saate mõõta kiirühendusega kokkuhoitud üleminekuaega?
Looge olemasolevate üleminekute lähtepunkt
Tootjad peaksid enne liitmike vahetamist mõõtma praegust protsessi. Salvestage, kui kaua operaatorid kulutavad hallituse teenindusliinide lahti- ja uuesti ühendamisele. Lisage kõik asjakohased ühendused ja märkige üles kõik viivitused, mis on põhjustatud kehvast juurdepääsust või ebaselgest tuvastamisest. Hoidke vormi tõstmise, joondamise, kinnitamise ja tootmise kontrollid ühendamisajast eraldi.
Kasutage võrreldavates tingimustes mitut ümberlülitust. Erinevatel vormidel võib olla erinev arv jahutuskanaleid ja abiühendusi. Tulemusi võib mõjutada ka operaatori kogemus. Nende erinevuste registreerimine muudab võrdluse usaldusväärsemaks. Selge lähtejoon aitab tootjatel kindlaks teha, kas kiirhaakeseadis annab märkimisväärset edu.
Arvutage ühenduse aja kokkuhoid
Kasutage paranemise mõõtmiseks lihtsat valemit.
Säästetud aeg = eelmine ühenduse aeg – uus ühenduse aeg
Oletame näiteks, et meeskond kulutas varem teenindusliinide ühendamiseks ja lahtiühendamiseks 12 minutit. Pärast sobivate kiirmuhvide paigaldamist võtab sama töö 7 minutit. Arvestuslik sääst on 5 minutit ümberlülituse kohta. Need arvud on illustratiivsed ja nõuavad tootmismõõtmistega kontrollimist.
Vähendamise protsendi saab arvutada ka järgmise valemi abil:
Aja vähendamine (%) = (salvestatud aeg ÷ eelmine ühenduse aeg) × 100
Selles näites väheneb ühenduse aeg ligikaudu 41,7%. Siiski ei pruugi kogu vormivahetuse aeg sama protsendi võrra väheneda. Üldine paranemine sõltub sellest, kui suur osa algsest üleminekuajast kulus liinide ühendamisele ja lahtiühendamisele.
Hinnake tootlikkust ja tegevusest saadavat kasu
Ühenduse kiirus on ainult üks jõudluse näitaja. Tootjad peaksid jälgima ka kogu seisakuid, tööjõuvajadusi, lekkejuhtumeid ja ühenduse vigu. Need meetmed aitavad tuvastada, kas kiiremad ühendused parandavad tootmise töökindlust. Samuti näitavad need, kas hoolduskulud pärast paigaldamist muutuvad.
Praktilise hindamise käigus tuleks võrrelda tulemusi representatiivse tootmisperioodi jooksul. Märkige üles ümberlülituste arv ja kasutatud vormide tüübid. Rahalise kasu hindamisel võtke arvesse komponentide kulusid ja hooldusnõudeid. Vältige tootlikkuse kasvu väiteid ühe testi põhjal.
Järgmine tabel võtab kokku kasulikud näitajad.
KPI
Mida mõõta
Miks see on oluline
Ühenduse aeg
Minutid ümberlülituse kohta
Näitab otsest aja kokkuhoidu
Kogu üleminekuaeg
Masina seisakuaeg vormivahetuse kohta
Mõõdab üldist mõju
Ühenduse vead
Valed või mittetäielikud ühendused
Näitab protsessi järjepidevust
Lekkejuhtumid
Sündmused käivitamise või töötamise ajal
Aitab hinnata tihenduse töökindlust
Hoolduskulu
Ülevaatus, remont ja varuosad
Toetab elutsükli kulude analüüsi
Näpunäide: Võrrelge samu ülesandeid enne ja pärast installimist, et vältida täiustamise ületähtsutamist.
Järeldus
Quick Coupling lihtsustab hallituse vahetamist ja vähendab välditavat seisakuaega. Õige valik tagab usaldusväärsed ühendused, ohutu töö ja lihtsama hoolduse.
TY Quick Coupling pakub ühenduslahendusi ühilduvate rakenduste jaoks. Selle tootevalik aitab tootjatel sobivate liitmike ja tehnilise toe abil tõhusust parandada.
KKK
K: Kuidas kiire sidumine vähendab vormivahetuse aega?
V: Kiirühendus lihtsustab voolikuühendusi, vähendab käsitsi tööd ja aitab minimeerida masina seisakuid.
K: Milline kiirühendus sobib hallituse jahutusliinidele?
V: Valige ühilduvad jahutusvee ühendused rõhu, temperatuuri, materjalide ja ühendusstandardite alusel.
K: Miks kasutada keermestatud liitmike asemel kiirühendust?
V: Kiirühendus toetab kiiremaid ja korratavaid ühendusi sagedaste vormivahetuste ajal.
K: Kuidas saavad tootjad aja kokkuhoidu mõõta?
V: Võrrelge ühendusaegu enne ja pärast paigaldamist mitme sarnase vormivahetuse vahel.
K: Kas kiirühendus vajab regulaarset hooldust?
V: Jah. Kontrollige tihendeid, lukustusmehhanisme ja voolikuühendusi, et vältida lekkeid ja tõrkeid.