Mennyi időt veszít a csapata minden formacsere során? Az ismételt tömlőcsatlakozások késleltethetik a gyártást és növelhetik a kézi munkát. A megfelelő gyorscsatlakozó leegyszerűsíti ezeket a feladatokat, és támogatja a gyorsabb formacserét. Fedezze fel, hogyan csökkentheti az állásidőt, javíthatja a kapcsolat megbízhatóságát, és ésszerűsítheti az átállási folyamatot.
Hogyan csökkenti a gyorscsatlakozás a penészcsere idejét?
Csökkentse a formatömlők le- és visszacsatlakoztatásához szükséges időt
A gyorscsatlakozás csökkenti a szerszám-szerviz vezetékek csatlakoztatásával járó kézi munkát. A kezelők kompatibilis komponenseket csatlakoztathatnak egy tervezett illesztőfelületen keresztül. Nem kell megismételniük minden lépést, amelyet a hagyományos menetes csatlakozás megkövetel. Ez az előny hasznosabbá válik, ha egy szerszámnak több hűtőköre van. Minden kapcsolat egy másik feladatot jelent az átállási folyamat során. A feladatok kezelési idejének csökkentése hatékonyabbá teheti az általános munkafolyamatot.
Vegyünk például egy olyan formát, amely külön bemeneti és kimeneti tömlőt használ. A kezelőknek mindkét tömlőt le kell választaniuk a forma eltávolítása előtt. A csereforma beszerelése után újra kell csatlakoztatniuk őket. Egy megfelelő gyorscsatlakozó mindkét műveletet leegyszerűsítheti. A ténylegesen megtakarított idő a csatlakozó kialakításától, a tömlő hozzáférésétől, a kezelői tapasztalattól és a csatlakozások számától függ. A gyártóknak ezeket a tényezőket mérniük kell ahelyett, hogy rögzített termelékenységnövekedést feltételeznének.
Csökkentse az ismétlődő menetes csatlakozási műveleteket
A hagyományos menetes idomok gyakran megkívánják a kezelőktől az alkatrészek többszöri elfordítását. Szükségük lehet szerszámokra is a csatlakozások meghúzásához vagy lazításához. A korlátozott hozzáférés megnehezítheti ezeket a műveleteket. A kompatibilis gyorscsatolás csökkenti a rutin csatlakozási feladatokhoz szükséges manuális lépések számát. A kezelők ezután az öntőforma elhelyezésére és egyéb beállítási követelményekre összpontosíthatnak.
A menetes csatlakozások azonban továbbra is használhatók. Egyes rendszerek rögzített illesztéseket vagy speciális tömítéseket igényelnek. A gyors csatolás akkor a legértékesebb, ha a csatlakozást rendszeresen meg kell szakítani, majd újra csatlakoztatni. A vásárlóknak össze kell hasonlítaniuk a teljes csatlakozási folyamatot, beleértve az ellenőrzést és a karbantartást. Nem szabad egyedül a kapcsolat sebességét összehasonlítaniuk.
Egyszerűsítse a penész eltávolítását és beszerelését
A jól szervezett csatlakozási elrendezés megkönnyíti a penész eltávolításának kezelését. Az üzemeltetők azonosíthatják a szervizvonalakat, leválaszthatják azokat meghatározott sorrendben, és előkészíthetik a formát az emelésre. Telepítés után dokumentált elrendezés szerint újraköthetik a vezetékeket. Ez a megközelítés csökkenti a zűrzavart, ha több forma osztozik egy gyártási területen.
A kapcsolat elérhetősége is számít. A rosszul elhelyezett szerelvények lelassíthatják a kezelőt még akkor is, ha gyorscsatlakozást használnak. A tömlők hossza, a hajlítási hely, a címkék és a csatlakozás iránya mind befolyásolják a munkafolyamatot. A gyártóknak át kell tekinteniük ezeket a részleteket a formacsere-rendszer tervezésekor.
Csökkentse a csatlakozási hibákat az átállás során
A gyorscsatolás több megismételhető kapcsolatot támogathat, ha a gyártók szabványosítják az interfészeket. A címkék és a színkódok segíthetik a kezelőket az egyes áramkörök azonosításában. A kompatibilis csatlakozók csökkentik annak az esélyét is, hogy olyan alkatrészeket egyesítsenek, amelyeknek nem szabad csatlakozniuk. Ezek az intézkedések különösen hasznosak, ha a formák több hűtőcsatornát tartalmaznak.
A gyors csatlakozás azonban nem akadályoz meg automatikusan minden hibát. A kezelőknek továbbra is ellenőrizniük kell a helyes vezetéket, a csatlakozó kapcsolódását és az áramlási irányt. A különböző áramköröknek egyértelmű azonosítással és dokumentált csatlakozási pontokkal kell rendelkezniük. Ez a kombináció javítja a konzisztenciát anélkül, hogy megszüntetné az alapvető biztonsági ellenőrzéseket.
Minimalizálja az átállás utáni ellenőrzési késéseket
A megbízható csatlakozások segítenek csökkenteni a szivárgás vagy a laza szerelvények okozta késéseket. Egyes gyorscsatlakozók elzárószelepeket használnak, amelyek korlátozzák a folyadékveszteséget a leválasztás során. Ennek a kialakításnak az alkalmassága az áramkörtől és a szükséges áramlási jellemzőktől függ. A penész hűtéséhez a szivárgás megakadályozása a környező munkaterület tisztán tartásában is segíthet.
Tipp: Szabványosítsa a csatlakozási címkéket és az ellenőrzési lépéseket minden forma cseréje előtt. Ez segíti a kezelőket, hogy folyamatosan dolgozzanak a műszakokban.
Mely szerszámcsere-feladatok előnyösek a gyorscsatlakozásból?
Fröccsöntő forma hűtővezeték csatlakozásai
A hűtővezetékek praktikus alkalmazást jelentenek az öntőforma gyorscsatlakoztatására. A formán keresztül vizet vagy más jóváhagyott hűtőközeget szállítanak. Előfordulhat, hogy a kezelőknek le kell választaniuk ezeket a vezetékeket, amikor egy penész elhagyja a gépet. A megfelelő gyorscsatlakozások megkönnyíthetik a folyamatot, és csökkenthetik az ismételt kézi kezelést.
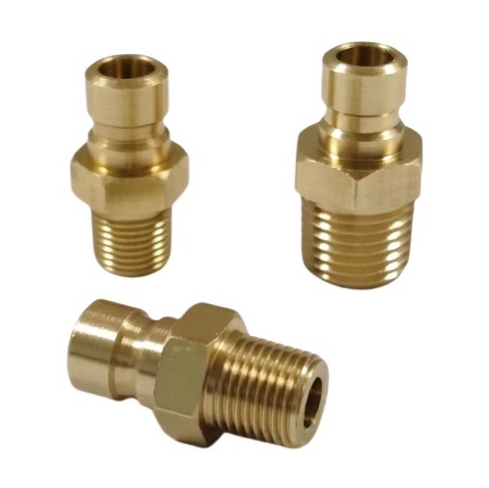
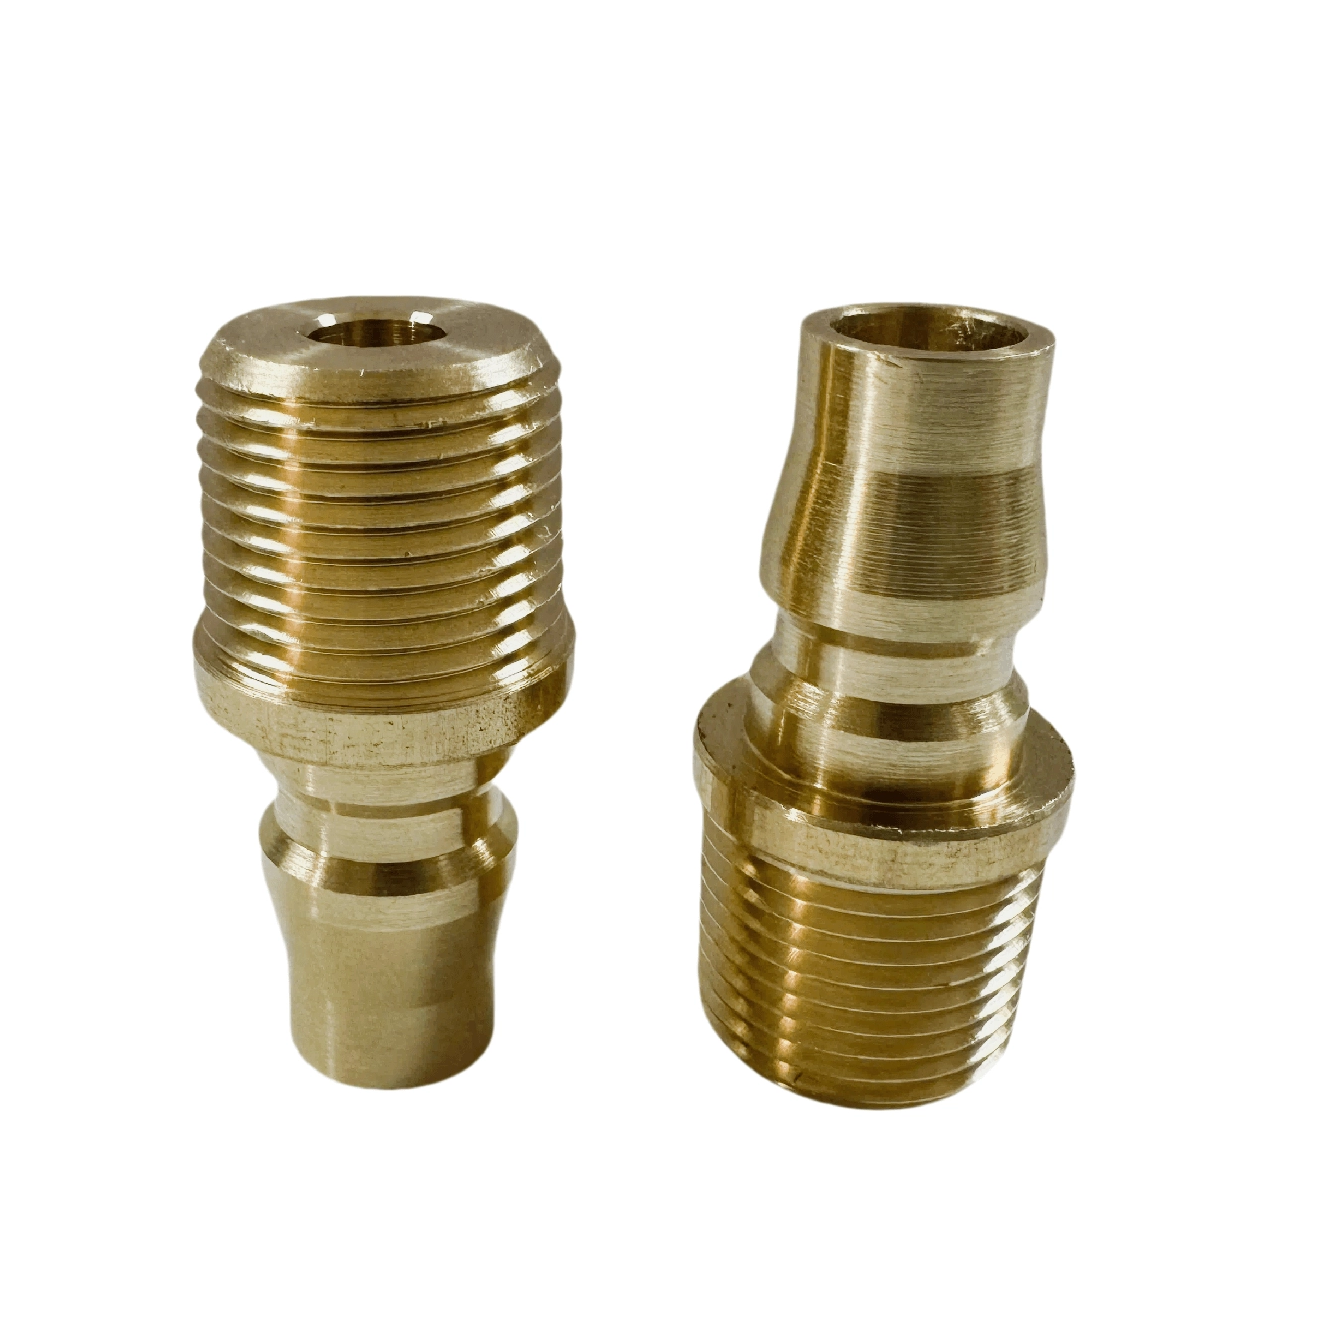
A csatlakozónak meg kell egyeznie a forma meglévő interfészével. Például, A japán szabványos hatlapú lyukú hűtővíz csonkok leírása a hűtőfolyadék-vezetékek öntőszerszámokhoz történő csatlakoztatására szolgál. A termékoldal bizonyos meglévő penészgombákkal való kompatibilitást is azonosít. A vevőknek rendelés előtt ellenőrizniük kell a méreteket, a menettel kapcsolatos követelményeket és a tervezett illeszkedő alkatrészt. A kompatibilitást soha nem szabad pusztán a megjelenés alapján feltételezni.
Hidraulikus és pneumatikus segédcsatlakozások
Egyes öntőformák hidraulikus vagy pneumatikus áramköröket használnak maghúzáshoz, befogási funkciókhoz vagy egyéb kiegészítő műveletekhez. Ezeket az áramköröket a formacsere során is le kell választani. Egy erre a célra tervezett gyorscsatlakozó leegyszerűsítheti a folyamatot, ha a besorolása megfelel az alkalmazásnak.
A hidraulikus csatlakozások különös gondosságot igényelnek. Figyelembe kell venni a nyomást, a maradék energiát, a folyadék típusát és a véletlen kibocsátás kockázatát. Az általános célú tömlőcsatlakozók automatikusan nem alkalmasak hidraulikus szervizelésre. A pneumatikus körök megfelelő nyomásértékeket és biztonságos leválasztási eljárásokat is igényelnek. Az üzemeltetőknek követniük kell a berendezés utasításait, mielőtt bármilyen nyomás alatt álló vezetéket lekapcsolnak.
Többsoros formaváltási eljárások
Az összetett formákhoz több hűtőkörre és kiegészítő csatlakozásra lehet szükség. Az egyes sorok külön-külön történő kezelése ismétlődő munkát eredményezhet. A szabványos elrendezés segít a kezelőknek azonosítani a megfelelő csatlakozási pontokat, és követni a következetes sorrendet. A többszörös csatolólemezek akkor is segíthetnek, ha sok áramkört kell összekapcsolni.
A legjobb konfiguráció a forma kialakításától és a gép elrendezésétől függ. A gyártóknak minden áramkört fel kell térképezniük a csatlakozók kiválasztása előtt. Figyelembe kell venniük a hozzáférést, a tömlővezetést, a karbantartást és a helytelen csatlakoztatás következményeit is. Ezek az előkészületek segítenek a gyors csatolás megismételhető folyamatjavítássá alakításában.
Gyorscsatlakozás a hagyományos menetes szerelvényekhez képest
A csatlakozási és leválasztási eljárások különbségei
A gyorscsatlakozás és a menetes szerelvények főként abban különböznek egymástól, hogy a kezelők hogyan kapcsolják össze és választják el az alkatrészeket. A menetes csatlakozások általában forgó mozgást és megfelelő meghúzást igényelnek. A gyorscsatlakozók tervezett illesztési és reteszelő mechanizmust használnak. Ez leegyszerűsítheti a gyakori csatlakoztatási feladatokat, különösen akkor, ha a szerelvények könnyen elérhetők.
Összehasonlítási tényező
Gyors csatolás
Hagyományos menetes szerelvény
Csatlakozási mód
Tervezett párosítási és reteszelő művelet
Menet bekötés és meghúzás
Gyakori lekapcsolás
Gyakran alkalmas
Több kézi munkát igényelhet
Szivárgás megelőzés
A tömítésektől és a kialakítástól függ
A menettől és a tömítési módtól függ
Ellenőrzési igények
Zárás és tömítés ellenőrzése
Menet, tömítés és meghúzás ellenőrzése
A legjobb alkalmazás
Ismételt, kompatibilis kapcsolatok
Rögzített vagy ritkán szétkapcsolt kötések
Egyik kialakítás sem minden helyzetben automatikusan jobb. A helyes választás a folyadékkörtől, az üzemi feltételektől, a csatlakozási gyakoriságtól és a karbantartási követelményektől függ.
A munkaerőre és a gépkiesésre gyakorolt hatás
A rövidebb csatlakozási feladatok csökkenthetik a szerszámcsere nem produktív részét. Az üzemeltetők kevesebb időt töltenek az egyes kompatibilis kapcsolatok kezelésével. Ez értékes lehet olyan gyártási környezetben, ahol a penészgombák gyakran cserélődnek. A csatlakozási idő azonban csak egy része a teljes átállási időszaknak.
A penész eltávolítása, az emelés, az igazítás, a rögzítés, a paraméterek beállítása és az első rész ellenőrzése szintén befolyásolja az állásidőt. A gyorscsatolás nem tudja megszüntetni ezeket a feladatokat. A gyártóknak ezért a csatlakozási időt a teljes átállási időtől elkülönítve kell nyomon követniük. Ez megkönnyíti annak megértését, hogy a beruházás javítja-e a termelés általános hatékonyságát.
Csatlakozás megbízhatósági és karbantartási követelmények
A megbízható csatlakozásnak biztonságosnak kell maradnia a normál működés során. A gyorscsatlakozók tömítéseket, reteszelő alkatrészeket és mozgó alkatrészeket tartalmazhatnak, amelyeket ellenőrizni kell. A menetes szerelvények is elkophatnak, meglazulhatnak vagy tömítési problémákat okozhatnak. Mindkét kialakítás megfelelő telepítést és megelőző karbantartást igényel.
A legjobb összehasonlítás a teljes élettartamot veszi figyelembe. A vásárlóknak felül kell vizsgálniuk a csere gyakoriságát, a karbantartási hozzáférést, a szivárgás kockázatát és a kompatibilitást. A gyorsan csatlakoztatható, de gyakori javítást igénylő tengelykapcsoló nem feltétlenül javítja a hosszú távú termelékenységet.
Tipp: Hasonlítsa össze a teljes működési költségeket, ne csak a vételárat vagy a kezdeti csatlakozási sebességet.
Mely gyorscsatlakozási jellemzők számítanak a fröccsöntéshez?
A tengelykapcsoló típusa és a párosítási kompatibilitás
A megfelelő gyorscsatlakozó kiválasztása a meglévő formacsatlakozással kezdődik. A vevőknek ellenőrizniük kell a csatlakozó szabványát, a menet típusát, a méreteket, a reteszelő mechanizmust és a tömlő elrendezését. Az amerikai, európai, japán és francia szabványok eltérő interfészeket használhatnak. A különböző szabványokból származó alkatrészeket nem szabad felcserélhetőnek tekinteni, hacsak nem ellenőrizték a kompatibilitást.
A Quick Coupling termékkategória oldalán található termékpaletta különböző csatlakozási szabványokat és szerkezeti lehetőségeket tartalmaz. Az egyenes, szögletes és egyéb konfigurációk segíthetnek a különböző telepítési helyeken. A vásárlóknak a formatervezést a formaelrendezéshez és a szolgáltatási követelményekhez kell igazítaniuk.
Az F típusú nylon bütykös-hornyos tengelykapcsoló egy másik példa arra, hogy miért számít a termék besorolása. A hivatkozott lista azonosítja a nejlon szerkezetet és a csőcsatlakozásokkal kapcsolatos tervezett felhasználást. Ezek a részletek önmagukban nem teszik lehetővé a fröccsöntő szerszámok hűtőköreinek alkalmasságát. Mielőtt megadná, erősítse meg a gyártó által jóváhagyott alkalmazási és működési korlátokat.
Anyagválasztás a működési feltételekhez
Az anyag befolyásolja a tartósságot, a kémiai kompatibilitást és az élettartamot. A sárgaréz általában megfelelő ipari szerelvénynek számít. A rozsdamentes acél alkalmas lehet az eltérő korrózióállóságot igénylő alkalmazásokhoz. A nylon és más műszaki műanyagok hasznosak lehetnek a kompatibilis rendszerekben. Minden anyagnak vannak határai, ezért a vásárlóknak fel kell mérniük a tényleges működési feltételeket.
A döntést a hőmérséklet, a folyadékkémia, a mechanikai terhelés és a környezeti hatások egyaránt befolyásolják. A hűtővíz kezelő vegyszereket vagy egyéb anyagokat tartalmazhat, amelyek befolyásolják az anyagok kompatibilitását. A szerelvénynek el kell viselnie a várható kezelési és beépítési terheléseket is. A gyártóknak műszaki dokumentációt kell kérniük, ha az üzemeltetési feltételek megkövetelik.
Névleges nyomás és tömítési teljesítmény
A nyomásérték kritikus kiválasztási tényező. A vásárlóknak meg kell különböztetniük az üzemi nyomást a többi közzétett nyomásértéktől. Ezenkívül meg kell erősíteniük a hőmérsékleti határértékeket és a tömítés kompatibilitását. Előfordulhat, hogy az alacsony nyomású hűtővezetékhez megfelelő csatlakozó nem alkalmas hidraulikus berendezésekhez.
Egyes kialakítások elzárószelepeket tartalmaznak, amelyek segítenek korlátozni a folyadékveszteséget a leválasztás során. Például, Az alacsony nyomású sárgaréz külső menetes elzáró csonkok leírása a kettős elzáró gyorscsatlakozó rendszer része. Fontos az alacsony nyomású besorolásuk. Ne válassza ki őket egy másik áramkörhöz anélkül, hogy ellenőrizné a teljes rendszerkövetelményt.
Tipp: Kérjen rajzokat, interfész specifikációkat, nyomásértékeket és hőmérsékleti határértékeket, mielőtt jóváhagyja a tengelykapcsolót gyártási használatra.
Hogyan integrálhatják a gyártók a gyors csatolást egy gyorsabb átállási folyamatba?
Szabványosítsa az öntőforma és a gépoldali csatlakozási pontokat
A szabványosítás megkönnyíti az ismételt munka kezelését. A gyártók konzisztens csatlakozási pozíciókat határozhatnak meg, ahol a szerszám- és gépkialakítás ezt lehetővé teszi. Minden tömlőnek világos céllal és azonosító címkével kell rendelkeznie. A kapcsolati térképek megmutathatják az operátoroknak, hogy az egyes vonalak hova tartoznak.
Ez a megközelítés csökkenti a tömlők azonosítására fordított időt az átállás során. Segít a karbantartó csapatoknak a problémák kivizsgálásában is. Ha a különböző formák eltérő interfészt igényelnek, egyértelműen dokumentálja ezeket a különbségeket. A szabványosításnak javítania kell a kompatibilitást anélkül, hogy nem megfelelő szerelvényeket kényszerítene a rendszerbe.
A gép leállása előtt készítse elő a tömlőket és csatlakozásokat
Az előkészítés csökkentheti az elkerülhető késéseket a formacsere során. A tervezett változtatás előtt a kezelők ellenőrizhetik a következő forma tömlőit és szerelvényeit. Ellenőrizhetik a tömítéseket, a csatlakozó állapotát, a címkéket és a szükséges szerszámokat. Azt is megerősíthetik, hogy a megfelelő forma és tartozékok készen állnak.
Ezeket a feladatokat a gép leállása előtt is el lehet végezni, ha a helyszíni eljárások lehetővé teszik. Ez csökkenti az állásidő alatt elvégzendő munkát. A kezelőknek soha nem szabad megkerülniük az elszigetelési vagy biztonsági eljárásokat, hogy időt takarítsanak meg. Az előkészítésnek követnie kell az üzem jóváhagyott átállási tervét.
Alkalmazza az SMED-elveket a formaváltásra
A Single-Minute Exchange of Die vagy SMED a beállítási idő csökkentésére összpontosít. Az egyik alapelv a belső és a külső feladatok elkülönítése. A belső feladatokhoz a gépnek le kell állnia. A külső feladatokat a működés közben is el lehet végezni, amikor biztonságos és praktikus.
A gyorscsatolás támogatja az SMED-t a csatlakoztatási és leválasztási feladatok egyszerűsítésével. A legnagyobb javulás azonban gyakran a teljes munkafolyamat áttekintéséből származik. A csapatok rögzíthetik az egyes lépéseket, eltávolíthatják a szükségtelen mozgásokat, előre elkészíthetik az eszközöket, és szabványosíthatják a sorrendet. Ezután tesztelniük kell a felülvizsgált módszert, és meg kell mérniük az eredményt.
Hogyan kell a gyorscsatlakozókat felszerelni és karbantartani?
Telepítés előtt ellenőrizze a kompatibilitást
Telepítés előtt ellenőrizze az interfész méreteit és a csatlakozási szabványt. Ellenőrizze az üzemi nyomást, a hőmérséklet-tartományt és a folyadék kompatibilitását. Győződjön meg arról, hogy mindkét illeszkedő alkatrészt úgy tervezték, hogy együtt működjön. Ellenőrizze, hogy a rendszernek szüksége van-e elzárási funkcióra vagy meghatározott áramlási kapacitásra.
A telepítés során a gyártó utasításait kell követni. Kerülje az össze nem illő alkatrészek egymáshoz kényszerítését. Győződjön meg arról, hogy a tömlőszerelvények alkalmasak a tervezett szolgáltatásra. Dokumentálja a jóváhagyott alkatrészeket, hogy a jövőbeni cserék ugyanazokat a specifikációkat tartsák fenn.
Ellenőrizze a tömítéseket, a reteszelő mechanizmusokat és a tömlőcsatlakozásokat
A rendszeres ellenőrzés segít megelőzni a szivárgást és a váratlan leállásokat. Keresse a sérült tömítéseket, repedéseket, deformációt, korróziót és kopott reteszelő alkatrészeket. Ellenőrizze, hogy a tömlőcsatlakozásokon nincs-e mozgás vagy sérülés jele. Cserélje ki a hibás alkatrészeket a gyártó útmutatása szerint.
Az ellenőrzés gyakoriságának tükröznie kell a működési feltételeket és a csatlakozási ciklusokat. A nagy igénybevételt jelentő gyártósorok gyakoribb ellenőrzéseket igényelhetnek. A karbantartó csapatoknak rögzíteniük kell az ismétlődő hibákat, és azonosítaniuk kell azok okait. Ez feltárhatja, hogy a probléma a kopásból, a helytelen kezelésből, a szennyeződésből vagy a nem megfelelő alkatrészek kiválasztásából ered.
A csatlakozások tesztelése a gyártás folytatása előtt
Az öntőforma visszacsatlakoztatása után a kezelőknek követniük kell a jóváhagyott indítási eljárást. Győződjön meg arról, hogy minden csatlakozó teljesen rögzítve van és rögzítve van. Ellenőrizze a szivárgást a helyszínen jóváhagyott módszerrel. A gyártás folytatása előtt ellenőrizze a hűtési áramlást és az egyéb releváns funkciókat.
Soha ne válassza le a túlnyomásos vezetéket, hacsak a berendezés eljárása ezt kifejezetten meg nem engedi. Válassza le az áramkört, és szükség szerint engedje el a tárolt nyomást. A hidraulikus és pneumatikus rendszerek a leállítás után is megtarthatják az energiát. A biztonsági ellenőrzések továbbra is elengedhetetlenek, még akkor is, ha a gyorscsatlakozás megkönnyíti a csatlakoztatást.
Tipp: A gyorsabb csatlakozási folyamat soha nem helyettesítheti a nyomásszigetelést, a szivárgásvizsgálatot vagy a gép biztonsági ellenőrzését.
Hogyan mérhető a gyorscsatolás által megtakarított átállási idő?
A meglévő átállások kiindulópontjának létrehozása
A szerelvények cseréje előtt a gyártóknak mérniük kell az aktuális folyamatot. Jegyezze fel, mennyi időt töltenek a kezelők a szerszámvezetékek leválasztásával és újracsatlakoztatásával. Adjon meg minden releváns kapcsolatot, és jegyezze fel a rossz hozzáférés vagy a nem egyértelmű azonosítás miatti késéseket. Tartsa elkülönítve a formák emelését, beállítását, rögzítését és gyártási ellenőrzését a csatlakozási időtől.
Használjon több váltást hasonló feltételek mellett. A különböző formák eltérő számú hűtőcsatornával és kiegészítő csatlakozással rendelkezhetnek. A kezelői tapasztalat is befolyásolhatja az eredményeket. Ezen különbségek rögzítése megbízhatóbbá teszi az összehasonlítást. Az egyértelmű alapvonal segít a gyártóknak eldönteni, hogy a gyorscsatlakozás érdemi javulást eredményez-e.
Számítsa ki a csatlakozási idő megtakarítását
Használjon egyszerű képletet a javulás mérésére.
Megtakarított idő = Előző csatlakozási idő − Új csatlakozási idő
Tegyük fel például, hogy egy csapat korábban 12 percet töltött a szolgáltatási vonalak csatlakoztatásával és leválasztásával. A megfelelő gyorscsatlakozók felszerelése után ugyanez a feladat 7 percet vesz igénybe. A számított megtakarítás váltásonként 5 perc. Ezek az adatok csak illusztrációk, és gyártási mérésekkel történő ellenőrzést igényelnek.
A százalékos csökkentés a következő képlettel is kiszámítható:
Időcsökkentés (%) = (Megmentett idő ÷ Előző csatlakozási idő) × 100
Ebben a példában a csatlakozási idő körülbelül 41,7%-kal csökken. A teljes formaváltási idő azonban nem feltétlenül csökken ugyanilyen százalékkal. Az általános javulás attól függ, hogy az eredeti átállási időből mennyit töltöttek a vonalak csatlakoztatásával és leválasztásával.
Értékelje a termelékenységet és a működési előnyöket
A kapcsolat sebessége csak egy teljesítménymutató. A gyártóknak nyomon kell követniük a teljes állásidőt, a munkaerőigényeket, a szivárgási eseményeket és a csatlakozási hibákat is. Ezek az intézkedések segítenek meghatározni, hogy a gyorsabb kapcsolatok javítják-e a termelés megbízhatóságát. Azt is megmutatják, hogy a karbantartási költségek változnak-e a telepítés után.
A gyakorlati értékelés során össze kell hasonlítani az eredményeket egy reprezentatív gyártási időszak alatt. Jegyezze fel az átállások számát és az érintett szerszámtípusokat. A pénzügyi haszon becslésekor vegye figyelembe az alkatrészek költségeit és a karbantartási követelményeket. Kerülje a termelékenységnövekedés állítását egyetlen teszt alapján.
Az alábbi táblázat a hasznos mutatókat foglalja össze.
KPI
Mit kell mérni
Miért számít
Csatlakozási idő
Percek váltásonként
Közvetlen időmegtakarítást mutat
Teljes átállási idő
A gép állásideje formacserénként
Az összhatást méri
Csatlakozási hibák
Helytelen vagy hiányos csatlakozások
A folyamat következetességét jelzi
Szivárgási események
Indítás vagy működés közbeni események
Segít értékelni a tömítés megbízhatóságát
Fenntartási költség
Ellenőrzés, javítás és alkatrészek cseréje
Támogatja az életciklus-költségelemzést
Tipp: Hasonlítsa össze ugyanazokat a feladatokat a telepítés előtt és után, hogy elkerülje a javulást.
Következtetés
A Quick Coupling leegyszerűsíti a szerszámcserét és csökkenti az elkerülhető állásidőt. A megfelelő választás biztosítja a megbízható csatlakozásokat, a biztonságos működést és a könnyebb karbantartást.
A TY Quick Coupling csatlakozási megoldásokat kínál a kompatibilis alkalmazásokhoz. Termékpalettája megfelelő szerelvényekkel és műszaki támogatással segíti a gyártókat a hatékonyság növelésében.
GYIK
K: Hogyan csökkenti a gyors csatolás a szerszámcsere idejét?
V: A gyorscsatlakozás leegyszerűsíti a tömlőcsatlakozásokat, csökkenti a kézi munkát, és minimalizálja a gép állásidejét.
K: Melyik gyorscsatlakozó illik a formahűtő vezetékekhez?
V: Válasszon kompatibilis hűtővíz csatlakozókat a nyomás, a hőmérséklet, az anyagok és a csatlakozási szabványok alapján.
K: Miért használjunk gyorscsatlakozót a menetes szerelvények helyett?
V: A gyorscsatlakozás támogatja a gyorsabb, megismételhető csatlakozásokat a gyakori formacsere során.
K: Hogyan mérhetik a gyártók az időmegtakarítást?
V: Hasonlítsa össze a beépítés előtti és utáni csatlakozási időket több hasonló szerszámcsere során.
K: A gyorscsatlakozás rendszeres karbantartást igényel?
V: Igen. Vizsgálja meg a tömítéseket, a reteszelő mechanizmusokat és a tömlőcsatlakozásokat a szivárgások és meghibásodások elkerülése érdekében.