Quanto tempo sua equipe perde durante cada troca de molde? Conexões repetidas de mangueiras podem atrasar a produção e aumentar o trabalho manual. Um acoplamento rápido adequado simplifica essas tarefas e permite trocas de molde mais rápidas. Descubra como reduzir o tempo de inatividade, melhorar a confiabilidade da conexão e agilizar seu processo de mudança.
Como o acoplamento rápido reduz o tempo de troca do molde?
Reduza o tempo necessário para desconectar e reconectar as mangueiras do molde
Um acoplamento rápido reduz o trabalho manual envolvido na conexão das linhas de serviço de moldes. Os operadores podem conectar componentes compatíveis por meio de uma interface de acoplamento projetada. Eles não precisam repetir todas as etapas exigidas por uma conexão roscada convencional. Esta vantagem torna-se mais útil quando um molde possui vários circuitos de refrigeração. Cada conexão representa outra tarefa durante o processo de mudança. A redução do tempo de processamento nessas tarefas pode tornar o fluxo de trabalho geral mais eficiente.
Por exemplo, considere um molde que utiliza mangueiras de entrada e saída separadas. Os operadores devem desconectar ambas as mangueiras antes de remover o molde. Eles devem então reconectá-los após instalar o molde de substituição. Um acoplamento rápido adequado pode simplificar ambas as operações. O tempo real economizado depende do design do conector, do acesso à mangueira, da experiência do operador e do número de conexões. Os fabricantes deveriam medir esses fatores em vez de assumir um ganho fixo de produtividade.
Reduza operações repetidas de conexão encadeada
As conexões roscadas tradicionais geralmente exigem que os operadores girem os componentes diversas vezes. Eles também podem precisar de ferramentas para apertar ou afrouxar as conexões. O acesso restrito pode dificultar estas operações. Um acoplamento rápido compatível reduz o número de etapas manuais necessárias para tarefas rotineiras de conexão. Os operadores podem então se concentrar no posicionamento do molde e em outros requisitos de configuração.
No entanto, as conexões encadeadas ainda têm usos válidos. Alguns sistemas requerem juntas fixas ou disposições de vedação específicas. O acoplamento rápido é mais valioso quando uma conexão precisa ser desconectada e reconectada regularmente. Os compradores devem comparar o processo completo de conexão, incluindo inspeção e manutenção. Eles não devem comparar apenas a velocidade da conexão.
Simplifique a remoção e instalação de moldes
Um layout de conexão bem organizado facilita o gerenciamento da remoção do molde. Os operadores podem identificar as linhas de serviço, desconectá-las em uma ordem definida e preparar o molde para içamento. Após a instalação, eles podem reconectar as linhas de acordo com um layout documentado. Esta abordagem reduz a confusão quando vários moldes partilham uma área de produção.
A acessibilidade da conexão também é importante. Acessórios mal posicionados podem atrasar os operadores mesmo quando utilizam acoplamento rápido. Comprimentos de mangueira, espaço de dobra, etiquetas e orientação de conexão afetam o fluxo de trabalho. Os fabricantes devem revisar esses detalhes ao planejar um sistema de troca de molde.
Reduza erros de conexão durante a mudança
O acoplamento rápido pode suportar conexões mais repetíveis quando os fabricantes padronizam as interfaces. Etiquetas e códigos de cores podem ajudar os operadores a identificar cada circuito. Conectores compatíveis também reduzem a chance de unir componentes que não deveriam se conectar. Estas medidas tornam-se especialmente úteis quando os moldes contêm múltiplos canais de resfriamento.
No entanto, uma conexão rápida não evita automaticamente todos os erros. Os operadores ainda devem verificar a linha correta, o engate do conector e a direção do fluxo. Diferentes circuitos devem ter identificação clara e pontos de conexão documentados. Esta combinação melhora a consistência sem remover verificações de segurança essenciais.
Minimize os atrasos na inspeção pós-mudança
Conexões confiáveis ajudam a reduzir atrasos causados por vazamentos ou conexões soltas. Alguns acoplamentos rápidos utilizam válvulas de corte que limitam a perda de fluido durante a desconexão. A adequação deste projeto depende do circuito e das características de fluxo exigidas. Para o resfriamento do molde, evitar vazamentos também pode ajudar a manter limpa a área de trabalho ao redor.
Dica: Padronize as etiquetas de conexão e as etapas de inspeção antes de trocar cada molde. Isso ajuda os operadores a trabalhar de forma consistente em todos os turnos.
Quais tarefas de troca de molde se beneficiam mais com o acoplamento rápido?
Conexões da linha de resfriamento de moldes de injeção
As linhas de resfriamento são uma aplicação prática para acoplamento rápido de moldes. Eles transportam água ou outro meio de resfriamento aprovado através do molde. Os operadores podem precisar desconectar essas linhas sempre que um molde sai da máquina. Acoplamentos rápidos adequados podem facilitar o processo e reduzir o manuseio manual repetido.
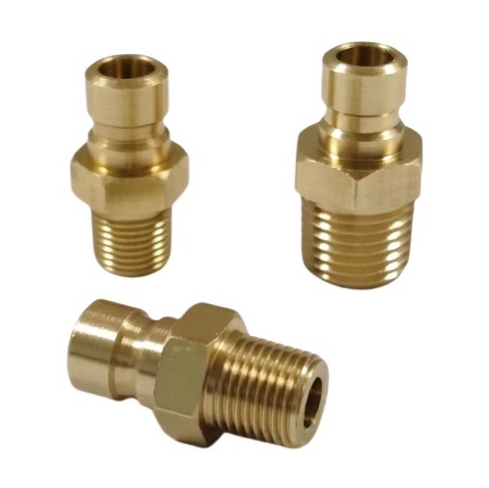
O conector deve corresponder à interface existente do molde. Por exemplo, Os bocais de água de resfriamento com furo hexagonal padrão japonês são descritos para conectar linhas de refrigeração a ferramentas de molde. A página do produto também identifica a compatibilidade com determinados bicos de molde existentes. Os compradores devem verificar as dimensões, os requisitos de rosca e o componente correspondente pretendido antes de fazer o pedido. A compatibilidade nunca deve ser presumida apenas pela aparência.
Conexões Auxiliares Hidráulicas e Pneumáticas
Alguns moldes utilizam circuitos hidráulicos ou pneumáticos para extração do macho, funções de fixação ou outras operações auxiliares. Esses circuitos também podem exigir desconexão durante a substituição do molde. Um acoplamento rápido projetado especificamente pode simplificar o processo quando suas classificações correspondem à aplicação.
As ligações hidráulicas requerem cuidados especiais. A pressão, a energia residual, o tipo de fluido e o risco de liberação acidental devem ser considerados. Os conectores de mangueira de uso geral não são automaticamente adequados para serviços hidráulicos. Os circuitos pneumáticos também exigem classificações de pressão adequadas e procedimentos de isolamento seguros. Os operadores devem seguir as instruções do equipamento antes de desconectar qualquer linha pressurizada.
Procedimentos de troca de molde multilinha
Moldes complexos podem necessitar de vários circuitos de refrigeração e conexões auxiliares. Lidar com cada linha separadamente pode criar trabalho repetitivo. Um layout padronizado ajuda os operadores a identificar os pontos de conexão corretos e a seguir uma sequência consistente. As placas de acoplamento múltiplo também podem ajudar quando muitos circuitos precisam ser conectados entre si.
A melhor configuração depende do projeto do molde e da disposição da máquina. Os fabricantes devem mapear cada circuito antes de selecionar os conectores. Eles também devem considerar o acesso, o roteamento da mangueira, a manutenção e as consequências de uma conexão incorreta. Essas preparações ajudam a transformar o acoplamento rápido em uma melhoria repetível do processo.
Acoplamento rápido vs. acessórios roscados convencionais
Diferenças nos procedimentos de conexão e desconexão
O acoplamento rápido e as conexões roscadas diferem principalmente na forma como os operadores unem e separam os componentes. As conexões roscadas geralmente requerem movimento rotacional e aperto correto. Os acoplamentos rápidos usam um mecanismo de acoplamento e travamento projetado. Isto pode simplificar tarefas de conexão frequentes, especialmente quando os acessórios são de fácil acesso.
Fator de comparação
Acoplamento rápido
Encaixe roscado convencional
Método de conexão
Ação de acoplamento e travamento projetada
Engate e aperto da rosca
Desconexão frequente
Muitas vezes adequado
Pode exigir mais trabalho manual
Prevenção de vazamentos
Depende das vedações e do design
Depende das roscas e do método de vedação
Necessidades de inspeção
Verificações de travamento e vedação
Verificações de rosca, vedação e aperto
Melhor aplicação
Conexões repetidas e compatíveis
Articulações fixas ou raramente desconectadas
Nenhum dos designs é automaticamente melhor em todas as situações. A escolha correta depende do circuito de fluido, das condições operacionais, da frequência de conexão e dos requisitos de manutenção.
Impacto na mão de obra e no tempo de inatividade das máquinas
Tarefas de conexão mais curtas podem reduzir a parte improdutiva da troca de molde. As operadoras gastam menos tempo lidando com cada conexão compatível. Isto pode ser valioso em ambientes de produção onde os moldes mudam frequentemente. Contudo, o tempo de conexão é apenas uma parte do período total de transição.
A remoção do molde, elevação, alinhamento, fixação, configuração de parâmetros e inspeção da primeira peça também afetam o tempo de inatividade. O acoplamento rápido não pode eliminar essas tarefas. Os fabricantes devem, portanto, acompanhar o tempo de conexão separadamente do tempo total de troca. Isto torna mais fácil compreender se o investimento melhora a eficiência global da produção.
Confiabilidade de conexão e requisitos de manutenção
Uma conexão confiável deve permanecer segura durante a operação normal. Os acoplamentos rápidos podem conter vedações, peças de travamento e componentes móveis que precisam de inspeção. As conexões roscadas também podem desgastar, afrouxar ou desenvolver problemas de vedação. Ambos os projetos requerem instalação correta e manutenção preventiva.
A melhor comparação considera a vida útil completa. Os compradores devem revisar a frequência de substituição, o acesso para manutenção, o risco de vazamento e a compatibilidade. Um acoplamento que se conecta rapidamente, mas requer reparos frequentes, pode não melhorar a produtividade a longo prazo.
Dica: Compare os custos operacionais completos, não apenas o preço de compra ou a velocidade inicial da conexão.
Quais recursos de acoplamento rápido são importantes para moldagem por injeção?
Tipo de acoplamento e compatibilidade de acoplamento
A seleção do acoplamento rápido correto começa com a conexão do molde existente. Os compradores devem confirmar o padrão do conector, tipo de rosca, dimensões, mecanismo de travamento e disposição da mangueira. Os padrões americanos, europeus, japoneses e franceses podem usar interfaces diferentes. Componentes de padrões diferentes não devem ser tratados como intercambiáveis, a menos que a compatibilidade seja verificada.
A gama de produtos na página de categoria de produtos Quick Coupling inclui diferentes padrões de conexão e opções estruturais. Configurações retas, angulares e outras podem ajudar a atender diferentes espaços de instalação. Os compradores devem combinar o design com o layout do molde e os requisitos de serviço.
Um acoplamento de came e ranhura de náilon Tipo F fornece outro exemplo de por que a classificação do produto é importante. A listagem referenciada identifica a construção em náilon e o uso pretendido envolvendo conexões de tubos. Esses detalhes por si só não estabelecem a adequação para circuitos de resfriamento de moldes de injeção. Confirme os limites de aplicação e operação aprovados pelo fabricante antes de especificá-los.
Seleção de materiais para condições operacionais
O material afeta a durabilidade, a compatibilidade química e a vida útil. O latão é comumente considerado para acessórios industriais adequados. O aço inoxidável pode ser adequado para aplicações que exigem diferentes resistências à corrosão. O náilon e outros plásticos de engenharia podem ser úteis em sistemas compatíveis. Cada material tem limites, portanto os compradores devem avaliar as condições reais de operação.
Temperatura, química dos fluidos, carga mecânica e exposição ambiental influenciam a decisão. A água de resfriamento pode conter produtos químicos de tratamento ou outras substâncias que afetam a compatibilidade do material. Uma conexão também deve tolerar as cargas esperadas de manuseio e instalação. Os fabricantes devem solicitar documentação técnica quando as condições operacionais forem exigentes.
Classificação de pressão e desempenho de vedação
A classificação de pressão é um fator crítico de seleção. Os compradores devem distinguir a pressão de trabalho de outros valores de pressão publicados. Eles também devem confirmar os limites de temperatura e a compatibilidade da vedação. Um conector adequado para uma linha de resfriamento de baixa pressão pode não ser adequado para equipamentos hidráulicos.
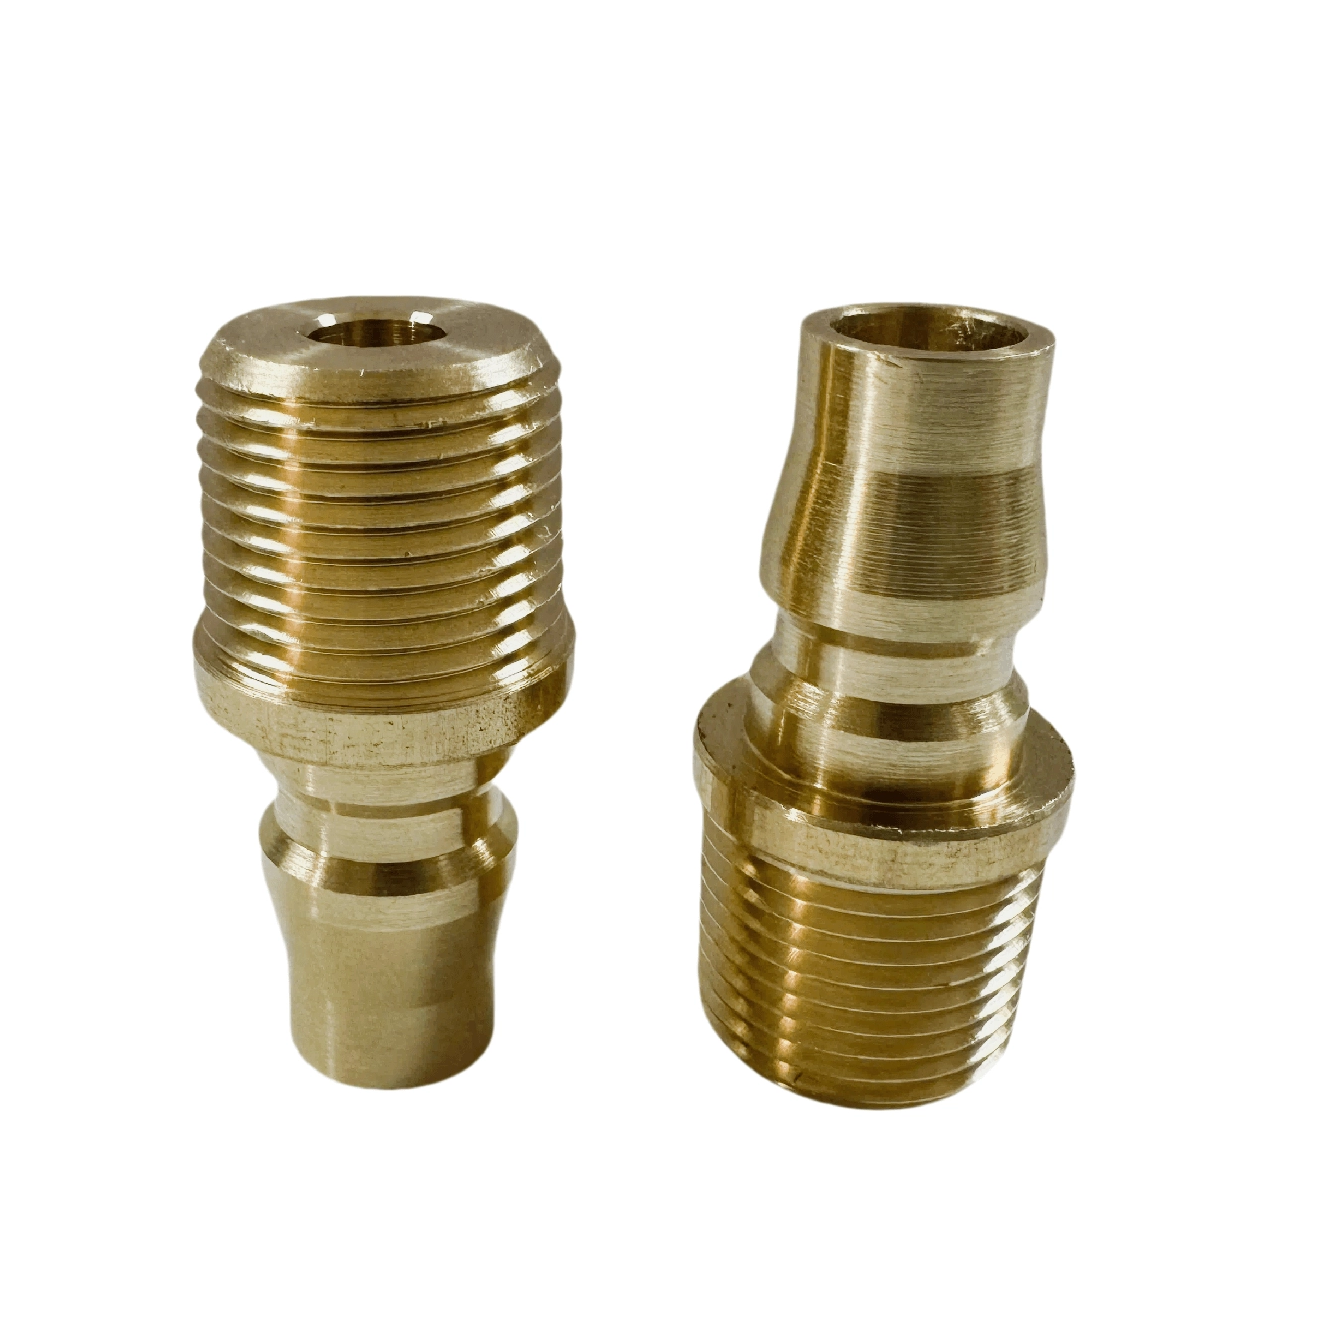
Alguns projetos incluem válvulas de corte que ajudam a limitar a perda de fluido durante a desconexão. Por exemplo, Os bocais de fechamento com rosca macho de latão de baixa pressão são descritos como parte de um sistema de acoplamento rápido de fechamento duplo. A classificação declarada de baixa pressão é importante. Não os selecione para um circuito diferente sem verificar todos os requisitos do sistema.
Dica: Solicite desenhos, especificações de interface, classificações de pressão e limites de temperatura antes de aprovar um acoplamento para uso em produção.
Como os fabricantes podem integrar o acoplamento rápido em um processo de troca mais rápido?
Padronize os pontos de conexão do molde e do lado da máquina
A padronização torna o trabalho repetido mais fácil de gerenciar. Os fabricantes podem definir posições de conexão consistentes onde os projetos de moldes e máquinas permitirem. Cada mangueira deve ter uma finalidade clara e uma etiqueta de identificação. Os mapas de conexão podem mostrar aos operadores onde cada linha pertence.
Esta abordagem reduz o tempo gasto na identificação de mangueiras durante uma troca. Também ajuda as equipes de manutenção a investigar problemas. Quando moldes diferentes exigirem interfaces diferentes, documente essas diferenças claramente. A padronização deve melhorar a compatibilidade sem forçar acessórios inadequados em um sistema.
Prepare mangueiras e conexões antes da máquina parar
A preparação pode reduzir atrasos evitáveis durante a substituição do molde. Antes da mudança programada, os operadores podem inspecionar as mangueiras e conexões do próximo molde. Eles podem verificar as vedações, a condição do conector, as etiquetas e as ferramentas necessárias. Eles também podem confirmar se o molde e os acessórios corretos estão prontos.
Estas tarefas podem ser concluídas antes da máquina parar, sempre que os procedimentos do local o permitam. Isso reduz o trabalho que deve acontecer durante o tempo de inatividade. Os operadores nunca devem ignorar os procedimentos de isolamento ou segurança para economizar tempo. A preparação deve seguir o plano de mudança aprovado pela planta.
Aplique os princípios SMED à mudança de molde
Troca de matriz em um minuto, ou SMED, concentra-se na redução do tempo de configuração. Um princípio fundamental é separar as tarefas internas das externas. As tarefas internas exigem que a máquina pare. As tarefas externas podem ser concluídas enquanto ele continua operando, quando for seguro e prático.
O acoplamento rápido suporta SMED simplificando as tarefas de conexão e desconexão. No entanto, a maior melhoria geralmente vem da revisão de todo o fluxo de trabalho. As equipes podem registrar cada etapa, remover movimentos desnecessários, preparar ferramentas com antecedência e padronizar a sequência. Eles deveriam então testar o método revisado e medir o resultado.
Como os acoplamentos rápidos devem ser instalados e mantidos?
Verifique a compatibilidade antes da instalação
Antes da instalação, verifique as dimensões da interface e o padrão de conexão. Confirme a pressão de trabalho, faixa de temperatura e compatibilidade de fluidos. Verifique se ambos os componentes correspondentes foram projetados para funcionarem juntos. Verifique se o sistema requer uma função de desligamento ou uma capacidade de fluxo específica.
A instalação deve seguir as instruções do fabricante. Evite forçar componentes incompatíveis juntos. Confirme se os conjuntos de mangueiras são adequados para o serviço pretendido. Documente as peças aprovadas para que futuras substituições mantenham as mesmas especificações.
Inspecione vedações, mecanismos de travamento e conexões de mangueira
A inspeção regular ajuda a evitar vazamentos e paralisações inesperadas. Procure vedações danificadas, rachaduras, deformações, corrosão e peças de travamento desgastadas. Verifique as conexões da mangueira quanto a sinais de movimento ou danos. Substitua os componentes defeituosos de acordo com as orientações do fabricante.
A frequência de inspeção deve refletir as condições operacionais e os ciclos de conexão. Linhas de produção de alto uso podem precisar de verificações mais frequentes. As equipes de manutenção devem registrar falhas recorrentes e identificar suas causas. Isso pode revelar se o problema é causado por desgaste, manuseio incorreto, contaminação ou seleção inadequada de componentes.
Teste as conexões antes de retomar a produção
Após reconectar o molde, os operadores deverão seguir o procedimento de inicialização aprovado. Confirme se cada conector está totalmente encaixado e seguro. Verifique se há vazamentos usando o método aprovado pelo local. Verifique o fluxo de resfriamento e outras funções relevantes antes de a produção ser retomada.
Nunca desconecte uma linha pressurizada, a menos que o procedimento do equipamento permita especificamente. Isole o circuito e libere a pressão armazenada conforme necessário. Os sistemas hidráulicos e pneumáticos podem reter energia após o desligamento. As verificações de segurança continuam essenciais, mesmo quando um acoplamento rápido facilita a conexão.
Dica: Um processo de conexão mais rápido nunca deve substituir o isolamento de pressão, o teste de vazamento ou as verificações de segurança da máquina.
Como você pode medir o tempo de troca economizado pelo acoplamento rápido?
Estabeleça uma linha de base para mudanças existentes
Os fabricantes devem medir o processo atual antes de trocar os acessórios. Registre quanto tempo os operadores gastam desconectando e reconectando as linhas de serviço de molde. Inclua todas as conexões relevantes e anote quaisquer atrasos causados por acesso deficiente ou identificação pouco clara. Mantenha o levantamento do molde, o alinhamento, a fixação e as verificações de produção separadas do tempo de conexão.
Use várias trocas em condições comparáveis. Diferentes moldes podem ter diferentes números de canais de resfriamento e conexões auxiliares. A experiência do operador também pode afetar os resultados. O registro dessas diferenças torna a comparação mais confiável. Uma linha de base clara ajuda os fabricantes a determinar se o acoplamento rápido proporciona uma melhoria significativa.
Calcule a economia de tempo de conexão
Use uma fórmula simples para medir a melhoria.
Tempo economizado = Tempo de conexão anterior - Novo tempo de conexão
Por exemplo, suponha que uma equipe tenha gasto anteriormente 12 minutos conectando e desconectando linhas de serviço. Depois de instalar engates rápidos adequados, a mesma tarefa leva 7 minutos. A economia calculada é de 5 minutos por mudança. Estes números são meramente ilustrativos e requerem verificação através de medições de produção.
A redução percentual também pode ser calculada usando esta fórmula:
Redução de tempo (%) = (Tempo economizado ÷ Tempo de conexão anterior) × 100
Neste exemplo, o tempo de conexão diminui aproximadamente 41,7%. Contudo, o tempo total de troca do molde não diminuirá necessariamente na mesma porcentagem. A melhoria geral depende de quanto do tempo de mudança original foi gasto conectando e desconectando linhas.
Avalie a produtividade e os benefícios operacionais
A velocidade da conexão é apenas um indicador de desempenho. Os fabricantes também devem monitorar o tempo total de inatividade, os requisitos de mão de obra, os incidentes de vazamento e os erros de conexão. Estas medidas ajudam a identificar se conexões mais rápidas melhoram a confiabilidade da produção. Eles também mostram se os custos de manutenção mudam após a instalação.
Uma avaliação prática deve comparar os resultados ao longo de um período de produção representativo. Registre o número de trocas e os tipos de moldes envolvidos. Considere os custos dos componentes e os requisitos de manutenção ao estimar o benefício financeiro. Evite alegar ganho de produtividade com base em um único teste.
A tabela a seguir resume indicadores úteis.
KPI
O que medir
Por que isso importa
Tempo de conexão
Minutos por mudança
Mostra economia direta de tempo
Tempo total de mudança
Tempo de parada da máquina por troca de molde
Mede o impacto geral
Erros de conexão
Conexões incorretas ou incompletas
Indica consistência do processo
Incidentes de vazamento
Eventos durante inicialização ou operação
Ajuda a avaliar a confiabilidade da vedação
Custo de manutenção
Inspeção, reparos e peças de reposição
Suporta análise de custos do ciclo de vida
Dica: Compare as mesmas tarefas antes e depois da instalação para evitar exagerar a melhoria.
Conclusão
O acoplamento rápido simplifica as trocas de moldes e reduz o tempo de inatividade evitável. A seleção adequada garante conexões confiáveis, operação segura e manutenção mais fácil.
O TY Quick Coupling oferece soluções de conexão para aplicações compatíveis. Sua linha de produtos ajuda os fabricantes a melhorar a eficiência por meio de acessórios adequados e suporte técnico.
Perguntas frequentes
P: Como o acoplamento rápido reduz o tempo de troca do molde?
R: O acoplamento rápido simplifica as conexões das mangueiras, reduz o trabalho manual e ajuda a minimizar o tempo de inatividade da máquina.
P: Qual acoplamento rápido é adequado para linhas de resfriamento de moldes?
R: Escolha acoplamentos de água de resfriamento compatíveis com base na pressão, temperatura, materiais e padrões de conexão.
P: Por que usar acoplamento rápido em vez de conexões roscadas?
R: O acoplamento rápido suporta conexões mais rápidas e repetíveis durante trocas frequentes de molde.
P: Como os fabricantes podem medir a economia de tempo?
R: Compare os tempos de conexão antes e depois da instalação em diversas trocas de molde semelhantes.
P: O acoplamento rápido requer manutenção regular?
R: Sim. Inspecione as vedações, os mecanismos de travamento e as conexões das mangueiras para evitar vazamentos e falhas.