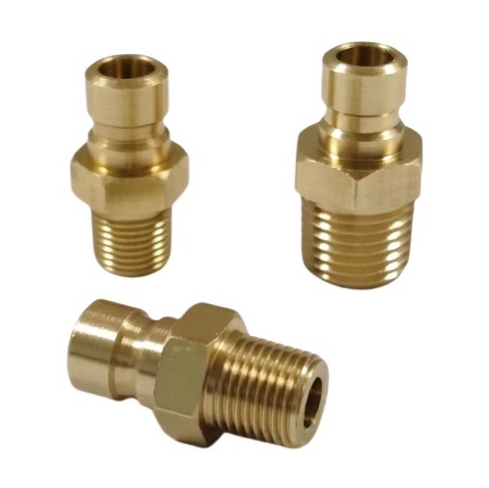
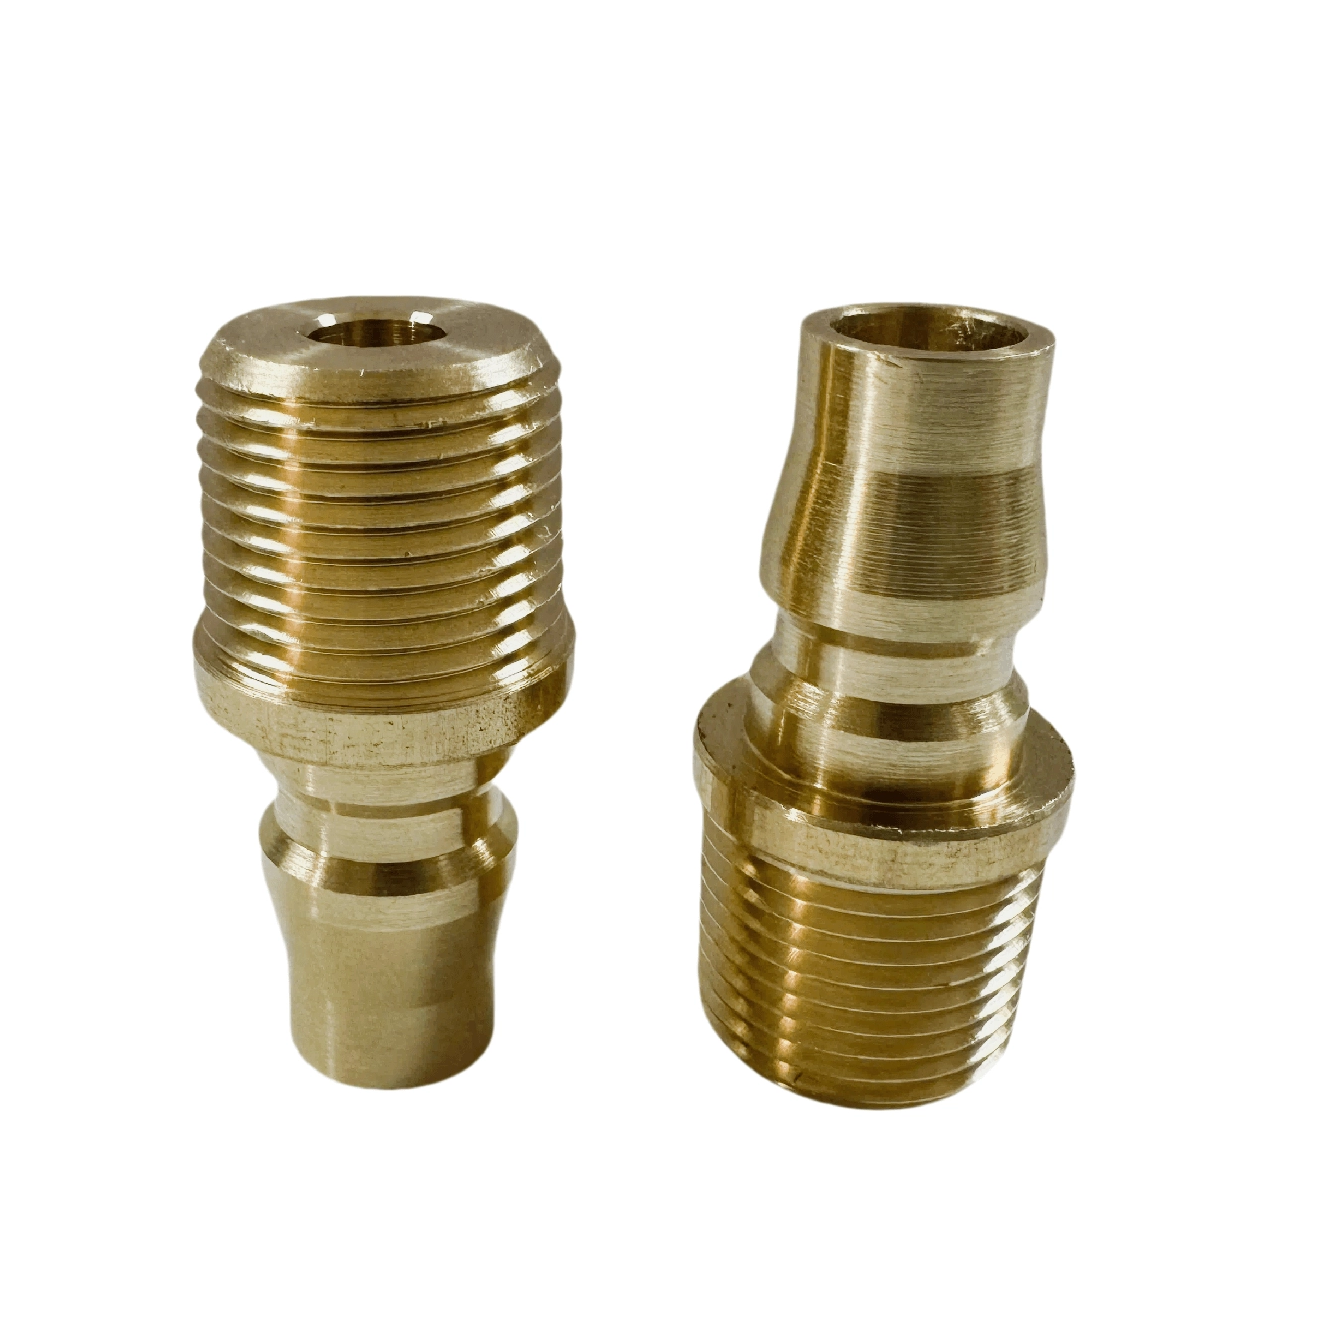
Quanto tempo perde il tuo team durante ogni cambio stampo? Collegamenti ripetuti dei tubi possono ritardare la produzione e aumentare il lavoro manuale. Un accoppiamento rapido adeguato semplifica queste attività e supporta cambi di stampo più rapidi. Scopri come ridurre i tempi di inattività, migliorare l'affidabilità della connessione e semplificare il processo di passaggio.
In che modo l'accoppiamento rapido riduce i tempi di cambio stampo?
Riduci il tempo necessario per scollegare e ricollegare i tubi dello stampo
Un accoppiamento rapido riduce il lavoro manuale necessario per collegare le linee di servizio dello stampo. Gli operatori possono collegare componenti compatibili tramite un'interfaccia di accoppiamento progettata. Non è necessario ripetere ogni passaggio richiesto da una connessione filettata convenzionale. Questo vantaggio diventa ancora più utile quando uno stampo è dotato di più circuiti di raffreddamento. Ogni connessione rappresenta un'altra attività durante il processo di passaggio. Ridurre i tempi di gestione di queste attività può rendere più efficiente il flusso di lavoro complessivo.
Ad esempio, considera uno stampo che utilizza tubi di ingresso e uscita separati. Gli operatori devono scollegare entrambi i tubi prima di rimuovere lo stampo. Dovranno quindi ricollegarli dopo aver installato lo stampo sostitutivo. Un opportuno attacco rapido può semplificare entrambe le operazioni. Il tempo effettivamente risparmiato dipende dal design del connettore, dall'accesso al tubo, dall'esperienza dell'operatore e dal numero di connessioni. I produttori dovrebbero misurare questi fattori invece di ipotizzare un aumento fisso della produttività.
Ridurre le operazioni di connessione filettata ripetute
I raccordi filettati tradizionali spesso richiedono agli operatori di ruotare i componenti più volte. Potrebbero anche aver bisogno di strumenti per stringere o allentare le connessioni. L'accesso limitato può rendere queste operazioni più difficili. Un attacco rapido compatibile riduce il numero di passaggi manuali necessari per le attività di connessione di routine. Gli operatori possono quindi concentrarsi sul posizionamento dello stampo e su altri requisiti di configurazione.
Tuttavia, le connessioni threaded hanno ancora usi validi. Alcuni sistemi richiedono giunti fissi o sistemi di sigillatura specifici. L'accoppiamento rapido è particolarmente utile quando è necessario scollegare e ricollegare una connessione regolarmente. Gli acquirenti dovrebbero confrontare l'intero processo di connessione, comprese l'ispezione e la manutenzione. Non dovrebbero confrontare solo la velocità di connessione.
Semplifica la rimozione e l'installazione dello stampo
Un layout di connessione ben organizzato semplifica la gestione della rimozione dello stampo. Gli operatori possono identificare le linee di servizio, scollegarle in un ordine definito e preparare lo stampo per il sollevamento. Dopo l'installazione possono ricollegare le linee secondo uno schema documentato. Questo approccio riduce la confusione quando più stampi condividono un'area di produzione.
Anche l’accessibilità della connessione è importante. I raccordi mal posizionati possono rallentare gli operatori anche quando utilizzano l'accoppiamento rapido. La lunghezza dei tubi, lo spazio di piegatura, le etichette e l'orientamento della connessione influiscono tutti sul flusso di lavoro. I produttori dovrebbero rivedere questi dettagli quando pianificano un sistema di cambio stampo.
Riduci gli errori di connessione durante il passaggio
L'accoppiamento rapido può supportare connessioni più ripetibili quando i produttori standardizzano le interfacce. Le etichette e la codifica a colori possono aiutare gli operatori a identificare ciascun circuito. I connettori compatibili riducono inoltre la possibilità di unire componenti che non dovrebbero connettersi. Queste misure diventano particolarmente utili quando gli stampi contengono più canali di raffreddamento.
Tuttavia, una connessione rapida non previene automaticamente ogni errore. Gli operatori devono comunque controllare la linea corretta, l'innesto del connettore e la direzione del flusso. I diversi circuiti dovrebbero avere una chiara identificazione e punti di connessione documentati. Questa combinazione migliora la coerenza senza rimuovere i controlli di sicurezza essenziali.
Riduci al minimo i ritardi di ispezione post-cambio
Collegamenti affidabili aiutano a ridurre i ritardi causati da perdite o raccordi allentati. Alcuni innesti rapidi utilizzano valvole di intercettazione che limitano la perdita di fluido durante la disconnessione. L'idoneità di questo design dipende dal circuito e dalle caratteristiche di flusso richieste. Per il raffreddamento dello stampo, la prevenzione delle perdite può anche aiutare a mantenere pulita l'area di lavoro circostante.
Suggerimento: standardizzare le etichette di connessione e le fasi di ispezione prima di sostituire ogni stampo. Ciò aiuta gli operatori a lavorare in modo coerente durante i turni.
Quali attività di cambio stampo traggono maggiori vantaggi dall'accoppiamento rapido?
Connessioni della linea di raffreddamento dello stampo a iniezione
Le linee di raffreddamento sono una pratica applicazione per l'accoppiamento rapido degli stampi. Trasportano acqua o un altro mezzo di raffreddamento approvato attraverso lo stampo. Gli operatori potrebbero dover scollegare queste linee ogni volta che uno stampo lascia la macchina. Attacchi rapidi adeguati possono facilitare il processo e ridurre la movimentazione manuale ripetuta.
Il connettore deve corrispondere all'interfaccia esistente dello stampo. Per esempio, I nippli dell'acqua di raffreddamento con foro esagonale standard giapponese sono descritti per collegare le linee del refrigerante agli strumenti dello stampo. La pagina del prodotto identifica anche la compatibilità con alcuni nippli per stampi esistenti. Gli acquirenti devono verificare le dimensioni, i requisiti della filettatura e il componente di accoppiamento previsto prima di ordinare. La compatibilità non dovrebbe mai essere data per scontata solo dall’apparenza.
Collegamenti ausiliari idraulici e pneumatici
Alcuni stampi utilizzano circuiti idraulici o pneumatici per l'estrazione delle anime, le funzioni di bloccaggio o altre operazioni ausiliarie. Questi circuiti potrebbero anche richiedere la disconnessione durante la sostituzione dello stampo. Un attacco rapido appositamente progettato può semplificare il processo quando le sue caratteristiche corrispondono all'applicazione.
I collegamenti idraulici richiedono particolare attenzione. È necessario considerare la pressione, l'energia residua, il tipo di fluido e il rischio di rilascio accidentale. I connettori per tubi flessibili per uso generale non sono automaticamente adatti al servizio idraulico. I circuiti pneumatici richiedono inoltre valori di pressione adeguati e procedure di isolamento sicure. Gli operatori devono seguire le istruzioni dell'attrezzatura prima di scollegare qualsiasi linea pressurizzata.
Procedure di cambio stampo multilinea
Stampi complessi possono necessitare di più circuiti di raffreddamento e collegamenti ausiliari. Gestire ciascuna riga separatamente può creare lavoro ripetitivo. Un layout standardizzato aiuta gli operatori a identificare i punti di connessione corretti e a seguire una sequenza coerente. Le piastre multi-accoppiamento possono anche aiutare quando è necessario collegare molti circuiti insieme.
La migliore configurazione dipende dal design dello stampo e dalla disposizione della macchina. I produttori dovrebbero mappare ciascun circuito prima di selezionare i connettori. Dovrebbero inoltre considerare l'accesso, la disposizione dei tubi, la manutenzione e le conseguenze di un collegamento errato. Questi preparativi aiutano a trasformare l'accoppiamento rapido in un miglioramento del processo ripetibile.
Accoppiamento rapido rispetto ai raccordi filettati convenzionali
Differenze nelle procedure di connessione e disconnessione
I raccordi ad innesto rapido e quelli filettati si differenziano principalmente per il modo in cui gli operatori uniscono e separano i componenti. Le connessioni filettate richiedono solitamente un movimento rotatorio e un serraggio corretto. Gli innesti rapidi utilizzano un meccanismo di accoppiamento e bloccaggio progettato. Ciò può semplificare le attività di connessione frequenti, soprattutto quando i raccordi sono facili da raggiungere.
Fattore di confronto
Aggancio rapido
Raccordo filettato convenzionale
Metodo di connessione
Azione di accoppiamento e bloccaggio progettata
Innesto e serraggio del filo
Disconnessioni frequenti
Spesso adatto
Potrebbe richiedere più lavoro manuale
Prevenzione delle perdite
Dipende dalle guarnizioni e dal design
Dipende dalle filettature e dal metodo di tenuta
Esigenze di ispezione
Controlli di chiusura e tenuta
Controlli di filettatura, tenuta e serraggio
La migliore applicazione
Connessioni ripetute e compatibili
Giunti fissi o raramente disconnessi
Nessuno dei due design è automaticamente migliore in ogni situazione. La scelta corretta dipende dal circuito del fluido, dalle condizioni operative, dalla frequenza di collegamento e dai requisiti di manutenzione.
Impatto sulla manodopera e sui tempi di fermo macchina
Attività di connessione più brevi possono ridurre la parte non produttiva del cambio stampo. Gli operatori dedicano meno tempo alla gestione di ciascuna connessione compatibile. Ciò può essere utile negli ambienti di produzione in cui gli stampi cambiano frequentemente. Tuttavia, il tempo di connessione è solo una parte del periodo totale di transizione.
Anche la rimozione dello stampo, il sollevamento, l'allineamento, il bloccaggio, l'impostazione dei parametri e l'ispezione della prima parte influiscono sui tempi di fermo. L'accoppiamento rapido non può eliminare questi compiti. I produttori dovrebbero pertanto tenere traccia del tempo di connessione separatamente dal tempo totale di cambio. Ciò rende più semplice capire se l’investimento migliora l’efficienza complessiva della produzione.
Requisiti di affidabilità e manutenzione della connessione
Una connessione affidabile deve rimanere sicura durante il normale funzionamento. Gli innesti rapidi possono contenere guarnizioni, parti di bloccaggio e componenti mobili che necessitano di ispezione. I raccordi filettati possono anche usurarsi, allentarsi o sviluppare problemi di tenuta. Entrambi i progetti richiedono una corretta installazione e manutenzione preventiva.
Il miglior confronto considera la vita utile completa. Gli acquirenti dovrebbero esaminare la frequenza di sostituzione, l'accesso per la manutenzione, il rischio di perdite e la compatibilità. Un giunto che si collega rapidamente ma richiede riparazioni frequenti potrebbe non migliorare la produttività a lungo termine.
Suggerimento: confronta i costi operativi completi, non solo il prezzo di acquisto o la velocità di connessione iniziale.
Quali caratteristiche dell'accoppiamento rapido sono importanti per lo stampaggio a iniezione?
Tipo di accoppiamento e compatibilità di accoppiamento
La scelta dell'attacco rapido giusto inizia dalla connessione dello stampo esistente. Gli acquirenti devono confermare lo standard del connettore, il tipo di filettatura, le dimensioni, il meccanismo di bloccaggio e la disposizione del tubo. Gli standard americani, europei, giapponesi e francesi possono utilizzare interfacce diverse. I componenti di standard diversi non devono essere considerati intercambiabili a meno che non venga verificata la compatibilità.
La gamma di prodotti nella pagina delle categorie di prodotti Quick Coupling comprende diversi standard di connessione e opzioni strutturali. Configurazioni diritte, angolate e di altro tipo possono aiutare ad affrontare diversi spazi di installazione. Gli acquirenti devono abbinare il progetto al layout dello stampo e ai requisiti di servizio.
Un giunto a camma e scanalatura di tipo F in nylon fornisce un altro esempio del perché la classificazione del prodotto è importante. L'elenco di riferimento identifica la struttura in nylon e l'uso previsto che coinvolge i collegamenti dei tubi. Questi dettagli da soli non stabiliscono l’idoneità per i circuiti di raffreddamento degli stampi a iniezione. Confermare l'applicazione approvata dal produttore e i limiti operativi prima di specificarli.
Selezione dei materiali per le condizioni operative
Il materiale influisce sulla durabilità, sulla compatibilità chimica e sulla durata. L'ottone è comunemente considerato per i raccordi industriali adatti. L'acciaio inossidabile può essere adatto ad applicazioni che richiedono diversa resistenza alla corrosione. Il nylon e altri materiali plastici tecnici possono essere utili nei sistemi compatibili. Ogni materiale ha dei limiti, quindi gli acquirenti dovrebbero valutare le condizioni operative effettive.
La temperatura, la chimica dei fluidi, il carico meccanico e l'esposizione ambientale influenzano tutti la decisione. L'acqua di raffreddamento può contenere prodotti chimici per il trattamento o altre sostanze che influiscono sulla compatibilità dei materiali. Un raccordo deve inoltre tollerare i carichi previsti di movimentazione e installazione. I produttori dovrebbero richiedere la documentazione tecnica quando le condizioni operative sono impegnative.
Valutazione della pressione e prestazioni di tenuta
La valutazione della pressione è un fattore di selezione critico. Gli acquirenti devono distinguere la pressione di esercizio dagli altri valori di pressione pubblicati. Dovrebbero inoltre confermare i limiti di temperatura e la compatibilità delle guarnizioni. Un connettore adatto per una linea di raffreddamento a bassa pressione potrebbe non essere adatto per apparecchiature idrauliche.
Alcuni progetti includono valvole di intercettazione che aiutano a limitare la perdita di fluido durante la disconnessione. Per esempio, I nippli di intercettazione con filettatura maschio in ottone a bassa pressione sono descritti come parte di un sistema di accoppiamento rapido a doppia chiusura. La loro classificazione dichiarata di bassa pressione è importante. Non selezionarli per un circuito diverso senza verificare i requisiti di sistema completi.
Suggerimento: richiedere disegni, specifiche di interfaccia, valori di pressione e limiti di temperatura prima di approvare un giunto per l'uso in produzione.
In che modo i produttori possono integrare l'accoppiamento rapido in un processo di cambio più rapido?
Standardizzare i punti di connessione dello stampo e del lato macchina
La standardizzazione rende il lavoro ripetuto più facile da gestire. I produttori possono definire posizioni di connessione coerenti laddove la progettazione di stampi e macchine lo consente. Ogni tubo deve avere uno scopo chiaro e un'etichetta identificativa. Le mappe di connessione possono mostrare agli operatori l'appartenenza di ciascuna linea.
Questo approccio riduce il tempo impiegato per identificare i tubi durante un cambio. Aiuta inoltre i team di manutenzione a indagare sui problemi. Laddove stampi diversi richiedono interfacce diverse, documentare chiaramente tali differenze. La standardizzazione dovrebbe migliorare la compatibilità senza inserire in un sistema accessori inadeguati.
Preparare i tubi flessibili e i collegamenti prima che la macchina si arresti
La preparazione può ridurre i ritardi evitabili durante la sostituzione dello stampo. Prima della modifica programmata, gli operatori possono ispezionare i tubi e i raccordi dello stampo successivo. Possono controllare le guarnizioni, le condizioni dei connettori, le etichette e gli strumenti necessari. Possono anche confermare che lo stampo e gli accessori corretti sono pronti.
Queste attività possono essere completate prima che la macchina si fermi, ove le procedure del sito lo consentano. Ciò riduce il lavoro che deve essere svolto durante i tempi di inattività. Gli operatori non dovrebbero mai aggirare le procedure di isolamento o di sicurezza per risparmiare tempo. La preparazione deve seguire il piano di conversione approvato dell'impianto.
Applicare i principi SMED al cambio dello stampo
Single-Minute Exchange of Die, o SMED, si concentra sulla riduzione dei tempi di configurazione. Un principio fondamentale è la separazione dei compiti interni da quelli esterni. Le attività interne richiedono l'arresto della macchina. Le attività esterne possono essere completate mentre continua a funzionare, quando è sicuro e pratico.
L'accoppiamento rapido supporta SMED semplificando le attività di connessione e disconnessione. Tuttavia, il miglioramento più grande spesso deriva dalla revisione dell’intero flusso di lavoro. I team possono registrare ogni passaggio, rimuovere movimenti non necessari, preparare gli strumenti in anticipo e standardizzare la sequenza. Dovrebbero quindi testare il metodo rivisto e misurare il risultato.
Come devono essere installati e mantenuti gli attacchi rapidi?
Verificare la compatibilità prima dell'installazione
Prima dell'installazione, controllare le dimensioni dell'interfaccia e lo standard di connessione. Confermare la pressione di esercizio, l'intervallo di temperatura e la compatibilità del fluido. Verificare che entrambi i componenti di accoppiamento siano progettati per funzionare insieme. Verificare se il sistema richiede una funzione di intercettazione o una portata particolare.
L'installazione deve seguire le istruzioni del produttore. Evitare di forzare insieme i componenti non corrispondenti. Confermare che i tubi assemblati siano adatti al servizio previsto. Documentare le parti approvate in modo che le future sostituzioni mantengano le stesse specifiche.
Ispezionare guarnizioni, meccanismi di bloccaggio e collegamenti dei tubi
L'ispezione regolare aiuta a prevenire perdite e tempi di fermo imprevisti. Cercare guarnizioni danneggiate, crepe, deformazioni, corrosione e parti di bloccaggio usurate. Controllare i collegamenti dei tubi per rilevare eventuali segni di movimento o danni. Sostituire i componenti difettosi secondo le indicazioni del produttore.
La frequenza di ispezione dovrebbe riflettere le condizioni operative e i cicli di connessione. Le linee di produzione ad alto utilizzo potrebbero richiedere controlli più frequenti. I team di manutenzione dovrebbero registrare i guasti ricorrenti e identificarne le cause. Ciò può rivelare se il problema deriva da usura, manipolazione errata, contaminazione o selezione inadeguata dei componenti.
Testare le connessioni prima di riprendere la produzione
Dopo aver ricollegato lo stampo, gli operatori devono seguire la procedura di avvio approvata. Confermare che ciascun connettore sia completamente agganciato e fissato. Controllare eventuali perdite utilizzando il metodo approvato dal sito. Verificare il flusso di raffreddamento e altre funzioni rilevanti prima che la produzione riprenda.
Non scollegare mai una linea pressurizzata a meno che la procedura dell'apparecchiatura non lo consenta specificatamente. Isolare il circuito e rilasciare la pressione immagazzinata secondo necessità. I sistemi idraulici e pneumatici possono trattenere energia dopo lo spegnimento. I controlli di sicurezza restano essenziali, anche quando un attacco rapido facilita la connessione.
Suggerimento: un processo di connessione più rapido non deve mai sostituire l'isolamento della pressione, il test delle perdite o i controlli di sicurezza della macchina.
Come si può misurare il tempo di cambio formato risparmiato grazie all'accoppiamento rapido?
Stabilire una linea di base per i cambiamenti esistenti
I produttori dovrebbero misurare il processo attuale prima di cambiare i raccordi. Registra il tempo impiegato dagli operatori per scollegare e ricollegare le linee di servizio dello stampo. Includere tutte le connessioni rilevanti e annotare eventuali ritardi causati da scarso accesso o identificazione non chiara. Mantieni i controlli di sollevamento, allineamento, bloccaggio e produzione dello stampo separati dal tempo di connessione.
Utilizzare più cambi in condizioni comparabili. Stampi diversi possono avere un numero diverso di canali di raffreddamento e connessioni ausiliarie. Anche l'esperienza dell'operatore può influenzare i risultati. La registrazione di queste differenze rende il confronto più affidabile. Una base di riferimento chiara aiuta i produttori a determinare se l’accoppiamento rapido offre un miglioramento significativo.
Calcola il risparmio di tempo di connessione
Utilizza una formula semplice per misurare il miglioramento.
Tempo risparmiato = Tempo di connessione precedente − Tempo di nuova connessione
Ad esempio, supponiamo che un team abbia precedentemente trascorso 12 minuti collegando e disconnettendo le linee di servizio. Dopo aver installato gli appositi attacchi rapidi, la stessa operazione richiede 7 minuti. Il risparmio calcolato è di 5 minuti per cambio. Questi dati sono solo illustrativi e richiedono la verifica attraverso misurazioni di produzione.
La riduzione percentuale può essere calcolata anche utilizzando questa formula:
Riduzione tempo (%) = (Tempo risparmiato ÷ Tempo di connessione precedente) × 100
In questo esempio il tempo di connessione diminuisce di circa il 41,7%. Tuttavia, il tempo totale di cambio stampo non diminuirà necessariamente della stessa percentuale. Il miglioramento complessivo dipende dalla quantità di tempo di passaggio originale impiegato per collegare e scollegare le linee.
Valutare la produttività e i vantaggi operativi
La velocità di connessione è solo un indicatore di prestazione. I produttori dovrebbero inoltre monitorare i tempi di inattività totali, i requisiti di manodopera, gli incidenti dovuti a perdite e gli errori di connessione. Queste misure aiutano a identificare se connessioni più veloci migliorano l’affidabilità della produzione. Mostrano anche se i costi di manutenzione cambiano dopo l'installazione.
Una valutazione pratica dovrebbe confrontare i risultati su un periodo di produzione rappresentativo. Registrare il numero di cambi e i tipi di stampi coinvolti. Considerare i costi dei componenti e i requisiti di manutenzione quando si stima il vantaggio finanziario. Evitare di rivendicare un aumento di produttività basato su un singolo test.
La tabella seguente riassume gli indicatori utili.
KPI
Cosa misurare
Perché è importante
Tempo di connessione
Minuti per cambio
Mostra il risparmio di tempo diretto
Tempo totale di cambio formato
Fermi macchina per cambio stampo
Misura l'impatto complessivo
Errori di connessione
Collegamenti errati o incompleti
Indica la coerenza del processo
Incidenti di perdite
Eventi durante l'avvio o il funzionamento
Aiuta a valutare l'affidabilità della tenuta
Costo di manutenzione
Ispezione, riparazioni e parti di ricambio
Supporta l'analisi dei costi del ciclo di vita
Suggerimento: confrontare le stesse attività prima e dopo l'installazione per evitare di sopravvalutare il miglioramento.
Conclusione
L'accoppiamento rapido semplifica i cambi di stampo e riduce i tempi di fermo macchina evitabili. La scelta corretta garantisce collegamenti affidabili, funzionamento sicuro e manutenzione più semplice.
TY Quick Coupling offre soluzioni di connessione per applicazioni compatibili. La sua gamma di prodotti aiuta i produttori a migliorare l'efficienza attraverso raccordi adeguati e supporto tecnico.
Domande frequenti
D: In che modo l'accoppiamento rapido riduce i tempi di cambio stampo?
R: L'accoppiamento rapido semplifica i collegamenti dei tubi, riduce il lavoro manuale e aiuta a ridurre al minimo i tempi di fermo della macchina.
D: Quale innesto rapido è adatto alle linee di raffreddamento degli stampi?
R: Scegli i raccordi dell'acqua di raffreddamento compatibili in base alla pressione, alla temperatura, ai materiali e agli standard di connessione.
D: Perché utilizzare l'accoppiamento rapido invece dei raccordi filettati?
R: L'accoppiamento rapido supporta connessioni più veloci e ripetibili durante i frequenti cambi di stampo.
D: In che modo i produttori possono misurare il risparmio di tempo?
R: Confronta i tempi di connessione prima e dopo l'installazione in diversi cambi di stampo simili.
D: L'attacco rapido richiede una manutenzione regolare?
R: Sì. Ispezionare le guarnizioni, i meccanismi di bloccaggio e i collegamenti dei tubi per evitare perdite e guasti.