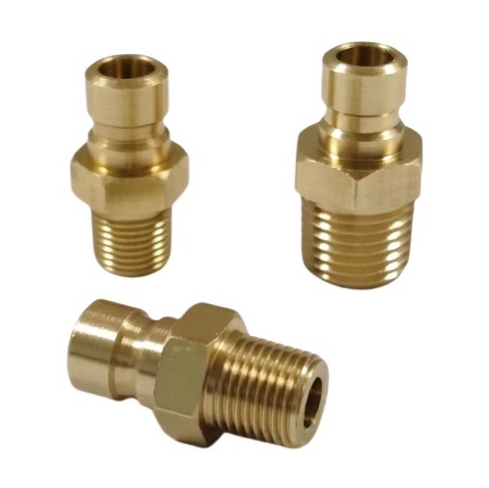
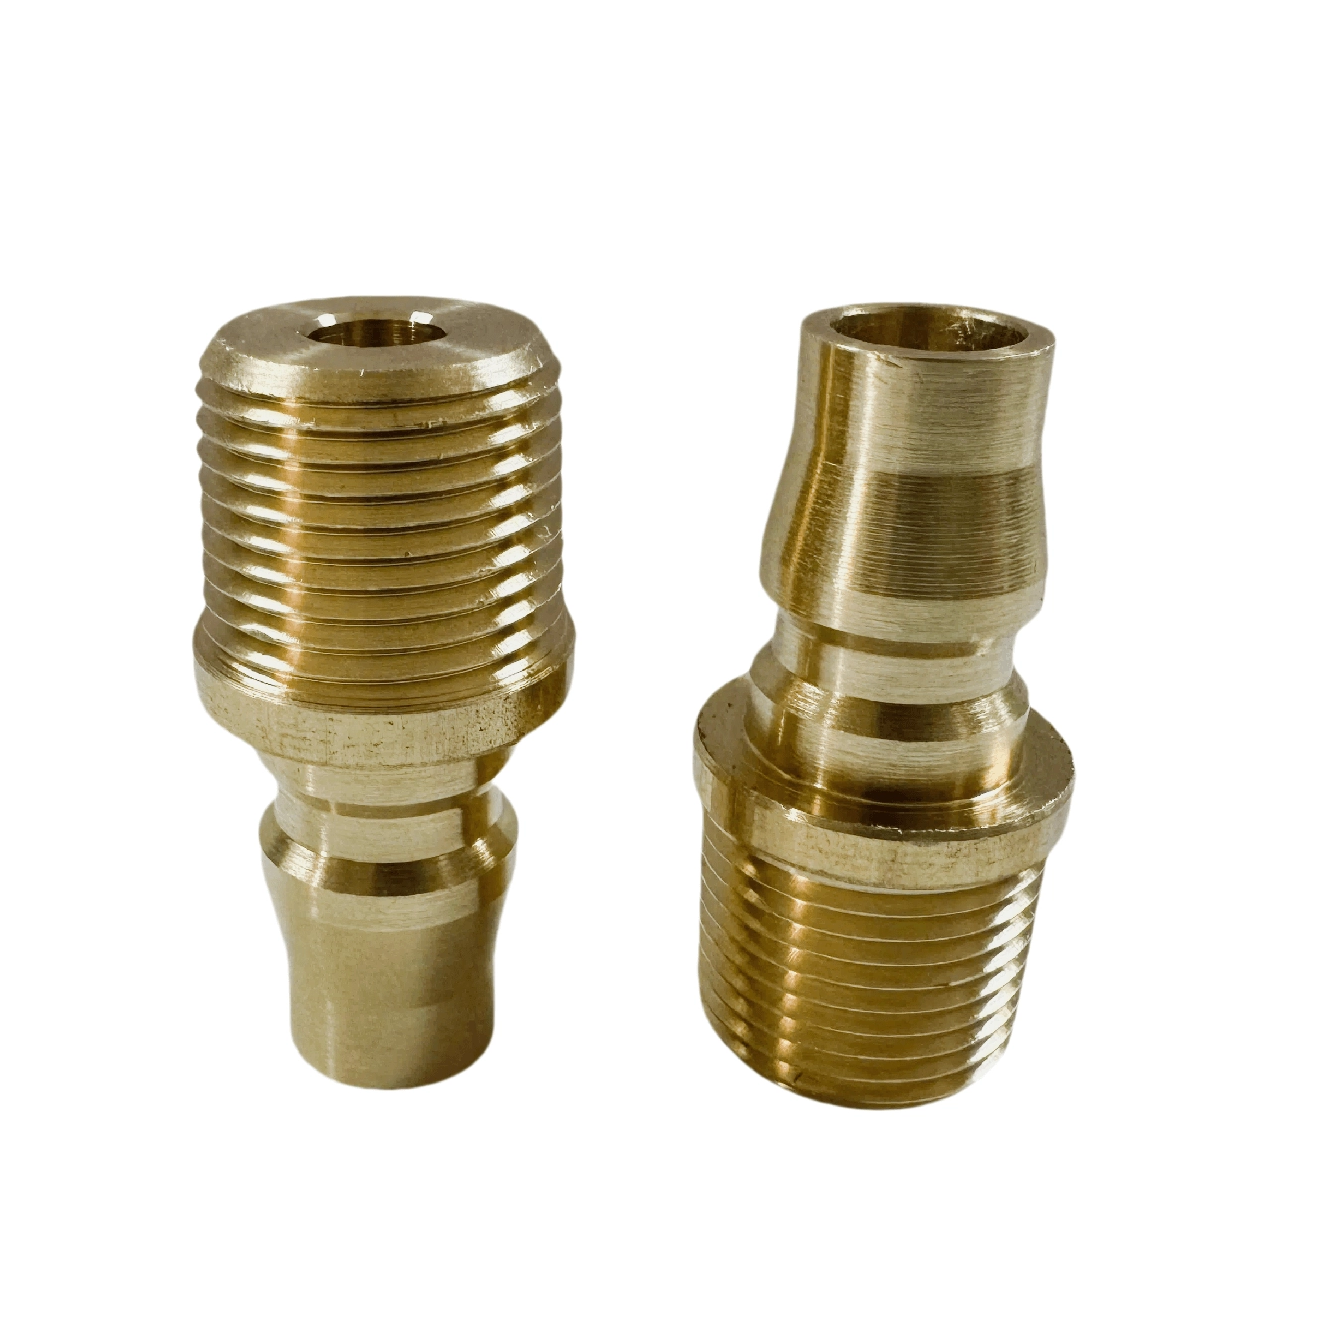
Hvor mye tid taper laget ditt under hvert støpeformskifte? Gjentatte slangekoblinger kan forsinke produksjonen og øke manuelt arbeid. En passende hurtigkobling forenkler disse oppgavene og støtter raskere formskift. Oppdag hvordan du kan redusere nedetid, forbedre tilkoblingssikkerheten og effektivisere overgangsprosessen.
Hvordan reduserer hurtigkoblingen muggskiftetid?
Reduser tiden som kreves for å koble fra og koble til formslanger
En hurtigkobling reduserer det manuelle arbeidet med å koble til formservicelinjer. Operatører kan koble til kompatible komponenter gjennom et designet paringsgrensesnitt. De trenger ikke å gjenta hvert trinn som kreves av en konvensjonell gjengeforbindelse. Denne fordelen blir mer nyttig når en form har flere kjølekretser. Hver forbindelse representerer en annen oppgave under overgangsprosessen. Å redusere håndteringstiden på tvers av disse oppgavene kan gjøre den generelle arbeidsflyten mer effektiv.
Tenk for eksempel på en form som bruker separate innløps- og utløpsslanger. Operatører må koble fra begge slangene før de fjerner formen. De må deretter koble dem til igjen etter installering av erstatningsformen. En passende hurtigkobling kan forenkle begge operasjonene. Den faktiske sparetiden avhenger av koblingsdesign, slangetilgang, operatørerfaring og antall tilkoblinger. Produsenter bør måle disse faktorene i stedet for å anta en fast produktivitetsgevinst.
Reduser gjentatte gjengeforbindelsesoperasjoner
Tradisjonelle gjengede beslag krever ofte at operatører snur komponenter flere ganger. De kan også trenge verktøy for å stramme eller løsne forbindelser. Begrenset tilgang kan gjøre disse operasjonene vanskeligere. En kompatibel hurtigkobling reduserer antall manuelle trinn som trengs for rutinemessige tilkoblingsoppgaver. Operatører kan deretter fokusere på formplassering og andre oppsettskrav.
Gjengeforbindelser har imidlertid fortsatt gyldig bruk. Noen systemer krever faste skjøter eller spesifikke tetningsarrangementer. Hurtigkobling er mest verdifull når en kobling må kobles fra og til igjen regelmessig. Kjøpere bør sammenligne hele tilkoblingsprosessen, inkludert inspeksjon og vedlikehold. De bør ikke sammenligne tilkoblingshastighet alene.
Forenkle fjerning og installasjon av mugg
Et godt organisert tilkoblingsoppsett gjør fjerning av mugg lettere å administrere. Operatører kan identifisere servicelinjer, koble dem fra i en definert rekkefølge og klargjøre formen for løfting. Etter installasjon kan de koble sammen linjene igjen i henhold til et dokumentert oppsett. Denne tilnærmingen reduserer forvirring når flere former deler ett produksjonsområde.
Tilgjengelighet for tilkobling er også viktig. Dårlig plasserte beslag kan bremse operatørene selv når de bruker hurtigkobling. Slangelengder, bøyeplass, etiketter og tilkoblingsorientering påvirker alle arbeidsflyten. Produsenter bør gjennomgå disse detaljene når de planlegger et moldbyttesystem.
Reduser tilkoblingsfeil under overgang
Hurtigkobling kan støtte flere repeterbare tilkoblinger når produsenter standardiserer grensesnitt. Etiketter og fargekoding kan hjelpe operatører med å identifisere hver krets. Kompatible kontakter reduserer også sjansen for å koble sammen komponenter som ikke skal kobles sammen. Disse tiltakene blir spesielt nyttige når støpeformer inneholder flere kjølekanaler.
En rask tilkobling forhindrer imidlertid ikke automatisk hver feil. Operatører må fortsatt kontrollere riktig linje, koplingsinngrep og strømningsretning. Ulike kretser bør ha tydelig identifikasjon og dokumenterte koblingspunkter. Denne kombinasjonen forbedrer konsistensen uten å fjerne viktige sikkerhetskontroller.
Minimer inspeksjonsforsinkelser etter bytte
Pålitelige tilkoblinger bidrar til å redusere forsinkelser forårsaket av lekkasjer eller løse beslag. Noen hurtigkoblinger bruker stengeventiler som begrenser væsketapet ved frakobling. Egnetheten til denne utformingen avhenger av kretsen og nødvendige strømningsegenskaper. For muggkjøling kan det å forhindre lekkasje også bidra til å holde det omkringliggende arbeidsområdet rent.
Tips: Standardiser tilkoblingsetiketter og inspeksjonstrinn før du bytter hver form. Dette hjelper operatører med å jobbe konsekvent på tvers av skift.
Hvilke moldbytteoppgaver drar mest nytte av hurtigkobling?
Injection Mold Cooling Line Connections
Kjølelinjer er en praktisk applikasjon for hurtigkobling av form. De fører vann eller annet godkjent kjølemedium gjennom formen. Operatører må kanskje koble fra disse linjene hver gang en form forlater maskinen. Egnede hurtigkoblinger kan gjøre prosessen enklere og redusere gjentatt manuell håndtering.
Koblingen må samsvare med formens eksisterende grensesnitt. For eksempel Japanske standard sekskanthullskjølevannnipler er beskrevet for tilkobling av kjølevæskeledninger til formverktøy. Produktsiden identifiserer også kompatibilitet med visse eksisterende formnipler. Kjøpere bør verifisere dimensjoner, gjengekrav og den tiltenkte sammenkoblingskomponenten før bestilling. Kompatibilitet bør aldri antas fra utseende alene.
Hydrauliske og pneumatiske hjelpekoblinger
Noen former bruker hydrauliske eller pneumatiske kretser for kjernetrekking, klemfunksjoner eller andre hjelpeoperasjoner. Disse kretsene kan også kreve frakobling under utskifting av form. En spesialdesignet hurtigkobling kan forenkle prosessen når vurderingene samsvarer med applikasjonen.
Hydrauliske koblinger krever spesiell forsiktighet. Trykk, gjenværende energi, væsketype og risiko for utilsiktet utslipp må vurderes. Generelle slangekoblinger er ikke automatisk egnet for hydraulisk service. Pneumatiske kretser krever også passende trykkklassifiseringer og sikre isolasjonsprosedyrer. Operatører må følge utstyrsinstruksjonene før de kobler fra en trykksatt ledning.
Prosedyrer for bytte av mugg med flere linjer
Komplekse former kan trenge flere kjølekretser og hjelpetilkoblinger. Å håndtere hver linje separat kan skape repeterende arbeid. Et standardisert oppsett hjelper operatører med å identifisere de riktige tilkoblingspunktene og følge en konsistent sekvens. Multikoblingsplater kan også hjelpe når mange kretser må kobles sammen.
Den beste konfigurasjonen avhenger av formdesign og maskinarrangement. Produsenter bør kartlegge hver krets før de velger kontakter. De bør også vurdere tilgang, slangeføring, vedlikehold og konsekvensene av feil tilkobling. Disse forberedelsene hjelper til med å gjøre hurtigkobling til en repeterbar prosessforbedring.
Hurtigkobling vs. konvensjonelle gjengede beslag
Forskjeller i tilkoblings- og frakoblingsprosedyrer
Hurtigkoblinger og gjengede beslag skiller seg hovedsakelig i hvordan operatører kobler sammen og skiller komponenter. Gjengeforbindelser krever vanligvis rotasjonsbevegelse og korrekt tiltrekking. Hurtigkoblinger bruker en designet sammenkoblings- og låsemekanisme. Dette kan forenkle hyppige tilkoblingsoppgaver, spesielt når beslag er lett tilgjengelige.
Sammenligningsfaktor
Hurtigkobling
Konvensjonell gjengebeslag
Tilkoblingsmetode
Designet parrings- og låseaksjon
Trådinngrep og -stramming
Hyppig frakobling
Passer ofte
Kan kreve mer manuelt arbeid
Forebygging av lekkasje
Avhenger av tetninger og design
Avhenger av gjenger og forseglingsmetode
Inspeksjonsbehov
Låse- og forseglingskontroller
Gjenge-, tetnings- og tiltrekkingskontroller
Beste applikasjon
Gjentatte, kompatible tilkoblinger
Faste eller sjelden frakoblede skjøter
Ingen av designene er automatisk bedre i enhver situasjon. Riktig valg avhenger av væskekretsen, driftsforhold, tilkoblingsfrekvens og vedlikeholdskrav.
Innvirkning på arbeids- og maskinstans
Kortere tilkoblingsoppgaver kan redusere den ikke-produktive delen av formbytte. Operatører bruker mindre tid på å håndtere hver kompatible tilkobling. Dette kan være verdifullt i produksjonsmiljøer der former skifter ofte. Tilkoblingstiden er imidlertid bare en del av den totale overgangsperioden.
Muggfjerning, løfting, innretting, fastspenning, parameteroppsett og første delinspeksjon påvirker også nedetid. Hurtigkobling kan ikke fjerne disse oppgavene. Produsenter bør derfor spore tilkoblingstiden separat fra total overgangstid. Dette gjør det lettere å forstå om investeringen forbedrer den totale produksjonseffektiviteten.
Tilkoblingspålitelighet og vedlikeholdskrav
En pålitelig tilkobling må forbli sikker under normal drift. Hurtigkoblinger kan inneholde tetninger, låsedeler og bevegelige komponenter som trenger inspeksjon. Gjengede beslag kan også slites, løsne eller utvikle tetningsproblemer. Begge designene krever riktig installasjon og forebyggende vedlikehold.
Den beste sammenligningen vurderer hele levetiden. Kjøpere bør vurdere utskiftingsfrekvens, vedlikeholdstilgang, lekkasjerisiko og kompatibilitet. En kobling som kobles raskt, men som krever hyppig reparasjon, forbedrer kanskje ikke den langsiktige produktiviteten.
Tips: Sammenlign komplette driftskostnader, ikke bare kjøpesummen eller den opprinnelige tilkoblingshastigheten.
Hvilke hurtigkoblingsfunksjoner betyr noe for sprøytestøping?
Koblingstype og paringskompatibilitet
Å velge riktig hurtigkobling starter med den eksisterende formforbindelsen. Kjøpere bør bekrefte koblingsstandard, gjengetype, dimensjoner, låsemekanisme og slangearrangement. Amerikanske, europeiske, japanske og franske standarder kan bruke forskjellige grensesnitt. Komponenter fra forskjellige standarder skal ikke behandles som utskiftbare med mindre kompatibiliteten er verifisert.
Produktutvalget på produktkategorisiden for hurtigkobling inkluderer forskjellige tilkoblingsstandarder og strukturelle alternativer. Rette, vinklede og andre konfigurasjoner kan bidra til å håndtere forskjellige installasjonsplasser. Kjøpere bør matche designet til formoppsettet og servicekravene.
En nylon Type F kam-og-spor-kobling gir et annet eksempel på hvorfor produktklassifisering er viktig. Den refererte listen identifiserer nylonkonstruksjon og en tiltenkt bruk som involverer rørforbindelser. Disse detaljene alene etablerer ikke egnethet for injeksjonsstøpekjølekretser. Bekreft produsentens godkjente bruks- og driftsgrenser før du spesifiserer det.
Materialvalg for driftsforhold
Materiale påvirker holdbarhet, kjemisk kompatibilitet og levetid. Messing er vanligvis vurdert for egnede industrielle beslag. Rustfritt stål kan passe applikasjoner som krever ulik korrosjonsbestandighet. Nylon og annen teknisk plast kan være nyttig i kompatible systemer. Hvert materiale har begrensninger, så kjøpere bør vurdere faktiske driftsforhold.
Temperatur, væskekjemi, mekanisk belastning og miljøeksponering påvirker alle beslutningen. Kjølevann kan inneholde behandlingskjemikalier eller andre stoffer som påvirker materialkompatibiliteten. Et armatur må også tåle forventet håndterings- og installasjonsbelastning. Produsenter bør be om teknisk dokumentasjon når driftsforholdene er krevende.
Trykkvurdering og tetningsytelse
Trykkvurdering er en kritisk valgfaktor. Kjøpere må skille arbeidspress fra andre publiserte trykkverdier. De bør også bekrefte temperaturgrenser og forseglingskompatibilitet. En kobling som er egnet for en lavtrykkskjøleledning er kanskje ikke egnet for hydraulisk utstyr.
Noen design inkluderer stengeventiler som bidrar til å begrense væsketap under frakobling. For eksempel Lavtrykks utvendige utvendige gjenger av messing er beskrevet som en del av et hurtigkoblingssystem med dobbel avstengning. Deres oppgitte lavtrykksklassifisering er viktig. Ikke velg dem for en annen krets uten å verifisere de fullstendige systemkravene.
Tips: Be om tegninger, grensesnittspesifikasjoner, trykkklassifiseringer og temperaturgrenser før du godkjenner en kobling for produksjonsbruk.
Hvordan kan produsenter integrere hurtigkobling i en raskere omstillingsprosess?
Standardiser tilkoblingspunkter på støpeform og maskinside
Standardisering gjør gjentatt arbeid enklere å administrere. Produsenter kan definere konsistente tilkoblingsposisjoner der form- og maskindesign tillater det. Hver slange skal ha et tydelig formål og identifikasjonsetikett. Tilkoblingskart kan vise operatører hvor hver linje hører hjemme.
Denne tilnærmingen reduserer tiden brukt på å identifisere slanger under en overgang. Det hjelper også vedlikeholdsteam med å undersøke problemer. Der ulike former krever ulike grensesnitt, dokumenter disse forskjellene tydelig. Standardisering bør forbedre kompatibiliteten uten å tvinge uegnede beslag inn i et system.
Klargjør slanger og koblinger før maskinen stopper
Forberedelse kan redusere unngåelige forsinkelser under utskifting av mugg. Før den planlagte endringen kan operatørene inspisere den neste formens slanger og beslag. De kan sjekke forseglinger, kontaktens tilstand, etiketter og nødvendige verktøy. De kan også bekrefte at riktig form og tilbehør er klar.
Disse oppgavene kan fullføres før maskinen stopper, der prosedyrene på stedet tillater det. Dette reduserer arbeidet som må skje under nedetid. Operatører bør aldri omgå isolasjon eller sikkerhetsprosedyrer for å spare tid. Utarbeidelse skal følge anleggets godkjente omstillingsplan.
Anvend SMED-prinsipper for mold-bytte
Single-Minute Exchange of Die, eller SMED, fokuserer på å redusere oppsetttiden. Et sentralt prinsipp er å skille interne oppgaver fra eksterne oppgaver. Interne oppgaver krever at maskinen stopper. Eksterne oppgaver kan utføres mens den fortsetter i drift, når det er trygt og praktisk.
Hurtigkobling støtter SMED ved å forenkle til- og frakoblingsoppgaver. Den største forbedringen kommer imidlertid ofte fra gjennomgang av hele arbeidsflyten. Lag kan registrere hvert trinn, fjerne unødvendig bevegelse, forberede verktøy på forhånd og standardisere sekvensen. De bør deretter teste den reviderte metoden og måle resultatet.
Hvordan bør hurtigkoblinger installeres og vedlikeholdes?
Bekreft kompatibilitet før installasjon
Kontroller grensesnittdimensjonene og tilkoblingsstandarden før installasjon. Bekreft arbeidstrykk, temperaturområde og væskekompatibilitet. Kontroller at begge sammenkoblingskomponentene er designet for å fungere sammen. Sjekk om systemet krever en avstengningsfunksjon eller en spesiell strømningskapasitet.
Installasjonen bør følge produsentens instruksjoner. Unngå å tvinge komponenter som ikke passer sammen. Bekreft at slangeenhetene er egnet for den tiltenkte tjenesten. Dokumenter de godkjente delene slik at fremtidige utskiftninger opprettholder de samme spesifikasjonene.
Inspiser pakninger, låsemekanismer og slangekoblinger
Regelmessig inspeksjon bidrar til å forhindre lekkasje og uventet nedetid. Se etter skadede tetninger, sprekker, deformasjoner, korrosjon og slitte låsedeler. Sjekk slangekoblingene for tegn på bevegelse eller skade. Skift ut defekte komponenter i henhold til produsentens veiledning.
Inspeksjonsfrekvensen bør gjenspeile driftsforhold og tilkoblingssykluser. Høybruksproduksjonslinjer kan trenge hyppigere kontroller. Vedlikeholdsteam bør registrere tilbakevendende feil og identifisere årsakene deres. Dette kan avsløre om problemet kommer fra slitasje, feil håndtering, forurensning eller uegnet komponentvalg.
Test tilkoblinger før du fortsetter produksjonen
Etter at formen er koblet til igjen, bør operatørene følge den godkjente oppstartsprosedyren. Bekreft at hver kobling er helt innkoblet og sikret. Se etter lekkasje ved å bruke stedets godkjente metode. Verifiser kjøleflyt og andre relevante funksjoner før produksjonen gjenopptas.
Koble aldri fra en trykksatt ledning med mindre utstyrsprosedyren spesifikt tillater det. Isoler kretsen og slipp lagret trykk etter behov. Hydrauliske og pneumatiske systemer kan beholde energien etter avstengning. Sikkerhetskontroller er fortsatt viktige, selv når en hurtigkobling gjør tilkoblingen enklere.
Tips: En raskere tilkoblingsprosess må aldri erstatte trykkisolering, lekkasjetesting eller maskinsikkerhetskontroller.
Hvordan kan du måle overgangstiden spart ved hurtigkobling?
Etablere en baseline for eksisterende overganger
Produsenter bør måle den nåværende prosessen før de skifter beslag. Registrer hvor lang tid operatører bruker på å koble fra og koble til formservicelinjer. Inkluder alle relevante tilkoblinger og noter eventuelle forsinkelser forårsaket av dårlig tilgang eller uklar identifikasjon. Hold formløfting, justering, fastspenning og produksjonskontroller atskilt fra tilkoblingstiden.
Bruk flere omkoblinger under sammenlignbare forhold. Ulike former kan ha forskjellig antall kjølekanaler og hjelpeforbindelser. Operatørerfaring kan også påvirke resultatene. Registrering av disse forskjellene gjør sammenligningen mer pålitelig. En klar grunnlinje hjelper produsenter med å avgjøre om hurtigkobling gir en meningsfull forbedring.
Beregn tilkoblingstidsbesparelser
Bruk en enkel formel for å måle forbedringen.
Tid lagret = Forrige tilkoblingstid − Ny tilkoblingstid
Anta for eksempel at et team tidligere har brukt 12 minutter på å koble til og fra servicelinjer. Etter montering av passende hurtigkoblinger tar samme oppgave 7 minutter. Den beregnede besparelsen er 5 minutter per omstilling. Disse tallene er kun illustrative og krever verifisering gjennom produksjonsmålinger.
Den prosentvise reduksjonen kan også beregnes ved å bruke denne formelen:
I dette eksemplet reduseres tilkoblingstiden med omtrent 41,7 %. Imidlertid vil den totale overgangstiden for mugg ikke nødvendigvis reduseres med samme prosentandel. Den generelle forbedringen avhenger av hvor mye av den opprinnelige overgangstiden som ble brukt på å koble til og fra linjer.
Evaluer produktivitet og operasjonelle fordeler
Tilkoblingshastighet er bare én ytelsesindikator. Produsenter bør også spore total nedetid, arbeidskrav, lekkasjehendelser og tilkoblingsfeil. Disse tiltakene hjelper til med å identifisere om raskere tilkoblinger forbedrer produksjonssikkerheten. De viser også om vedlikeholdskostnadene endres etter installasjon.
En praktisk evaluering bør sammenligne resultater over en representativ produksjonsperiode. Registrer antall overganger og typer støpeformer som er involvert. Vurder komponentkostnader og vedlikeholdskrav når du estimerer den økonomiske fordelen. Unngå å kreve en produktivitetsøkning basert på en enkelt test.
Tips: Sammenlign de samme oppgavene før og etter installasjonen for å unngå å overdrive forbedringen.
Konklusjon
Hurtigkobling forenkler formbytte og reduserer unngåelig nedetid. Riktig valg sikrer pålitelige tilkoblinger, sikker drift og enklere vedlikehold.
TY Quick Coupling tilbyr tilkoblingsløsninger for kompatible applikasjoner. Produktutvalget hjelper produsenter med å forbedre effektiviteten gjennom passende beslag og teknisk støtte.
FAQ
Spørsmål: Hvordan reduserer hurtigkoblingen tid for bytte av form?
A: Hurtigkobling forenkler slangetilkoblinger, reduserer manuelt arbeid og bidrar til å minimere maskinens nedetid.
Spørsmål: Hvilken hurtigkobling passer til formkjølelinjer?
A: Velg kompatible kjølevannskoblinger basert på trykk, temperatur, materialer og tilkoblingsstandarder.
Spørsmål: Hvorfor bruke hurtigkobling i stedet for gjengede beslag?
A: Hurtigkobling støtter raskere, repeterbare tilkoblinger under hyppige formskift.
Spørsmål: Hvordan kan produsenter måle tidsbesparelser?
A: Sammenlign tilkoblingstider før og etter installasjon på tvers av flere lignende støpeformer.