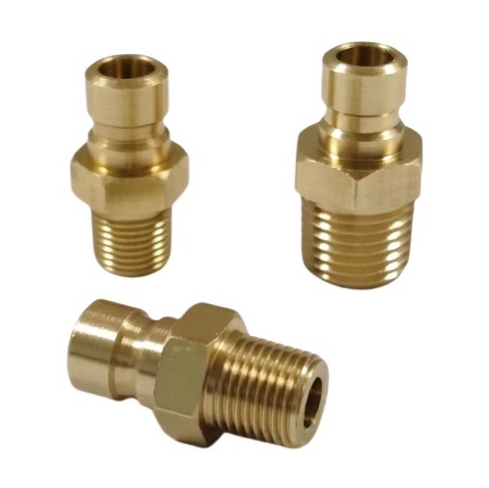
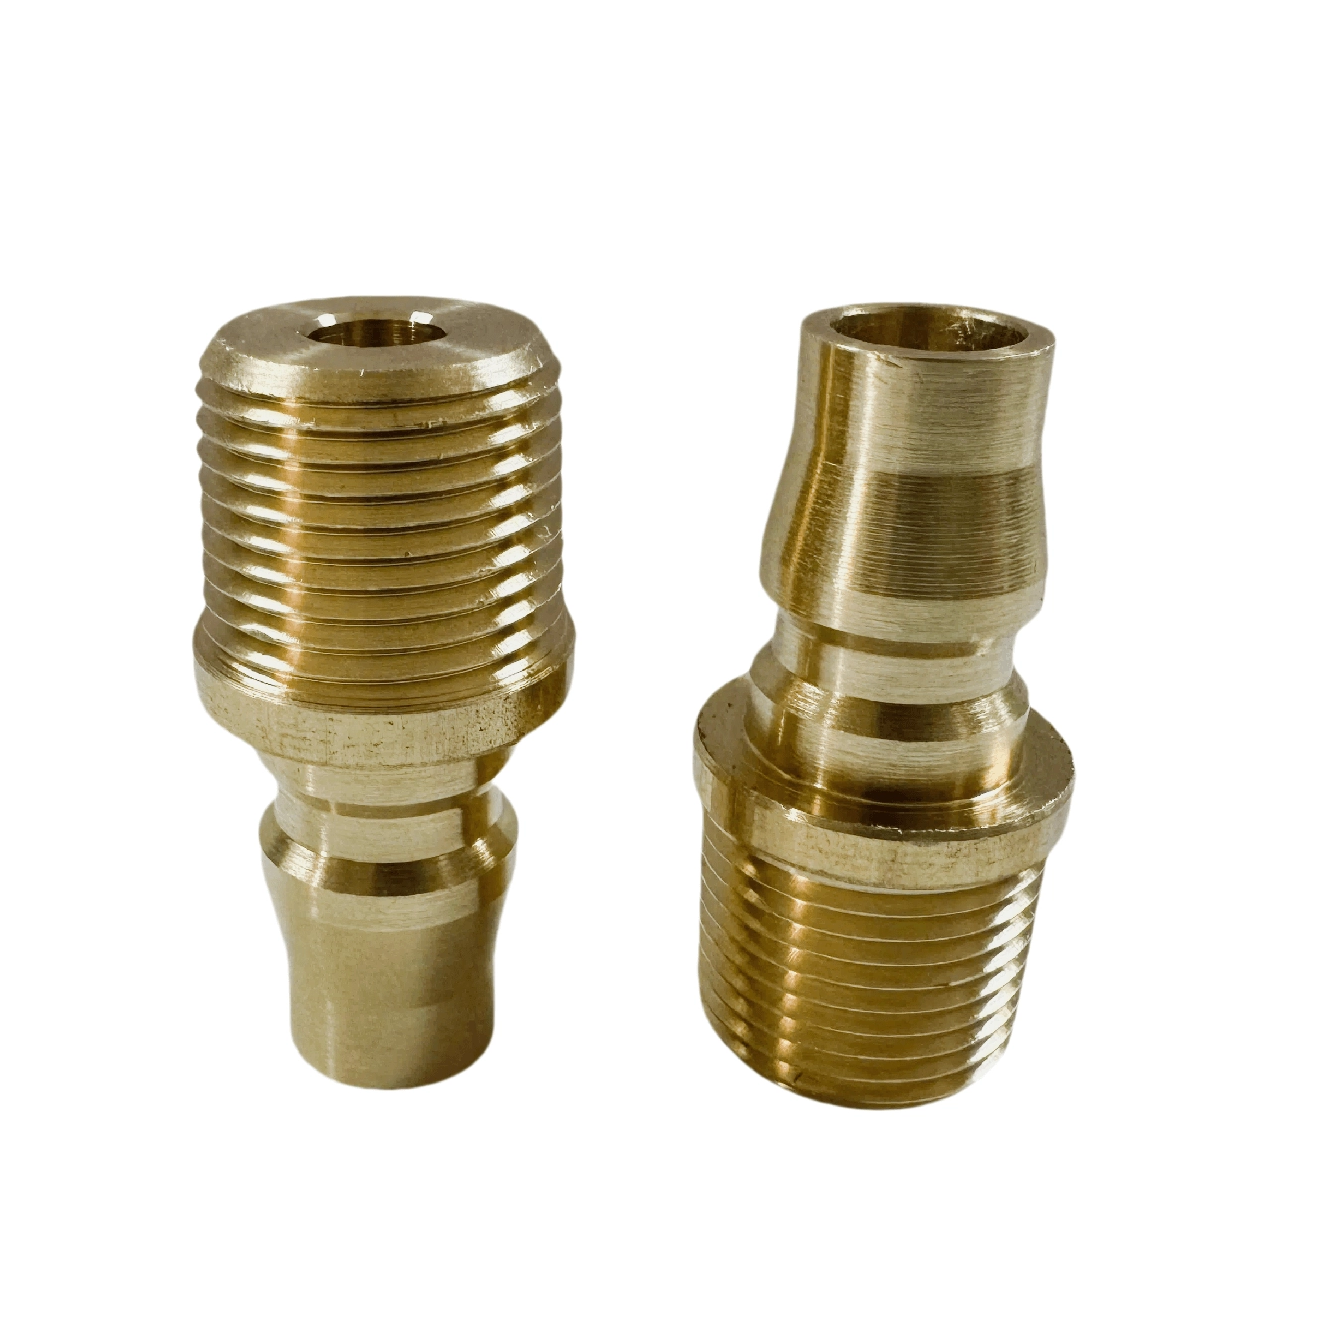
Ekibiniz her kalıp değişiminde ne kadar zaman kaybediyor? Tekrarlanan hortum bağlantıları üretimi geciktirebilir ve manuel çalışmayı artırabilir. Uygun bir Hızlı Bağlantı bu görevleri basitleştirir ve daha hızlı kalıp değişikliklerini destekler. Kesinti süresini nasıl azaltacağınızı, bağlantı güvenilirliğini nasıl artıracağınızı ve geçiş sürecinizi nasıl kolaylaştıracağınızı keşfedin.
Hızlı Bağlantı Kalıp Değiştirme Süresini Nasıl Azaltır?
Kalıp Hortumlarının Sökülmesi ve Yeniden Bağlanması İçin Gereken Süreyi Azaltın
Hızlı bağlantı, kalıp servis hatlarının bağlanmasıyla ilgili manuel çalışmayı azaltır. Operatörler uyumlu bileşenleri tasarlanmış bir eşleştirme arayüzü aracılığıyla bağlayabilir. Geleneksel dişli bağlantının gerektirdiği her adımı tekrarlamalarına gerek yoktur. Bu avantaj, kalıbın birden fazla soğutma devresine sahip olması durumunda daha kullanışlı hale gelir. Her bağlantı, geçiş işlemi sırasında başka bir görevi temsil eder. Bu görevlerdeki işlem süresini azaltmak, genel iş akışını daha verimli hale getirebilir.
Örneğin, ayrı giriş ve çıkış hortumları kullanan bir kalıp düşünün. Operatörler kalıbı çıkarmadan önce her iki hortumun bağlantısını kesmelidir. Daha sonra yedek kalıbı taktıktan sonra bunları yeniden bağlamaları gerekir. Uygun bir hızlı bağlantı her iki işlemi de basitleştirebilir. Tasarruf edilen gerçek süre konnektör tasarımına, hortum erişimine, operatör deneyimine ve bağlantı sayısına bağlıdır. Üreticiler sabit bir verimlilik kazancı varsaymak yerine bu faktörleri ölçmelidir.
Tekrarlanan Dişli Bağlantı İşlemlerini Azaltın
Geleneksel dişli bağlantı parçaları genellikle operatörlerin bileşenleri birkaç kez döndürmesini gerektirir. Bağlantıları sıkmak veya gevşetmek için de aletlere ihtiyaç duyabilirler. Kısıtlı erişim bu işlemleri daha da zorlaştırabilir. Uyumlu bir hızlı bağlantı, rutin bağlantı görevleri için gereken manuel adımların sayısını azaltır. Operatörler daha sonra kalıp konumlandırma ve diğer kurulum gereksinimlerine odaklanabilirler.
Ancak dişli bağlantıların hala geçerli kullanımları vardır. Bazı sistemler sabit bağlantılar veya özel sızdırmazlık düzenlemeleri gerektirir. Hızlı bağlantı, bir bağlantının düzenli aralıklarla kesilip yeniden bağlanması gerektiğinde en değerlidir. Alıcılar, inceleme ve bakım da dahil olmak üzere tüm bağlantı sürecini karşılaştırmalıdır. Bağlantı hızını tek başına karşılaştırmamalılar.
Kalıp Çıkarma ve Kurulumunu Basitleştirin
İyi organize edilmiş bir bağlantı düzeni kalıp çıkarmanın yönetilmesini kolaylaştırır. Operatörler servis hatlarını tanımlayabilir, bunların bağlantısını belirli bir sırayla kesebilir ve kalıbı kaldırma işlemine hazırlayabilir. Kurulumdan sonra hatları belgelenmiş bir düzene göre yeniden bağlayabilirler. Bu yaklaşım, birden fazla kalıp aynı üretim alanını paylaştığında karışıklığı azaltır.
Bağlantı erişilebilirliği de önemlidir. Kötü konumlandırılmış bağlantı parçaları, hızlı bağlantı kullanıldığında bile operatörleri yavaşlatabilir. Hortum uzunlukları, bükme alanı, etiketler ve bağlantı yönü iş akışını etkiler. Üreticiler kalıp değiştirme sistemi planlarken bu ayrıntıları gözden geçirmelidir.
Geçiş Sırasında Bağlantı Hatalarını Azaltın
Hızlı bağlantı, üreticiler arayüzleri standartlaştırdığında daha tekrarlanabilir bağlantıları destekleyebilir. Etiketler ve renk kodları operatörlerin her devreyi tanımlamasına yardımcı olabilir. Uyumlu konektörler aynı zamanda bağlanmaması gereken bileşenlerin birleşme olasılığını da azaltır. Bu önlemler, kalıplar birden fazla soğutma kanalı içerdiğinde özellikle yararlı olur.
Ancak hızlı bir bağlantı her hatayı otomatik olarak engellemez. Operatörler yine de doğru hattı, konnektör bağlantısını ve akış yönünü kontrol etmelidir. Farklı devrelerin açık tanımlamaları ve belgelenmiş bağlantı noktaları olmalıdır. Bu kombinasyon, temel güvenlik kontrollerini ortadan kaldırmadan tutarlılığı artırır.
Geçiş Sonrası Denetim Gecikmelerini En Aza İndirin
Güvenilir bağlantılar, sızıntı veya gevşek bağlantılardan kaynaklanan gecikmelerin azaltılmasına yardımcı olur. Bazı hızlı kaplinler, bağlantı kesme sırasında sıvı kaybını sınırlayan kapatma valfleri kullanır. Bu tasarımın uygunluğu devreye ve gerekli akış özelliklerine bağlıdır. Kalıbın soğutulması için sızıntının önlenmesi aynı zamanda çevredeki çalışma alanının temiz tutulmasına da yardımcı olabilir.
İpucu: Her kalıbı değiştirmeden önce bağlantı etiketlerini ve inceleme adımlarını standartlaştırın. Bu, operatörlerin vardiyalar boyunca tutarlı bir şekilde çalışmasına yardımcı olur.
Hızlı Bağlantıdan Hangi Kalıp Değiştirme Görevleri En Çok Fayda Sağlar?
Enjeksiyon Kalıp Soğutma Hattı Bağlantıları
Soğutma hatları kalıbın hızlı bağlanması için pratik bir uygulamadır. Kalıbın içinden su veya başka bir onaylı soğutma ortamı taşırlar. Kalıp makineden çıktığında operatörlerin bu hatları ayırması gerekebilir. Uygun hızlı bağlantılar işlemi kolaylaştırabilir ve tekrarlanan manuel işlemleri azaltabilir.
Konektör kalıbın mevcut arayüzüyle eşleşmelidir. Örneğin, Japon Standardı Altıgen Delikli Soğutma Suyu Nipelleri, soğutma sıvısı hatlarını kalıp takımlarına bağlamak için tarif edilmiştir. Ürün sayfası ayrıca mevcut belirli kalıp memeleriyle uyumluluğu da tanımlar. Alıcılar, sipariş vermeden önce boyutları, diş gereksinimlerini ve amaçlanan birleştirme bileşenini doğrulamalıdır. Uyumluluk asla yalnızca görünümden varsayılmamalıdır.
Hidrolik ve Pnömatik Yardımcı Bağlantılar
Bazı kalıplar maça çekme, sıkma işlevleri veya diğer yardımcı işlemler için hidrolik veya pnömatik devreler kullanır. Bu devreler kalıp değişimi sırasında da bağlantının kesilmesini gerektirebilir. Amaca yönelik olarak tasarlanmış bir hızlı bağlantı, derecelendirmeleri uygulamayla eşleştiğinde süreci basitleştirebilir.
Hidrolik bağlantılar özel dikkat gerektirir. Basınç, kalan enerji, akışkan türü ve kazara serbest kalma riski dikkate alınmalıdır. Genel amaçlı hortum konnektörleri otomatik olarak hidrolik servise uygun değildir. Pnömatik devreler ayrıca uygun basınç değerlerine ve güvenli izolasyon prosedürlerine ihtiyaç duyar. Operatörler herhangi bir basınçlı hattın bağlantısını kesmeden önce ekipman talimatlarına uymalıdır.
Çok Hatlı Kalıp Değiştirme İşlemleri
Karmaşık kalıplar birden fazla soğutma devresine ve yardımcı bağlantıya ihtiyaç duyabilir. Her satırın ayrı ayrı ele alınması tekrarlanan işlere neden olabilir. Standartlaştırılmış bir düzen, operatörlerin doğru bağlantı noktalarını belirlemesine ve tutarlı bir sıra izlemesine yardımcı olur. Çoklu bağlantı plakaları, birçok devrenin birbirine bağlanması gerektiğinde de yardımcı olabilir.
En iyi konfigürasyon kalıp tasarımına ve makine düzenine bağlıdır. Üreticiler konnektörleri seçmeden önce her devreyi haritalandırmalıdır. Ayrıca erişim, hortum yönlendirme, bakım ve yanlış bağlantının sonuçlarını da göz önünde bulundurmalıdırlar. Bu hazırlıklar, hızlı birleştirmenin tekrarlanabilir bir süreç iyileştirmesine dönüştürülmesine yardımcı olur.
Hızlı Bağlantı ve Geleneksel Dişli Bağlantı Parçaları
Bağlantı ve Bağlantı Kesme Prosedürlerindeki Farklılıklar
Hızlı bağlantı ve dişli bağlantı parçaları temel olarak operatörlerin bileşenleri birleştirme ve ayırma şekline göre farklılık gösterir. Dişli bağlantılar genellikle dönme hareketi ve doğru sıkma gerektirir. Hızlı bağlantılarda tasarlanmış bir eşleşme ve kilitleme mekanizması kullanılır. Bu, özellikle bağlantı parçalarına erişimin kolay olduğu durumlarda sık yapılan bağlantı görevlerini kolaylaştırabilir.
Karşılaştırma faktörü
Hızlı bağlantı
Geleneksel dişli bağlantı parçası
Bağlantı yöntemi
Tasarlanmış çiftleşme ve kilitleme eylemi
İpliğin birleştirilmesi ve sıkılması
Sık sık bağlantı kesilmesi
Çoğu zaman uygun
Daha fazla manuel çalışma gerektirebilir
Sızıntı önleme
Contalara ve tasarıma bağlıdır
Dişlere ve sızdırmazlık yöntemine bağlıdır
Denetim ihtiyaçları
Kilitleme ve mühür kontrolleri
Diş, conta ve sıkma kontrolleri
En iyi uygulama
Tekrarlanan, uyumlu bağlantılar
Sabit veya nadiren bağlantısı kesilen bağlantılar
Her iki tasarım da her durumda otomatik olarak daha iyi değildir. Doğru seçim akışkan devresine, çalışma koşullarına, bağlantı frekansına ve bakım gereksinimlerine bağlıdır.
İşgücü ve Makine Kesinti Süresi Üzerindeki Etki
Daha kısa bağlantı görevleri, kalıp değişiminin verimsiz kısmını azaltabilir. Operatörler her uyumlu bağlantıyla ilgilenmek için daha az zaman harcar. Bu, kalıpların sık sık değiştiği üretim ortamlarında değerli olabilir. Ancak bağlantı süresi toplam geçiş süresinin yalnızca bir kısmıdır.
Kalıbın çıkarılması, kaldırılması, hizalanması, kenetlenmesi, parametre ayarı ve ilk parça denetimi de aksama süresini etkiler. Hızlı bağlantı bu görevleri kaldıramaz. Bu nedenle üreticiler bağlantı süresini toplam geçiş süresinden ayrı olarak izlemelidir. Bu, yatırımın genel üretim verimliliğini artırıp artırmadığının anlaşılmasını kolaylaştırır.
Bağlantı Güvenilirliği ve Bakım Gereksinimleri
Güvenilir bir bağlantı normal çalışma boyunca güvenli kalmalıdır. Hızlı kaplinler, incelenmesi gereken contalar, kilitleme parçaları ve hareketli bileşenler içerebilir. Dişli bağlantı parçaları ayrıca aşınabilir, gevşeyebilir veya sızdırmazlık sorunları geliştirebilir. Her iki tasarım da doğru kurulum ve önleyici bakım gerektirir.
En iyi karşılaştırma, tüm hizmet ömrünün dikkate alınmasıdır. Alıcılar değiştirme sıklığını, bakım erişimini, sızıntı riskini ve uyumluluğu incelemelidir. Hızlı bağlanan ancak sık sık onarım gerektiren bir kaplin, uzun vadede üretkenliği artırmayabilir.
İpucu: Yalnızca satın alma fiyatını veya ilk bağlantı hızını değil, tüm işletme maliyetlerini karşılaştırın.
Enjeksiyon Kalıplama için Hangi Hızlı Bağlantı Özellikleri Önemlidir?
Kaplin Tipi ve Çiftleşme Uyumluluğu
Doğru hızlı bağlantının seçilmesi mevcut kalıp bağlantısıyla başlar. Alıcılar konnektör standardını, diş tipini, boyutları, kilitleme mekanizmasını ve hortum düzenini onaylamalıdır. Amerika, Avrupa, Japon ve Fransız standartları farklı arayüzler kullanabilir. Farklı standartlardaki bileşenler, uyumluluk doğrulanmadıkça birbirinin yerine kullanılabilir olarak değerlendirilmemelidir.
Hızlı Bağlantı ürün kategorisi sayfasında yer alan ürün yelpazesinde farklı bağlantı standartları ve yapısal seçenekler yer almaktadır. Düz, açılı ve diğer konfigürasyonlar farklı kurulum alanlarına hitap etmeye yardımcı olabilir. Alıcılar tasarımı kalıp düzeni ve servis gereksinimleriyle eşleştirmelidir.
Naylon Tip F kam ve oluk bağlantısı, ürün sınıflandırmasının neden önemli olduğuna dair başka bir örnek sağlar. Referans verilen liste, naylon yapıyı ve boru bağlantılarını içeren kullanım amacını tanımlar. Bu ayrıntılar tek başına enjeksiyon kalıbı soğutma devreleri için uygunluk sağlamaz. Belirtmeden önce üreticinin onaylı uygulama ve çalışma limitlerini doğrulayın.
Çalışma Koşullarına Göre Malzeme Seçimi
Malzeme dayanıklılığı, kimyasal uyumluluğu ve hizmet ömrünü etkiler. Pirinç genellikle uygun endüstriyel bağlantı parçaları olarak kabul edilir. Paslanmaz çelik, farklı korozyon direnci gerektiren uygulamalara uygun olabilir. Naylon ve diğer mühendislik plastikleri uyumlu sistemlerde faydalı olabilir. Her malzemenin sınırları vardır, bu nedenle alıcılar gerçek çalışma koşullarını değerlendirmelidir.
Sıcaklık, akışkan kimyası, mekanik yükleme ve çevresel maruziyetin tümü kararı etkiler. Soğutma suyu, arıtma kimyasalları veya malzeme uyumluluğunu etkileyen başka maddeler içerebilir. Bir bağlantı parçasının aynı zamanda beklenen taşıma ve kurulum yüklerini de tolere etmesi gerekir. Üreticiler, çalışma koşulları zorlayıcı olduğunda teknik dokümantasyon talep etmelidir.
Basınç Değeri ve Sızdırmazlık Performansı
Basınç derecesi kritik bir seçim faktörüdür. Alıcılar çalışma basıncını diğer yayınlanmış basınç değerlerinden ayırmalıdır. Ayrıca sıcaklık sınırlarını ve conta uyumluluğunu da doğrulamaları gerekir. Düşük basınçlı soğutma hattına uygun bir konnektör, hidrolik ekipmanlara uygun olmayabilir.
Bazı tasarımlarda, bağlantının kesilmesi sırasında sıvı kaybını sınırlamaya yardımcı olan kapatma valfleri bulunur. Örneğin, Düşük Basınçlı Pirinç Erkek Dişli Kapatma Nipelleri, çift kapatmalı hızlı bağlantı sisteminin bir parçası olarak tanımlanır. Belirtilen düşük basınç sınıflandırması önemlidir. Tüm sistem gereksinimlerini doğrulamadan bunları farklı bir devre için seçmeyin.
İpucu: Üretimde kullanım için kaplini onaylamadan önce çizimleri, arayüz özelliklerini, basınç değerlerini ve sıcaklık sınırlarını isteyin.
Üreticiler Hızlı Kaplini Daha Hızlı Bir Değişim Sürecine Nasıl Entegre Edebilir?
Kalıp ve Makine Tarafı Bağlantı Noktalarını Standartlaştırın
Standardizasyon tekrarlanan çalışmaların yönetimini kolaylaştırır. Üreticiler, kalıp ve makine tasarımlarının izin verdiği ölçüde tutarlı bağlantı konumları tanımlayabilir. Her hortumun açık bir amacı ve tanımlama etiketi olmalıdır. Bağlantı haritaları operatörlere her hattın ait olduğu yeri gösterebilir.
Bu yaklaşım, değişim sırasında hortumların tanımlanması için harcanan zamanı azaltır. Ayrıca bakım ekiplerinin sorunları araştırmasına da yardımcı olur. Farklı kalıpların farklı arayüzler gerektirdiği durumlarda bu farklılıkları açıkça belgeleyin. Standardizasyon, uygun olmayan bağlantı parçalarını bir sisteme zorlamadan uyumluluğu geliştirmelidir.
Hortumları ve Bağlantıları Makine Durmadan Önce Hazırlayın
Hazırlık, kalıp değişimi sırasında önlenebilir gecikmeleri azaltabilir. Planlanan değişiklikten önce operatörler bir sonraki kalıbın hortumlarını ve bağlantı parçalarını inceleyebilir. Contaları, konnektör durumunu, etiketleri ve gerekli araçları kontrol edebilirler. Ayrıca doğru kalıp ve aksesuarların hazır olduğunu da teyit edebilirler.
Bu görevler, saha prosedürlerinin izin verdiği ölçüde makine durmadan önce tamamlanabilir. Bu, kesinti sırasında yapılması gereken işi azaltır. Operatörler zamandan tasarruf etmek için asla izolasyon veya güvenlik prosedürlerini atlamamalıdır. Hazırlık, tesisin onaylı değişim planına göre yapılmalıdır.
SMED İlkelerini Kalıp Değişimine Uygulayın
Tek Dakikada Kalıp Değişimi veya SMED, kurulum süresini kısaltmaya odaklanır. Temel prensiplerden biri iç görevleri dış görevlerden ayırmaktır. Dahili görevler makinenin durmasını gerektirir. Güvenli ve pratik olması durumunda, harici görevler çalışmaya devam ederken tamamlanabilir.
Hızlı bağlantı, bağlantı ve bağlantı kesme görevlerini basitleştirerek SMED'i destekler. Ancak en büyük gelişme genellikle iş akışının tamamının gözden geçirilmesiyle sağlanır. Ekipler her adımı kaydedebilir, gereksiz hareketleri ortadan kaldırabilir, araçları önceden hazırlayabilir ve sırayı standartlaştırabilir. Daha sonra revize edilen yöntemi test etmeli ve sonucu ölçmelidirler.
Hızlı Kaplinler Nasıl Takılmalı ve Bakımı Yapılmalıdır?
Kurulumdan Önce Uyumluluğu Doğrulayın
Kurulumdan önce arayüz boyutlarını ve bağlantı standardını kontrol edin. Çalışma basıncını, sıcaklık aralığını ve sıvı uyumluluğunu doğrulayın. Her iki eşleşen bileşenin birlikte çalışacak şekilde tasarlandığını doğrulayın. Sistemin bir kapatma fonksiyonuna mı yoksa belirli bir akış kapasitesine mi ihtiyacı olduğunu kontrol edin.
Kurulum üreticinin talimatlarına göre yapılmalıdır. Uyumsuz bileşenleri bir araya getirmeye zorlamaktan kaçının. Hortum tertibatlarının amaçlanan hizmete uygun olduğunu doğrulayın. Onaylanan parçaları belgeleyin, böylece gelecekte değiştirilecek parçalar aynı teknik özellikleri korur.
Contaları, Kilitleme Mekanizmalarını ve Hortum Bağlantılarını Kontrol Edin
Düzenli denetim, sızıntının ve beklenmedik arıza sürelerinin önlenmesine yardımcı olur. Hasarlı contaları, çatlakları, deformasyonu, korozyonu ve aşınmış kilitleme parçalarını arayın. Hortum bağlantılarını hareket veya hasar belirtileri açısından kontrol edin. Arızalı bileşenleri üreticinin talimatlarına göre değiştirin.
Denetim sıklığı çalışma koşullarını ve bağlantı döngülerini yansıtmalıdır. Yüksek kullanımlı üretim hatlarının daha sık kontrol edilmesi gerekebilir. Bakım ekipleri tekrarlayan arızaları kaydetmeli ve nedenlerini belirlemelidir. Bu, sorunun aşınmadan mı, yanlış kullanımdan mı, kirlenmeden mi yoksa uygun olmayan bileşen seçiminden mi kaynaklandığını ortaya çıkarabilir.
Üretime Devam Etmeden Önce Bağlantıları Test Edin
Kalıbı yeniden bağladıktan sonra operatörler onaylı başlatma prosedürünü izlemelidir. Her konektörün tamamen yerine oturduğundan ve sabitlendiğinden emin olun. Tesisin onaylı yöntemini kullanarak sızıntı olup olmadığını kontrol edin. Üretim devam etmeden önce soğutma akışını ve diğer ilgili işlevleri doğrulayın.
Ekipman prosedürü buna özellikle izin vermedikçe asla basınçlı bir hattın bağlantısını kesmeyin. Devreyi izole edin ve depolanan basıncı gerektiği gibi serbest bırakın. Hidrolik ve pnömatik sistemler kapatıldıktan sonra enerji tutabilir. Hızlı bağlantı bağlantıyı kolaylaştırsa bile güvenlik kontrolleri hala önemlidir.
İpucu: Daha hızlı bir bağlantı işlemi hiçbir zaman basınç izolasyonunun, sızıntı testinin veya makine güvenlik kontrollerinin yerini almamalıdır.
Hızlı Kaplinle Tasarruf Edilen Geçiş Süresini Nasıl Ölçebilirsiniz?
Mevcut Değişiklikler için Bir Temel Oluşturun
Üreticiler, bağlantı parçalarını değiştirmeden önce mevcut süreci ölçmelidir. Operatörlerin kalıp servis hatlarının bağlantısını kesmek ve yeniden bağlamak için ne kadar zaman harcadıklarını kaydedin. İlgili tüm bağlantıları dahil edin ve zayıf erişim veya belirsiz tanımlamadan kaynaklanan gecikmeleri not edin. Kalıp kaldırma, hizalama, sıkıştırma ve üretim kontrollerini bağlantı süresinden ayrı tutun.
Karşılaştırılabilir koşullar altında birden fazla değişiklik kullanın. Farklı kalıplarda farklı sayıda soğutma kanalı ve yardımcı bağlantı bulunabilir. Operatör deneyimi de sonuçları etkileyebilir. Bu farklılıkların kaydedilmesi karşılaştırmanın daha güvenilir olmasını sağlar. Net bir temel, üreticilerin hızlı birleştirmenin anlamlı bir gelişme sağlayıp sağlamadığını belirlemesine yardımcı olur.
Bağlantı Süresi Tasarrufunu Hesaplayın
İyileşmeyi ölçmek için basit bir formül kullanın.
Kazanılan Zaman = Önceki Bağlantı Süresi − Yeni Bağlantı Süresi
Örneğin, bir ekibin daha önce hizmet hatlarını bağlamak ve bağlantısını kesmek için 12 dakika harcadığını varsayalım. Uygun hızlı bağlantı elemanları takıldıktan sonra aynı işlem 7 dakika sürer. Hesaplanan tasarruf, geçiş başına 5 dakikadır. Bu rakamlar yalnızca açıklama amaçlıdır ve üretim ölçümleri yoluyla doğrulanmayı gerektirir.
Yüzde azalma aynı zamanda şu formül kullanılarak da hesaplanabilir:
Zaman Azaltma (%) = (Kaydedilen Zaman ÷ Önceki Bağlantı Süresi) × 100
Bu örnekte bağlantı süresi yaklaşık %41,7 oranında azalmaktadır. Ancak toplam kalıp değiştirme süresinin mutlaka aynı oranda azalması beklenmemektedir. Genel iyileşme, orijinal geçiş süresinin ne kadarının hatları bağlamak ve bağlantısını kesmek için harcandığına bağlıdır.
Verimliliği ve Operasyonel Faydaları Değerlendirin
Bağlantı hızı yalnızca bir performans göstergesidir. Üreticiler ayrıca toplam kesinti süresini, işgücü gereksinimlerini, sızıntı olaylarını ve bağlantı hatalarını da takip etmelidir. Bu ölçümler, daha hızlı bağlantıların üretim güvenilirliğini artırıp artırmadığını belirlemeye yardımcı olur. Ayrıca kurulumdan sonra bakım maliyetlerinin değişip değişmediğini de gösterirler.
Pratik bir değerlendirme, temsili bir üretim dönemi boyunca sonuçları karşılaştırmalıdır. Değişikliklerin sayısını ve ilgili kalıp türlerini kaydedin. Mali faydayı tahmin ederken bileşen maliyetlerini ve bakım gereksinimlerini göz önünde bulundurun. Tek bir teste dayanarak üretkenlik artışı iddiasında bulunmaktan kaçının.
Aşağıdaki tablo yararlı göstergeleri özetlemektedir.
KPI
Ne ölçülmeli?
Neden önemli?
Bağlantı süresi
Geçiş başına dakika
Doğrudan zaman tasarrufunu gösterir
Toplam geçiş süresi
Kalıp değişimi başına makine aksama süresi
Genel etkiyi ölçer
Bağlantı hataları
Yanlış veya eksik bağlantılar
Süreç tutarlılığını gösterir
Sızıntı olayları
Başlatma veya çalışma sırasındaki olaylar
Sızdırmazlık güvenilirliğinin değerlendirilmesine yardımcı olur
Bakım maliyeti
Muayene, onarım ve yedek parçalar
Yaşam döngüsü maliyet analizini destekler
İpucu: İyileştirmeyi abartmaktan kaçınmak için aynı görevleri kurulumdan önce ve sonra karşılaştırın.
Çözüm
Hızlı Bağlantı kalıp değiştirmeyi basitleştirir ve önlenebilir arıza sürelerini azaltır. Doğru seçim güvenilir bağlantılar, güvenli çalışma ve daha kolay bakım sağlar.
TY Quick Coupling, uyumlu uygulamalar için bağlantı çözümleri sunar. Ürün yelpazesi, üreticilerin uygun bağlantı parçaları ve teknik destek yoluyla verimliliği artırmasına yardımcı olur.
SSS
S: Hızlı bağlantı kalıp değiştirme süresini nasıl azaltır?
C: Hızlı bağlantı, hortum bağlantılarını basitleştirir, manuel çalışmayı azaltır ve makinenin aksama süresini en aza indirmeye yardımcı olur.
S: Hangi hızlı bağlantı kalıp soğutma hatlarına uygundur?
C: Basınç, sıcaklık, malzeme ve bağlantı standartlarına göre uyumlu soğutma suyu kaplinlerini seçin.
S: Neden dişli bağlantı parçaları yerine hızlı bağlantı kullanmalısınız?
C: Hızlı bağlantı, sık kalıp değişimlerinde daha hızlı, tekrarlanabilir bağlantıları destekler.
S: Üreticiler zaman tasarrufunu nasıl ölçebilir?
C: Birkaç benzer kalıp değişiminde kurulum öncesi ve sonrası bağlantı sürelerini karşılaştırın.
S: Hızlı bağlantı düzenli bakım gerektirir mi?
C: Evet. Sızıntıları ve arızaları önlemek için contaları, kilitleme mekanizmalarını ve hortum bağlantılarını kontrol edin.