Ingeniørteams og indkøbsledere står over for en virkelighed med høj indsats hver eneste dag på fabriksgulvet. Angivelse af det forkerte stik fører rutinemæssigt til farlige væskelækager, uventet maskinnedetid og alvorligt kompromitteret køleeffektivitet. Du skal se langt ud over de grundlæggende enhedsomkostninger, når du køber disse vitale komponenter. Evaluering af nøjagtige tekniske krav forhindrer katastrofale fejl under krævende produktionscyklusser. Når du matcher komponenter perfekt til dit system, optimerer du termisk ydeevne over hele linjen. Omvendt skaber en dårligt tilpasset forbindelse farlige flowbegrænsninger. Dette forstyrrer den nødvendige termiske regulering og forlænger cyklustider betydeligt i moderne sprøjtestøbningsoperationer. I denne detaljerede vejledning leverer vi en grundig opdeling af standardspecifikationer. Du vil opdage, hvordan applikationsvariabler dikterer materialevalg og sikkerhedsvalg. Vi opstiller også strenge kriterier for evaluering af potentielle produktionspartnere. Dette sikrer, at du træffer en sikker, databaseret købsbeslutning for din facilitet.
Nøgle takeaways
- Køleeffektivitet afhænger direkte af, at intern flowkapacitet matcher de nøjagtige krav til formens kølekredsløb.
- STAMP-metoden (størrelse, temperatur, anvendelse, materiale, tryk) er industristandarden til at minimere specifikationsfejl.
- Forseglingskompatibilitet og frakoblingsfrekvens er de mest almindelige fejlpunkter i sprøjtestøbningsmiljøer.
- Evaluering af en leverandør af formhurtigkoblinger kræver, at deres testprotokoller kontrolleres, ikke kun deres katalogtilgængelighed.
Køleeffektivitet vs. cyklustider
Termisk regulering er hjertebanken i enhver vellykket sprøjtestøbningsproces. Når du vælger et stik, dikterer dets interne geometri, hvordan væsken bevæger sig gennem dit system. Flowrestriktioner skaber et mærkbart trykfald, ofte omtalt som Delta P. Høj Delta P betyder, at kølevæsken mister hastighed, før den overhovedet når formen. Dette påvirker direkte termiske overførselshastigheder. Hvis formen ikke kan afkøle plastikken hurtigt nok, øges cyklustiden. Selv en to-sekunders forsinkelse pr. cyklus går over i massive produktionstab over en million-del kørsel. Korrekt specifikation sikrer, at dit VVS ikke fungerer som en flaskehals.
Vedligeholdelsesrealiteter
Underspecificering af komponenter introducerer skjulte driftsbyrder. Faciliteter står ofte over for for tidligt tætningsslid, uventet væsketab og alvorlige sikkerhedsrisici under værktøjsskift. Når tætninger nedbrydes hurtigere end forventet, skal vedligeholdelsesteams stoppe produktionen for at erstatte dem. Lækker kølevæske skaber også skridfare på fabriksgulvet. Disse daglige vedligeholdelsesrealiteter ødelægger driftseffektiviteten. Operatører spilder værdifulde arbejdstimer med kampudstyr i stedet for at producere dele. At vælge robuste komponenter fra starten eliminerer disse konstante, frustrerende afbrydelser.
Risikobegrænsning
Sprøjtestøbning involverer ekstreme temperaturer og dynamiske tryk. I disse miljøer skal du overindeksere holdbarheden. En katastrofal lækage i et termisk oliesystem med høj temperatur er ikke bare rodet; det er en alvorlig sikkerhedshændelse. Risikobegrænsning kræver komponenter, der er konstrueret til at håndtere termiske spidser og mekaniske vibrationer. Ved at prioritere materialer af høj kvalitet og sikre låsemekanismer beskytter du dit personale og dit kapitaludstyr. Ingeniørhold bør altid specificere komponenter med sikkerhedsmargener, der overstiger standarddriftsparametre.
2. STAMP Evaluering Framework for Mold Connectors
Brancheprofessionelle er afhængige af STAMP-metoden for at forhindre dyre dimensionerings- og materialefejl. Denne ramme tvinger dig til at evaluere enhver kritisk variabel, før du afslutter et køb.
Størrelse & flow
At vælge den rigtige kølekredsløb form hurtigkobling begynder med flowkapacitet. Du skal analysere flowkurver og Cv-værdier (flowkoefficienter). Cv-værdien fortæller dig præcis, hvor meget væske der kan passere gennem ventilen ved et bestemt trykfald. Hvis du ignorerer denne metrik, bliver stikket nemt en flaskehals. Du skal også matche trådstandarderne nøjagtigt. Sammenblanding af NPT-, BSPT- og metriske gevind forårsager øjeblikkelig gnidning og lækage. Kontroller altid indvendige passagedimensioner i forhold til dine primære manifoldslanger.
Temperatur- og væskekompatibilitet
Varme nedbryder ringere materialer hurtigt. Du skal evaluere både kontinuerlige driftstemperaturer og maksimale termiske spidser. Systemer, der bruger vand, opfører sig meget anderledes end dem, der pumper termiske olier eller glykolblandinger. Sætvalg er altafgørende her. Kemien i din væske dikterer dit elastomervalg.
Vejledning til tætningsmateriale Kompatibilitet
| Tætningsmateriale |
Optimal væskekompatibilitet |
Maksimalt temperaturområde |
Almindelige fejl |
| Nitril (Buna-N) |
Standard vand, milde olier |
Op til 100°C (212°F) |
Anvendes i højvarme oliesystemer |
| EPDM |
Varmt vand, damp, glykol |
Op til 300°F (150°C) |
Udsættelse for petroleumsbaserede olier |
| Viton (FKM) |
Termiske olier, skrappe kemikalier |
Op til 400°F (200°C) |
Angivelse af standard koldt vand (over-engineering) |
Anvendelse og mekanik
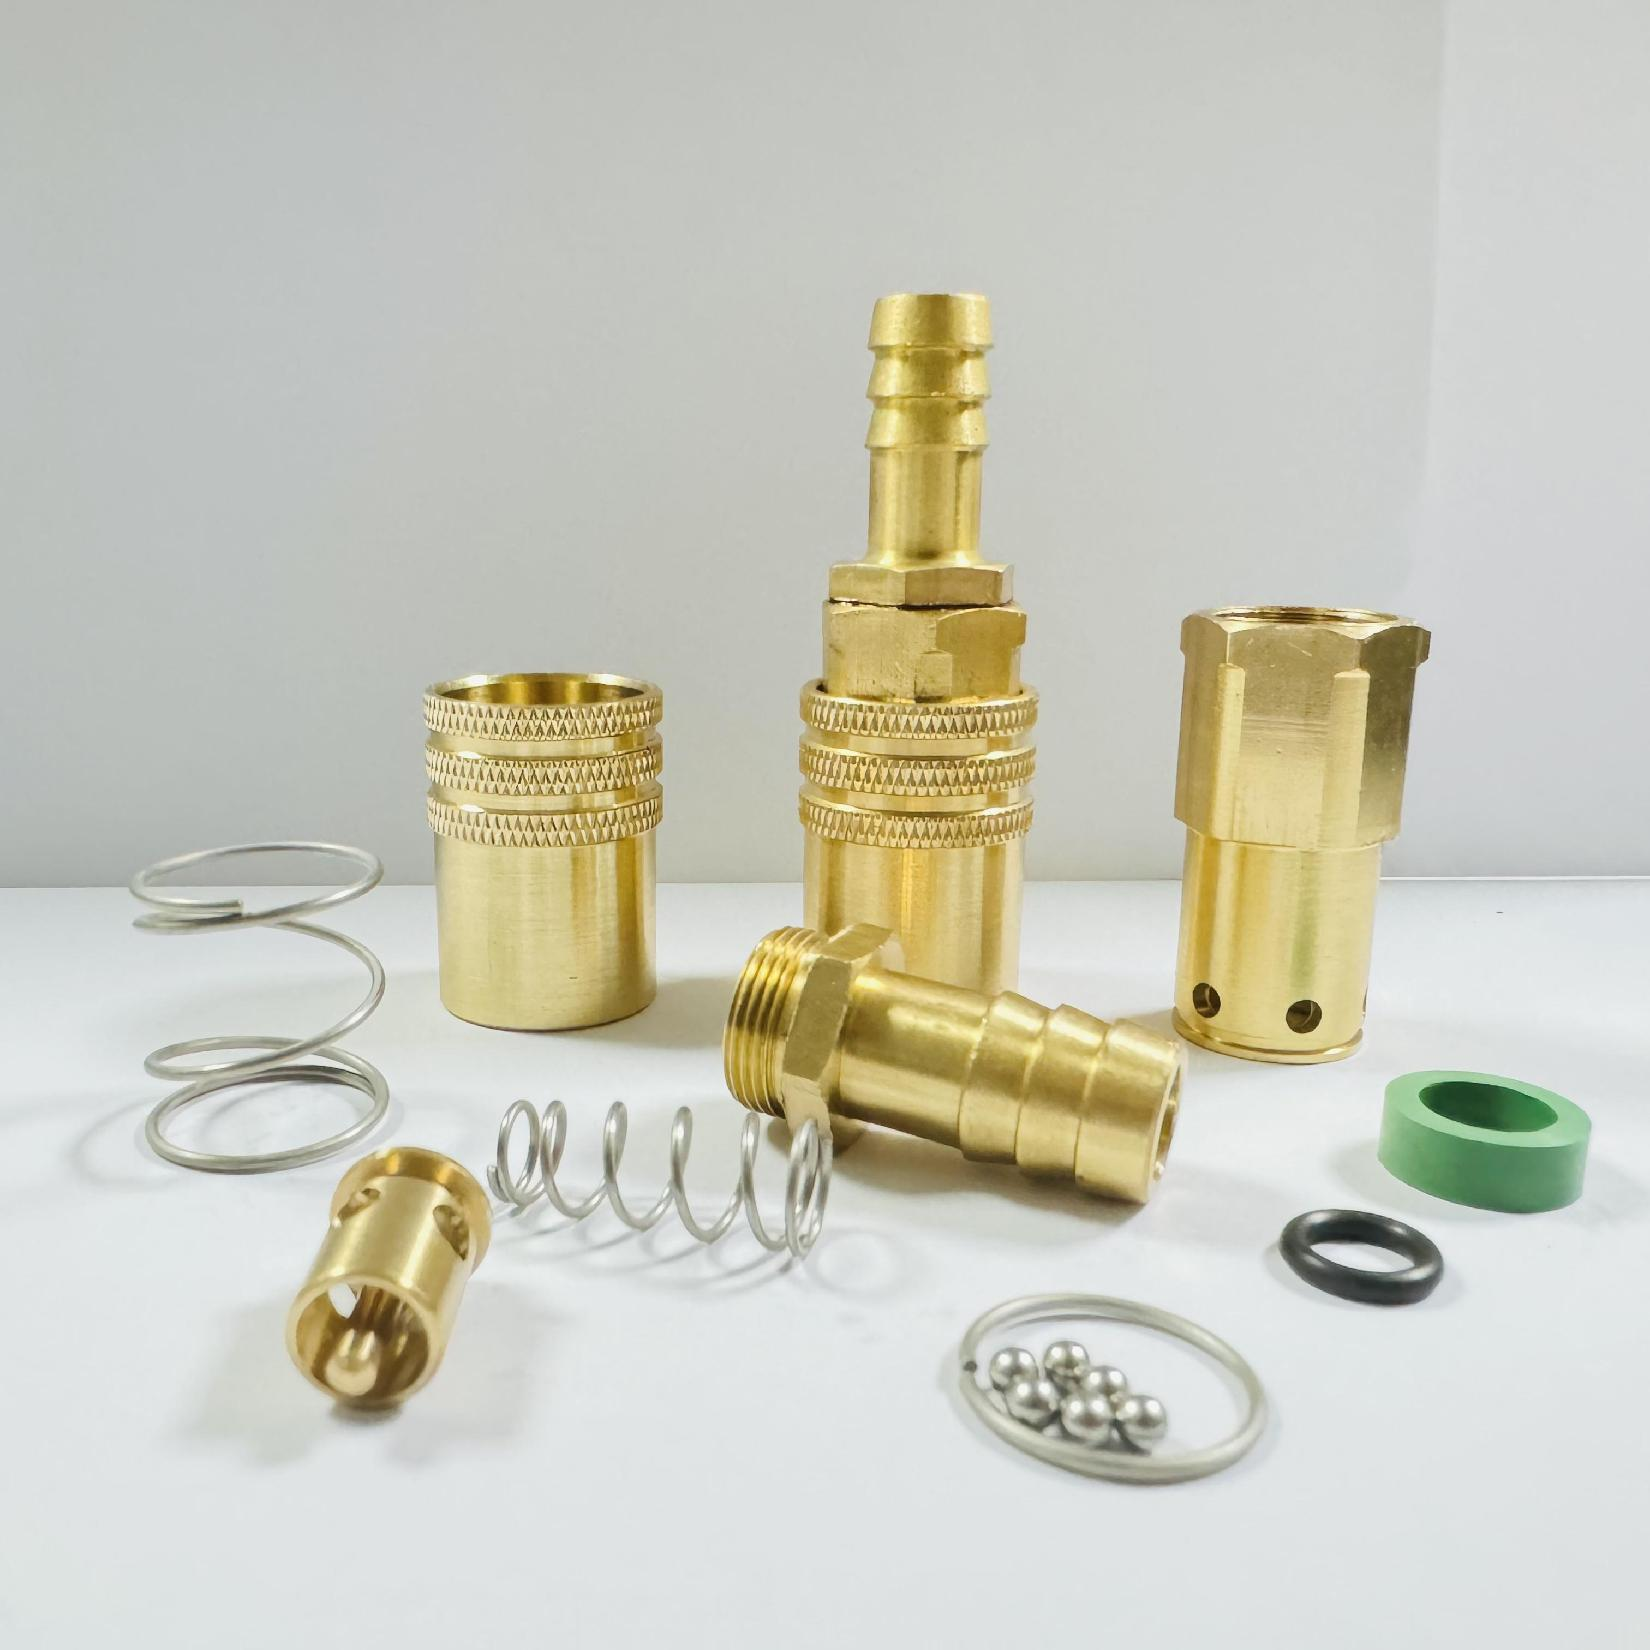
Din applikation bestemmer den interne mekanik af stikket. Du vælger generelt mellem ventilerede og ikke-ventilerede designs. Uventilerede, lige-gennem-design tilbyder maksimale flowhastigheder og nul trykfald. De spilder dog væske under frakobling. Modeller med ventiler, med enkelt eller dobbelt afspærringsmekanisme, forhindrer spild uden værktøj under værktøjsskift. Dobbelte afspærringsventiler fanger væske i både stikkontakten og stikket. Du skal balancere behovet for et rent arbejdsområde mod kravet om ubegrænset væskehastighed.
Materialevalg (metaller vs. konstrueret plast)
Materialevalg har direkte indflydelse på holdbarheden. Messing er fortsat standarden for traditionel vandkøling på grund af dens fremragende bearbejdelighed og moderat korrosionsbestandighed. Renrum og anvendelser med ætsende væsker kræver dog rustfrit stål. Rustfrit stål modstår kemisk nedbrydning og modstår højere mekanisk misbrug. For nylig er avancerede konstruerede kompositter og plaster kommet på markedet. De tilbyder enestående vægtreduktion og omkostningseffektivitet. Du skal afveje hårdheden i dit fabriksmiljø mod de forudgående omkostninger ved førsteklasses metaller.
Trykvurderinger
Dimensionér aldrig et stik udelukkende baseret på normalt arbejdstryk. Du skal indbygge en væsentlig sikkerhedsmargin for sprængtryk. Dynamiske væskesystemer oplever hydraulisk stød, almindeligvis kendt som vandhammer. Når en ventil lukker hurtigt, skaber væskemomentum en massiv trykspids. Hvis dit stik mangler den strukturelle integritet til at absorbere dette stød, vil låsemekanismen svigte. Kontroller altid, at producenten tester deres komponenter for cyklisk tryktræthed, ikke kun statiske belastninger.
3. Afbryd Frekvens- og Arbejdsmiljøfaktorer
Ergonomi til værktøjsskift
Moderne fremstilling kræver hurtige værktøjsskift for at forblive konkurrencedygtig. Ergonomi spiller en stor rolle i denne effektivitet. Push-to-connect-mekanismer gør det muligt for operatører at sikre linjer med én hånd. Dette sparer værdifulde sekunder pr. forbindelse. Omvendt kræver manuel tilbagetrækning af ærmer to hænder og større fysisk indsats. For faciliteter, der udfører højfrekvente formskift dagligt, reducerer push-to-connect designs drastisk operatørtræthed. Bedre ergonomi fører til hurtigere og mere sikre forbindelser.
Sikkerhedsmekanismer
Tætte, højvibrerende manifoldmiljøer udgør en unik trussel. Standardmuffer kan vibrere løs eller hænge fast på tilstødende slanger under drift. Dette forårsager utilsigtede afbrydelser, hvilket sprøjter varm kølevæske hen over maskinen. For at bekæmpe dette, specificer stik med integrerede ærmelåse. Disse sikkerhedsudløsersystemer kræver en bevidst drej-og-træk-bevægelse for at frigøres. De giver ro i sindet i tætpakkede værktøjsområder, hvor visuel inspektion er vanskelig.
Miljøfarer
Vurder de omgivende forhold omkring dine sprøjtestøbemaskiner. Fabriksgulve genererer luftbåret støv, slibende snavs og eksterne mekaniske påvirkninger. Hvis en fatning sidder blottet, trænger snavs let ind i låsekuglerne og de indvendige O-ringe. Denne forurening forhindrer ventilen i at sidde korrekt. I disse barske scenarier bør du specificere robuste koblingskroppe eller bruge beskyttende støvhætter og muffer. Beskyttelse af tilslutningspunktet forlænger hele kølekredsløbets driftslevetid.
Identifikation af ikke-standardkrav
Standardkatalogmuligheder løser de fleste køleudfordringer, men de kan ikke løse alt. Nogle gange støder du på meget kompleks manifoldafstand, som standardfatninger simpelthen ikke kan passe ind i. Ekstreme temperaturvariationer eller proprietære væskeblandinger skubber også standardtætninger forbi deres fejlpunkter. Når dine tekniske parametre falder uden for typiske driftsområder, garanterer det at tvinge en standarddel ind i systemet fejl. At identificere disse ikke-standardmæssige krav tidligt forhindrer kostbare maskinændringer hen ad vejen.
Cost-benefit analyse
Skræddersyet ingeniørarbejde kræver forhåndskapital. Skræddersyede designs har længere gennemløbstider og højere initiale prototypeomkostninger. Du skal dog afveje disse forudgående omkostninger mod langsigtede driftsgevinster. En tilpasset geometri kan eliminere et albueledde, hvilket drastisk forbedrer strømningshastigheden. Dette forbedrede flow reducerer din cyklustid med flere sekunder. Over et år med kontinuerlig produktion retfærdiggør de reducerede skrotmængder og øgede deleproduktion let den indledende ingeniørinvestering. Tilpasning løser rodårsager ineffektivitet.
Skalerbarhed
Hvis du designer en skræddersyet løsning til én maskine, skal du sikre dig, at den skalerer. En højt specialiseret del er ubrugelig, hvis producenten ikke kan gengive den konsekvent. Arbejd tæt sammen med din ingeniørpartner for at sikre, at de holder de snævre tolerancer, der kræves til masseproduktion. Standardiser denne brugerdefinerede komponent på tværs af flere faciliteter for at forenkle din reservedelsbeholdning. Skalerbare brugerdefinerede løsninger forvandler en enkelt maskines fordel til en virksomhedsdækkende konkurrencefordel.
Kvalitetssikring og test
En leverandør er kun så god som deres kvalitetskontrolafdeling. Du bør kræve total gennemsigtighed med hensyn til deres batch-testprotokoller. Bed om dokumentation for sprængtryksvalidering og cyklustest. Pålidelige producenter leverer let materialecertificeringer, der sikrer ISO-overensstemmelse. Hvis en leverandør tøver med at dele deres testmetoder, bør du søge andre steder. Strenge test forhindrer defekte batches i nogensinde at nå dit anlæg.
Supply Chain pålidelighed
Selv de mest holdbare komponenter kræver i sidste ende udskiftning af tætninger eller reservestik. Din valgte leverandør skal demonstrere imponerende lagerdybde. Vurder deres standardgennemløbstider for kritiske reservedele. Et globalt tilgængelighedsnetværk er afgørende, hvis du driver faciliteter i flere lande. En mindre forseglingsfejl bør aldrig forårsage en flaskehals i produktionen, fordi en leverandør ikke kan sende dele hurtigt. Partner med leverandører, der prioriterer robust logistik.
Teknisk support
At vurdere en leverandør går ud over at bladre i et produktkatalog. Du har brug for en partner, ikke kun en distributør. De bedste leverandører tilbyder dedikeret applikationsingeniørhjælp. De hjælper dig med at køre flowhastighedsberegninger og giver detaljerede væskekompatibilitetsdiagrammer. Følg disse vigtige trin, når du undersøger deres tekniske support:
- Anmod om omfattende batchtestrapporter for deres højtrykskomponenter.
- Bekræft deres ISO-overensstemmelse og materialesporbarhedscertificeringer.
- Analyser deres lagerdybde for kritiske udskiftningstætninger og O-ringe.
- Vurder leverandørens vilje til at udføre skræddersyede flowberegninger for din specifikke manifold.
- Evaluer deres globale distributionsnetværk for at sikre hurtig tilgængelighed af dele.
Leverandører, der engagerer sig i ingeniørfasen, hjælper dig med at fange specifikationsfejl, før indkøbsordrer underskrives.
Konklusion
- Balancer altid intern flowkapacitet med robust materialeholdbarhed for at optimere termisk regulering.
- Anvend STAMP-metoden religiøst for at matche tætningsmaterialer til specifikke væsker og temperaturer.
- Prioriter sikkerhedsfunktioner som f.eks. ærmelåse i miljøer med høj vibration og høj varme.
- Undersøg dine leverandører baseret på deres testgennemsigtighed og applikationsteknisk support.
Strenge specifikationer på indkøbsstadiet tjener som en direkte investering i facilitetens oppetid. Lad ikke en mindre komponent forårsage store produktionsforsinkelser. Rådfør dig med en ingeniørspecialist i dag, download en teknisk størrelsesguide, og bed om et skræddersyet tilbud baseret på dine specifikke flowparametre for at sikre den rigtige form hurtigkobling til dine operationer.
FAQ
Q: Hvad er forskellen mellem enkelt afspærrings- og dobbeltafspærringsformkoblinger?
A: En enkelt afspærringskobling indeholder kun en ventil i muffen, der stopper væskestrømmen på den ene side, når den er frakoblet. Det giver højere strømningshastigheder, men tillader mindre spild fra stiksiden. En dobbelt afspærringskobling har ventiler i både fatning og stik. Dette forhindrer helt væskespild og holder arbejdsområderne sikre og rene, selvom det begrænser den samlede strømningshastighed en smule.
Q: Hvordan beregner jeg den korrekte flowstørrelse for kølekredsløbs hurtigkobling?
A: Du beregner den korrekte flowstørrelse ved hjælp af Cv-værdien (flowkoefficient), som er angivet af producenten. Denne metrik angiver, hvor meget væske der passerer gennem stikket ved et specifikt trykfald (Delta P). Du skal gennemgå trykfaldsdiagrammer for at sikre, at den valgte størrelse opfylder din manifolds påkrævede gallons-per-minut (GPM) uden at skabe en flaskehals i kølekredsløbet.
Q: Hvilket tætningsmateriale er bedst til højtemperatur termisk olie?
A: FKM (almindeligvis kendt som Viton) er det optimale tætningsmateriale til højtemperatur termiske olier. Det modstår ekstrem varme op til 400°F (200°C) og modstår kemisk nedbrydning fra syntetiske olier. Nitril og EPDM vil hurtigt hærde, revne eller svulme, hvis de udsættes for termiske olier, hvilket fører til katastrofale lækager. Kontroller altid de maksimale driftstemperaturer, før du afslutter valg af tætning.
Q: Kan jeg blande og matche koblingsstik og -stikdåser fra forskellige producenter?
A: Nej. Det er meget farligt at blande og matche stik og fatninger fra forskellige producenter. Selvom profilerne ligner hinanden visuelt, er der mikroskopiske forskelle i låsekugleriller og indvendige tolerancer. Blanding på tværs af mærker forårsager for tidligt tætningsslid, uventede afbrydelser og alvorlige væskelækager. Desuden annullerer sammenblanding af dele øjeblikkeligt alle fabrikantens garantier og ansvarsdækning.


