Ekipet inxhinierike dhe menaxherët e prokurimeve përballen me një realitet të rrezikshëm çdo ditë në dyshemenë e fabrikës. Specifikimi i lidhësit të gabuar në mënyrë rutinore çon në rrjedhje të rrezikshme të lëngjeve, ndërprerje të papritura të makinës dhe komprometim të rëndë të efikasitetit të ftohjes. Ju duhet të shikoni shumë përtej kostos bazë të njësisë kur merrni këto komponentë jetikë. Vlerësimi i kërkesave të sakta inxhinierike parandalon dështimet katastrofike gjatë cikleve të kërkuara të prodhimit. Kur i përshtatni komponentët në mënyrë të përsosur me sistemin tuaj, ju optimizoni performancën termike në të gjithë tabelën. Anasjelltas, një lidhje e lidhur dobët krijon kufizime të rrezikshme të rrjedhës. Kjo prish rregullimin e nevojshëm termik dhe zgjat ndjeshëm kohën e ciklit në operacionet moderne të derdhjes me injeksion. Në këtë udhëzues të detajuar, ne ofrojmë një përmbledhje rigoroze të specifikimeve standarde. Do të zbuloni se si variablat e aplikimit diktojnë zgjedhjen e materialit dhe zgjedhjet e sigurisë. Ne gjithashtu përshkruajmë kritere strikte për vlerësimin e partnerëve të mundshëm prodhues. Kjo ju siguron të merrni një vendim blerjeje të sigurt dhe të mbështetur nga të dhënat për objektin tuaj.
Marrëveshje kryesore
- Efikasiteti i ftohjes mbështetet drejtpërdrejt në përputhjen e kapacitetit të rrjedhës së brendshme me kërkesat e sakta të qarqeve ftohëse të kallëpit.
- Metodologjia STAMP (Madhësia, Temperatura, Aplikimi, Materiali, Presioni) është standardi i industrisë për minimizimin e gabimeve të specifikimeve.
- Pajtueshmëria e vulës dhe frekuenca e shkëputjes janë pikat më të zakonshme të dështimit në mjediset e derdhjes me injeksion.
- Vlerësimi i një furnizuesi të bashkimit të shpejtë të mykut kërkon verifikimin e protokolleve të tyre të testimit, jo vetëm disponueshmërinë e katalogut të tyre.
Efikasiteti i ftohjes kundrejt kohërave të ciklit
Rregullimi termik është rrahja e zemrës së çdo procesi të suksesshëm të formimit me injeksion. Kur zgjidhni një lidhës, gjeometria e tij e brendshme dikton se si lëngu lëviz nëpër sistemin tuaj. Kufizimet e rrjedhës krijojnë një rënie të dukshme të presionit, që shpesh quhet Delta P. Delta P e lartë do të thotë që ftohësi humbet shpejtësinë para se të arrijë në kallëp. Kjo ndikon drejtpërdrejt në normat e transferimit termik. Nëse myku nuk mund ta ftohë plastikën mjaftueshëm shpejt, kohëzgjatja e ciklit rritet. Edhe një vonesë prej dy sekondash për cikël kaskadë në humbje masive të prodhimit gjatë një milion pjesësh. Specifikimi i duhur siguron që hidraulika juaj të mos veprojë si pengesë.
Realitetet e mirëmbajtjes
Nën-specifikimi i komponentëve sjell ngarkesa të fshehura operacionale. Objektet shpesh përballen me konsumim të parakohshëm të vulës, humbje të papritur të lëngjeve dhe rreziqe të rënda sigurie gjatë ndërrimit të veglave. Kur vulat degradohen më shpejt se sa ishte parashikuar, ekipet e mirëmbajtjes duhet të ndalojnë prodhimin për t'i zëvendësuar ato. Rrjedhja e ftohësit krijon gjithashtu rreziqe rrëshqitjeje në dyshemenë e fabrikës. Këto realitete të përditshme të mirëmbajtjes shkatërrojnë efikasitetin operacional. Operatorët harxhojnë orë të vlefshme pune duke luftuar pajisjet në vend që të prodhojnë pjesë. Zgjedhja e komponentëve të fortë që në fillim eliminon këto ndërprerje të vazhdueshme dhe frustruese.
Zbutja e rrezikut
Formimi me injeksion përfshin temperatura ekstreme dhe presione dinamike. Në këto mjedise, ju duhet të mbi-indeksoni qëndrueshmërinë. Një rrjedhje katastrofike në një sistem vaji termik me temperaturë të lartë nuk është thjesht i çrregullt; është një incident i rëndë sigurie. Zbutja e rrezikut kërkon komponentë të projektuar për të trajtuar pikat termike dhe dridhjet mekanike. Duke i dhënë përparësi materialeve të cilësisë së lartë dhe mekanizmave të sigurt të mbylljes, ju mbroni personelin tuaj dhe pajisjet tuaja kapitale. Ekipet inxhinierike duhet të specifikojnë gjithmonë komponentë me kufij sigurie që tejkalojnë parametrat standarde të funksionimit.
2. Korniza e Vlerësimit STAMP për lidhësit e mykut
Profesionistët e industrisë mbështeten në metodologjinë STAMP për të parandaluar gabimet e kushtueshme të përmasave dhe materialeve. Ky kuadër ju detyron të vlerësoni çdo variabël kritik përpara se të finalizoni një blerje.
Madhësia & Rrjedha
Zgjedhja e duhur qarqet e ftohjes së mykut bashkimi i shpejtë fillon me kapacitetin e rrjedhës. Ju duhet të analizoni kurbat e rrjedhës dhe vlerat Cv (koeficientët e rrjedhës). Vlera Cv ju tregon saktësisht se sa lëng mund të kalojë përmes valvulës në një rënie specifike presioni. Nëse e shpërfillni këtë metrikë, lidhësi bëhet lehtësisht një pengesë. Ju gjithashtu duhet të përputhni me saktësi standardet e fijeve. Përzierja e fijeve NPT, BSPT dhe Metrike shkakton vrer dhe rrjedhje të menjëhershme. Gjithmonë verifikoni dimensionet e kalimit të brendshëm kundrejt zorrëve kryesore të kolektorit.
Përputhshmëria me temperaturën dhe lëngjet
Nxehtësia degradon me shpejtësi materialet inferiore. Duhet të vlerësoni si temperaturat e vazhdueshme të funksionimit ashtu edhe pikat maksimale termike. Sistemet që përdorin ujin sillen shumë ndryshe nga ato që pompojnë vajra termikë ose përzierje glikolike. Përzgjedhja e vulës është parësore këtu. Kimia e lëngut tuaj dikton zgjedhjen tuaj të elastomerit.
Udhëzuesi i përputhshmërisë së materialit të vulës,
| të materialit të vulës Gabime |
Përputhshmëria me lëngun optimal |
të temperaturës maksimale |
të zakonshme |
| Nitrili (Buna-N) |
Ujë standard, vajra të butë |
Deri në 212°F (100°C) |
Përdorimi në sistemet e vajit me nxehtësi të lartë |
| EPDM |
Ujë i nxehtë, avull, glikol |
Deri në 300°F (150°C) |
Ekspozimi ndaj vajrave me bazë nafte |
| Viton (FKM) |
Vajra termike, kimikate të ashpra |
Deri në 400°F (200°C) |
Specifikimi për ujë të ftohtë standard (mbi inxhinieri) |
Aplikim & Mekanikë
Aplikacioni juaj përcakton mekanikën e brendshme të lidhësit. Në përgjithësi ju zgjidhni midis modeleve me valvula dhe pa valvula. Modelet pa valvula, të drejtpërdrejta ofrojnë shpejtësi maksimale të rrjedhës dhe rënie zero presioni. Megjithatë, ato derdhin lëng gjatë shkëputjes. Modelet me valvula, me mekanizma mbyllës të vetëm ose të dyfishtë, parandalojnë derdhjen zero gjatë ndërrimit të veglave. Valvulat mbyllëse të dyfishta bllokojnë lëngun si në prizë ashtu edhe në prizë. Ju duhet të balanconi nevojën për një hapësirë pune të pastër kundrejt kërkesës për shpejtësi të pakufizuar të lëngut.
Përzgjedhja e materialit (Metalet kundrejt plastikës së inxhinieruar)
Zgjedhjet e materialeve ndikojnë drejtpërdrejt në qëndrueshmërinë. Tunxh mbetet standardi për ftohjen tradicionale të ujit për shkak të përpunimit të shkëlqyer dhe rezistencës së moderuar ndaj korrozionit. Megjithatë, dhomat e pastra dhe aplikimet e lëngjeve gërryese kërkojnë çelik inox. Çelik inox i reziston degradimit kimik dhe i reziston abuzimeve më të larta mekanike. Kohët e fundit, kompozitat dhe plastika të avancuara inxhinierike kanë hyrë në treg. Ato ofrojnë reduktim të jashtëzakonshëm të peshës dhe efikasitet të kostos. Ju duhet të peshoni ashpërsinë e mjedisit tuaj të fabrikës kundrejt kostos fillestare të metaleve premium.
Vlerësimet e presionit
Asnjëherë mos përmasoni një lidhës bazuar vetëm në presionin normal të punës. Duhet të ndërtoni një diferencë të konsiderueshme sigurie nga presioni i shpërthimit. Sistemet dinamike të lëngjeve përjetojnë goditje hidraulike, e njohur zakonisht si çekiç uji. Kur një valvul mbyllet me shpejtësi, momenti i lëngut krijon një rritje masive të presionit. Nëse lidhësit tuaj i mungon integriteti strukturor për të thithur këtë goditje, mekanizmi i kyçjes do të dështojë. Gjithmonë verifikoni që prodhuesi i teston komponentët e tyre për lodhje nga presioni ciklik, jo vetëm për ngarkesa statike.
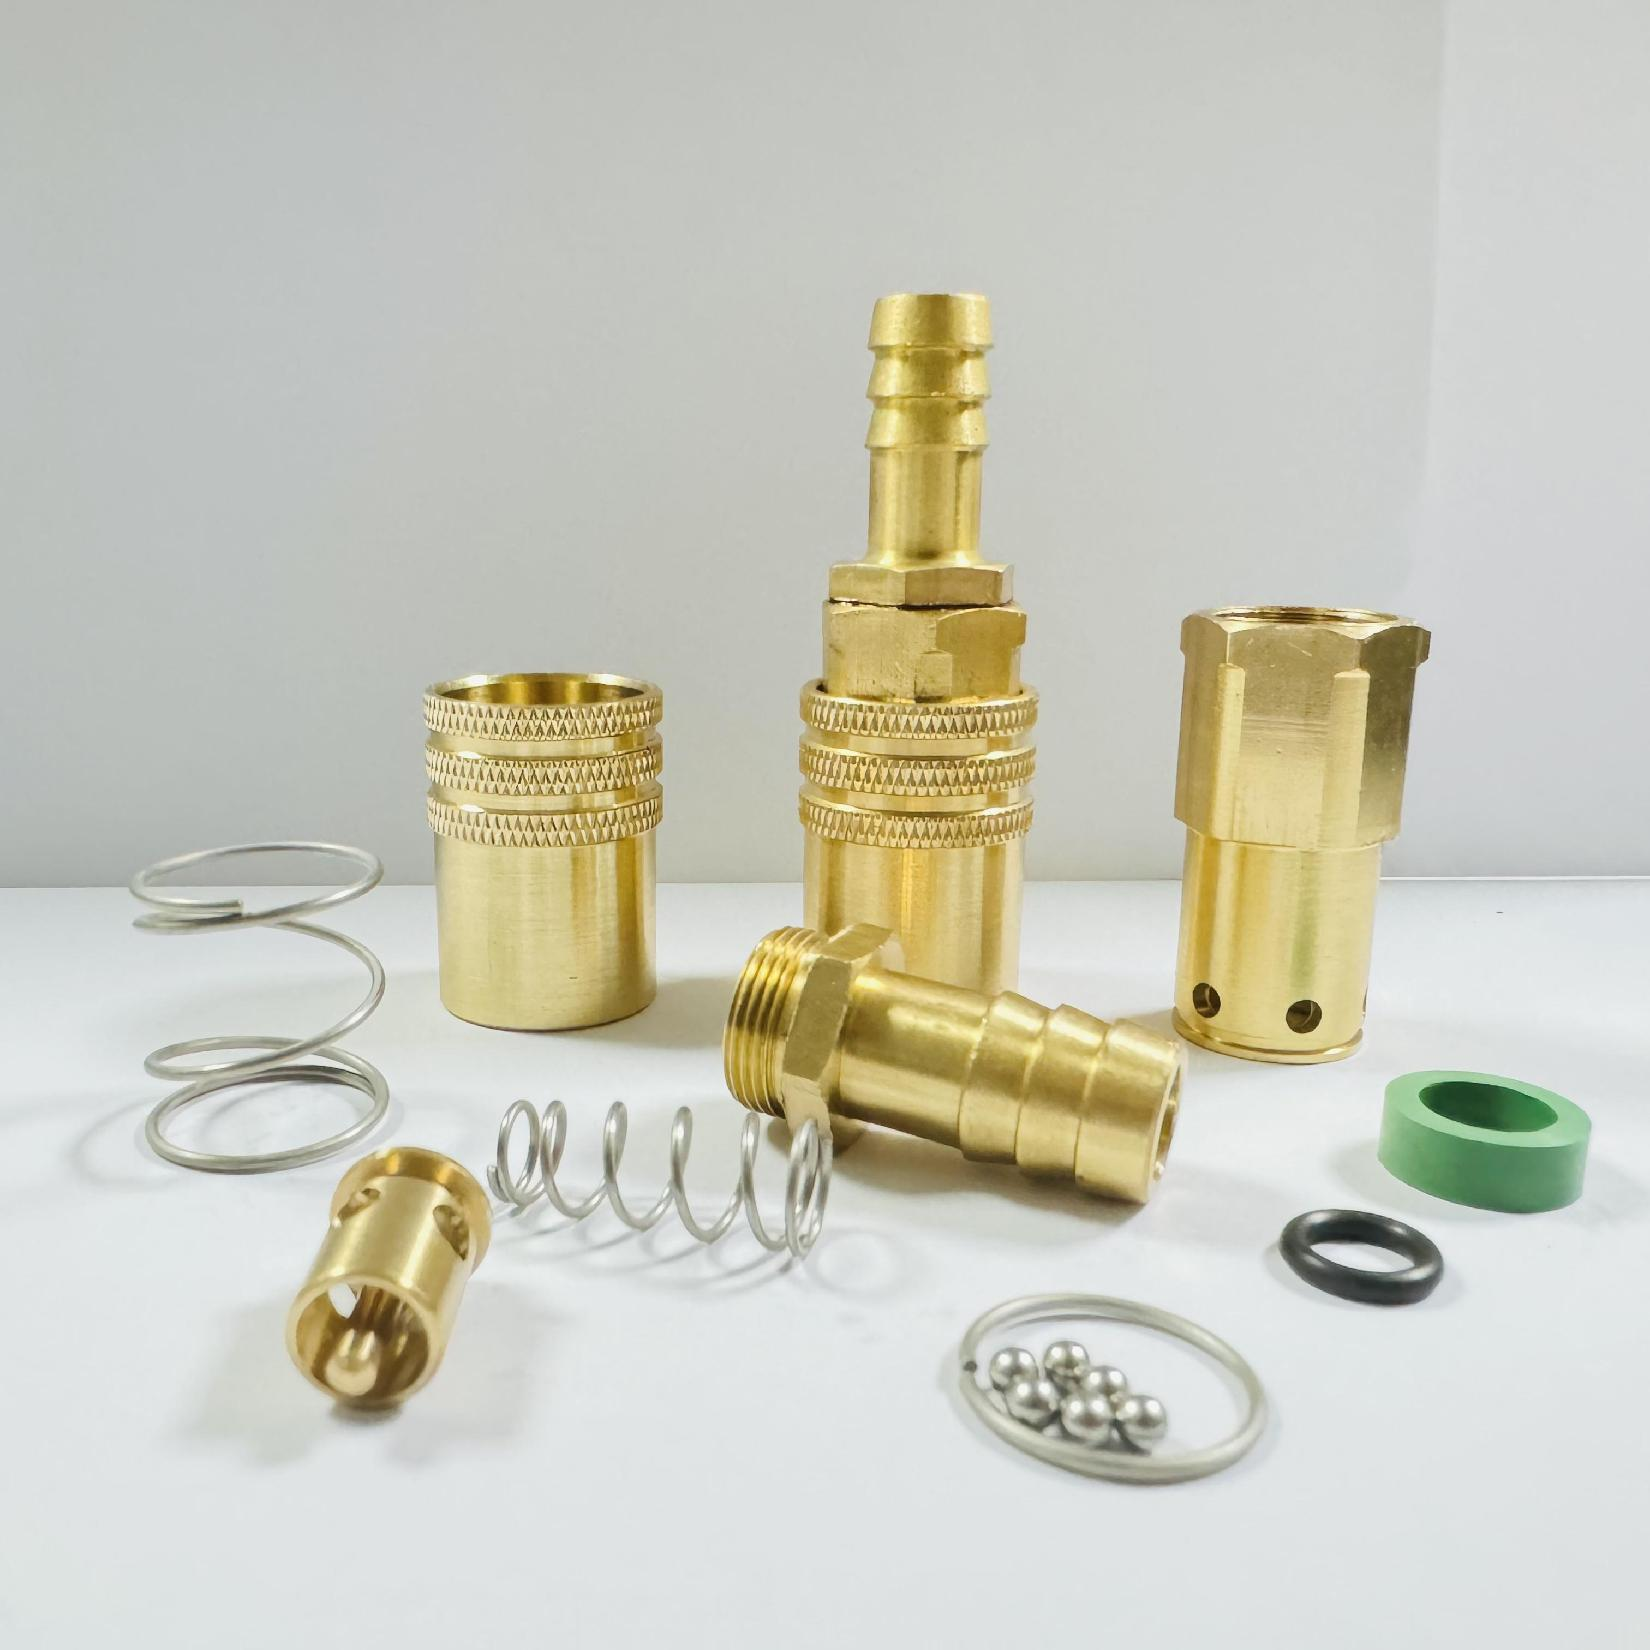
3. Shkëputni Faktorët e Frekuencës dhe Mjedisit të Punës
Ergonomia për ndërrimin e veglave
Prodhimi modern kërkon ndërrime të shpejta të mjeteve për të mbetur konkurrues. Ergonomia luan një rol të madh në këtë efikasitet. Mekanizmat Push-to-connect i lejojnë operatorët të sigurojnë linjat me një dorë. Kjo kursen sekonda të vlefshme për lidhje. Në të kundërt, tërheqja manuale e mëngës kërkon dy duar dhe përpjekje më të madhe fizike. Për objektet që ekzekutojnë çdo ditë ndryshime të mykut me frekuencë të lartë, dizajnet shtytëse për lidhje reduktojnë në mënyrë drastike lodhjen e operatorit. Ergonomia më e mirë çon në lidhje më të shpejta dhe më të sigurta.
Mekanizmat e Sigurisë
Mjediset e ngushta me shumë dridhje të lartë përbëjnë një kërcënim unik. Mëngët standarde mund të dridhen të lirshme ose të pengohen në zorrët ngjitur gjatë funksionimit. Kjo shkakton shkëputje aksidentale, duke spërkatur ftohësin e nxehtë nëpër makinë. Për ta luftuar këtë, specifikoni lidhësit me bravë të integruar të mëngëve. Këto sisteme të çlirimit të sigurisë kërkojnë një lëvizje të qëllimshme rrotullimi dhe tërheqjeje për t'u shkëputur. Ato ofrojnë paqe mendore në zonat e mbushura dendur të mjeteve ku inspektimi vizual është i vështirë.
Rreziqet mjedisore
Vlerësoni kushtet e ambientit që rrethojnë makinat tuaja të derdhjes me injeksion. Dyshemetë e fabrikës gjenerojnë pluhur në ajër, mbeturina gërryese dhe ndikime të jashtme mekanike. Nëse një prizë qëndron e ekspozuar, mbeturinat depërtojnë lehtësisht në topat e kyçjes dhe në unazat e brendshme O. Ky ndotje pengon që valvula të vendoset siç duhet. Në këto skenarë të ashpër, ju duhet të specifikoni trupat lidhës të fortë ose të përdorni kapakët mbrojtëse të pluhurit dhe mëngë. Mbrojtja e pikës së lidhjes zgjat jetëgjatësinë funksionale të të gjithë qarkut të ftohjes.
Identifikimi i kërkesave jo standarde
Opsionet standarde të katalogut zgjidhin shumicën e sfidave të ftohjes, por ato nuk mund të rregullojnë gjithçka. Ndonjëherë, hasni një ndarje shumë komplekse të shumëfishtë në të cilën prizat standarde thjesht nuk mund të futen. Ndryshimet ekstreme të temperaturës ose përzierjet e rezervuara të lëngjeve gjithashtu i shtyjnë vulat standarde përtej pikave të tyre të dështimit. Kur parametrat tuaj inxhinierikë bien jashtë kufijve tipikë të funksionimit, futja e një pjese standarde në sistem garanton dështim. Identifikimi i hershëm i këtyre kërkesave jo standarde parandalon modifikimet e kushtueshme të makinës në rrugë.
Analiza Kosto-Përfitim
Inxhinieria me porosi kërkon kapital paraprak. Modelet e personalizuara mbartin kohë më të gjata dhe kosto më të larta fillestare të prototipit. Megjithatë, ju duhet t'i peshoni këto kosto paraprake kundrejt përfitimeve afatgjata operacionale. Një gjeometri e personalizuar mund të eliminojë një nyje bërryli, duke përmirësuar në mënyrë drastike shpejtësinë e rrjedhës. Kjo rrjedhje e përmirësuar zvogëlon kohën tuaj të ciklit me disa sekonda. Gjatë një viti prodhimi të vazhdueshëm, normat e reduktuara të skrapit dhe rritja e prodhimit të pjesëve justifikojnë lehtësisht investimin fillestar inxhinierik. Përshtatja zgjidh joefikasitetin e shkakut rrënjësor.
Shkallueshmëria
Nëse projektoni një zgjidhje me porosi për një makinë, duhet të siguroni shkallëzimin e saj. Një pjesë shumë e specializuar është e padobishme nëse prodhuesi nuk mund ta riprodhojë atë vazhdimisht. Punoni ngushtë me partnerin tuaj inxhinierik për të garantuar që ata të mbajnë tolerancat e ngushta të kërkuara për prodhimin masiv. Standardizoni këtë komponent të personalizuar nëpër objekte të shumta për të thjeshtuar inventarin tuaj të pjesëve të këmbimit. Zgjidhjet me porosi të shkallëzueshme transformojnë avantazhin e një makinerie të vetme në një avantazh konkurrues për të gjithë kompaninë.
Sigurimi dhe Testimi i Cilësisë
Një furnizues është po aq i mirë sa departamenti i tyre i kontrollit të cilësisë. Ju duhet të kërkoni transparencë të plotë në lidhje me protokollet e tyre të testimit të grupeve. Kërkoni dokumentacion për vërtetimin e presionit të shpërthimit dhe testimin e ciklit. Prodhuesit e besueshëm ofrojnë me lehtësi çertifikime materiale që sigurojnë përputhjen me ISO. Nëse një shitës heziton të ndajë metodologjitë e tij të testimit, duhet të kërkoni diku tjetër. Testimi rigoroz parandalon që tufat me defekt të arrijnë ndonjëherë në objektin tuaj.
Besueshmëria e zinxhirit të furnizimit
Edhe komponentët më të qëndrueshëm përfundimisht kërkojnë vula zëvendësuese ose priza rezervë. Furnizuesi juaj i zgjedhur duhet të demonstrojë thellësi mbresëlënëse të inventarit. Vlerësoni kohëzgjatjen e tyre standarde për pjesët kritike të ndërrimit. Një rrjet global i disponueshmërisë është thelbësor nëse operoni objekte në shumë vende. Një dështim i vogël i vulës nuk duhet të shkaktojë kurrë një pengesë prodhimi, sepse një shitës nuk mund të dërgojë pjesë shpejt. Partneritet me furnitorët që i japin përparësi logjistikës së fuqishme.
Mbështetje inxhinierike
Vlerësimi i një furnizuesi shkon përtej shfletimit të një katalogu produkti. Ju duhet një partner, jo vetëm një shpërndarës. Furnizuesit më të mirë ofrojnë ndihmë të dedikuar për inxhinierinë e aplikacioneve. Ato ju ndihmojnë të kryeni llogaritjet e shpejtësisë së rrjedhës dhe të ofroni grafikët e detajuar të përputhshmërisë së lëngjeve. Ndiqni këto hapa kyç kur verifikoni mbështetjen e tyre inxhinierike:
- Kërkoni raporte gjithëpërfshirëse të testimit të grupeve për komponentët e tyre me presion të lartë.
- Verifikoni përputhshmërinë e tyre me ISO dhe certifikatat e gjurmueshmërisë së materialit.
- Analizoni thellësinë e tyre të inventarit për vulat kritike të zëvendësimit dhe unazat O.
- Vlerësoni gatishmërinë e furnizuesit për të kryer llogaritjet e rrjedhës me porosi për shumëfishin tuaj specifik.
- Vlerësoni rrjetet e tyre globale të shpërndarjes për të siguruar disponueshmëri të shpejtë të pjesëve.
Furnizuesit që përfshihen në fazën inxhinierike ju ndihmojnë të kapni gabimet e specifikimeve përpara se të nënshkruhen urdhrat e blerjes.
konkluzioni
- Gjithmonë balanconi kapacitetin e brendshëm të rrjedhës me qëndrueshmërinë e fortë të materialit për të optimizuar rregullimin termik.
- Aplikoni metodën STAMP në mënyrë fetare për të përshtatur materialet e vulosjes me lëngje dhe temperatura specifike.
- Jepini përparësi veçorive të sigurisë si bravat e mëngëve në mjedise me dridhje të lartë dhe me nxehtësi të lartë.
- Kontrolloni furnitorët tuaj bazuar në transparencën e tyre të testimit dhe mbështetjen e inxhinierisë së aplikacioneve.
Specifikimi rigoroz në fazën e prokurimit shërben si një investim i drejtpërdrejtë në kohën e funksionimit të objektit. Mos lejoni që një komponent i vogël të shkaktojë vonesa të mëdha në prodhim. Konsultohuni me një specialist inxhinierie sot, shkarkoni një udhëzues teknik të madhësisë dhe kërkoni një kuotë të personalizuar bazuar në parametrat tuaj specifikë të rrjedhës për të siguruar të drejtën bashkim të shpejtë të formës për operacionet tuaja.
FAQ
Pyetje: Cili është ndryshimi midis bashkimeve të mykut me mbyllje të vetme dhe të dyfishtë të mbylljes?
A: Një bashkim i vetëm mbyllës përmban një valvul vetëm në prizë, duke ndaluar rrjedhën e lëngut në njërën anë kur shkëputet. Ofron shpejtësi më të lartë rrjedhjeje, por lejon derdhje të vogla nga ana e prizës. Një bashkim mbyllës i dyfishtë përmban valvola si në prizë ashtu edhe në prizë. Kjo parandalon plotësisht derdhjen e lëngjeve, duke i mbajtur hapësirat e punës të sigurta dhe të pastra, megjithëse e kufizon pak shpejtësinë e përgjithshme të rrjedhës.
Pyetje: Si mund të llogaris madhësinë e saktë të rrjedhës për bashkimin e shpejtë të qarqeve ftohëse?
Përgjigje: Ju llogaritni madhësinë e duhur të rrjedhës duke përdorur vlerën Cv (koeficienti i rrjedhës) të dhënë nga prodhuesi. Kjo metrikë tregon se sa lëng kalon nëpër lidhës në një rënie specifike presioni (Delta P). Duhet të rishikoni grafikët e rënies së presionit për t'u siguruar që madhësia e zgjedhur plotëson gallonat në minutë (GPM) të kërkuara të kolektorit tuaj pa krijuar një pengesë në qarkun e ftohjes.
Pyetje: Cili material mbyllës është më i miri për vajin termik me temperaturë të lartë?
Përgjigje: FKM (i njohur zakonisht si Viton) është materiali më i mirë i vulosjes për vajrat termike me temperaturë të lartë. I reziston nxehtësisë ekstreme deri në 400°F (200°C) dhe i reziston degradimit kimik nga vajrat sintetikë. Nitrili dhe EPDM do të ngurtësohen shpejt, do të plasariten ose do të fryhen nëse ekspozohen ndaj vajrave termike, duke çuar në rrjedhje katastrofike. Gjithmonë verifikoni temperaturat maksimale të funksionimit përpara se të finalizoni zgjedhjen e vulës.
Pyetje: A mund të përziej dhe bashkoj prizat dhe prizat e bashkimit nga prodhues të ndryshëm?
Përgjigje: Jo. Përzierja dhe përshtatja e prizave dhe prizave nga prodhues të ndryshëm është shumë e rrezikshme. Edhe nëse profilet duken vizualisht të ngjashme, ekzistojnë dallime mikroskopike në brazda mbyllëse të topit dhe tolerancat e brendshme. Përzierja midis markave shkakton konsumim të parakohshëm të vulës, shkëputje të papritura dhe rrjedhje të rënda të lëngjeve. Për më tepër, përzierja e pjesëve anulon menjëherë të gjitha garancitë e prodhuesit dhe mbulimin e përgjegjësisë.


