エンジニアリング チームと調達マネージャーは、工場現場で毎日一か八かの現実に直面しています。間違ったコネクタを指定すると、危険な液体の漏れ、予期せぬ機械のダウンタイム、冷却効率の大幅な低下が日常的に発生します。これらの重要なコンポーネントを調達するときは、基本単価をはるかに超えて検討する必要があります。正確なエンジニアリング要件を評価することで、要求の厳しい生産サイクル中の致命的な障害を防止します。コンポーネントをシステムに完全に適合させると、全体的な熱パフォーマンスが最適化されます。逆に、接続の適合性が低いと、危険なフロー制限が生じます。これにより、必要な熱制御が妨げられ、最新の射出成形作業のサイクル時間が大幅に延長されます。この詳細なガイドでは、標準仕様の厳密な内訳を提供します。アプリケーションの変数が材料の選択と安全性の選択をどのように決定するかを知ることができます。また、潜在的な製造パートナーを評価するための厳格な基準についても概説します。これにより、データに裏付けられた自信を持って施設の購入決定を行うことができます。
重要なポイント
- 冷却効率は、内部流量が金型の冷却回路の正確な要件に適合するかどうかに直接依存します。
- STAMP 手法 (サイズ、温度、用途、材料、圧力) は、仕様の誤差を最小限に抑えるための業界標準です。
- シールの適合性と切断頻度は、射出成形環境で最も一般的な故障点です。
- モールドクイックカップリングのサプライヤーを評価するには、カタログの入手可能性だけでなく、テストプロトコルを精査する必要があります。
冷却効率とサイクルタイムの関係
熱制御は、射出成形プロセスを成功させるための心臓部です。コネクタを選択すると、その内部形状によって流体がシステム内をどのように移動するかが決まります。流量制限により、デルタ P と呼ばれる顕著な圧力降下が生じます。デルタ P が高いということは、冷媒が金型に到達する前に速度が失われることを意味します。これは熱伝達率に直接影響します。金型がプラスチックを十分に速く冷却できない場合、サイクル時間が長くなります。 1 サイクルあたり 2 秒の遅延でも、100 万個の部品を稼働させると多大な生産損失につながります。適切な仕様により、配管がボトルネックとして機能しないことが保証されます。
メンテナンスの現実
コンポーネントの仕様が不十分であると、隠れた運用上の負担が生じます。施設は多くの場合、早期のシールの摩耗、予期せぬ液体の損失、工具交換時の重大な安全上の危険に直面します。シールが予想よりも早く劣化すると、メンテナンスチームは生産を停止してシールを交換する必要があります。冷却液の漏れも工場の床で滑る危険を引き起こします。このような日常的なメンテナンスの現実により、運用効率が損なわれます。オペレーターは部品を生産するのではなく、設備と戦うために貴重な労働時間を無駄にしています。最初から堅牢なコンポーネントを選択すると、このような定期的でイライラする中断がなくなります。
リスクの軽減
射出成形には、極端な温度と動的な圧力がかかります。このような環境では、耐久性に関してインデックスを過剰に設定する必要があります。高温サーマルオイルシステムにおける壊滅的な漏れは、ただ厄介なだけではありません。それは重大な安全上のインシデントです。リスクを軽減するには、熱スパイクや機械振動に対処できるように設計されたコンポーネントが必要です。高品質の素材と安全なロック機構を優先することで、従業員と資本設備を保護します。エンジニアリング チームは、標準の動作パラメータを超える安全マージンを持つコンポーネントを常に指定する必要があります。
2. モールドコネクタのSTAMP評価フレームワーク
業界の専門家は、コストのかかるサイジングや材料のエラーを防ぐために STAMP 手法を利用しています。このフレームワークでは、購入を確定する前にすべての重要な変数を評価する必要があります。
サイズと流れ
適切なものを選択する 冷却回路のモールドクイックカップリングは 流量から始まります。流量曲線と Cv 値 (流量係数) を分析する必要があります。 Cv 値は、特定の圧力降下でバルブを通過できる流体の量を正確に示します。このメトリックを無視すると、コネクタがボトルネックになりやすくなります。また、ねじの規格も正確に一致させる必要があります。 NPT、BSPT、およびメートルねじを混合すると、直ちにかじりや漏れが発生します。プライマリマニホールドホースに対して内部通路の寸法を常に確認してください。
温度と流体の互換性
熱により劣悪な材料が急速に劣化します。連続動作温度とピーク温度スパイクの両方を評価する必要があります。水を利用するシステムは、サーマルオイルやグリコール混合物をポンピングするシステムとは大きく異なる動作をします。ここではシールの選択が最も重要です。流体の化学的性質によって、エラストマーの選択が決まります。
シール材質の適合性ガイド
| シール材質の |
最適な流体適合性 |
最大温度範囲 |
よくある間違い |
| ニトリル(ブナN) |
標準水、マイルドオイル |
最大 212°F (100°C) |
高温油システムでの使用 |
| EPDM |
熱水、蒸気、グリコール |
最大 300°F (150°C) |
石油ベースの油への暴露 |
| バイトン (FKM) |
サーマルオイル、強力な化学薬品 |
最大 400°F (200°C) |
標準冷水仕様(オーバーエンジニアリング) |
応用と力学
アプリケーションによってコネクタの内部機構が決まります。通常、バルブ付き設計とバルブなし設計のどちらかを選択します。バルブのないストレートスルー設計により、最大流量とゼロ圧力損失が実現します。ただし、切断中に液体がこぼれます。シングルまたはダブルの遮断機構を備えたバルブ付きモデルは、工具交換時のゼロ流出を防ぎます。ダブルシャットオフバルブがソケットとプラグの両方に液体を閉じ込めます。清潔な作業スペースの必要性と、無制限の流体速度の要件とのバランスを取る必要があります。
材料の選択 (金属 vs. エンジニアリングプラスチック)
材料の選択は耐久性に直接影響します。真鍮は、優れた機械加工性と適度な耐食性により、従来の水冷の標準であり続けています。ただし、クリーンルームや腐食性流体の用途にはステンレス鋼が必要です。ステンレス鋼は化学的劣化に強く、高度な機械的酷使にも耐えます。最近、先進的な人工複合材料やプラスチックが市場に参入しています。優れた軽量化とコスト効率を実現します。工場環境の過酷さと、高級金属の初期費用を天秤にかけなければなりません。
圧力定格
通常の使用圧力のみに基づいてコネクタのサイズを決定しないでください。十分な破裂圧力の安全マージンを構築する必要があります。動的流体システムは、一般にウォーターハンマーとして知られる油圧衝撃を受けます。バルブが急速に閉じると、流体の勢いにより大きな圧力スパイクが発生します。コネクタにこの衝撃を吸収するための構造的完全性が欠けていると、ロック機構が機能しなくなります。メーカーがコンポーネントの静荷重だけでなく、周期的な圧力疲労をテストしていることを必ず確認してください。
3. 切断頻度と作業環境要因
ツール交換のための人間工学
現代の製造業では、競争力を維持するために迅速なツールの切り替えが必要です。この効率化には人間工学が大きな役割を果たします。プッシュ接続メカニズムにより、オペレーターは片手でラインを固定できます。これにより、接続ごとに貴重な秒数が節約されます。逆に、手動でスリーブを格納するには、両手とより大きな肉体的労力が必要です。毎日高頻度の金型交換を実行する施設では、プッシュ接続設計によりオペレーターの疲労が大幅に軽減されます。人間工学の向上により、より高速で安全な接続が実現します。
安全機構
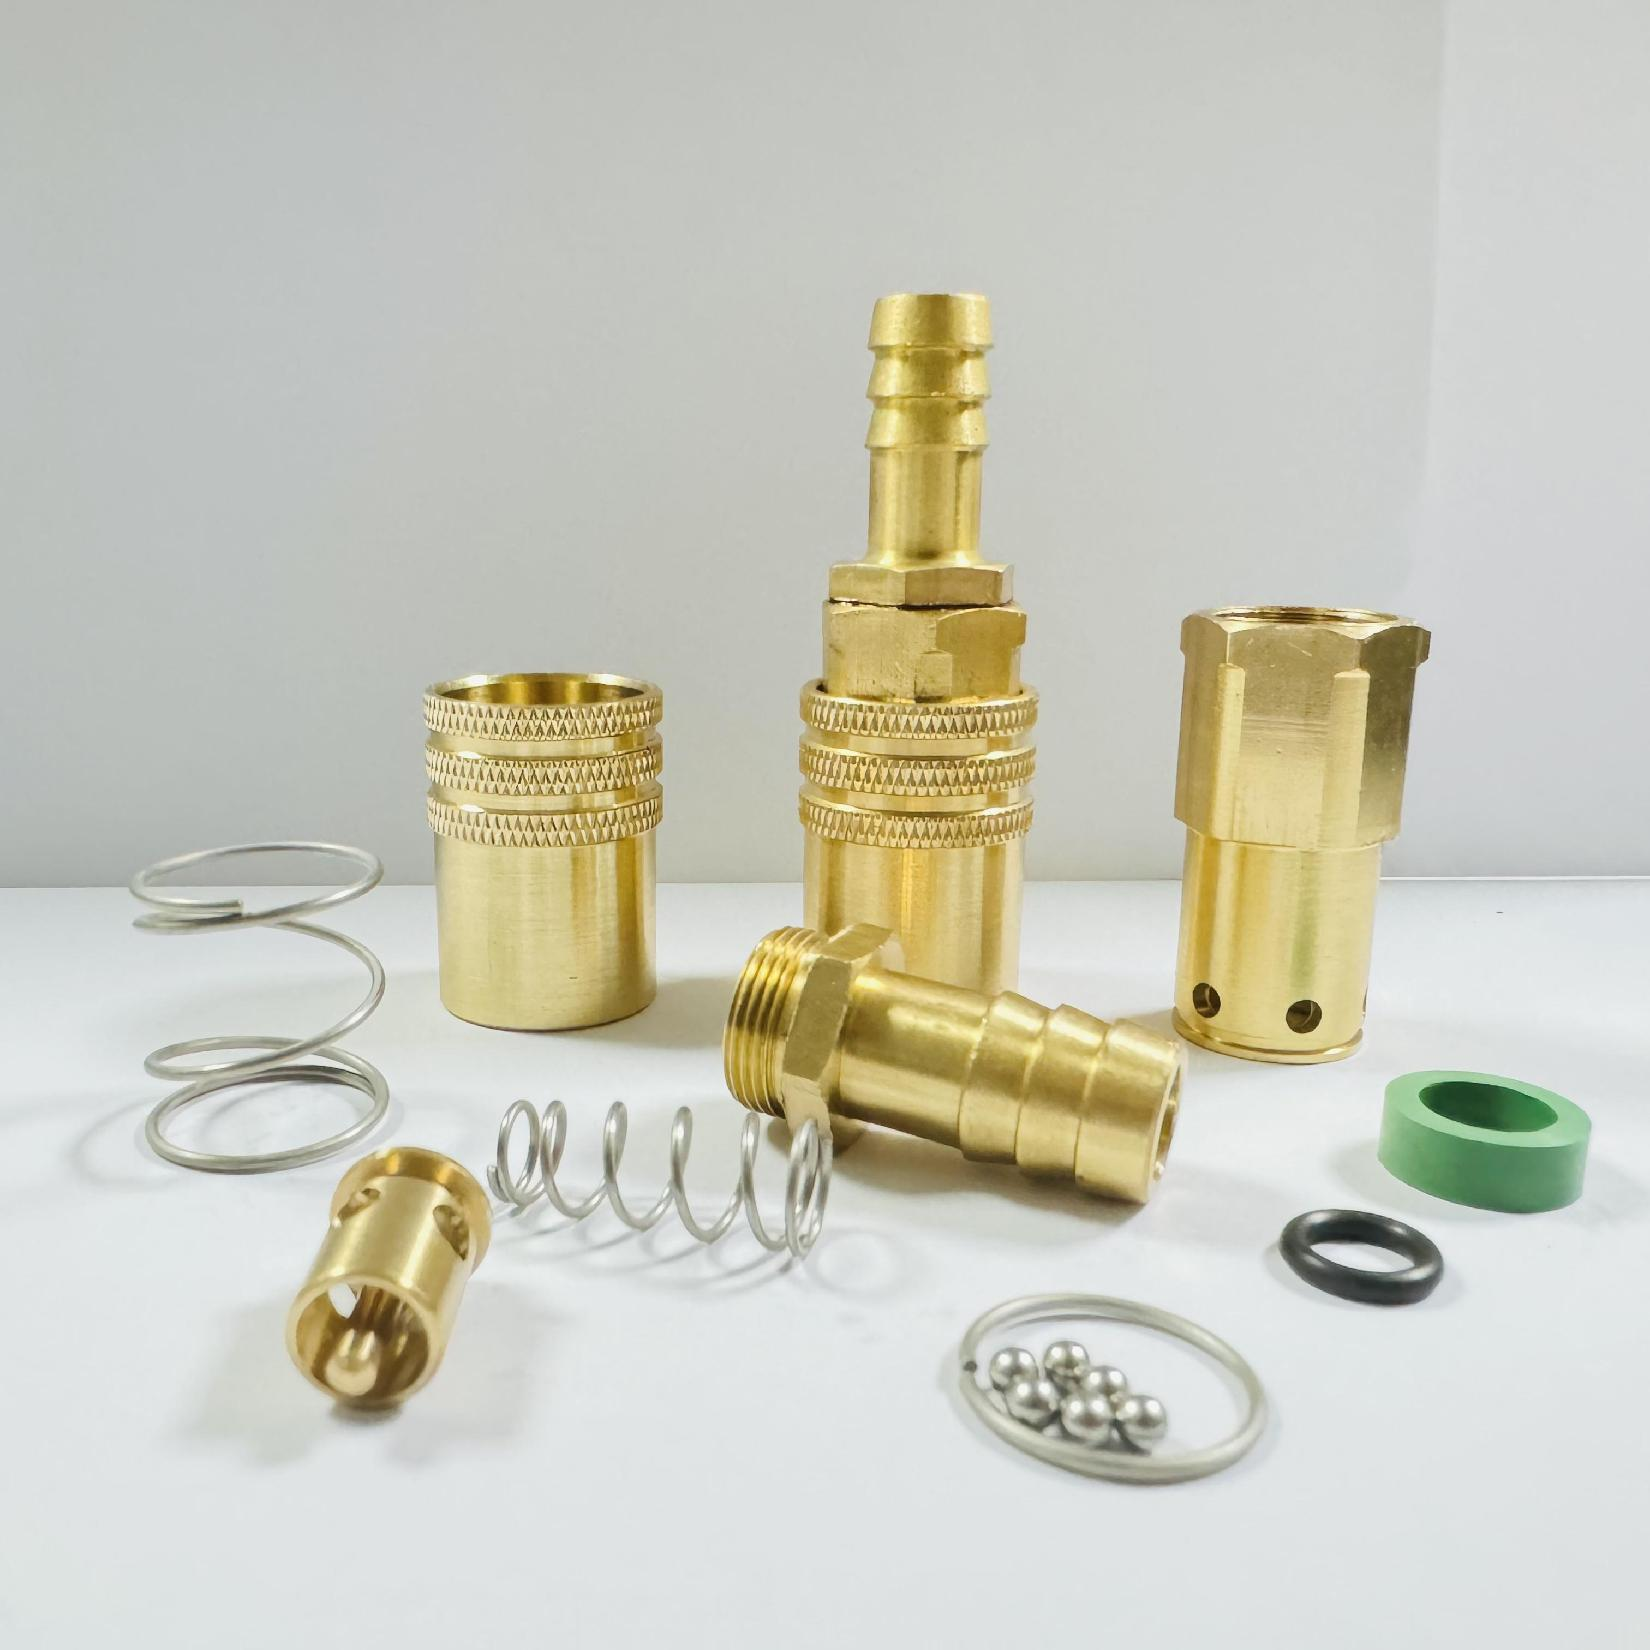
密閉した高振動のマニホールド環境は、独特の脅威をもたらします。標準スリーブは、動作中に振動して緩んだり、隣接するホースに引っかかったりする可能性があります。これにより偶発的な切断が発生し、高温の冷却剤が機械全体に噴霧されます。これに対処するには、スリーブ ロックが統合されたコネクタを指定してください。これらの安全リリース システムを外すには、意図的にひねって引く動作が必要です。目視検査が困難な密集したツーリングエリアでも安心です。
環境上の危険性
射出成形機の周囲の環境条件を評価します。工場の床では、浮遊粉塵、研磨破片、外部からの機械的衝撃が発生します。ソケットが露出したままになっていると、ロッキング ボールや内部の O リングに破片が容易に侵入します。この汚れにより、バルブが適切に固定されなくなります。このような過酷なシナリオでは、耐久性の高いカップリング ボディを指定するか、保護ダスト キャップとスリーブを利用する必要があります。接続ポイントを保護すると、冷却回路全体の動作寿命が延びます。
非標準要件の特定
標準のカタログ オプションでほとんどの冷却の問題は解決されますが、すべてを解決できるわけではありません。場合によっては、標準ソケットでは収まらない非常に複雑なマニホールド間隔が発生することがあります。極端な温度変化や独自の流体ブレンドによっても、標準シールは故障点を超えてしまいます。エンジニアリングパラメータが一般的な動作範囲を超えている場合、標準部品をシステムに無理に押し込むと確実に故障が発生します。これらの非標準要件を早期に特定することで、将来的に費用のかかる機械の改造を防ぐことができます。
費用対効果の分析
オーダーメイドのエンジニアリングには先行投資が必要です。カスタム設計ではリードタイムが長くなり、初期試作コストも高くなります。ただし、これらの初期費用と長期的な運用上の利益を比較検討する必要があります。カスタマイズされたジオメトリによりエルボ ジョイントが不要になり、流速が大幅に向上する可能性があります。この改善されたフローにより、サイクル時間が数秒短縮されます。 1 年間の継続生産を通じて、スクラップ率が低下し、部品生産量が増加するため、初期エンジニアリング投資が容易に正当化されます。カスタマイズにより、根本原因である非効率性が解決されます。
スケーラビリティ
1 台のマシン用にオーダーメイドのソリューションを設計する場合は、それが確実に拡張できるようにする必要があります。高度に専門化された部品でも、メーカーが一貫して再現できなければ役に立ちません。エンジニアリング パートナーと緊密に連携して、量産に必要な厳しい公差を確実に満たすようにしてください。このカスタム コンポーネントを複数の施設で標準化して、スペアパーツの在庫を簡素化します。スケーラブルなカスタム ソリューションは、単一マシンの利点を全社的な競争力に変えます。
品質保証とテスト
サプライヤーの優秀さは、品質管理部門によって決まります。バッチテストプロトコルに関して完全な透明性を要求する必要があります。破裂圧力の検証とサイクルテストに関する資料を請求してください。信頼できるメーカーは、ISO への準拠を保証する材料認証をすぐに提供します。ベンダーがテスト方法を共有することに躊躇する場合は、他のところを探すべきです。厳格なテストにより、欠陥のあるバッチが施設に届くことがなくなります。
サプライチェーンの信頼性
最も耐久性のあるコンポーネントであっても、最終的には交換用シールまたは予備プラグが必要になります。選択したサプライヤーは、優れた在庫深さを証明する必要があります。重要な交換部品の標準リードタイムを評価します。複数の国で施設を運営する場合、グローバルな可用性ネットワークが重要です。ベンダーは部品を迅速に出荷できないため、軽度のシール不良が製造ボトルネックを引き起こすことはありません。堅牢な物流を優先するサプライヤーと提携します。
エンジニアリングサポート
サプライヤーを評価することは、製品カタログをめくることだけではありません。単なるディストリビューターではなく、パートナーが必要です。最良のサプライヤーは、専用のアプリケーション エンジニアリング支援を提供します。これらは流量計算の実行に役立ち、詳細な流体適合性チャートを提供します。エンジニアリング サポートを精査するときは、次の重要な手順に従ってください。
- 高圧コンポーネントの包括的なバッチ テスト レポートをリクエストします。
- ISO 準拠と材料トレーサビリティ認証を確認します。
- 重要な交換用シールと O リングの在庫を分析します。
- 特定のマニホールドに対してカスタム流量計算を実行するサプライヤーの意欲を評価します。
- グローバルな流通ネットワークを評価して、部品を迅速に入手できるようにします。
エンジニアリング段階に携わるサプライヤーは、注文書が署名される前に仕様のエラーを発見するのに役立ちます。
結論
- 熱制御を最適化するために、内部流量と堅牢な材料の耐久性のバランスを常に保ちます。
- STAMP メソッドを厳密に適用して、シール材料を特定の流体および温度に適合させます。
- 高振動、高温環境ではスリーブロックなどの安全機能を優先してください。
- テストの透明性とアプリケーション エンジニアリングのサポートに基づいてサプライヤーを精査します。
調達段階での厳密な仕様は、施設の稼働時間への直接投資として機能します。軽微なコンポーネントが大きな生産遅延を引き起こさないようにしてください。今すぐエンジニアリング専門家に相談し、技術的なサイジング ガイドをダウンロードし、特定の流量パラメータに基づいてカスタマイズされた見積もりをリクエストして、適切なサイズを確保してください。 あなたの操作のための金型クイックカップリング 。
よくある質問
Q: シングルシャットオフモールドカップリングとダブルシャットオフモールドカップリングの違いは何ですか?
A: シングル遮断カップリングにはソケット内にのみバルブが含まれており、接続を外すと片側の流体の流れが停止します。より高い流量が得られますが、プラグ側からの少量の流出は許容されます。二重遮断カップリングは、ソケットとプラグの両方にバルブを備えています。これにより、全体的な流速がわずかに制限されますが、液体の流出が完全に防止され、作業スペースが安全で清潔に保たれます。
Q: 冷却回路モールドクイックカップリングの正しい流量サイズを計算するにはどうすればよいですか?
A: メーカーが提供するCv値(流量係数)を使用して適切な流量を計算します。このメトリクスは、特定の圧力降下 (デルタ P) でコネクタを通過する流体の量を示します。圧力降下グラフを確認して、冷却回路にボトルネックを生じさせることなく、選択したサイズがマニホールドに必要なガロン/分 (GPM) を満たしていることを確認する必要があります。
Q: 高温サーマルオイルに最適なシール材質はどれですか?
A: FKM(通称バイトン)は高温熱媒油に最適なシール材です。最大 400°F (200°C) の極度の熱に耐え、合成油による化学劣化を防ぎます。ニトリルと EPDM はサーマルオイルにさらされるとすぐに硬化、亀裂、膨潤し、致命的な漏れを引き起こします。シールの選択を最終的に行う前に、必ずピーク動作温度を確認してください。
Q: 異なるメーカーのカップリング プラグとソケットを組み合わせて使用できますか?
A: いいえ。異なるメーカーのプラグとソケットを混合して使用することは非常に危険です。外見的にはプロファイルが似ているように見えても、ロッキング ボールの溝や内部公差には微細な違いが存在します。ブランド間での混合は、シールの早期摩耗、予期せぬ切断、深刻な液体漏れを引き起こします。さらに、部品を混ぜると、すべてのメーカー保証と責任範囲が即座に無効になります。


