Ingenjörsteam och inköpschefer står inför en verklighet som står inför hög insats varje dag på fabriksgolvet. Att specificera fel anslutning leder rutinmässigt till farliga vätskeläckor, oväntade maskinstopp och allvarligt försämrad kylningseffektivitet. Du måste se långt bortom den grundläggande enhetskostnaden när du skaffar dessa viktiga komponenter. Att utvärdera exakta tekniska krav förhindrar katastrofala fel under krävande produktionscykler. När du matchar komponenter perfekt till ditt system optimerar du termisk prestanda över hela linjen. Omvänt skapar en dåligt matchad anslutning farliga flödesbegränsningar. Detta stör den nödvändiga termiska regleringen och avsevärt förlänger cykeltiderna i moderna formsprutningsoperationer. I denna detaljerade guide ger vi en noggrann uppdelning av standardspecifikationer. Du kommer att upptäcka hur applikationsvariabler dikterar materialval och säkerhetsval. Vi beskriver också strikta kriterier för att utvärdera potentiella tillverkningspartners. Detta säkerställer att du fattar ett säkert, databaserat köpbeslut för din anläggning.
Viktiga takeaways
- Kylningseffektiviteten beror direkt på att den interna flödeskapaciteten matchar de exakta kraven för formens kylkretsar.
- STAMP-metoden (storlek, temperatur, applicering, material, tryck) är industristandarden för att minimera specifikationsfel.
- Tätningskompatibilitet och frånkopplingsfrekvens är de vanligaste felpunkterna i formsprutningsmiljöer.
- Att utvärdera en snabbkopplingsleverantör kräver att deras testprotokoll kontrolleras, inte bara deras katalogtillgänglighet.
Kylningseffektivitet kontra cykeltider
Termisk reglering är hjärtslaget i varje framgångsrik formsprutningsprocess. När du väljer en anslutning dikterar dess interna geometri hur vätskan rör sig genom ditt system. Flödesbegränsningar skapar ett märkbart tryckfall, ofta kallat Delta P. Högt Delta P innebär att kylvätskan tappar hastighet innan den ens når formen. Detta påverkar direkt värmeöverföringshastigheterna. Om formen inte kan kyla plasten tillräckligt snabbt, ökar cykeltiderna. Till och med en tvåsekunders fördröjning per cykel leder till massiva produktionsförluster över en miljondelskörning. Korrekt specifikation säkerställer att ditt VVS inte fungerar som en flaskhals.
Underhåll realiteter
Underspecificering av komponenter introducerar dolda operativa bördor. Anläggningar möter ofta för tidigt tätningsslitage, oväntad vätskeförlust och allvarliga säkerhetsrisker under verktygsbyten. När tätningar bryts ned snabbare än förväntat måste underhållsteam stoppa produktionen för att ersätta dem. Läckande kylvätska skapar även halkrisk på fabriksgolvet. Dessa dagliga underhållsverkligheter förstör operativ effektivitet. Operatörer slösar bort värdefulla arbetstimmar på stridsutrustning snarare än att tillverka delar. Att välja robusta komponenter från början eliminerar dessa konstanta, frustrerande avbrott.
Riskreducering
Formsprutning innebär extrema temperaturer och dynamiska tryck. I dessa miljöer måste du överindexera hållbarheten. En katastrofal läcka i ett termiskt oljesystem med hög temperatur är inte bara rörigt; det är en allvarlig säkerhetsincident. Riskreducering kräver komponenter som är konstruerade för att hantera termiska spikar och mekaniska vibrationer. Genom att prioritera högkvalitativa material och säkra låsmekanismer skyddar du din personal och din kapitalutrustning. Ingenjörsteam bör alltid specificera komponenter med säkerhetsmarginaler som överstiger standarddriftsparametrar.
2. STAMP-utvärderingsramen för formanslutningar
Branschfolk förlitar sig på STAMP-metoden för att förhindra kostsamma dimensionerings- och materialfel. Detta ramverk tvingar dig att utvärdera varje kritisk variabel innan du slutför ett köp.
Storlek & Flöde
Att välja rätt kylkretsar form snabbkoppling börjar med flödeskapacitet. Du måste analysera flödeskurvor och Cv-värden (flödeskoefficienter). Cv-värdet talar om exakt hur mycket vätska som kan passera genom ventilen vid ett specifikt tryckfall. Om du ignorerar detta mått, blir kontakten lätt en flaskhals. Du måste också matcha trådstandarder noggrant. Blandning av NPT-, BSPT- och metriska gängor orsakar omedelbar bildning och läckage. Kontrollera alltid inre passagedimensioner mot dina primära grenrörsslangar.
Temperatur- och vätskekompatibilitet
Värme bryter ner sämre material snabbt. Du måste utvärdera både kontinuerliga driftstemperaturer och termiska toppar. System som använder vatten beter sig mycket annorlunda än de som pumpar termiska oljor eller glykolblandningar. Val av tätning är av största vikt här. Kemin i din vätska dikterar ditt val av elastomer.
Guide för tätningsmaterial Kompatibilitet
| Tätningsmaterial |
Optimal vätskekompatibilitet |
Maximalt temperaturområde |
Vanliga misstag |
| Nitril (Buna-N) |
Standardvatten, milda oljor |
Upp till 212°F (100°C) |
Används i oljesystem med hög värme |
| EPDM |
Varmvatten, ånga, glykol |
Upp till 300°F (150°C) |
Exponering för petroleumbaserade oljor |
| Viton (FKM) |
Termiska oljor, starka kemikalier |
Upp till 400°F (200°C) |
Specificerar för standard kallvatten (over-engineering) |
Applikation & Mekanik
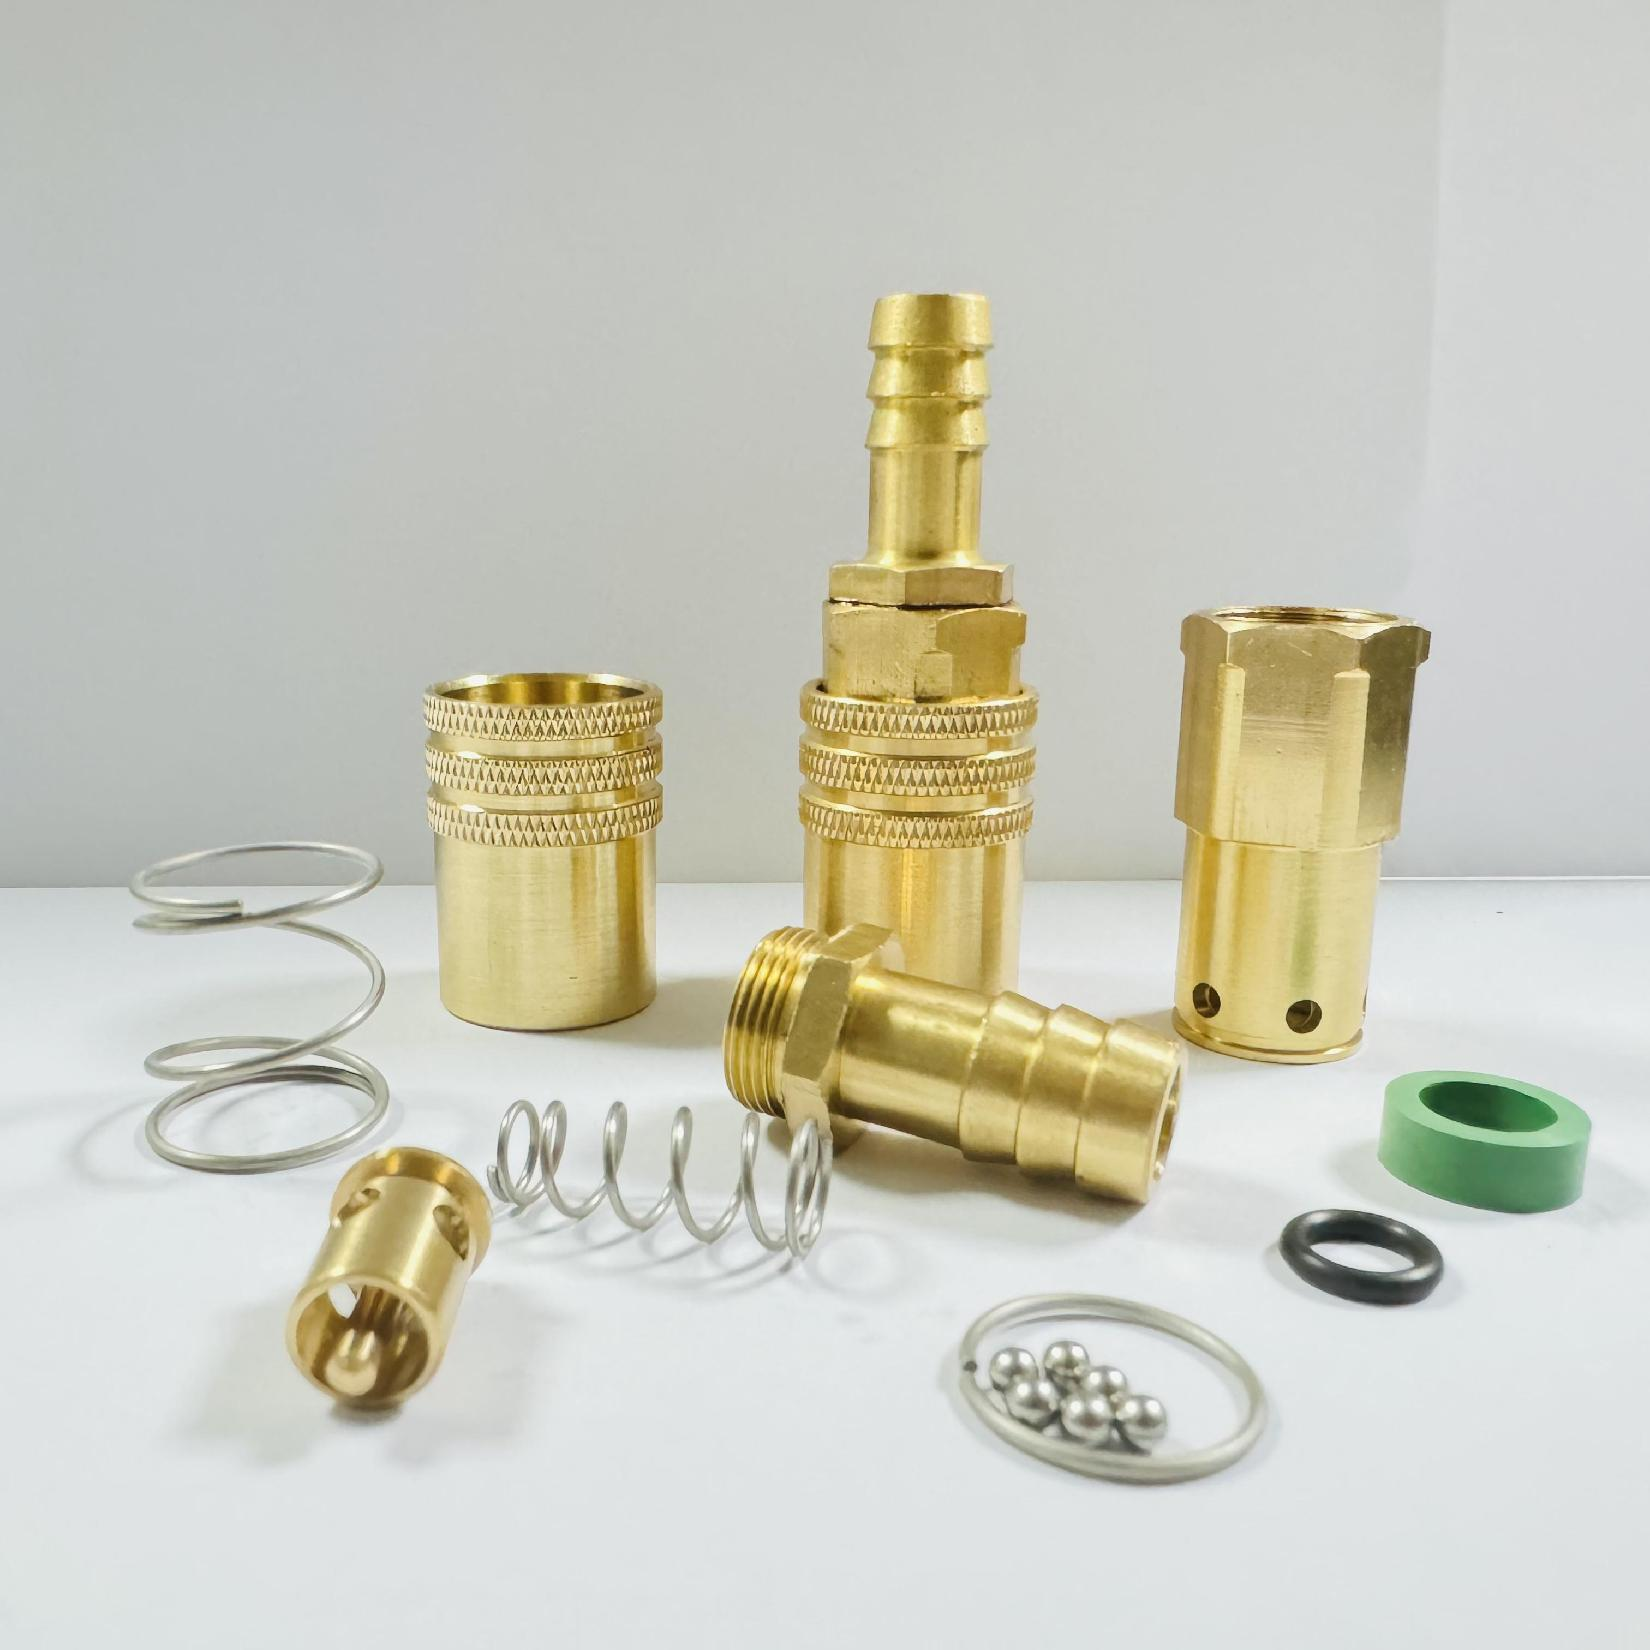
Din applikation bestämmer den interna mekaniken för kontakten. Du väljer vanligtvis mellan ventilförsedd och icke-ventilerad design. Icke-ventilförsedda, raka konstruktioner erbjuder maximala flödeshastigheter och noll tryckfall. Däremot spiller de vätska vid frånkoppling. Ventilförsedda modeller, med enkel eller dubbel avstängningsmekanism, förhindrar spill vid verktygsbyten. Dubbla avstängningsventiler fångar upp vätska i både uttaget och stickkontakten. Du måste balansera behovet av en ren arbetsyta mot kravet på obegränsad vätskehastighet.
Materialval (metaller vs. tekniska plaster)
Materialval påverkar hållbarheten direkt. Mässing är fortfarande standarden för traditionell vattenkylning på grund av dess utmärkta bearbetbarhet och måttliga korrosionsbeständighet. Renrum och applikationer med frätande vätskor kräver dock rostfritt stål. Rostfritt stål motstår kemisk nedbrytning och tål högre mekanisk misshandel. Nyligen har avancerade kompositer och plaster kommit in på marknaden. De erbjuder exceptionell viktminskning och kostnadseffektivitet. Du måste väga hårdheten i din fabriksmiljö mot den initiala kostnaden för premiummetaller.
Tryckvärderingar
Dimensionera aldrig en koppling enbart baserat på normalt arbetstryck. Du måste bygga in en avsevärd säkerhetsmarginal för sprängtryck. Dynamiska vätskesystem upplever hydraulisk chock, allmänt känd som vattenhammare. När en ventil stänger snabbt skapar vätskemomentum en massiv tryckspets. Om din kontakt saknar den strukturella integriteten för att absorbera denna stöt, kommer låsmekanismen att misslyckas. Kontrollera alltid att tillverkaren testar sina komponenter för cyklisk tryckutmattning, inte bara statisk belastning.
3. Koppla bort Frekvens- och Arbetsmiljöfaktorer
Ergonomi för verktygsbyten
Modern tillverkning kräver snabba verktygsbyten för att förbli konkurrenskraftig. Ergonomi spelar en stor roll i denna effektivitet. Push-to-connect-mekanismer gör att operatörer kan säkra linjer med en hand. Detta sparar värdefulla sekunder per anslutning. Omvänt kräver manuell indragning av ärmen två händer och större fysisk ansträngning. För anläggningar som utför högfrekventa formbyten dagligen, reducerar push-to-connect-designer drastiskt förarens trötthet. Bättre ergonomi leder till snabbare och säkrare anslutningar.
Säkerhetsmekanismer
Täta miljöer med hög vibration utgör ett unikt hot. Standardhylsor kan vibrera lösa eller haka på intilliggande slangar under drift. Detta orsakar oavsiktliga frånkopplingar och sprutar varm kylvätska över maskinen. För att bekämpa detta, specificera kontakter med integrerade hylslås. Dessa säkerhetsutlösningssystem kräver en avsiktlig vrid-och-drag-rörelse för att koppla ur. De ger sinnesfrid i tätt packade verktygsområden där visuell inspektion är svår.
Miljöfaror
Bedöm omgivningsförhållandena kring dina formsprutningsmaskiner. Fabriksgolv genererar luftburet damm, nötande skräp och yttre mekaniska stötar. Om ett uttag sitter exponerat infiltrerar skräp lätt låskulorna och de inre O-ringarna. Denna förorening hindrar ventilen från att sitta ordentligt. I dessa svåra scenarier bör du specificera robusta kopplingskroppar eller använda skyddande dammskydd och hylsor. Skydd av anslutningspunkten förlänger hela kylkretsens livslängd.
Identifiera icke-standardiserade krav
Standardkatalogalternativ löser de flesta kylningsutmaningar, men de kan inte fixa allt. Ibland stöter du på mycket komplexa grenrörsavstånd som standarduttag helt enkelt inte kan passa in i. Extrema temperaturvariationer eller proprietära vätskeblandningar trycker också standardtätningar förbi deras felpunkter. När dina tekniska parametrar faller utanför typiska driftsområden, garanterar misslyckande att tvinga in en standarddel i systemet. Att identifiera dessa icke-standardiserade krav tidigt förhindrar kostsamma maskinmodifieringar på vägen.
Kostnads-nyttoanalys
Skräddarsydd ingenjörskonst kräver kapital i förväg. Anpassade konstruktioner har längre ledtider och högre initiala prototypkostnader. Du måste dock väga dessa initiala kostnader mot långsiktiga operativa vinster. En anpassad geometri kan eliminera en armbågsled, vilket drastiskt förbättrar flödeshastigheten. Detta förbättrade flöde minskar din cykeltid med flera sekunder. Under ett år av kontinuerlig produktion motiverar de minskade skrotmängderna och den ökade detaljproduktionen lätt den initiala ingenjörsinvesteringen. Anpassning löser rotorsaker ineffektivitet.
Skalbarhet
Om du designar en skräddarsydd lösning för en maskin måste du se till att den skalas. En mycket specialiserad del är värdelös om tillverkaren inte kan återskapa den konsekvent. Arbeta nära din ingenjörspartner för att garantera att de håller de snäva toleranser som krävs för massproduktion. Standardisera denna anpassade komponent över flera anläggningar för att förenkla ditt reservdelslager. Skalbara anpassade lösningar förvandlar en enskild maskins fördel till en företagsomfattande konkurrensfördel.
Kvalitetssäkring & testning
En leverantör är bara så bra som deras kvalitetskontrollavdelning. Du bör kräva total transparens angående deras batchtestprotokoll. Be om dokumentation om sprängtrycksvalidering och cykeltestning. Pålitliga tillverkare tillhandahåller lätt materialcertifieringar som säkerställer ISO-överensstämmelse. Om en leverantör tvekar att dela med sig av sina testmetoder bör du leta någon annanstans. Rigorösa tester förhindrar att defekta partier någonsin når din anläggning.
Tillförlitlighet i försörjningskedjan
Även de mest hållbara komponenterna kräver så småningom ersättningstätningar eller reservpluggar. Din valda leverantör måste visa ett imponerande lagerdjup. Bedöm deras standardledtider för kritiska reservdelar. Ett globalt tillgänglighetsnätverk är avgörande om du driver anläggningar i flera länder. Ett mindre tätningsfel bör aldrig orsaka en tillverkningsflaskhals eftersom en leverantör inte kan skicka delar snabbt. Samarbeta med leverantörer som prioriterar robust logistik.
Ingenjörsstöd
Att utvärdera en leverantör går längre än att bläddra i en produktkatalog. Du behöver en partner, inte bara en distributör. De bästa leverantörerna erbjuder dedikerad applikationsteknisk assistans. De hjälper dig att köra flödesberäkningar och tillhandahåller detaljerade vätskekompatibilitetsdiagram. Följ dessa viktiga steg när du granskar deras tekniska support:
- Begär omfattande batchtestningsrapporter för deras högtryckskomponenter.
- Verifiera deras ISO-överensstämmelse och materialspårbarhetscertifieringar.
- Analysera deras lagerdjup för kritiska ersättningstätningar och O-ringar.
- Bedöm leverantörens vilja att utföra skräddarsydda flödesberäkningar för just ditt grenrör.
- Utvärdera deras globala distributionsnätverk för att säkerställa snabb reservdelstillgänglighet.
Leverantörer som engagerar sig i konstruktionsfasen hjälper dig att fånga specifikationsfel innan inköpsorder signeras.
Slutsats
- Balansera alltid intern flödeskapacitet med robust materialhållbarhet för att optimera termisk reglering.
- Använd STAMP-metoden religiöst för att matcha tätningsmaterial till specifika vätskor och temperaturer.
- Prioritera säkerhetsfunktioner som ärmlås i miljöer med hög vibration och hög värme.
- Vet era leverantörer baserat på deras testtransparens och applikationsteknisk support.
Rigorösa specifikationer i upphandlingsstadiet fungerar som en direkt investering i anläggningens drifttid. Låt inte en mindre komponent orsaka stora produktionsförseningar. Rådgör med en ingenjörsspecialist idag, ladda ner en teknisk dimensioneringsguide och begär en skräddarsydd offert baserad på dina specifika flödesparametrar för att säkra rätt formsnabbkoppling för din verksamhet.
FAQ
F: Vad är skillnaden mellan enkelavstängnings- och dubbelavstängningsformkopplingar?
S: En enkel avstängningskoppling innehåller endast en ventil i uttaget, som stoppar vätskeflödet på ena sidan när den är frånkopplad. Den erbjuder högre flödeshastigheter men tillåter mindre spill från pluggsidan. En dubbel avstängningskoppling har ventiler i både uttag och stickpropp. Detta förhindrar vätskespill helt och håller arbetsutrymmen säkra och rena, även om det begränsar den totala flödeshastigheten något.
F: Hur beräknar jag rätt flödesstorlek för kylkretsar med snabbkoppling?
S: Du beräknar korrekt flödesstorlek med hjälp av Cv-värdet (flödeskoefficient) som tillhandahålls av tillverkaren. Detta mått indikerar hur mycket vätska som passerar genom anslutningen vid ett specifikt tryckfall (Delta P). Du måste granska tryckfallsdiagrammen för att säkerställa att den valda storleken uppfyller ditt grenrörs erforderliga gallon per minut (GPM) utan att skapa en flaskhals i kylkretsen.
F: Vilket tätningsmaterial är bäst för termisk olja med hög temperatur?
S: FKM (allmänt känd som Viton) är det optimala tätningsmaterialet för termiska oljor med hög temperatur. Den tål extrem värme upp till 400°F (200°C) och motstår kemisk nedbrytning från syntetiska oljor. Nitril och EPDM kommer snabbt att härda, spricka eller svälla om de utsätts för termiska oljor, vilket leder till katastrofala läckor. Verifiera alltid högsta driftstemperaturer innan du slutför valet av tätning.
F: Kan jag blanda och matcha kopplingskontakter och uttag från olika tillverkare?
S: Nej. Att blanda och matcha kontakter och uttag från olika tillverkare är mycket farligt. Även om profilerna ser likadana ut finns det mikroskopiska skillnader i låskulspår och inre toleranser. Blandning mellan olika märken orsakar för tidigt slitage av tätningar, oväntade urkopplingar och allvarliga vätskeläckor. Dessutom ogiltigförklarar blandning av delar omedelbart alla tillverkargarantier och ansvarsskydd.


