As equipes de engenharia e os gerentes de compras enfrentam uma realidade de alto risco todos os dias no chão de fábrica. Especificar o conector errado rotineiramente leva a vazamentos de fluidos perigosos, tempo de inatividade inesperado da máquina e eficiência de resfriamento gravemente comprometida. Você deve olhar muito além do custo unitário básico ao adquirir esses componentes vitais. A avaliação exata dos requisitos de engenharia evita falhas catastróficas durante ciclos de produção exigentes. Ao combinar perfeitamente os componentes com o seu sistema, você otimiza o desempenho térmico em todos os aspectos. Por outro lado, uma conexão inadequada cria restrições de fluxo perigosas. Isto interrompe a regulação térmica necessária e prolonga significativamente os tempos de ciclo nas operações modernas de moldagem por injeção. Neste guia detalhado, fornecemos uma análise rigorosa das especificações padrão. Você descobrirá como as variáveis de aplicação determinam a seleção de materiais e as escolhas de segurança. Também delineamos critérios rigorosos para avaliar potenciais parceiros de produção. Isso garante que você tome uma decisão de compra confiável e baseada em dados para suas instalações.
Principais conclusões
- A eficiência do resfriamento depende diretamente da adequação da capacidade de fluxo interno aos requisitos exatos dos circuitos de resfriamento do molde.
- A metodologia STAMP (Tamanho, Temperatura, Aplicação, Material, Pressão) é o padrão da indústria para minimizar erros de especificação.
- A compatibilidade da vedação e a frequência de desconexão são os pontos de falha mais comuns em ambientes de moldagem por injeção.
- Avaliar um fornecedor de acoplamento rápido de molde requer a verificação de seus protocolos de teste, não apenas de sua disponibilidade de catálogo.
Eficiência de resfriamento versus tempos de ciclo
A regulação térmica é o coração de qualquer processo de moldagem por injeção bem-sucedido. Quando você seleciona um conector, sua geometria interna determina como o fluido se move pelo sistema. As restrições de fluxo criam uma queda de pressão perceptível, muitas vezes chamada de Delta P. Um Delta P alto significa que o refrigerante perde velocidade antes mesmo de atingir o molde. Isso impacta diretamente as taxas de transferência térmica. Se o molde não conseguir resfriar o plástico com rapidez suficiente, os tempos de ciclo aumentam. Mesmo um atraso de dois segundos por ciclo provoca enormes perdas de produção ao longo de uma tiragem de um milhão de peças. A especificação adequada garante que seu encanamento não funcione como um gargalo.
Realidades de Manutenção
A subespecificação de componentes introduz encargos operacionais ocultos. As instalações muitas vezes enfrentam desgaste prematuro da vedação, perda inesperada de fluido e graves riscos de segurança durante as trocas de ferramentas. Quando as vedações se degradam mais rapidamente do que o previsto, as equipes de manutenção devem interromper a produção para substituí-las. O vazamento de líquido refrigerante também cria riscos de escorregamento no chão de fábrica. Estas realidades de manutenção diária destroem a eficiência operacional. Os operadores desperdiçam valiosas horas de trabalho combatendo equipamentos em vez de produzir peças. A escolha de componentes robustos desde o início elimina essas interrupções constantes e frustrantes.
Mitigação de riscos
A moldagem por injeção envolve temperaturas extremas e pressões dinâmicas. Nesses ambientes, você deve superestimar a durabilidade. Um vazamento catastrófico em um sistema de óleo térmico de alta temperatura não é apenas uma bagunça; é um incidente de segurança grave. A mitigação de riscos requer componentes projetados para lidar com picos térmicos e vibrações mecânicas. Ao priorizar materiais de alta qualidade e mecanismos de travamento seguros, você protege seu pessoal e seu equipamento capital. As equipes de engenharia devem sempre especificar componentes com margens de segurança que excedam os parâmetros operacionais padrão.
2. Estrutura de avaliação STAMP para conectores de molde
Os profissionais da indústria confiam na metodologia STAMP para evitar erros dispendiosos de dimensionamento e de material. Esta estrutura obriga você a avaliar todas as variáveis críticas antes de finalizar uma compra.
Tamanho e Fluxo
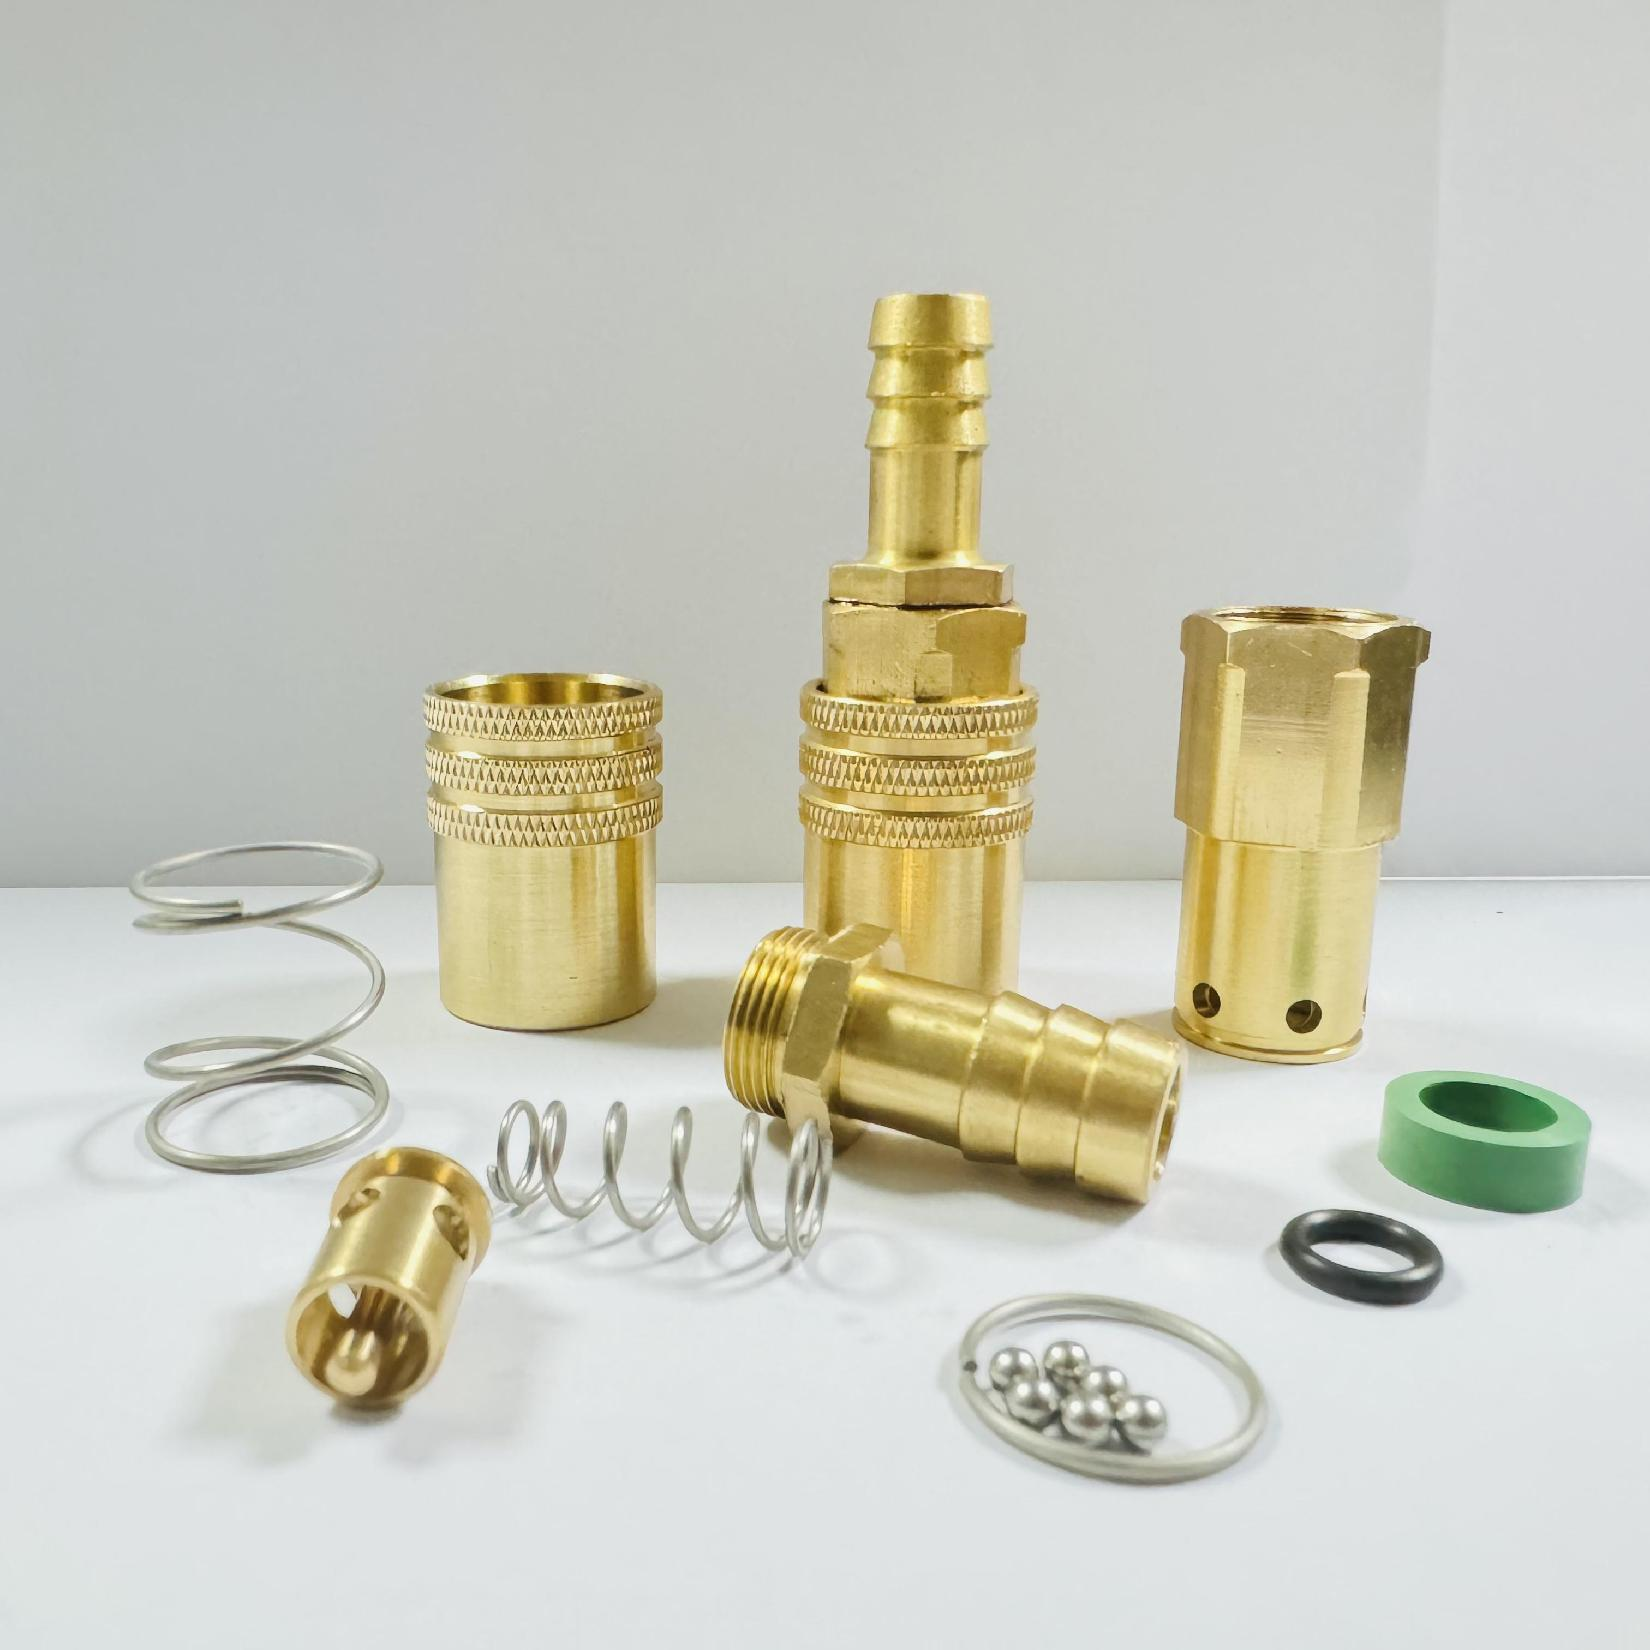
Selecionando o adequado O acoplamento rápido do molde dos circuitos de resfriamento começa com a capacidade de vazão. Você deve analisar curvas de fluxo e valores de Cv (coeficientes de fluxo). O valor Cv informa exatamente quanto fluido pode passar pela válvula em uma queda de pressão específica. Se você ignorar essa métrica, o conector facilmente se tornará um gargalo. Você também deve combinar os padrões de linha com precisão. A mistura de roscas NPT, BSPT e métricas causa escoriações e vazamentos imediatos. Sempre verifique as dimensões da passagem interna em relação às mangueiras do coletor primário.
Compatibilidade de temperatura e fluidos
O calor degrada materiais inferiores rapidamente. Você deve avaliar as temperaturas operacionais contínuas e os picos térmicos. Os sistemas que utilizam água se comportam de maneira muito diferente daqueles que bombeiam óleos térmicos ou misturas de glicol. A seleção do selo é fundamental aqui. A química do seu fluido determina a escolha do elastômero.
Guia de compatibilidade do material de vedação
| Material de vedação |
Compatibilidade ideal com fluidos |
Faixa máxima de temperatura |
Erros comuns |
| Nitrila (Buna-N) |
Água padrão, óleos suaves |
Até 212°F (100°C) |
Uso em sistemas de óleo de alta temperatura |
| EPDM |
Água quente, vapor, glicol |
Até 300°F (150°C) |
Exposição a óleos à base de petróleo |
| Viton (FKM) |
Óleos térmicos, produtos químicos agressivos |
Até 400°F (200°C) |
Especificação para água fria padrão (excesso de engenharia) |
Aplicação e Mecânica
Sua aplicação determina a mecânica interna do conector. Geralmente você escolhe entre designs valvulados e não valvulados. Projetos diretos e sem válvulas oferecem vazões máximas e queda de pressão zero. No entanto, eles derramam fluido durante a desconexão. Modelos valvulados, com mecanismos de fechamento simples ou duplo, evitam derramamento zero durante trocas de ferramentas. Válvulas de corte duplo retêm fluido tanto no soquete quanto no plugue. Você deve equilibrar a necessidade de um espaço de trabalho limpo com o requisito de velocidade irrestrita do fluido.
Seleção de materiais (metais vs. plásticos de engenharia)
As escolhas de materiais impactam diretamente a durabilidade. O latão continua sendo o padrão para resfriamento a água tradicional devido à sua excelente usinabilidade e moderada resistência à corrosão. No entanto, salas limpas e aplicações de fluidos corrosivos exigem aço inoxidável. O aço inoxidável resiste à degradação química e suporta maiores abusos mecânicos. Recentemente, compósitos e plásticos de engenharia avançada entraram no mercado. Eles oferecem redução de peso excepcional e economia. Você deve pesar a dureza do ambiente de sua fábrica em relação ao custo inicial dos metais premium.
Classificações de pressão
Nunca dimensione um conector com base apenas na pressão normal de trabalho. Você deve criar uma margem de segurança de pressão de ruptura substancial. Os sistemas de fluidos dinâmicos sofrem choque hidráulico, comumente conhecido como golpe de aríete. Quando uma válvula fecha rapidamente, o impulso do fluido cria um enorme pico de pressão. Se o seu conector não tiver integridade estrutural para absorver esse choque, o mecanismo de travamento falhará. Sempre verifique se o fabricante testa seus componentes quanto à fadiga por pressão cíclica, e não apenas a cargas estáticas.
3. Frequência de desconexão e fatores do ambiente de trabalho
Ergonomia para trocas de ferramentas
A fabricação moderna exige trocas rápidas de ferramentas para permanecer competitiva. A ergonomia desempenha um papel importante nessa eficiência. Os mecanismos push-to-connect permitem que os operadores protejam as linhas com uma mão. Isso economiza segundos valiosos por conexão. Por outro lado, a retração manual da manga requer as duas mãos e maior esforço físico. Para instalações que executam trocas diárias de moldes de alta frequência, os projetos push-to-connect reduzem drasticamente a fadiga do operador. Melhor ergonomia leva a conexões mais rápidas e seguras.
Mecanismos de Segurança
Ambientes múltiplos apertados e de alta vibração representam uma ameaça única. As luvas padrão podem vibrar soltas ou prender nas mangueiras adjacentes durante a operação. Isso causa desconexões acidentais, espalhando líquido refrigerante quente pela máquina. Para combater isso, especifique conectores com travas de manga integradas. Esses sistemas de liberação de segurança exigem um movimento deliberado de torcer e puxar para serem desengatados. Eles proporcionam tranquilidade em áreas de ferramentas densamente povoadas, onde a inspeção visual é difícil.
Riscos Ambientais
Avalie as condições ambientais ao redor de suas máquinas de moldagem por injeção. Os pisos das fábricas geram poeira transportada pelo ar, detritos abrasivos e impactos mecânicos externos. Se um soquete ficar exposto, os detritos se infiltrarão facilmente nas esferas de travamento e nos anéis de vedação internos. Esta contaminação impede que a válvula se encaixe corretamente. Nestes cenários difíceis, você deve especificar corpos de acoplamento robustos ou utilizar capas e capas protetoras contra poeira. A proteção do ponto de conexão prolonga a vida útil operacional de todo o circuito de refrigeração.
Identificando requisitos fora do padrão
As opções de catálogo padrão resolvem a maioria dos desafios de refrigeração, mas não podem resolver tudo. Às vezes, você encontra espaçamentos entre coletores altamente complexos nos quais os soquetes padrão simplesmente não conseguem caber. Variações extremas de temperatura ou misturas de fluidos proprietárias também fazem com que as vedações padrão ultrapassem seus pontos de falha. Quando seus parâmetros de engenharia estão fora das faixas operacionais típicas, forçar uma peça padrão no sistema garante falha. A identificação antecipada desses requisitos fora do padrão evita modificações dispendiosas na máquina no futuro.
Análise Custo-Benefício
A engenharia sob medida requer capital inicial. Projetos personalizados acarretam prazos de entrega mais longos e custos iniciais de prototipagem mais elevados. No entanto, você deve pesar esses custos iniciais em relação aos ganhos operacionais de longo prazo. Uma geometria personalizada pode eliminar uma junta de cotovelo, melhorando drasticamente a velocidade do fluxo. Esse fluxo aprimorado reduz o tempo de ciclo em vários segundos. Ao longo de um ano de produção contínua, as taxas de refugo reduzidas e o aumento da produção de peças justificam facilmente o investimento inicial em engenharia. A personalização resolve ineficiências de causa raiz.
Escalabilidade
Se você projetar uma solução personalizada para uma máquina, deverá garantir que ela seja dimensionada. Uma peça altamente especializada é inútil se o fabricante não conseguir reproduzi-la de forma consistente. Trabalhe em estreita colaboração com seu parceiro de engenharia para garantir que eles mantenham as tolerâncias rígidas exigidas para produção em massa. Padronize esse componente personalizado em diversas instalações para simplificar seu estoque de peças de reposição. Soluções customizadas e escaláveis transformam a vantagem de uma única máquina em uma vantagem competitiva para toda a empresa.
Garantia de qualidade e testes
Um fornecedor é tão bom quanto seu departamento de controle de qualidade. Você deve exigir total transparência em relação aos protocolos de teste em lote. Solicite documentação sobre validação de pressão de ruptura e testes de ciclo. Fabricantes confiáveis fornecem prontamente certificações de materiais garantindo a conformidade com a ISO. Se um fornecedor hesitar em compartilhar suas metodologias de teste, você deverá procurar outro lugar. Testes rigorosos evitam que lotes defeituosos cheguem às suas instalações.
Confiabilidade da cadeia de suprimentos
Mesmo os componentes mais duráveis eventualmente exigem vedações de reposição ou plugues sobressalentes. O fornecedor escolhido deve demonstrar uma profundidade de estoque impressionante. Avalie os prazos de entrega padrão para peças de reposição críticas. Uma rede de disponibilidade global é crucial se você opera instalações em vários países. Uma pequena falha na vedação nunca deve causar um gargalo na fabricação porque o fornecedor não pode enviar as peças rapidamente. Faça parceria com fornecedores que priorizam uma logística robusta.
Suporte de Engenharia
Avaliar um fornecedor vai além de folhear um catálogo de produtos. Você precisa de um parceiro, não apenas de um distribuidor. Os melhores fornecedores oferecem assistência dedicada de engenharia de aplicação. Eles ajudam você a executar cálculos de vazão e fornecem gráficos detalhados de compatibilidade de fluidos. Siga estas etapas principais ao avaliar o suporte de engenharia:
- Solicite relatórios abrangentes de testes em lote para seus componentes de alta pressão.
- Verifique suas certificações de conformidade ISO e rastreabilidade de materiais.
- Analise a profundidade do estoque em busca de vedações e O-rings de reposição essenciais.
- Avalie a disposição do fornecedor em realizar cálculos de vazão personalizados para seu manifold específico.
- Avalie suas redes de distribuição global para garantir a rápida disponibilidade de peças.
Os fornecedores que participam da fase de engenharia ajudam você a detectar erros de especificação antes da assinatura dos pedidos de compra.
Conclusão
- Sempre equilibre a capacidade de fluxo interno com a durabilidade robusta do material para otimizar a regulação térmica.
- Aplique religiosamente o método STAMP para combinar os materiais de vedação com fluidos e temperaturas específicos.
- Priorize recursos de segurança, como travas de manga, em ambientes com alta vibração e alto calor.
- Verifique seus fornecedores com base na transparência dos testes e no suporte de engenharia de aplicação.
Especificações rigorosas na fase de aquisição servem como um investimento direto no tempo de atividade das instalações. Não deixe que um componente menor cause grandes atrasos na produção. Consulte hoje mesmo um especialista em engenharia, baixe um guia técnico de dimensionamento e solicite um orçamento personalizado com base em seus parâmetros de fluxo específicos para garantir o correto molde acoplamento rápido para suas operações.
Perguntas frequentes
P: Qual é a diferença entre acoplamentos de molde de fechamento simples e de fechamento duplo?
R: Um único acoplamento de fechamento contém uma válvula somente no soquete, interrompendo o fluxo de fluido em um lado quando desconectado. Oferece taxas de fluxo mais altas, mas permite pequenos derramamentos do lado do tampão. Um acoplamento de fechamento duplo possui válvulas tanto no soquete quanto no plugue. Isso evita totalmente o derramamento de fluidos, mantendo os espaços de trabalho seguros e limpos, embora restrinja ligeiramente a velocidade geral do fluxo.
P: Como calculo o tamanho correto do fluxo para o acoplamento rápido do molde dos circuitos de resfriamento?
R: Você calcula o tamanho adequado do fluxo usando o valor Cv (coeficiente de fluxo) fornecido pelo fabricante. Esta métrica indica quanto fluido passa pelo conector em uma queda de pressão específica (Delta P). Você deve revisar os gráficos de queda de pressão para garantir que o tamanho selecionado atenda aos galões por minuto (GPM) exigidos pelo seu coletor sem criar um gargalo no circuito de resfriamento.
P: Qual material de vedação é melhor para óleo térmico de alta temperatura?
R: FKM (comumente conhecido como Viton) é o material de vedação ideal para óleos térmicos de alta temperatura. Ele suporta calor extremo de até 200°C (400°F) e resiste à degradação química de óleos sintéticos. O nitrilo e o EPDM irão endurecer, rachar ou inchar rapidamente se expostos a óleos térmicos, levando a vazamentos catastróficos. Sempre verifique as temperaturas máximas de operação antes de finalizar a seleção da vedação.
P: Posso misturar e combinar plugues e tomadas de acoplamento de diferentes fabricantes?
R: Não. Misturar e combinar plugues e tomadas de diferentes fabricantes é altamente perigoso. Mesmo que os perfis pareçam visualmente semelhantes, existem diferenças microscópicas nas ranhuras esféricas de travamento e nas tolerâncias internas. A mistura entre marcas causa desgaste prematuro da vedação, desconexões inesperadas e vazamentos graves de fluido. Além disso, a mistura de peças anula instantaneamente todas as garantias do fabricante e cobertura de responsabilidade.


