Ingeniørteam og innkjøpsledere står overfor en realitet med høy innsats hver eneste dag på fabrikkgulvet. Spesifisering av feil kobling fører rutinemessig til farlige væskelekkasjer, uventet maskinstans og alvorlig kompromittert kjøleeffektivitet. Du må se langt utover den grunnleggende enhetskostnaden når du kjøper disse vitale komponentene. Evaluering av nøyaktige tekniske krav forhindrer katastrofale feil under krevende produksjonssykluser. Når du matcher komponenter perfekt til systemet ditt, optimerer du termisk ytelse over hele linjen. Omvendt skaper en dårlig tilpasset forbindelse farlige flytbegrensninger. Dette forstyrrer nødvendig termisk regulering og forlenger syklustidene betydelig i moderne sprøytestøpeoperasjoner. I denne detaljerte veiledningen gir vi en grundig oversikt over standardspesifikasjoner. Du vil oppdage hvordan applikasjonsvariabler dikterer materialvalg og sikkerhetsvalg. Vi skisserer også strenge kriterier for å evaluere potensielle produksjonspartnere. Dette sikrer at du tar en sikker, datastøttet kjøpsbeslutning for anlegget ditt.
Viktige takeaways
- Kjøleeffektivitet er direkte avhengig av å matche intern strømningskapasitet til de nøyaktige kravene til formens kjølekretser.
- STAMP-metodikken (størrelse, temperatur, påføring, materiale, trykk) er industristandarden for å minimere spesifikasjonsfeil.
- Forseglingskompatibilitet og frakoblingsfrekvens er de vanligste feilpunktene i sprøytestøpingsmiljøer.
- Evaluering av en leverandør av hurtigkoblinger krever at testprotokollene deres vurderes, ikke bare tilgjengeligheten av katalogen.
Kjøleeffektivitet vs. syklustider
Termisk regulering er hjerterytmen i enhver vellykket sprøytestøpeprosess. Når du velger en kobling, dikterer dens interne geometri hvordan væsken beveger seg gjennom systemet. Strømningsbegrensninger skaper et merkbart trykkfall, ofte referert til som Delta P. Høy Delta P betyr at kjølevæsken mister hastighet før den i det hele tatt når formen. Dette påvirker direkte termiske overføringshastigheter. Hvis formen ikke kan avkjøle plasten raskt nok, øker syklustidene. Til og med en forsinkelse på to sekunder per syklus går over i massive produksjonstap over en milliondeler. Riktig spesifikasjon sikrer at rørleggerarbeidet ikke fungerer som en flaskehals.
Vedlikeholdsrealiteter
Underspesifisering av komponenter introduserer skjulte operasjonelle byrder. Innretninger møter ofte for tidlig tetningsslitasje, uventet væsketap og alvorlige sikkerhetsrisikoer under verktøybytte. Når tetninger brytes ned raskere enn forventet, må vedlikeholdsteam stoppe produksjonen for å erstatte dem. Lekk kjølevæske skaper også sklifare på fabrikkgulvet. Disse daglige vedlikeholdsrealitetene ødelegger driftseffektiviteten. Operatører kaster bort verdifulle timer med kamputstyr i stedet for å produsere deler. Å velge robuste komponenter fra starten eliminerer disse konstante, frustrerende avbruddene.
Risikoreduserende
Sprøytestøping involverer ekstreme temperaturer og dynamiske trykk. I disse miljøene må du overindeksere holdbarheten. En katastrofal lekkasje i et termisk oljesystem med høy temperatur er ikke bare rotete; det er en alvorlig sikkerhetshendelse. Risikoreduksjon krever komponenter konstruert for å håndtere termiske pigger og mekaniske vibrasjoner. Ved å prioritere materialer av høy kvalitet og sikre låsemekanismer beskytter du personell og kapitalutstyr. Ingeniørteam bør alltid spesifisere komponenter med sikkerhetsmarginer som overstiger standard driftsparametere.
2. STAMP Evaluering Framework for Mold Connectors
Bransjefolk stoler på STAMP-metodikken for å forhindre kostbare dimensjoneringer og materialfeil. Dette rammeverket tvinger deg til å evaluere alle kritiske variabler før du fullfører et kjøp.
Størrelse og flyt
Å velge riktig kjølekretser mold hurtigkobling begynner med strømningskapasitet. Du må analysere strømningskurver og Cv-verdier (strømningskoeffisienter). Cv-verdien forteller deg nøyaktig hvor mye væske som kan passere gjennom ventilen ved et spesifikt trykkfall. Hvis du ignorerer denne beregningen, blir kontakten lett en flaskehals. Du må også matche trådstandardene nøyaktig. Blanding av NPT-, BSPT- og metriske tråder forårsaker umiddelbar gnaging og lekkasje. Kontroller alltid innvendige passasjedimensjoner mot dine primære manifoldslanger.
Temperatur- og væskekompatibilitet
Varme bryter ned dårlige materialer raskt. Du må evaluere både kontinuerlige driftstemperaturer og maksimale termiske topper. Systemer som bruker vann oppfører seg veldig annerledes enn de som pumper termiske oljer eller glykolblandinger. Selvalg er avgjørende her. Kjemien til væsken din dikterer ditt valg av elastomer.
Tetningsmaterialekompatibilitetsveiledning
| Tetningsmateriale |
Optimal væskekompatibilitet |
Maksimalt temperaturområde |
Vanlige feil |
| Nitril (Buna-N) |
Standard vann, milde oljer |
Opptil 212 °F (100 °C) |
Brukes i høyvarme oljesystemer |
| EPDM |
Varmt vann, damp, glykol |
Opptil 300 °F (150 °C) |
Eksponering for petroleumsbaserte oljer |
| Viton (FKM) |
Termiske oljer, sterke kjemikalier |
Opptil 400 °F (200 °C) |
Spesifiserer for standard kaldt vann (over-engineering) |
Applikasjon og mekanikk
Applikasjonen din bestemmer den interne mekanikken til kontakten. Du velger vanligvis mellom ventilerte og ikke-ventilerte design. Ikke-ventilerte, rett gjennom design gir maksimale strømningshastigheter og null trykkfall. Imidlertid søler de væske under frakobling. Modeller med ventiler, med enkel eller dobbel avstengningsmekanisme, forhindrer null søl under verktøyskift. Doble stengeventiler fanger væske i både stikkontakten og støpselet. Du må balansere behovet for et rent arbeidsområde mot kravet om ubegrenset væskehastighet.
Materialvalg (metaller vs. konstruert plast)
Materialvalg påvirker holdbarheten direkte. Messing er fortsatt standarden for tradisjonell vannkjøling på grunn av sin utmerkede bearbeidbarhet og moderat korrosjonsbestandighet. Renrom og bruk av etsende væske krever imidlertid rustfritt stål. Rustfritt stål motstår kjemisk nedbrytning og tåler høyere mekanisk misbruk. Nylig har avanserte konstruerte kompositter og plaster kommet inn på markedet. De tilbyr eksepsjonell vektreduksjon og kostnadseffektivitet. Du må veie tøffheten til fabrikkmiljøet ditt mot forhåndskostnadene for førsteklasses metaller.
Trykkvurderinger
Aldri dimensjoner en kobling basert utelukkende på normalt arbeidstrykk. Du må bygge inn en betydelig sikkerhetsmargin for sprengningstrykk. Dynamiske væskesystemer opplever hydraulisk sjokk, ofte kjent som vannhammer. Når en ventil lukkes raskt, skaper væskemomentum en massiv trykkøkning. Hvis kontakten din mangler den strukturelle integriteten til å absorbere dette støtet, vil låsemekanismen svikte. Kontroller alltid at produsenten tester komponentene deres for syklisk trykktretthet, ikke bare statisk belastning.
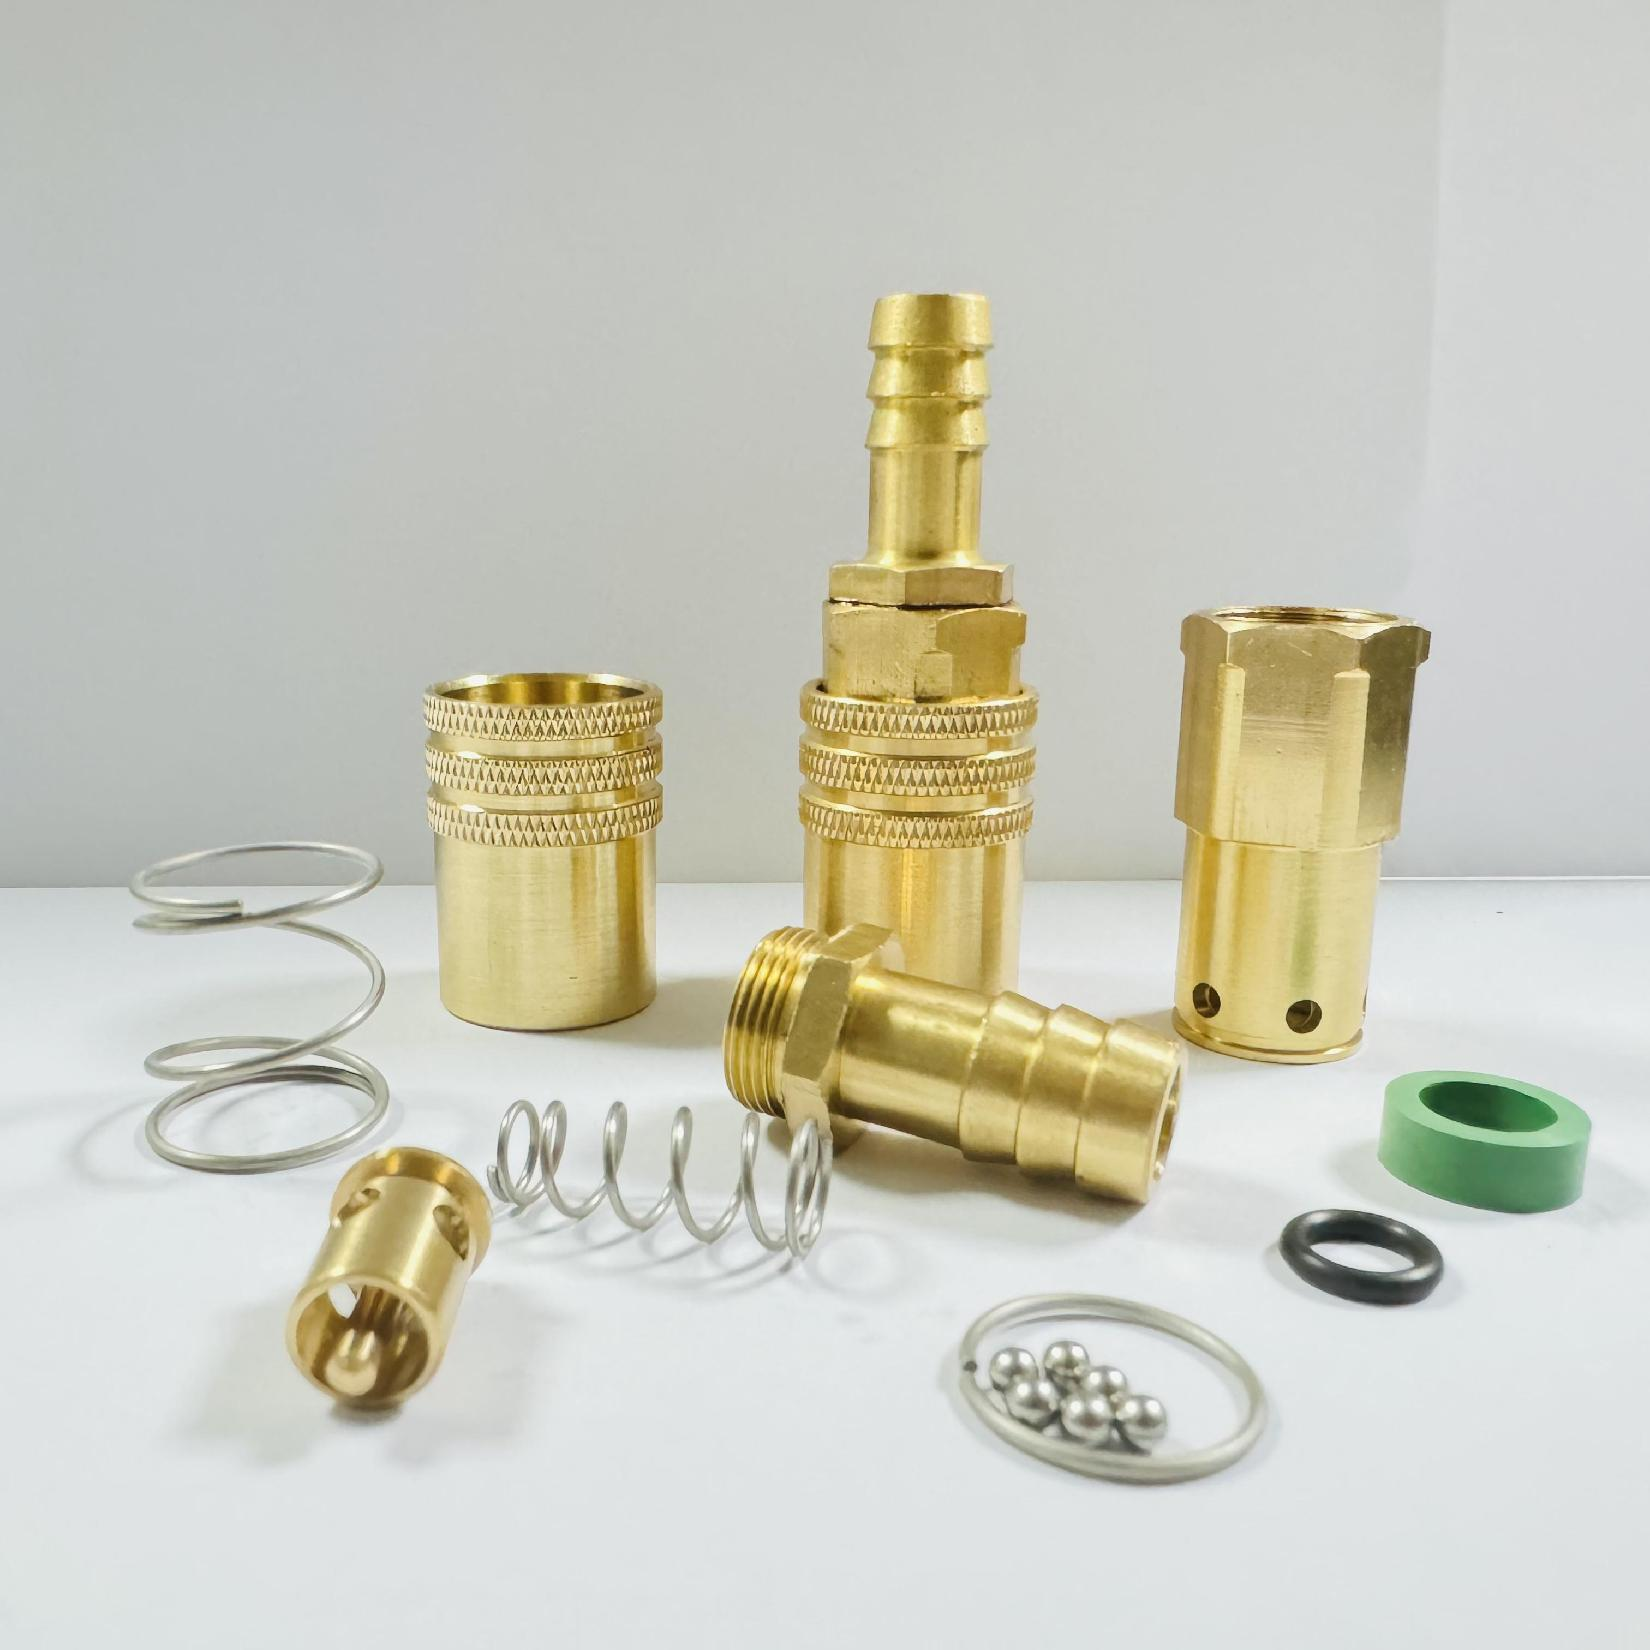
3. Koble fra Frekvens- og Arbeidsmiljøfaktorer
Ergonomi for verktøybytte
Moderne produksjon krever raske verktøyskift for å forbli konkurransedyktig. Ergonomi spiller en enorm rolle i denne effektiviteten. Push-to-connect-mekanismer lar operatører sikre linjer med én hånd. Dette sparer verdifulle sekunder per tilkobling. Omvendt krever manuell tilbaketrekking av ermet to hender og større fysisk anstrengelse. For anlegg som utfører høyfrekvente støpeformer daglig, reduserer push-to-connect-design drastisk operatørtretthet. Bedre ergonomi fører til raskere og sikrere tilkoblinger.
Sikkerhetsmekanismer
Tette miljøer med høy vibrasjon utgjør en unik trussel. Standardhylser kan vibrere løs eller feste seg på tilstøtende slanger under drift. Dette forårsaker utilsiktede frakoblinger, og sprayer varm kjølevæske over maskinen. For å bekjempe dette, spesifiser koblinger med integrerte hylselåser. Disse sikkerhetsutløsersystemene krever en bevisst vri-og-trekk-bevegelse for å koble fra. De gir trygghet i tettpakkede verktøyområder der visuell inspeksjon er vanskelig.
Miljøfarer
Vurder omgivelsesforholdene rundt sprøytestøpemaskinene dine. Fabrikkgulv genererer svevestøv, slipende rusk og ytre mekaniske påvirkninger. Hvis en stikkontakt sitter utsatt, trenger rusk lett inn i låsekulene og de innvendige O-ringene. Denne forurensningen forhindrer at ventilen sitter ordentlig. I disse tøffe scenariene bør du spesifisere robuste koblingskropper eller bruke beskyttende støvhetter og -hylser. Beskyttelse av koblingspunktet forlenger levetiden til hele kjølekretsen.
Identifisere ikke-standardkrav
Standard katalogalternativer løser de fleste kjøleutfordringer, men de kan ikke fikse alt. Noen ganger møter du svært komplekse manifoldavstander som standard stikkontakter rett og slett ikke kan passe inn i. Ekstreme temperaturavvik eller proprietære væskeblandinger presser også standardtetninger forbi feilpunktene. Når dine tekniske parametere faller utenfor typiske driftsområder, garanterer å tvinge en standarddel inn i systemet feil. Å identifisere disse ikke-standardkravene tidlig forhindrer kostbare maskinmodifikasjoner på veien.
Kostnad-nytte-analyse
Skreddersydd ingeniørarbeid krever kapital på forhånd. Tilpassede design har lengre ledetider og høyere innledende prototypingskostnader. Du må imidlertid veie disse forhåndskostnadene opp mot langsiktige driftsgevinster. En tilpasset geometri kan eliminere et albueledd, og drastisk forbedre strømningshastigheten. Denne forbedrede flyten reduserer syklustiden din med flere sekunder. Over et år med kontinuerlig produksjon rettferdiggjør de reduserte skrapratene og økte delproduksjonen lett den første ingeniørinvesteringen. Tilpasning løser rot-årsak ineffektivitet.
Skalerbarhet
Hvis du designer en skreddersydd løsning for én maskin, må du sørge for at den skaleres. En høyt spesialisert del er ubrukelig hvis produsenten ikke kan gjengi den konsekvent. Arbeid tett med ingeniørpartneren din for å sikre at de holder de stramme toleransene som kreves for masseproduksjon. Standardiser denne tilpassede komponenten på tvers av flere anlegg for å forenkle reservedelslageret ditt. Skalerbare tilpassede løsninger forvandler en enkelt maskins fordel til en bedriftsomfattende konkurransefordel.
Kvalitetssikring og testing
En leverandør er bare så god som deres kvalitetskontrollavdeling. Du bør kreve total åpenhet angående deres batch-testprotokoller. Be om dokumentasjon på validering av sprengningstrykk og syklustesting. Pålitelige produsenter gir lett materialsertifiseringer som sikrer samsvar med ISO. Hvis en leverandør nøler med å dele sine testmetoder, bør du se andre steder. Streng testing forhindrer at defekte batcher noen gang når anlegget ditt.
Pålitelighet i forsyningskjeden
Selv de mest holdbare komponentene krever etter hvert nye tetninger eller reserveplugger. Din valgte leverandør må demonstrere imponerende lagerdybde. Vurder deres standard ledetider for kritiske reservedeler. Et globalt tilgjengelighetsnettverk er avgjørende hvis du driver anlegg i flere land. En mindre forseglingsfeil bør aldri forårsake en flaskehals i produksjonen fordi en leverandør ikke kan sende deler raskt. Samarbeid med leverandører som prioriterer robust logistikk.
Teknisk støtte
Å vurdere en leverandør går utover å bla gjennom en produktkatalog. Du trenger en partner, ikke bare en distributør. De beste leverandørene tilbyr dedikert applikasjonsingeniørhjelp. De hjelper deg å kjøre strømningshastighetsberegninger og gir detaljerte væskekompatibilitetsdiagrammer. Følg disse nøkkeltrinnene når du kontrollerer ingeniørstøtten deres:
- Be om omfattende batchtestingsrapporter for deres høytrykkskomponenter.
- Bekreft deres ISO-samsvar og materialsporbarhetssertifiseringer.
- Analyser lagerdybden deres for kritiske erstatningstetninger og O-ringer.
- Vurder leverandørens vilje til å utføre tilpassede strømningsberegninger for din spesifikke manifold.
- Evaluer deres globale distribusjonsnettverk for å sikre rask tilgjengelighet av deler.
Leverandører som engasjerer seg i prosjekteringsfasen hjelper deg med å fange opp spesifikasjonsfeil før innkjøpsordrer signeres.
Konklusjon
- Balanser alltid intern strømningskapasitet med robust materialholdbarhet for å optimalisere termisk regulering.
- Bruk STAMP-metoden religiøst for å matche tetningsmaterialer til spesifikke væsker og temperaturer.
- Prioriter sikkerhetsfunksjoner som hylselåser i miljøer med høy vibrasjon og høy varme.
- Vet leverandørene dine basert på deres testgjennomsiktighet og applikasjonsteknisk støtte.
Strenge spesifikasjoner på anskaffelsesstadiet fungerer som en direkte investering i anleggets oppetid. Ikke la en mindre komponent forårsake store produksjonsforsinkelser. Rådfør deg med en ingeniørspesialist i dag, last ned en teknisk størrelsesguide og be om et tilpasset tilbud basert på dine spesifikke flytparametere for å sikre riktig støpe hurtigkobling for dine operasjoner.
FAQ
Spørsmål: Hva er forskjellen mellom enkeltavstengnings- og dobbelavstengningsformkoblinger?
A: En enkelt avstengningskobling inneholder kun en ventil i stikkontakten, som stopper væskestrømmen på den ene siden når den er frakoblet. Den gir høyere strømningshastigheter, men tillater mindre søl fra pluggsiden. En dobbel avstengningskobling har ventiler i både stikkontakt og støpsel. Dette forhindrer væskesøl helt, og holder arbeidsområder trygge og rene, selv om det begrenser den totale strømningshastigheten litt.
Spørsmål: Hvordan beregner jeg riktig strømningsstørrelse for kjølekretser for hurtigkobling?
A: Du beregner riktig strømningsstørrelse ved å bruke Cv-verdien (strømningskoeffisient) gitt av produsenten. Denne metrikken indikerer hvor mye væske som passerer gjennom koblingen ved et spesifikt trykkfall (Delta P). Du må gå gjennom trykkfallsdiagrammer for å sikre at den valgte størrelsen oppfyller manifoldens nødvendige gallons-per-minutt (GPM) uten å skape en flaskehals i kjølekretsen.
Spørsmål: Hvilket tetningsmateriale er best for høytemperatur termisk olje?
A: FKM (ofte kjent som Viton) er det optimale tetningsmaterialet for termiske oljer med høy temperatur. Den tåler ekstrem varme opp til 400°F (200°C) og motstår kjemisk nedbrytning fra syntetiske oljer. Nitril og EPDM vil raskt herde, sprekke eller svelle hvis de utsettes for termiske oljer, noe som fører til katastrofale lekkasjer. Kontroller alltid maksimale driftstemperaturer før du avslutter valg av forsegling.
Spørsmål: Kan jeg mikse og matche koblingsplugger og stikkontakter fra forskjellige produsenter?
A: Nei. Det er svært farlig å blande og matche plugger og stikkontakter fra forskjellige produsenter. Selv om profilene fremstår visuelt like, eksisterer det mikroskopiske forskjeller i låsekulespor og innvendige toleranser. Blanding på tvers av merkevarer forårsaker for tidlig tetningsslitasje, uventede frakoblinger og alvorlige væskelekkasjer. Videre ugyldiggjør sammenblanding av deler umiddelbart alle produsentens garantier og ansvarsdekning.


