Echipele de inginerie și managerii de achiziții se confruntă cu o realitate cu mize mari în fiecare zi în fabrică. Specificarea conectorului greșit duce în mod obișnuit la scurgeri periculoase de lichid, timp neașteptat de neașteptare a mașinii și eficiență de răcire grav compromisă. Trebuie să priviți mult dincolo de costul unitar de bază atunci când vă aprovizionați cu aceste componente vitale. Evaluarea exactă a cerințelor de inginerie previne eșecurile catastrofale în timpul ciclurilor de producție solicitante. Când potriviți perfect componentele cu sistemul dvs., optimizați performanța termică la nivel general. În schimb, o conexiune prost potrivită creează restricții de flux periculoase. Acest lucru perturbă reglarea termică necesară și prelungește semnificativ durata ciclului în operațiunile moderne de turnare prin injecție. În acest ghid detaliat, oferim o defalcare riguroasă a specificațiilor standard. Veți descoperi cum variabilele aplicației dictează selecția materialului și alegerile de siguranță. De asemenea, descriem criterii stricte pentru evaluarea potențialilor parteneri de producție. Acest lucru vă asigură că luați o decizie de cumpărare sigură și bazată pe date pentru unitatea dvs.
Recomandări cheie
- Eficiența răcirii se bazează direct pe potrivirea capacității de debit intern la cerințele exacte ale circuitelor de răcire ale matriței.
- Metodologia STAMP (Mărime, Temperatură, Aplicație, Material, Presiune) este standardul industrial pentru minimizarea erorilor de specificație.
- Compatibilitatea etanșării și frecvența de deconectare sunt cele mai comune puncte de defecțiune în mediile de turnare prin injecție.
- Evaluarea unui furnizor de cuplare rapidă a matriței necesită verificarea protocoalelor de testare, nu doar a disponibilității catalogului.
Eficiența răcirii vs. timpii de ciclu
Reglarea termică este bataia inimii oricărui proces de turnare prin injecție de succes. Când selectați un conector, geometria lui internă dictează modul în care fluidul se mișcă prin sistemul dumneavoastră. Restricțiile de debit creează o scădere vizibilă a presiunii, denumită adesea Delta P. Delta P ridicată înseamnă că lichidul de răcire își pierde viteza chiar înainte de a ajunge în matriță. Acest lucru afectează direct ratele de transfer termic. Dacă matrița nu poate răci plasticul suficient de repede, timpul ciclului crește. Chiar și o întârziere de două secunde pe ciclu duce la pierderi masive de producție de peste un milion de piese. Specificațiile corespunzătoare asigură că instalațiile dvs. sanitare nu acționează ca un blocaj.
Realități de întreținere
Subspecificarea componentelor introduce sarcini operaționale ascunse. Instalațiile se confruntă adesea cu uzură prematură a etanșării, pierderi neașteptate de fluid și pericole severe de siguranță în timpul schimbării sculelor. Când garniturile se degradează mai repede decât se anticipa, echipele de întreținere trebuie să oprească producția pentru a le înlocui. Scurgerile de lichid de răcire creează, de asemenea, pericol de alunecare pe podeaua fabricii. Aceste realități de întreținere zilnică distrug eficiența operațională. Operatorii pierd ore valoroase de muncă mai degrabă luptând echipamente decât producând piese. Alegerea componentelor robuste de la început elimină aceste întreruperi constante și frustrante.
Atenuarea riscurilor
Turnarea prin injecție implică temperaturi extreme și presiuni dinamice. În aceste medii, trebuie să supraindexați durabilitatea. O scurgere catastrofală într-un sistem de ulei termic la temperatură înaltă nu este doar dezordonată; este un incident grav de siguranță. Reducerea riscurilor necesită componente proiectate pentru a gestiona vârfurile termice și vibrațiile mecanice. Acordând prioritate materialelor de înaltă calitate și mecanismelor de blocare sigure, vă protejați personalul și echipamentele de capital. Echipele de inginerie ar trebui să specifice întotdeauna componente cu marje de siguranță care depășesc parametrii standard de funcționare.
2. Cadrul de evaluare STAMP pentru conectorii de matriță
Profesioniștii din industrie se bazează pe metodologia STAMP pentru a preveni dimensionarea costisitoare și erorile materiale. Acest cadru vă obligă să evaluați fiecare variabilă critică înainte de a finaliza o achiziție.
Dimensiune și debit
Alegerea corectă circuitele de răcire mucegai cuplarea rapidă începe cu capacitatea de debit. Trebuie să analizați curbele de debit și valorile Cv (coeficienții de curgere). Valoarea Cv vă spune exact cât de mult fluid poate trece prin supapă la o anumită cădere de presiune. Dacă ignorați această măsură, conectorul devine cu ușurință un blocaj. De asemenea, trebuie să potriviți cu precizie standardele firelor. Amestecarea filetelor NPT, BSPT și metrice provoacă uzurire și scurgere imediată. Verificați întotdeauna dimensiunile pasajului intern față de furtunurile colectoarelor primare.
Compatibilitate cu temperatură și fluide
Căldura degradează rapid materialele inferioare. Trebuie să evaluați atât temperaturile de funcționare continuă, cât și vârfurile termice. Sistemele care utilizează apă se comportă foarte diferit față de cele care pompează uleiuri termice sau amestecuri de glicol. Alegerea sigiliului este esențială aici. Chimia fluidului dumneavoastră vă dictează alegerea elastomerului.
Ghid de compatibilitate a materialului de etanșare
| Material de etanșare |
Compatibilitate optimă cu fluidul |
Interval maxim de temperatură |
Greșeli frecvente |
| Nitril (Buna-N) |
Apă standard, uleiuri blânde |
Până la 212°F (100°C) |
Utilizare în sisteme de ulei cu căldură mare |
| EPDM |
Apă fierbinte, abur, glicol |
Până la 300°F (150°C) |
Expunerea la uleiuri pe bază de petrol |
| Viton (FKM) |
Uleiuri termice, substanțe chimice dure |
Până la 400°F (200°C) |
Specificare pentru apă rece standard (supra-inginerie) |
Aplicații și mecanică
Aplicația dumneavoastră determină mecanica internă a conectorului. În general, alegeți între modele cu supape și fără supape. Design-urile fără supape, direct oferă debite maxime și cădere de presiune zero. Cu toate acestea, acestea vărsă lichid în timpul deconectării. Modelele cu supape, cu mecanisme de închidere simple sau duble, previn scurgerea zero în timpul schimbării sculelor. Supapele duble de închidere captează lichidul atât în priză, cât și în ștecher. Trebuie să echilibrați necesitatea unui spațiu de lucru curat cu cerința pentru viteza nerestricționată a fluidului.
Selectarea materialelor (metale vs. materiale plastice de inginerie)
Alegerile materialelor influențează direct durabilitatea. Alama rămâne standardul pentru răcirea tradițională cu apă datorită prelucrării sale excelente și rezistenței moderate la coroziune. Cu toate acestea, camerele curate și aplicațiile cu fluide corozive necesită oțel inoxidabil. Oțelul inoxidabil rezistă la degradarea chimică și rezistă la abuz mecanic mai mare. Recent, compozitele și materialele plastice avansate au intrat pe piață. Ele oferă o reducere excepțională a greutății și o eficiență a costurilor. Trebuie să cântăriți duritatea mediului din fabrică cu costul inițial al metalelor premium.
Evaluări de presiune
Nu dimensionați niciodată un conector pe baza presiunii normale de lucru. Trebuie să construiți o marjă de siguranță substanțială a presiunii de explozie. Sistemele dinamice de fluide suferă de șoc hidraulic, cunoscut în mod obișnuit sub numele de ciocan de berbec. Când o supapă se închide rapid, impulsul fluidului creează un vârf masiv de presiune. Dacă conectorul dumneavoastră nu are integritatea structurală pentru a absorbi acest șoc, mecanismul de blocare va eșua. Verificați întotdeauna că producătorul își testează componentele pentru oboseală ciclică de presiune, nu doar sarcini statice.
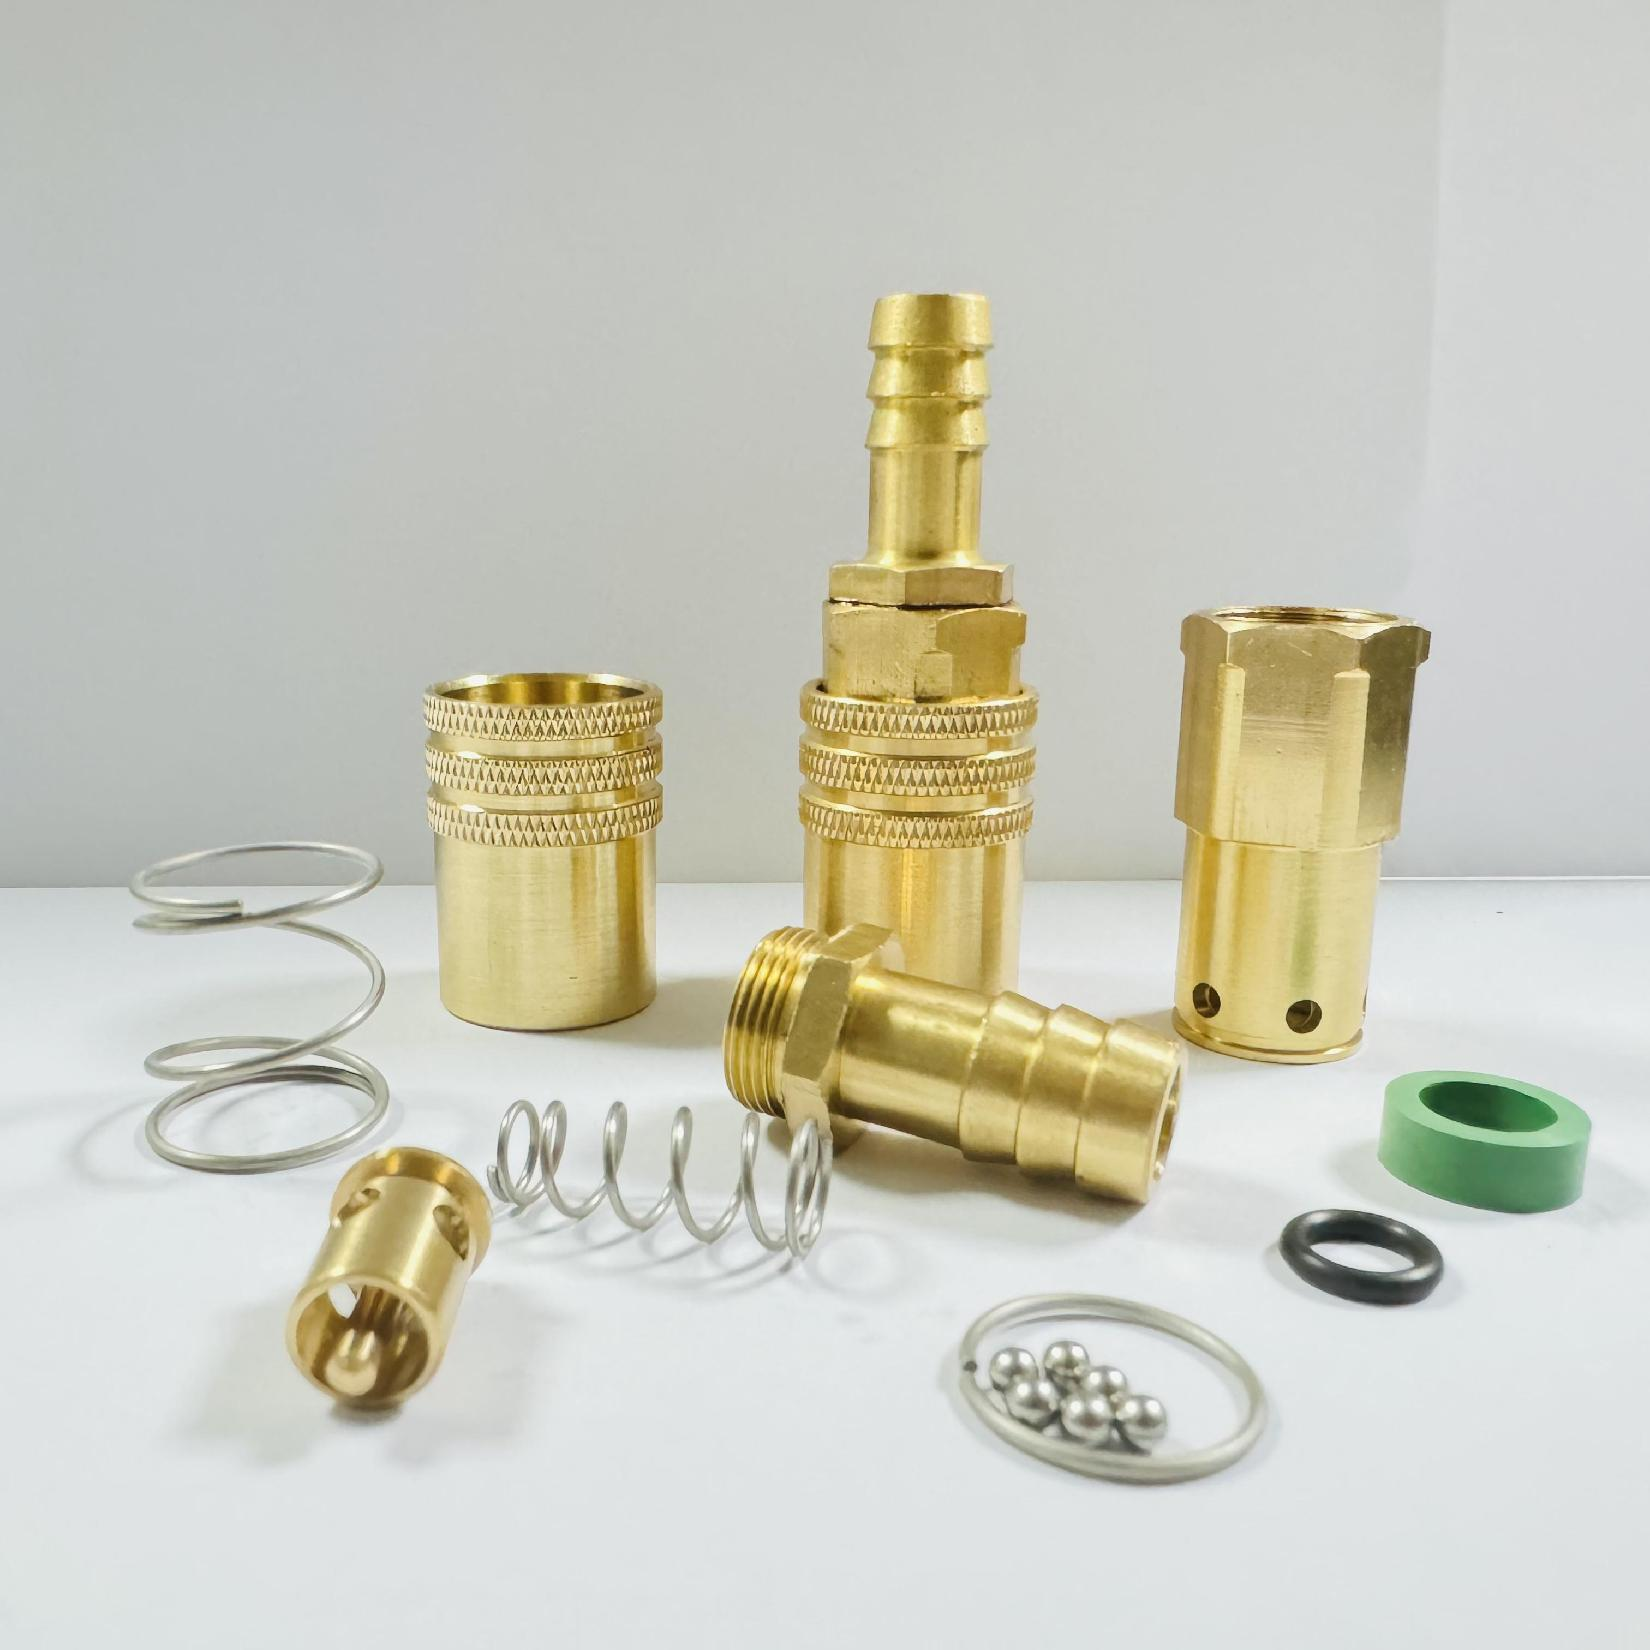
3. Frecvența deconectării și factorii mediului de lucru
Ergonomie pentru schimbarea sculelor
Producția modernă necesită schimbări rapide de scule pentru a rămâne competitivă. Ergonomia joacă un rol important în această eficiență. Mecanismele push-to-connect permit operatorilor să securizeze liniile cu o singură mână. Acest lucru economisește secunde valoroase per conexiune. În schimb, retragerea manuală a mânecii necesită două mâini și un efort fizic mai mare. Pentru instalațiile care execută schimbări de matriță de înaltă frecvență zilnic, design-urile push-to-connect reduc drastic oboseala operatorului. O ergonomie mai bună duce la conexiuni mai rapide și mai sigure.
Mecanisme de siguranță
Mediile multiple strânse, cu vibrații mari reprezintă o amenințare unică. Manșoanele standard pot vibra slăbite sau se pot prinde de furtunurile adiacente în timpul funcționării. Acest lucru cauzează deconectări accidentale, pulverizarea lichidului de răcire fierbinte pe mașină. Pentru a combate acest lucru, specificați conectori cu dispozitive de blocare integrate. Aceste sisteme de eliberare de siguranță necesită o mișcare deliberată de răsucire și tragere pentru a se decupla. Acestea oferă liniște sufletească în zonele cu scule dens ambalate, unde inspecția vizuală este dificilă.
Riscuri pentru mediu
Evaluați condițiile ambientale din jurul mașinilor dvs. de turnat prin injecție. Podelele fabricii generează praf în aer, resturi abrazive și impacturi mecanice externe. Dacă o priză este expusă, resturile se infiltrează cu ușurință în bilele de blocare și inelele O interne. Această contaminare împiedică supapa să se așeze corect. În aceste scenarii dure, ar trebui să specificați corpuri de cuplare robuste sau să utilizați capace și manșoane de protecție împotriva prafului. Protejarea punctului de conectare prelungește durata de viață a întregului circuit de răcire.
Identificarea cerințelor non-standard
Opțiunile standard de catalog rezolvă majoritatea provocărilor de răcire, dar nu pot rezolva totul. Uneori, întâlniți o distanță foarte complexă între galerii, în care pur și simplu nu se pot încadra prizele standard. Variațiile extreme de temperatură sau amestecurile de fluide brevetate împing, de asemenea, etanșările standard peste punctele lor de defecțiune. Atunci când parametrii dumneavoastră de inginerie nu se încadrează în intervalele de operare tipice, forțarea unei piese standard în sistem garantează defecțiunea. Identificarea precoce a acestor cerințe non-standard previne modificări costisitoare ale mașinii pe viitor.
Analiza cost-beneficiu
Inginerie personalizată necesită capital inițial. Design-urile personalizate au timpi de livrare mai mari și costuri inițiale de prototipare mai mari. Cu toate acestea, trebuie să cântăriți aceste costuri inițiale cu câștigurile operaționale pe termen lung. O geometrie personalizată ar putea elimina o articulație cot, îmbunătățind drastic viteza de curgere. Acest debit îmbunătățit reduce timpul ciclului cu câteva secunde. Peste un an de producție continuă, ratele reduse de deșeuri și creșterea producției de piese justifică cu ușurință investiția inițială în inginerie. Personalizarea rezolvă ineficiența cauzei principale.
Scalabilitate
Dacă proiectați o soluție personalizată pentru o singură mașină, trebuie să vă asigurați că se scalează. O piesă foarte specializată este inutilă dacă producătorul nu o poate reproduce în mod consecvent. Lucrați îndeaproape cu partenerul dvs. de inginerie pentru a vă garanta că respectă toleranțele stricte necesare pentru producția de masă. Standardizați această componentă personalizată în mai multe facilități pentru a vă simplifica inventarul de piese de schimb. Soluțiile personalizate scalabile transformă avantajul unei singure mașini într-un avantaj competitiv la nivel de companie.
Asigurarea calității și testarea
Un furnizor este la fel de bun ca departamentul de control al calității. Ar trebui să solicitați transparență totală în ceea ce privește protocoalele lor de testare pe lot. Solicitați documentație privind validarea presiunii de spargere și testarea ciclului. Producătorii de încredere oferă cu ușurință certificări de materiale care asigură conformitatea ISO. Dacă un furnizor ezită să-și împărtășească metodologiile de testare, ar trebui să căutați în altă parte. Testarea riguroasă împiedică loturile defecte să ajungă vreodată la unitatea dumneavoastră.
Fiabilitatea lanțului de aprovizionare
Chiar și cele mai durabile componente necesită în cele din urmă garnituri de schimb sau dopuri de rezervă. Furnizorul ales trebuie să demonstreze o adâncime impresionantă a inventarului. Evaluați termenii lor standard de livrare pentru piesele de schimb critice. O rețea de disponibilitate globală este crucială dacă operați unități în mai multe țări. O defecțiune minoră a etanșării nu ar trebui să provoace niciodată un blocaj de producție, deoarece un furnizor nu poate expedia piese rapid. Colaborați cu furnizori care acordă prioritate logisticii robuste.
Suport de inginerie
Evaluarea unui furnizor depășește răsfoirea unui catalog de produse. Ai nevoie de un partener, nu doar de un distribuitor. Cei mai buni furnizori oferă asistență dedicată ingineriei aplicațiilor. Ele vă ajută să efectuați calcule ale debitului și să furnizați diagrame detaliate de compatibilitate a fluidelor. Urmați acești pași cheie atunci când verificați asistența lor de inginerie:
- Solicitați rapoarte complete de testare a loturilor pentru componentele lor de înaltă presiune.
- Verificați conformitatea lor ISO și certificările de trasabilitate a materialelor.
- Analizați adâncimea lor de inventar pentru etanșări și inele O de înlocuire critice.
- Evaluați disponibilitatea furnizorului de a efectua calcule personalizate de debit pentru colectorul dumneavoastră specific.
- Evaluați rețelele lor globale de distribuție pentru a asigura disponibilitatea rapidă a pieselor.
Furnizorii care se angajează în faza de inginerie vă ajută să detectați erorile de specificație înainte de semnarea comenzilor de achiziție.
Concluzie
- Echilibrați întotdeauna capacitatea de curgere internă cu durabilitatea robustă a materialului pentru a optimiza reglarea termică.
- Aplicați metoda STAMP în mod religios pentru a potrivi materialele de etanșare la fluide și temperaturi specifice.
- Acordați prioritate funcțiilor de siguranță, cum ar fi blocarea manșonului în medii cu vibrații ridicate și căldură ridicată.
- Verificați-vă furnizorii pe baza transparenței lor de testare și a suportului de inginerie a aplicațiilor.
Specificațiile riguroase în faza de achiziție servesc ca o investiție directă în timpul de funcționare al instalației. Nu lăsați o componentă minoră să provoace întârzieri majore de producție. Consultați-vă cu un specialist în inginerie astăzi, descărcați un ghid tehnic de dimensionare și solicitați o cotație personalizată bazată pe parametrii dvs. specifici de debit pentru a vă asigura corect matriță cuplare rapidă pentru operațiunile dumneavoastră.
FAQ
Î: Care este diferența dintre cuplajele matriței cu închidere simplă și cu închidere dublă?
R: Un singur cuplaj de închidere conține o supapă numai în priză, oprind fluxul de fluid pe o parte atunci când este deconectat. Oferă debite mai mari, dar permite scurgeri minore din partea dopului. Un cuplaj dublu de închidere are supape atât în priză, cât și în ștecher. Acest lucru previne complet scurgerea fluidului, menținând spațiile de lucru sigure și curate, deși limitează ușor viteza generală a curgerii.
Î: Cum calculez dimensiunea corectă a debitului pentru circuitele de răcire cuplarea rapidă a matriței?
R: Calculați dimensiunea corectă a debitului folosind valoarea Cv (coeficientul de curgere) furnizată de producător. Această măsurătoare indică cât de mult fluid trece prin conector la o anumită cădere de presiune (Delta P). Trebuie să examinați diagramele de cădere de presiune pentru a vă asigura că dimensiunea selectată îndeplinește galoanele-pe-minut (GPM) necesare ale colectorului dvs. fără a crea un blocaj în circuitul de răcire.
Î: Ce material de etanșare este cel mai bun pentru uleiul termic la temperatură înaltă?
R: FKM (cunoscut în mod obișnuit ca Viton) este materialul de etanșare optim pentru uleiurile termice de înaltă temperatură. Rezistă la căldură extremă de până la 400°F (200°C) și rezistă la degradarea chimică de la uleiurile sintetice. Nitrilul și EPDM se vor întări, crăpa sau se umfla rapid dacă sunt expuse la uleiuri termice, ducând la scurgeri catastrofale. Verificați întotdeauna temperaturile maxime de funcționare înainte de a finaliza selecția etanșării.
Î: Pot amesteca și potrivesc mufele de cuplare și prizele de la diferiți producători?
R: Nu. Amestecarea și potrivirea mufelor și prizelor de la diferiți producători este foarte periculoasă. Chiar dacă profilele par similare vizual, există diferențe microscopice în canelurile cu bile de blocare și toleranțe interne. Amestecarea între mărci cauzează uzura prematură a etanșării, deconectări neașteptate și scurgeri severe de lichid. În plus, amestecarea pieselor anulează instantaneu toate garanțiile producătorului și acoperirea răspunderii.


