A mérnöki csapatok és a beszerzési menedzserek minden nap szembesülnek a nagy téttel járó valósággal a gyárban. A rossz csatlakozó rutinszerű megadása veszélyes folyadékszivárgáshoz, váratlan gépleálláshoz és a hűtési hatékonyság súlyos romlásához vezet. Ezeknek a létfontosságú összetevőknek a beszerzésekor messze túl kell néznie az alapegységi költségen. A pontos műszaki követelmények kiértékelése megakadályozza a katasztrofális meghibásodásokat az igényes gyártási ciklusok során. Ha az alkatrészeket tökéletesen illeszti a rendszeréhez, optimalizálja a hőteljesítményt az egész oldalon. Ezzel szemben a rosszul illeszkedő kapcsolat veszélyes áramlási korlátozásokat okoz. Ez megzavarja a szükséges hőszabályozást, és jelentősen meghosszabbítja a ciklusidőket a modern fröccsöntési műveleteknél. Ebben a részletes útmutatóban a szabványos specifikációk szigorú bontását adjuk meg. Felfedezi, hogy az alkalmazási változók hogyan határozzák meg az anyagválasztást és a biztonsági döntéseket. Szigorú kritériumokat vázolunk fel a potenciális gyártópartnerek értékelésére is. Ez biztosítja, hogy magabiztos, adatokkal alátámasztott vásárlási döntést hozzon létesítménye számára.
Kulcs elvitelek
- A hűtés hatékonysága közvetlenül attól függ, hogy a belső áramlási kapacitást a forma hűtőköreinek pontos követelményeihez kell igazítani.
- A STAMP módszertan (méret, hőmérséklet, alkalmazás, anyag, nyomás) az ipari szabvány a specifikációs hibák minimalizálására.
- A fröccsöntési környezetben a tömítések kompatibilitása és a leválasztási gyakoriság a leggyakoribb hibapontok.
- Az öntőforma gyorscsatlakozó beszállítójának értékeléséhez nem csak a katalógus elérhetőségére, hanem a vizsgálati protokolljaira is szükség van.
Hűtési hatékonyság vs. ciklusidők
A hőszabályozás minden sikeres fröccsöntési folyamat szívverése. Amikor kiválaszt egy csatlakozót, annak belső geometriája határozza meg, hogy a folyadék hogyan mozog a rendszerben. Az áramlási korlátozások észrevehető nyomásesést okoznak, amelyet gyakran Delta P-nek neveznek. A magas Delta P azt jelenti, hogy a hűtőfolyadék elveszti sebességét, mielőtt elérné a formát. Ez közvetlenül befolyásolja a hőátadási sebességet. Ha a forma nem tudja elég gyorsan lehűteni a műanyagot, a ciklusidők megnőnek. Már a ciklusonkénti két másodperces késés is hatalmas termelési veszteségeket okoz egy millió darabos futás alatt. A megfelelő specifikáció biztosítja, hogy a vízvezetékek ne jelentsenek szűk keresztmetszetet.
Karbantartási valóság
A komponensek aluldefiniálása rejtett működési terheket jelent. A létesítmények gyakran szembesülnek a tömítések idő előtti kopásával, váratlan folyadékvesztéssel és súlyos biztonsági veszélyekkel a szerszámcsere során. Ha a tömítések a vártnál gyorsabban romlanak, a karbantartó csapatoknak le kell állítaniuk a gyártást, hogy kicseréljék őket. A szivárgó hűtőfolyadék csúszásveszélyt is okoz a gyári padlón. Ezek a napi karbantartási realitások rombolják a működési hatékonyságot. Az üzemeltetők értékes munkaórákat pazarolnak harci eszközökre, nem pedig alkatrészek gyártására. A robusztus alkatrészek kiválasztása a kezdetektől kiküszöböli ezeket az állandó, frusztráló megszakításokat.
Kockázatcsökkentés
A fröccsöntés szélsőséges hőmérsékleteket és dinamikus nyomásokat foglal magában. Ezekben a környezetekben túl kell mutatni a tartósságot. A katasztrofális szivárgás a magas hőmérsékletű termikus olajrendszerben nem csak zavaros; ez egy súlyos biztonsági esemény. A kockázatcsökkentéshez olyan alkatrészekre van szükség, amelyeket úgy terveztek, hogy kezeljék a hőcsúcsokat és a mechanikai rezgéseket. A kiváló minőségű anyagok és a biztonságos reteszelő mechanizmusok előnyben részesítésével Ön megvédi személyzetét és eszközeit. A mérnöki csapatoknak mindig meg kell határozniuk a szabványos működési paramétereket meghaladó biztonsági ráhagyással rendelkező alkatrészeket.
2. Az öntőforma csatlakozók STAMP értékelési keretrendszere
Az iparági szakemberek a STAMP módszertanra támaszkodnak a költséges méretezési és anyaghibák elkerülése érdekében. Ez a keretrendszer arra kényszeríti, hogy minden kritikus változót értékeljen a vásárlás véglegesítése előtt.
Méret és áramlás
A megfelelő kiválasztása hűtőkörök öntőforma gyorscsatolás az áramlási kapacitással kezdődik. Elemeznie kell az áramlási görbéket és a Cv értékeket (áramlási együtthatók). A Cv érték pontosan megmondja, hogy adott nyomásesésnél mennyi folyadék tud áthaladni a szelepen. Ha figyelmen kívül hagyja ezt a mérőszámot, a csatlakozó könnyen szűk keresztmetszetté válik. A menetszabványokat is pontosan meg kell felelnie. Az NPT, BSPT és metrikus menetek összekeverése azonnali szennyeződést és szivárgást okoz. Mindig ellenőrizze a belső járat méreteit az elsődleges elosztó tömlőihez képest.
Hőmérséklet és folyadék kompatibilitás
A hő gyorsan lebontja a gyengébb minőségű anyagokat. Értékelnie kell a folyamatos üzemi hőmérsékleteket és a csúcshőmérséklet-csúcsokat. A vizet használó rendszerek egészen másképpen viselkednek, mint a termikus olajokat vagy glikolkeverékeket szivattyúzó rendszerek. A tömítés kiválasztása itt a legfontosabb. A folyadék kémiája határozza meg az elasztomer kiválasztását.
Tömítésanyag-kompatibilitási útmutató
| Tömítésanyag |
Optimális folyadékkompatibilitás |
Maximális hőmérséklet-tartomány |
Gyakori hibák |
| Nitril (Buna-N) |
Normál víz, enyhe olajok |
Akár 212°F (100°C) |
Használata magas hőmérsékletű olajrendszerekben |
| EPDM |
Forró víz, gőz, glikol |
Akár 300°F (150°C) |
Kőolaj alapú olajoknak való kitettség |
| Viton (FKM) |
Termikus olajok, erős vegyszerek |
Akár 400°F (200°C) |
Szabványos hidegvíz megadása (túltervezés) |
Alkalmazás és mechanika
Az Ön alkalmazása határozza meg a csatlakozó belső mechanikáját. Általában szelepes és nem szelepes kivitelek közül választhat. A nem szelepes, egyenes átfolyású kialakítások maximális áramlási sebességet és nulla nyomásesést kínálnak. A leválasztás során azonban folyadékot öntenek ki. A szelepes modellek, amelyek egyszeres vagy dupla elzáró mechanizmussal rendelkeznek, megakadályozzák a szerszámcsere során a kiömlést. A kettős elzáró szelepek a folyadékot mind az aljzatban, mind a dugóban felfogják. Egyensúlyoznia kell a tiszta munkaterület és a korlátlan folyadéksebesség követelményét.
Anyagválasztás (fémek kontra műszaki műanyagok)
Az anyagválasztás közvetlenül befolyásolja a tartósságot. Kiváló megmunkálhatóságának és mérsékelt korrózióállóságának köszönhetően a sárgaréz továbbra is a hagyományos vízhűtés szabványa. A tisztaterek és a korrozív folyadékok alkalmazása azonban rozsdamentes acélt igényel. A rozsdamentes acél ellenáll a kémiai lebomlásnak és ellenáll a nagyobb mechanikai hatásoknak. A közelmúltban fejlett kompozitok és műanyagok jelentek meg a piacon. Kivételes súlycsökkentést és költséghatékonyságot kínálnak. Mérlegelnie kell a gyári környezet keménységét a prémium fémek előzetes költségeivel.
Nyomásértékek
Soha ne méretezze meg a csatlakozót kizárólag normál üzemi nyomás alapján. Jelentős robbanási nyomás biztonsági tartalékot kell beépíteni. A dinamikus folyadékrendszerek hidraulikus ütést, más néven vízkalapácsot tapasztalnak. Amikor egy szelep gyorsan zár, a folyadék lendülete hatalmas nyomáscsúcsot hoz létre. Ha a csatlakozójának szerkezeti integritása hiányzik az ütés elnyeléséhez, a reteszelő mechanizmus meghibásodik. Mindig ellenőrizze, hogy a gyártó az alkatrészeiket ciklikus nyomáskifáradásra teszteli, nem csak statikus terhelésekre.
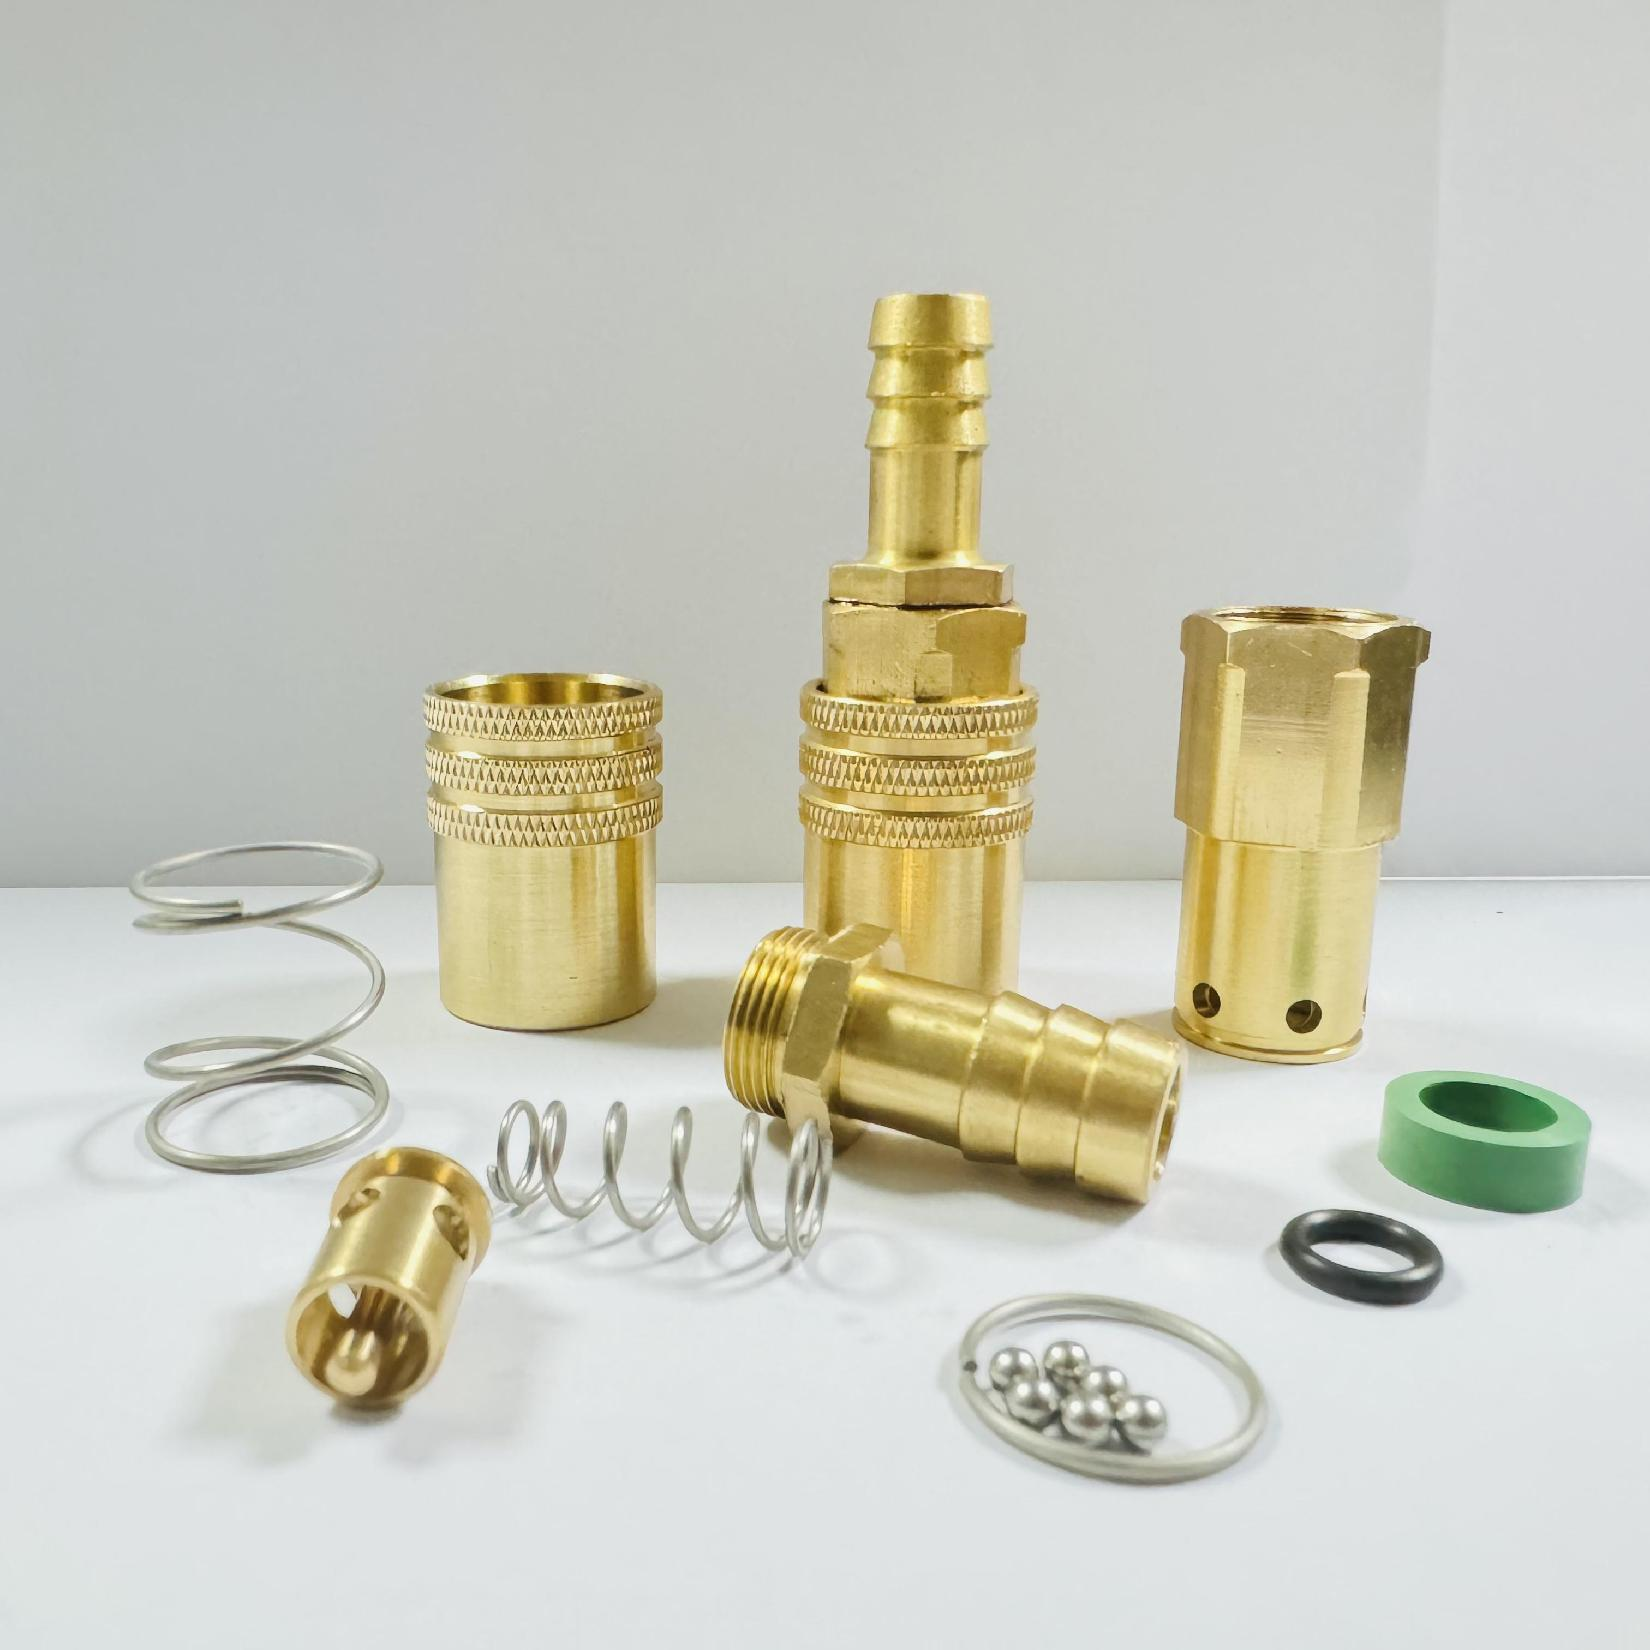
3. Válassza le a frekvencia és a munkakörnyezeti tényezőket
Ergonómia szerszámváltásokhoz
A modern gyártás gyors szerszámcserét igényel, hogy versenyképes maradjon. Az ergonómiának óriási szerepe van ebben a hatékonyságban. A push-to-connect mechanizmusok lehetővé teszik a kezelők számára a vezetékek egy kézzel történő rögzítését. Ezzel kapcsolatonként értékes másodperceket takaríthat meg. Ezzel szemben a hüvely kézi behúzásához két kézre és nagyobb fizikai erőfeszítésre van szükség. A nagyfrekvenciás szerszámcserét naponta végrehajtó létesítményeknél a push-to-connect kialakítások drasztikusan csökkentik a kezelő fáradtságát. A jobb ergonómia gyorsabb és biztonságosabb csatlakozásokat eredményez.
Biztonsági mechanizmusok
A szűk, nagy vibrációjú elosztórendszerek egyedülálló veszélyt jelentenek. A szabványos hüvelyek működés közben meglazulhatnak, vagy ráakadhatnak a szomszédos tömlőkre. Ez véletlen lekapcsolásokat okoz, és forró hűtőfolyadékot permetez a gépre. Ennek leküzdésére adjon meg integrált hüvelyzáras csatlakozókat. Ezek a biztonsági kioldó rendszerek szándékos csavaró-húzó mozdulatot igényelnek a kikapcsoláshoz. Nyugalmat biztosítanak a sűrűn tömött szerszámozási területeken, ahol a szemrevételezés nehézkes.
Környezeti veszélyek
Mérje fel a fröccsöntő gépeket körülvevő környezeti feltételeket. A gyári padlók levegőben szálló port, koptató törmeléket és külső mechanikai hatásokat termelnek. Ha egy aljzat szabadon van, a törmelék könnyen beszivárog a zárógömbökbe és a belső O-gyűrűkbe. Ez a szennyeződés megakadályozza, hogy a szelep megfelelően illeszkedjen. Ezekben a durva forgatókönyvekben masszív tengelykapcsoló testeket kell megadnia, vagy porvédő sapkákat és hüvelyeket kell használnia. A csatlakozási pont védelme meghosszabbítja a teljes hűtőkör élettartamát.
A nem szabványos követelmények azonosítása
A szabványos katalógusopciók megoldják a legtöbb hűtési kihívást, de nem tudnak mindent megoldani. Néha nagyon bonyolult elosztótávolságokkal találkozik, amelyekbe a szabványos aljzatok egyszerűen nem férnek bele. Az extrém hőmérséklet-ingadozások vagy a szabadalmaztatott folyadékkeverékek a szabványos tömítéseket is túllépik a meghibásodási pontokon. Ha a műszaki paraméterek a tipikus működési tartományon kívülre esnek, egy szabványos alkatrész rendszerbe kényszerítése garantálja a meghibásodást. E nem szabványos követelmények korai felismerése megakadályozza a költséges gépmódosításokat az úton.
Költség-haszon elemzés
Az egyedi tervezéshez előzetes tőkére van szükség. Az egyedi tervezések hosszabb átfutási idővel és magasabb kezdeti prototípus-készítési költségekkel járnak. Ezeket az előzetes költségeket azonban mérlegelnie kell a hosszú távú működési haszonnal. A testreszabott geometria kiküszöbölheti a könyökcsuklót, drasztikusan javítva az áramlási sebességet. Ez a javított áramlás néhány másodperccel csökkenti a ciklusidőt. Az egy év folyamatos gyártás során a csökkentett selejt arány és a megnövekedett alkatrész-kibocsátás könnyen indokolja a kezdeti mérnöki beruházást. A testreszabás megoldja a kiváltó okok miatti nem megfelelő hatékonyságot.
Skálázhatóság
Ha egy géphez egyedi megoldást tervez, gondoskodnia kell a méretezésről. Egy nagyon speciális alkatrész hiábavaló, ha a gyártó nem tudja következetesen reprodukálni. Szorosan működjön együtt mérnöki partnerével, hogy garantáltan betartsák a tömeggyártáshoz szükséges szigorú tűréshatárokat. Szabványosítsa ezt az egyedi alkatrészt több létesítményben, hogy egyszerűsítse a pótalkatrész-készletét. A méretezhető egyedi megoldások egyetlen gép előnyét a vállalat egészére kiterjedő versenyelőnnyé alakítják.
Minőségbiztosítás és tesztelés
Egy beszállító csak annyira jó, amennyire a minőség-ellenőrzési osztálya jó. Követelnie kell a teljes átláthatóságot a kötegelt tesztelési protokolljaikkal kapcsolatban. Kérjen dokumentációt a repedési nyomás érvényesítéséről és a ciklusvizsgálatról. A megbízható gyártók könnyen biztosítanak anyagtanúsítványokat, amelyek biztosítják az ISO-megfelelést. Ha egy szállító habozik megosztani a tesztelési módszereit, akkor máshol kell keresnie. A szigorú tesztelés megakadályozza, hogy a hibás tételek valaha is eljussanak a létesítménybe.
Az ellátási lánc megbízhatósága
Még a legtartósabb alkatrészekhez is szükség van idővel cseretömítésekre vagy pótdugókra. A kiválasztott szállítónak lenyűgöző készletmélységet kell mutatnia. Mérje fel a kritikus cserealkatrészek szokásos átfutási idejét. A globális elérhetőségi hálózat létfontosságú, ha több országban üzemeltet létesítményeket. Egy kisebb tömítési hiba soha nem okozhat szűk keresztmetszetet a gyártásban, mivel az eladó nem tudja gyorsan szállítani az alkatrészeket. Társuljon olyan beszállítókkal, akik a robusztus logisztikát részesítik előnyben.
Mérnöki támogatás
A beszállító értékelése túlmutat a termékkatalógus lapozásán. Szüksége van egy partnerre, nem csak egy forgalmazóra. A legjobb beszállítók speciális alkalmazástechnikai segítséget kínálnak. Segítenek az áramlási sebesség számításában, és részletes folyadékkompatibilitási diagramokat biztosítanak. Kövesse az alábbi kulcsfontosságú lépéseket a műszaki támogatás ellenőrzésekor:
- Kérjen átfogó tételvizsgálati jelentéseket a nagynyomású alkatrészekről.
- Ellenőrizzék ISO-megfelelőségüket és anyagkövetési tanúsítványaikat.
- Elemezze a készletmélységet a kritikus cseretömítések és O-gyűrűk tekintetében.
- Mérje fel a szállító hajlandóságát arra, hogy egyedi áramlási számításokat végezzen az adott elosztóhoz.
- Értékelje globális elosztóhálózataikat, hogy biztosítsa az alkatrészek gyors elérhetőségét.
A tervezési fázisban részt vevő beszállítók a beszerzési megrendelés aláírása előtt segítenek a specifikációs hibák észlelésében.
Következtetés
- A hőszabályozás optimalizálása érdekében mindig egyensúlyozza ki a belső áramlási kapacitást az anyag robusztus tartósságával.
- Alkalmazza vallásosan a STAMP-módszert, hogy a tömítőanyagokat meghatározott folyadékokhoz és hőmérsékletekhez igazítsa.
- Részesítse előnyben a biztonsági funkciókat, például a hüvelyzárakat erős vibrációjú, magas hőmérsékletű környezetben.
- Állítsa be beszállítóit a tesztelés átláthatósága és az alkalmazástechnikai támogatásuk alapján.
A szigorú specifikáció a beszerzési szakaszban közvetlen befektetésként szolgál a létesítmény üzemidejébe. Ne hagyja, hogy egy kisebb alkatrész jelentős késedelmet okozzon a gyártásban. Még ma konzultáljon egy mérnöki szakemberrel, töltse le a műszaki méretezési útmutatót, és kérjen személyre szabott árajánlatot az Ön konkrét áramlási paraméterei alapján, hogy biztosítsa a megfelelőt. öntőforma gyorscsatlakozó a műveletekhez.
GYIK
K: Mi a különbség az egyszeres és a kettős elzárású formacsatlakozók között?
V: Az egyszeri elzáró tengelykapcsoló csak a foglalatban tartalmaz szelepet, amely leválasztva az egyik oldalon leállítja a folyadék áramlását. Nagyobb áramlási sebességet biztosít, de lehetővé teszi a kisebb kiömlést a dugó felől. A dupla elzáró tengelykapcsoló szelepeket tartalmaz mind a dugaszolóaljzatban, mind a dugóban. Ez teljesen megakadályozza a folyadék kiömlését, biztonságosan és tisztán tartja a munkaterületeket, bár kissé korlátozza az általános áramlási sebességet.
K: Hogyan számíthatom ki a megfelelő áramlási méretet a hűtőkörök gyorscsatlakozójához?
V: A megfelelő áramlási méretet a gyártó által megadott Cv érték (áramlási együttható) alapján számítja ki. Ez a mérőszám azt mutatja, hogy egy adott nyomásesésnél (Delta P) mennyi folyadék halad át a csatlakozón. Át kell tekintenie a nyomásesési diagramokat, hogy megbizonyosodjon arról, hogy a kiválasztott méret megfelel-e az elosztó által előírt gallon/perc (GPM) értéknek anélkül, hogy szűk keresztmetszetet hozna létre a hűtőkörben.
K: Melyik tömítőanyag a legjobb a magas hőmérsékletű termikus olajhoz?
V: Az FKM (általános nevén Viton) az optimális tömítőanyag a magas hőmérsékletű termikus olajokhoz. 200 °C-ig (400 °F) ellenáll a szélsőséges hőnek, és ellenáll a szintetikus olajok kémiai lebomlásának. A nitril és az EPDM gyorsan megkeményedik, megrepednek vagy megduzzadnak, ha termikus olajoknak vannak kitéve, ami katasztrofális szivárgáshoz vezet. A tömítés kiválasztásának véglegesítése előtt mindig ellenőrizze az üzemi csúcshőmérsékletet.
K: Keverhetem-e a különböző gyártók csatlakozódugóit és aljzatait?
V: Nem. A különböző gyártóktól származó dugók és aljzatok összekeverése és összeillesztése rendkívül veszélyes. Még akkor is, ha a profilok vizuálisan hasonlónak tűnnek, mikroszkopikus különbségek vannak a reteszelő gömbhornyok és a belső tűrések között. A márkák közötti keveredés idő előtti tömítéskopást, váratlan szétkapcsolásokat és súlyos folyadékszivárgást okoz. Ezenkívül az alkatrészek összekeverése azonnal érvényteleníti az összes gyártói garanciát és felelősséget.


