Lämpötilan säätö sanelee voimakkaasti muovin ruiskuvalu- ja painevalutoimintojen onnistumisen. Pienetkin osien viat voivat aiheuttaa katastrofaalisia seurauksia. Pieni vuoto vesilinjassa vaarantaa välittömästi syklin ajan. Se vahingoittaa muotin eheyttä ja pilaa osien laadun. Valmistajilla ei ole varaa näihin tuotantohäiriöihin.
Muotin sisäisiä jäähdytyskanavia ja ulkoisia lämpötilayksiköitä yhdistävä rajapinta vaatii ehdotonta tarkkuutta. Tässä erikoistuneet nesteliittimet osoittavat arvonsa. Sopimattomat kierteet tai väärät pistokeprofiilit johtavat väistämättä ristiinsopivuuden painajaisiin. Nestevuodoista tulee jatkuva taistelu huoltotiimillesi. Tämä aiheuttaa suoraan pitkiä seisokkeja rutiininomaisten muotinvaihtojen aikana.
Sinun on valittava oikea standardi, kierre ja profiili varmistaaksesi saumattoman toiminnan. Selvitämme näiden kriittisten yhteyksien tekniset tiedot. Opit arvioimaan, asentamaan ja ylläpitämään näitä komponentteja toiminnan tehokkuuden maksimoimiseksi. Oikean laitteistostrategian toteuttaminen poistaa arvailut ja suojaa kalliita työkalujasi.
Key Takeaways
Japanilaisissa standardinmukaisissa jäähdytysnipoissa käytetään erityisiä pistokeprofiileja (esim. Nitto-standardi), jotka on suunniteltu nopeaan, vuotamattomaan muotinvaihtoon.
Todellinen PT-kierrenippa täyttää JIS B 0203 -standardit, mikä vaatii tarkan sovituksen, jotta vältetään kierteen irtoaminen tai tiivistysvauriot muottipohjassa.
Ominaisuudet, kuten kuusioreikäinen nippa , mahdollistavat uppoasennuksen upotettuihin muottiportteihin, mikä maksimoi tilan ja estää fyysiset vauriot muotin varastoinnin aikana.
Asianmukainen arviointi edellyttää virtausnopeuden, materiaalin (esim. messinki vs. ruostumaton) ja järjestelmäprofiilien yhteensovittamista (vältä sekoittamista eurooppalaisten Hasco- tai US DME-standardien kanssa).
Japanilaisen muotin jäähdytysstandardin ymmärtäminen
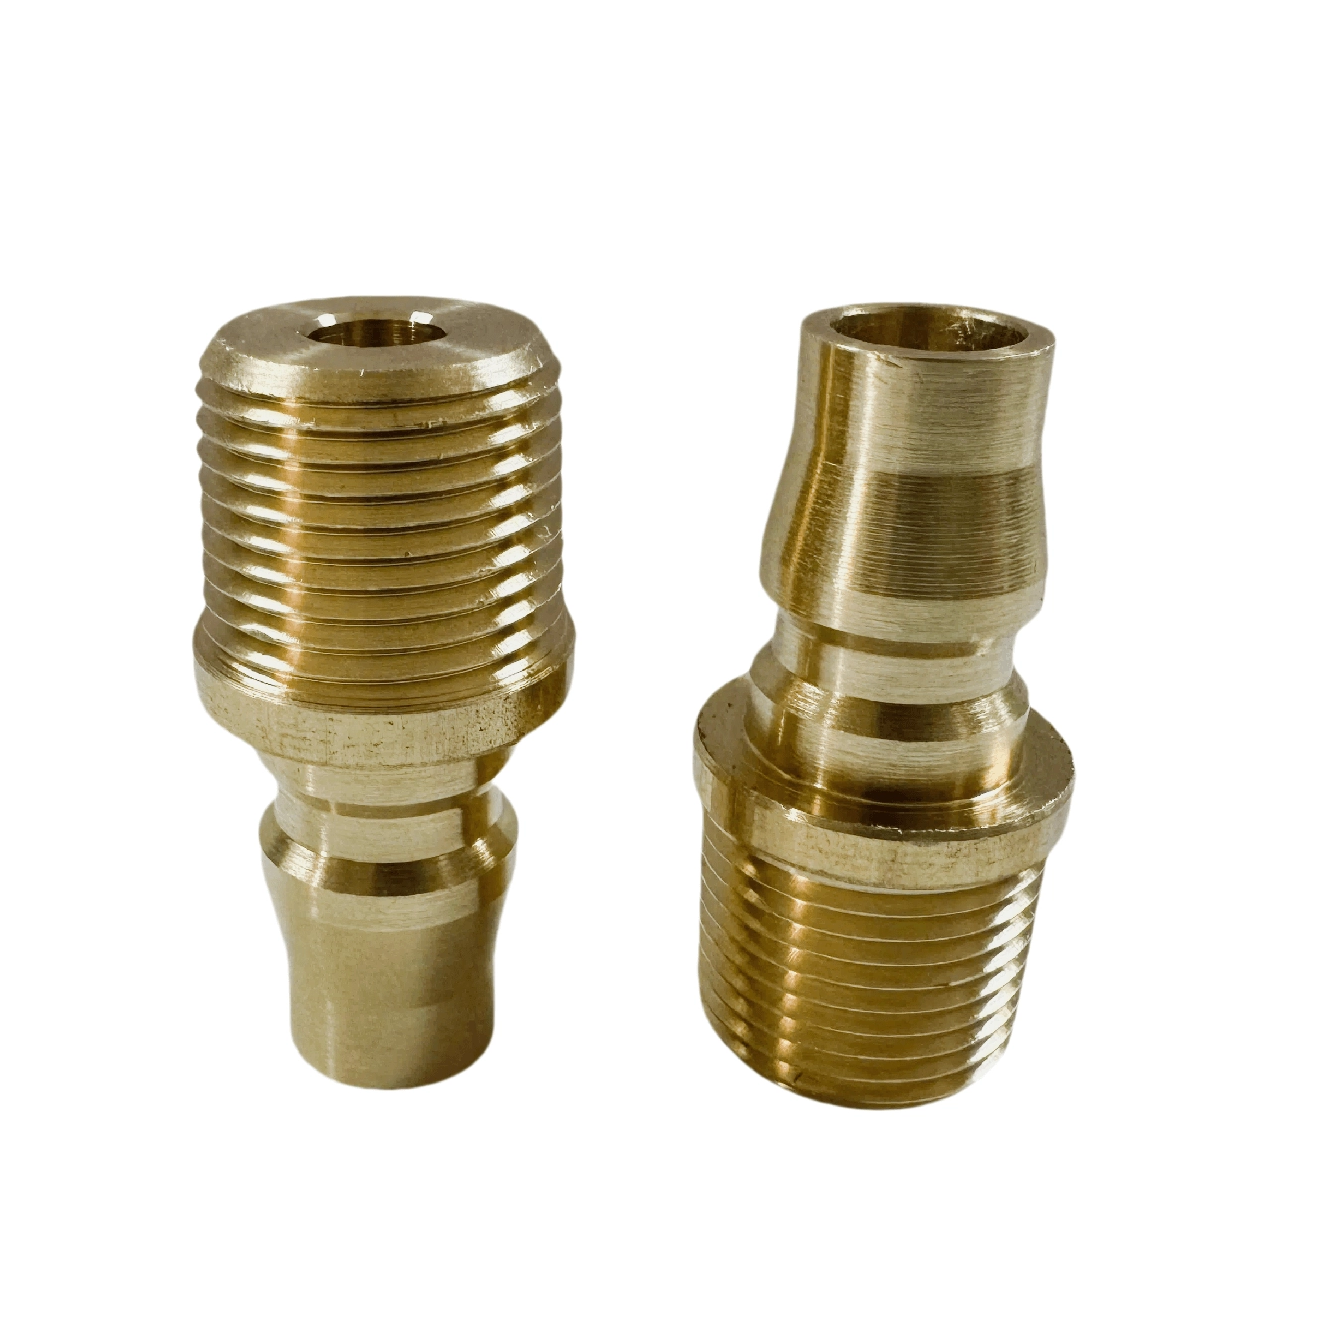
Insinöörit suunnittelevat nestejärjestelmiä tiettyjen alueellisten profiilien ympärille. The Japanilaisessa standardinmukaisessa jäähdytysvesinippassa on selkeä pistokegeometria. Tämä geometria takaa saumattoman sovituksen vastaavan kanssa Japanilainen pikaliitin . Monet ammattilaiset kutsuvat tätä Nitto-standardiksi. Tulpan kärjen pituus, O-renkaan kiinnityssyvyys ja lukitusura ovat tarkat mitat. Et voi pakottaa eurooppalaista Hasco-liitäntää tähän profiiliin. Erityinen geometria takaa täydellisen tiivistyksen joka kerta. Se poistaa operaattoreiltasi yhteyden arvailun.
Tämä komponentti palvelee elintärkeää mekaanista toimintaa. Se toimii kiinteänä urosliittimenä. Työkaluteknikot pujottavat sen suoraan teräs- tai alumiinimuottipohjaan. Se yhdistää monimutkaiset sisäiset vesi- tai öljypiirit joustaviin ulkoisiin letkuihin. Luotat siihen, että lämpönesteet virtaavat turvallisesti paineen alaisena. Hela pysyy pysyvästi kiinni muottiin varastoinnin ja kuljetuksen aikana. Sen on kestettävä kovaa käsittelyä säilyttäen samalla tiivistyksen eheys.
Näiden yhteyksien standardointi parantaa toimintaa merkittävästi. Yhdistämme standardoidut liittimet suoraan SMED (Single-Minute Exchange of Dies) -menetelmiin. Toiminnon standardointi yhdelle profiilille lyhentää asennusaikaa dramaattisesti. Operaattorit tekevät vähemmän virheitä, kun he käsittelevät vain yhden tyyppistä liitintä. Nopeat muotinvaihdot riippuvat johdonmukaisista, luotettavista liitännöistä kaikissa koneissa. Yhtenäiset varusteet poistavat epäröinnin ja hämmennyksen nopeatempoisessa tuotantokerroksessa.
Ytimen anatomia ja tekniset tiedot
Lankadynamiikka sanelee muotin pohjan turvallisuuden. Totta PT-kierrenippa noudattaa japanilaista teollisuusstandardia (JIS B 0203) kartioputkikierteille. Sinun on erotettava tämä amerikkalaisista NPT- tai eurooppalaisista BSPT-varianteista. NPT-kierteet käyttävät 60 asteen kierrekulmaa. PT-kierteet käyttävät 55 asteen kulmaa. Niiden sekoittaminen aiheuttaa vakavaa rappiota. NPT-tulpan pakottaminen PT-reikään kuorii pehmeän teräksen. Nestevuodot pilaavat väistämättä sykliaikojasi ja vahingoittavat laitteitasi.
Sisägeometrian innovaatiot muuttavat muottien kokoamista. Harkitse a:n mekaniikkaa kuusioreikäinen nippa . Siinä on sisäinen kuusikulmainen käyttökanava. Tämän teknisen edun ansiosta insinöörit voivat asentaa ja kiristää liittimen sisäpuolelta käyttämällä tavallista kuusiokoloavainta. Et enää luota ulkoiseen jakoavaimeen. Tämä sisäinen käyttömekanismi suojaa ulkotiivistepintaa raskailta jakoavaimen vaurioilta. Se mahdollistaa myös asennuksen uskomattoman ahtaisiin tiloihin.
Materiaalin valinta määrää komponenttien käyttöiän ja sovellusten soveltuvuuden. Sinun on arvioitava nestemäinen väliaine ennen metallin valintaa. Messinki tarjoaa erinomaisen lämmönjohtavuuden ja kestää ruostetta tehokkaasti. Se on taloudellinen valinta tavalliselle jäähdytysvedelle. Ruostumaton teräs kestää aggressiivisia olosuhteita. Tarvitset ruostumatonta terästä korkean lämpötilan lämpööljypiireihin. Puhdastilojen lääketieteelliset sovellukset vaativat myös korkealaatuista ruostumatonta terästä. Sinun on sovitettava metalli tiettyihin kemiallisiin käsittelyihisi ja käyttölämpötiloihin.
Materiaalivertailu yhteenveto
Materiaalityyppi
Lämmönjohtavuus
Korroosionkestävyys
Ensisijainen sovellus
Vakio messinki
Erinomainen
Hyvä (vesi)
Yleinen ruiskuvalu, jäähdytysvesi
304 ruostumaton teräs
Kohtalainen
Korkea
Lääketieteellinen valu, puhdastilat, käsitelty vesi
316 ruostumatonta terästä
Kohtalainen
Poikkeuksellinen
Korkean lämpötilan öljy, aggressiiviset kemikaalit
Muunnelmia monimutkaisille muottikokoonpanoille
Muottien mallit vaihtelevat huomattavasti osien geometrian mukaan. Insinöörit arvioivat, milloin kannattaa käyttää uppoasennuskokoonpanoja verrattuna tavallisiin ulkoneviin tyyppeihin. Ulkonevat mallit toimivat hyvin avoimissa kokoonpanoissa, joissa on runsaasti tilaa. Uppoasennettavat versiot sijaitsevat syvällä upotettujen muottiporttien sisällä. Raskas muotti heiluu usein nosturin päällä kuljetuksen aikana. Se voi helposti törmätä koneen sidetankoon. Ulkoneva liitososa katkeaa välittömästi iskun vaikutuksesta. Upotusmallit estävät tämän katastrofaalisen katkeamisen muotin kuljetuksen aikana. Suojaat työkaluinvestoinnit piilottamalla liitoskohdan.
Syvien lämpöpiirien saavuttaminen on toinen tekninen haaste. Paksut ydinlevyt hautaavat usein vesilinjoja syvälle teräslohkon sisään. A messinkinen jatkoliitin ratkaisee tämän tarkan ongelman. Se kattaa suuret raot monilevyisten muottikokoonpanojen välillä. Pujotat sen suoraan syvimpiin kanaviin. Tämä ohittaa monimutkaisten, kalliiden sisäisten aseporausten tarpeen. Jatke toimii turvallisena nestetunnelina välilevyjen läpi.
Joskus jäähdytysneste tarvitsee erityistä suuntasäätöä. Hämmentyneet muunnelmat integroivat sisäiset virtauksenvaimentimet. Ne pakottavat jäähdytetyn veden syvälle pitkiin muotin ytimiin. Tämä tarkoituksellinen reititys eliminoi lämpökuollut alueet. Oikea virtauksen jakautuminen jäähdyttää työkalun kuumia kohtia tehokkaasti. Parempi jäähdytys parantaa osien laatua ja lyhentää huomattavasti syklin kokonaisaikaa.
Konfigurointi Käyttötapauskaavio
Suunnittelun variaatio
Visuaalinen ominaisuus
Ihanteellinen skenaario
Ulkoneva tyyppi
Paljas ulkoinen kuusiotaso
Avoimet jakotukit korkealla saavutettavuudella
Uppoasennus
Upotettu sisäisellä kuusiokolla
Raskaat muotit, jotka ovat alttiita kuljetusvaurioille
Laajennustyyli
Pitkänomainen messinkiputkirunko
Siltaa raon useiden ydinlevyjen välillä
Hämmentynyt tyyppi
Sisäinen messinkiterä/vaihdin
Jäähdyttävät syvät, kapeat ydintapit
Arviointikehys: hankinta ja esivalinta
Nesteen dynamiikan tasapainottaminen on kriittinen jäähdytystehokkuuden kannalta. Sinun on arvioitava sisähalkaisija (ID) jäähdytyspiirin vaatimusten mukaan. Pienet sisähalkaisijat aiheuttavat vakavia virtauksen pullonkauloja. Tuloksena oleva painehäviö nälkään jäähdytyskanavasi. Jäähdytyslinjat vaativat turbulenttia virtausta lämmön poistamiseksi kunnolla. Sinun on ylläpidettävä riittävät Reynolds-luvut nopean lämmönsiirron varmistamiseksi. Varmista aina, että sovitustunnus vastaa pääkanavan tunnusta.
Mittatoleranssit sanelevat tiivistyksen luotettavuuden. Sinun on hankittava tarkkuuskoneistetut osat. Valuhelasta puuttuu tarvittava pintakäsittely. Koneistetut pinnat takaavat täydellisen tiivistyksen naarasliittimen sisäistä O-rengasta vasten. Huono pintakäsittely repii O-renkaan ajan myötä. Tulpan nokan mikrohankaukset aiheuttavat väistämättä hitaita, turhauttavia vuotoja.
Toimittajan validointi varmistaa pitkän aikavälin toiminnan vakauden. Tarvitset toimittajia, jotka ymmärtävät työkaluvaatimukset. Noudata näitä ohjeita, kun arvioit uutta valmistuskumppania:
Tarkista materiaalisertifikaatit: Pyydä myllytestiraportteja varmistaaksesi, että saat aitoa 304/316 ruostumatonta tai korkealaatuista messinkiä.
Pyydä digitaalisia resursseja: Varmista, että myyjä toimittaa tarkat 3D CAD-mallit (STEP-tiedostot) muottisuunnittelutiimillesi.
Tarkastuskierrestandardit: Varmista, että valmistaja käyttää sertifioituja JIS-kierremittareita laadunvalvontaprosessinsa aikana.
Ristiyhteensopivuusvaroitukset vaativat tiukkaa huomiota. Älä koskaan sekoita muiden merkkien pistokkeita premium-pistorasioihin. Standardi jäähdytysvesinippa tarvitsee täydellisesti yhteensopivan pistorasian profiilin. Pienet geometriset poikkeamat nopeuttavat O-renkaan kulumista. Ne luovat näkymättömiä mikrovuotoja, jotka keräävät vettä muovauskoneen levyille. Pidä kiinni yhdestä luotettavasta valmistajasta sekä uros- että naispuolisille.
Toteutustodellisuudet ja ylläpito
Parhaat asennuksen käytännöt suojaavat muotin pohjan eheyttä. Kierretiivisteet on levitettävä oikein. Valitse kartiomaisille PT-kierteille PTFE-teippi tai nestemäinen putkitiiviste. Nestemäiset tiivistysaineet toimivat usein paremmin monimutkaisissa jakoputkissa, koska teippisirpaleet voivat tukkia herkkiä jäähdytyskanavia. Noudata tiettyjä vääntömomenttirajoja asennuksen aikana. Kapenevan kierteen liiallinen kiristäminen kohdistaa massiivisen säteittäisen voiman. Tämä voima murtaa helposti pehmeät P20-teräsmuottipohjat. Käytä kalibroitua momenttiavainta.
Erilaisten metallien sekoittaminen aiheuttaa galvaanisen korroosion riskin. Messinkiliitosten pujottaminen suoraan alumiinimuottilevyihin laukaisee kemiallisen reaktion. Jäähdytysvesi toimii elektrolyyttinä. Tämä heikko akun vaikutus saa alumiinilangat kuoppaan ja hajoamaan nopeasti. Sinun on vähennettävä tätä käyttämällä asianmukaisia lankapastaa. Korroosionestoaineiden levittäminen vesihuoltoon hidastaa myös tätä tuhoisaa prosessia.
Säännöllinen tarkastus estää katastrofaaliset odottamattomat viat. Huoltoinsinöörien on pysyttävä valppaina suunniteltujen työkalujen purkamisen aikana. Etsi varoitusmerkkejä, ennen kuin ne aiheuttavat seisokkeja. Ota käyttöön tiukka silmämääräinen tarkastusrutiini.
Tarkasta sisäinen kuusiokäyttölaite, ettei siinä ole kovia mineraalihilseitä, jotka voivat estää jäähdytysnesteen virtauksen.
Tarkista ulkoinen lukitusura voimakkaan fyysisen muodonmuutoksen tai sienikasvun varalta.
Tarkista kartiomainen kierrealue kuivuneen, hilseilevän tiivisteen varalta, joka vaatii perusteellisen teräsharjauksen.
Mittaa tulpan kärjen halkaisija jarrusatulalla havaitaksesi liiallinen kitkakuluminen pesän laakereista.
Johtopäätös
Jäähdytyskomponenttien standardointi tarjoaa valtavan strategisen arvon. Yhtenäinen yhteysprofiili virtaviivaistaa sekä huoltorutiineja että päivittäistä toimintaa. Poistat sovittimen liittimien etsimisen kaaoksen kriittisten asennusikkunoiden aikana. Yhdenmukainen laitteisto tukee suoraan kevyen tuotannon tavoitteita ja vähentää käyttäjän turhautumista.
Meidän on tunnustettava komponenttien kustannusten ja vikojen seurausten välinen ero. Vaihtoliitos maksaa vain dollareita. Sen äkillinen vika kuitenkin sulkee erittäin kannattavan tuotantosolun. Kuumalle muotin pinnalle vuotava vesi aiheuttaa vakavan lämpöshokin. Se tuhoaa kalliin työkaluteräksen ja pysäyttää toimitusaikataulusi.
Ryhdy välittömiin toimiin nestejohtojen turvaamiseksi. Kannusta hankinta- ja suunnittelutiimejäsi tarkastamaan kaikki nykyiset muottipohjat. Standardoi laitoksesi kierretapit vastaamaan täydellisesti JIS-ohjeita. Pyydä näytteitä luotettavilta toimittajilta fyysisen sietokyvyn testaamista varten. Luo selkeä, yhtenäinen hankintaprotokolla tänään varmistaaksesi saumattoman tuotannon huomenna.
FAQ
K: Voinko käyttää PT-kierrenippaa NPT-kierrereiässä?
V: Ei. Tekniset standardit kieltävät tämän ehdottomasti. PT-kierteissä on 55 asteen kierrekulma, kun taas NPT:ssä 60 asteen kulma. Niissä on myös erilaiset kierrevälit. Niiden pakottaminen yhteen vahingoittaa muotin pohjan kierteitä ja takaa nestevuodot.
K: Miksi käyttää kuusioreikänippaa ulkoisen kuusiokolopuolen sijasta?
V: Kuusikulmaiset reikämallit ratkaisevat vakavat tilarajoitukset. Tiheästi pakatut muottipohjat eivät jätä tilaa perinteiselle ulkoavaimelle. Sisäisen kuusiokulman avulla voit asentaa liittimen tasaisesti levyä vasten tavallisella kuusiokoloavaimella.
K: Mistä tiedän, että laitokseni käyttää japanilaista standardia?
V: Katso tarkasti tulpan nokan geometriaa. Japanilaisissa standardeissa, kuten Nitto Kohki- tai Misumi-profiileissa, on selkeät lukitusurat ja kärjen pituudet. Vertaa fyysisiä liittimiäsi DME:n tai Hascon visuaalisiin luetteloihin varmistaaksesi tarkan standardin.
K: Milloin minun pitäisi päivittää tavallisesta nipasta messinkiseen jatkoliittimeen?
V: Käytä jatkoliitintä, kun kohtaat syvällä olevia vesijohtoportteja. Ne ovat välttämättömiä, kun paksut ydinlevyt estävät pääsyn tai kun tavalliset ulkonevat liittimet aiheuttavat fyysistä häiriötä raskaille muottipuristimille.