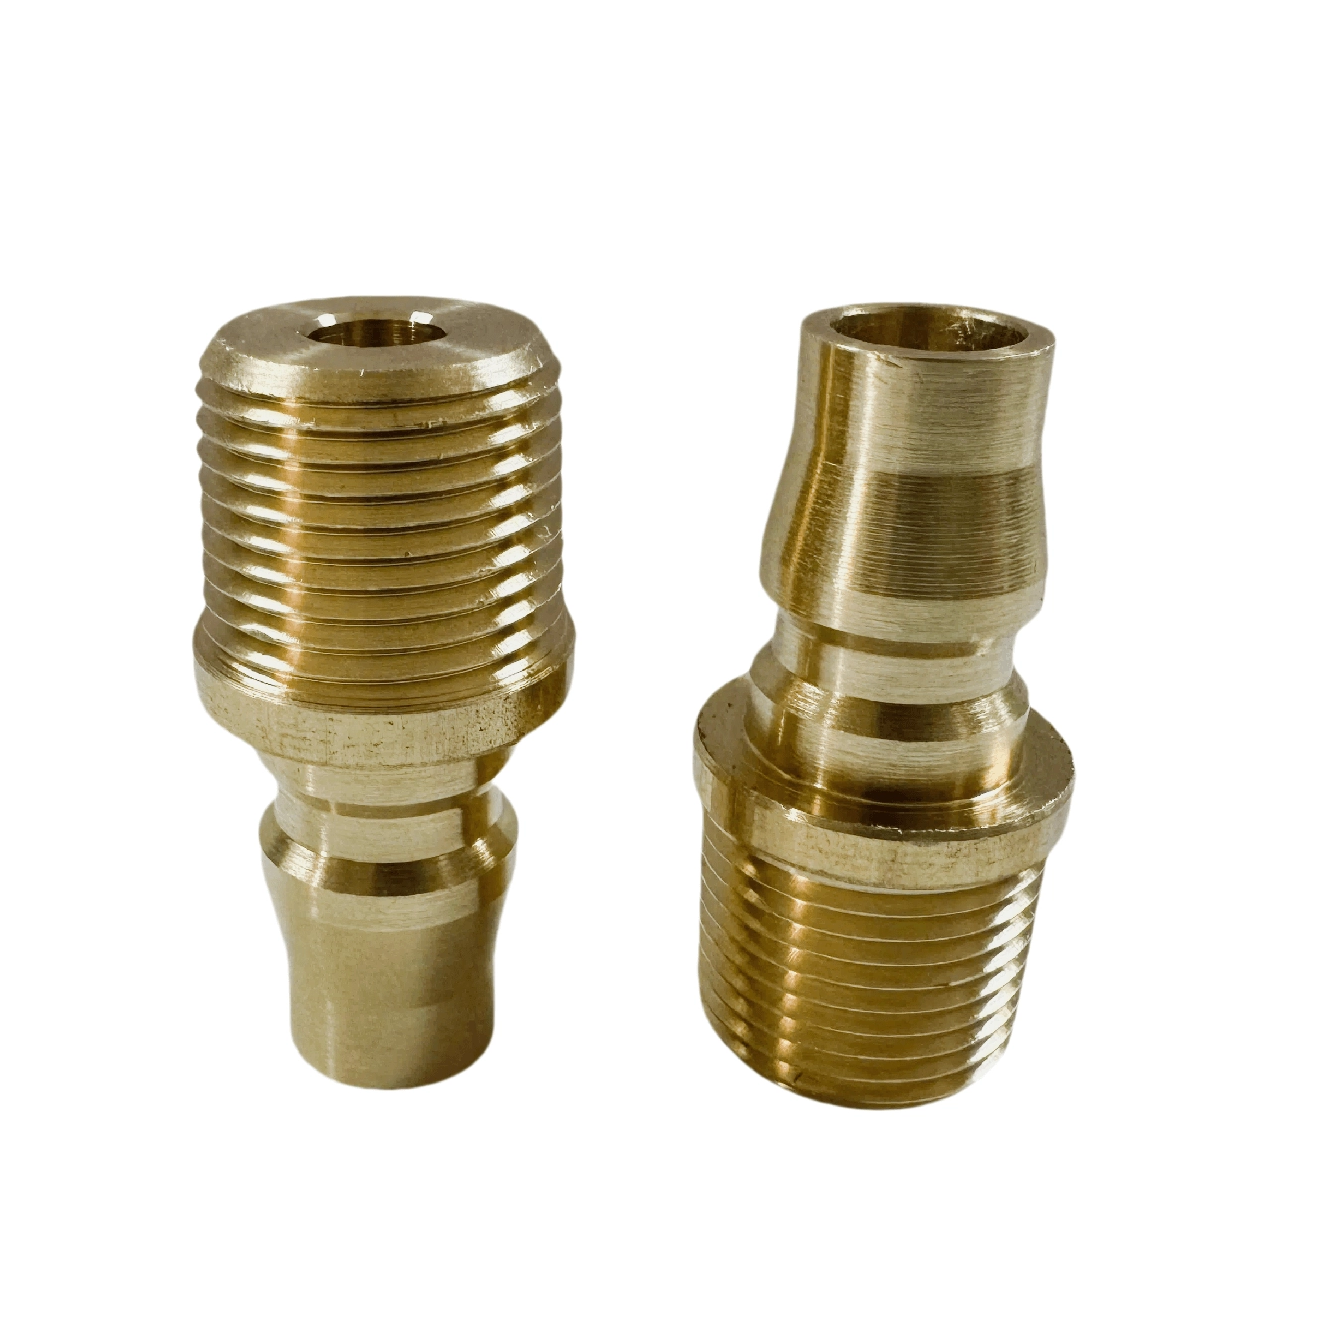
温度管理は、プラスチック射出成形およびダイカスト作業の成功に大きく影響します。コンポーネントの軽微な障害であっても、下流に壊滅的な影響を与える可能性があります。給水ラインにわずかな漏れがあると、すぐにサイクルタイムが損なわれます。金型の完全性が損なわれ、部品の品質が損なわれます。メーカーは生産現場でこうした混乱を許容するわけにはいきません。
金型の内部冷却チャネルと外部の温度ユニットをつなぐインターフェースには、絶対的な精度が必要です。ここで、特殊な流体コネクタが真価を発揮します。スレッドの不一致やプラグ プロファイルの誤りは、相互互換性の悪夢を必然的に引き起こします。液体の漏れは、メンテナンス チームにとって絶え間ない戦いとなります。これは直接、定期的な金型交換時のダウンタイムの延長につながります。
シームレスな操作を確保するには、適切な規格、スレッド、プロファイルを選択する必要があります。これらの重要な接続の技術仕様を検討します。運用効率を最大化するために、これらのコンポーネントを評価、インストール、保守する方法を学びます。正しいハードウェア戦略を実装すると、推測に頼る必要がなくなり、高価なツール資産が保護されます。
重要なポイント
日本標準の冷却ニップルは、迅速で漏れのない金型交換のために設計された特定のプラグ プロファイル (例: Nitto 標準) を利用しています。
真の PT ねじニップルは JIS B 0203 規格に準拠しており、金型ベースのねじ山剥離やシール不良を避けるために正確なマッチングが必要です。
などの機能により、 六角穴ニップル設計 凹型金型ポートに同一面に取り付けることができ、スペースを最大限に活用し、金型保管時の物理的損傷を防ぎます。
適切な評価には、流量、材質 (真鍮とステンレスなど)、およびシステム プロファイル (ヨーロッパの Hasco または米国の DME 規格との混合を避ける) を一致させる必要があります。
金型冷却における日本の基準を理解する
エンジニアは、特定の地域プロファイルに基づいて流体システムを設計します。の 日本標準の冷却水ニップルは、 日本製のクイックカップリング
このコンポーネントは重要な機械的機能を果たします。固定オスプラグとして機能します。工具技術者は、それをスチールまたはアルミニウムの金型ベースに直接ねじ込みます。複雑な内部の水または油回路を柔軟な外部ホースに接続します。熱流体が圧力下で安全に流れるようにするために、これを利用します。フィッティングは、保管中および輸送中に金型に永久的に取り付けられたままになります。シールの完全性を維持しながら、乱暴な取り扱いに耐える必要があります。
これらの接続を標準化することで、運用が大幅に改善されます。当社は、標準化されたフィッティングを 1 分間のダイ交換 (SMED) 手法に直接接続します。単一のプロファイルで施設を標準化することで、セットアップ時間が大幅に短縮されます。オペレータが 1 種類のコネクタのみを扱う場合、エラーが少なくなります。迅速な金型切り替えは、すべての機械にわたる一貫した信頼性の高い接続に依存します。統一された機器により、ペースの速い生産現場での躊躇や混乱が解消されます。
コアの構造と技術仕様
スレッドダイナミクスはモールドベースの安全性を左右します。本当の PTねじニップルは
内部形状の革新により、金型の組み立て方法が変わります。の仕組みを考えてみましょう 六角穴ニップル
材料の選択により、コンポーネントの寿命と用途の適合性が決まります。金属を選択する前に、流体媒体を評価する必要があります。真鍮は熱伝導性に優れ、錆びにくいのが特徴です。標準的な冷却水として経済的な選択肢として機能します。ステンレス鋼は過酷な条件にも対応します。高温サーマルオイル回路にはステンレス鋼が必要です。クリーンルーム医療用途にも高品位のステンレス鋼が必要です。金属を特定の化学処理および動作温度に適合させる必要があります。
材質比較のまとめ
材質の種類
熱伝導率
耐食性
主な用途
標準真鍮
素晴らしい
良い(水)
一般射出成形、冷却水
304 ステンレス鋼
適度
高い
医療用成形品、クリーンルーム、処理水
316 ステンレス鋼
適度
並外れた
高温の油、攻撃的な化学薬品
複雑な金型構成に対応するバリエーション
金型の設計は部品の形状に基づいて大幅に異なります。エンジニアは、フラッシュマウント構成と標準の突出タイプをいつ使用するかを評価します。突出したモデルは、十分なクリアランスのあるオープンセットアップに適しています。フラッシュマウントバージョンは、凹型金型ポートの奥深くに設置されます。重い金型は、輸送中にクレーンの上で揺れることがよくあります。機械のタイバーに簡単に衝突してしまう可能性があります。その衝撃で突起した金具が瞬時に折れてしまいます。フラッシュ設計により、金型輸送中のこの致命的なスナップを防止します。接続ポイントを非表示にすることで、ツールへの投資を保護します。
深い熱回路に到達するには、エンジニアリング上の別の課題が生じます。厚いコアプレートは、多くの場合、鋼ブロックの奥深くに水管を埋め込みます。あ 真鍮製の延長継手は、
クーラントには特定の方向制御が必要な場合があります。バッフル付きバリエーションには、内部分流器が組み込まれています。長い金型コアの奥深くまで冷水を押し込みます。この意図的な配線により、熱的不感帯が排除されます。適切な流量分布により、ツール内のホットスポットが効率的に冷却されます。冷却が改善されると部品の品質が向上し、全体のサイクル時間が大幅に短縮されます。
構成ユースケースチャート
デザインバリエーション
視覚的特徴
理想的なシナリオ
突出型
露出した外部六角平坦部
アクセス性の高いオープンマニホールド
フラッシュマウント
内部六角付きの凹型
重量のある金型は輸送による損傷を受けやすい
拡張スタイル
細長い真鍮管本体
複数のコアプレートにわたるギャップのブリッジ
バッフルタイプ
内部真鍮ブレード/ダイバーター
深くて狭いコアピンの冷却
評価フレームワーク: 調達と最終候補者リスト
流体力学のバランスをとることは、冷却効率にとって重要です。冷却回路の要件に照らして内径 (ID) を評価する必要があります。内径が小さいと、重大な流れのボトルネックが発生します。結果として生じる圧力降下により、冷却チャネルが枯渇します。冷却ラインでは、熱を適切に抽出するために乱流が必要です。迅速な熱伝達を確保するには、適切なレイノルズ数を維持する必要があります。フィッティング ID がメイン チャネル ID と一致することを常に確認してください。
寸法公差はシールの信頼性を左右します。精密機械加工された部品を調達する必要があります。鋳造継手には必要な表面仕上げが施されていません。機械加工された表面により、メスソケットの内部 O リングに対する絶対的なシールが保証されます。表面仕上げが悪いと、時間の経過とともに O リングが裂けてしまいます。プラグノーズに微細な摩耗があると、必然的にゆっくりとイライラする漏れが発生します。
ベンダー検証により、長期的な運用の安定性が保証されます。工具の要件を理解しているサプライヤーが必要です。新しい製造パートナーを評価する場合は、次の手順に従います。
バッチの一貫性を確認する: 厳密な公差制御を確保するために、複数の生産実行にわたる寸法レポートを要求します。
材料認証の確認: 本物の 304/316 ステンレスまたは高級真鍮を受け取ったことを確認するために、ミルテストレポートを要求します。
デジタル資産をリクエストする: ベンダーが金型設計チームに正確な 3D CAD モデル (STEP ファイル) を供給していることを確認します。
ねじ規格の監査: 製造業者が品質管理プロセス中に認定された JIS ねじゲージを使用していることを確認します。
相互互換性に関する警告には細心の注意が必要です。社外のプラグと高級ソケットを決して混ぜないでください。標準 冷却水ニップルに
実装の実際とメンテナンス
取り付けのベスト プラクティスにより、モールド ベースの完全性が保護されます。ネジ山シーラントを正しく塗布する必要があります。テーパー PT ねじの場合は、PTFE テープまたは液体パイプ シーラントを選択してください。テープの破片がデリケートな冷却チャネルを詰まらせる可能性があるため、複雑なマニホールドでは液体シーラントの方が優れた性能を発揮することがよくあります。取り付け中は特定のトルク制限に従ってください。テーパーねじを締めすぎると、大きな半径方向の力が発生します。この力により、柔らかい P20 鋼のモールドベースが簡単に割れます。校正されたトルクレンチを使用してください。
異種金属を混合すると、電気腐食のリスクが生じます。真鍮の継手をアルミニウムの型板に直接ねじ込むと、化学反応が起こります。冷却水は電解質として機能します。この弱いバッテリー効果により、アルミニウムのネジ山に穴が開き、急速に劣化します。適切なスレッドペーストを使用してこれを軽減する必要があります。水道に腐食防止剤を適用すると、この破壊的なプロセスも遅くなります。
定期的な検査により、予期せぬ致命的な故障を防ぎます。メンテナンス エンジニアは、予定されているツールの分解作業中、常に注意を払う必要があります。ダウンタイムが発生する前に、警告サインを探してください。厳格な目視検査ルーチンを実施します。
内部の六角ドライブに、冷却剤の流れを妨げる可能性のある硬いミネラルスケールの蓄積がないかどうかを検査します。
外部のロック溝に大きな物理的変形やマッシュルーム状の変形がないか調べてください。
テーパーネジ部分に乾燥して剥離したシーラントがないか確認します。これには徹底的なワイヤーブラシが必要です。
ソケットのベアリングからの過剰な摩擦摩耗を検出するには、キャリパーを使用してプラグ先端の直径を測定します。
結論
冷却コンポーネントを標準化することは、非常に戦略的な価値をもたらします。統合された接続プロファイルにより、メンテナンス ルーチンと日常業務の両方が合理化されます。重要なセットアップ期間中にアダプターのフィッティングを探す混乱を解消します。一貫したハードウェアは無駄のない製造目標を直接サポートし、オペレーターのフラストレーションを軽減します。
コンポーネントのコストと障害の影響との間の差異を認識する必要があります。交換用フィッティングの費用はほんの数ドルです。しかし、突然の故障により、収益性の高い生産セルが停止してしまいました。熱い金型面に水が漏れると、重大な熱衝撃が発生します。高価な工具鋼が破壊され、納品スケジュールが停止します。
液体ラインを確保するために直ちに行動を起こしてください。調達チームとエンジニアリング チームに、現在のすべてのモールド ベースを監査するよう奨励します。貴施設のねじタップを標準化し、JIS ガイドラインに完全に適合させます。物理的公差テストのために、信頼できるベンダーにサンプル フィッティングを依頼してください。明確で統一された調達プロトコルを今すぐ確立し、明日のシームレスな生産を確保します。
よくある質問
Q: PT ねじニップルを NPT ねじ穴に使用できますか?
A: いいえ。エンジニアリング基準ではこれを厳しく禁止しています。 PT ねじは 55 度のねじ角度を特徴とし、NPT は 60 度の角度を使用します。ねじピッチも異なります。無理に結合すると、金型ベースのネジ山が損傷し、流体漏れが確実に発生します。
Q: なぜ外部六角ではなく六角穴ニップルを使用するのですか?
A: 六角穴の設計により、厳しいスペース制約が解決されます。モールドベースが密に詰め込まれているため、従来の外部レンチが入る余地はありません。内部の六角により、標準の六角レンチを使用してフィッティングをプレートに面一に取り付けることができます。
Q: 私の施設が日本の規格を使用しているかどうかはどうすればわかりますか?
A: プラグのノーズ形状をよく見てください。日東工器やミスミのプロファイルなどの日本の規格には、独特のロック溝とチップ長があります。物理プラグを DME または Hasco のビジュアルカタログと比較して、正確な規格を確認してください。
Q: 標準ニップルから真鍮製延長継手にいつアップグレードする必要がありますか?
A: 深く設置された水道ポートに遭遇した場合は、延長継手を使用してください。これらは、厚いコア プレートがアクセスを妨げる場合、または標準の突出フィッティングが重い金型クランプとの物理的干渉を引き起こす場合に不可欠です。