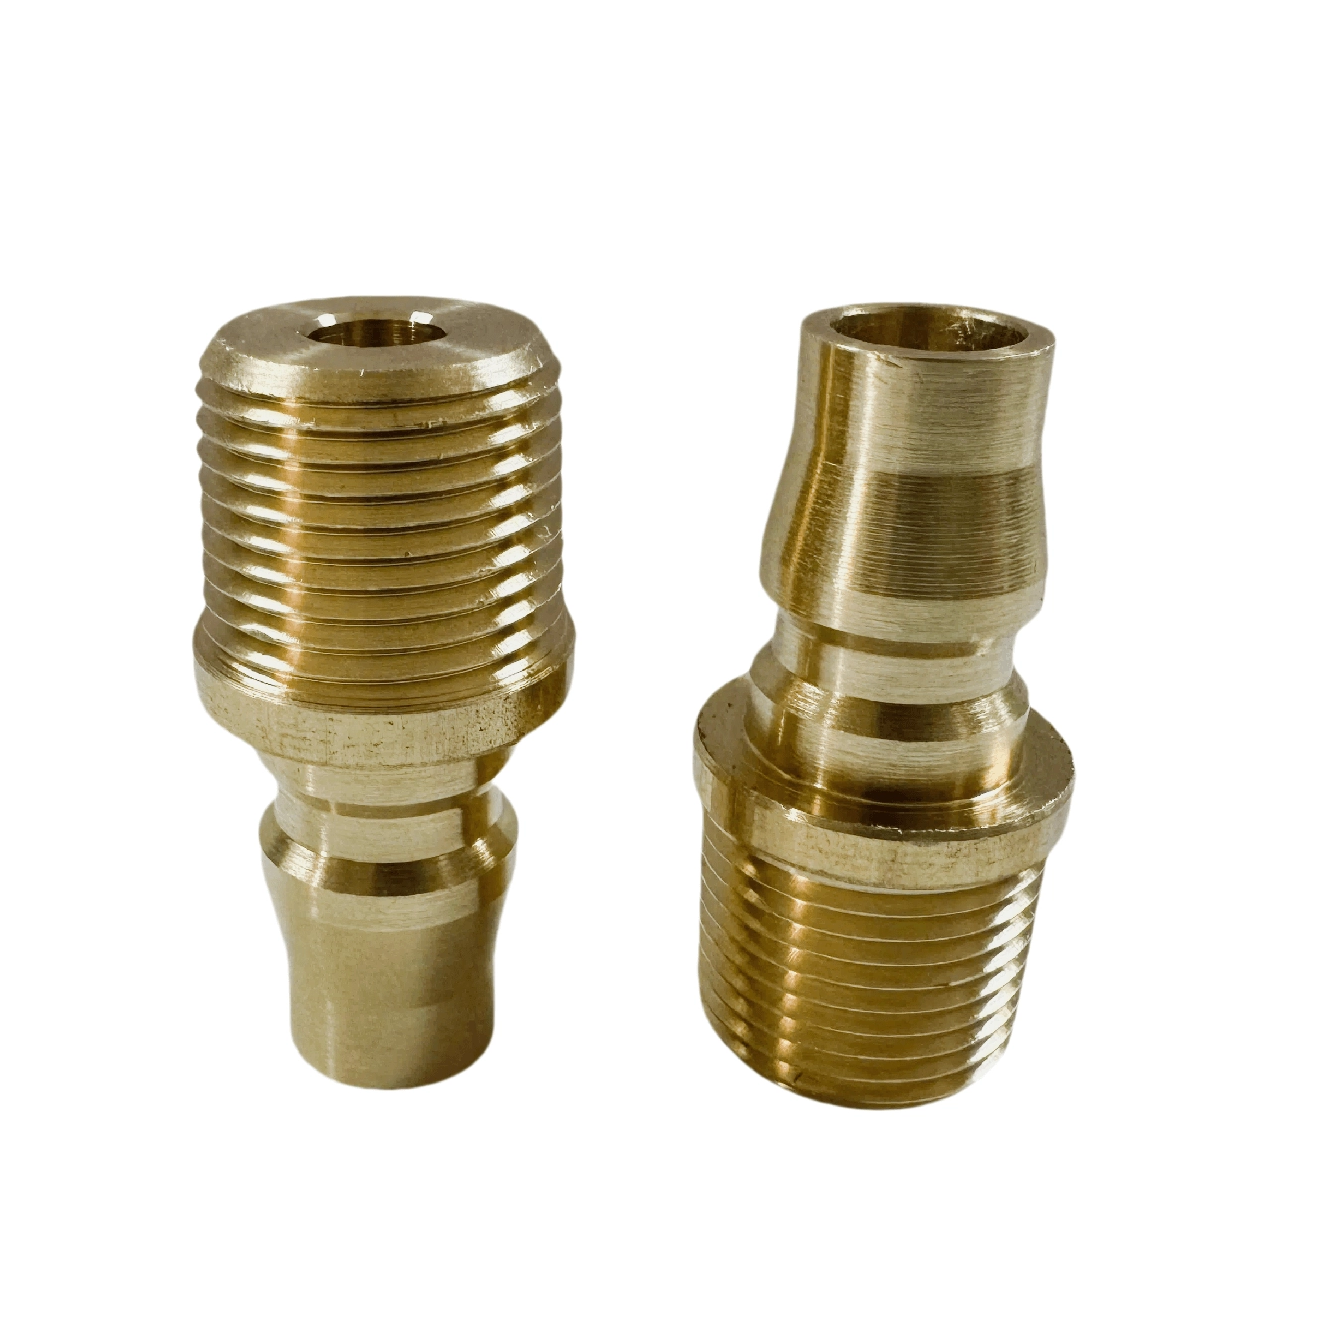
Controlul temperaturii dictează în mare măsură succesul operațiunilor de turnare prin injecție de plastic și turnare sub presiune. Chiar și defecțiuni minore ale componentelor pot provoca efecte catastrofale în aval. O scurgere mică într-o linie de apă compromite instantaneu durata ciclului. Deteriorează integritatea matriței și distruge calitatea pieselor. Producătorii nu își pot permite aceste întreruperi la nivelul producției.
Interfața care unește canalele interne de răcire a matriței și unitățile externe de temperatură necesită precizie absolută. Acesta este locul în care conectorii specializați pentru fluide își dovedesc valoarea. Filetele nepotrivite sau profilele incorecte ale dopurilor duc inevitabil la coșmaruri de compatibilitate încrucișată. Scurgerile de lichid devin o luptă constantă pentru echipele dumneavoastră de întreținere. Acest lucru cauzează în mod direct timpi de nefuncționare prelungiți în timpul schimbărilor de rutină a matriței.
Trebuie să selectați standardul, filetul și profilul potrivit pentru a asigura operațiuni fără întreruperi. Vom explora specificațiile tehnice ale acestor conexiuni critice. Veți învăța cum să evaluați, să instalați și să întrețineți aceste componente pentru a maximiza eficiența operațională. Implementarea strategiei hardware corecte elimină presupunerile și vă protejează activele scumpe de scule.
Recomandări cheie
Niplurile de răcire standard japoneze utilizează profile specifice de dop (de exemplu, standardul Nitto) concepute pentru schimbări rapide, fără scurgeri.
Un adevărat niplu cu filet PT este conform standardelor JIS B 0203, necesitând o potrivire precisă pentru a evita decaparea filetului sau defecțiunile de etanșare în bazele matriței.
Caracteristici precum designul niplului cu orificii hexagonale permit instalarea la nivel în porturile de matriță încastrate, maximizând spațiul și prevenind deteriorarea fizică în timpul depozitării matriței.
Evaluarea corectă necesită potrivirea debitului, materialului (de exemplu, alamă vs. inoxidabil) și profilelor sistemului (evitând amestecarea cu standardele europene Hasco sau DME americane).
Înțelegerea standardului japonez în răcirea matrițelor
Inginerii proiectează sisteme de fluide în jurul unor profile regionale specifice. The Niplul de apă de răcire standard japonez are o geometrie distinctă a dopului. Această geometrie garantează o potrivire perfectă cu o corespondență japoneză cu cuplare rapidă . Priză Mulți profesioniști se referă la asta drept standardul Nitto. Lungimea vârfului dopului, adâncimea de angajare a inelului O și canelura de blocare se află la dimensiuni precise. Nu puteți forța o priză europeană Hasco pe acest profil. Geometria specifică asigură o etanșare perfectă de fiecare dată. Elimină presupunerile de conectare pentru operatorii dvs.
Această componentă îndeplinește o funcție mecanică vitală. Acționează ca priză tată staționară. Tehnicienii de scule îl introduc direct în baza matriței din oțel sau aluminiu. Conectează circuite interne complexe de apă sau ulei la furtunuri externe flexibile. Te bazezi pe el pentru a menține fluidele termice să curgă în siguranță sub presiune. Fiting-ul rămâne permanent atașat de matriță în timpul depozitării și transportului. Trebuie să reziste la manipulare brutală, păstrând în același timp integritatea de etanșare.
Standardizarea acestor conexiuni conduce la îmbunătățiri operaționale semnificative. Conectam fitingurile standardizate direct la metodologiile de schimb de matrițe într-un singur minut (SMED). Standardizarea unei instalații pe un singur profil reduce dramatic timpul de configurare. Operatorii fac mai puține erori atunci când se ocupă de un singur tip de conector. Schimbările rapide ale matriței depind de conexiuni consistente și fiabile la toate mașinile. Echipamentele uniforme îndepărtează ezitarile și confuziile din etajul rapid de producție.
Anatomia de bază și specificațiile tehnice
Dinamica filetului dictează siguranța bazei matriței. Un adevărat Niplul filetat PT respectă standardul industrial japonez (JIS B 0203) pentru filetele țevilor conice. Trebuie să diferențiați acest lucru de variantele NPT americane sau BSPT europene. Filetele NPT utilizează un unghi de filet de 60 de grade. Filetele PT utilizează un unghi de 55 de grade. Amestecarea lor provoacă o urâtură severă. Forțarea unui dop NPT într-o gaură PT scoate oțel moale. Scurgerile de lichid vă vor strica în mod inevitabil durata ciclului și vă vor deteriora echipamentul.
Inovațiile de geometrie internă schimbă modul în care asamblam matrițele. Luați în considerare mecanica a mamelon cu gaură hexagonală . Dispune de un canal de antrenare hexagonal intern. Acest avantaj ingineresc permite inginerilor să instaleze și să strângă fitingul din interior folosind o cheie hexagonală standard. Nu vă mai bazați pe o cheie externă plată. Acest mecanism de antrenare intern protejează suprafața exterioară de etanșare de deteriorarea grea a cheii. De asemenea, permite instalarea în spații incredibil de înguste.
Alegerea materialului determină durata de viață a componentelor și adecvarea aplicației. Trebuie să evaluați mediile fluide înainte de a alege un metal. Alama oferă o conductivitate termică excelentă și rezistă eficient la rugină. Servește ca o alegere economică pentru apa de răcire standard. Oțelul inoxidabil se descurcă în condiții agresive. Aveți nevoie de oțel inoxidabil pentru circuitele de ulei termic de înaltă temperatură. Aplicațiile medicale pentru camerele curate necesită și oțel inoxidabil de calitate superioară. Trebuie să potriviți metalul la tratamentele chimice specifice și la temperaturile de funcționare.
Rezumat compararea materialelor
Tip material
Conductivitate termică
Rezistenta la coroziune
Aplicație primară
Alama standard
Excelent
Bun (apa)
Turnare prin injecție generală, apă de răcire
Oțel inoxidabil 304
Moderat
Ridicat
Modelare medicală, camere curate, apă tratată
Oțel inoxidabil 316
Moderat
Excepţional
Ulei la temperatură ridicată, substanțe chimice agresive
Variații pentru configurații complexe de matriță
Modelele matrițelor variază drastic în funcție de geometria pieselor. Inginerii evaluează când să utilizeze configurațiile de montare încastră față de tipurile proeminente standard. Modelele proeminente funcționează bine pentru configurații deschise, cu mult spațiu liber. Versiunile cu montare încasată se așează adânc în porturile de matriță încastrate. O matriță grea se balansează adesea pe o macara în timpul transportului. Poate lovi cu ușurință o bară de legătură a mașinii. Un fiting proeminent se desprinde instantaneu sub acest impact. Design-urile la nivel previn această rupere catastrofală în timpul transportului mucegaiului. Vă protejați investițiile în scule ascunzând punctul de conectare.
Atingerea circuitelor termice adânci prezintă o altă provocare inginerească. Plăcile groase de miez îngroapă adesea liniile de apă adânc în interiorul blocului de oțel. O fitingul de extensie din alamă rezolvă această problemă precisă. Reduce goluri mari de-a lungul ansamblurilor de matriță cu mai multe plăci. Îl pui direct în canalele cele mai adânci. Acest lucru ocolește nevoia de operațiuni interne complexe și costisitoare de foraj cu pistol. Prelungirea acționează ca un tunel de fluid sigur prin plăcile intermediare.
Uneori, lichidul de răcire necesită un control direcțional specific. Variațiile decurcate integrează deviatoarele interne de flux. Ele forțează apa răcită adânc în miezurile lungi ale matriței. Această direcționare deliberată elimină zonele moarte termice. Distribuția corectă a fluxului răcește eficient punctele fierbinți din instrument. O răcire mai bună îmbunătățește calitatea pieselor și reduce drastic timpul general al ciclului.
Diagrama de cazuri de utilizare a configurației
Variație de design
Caracteristică vizuală
Scenariul ideal
Tip proeminent
Hexagonal extern expus plat
Distribuitoare deschise cu accesibilitate ridicată
Montare încasată
Încastrat cu hex intern
Mucegaiuri grele predispuse la deteriorarea transportului
Stil de extensie
Corp tub alungit din alamă
Reducerea golului peste mai multe plăci de miez
Tip derutat
Lamă/deviator interioară din alamă
Răcirea știfturilor de miez adânci și înguste
Cadrul de evaluare: aprovizionare și lista scurtă
Echilibrarea dinamicii fluidelor este esențială pentru eficiența răcirii. Trebuie să evaluați diametrul interior (ID) în funcție de cerințele circuitului de răcire. Diametrele interne mici creează blocaje severe ale fluxului. Căderea de presiune rezultată înfometează canalele de răcire. Liniile de răcire necesită un flux turbulent pentru a extrage căldura în mod corespunzător. Trebuie să mențineți un număr Reynolds adecvat pentru a asigura un transfer rapid de căldură. Verificați întotdeauna dacă ID-ul fitingului se potrivește cu ID-ul canalului principal.
Toleranțele dimensionale dictează fiabilitatea etanșării. Trebuie să vă procurați piese prelucrate cu precizie. Fitingurilor turnate le lipsește finisajul de suprafață necesar. Suprafețele prelucrate garantează etanșarea absolută față de inelul O intern al prizei mamă. Un finisaj slab al suprafeței rupe inelul O în timp. Micro-abraziunea de pe nasul dopului provoacă inevitabil scurgeri lente, frustrante.
Validarea furnizorului asigură stabilitate operațională pe termen lung. Aveți nevoie de furnizori care înțeleg cerințele de scule. Urmați acești pași atunci când evaluați un nou partener de producție:
Verificați consistența lotului: Solicitați rapoarte dimensionale pentru mai multe serii de producție pentru a asigura un control strict al toleranței.
Verificați certificările materialelor: Solicitați rapoarte de testare a morii pentru a confirma că primiți alamă inoxidabilă 304/316 autentică sau de calitate superioară.
Solicitați active digitale: asigurați-vă că furnizorul furnizează modele CAD 3D precise (fișiere STEP) pentru echipa dvs. de proiectare a matriței.
Audit standarde de filet: Confirmați că producătorul folosește calibre JIS certificate pentru filet în timpul procesului de control al calității.
Avertismentele de compatibilitate încrucișată necesită o atenție strictă. Nu amestecați niciodată ștecherele din afara mărcii cu prize premium. Un standard niplul de apă de răcire are nevoie de un profil de priză perfect potrivit. Ușoare abateri geometrice accelerează uzura inelelor O. Acestea creează micro-scurgeri invizibile care împing apă pe plăcile mașinii de turnat. Respectați un singur producător de încredere atât pentru jumătatea masculină, cât și pentru cea feminină.
Realități de implementare și întreținere
Cele mai bune practici de instalare protejează integritatea bazei matriței. Trebuie să aplicați corect etanșanții pentru filete. Alegeți bandă PTFE sau etanșanți pentru țevi lichide pentru filete PT conice. Sigilanții lichizi deseori funcționează mai bine pe colectoare complexe, deoarece bucățile de bandă pot înfunda canalele delicate de răcire. Respectați limitele specifice de cuplu în timpul instalării. Strângerea excesivă a unui filet conic exercită o forță radială masivă. Această forță sparge cu ușurință bazele moi din oțel P20. Utilizați o cheie dinamometrică calibrată.
Amestecarea metalelor diferite introduce riscuri de coroziune galvanică. Filetarea fitingurilor din alamă direct în plăcile de matriță de aluminiu declanșează o reacție chimică. Apa de răcire acționează ca un electrolit. Acest efect slab al bateriei face ca firele de aluminiu să se pipeze și să se degradeze rapid. Trebuie să atenuați acest lucru folosind paste de fire adecvate. Aplicarea inhibitorilor de coroziune la alimentarea cu apă încetinește, de asemenea, acest proces distructiv.
Inspecția de rutină previne eșecurile catastrofale neașteptate. Inginerii de întreținere trebuie să rămână vigilenți în timpul demontărilor programate ale sculei. Căutați semne de avertizare înainte ca acestea să provoace timp de nefuncționare. Implementați o rutină strictă de inspecție vizuală.
Inspectați unitatea hexagonală internă pentru a depune depuneri minerale dure care ar putea bloca fluxul de lichid de răcire.
Examinați canelura externă de blocare pentru deformare fizică puternică sau ciuperci.
Verificați zona filetului conic pentru etanșare uscată, care are nevoie de periaj complet de sârmă.
Măsurați diametrul vârfului dopului cu etriere pentru a detecta uzura excesivă prin frecare a lagărelor mufei.
Concluzie
Standardizarea componentelor dumneavoastră de răcire oferă o valoare strategică imensă. Un profil de conexiune unificat eficientizează atât rutinele de întreținere, cât și operațiunile zilnice. Eliminați haosul de a căuta fitinguri adaptoare în timpul ferestrelor critice de configurare. Hardware-ul consecvent susține direct obiectivele de producție lean și reduce frustrarea operatorului.
Trebuie să recunoaștem diferența dintre costul componentelor și consecințele defecțiunilor. O armătură de schimb costă doar dolari. Cu toate acestea, eșecul său brusc închide o celulă de producție extrem de profitabilă. Scurgerile de apă pe o suprafață de matriță fierbinte provoacă șoc termic sever. Distruge oțelul scump pentru scule și vă oprește programul de livrare.
Luați măsuri imediate pentru a vă asigura liniile de fluide. Încurajați-vă echipele de achiziții și inginerie să auditeze toate bazele actuale de matriță. Standardizați robinetele de filet ale unității dvs. pentru a se potrivi perfect cu liniile directoare JIS. Solicitați mostre de fitinguri de la furnizori de încredere pentru testarea toleranței fizice. Stabiliți astăzi un protocol de achiziție clar și unificat pentru a asigura o producție fără întreruperi mâine.
FAQ
Î: Pot folosi un niplu cu filet PT într-un orificiu filetat NPT?
R: Nu. Standardele de inginerie interzic strict acest lucru. Filetele PT au un unghi de filet de 55 de grade, în timp ce NPT utilizează un unghi de 60 de grade. De asemenea, au pasuri diferite ale filetului. Forțarea lor împreună deteriorează firele bazei matriței și garantează scurgeri de lichid.
Î: De ce să folosiți un mamelon cu gaură hexagonală în loc de un hexagonal extern?
R: Designurile cu găuri hexagonale rezolvă constrângerile severe de spațiu. Bazele matriței dens împachetate nu lasă loc pentru o cheie externă tradițională. Hexagonul intern vă permite să instalați fitingul la nivel de placă folosind o cheie hexagonală standard.
Î: Cum știu dacă unitatea mea folosește standardul japonez?
R: Priviți cu atenție geometria nasului dopului. Standardele japoneze, precum profilele Nitto Kohki sau Misumi, au caneluri de blocare și lungimi de vârf distincte. Comparați mufele fizice cu cataloagele vizuale de la DME sau Hasco pentru a confirma standardul exact.
Î: Când ar trebui să trec de la un niplu standard la un racord de extensie din alamă?
R: Folosiți un fiting prelungitor atunci când întâlniți porturi adânci ale conductei de apă. Ele sunt esențiale atunci când plăcile groase de miez blochează accesul sau când fitingurile proeminente standard provoacă interferențe fizice cu clemele grele de matriță.