O controle de temperatura determina fortemente o sucesso das operações de moldagem por injeção de plástico e fundição sob pressão. Mesmo falhas menores em componentes podem causar efeitos catastróficos a jusante. Um pequeno vazamento na linha de água compromete instantaneamente os tempos de ciclo. Isso prejudica a integridade do molde e prejudica a qualidade da peça. Os fabricantes não podem permitir-se estas interrupções na produção.
A interface que une os canais internos de resfriamento do molde e as unidades externas de temperatura exige precisão absoluta. É aqui que os conectores de fluidos especializados provam o seu valor. Threads incompatíveis ou perfis de plug incorretos inevitavelmente levam a pesadelos de compatibilidade cruzada. Vazamentos de fluidos tornam-se uma batalha constante para suas equipes de manutenção. Isso causa diretamente um tempo de inatividade prolongado durante as trocas rotineiras de molde.
Você precisa selecionar o padrão, a rosca e o perfil corretos para garantir operações perfeitas. Exploraremos as especificações técnicas dessas conexões críticas. Você aprenderá como avaliar, instalar e manter esses componentes para maximizar a eficiência operacional. A implementação da estratégia de hardware correta elimina suposições e protege seus ativos de ferramentas caros.
Principais conclusões
Os niples de resfriamento padrão japonês utilizam perfis de plugue específicos (por exemplo, padrão Nitto) projetados para trocas de molde rápidas e sem vazamentos.
Um verdadeiro niple roscado PT está em conformidade com os padrões JIS B 0203, exigindo correspondência precisa para evitar desgaste da rosca ou falhas de vedação nas bases do molde.
Recursos como o design do bico com orifício hexagonal permitem a instalação embutida em portas de molde embutidas, maximizando o espaço e evitando danos físicos durante o armazenamento do molde.
A avaliação adequada requer vazão, material (por exemplo, latão vs. inoxidável) e perfis de sistema correspondentes (evitando misturar com os padrões europeus Hasco ou DME dos EUA).
Compreendendo o padrão japonês em resfriamento de moldes
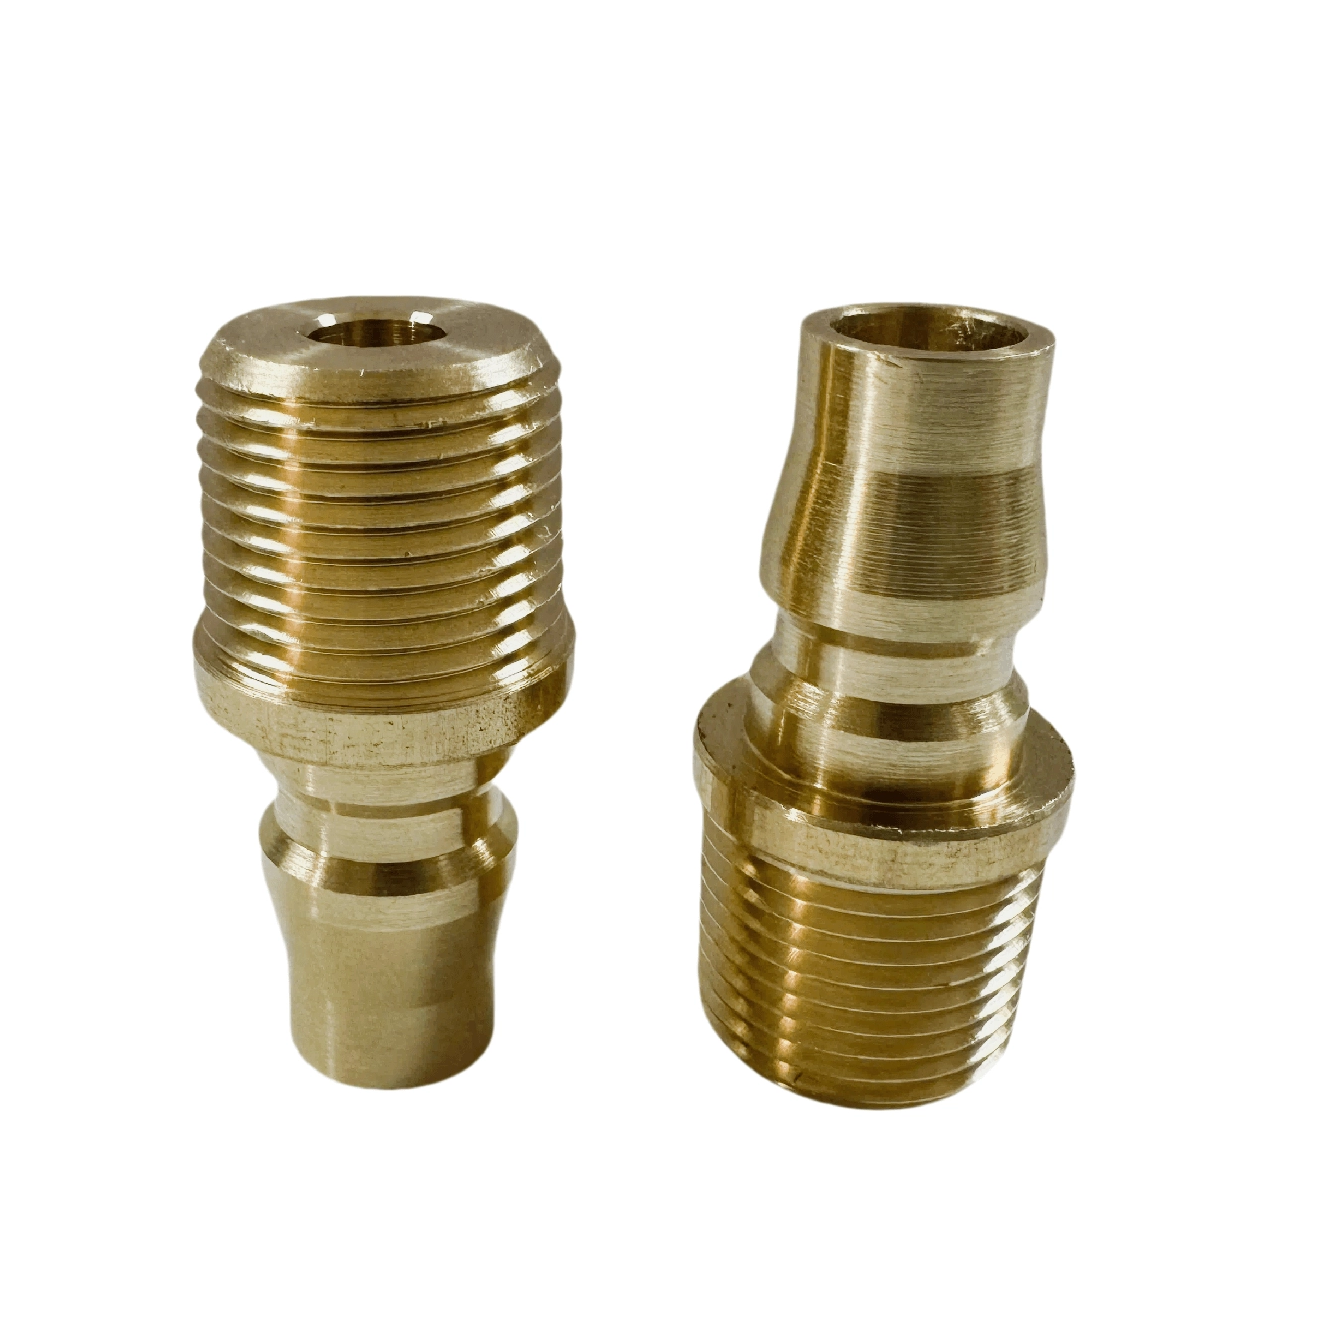
Os engenheiros projetam sistemas de fluidos em torno de perfis regionais específicos. O O bico de água de resfriamento padrão japonês apresenta uma geometria de plugue distinta. Esta geometria garante um ajuste perfeito com um correspondente Soquete de acoplamento rápido japonês . Muitos profissionais referem-se a isso como o padrão Nitto. O comprimento da ponta do plugue, a profundidade de engate do anel de vedação e a ranhura de travamento ficam em dimensões precisas. Você não pode forçar um soquete Hasco Europeu neste perfil. A geometria específica garante sempre uma vedação perfeita. Ele elimina suposições de conexão para suas operadoras.
Este componente desempenha uma função mecânica vital. Ele atua como um plugue macho estacionário. Os técnicos de ferramentas o rosqueiam diretamente na base do molde de aço ou alumínio. Ele conecta circuitos internos complexos de água ou óleo a mangueiras externas flexíveis. Você confia nele para manter os fluidos térmicos fluindo com segurança sob pressão. O acessório permanece permanentemente preso ao molde durante o armazenamento e transporte. Deve resistir ao manuseio brusco, mantendo a integridade da vedação.
A padronização dessas conexões gera melhorias operacionais significativas. Conectamos conexões padronizadas diretamente às metodologias de troca de matrizes em um minuto (SMED). A padronização de uma instalação em um único perfil reduz drasticamente o tempo de configuração. Os operadores cometem menos erros quando lidam apenas com um tipo de conector. As trocas rápidas de moldes dependem de conexões consistentes e confiáveis em todas as máquinas. Equipamentos uniformes eliminam a hesitação e a confusão no ritmo acelerado da produção.
Anatomia Central e Especificações Técnicas
A dinâmica da rosca determina a segurança da sua base de molde. Um verdadeiro O niple roscado PT segue o padrão industrial japonês (JIS B 0203) para roscas cônicas para tubos. Você deve diferenciá-lo das variantes do NPT americano ou do BSPT europeu. As roscas NPT utilizam um ângulo de rosca de 60 graus. As roscas PT utilizam um ângulo de 55 graus. Misturá-los é um convite a irritação severa. Forçar um plugue NPT em um orifício PT remove o aço macio. Vazamentos de fluido inevitavelmente arruinarão os tempos de ciclo e danificarão o equipamento.
As inovações na geometria interna mudam a forma como montamos os moldes. Considere a mecânica de um mamilo com orifício hexagonal . Possui um canal de acionamento hexagonal interno. Esta vantagem de engenharia permite que os engenheiros instalem e apertem a conexão por dentro usando uma chave Allen padrão. Você não depende mais de uma chave externa plana. Este mecanismo de acionamento interno protege a superfície de vedação externa contra danos graves por chave inglesa. Também permite a instalação em espaços incrivelmente apertados.
A seleção do material determina a vida útil do componente e a adequação à aplicação. Você deve avaliar o meio fluido antes de escolher um metal. O latão oferece excelente condutividade térmica e resiste eficazmente à ferrugem. Serve como uma escolha econômica para água de resfriamento padrão. O aço inoxidável suporta condições agressivas. Você precisa de aço inoxidável para circuitos de óleo térmico de alta temperatura. As aplicações médicas em salas limpas também exigem aço inoxidável de alta qualidade. Você deve combinar o metal com seus tratamentos químicos e temperaturas operacionais específicos.
Resumo de comparação de materiais
Tipo de material
Condutividade Térmica
Resistência à corrosão
Aplicação Primária
Latão Padrão
Excelente
Bom (Água)
Moldagem por injeção geral, água de resfriamento
Aço Inoxidável 304
Moderado
Alto
Moldagem médica, salas limpas, água tratada
Aço Inoxidável 316
Moderado
Excepcional
Óleo de alta temperatura, produtos químicos agressivos
Variações para configurações complexas de moldes
Os projetos de moldes variam drasticamente com base na geometria da peça. Os engenheiros avaliam quando usar configurações de montagem embutida em comparação com tipos salientes padrão. Modelos salientes funcionam bem para configurações abertas com bastante espaço livre. As versões de montagem embutida ficam bem dentro das portas de molde embutidas. Um molde pesado geralmente balança em um guindaste durante o transporte. Ele pode facilmente bater na barra de ligação da máquina. Um encaixe saliente se solta instantaneamente sob esse impacto. Projetos nivelados evitam esse rompimento catastrófico durante o transporte do molde. Você protege seus investimentos em ferramentas ocultando o ponto de conexão.
Alcançar circuitos térmicos profundos apresenta outro desafio de engenharia. Placas de núcleo espessas geralmente enterram as linhas de água profundamente no bloco de aço. UM o encaixe de extensão de latão resolve esse problema preciso. Ele preenche grandes lacunas em conjuntos de moldes de múltiplas placas. Você o enfia diretamente nos canais mais profundos. Isso evita a necessidade de operações internas complexas e caras de perfuração com canhão. A extensão atua como um túnel de fluido seguro através das placas intermediárias.
Às vezes, o refrigerante precisa de controle direcional específico. Variações desconcertadas integram desviadores de fluxo internos. Eles forçam a água gelada profundamente nos longos núcleos do molde. Este roteamento deliberado elimina zonas mortas térmicas. A distribuição adequada do fluxo resfria eficientemente os pontos quentes da ferramenta. Um melhor resfriamento melhora a qualidade da peça e reduz drasticamente o tempo geral do ciclo.
Gráfico de casos de uso de configuração
Variação de projeto
Característica Visual
Cenário Ideal
Tipo saliente
Exposto hexagonal externo plano
Coletores abertos com alta acessibilidade
Montagem embutida
Recesso com hexágono interno
Moldes pesados propensos a danos de transporte
Estilo de extensão
Corpo alongado em tubo de latão
Preenchendo lacunas entre múltiplas placas centrais
Tipo perplexo
Lâmina/desviador interno de latão
Resfriamento de pinos de núcleo estreito e profundo
Estrutura de avaliação: fornecimento e seleção
O equilíbrio da dinâmica dos fluidos é fundamental para a eficiência do resfriamento. Você deve avaliar o diâmetro interno (ID) em relação aos requisitos do circuito de refrigeração. Diâmetros internos pequenos criam gargalos graves no fluxo. A queda de pressão resultante priva seus canais de resfriamento. As linhas de resfriamento requerem fluxo turbulento para extrair o calor adequadamente. Você deve manter números de Reynolds adequados para garantir uma rápida transferência de calor. Verifique sempre se o ID da adaptação corresponde ao ID do canal principal.
As tolerâncias dimensionais determinam a confiabilidade da vedação. Você deve adquirir peças usinadas com precisão. As conexões fundidas não possuem o acabamento superficial necessário. Superfícies usinadas garantem vedação absoluta contra o O-ring interno do soquete fêmea. Um acabamento superficial ruim rasga o anel de vedação com o tempo. Microabrasões na ponta do tampão inevitavelmente causam vazamentos lentos e frustrantes.
A validação do fornecedor garante estabilidade operacional a longo prazo. Você precisa de fornecedores que entendam os requisitos de ferramentas. Siga estas etapas ao avaliar um novo parceiro de fabricação:
Verifique a consistência do lote: solicite relatórios dimensionais em várias execuções de produção para garantir um controle rígido de tolerância.
Verifique as certificações do material: Exija relatórios de teste do moinho para confirmar que você recebeu aço inoxidável 304/316 genuíno ou latão de alta qualidade.
Solicite ativos digitais: certifique-se de que o fornecedor forneça modelos CAD 3D precisos (arquivos STEP) para sua equipe de projeto de molde.
Padrões de rosca de auditoria: confirme se o fabricante usa medidores de rosca JIS certificados durante seu processo de controle de qualidade.
Os avisos de compatibilidade cruzada exigem atenção rigorosa. Nunca misture plugues de outra marca com tomadas premium. Um padrão o bocal de água de resfriamento precisa de um perfil de soquete perfeitamente compatível. Pequenos desvios geométricos aceleram o desgaste do O-ring. Eles criam microvazamentos invisíveis que acumulam água nas placas da máquina de moldagem. Atenha-se a um único fabricante confiável para as metades masculina e feminina.
Realidades de implementação e manutenção
As melhores práticas de instalação protegem a integridade da base do molde. Você deve aplicar selantes de rosca corretamente. Escolha fita PTFE ou selantes líquidos para tubos para roscas PT cônicas. Os selantes líquidos geralmente apresentam melhor desempenho em coletores complexos porque pedaços de fita podem obstruir delicados canais de resfriamento. Observe os limites de torque específicos durante a instalação. Apertar demais uma rosca cônica exerce uma força radial enorme. Esta força quebra facilmente as bases do molde de aço P20 macio. Use uma chave de torque calibrada.
A mistura de metais diferentes apresenta riscos de corrosão galvânica. Enfiar acessórios de latão diretamente em placas de molde de alumínio desencadeia uma reação química. A água de resfriamento atua como um eletrólito. Este efeito de bateria fraca faz com que os fios de alumínio se desgastem e se degradem rapidamente. Você deve atenuar isso usando pastas de linha adequadas. A aplicação de inibidores de corrosão no abastecimento de água também retarda esse processo destrutivo.
A inspeção de rotina evita falhas inesperadas catastróficas. Os engenheiros de manutenção devem permanecer vigilantes durante as desmontagens programadas de ferramentas. Procure sinais de alerta antes que eles causem tempo de inatividade. Implemente uma rotina rigorosa de inspeção visual.
Inspecione a unidade hexagonal interna quanto a acúmulo de incrustações minerais duras que possam bloquear o fluxo do líquido refrigerante.
Examine a ranhura de travamento externa para verificar se há deformação física intensa ou crescimento rápido.
Verifique se há selante seco e escamoso na área da rosca cônica que precise de uma escovação completa.
Meça o diâmetro da ponta do plugue com pinças para detectar desgaste excessivo por fricção dos rolamentos do soquete.
Conclusão
A padronização de seus componentes de resfriamento oferece imenso valor estratégico. Um perfil de conexão unificado agiliza as rotinas de manutenção e as operações diárias. Você elimina o caos de procurar acessórios de adaptador durante janelas críticas de configuração. Hardware consistente apoia diretamente as metas de manufatura enxuta e reduz a frustração do operador.
Devemos reconhecer a disparidade entre o custo dos componentes e as consequências das falhas. Uma adaptação de reposição custa apenas alguns dólares. No entanto, o seu súbito fracasso encerra uma célula de produção altamente lucrativa. O vazamento de água na face quente do molde causa choque térmico severo. Ele destrói aço para ferramentas caro e interrompe seu cronograma de entrega.
Tome medidas imediatas para proteger suas linhas fluidas. Incentive suas equipes de compras e engenharia a auditar todas as bases de moldes atuais. Padronize os machos roscados de sua instalação para que correspondam perfeitamente às diretrizes JIS. Solicite amostras de acessórios de fornecedores confiáveis para testes de tolerância física. Estabeleça hoje um protocolo de compras claro e unificado para garantir uma produção contínua amanhã.
Perguntas frequentes
P: Posso usar um niple roscado PT em um furo roscado NPT?
R: Não. Os padrões de engenharia proíbem estritamente isso. As roscas PT apresentam um ângulo de rosca de 55 graus, enquanto as NPT usam um ângulo de 60 graus. Eles também possuem diferentes passos de rosca. Forçá-los juntos danifica as roscas da base do molde e garante vazamentos de fluidos.
P: Por que usar um bico sextavado em vez de um sextavado externo?
R: Projetos de furos hexagonais resolvem severas restrições de espaço. Bases de molde densamente compactadas não deixam espaço para uma chave externa tradicional. O hexágono interno permite instalar a conexão rente à placa usando uma chave Allen padrão.
P: Como posso saber se minhas instalações usam o padrão japonês?
R: Observe atentamente a geometria do nariz do tampão. Os padrões japoneses, como os perfis Nitto Kohki ou Misumi, possuem ranhuras de travamento e comprimentos de ponta distintos. Compare seus plugues físicos com os catálogos visuais da DME ou Hasco para confirmar o padrão exato.
P: Quando devo atualizar de um niple padrão para uma extensão de latão?
R: Use um acessório de extensão quando encontrar portas de linha de água profundas. Eles são essenciais quando placas de núcleo espessas bloqueiam o acesso ou quando acessórios salientes padrão causam interferência física em grampos de molde pesados.