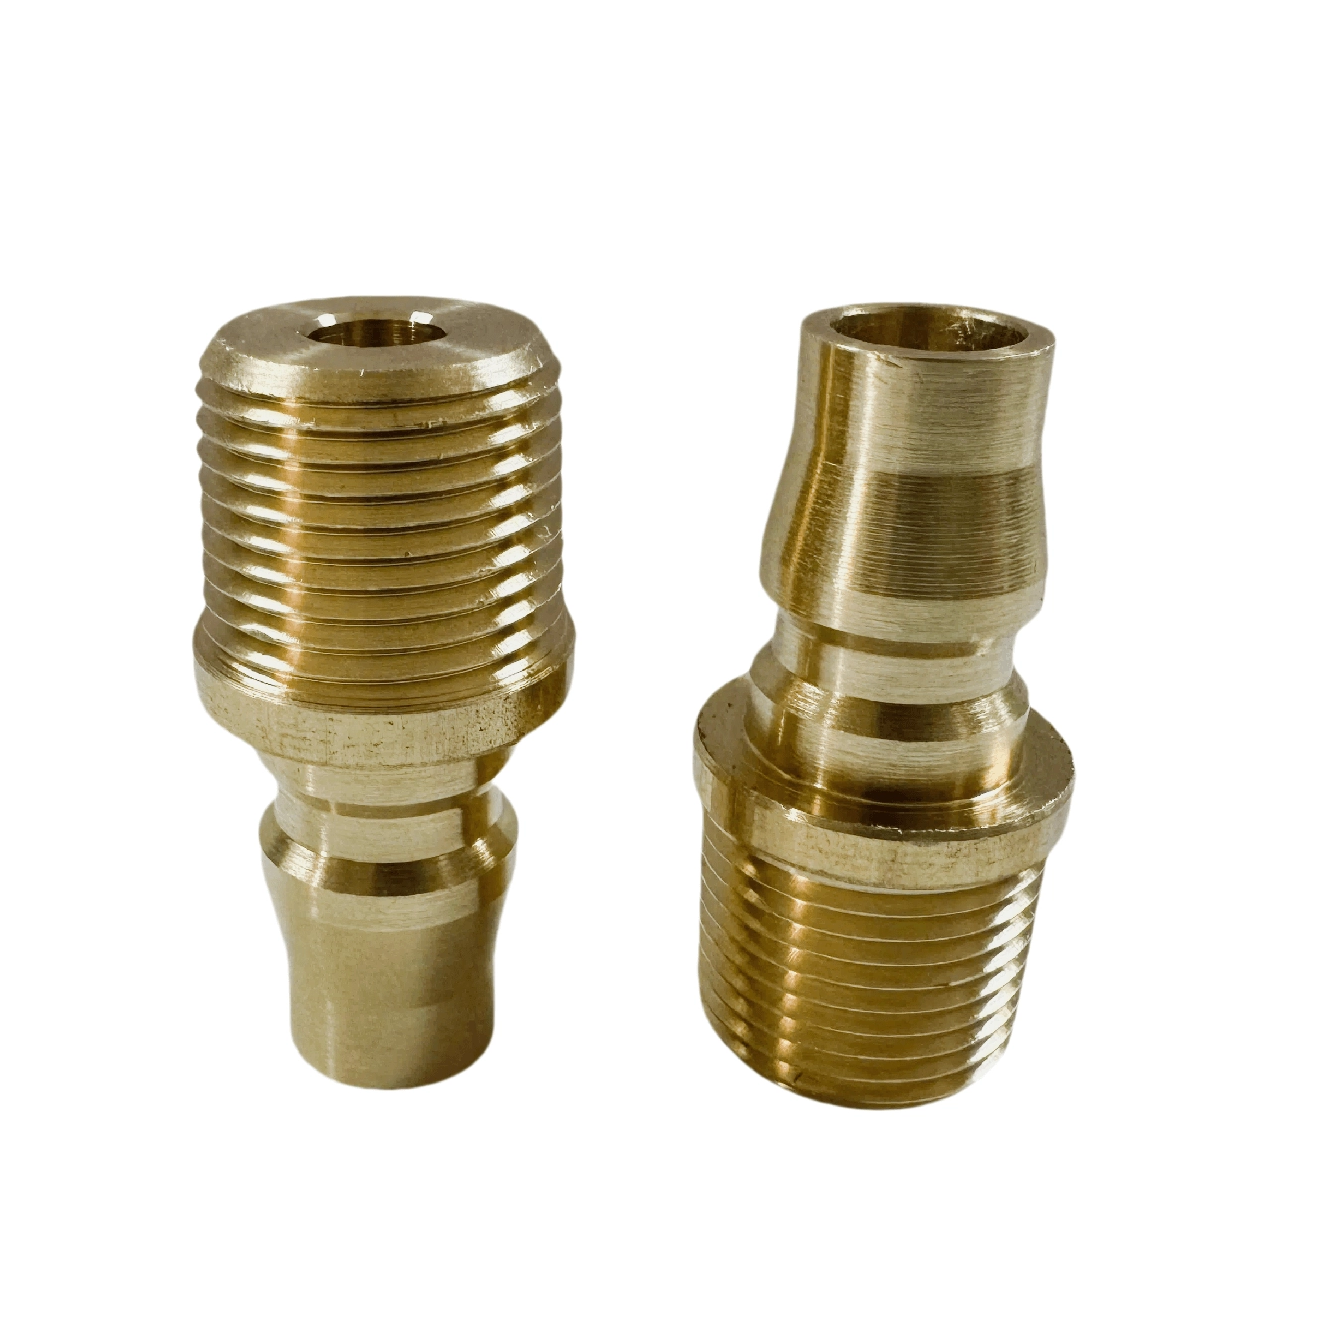
Il controllo della temperatura determina fortemente il successo delle operazioni di stampaggio a iniezione di materie plastiche e di pressofusione. Anche i guasti minori dei componenti possono causare effetti catastrofici a valle. Una piccola perdita nella linea dell'acqua compromette istantaneamente i tempi di ciclo. Danneggia l'integrità dello stampo e rovina la qualità della parte. I produttori non possono permettersi queste interruzioni nel reparto di produzione.
L'interfaccia che collega i canali di raffreddamento interni dello stampo e le unità di temperatura esterne richiede precisione assoluta. È qui che i connettori per fluidi specializzati dimostrano il loro valore. Filettature non corrispondenti o profili di connettori errati portano inevitabilmente a incubi di compatibilità incrociata. Le perdite di liquidi diventano una battaglia costante per i tuoi team di manutenzione. Ciò causa direttamente tempi di inattività prolungati durante i cambi di stampo di routine.
È necessario selezionare lo standard, il thread e il profilo corretti per garantire operazioni senza interruzioni. Esploreremo le specifiche tecniche di queste connessioni critiche. Imparerai come valutare, installare e mantenere questi componenti per massimizzare l'efficienza operativa. L'implementazione della corretta strategia hardware elimina le congetture e protegge le costose risorse di attrezzaggio.
Punti chiave
I nippli di raffreddamento standard giapponesi utilizzano profili di innesto specifici (ad esempio, standard Nitto) progettati per cambi di stampo rapidi e senza perdite.
Un vero nipplo filettato PT è conforme agli standard JIS B 0203, che richiedono un abbinamento preciso per evitare sfilature della filettatura o guasti alla tenuta nelle basi dello stampo.
Caratteristiche come il design del nipplo con foro esagonale consentono l'installazione a filo nelle porte incassate dello stampo, massimizzando lo spazio e prevenendo danni fisici durante lo stoccaggio dello stampo.
Una valutazione corretta richiede la corrispondenza della portata, del materiale (ad esempio, ottone rispetto all'acciaio inossidabile) e dei profili del sistema (evitando la miscelazione con gli standard europei Hasco o DME statunitensi).
Comprendere lo standard giapponese nel raffreddamento degli stampi
Gli ingegneri progettano sistemi di fluidi in base a profili regionali specifici. IL Il nipplo dell'acqua di raffreddamento standard giapponese presenta una geometria della spina distinta. Questa geometria garantisce una vestibilità perfetta con un corrispondente Presa giapponese ad innesto rapido . Molti professionisti lo chiamano lo standard Nitto. La lunghezza della punta dell'otturatore, la profondità di innesto dell'O-ring e la scanalatura di bloccaggio hanno dimensioni precise. Non è possibile forzare un socket Hasco europeo su questo profilo. La geometria specifica garantisce ogni volta una perfetta tenuta. Elimina le incertezze sulla connessione per i tuoi operatori.
Questo componente svolge una funzione meccanica vitale. Funziona come la spina maschio fissa. I tecnici delle attrezzature lo inseriscono direttamente nella base dello stampo in acciaio o alluminio. Collega complessi circuiti interni di acqua o olio a tubi flessibili esterni. Fate affidamento su di esso per mantenere il flusso sicuro dei fluidi termici sotto pressione. Il raccordo rimane permanentemente attaccato allo stampo durante lo stoccaggio e il trasporto. Deve resistere a maneggiamenti bruschi pur mantenendo la sua integrità di tenuta.
La standardizzazione di queste connessioni porta a notevoli miglioramenti operativi. Colleghiamo i raccordi standardizzati direttamente alle metodologie SMED (Single-Minute Exchange of Dies). Standardizzare una struttura su un unico profilo riduce drasticamente i tempi di configurazione. Gli operatori commettono meno errori quando gestiscono solo un tipo di connettore. I cambi rapidi degli stampi dipendono da connessioni coerenti e affidabili su tutte le macchine. L'attrezzatura uniforme elimina esitazione e confusione nel frenetico reparto di produzione.
Anatomia del nucleo e specifiche tecniche
La dinamica della filettatura determina la sicurezza della base dello stampo. Un vero Il nipplo filettato PT segue lo standard industriale giapponese (JIS B 0203) per le filettature dei tubi conici. È necessario differenziarlo dalle varianti NPT americano o BSPT europeo. Le filettature NPT utilizzano un angolo di filettatura di 60 gradi. Le filettature PT utilizzano un angolo di 55 gradi. Mescolarli provoca gravi irritazioni. Forzando un tappo NPT in un foro PT si rimuove l'acciaio morbido. Le perdite di fluido rovineranno inevitabilmente i tempi di ciclo e danneggeranno la vostra attrezzatura.
Le innovazioni della geometria interna cambiano il modo in cui assembliamo gli stampi. Consideriamo la meccanica di a capezzolo con foro esagonale . Presenta un canale di azionamento esagonale interno. Questo vantaggio ingegneristico consente agli ingegneri di installare e serrare il raccordo dall'interno utilizzando una chiave a brugola standard. Non fai più affidamento su una chiave piatta esterna. Questo meccanismo di azionamento interno protegge la superficie di tenuta esterna da gravi danni causati dalla chiave. Consente inoltre l'installazione in spazi incredibilmente ristretti.
La selezione del materiale determina la durata dei componenti e l'idoneità all'applicazione. È necessario valutare il mezzo fluido prima di scegliere un metallo. L'ottone offre un'eccellente conduttività termica e resiste efficacemente alla ruggine. Serve come scelta economica per l'acqua di refrigerazione standard. L'acciaio inossidabile resiste a condizioni aggressive. Avete bisogno di acciaio inossidabile per i circuiti dell'olio diatermico ad alta temperatura. Anche le applicazioni mediche per camere bianche richiedono acciaio inossidabile di alta qualità. È necessario abbinare il metallo ai trattamenti chimici specifici e alle temperature operative.
Riepilogo del confronto dei materiali
Tipo materiale
Conducibilità termica
Resistenza alla corrosione
Applicazione primaria
Ottone standard
Eccellente
Buono (Acqua)
Stampaggio ad iniezione generale, acqua di raffreddamento
Olio ad alta temperatura, sostanze chimiche aggressive
Variazioni per configurazioni di stampi complessi
I progetti degli stampi variano drasticamente in base alla geometria della parte. Gli ingegneri valutano quando utilizzare configurazioni con montaggio a incasso rispetto ai tipi sporgenti standard. I modelli sporgenti funzionano bene per configurazioni aperte con molto spazio. Le versioni con montaggio a incasso si trovano in profondità all'interno delle porte dello stampo incassate. Uno stampo pesante spesso oscilla su una gru durante il trasporto. Può facilmente urtare il tirante della macchina. Un raccordo sporgente si stacca immediatamente sotto quell'impatto. I design a filo impediscono questo catastrofico scatto durante il trasporto dello stampo. Proteggi i tuoi investimenti in attrezzature nascondendo il punto di connessione.
Raggiungere i circuiti termici profondi rappresenta un’altra sfida ingegneristica. Le piastre centrali spesse spesso seppelliscono le linee d'acqua in profondità all'interno del blocco di acciaio. UN il raccordo di prolunga in ottone risolve questo preciso problema. Colma ampi spazi vuoti tra i gruppi di stampi multipiastra. Lo infili direttamente nei canali più profondi. Ciò evita la necessità di complesse e costose operazioni di perforazione interna. L'estensione funge da tunnel sicuro per i fluidi attraverso le piastre intermedie.
A volte il liquido refrigerante necessita di un controllo direzionale specifico. Le varianti sconcertate integrano deviatori di flusso interni. Spingono l'acqua refrigerata in profondità nei lunghi nuclei dello stampo. Questo percorso deliberato elimina le zone morte termiche. Una corretta distribuzione del flusso raffredda in modo efficiente i punti caldi dello strumento. Un migliore raffreddamento migliora la qualità delle parti e riduce drasticamente il tempo di ciclo complessivo.
Grafico dei casi d'uso della configurazione
Variazione di progettazione
Caratteristica visiva
Scenario ideale
Tipo sporgente
Esagonale piatto esterno a vista
Collettori aperti ad elevata accessibilità
Montaggio a incasso
Incasso con esagono interno
Stampi pesanti soggetti a danni da trasporto
Stile di estensione
Corpo in tubo di ottone allungato
Colmare il divario tra più piastre centrali
Tipo sconcertato
Pala/deviatore interno in ottone
Perni con nucleo stretto e profondo per il raffreddamento
Quadro di valutazione: approvvigionamento e selezione
Il bilanciamento della fluidodinamica è fondamentale per l’efficienza del raffreddamento. È necessario valutare il diametro interno (ID) rispetto ai requisiti del circuito di raffreddamento. I piccoli diametri interni creano gravi colli di bottiglia nel flusso. La conseguente caduta di pressione affama i canali di raffreddamento. Le linee di raffreddamento richiedono un flusso turbolento per estrarre correttamente il calore. È necessario mantenere numeri di Reynolds adeguati per garantire un rapido trasferimento di calore. Verificare sempre che l'ID del raccordo corrisponda all'ID del canale principale.
Le tolleranze dimensionali determinano l'affidabilità della tenuta. È necessario procurarsi parti lavorate con precisione. I raccordi fusi non hanno la finitura superficiale necessaria. Le superfici lavorate garantiscono l'assoluta tenuta contro l'O-ring interno della presa femmina. Una finitura superficiale scadente nel tempo rompe l'O-ring. Le microabrasioni sul naso del tappo provocano inevitabilmente perdite lente e frustranti.
La convalida del fornitore garantisce stabilità operativa a lungo termine. Hai bisogno di fornitori che comprendano i requisiti degli utensili. Segui questi passaggi quando valuti un nuovo partner di produzione:
Verifica la coerenza dei lotti: richiedi report dimensionali su più cicli di produzione per garantire uno stretto controllo delle tolleranze.
Verifica le certificazioni dei materiali: richiedi rapporti sui test di fabbrica per confermare che ricevi autentico acciaio inossidabile 304/316 o ottone di alta qualità.
Richiedi risorse digitali: assicurati che il fornitore fornisca modelli CAD 3D accurati (file STEP) per il tuo team di progettazione degli stampi.
Verifica degli standard di filettatura: verificare che il produttore utilizzi calibri di filettatura JIS certificati durante il processo di controllo qualità.
Gli avvisi di compatibilità incrociata richiedono la massima attenzione. Non mischiare mai spine di altre marche con prese premium. Una norma Il raccordo dell'acqua di raffreddamento necessita di un profilo di presa perfettamente abbinato. Piccole deviazioni geometriche accelerano l'usura dell'O-ring. Creano microperdite invisibili che depositano l'acqua sui piani della macchina formatrice. Attenersi a un unico produttore di fiducia sia per la metà maschile che per quella femminile.
Realtà di implementazione e manutenzione
Le migliori pratiche di installazione proteggono l'integrità della base dello stampo. È necessario applicare correttamente i sigillanti per filettature. Scegli il nastro in PTFE o i sigillanti liquidi per tubi per le filettature coniche PT. I sigillanti liquidi spesso funzionano meglio su collettori complessi perché i frammenti di nastro possono ostruire i delicati canali di raffreddamento. Rispettare i limiti di coppia specifici durante l'installazione. Il serraggio eccessivo di una filettatura conica esercita un'enorme forza radiale. Questa forza rompe facilmente le basi morbide dello stampo in acciaio P20. Utilizzare una chiave dinamometrica calibrata.
La miscelazione di metalli diversi introduce rischi di corrosione galvanica. L'inserimento diretto di raccordi in ottone nelle piastre dello stampo in alluminio innesca una reazione chimica. L'acqua di raffreddamento agisce come un elettrolita. Questo debole effetto batteria fa sì che i fili di alluminio si formino e si degradino rapidamente. È necessario mitigare questo problema utilizzando paste per thread adeguate. Anche l’applicazione di inibitori della corrosione alla fornitura d’acqua rallenta questo processo distruttivo.
L'ispezione di routine previene guasti catastrofici e imprevisti. Gli ingegneri addetti alla manutenzione devono rimanere vigili durante gli smontaggi programmati degli strumenti. Cerca i segnali di allarme prima che causino tempi di inattività. Implementare una rigorosa routine di ispezione visiva.
Ispezionare l'unità esagonale interna per individuare eventuali accumuli di incrostazioni minerali dure che potrebbero bloccare il flusso del refrigerante.
Esaminare la scanalatura di bloccaggio esterna per individuare eventuali deformazioni fisiche o funghi.
Controllare l'area della filettatura conica per verificare la presenza di sigillante essiccato e sfaldato che necessita di un'accurata spazzolatura.
Misurare il diametro della punta della candela con un calibro per rilevare un'eccessiva usura da attrito dei cuscinetti della presa.
Conclusione
La standardizzazione dei componenti di raffreddamento offre un immenso valore strategico. Un profilo di connessione unificato semplifica sia le routine di manutenzione che le operazioni quotidiane. Si elimina il caos derivante dalla ricerca dei raccordi dell'adattatore durante le finestre di configurazione critiche. L'hardware coerente supporta direttamente gli obiettivi di produzione snella e riduce la frustrazione dell'operatore.
Dobbiamo riconoscere la disparità tra il costo dei componenti e le conseguenze dei guasti. Un raccordo sostitutivo costa solo pochi dollari. Tuttavia, il suo improvviso guasto chiude una cella di produzione altamente redditizia. L'acqua che fuoriesce sulla faccia calda dello stampo provoca un grave shock termico. Distrugge il costoso acciaio per utensili e interrompe il programma di consegna.
Intervieni immediatamente per proteggere le linee del fluido. Incoraggia i tuoi team di approvvigionamento e ingegneria a verificare tutte le attuali basi di stampo. Standardizza i maschiatori della tua struttura per adattarli perfettamente alle linee guida JIS. Richiedi raccordi campione a fornitori affidabili per test di tolleranza fisica. Stabilire oggi un protocollo di approvvigionamento chiaro e unificato per garantire una produzione senza interruzioni domani.
Domande frequenti
D: Posso utilizzare un nipplo filettato PT in un foro filettato NPT?
R: No. Gli standard tecnici lo vietano severamente. Le filettature PT presentano un angolo di filettatura di 55 gradi, mentre NPT utilizza un angolo di 60 gradi. Possiedono anche diversi passi di filettatura. Forzarli insieme danneggia le filettature della base dello stampo e garantisce perdite di fluido.
D: Perché utilizzare un nipplo con foro esagonale invece di un esagono esterno?
R: I design dei fori esagonali risolvono gravi vincoli di spazio. Le basi dello stampo densamente imballate non lasciano spazio a una chiave esterna tradizionale. L'esagono interno permette di installare il raccordo a filo della piastra utilizzando una comune chiave a brugola.
D: Come faccio a sapere se la mia struttura utilizza lo standard giapponese?
A: Osserva attentamente la geometria del naso dell'otturatore. Gli standard giapponesi, come i profili Nitto Kohki o Misumi, hanno scanalature di bloccaggio e lunghezze delle punte distinte. Confronta le tue spine fisiche con i cataloghi visivi di DME o Hasco per confermare lo standard esatto.
D: Quando dovrei passare da un nipplo standard a un raccordo di prolunga in ottone?
R: Utilizzare un raccordo di estensione quando si incontrano porte della linea di galleggiamento profonde. Sono essenziali quando le piastre centrali spesse bloccano l'accesso o quando i raccordi sporgenti standard causano interferenze fisiche con i pesanti morsetti dello stampo.