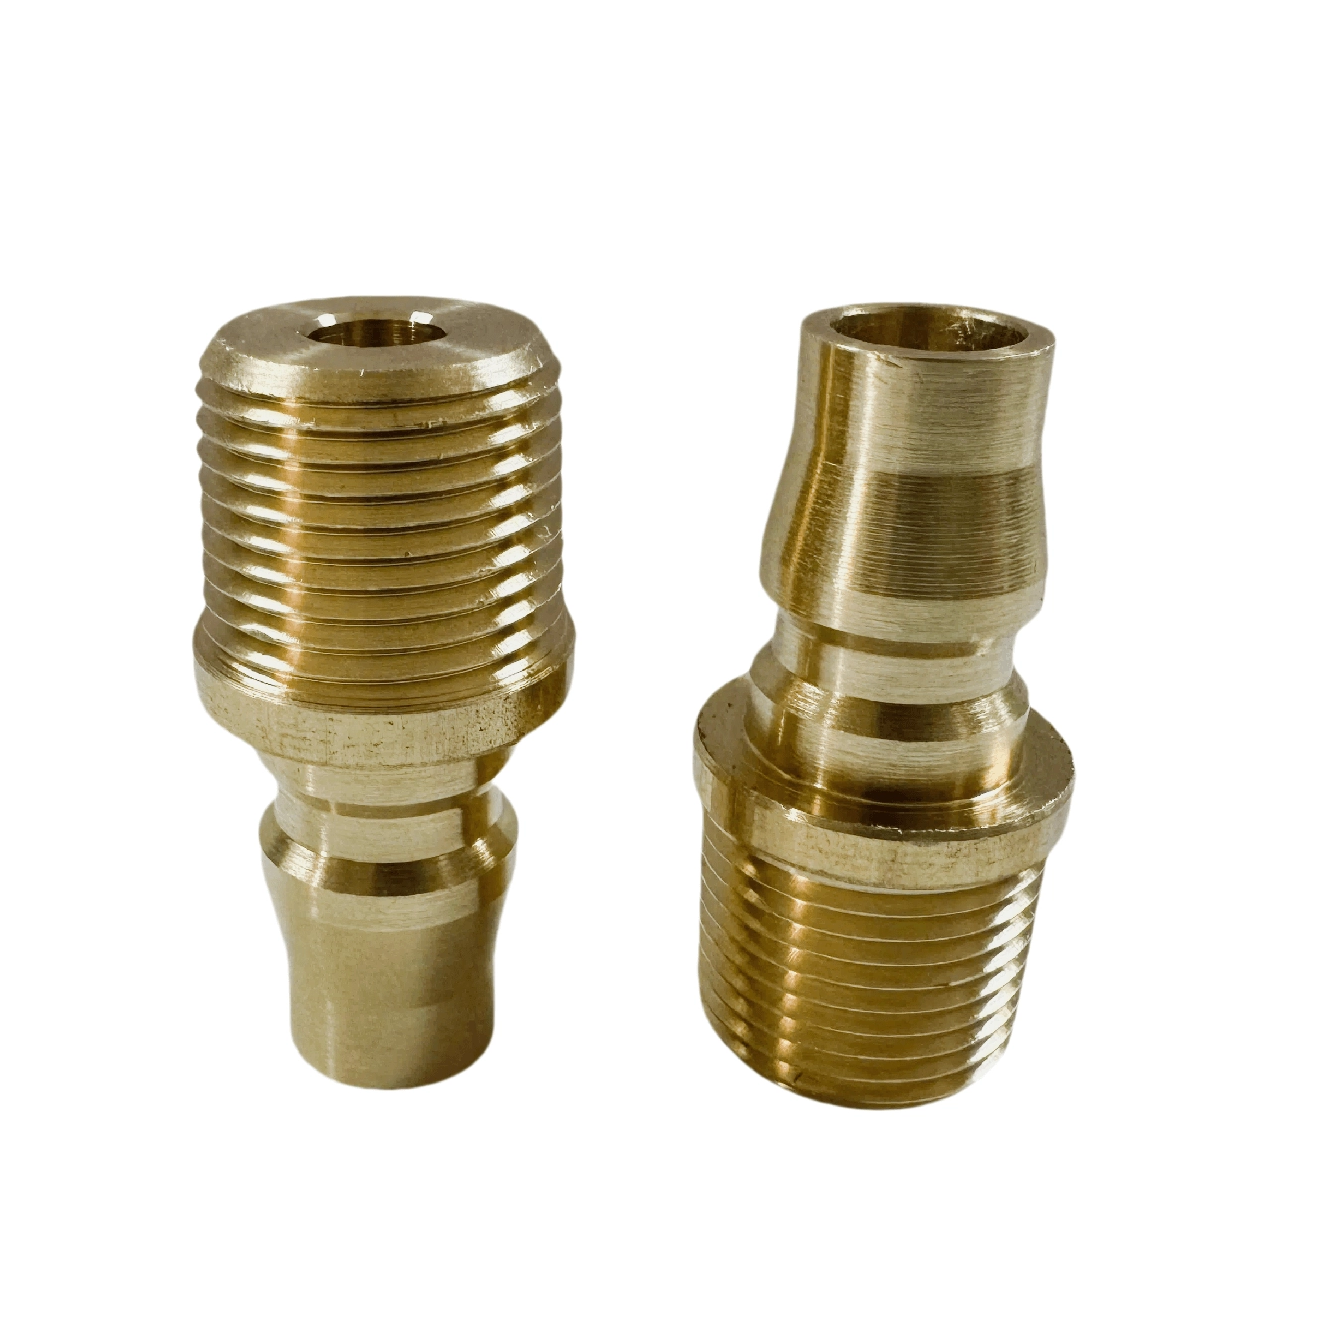
Sıcaklık kontrolü, plastik enjeksiyon kalıplama ve basınçlı döküm işlemlerinin başarısını büyük ölçüde belirler. Küçük bileşen arızaları bile yıkıcı etkiler yaratabilir. Su hattındaki küçük bir sızıntı, döngü sürelerini anında tehlikeye atar. Kalıp bütünlüğüne zarar verir ve parça kalitesini bozar. Üreticilerin üretim sahasındaki bu kesintileri göze almaları mümkün değildir.
Dahili kalıp soğutma kanalları ile harici sıcaklık birimleri arasında köprü oluşturan arayüz mutlak hassasiyet gerektirir. Özel sıvı konnektörlerinin değerini kanıtladığı yer burasıdır. Eşleşmeyen dişler veya yanlış fiş profilleri kaçınılmaz olarak çapraz uyumluluk kabuslarına yol açar. Sıvı sızıntıları bakım ekipleriniz için sürekli bir mücadele haline gelir. Bu doğrudan rutin kalıp değişimleri sırasında daha uzun aksama sürelerine neden olur.
Sorunsuz operasyonlar sağlamak için doğru standardı, ipliği ve profili seçmeniz gerekir. Bu kritik bağlantıların teknik özelliklerini inceleyeceğiz. Operasyonel verimliliği en üst düzeye çıkarmak için bu bileşenleri nasıl değerlendireceğinizi, kuracağınızı ve bakımını yapacağınızı öğreneceksiniz. Doğru donanım stratejisinin uygulanması, varsayımları ortadan kaldırır ve pahalı takım varlıklarınızı korur.
Temel Çıkarımlar
Japon standardı soğutma nipelleri, hızlı, sızıntısız kalıp değişimi için tasarlanmış özel tapa profillerini (örneğin, Nitto standardı) kullanır.
Gerçek bir PT dişli nipeli, JIS B 0203 standartlarına uygundur ve kalıp tabanlarında diş sıyrılmasını veya sızdırmazlık hatalarını önlemek için hassas eşleştirme gerektirir.
gibi özellikler, Altıgen delikli nipel tasarımı girintili kalıp bağlantı noktalarına aynı hizada kuruluma olanak tanır, alanı en üst düzeye çıkarır ve kalıbın depolanması sırasında fiziksel hasarı önler.
Doğru değerlendirme, akış hızının, malzemenin (örn. pirinç ve paslanmaz) ve sistem profillerinin (Avrupa Hasco veya ABD DME standartlarıyla karıştırılmasından kaçınılarak) eşleştirilmesini gerektirir.
Kalıp Soğutmada Japon Standardını Anlamak
Mühendisler akışkan sistemleri belirli bölgesel profillere göre tasarlar. Japon standardı soğutma suyu nipeli farklı bir tapa geometrisine sahiptir. Bu geometri, karşılık gelen bir parça ile kusursuz bir uyumu garanti eder. Japon hızlı bağlantı soketi. Pek çok profesyonel bunu Nitto standardı olarak adlandırıyor. Tapa ucu uzunluğu, O-halka bağlantı derinliği ve kilitleme oluğu hassas boyutlarda oturur. Avrupa Hasco soketini bu profile zorlayamazsınız. Özel geometri her seferinde mükemmel bir sızdırmazlık sağlar. Operatörleriniz için bağlantı tahminlerini ortadan kaldırır.
Bu bileşen hayati bir mekanik fonksiyona hizmet eder. Sabit erkek fişi görevi görür. Takım teknisyenleri bunu doğrudan çelik veya alüminyum kalıp tabanına geçirir. Karmaşık dahili su veya yağ devrelerini esnek harici hortumlara bağlar. Termal akışkanların basınç altında güvenli bir şekilde akmasını sağlamak için ona güvenebilirsiniz. Bağlantı parçası depolama ve taşıma sırasında kalıba kalıcı olarak bağlı kalır. Sızdırmazlık bütünlüğünü korurken zorlu kullanıma dayanmalıdır.
Bu bağlantıların standartlaştırılması, önemli operasyonel iyileştirmeler sağlar. Standartlaştırılmış bağlantı parçalarını doğrudan Tek Dakikada Kalıp Değişimi (SMED) metodolojilerine bağlarız. Bir tesisi tek bir profilde standartlaştırmak kurulum süresini önemli ölçüde azaltır. Operatörler yalnızca tek tip konnektörle çalıştıklarında daha az hata yapar. Hızlı kalıp değişimi, tüm makinelerde tutarlı, güvenilir bağlantılara bağlıdır. Tek tip ekipman, hızlı tempolu üretim ortamında tereddüt ve kafa karışıklığını ortadan kaldırır.
Temel Anatomi ve Teknik Özellikler
Diş dinamikleri kalıp tabanınızın güvenliğini belirler. gerçek PT dişli nipeli, konik boru dişleri için Japon Endüstri Standardına (JIS B 0203) uygundur. Bunu Amerikan NPT veya Avrupa BSPT varyantlarından ayırmanız gerekir. NPT dişleri 60 derecelik bir diş açısı kullanır. PT iplikleri 55 derecelik bir açı kullanır. Bunları karıştırmak ciddi derecede sinirlenmeye davetiye çıkarır. Bir NPT tapasını bir PT deliğine zorlamak yumuşak çeliği soyar. Sıvı sızıntıları kaçınılmaz olarak döngü sürelerinizi bozar ve ekipmanınıza zarar verir.
Dahili geometri yenilikleri kalıpları birleştirme şeklimizi değiştiriyor. Bir mekanizmayı düşünün altıgen delikli meme ucu . Dahili bir altıgen sürücü kanalına sahiptir. Bu mühendislik avantajı, mühendislerin standart bir Allen anahtarı kullanarak bağlantı parçasını içeriden takıp sıkmalarına olanak tanır. Artık harici bir anahtar düzlüğüne güvenmiyorsunuz. Bu dahili tahrik mekanizması, dış sızdırmazlık yüzeyini ağır anahtar hasarından korur. Ayrıca inanılmaz derecede dar alanlara kurulum yapılmasına da olanak tanır.
Malzeme seçimi, bileşenin ömrünü ve uygulama uygunluğunu belirler. Bir metal seçmeden önce akışkan ortamı değerlendirmelisiniz. Pirinç mükemmel ısı iletkenliği sunar ve paslanmaya karşı etkili bir şekilde direnç gösterir. Standart soğutma suyu için ekonomik bir seçimdir. Paslanmaz çelik agresif koşulların üstesinden gelir. Yüksek sıcaklıktaki termal yağ devreleri için paslanmaz çeliğe ihtiyacınız vardır. Temiz oda medikal uygulamaları aynı zamanda yüksek kaliteli paslanmaz çelik gerektirir. Metali özel kimyasal işlemlerinize ve çalışma sıcaklıklarınıza göre eşleştirmeniz gerekir.
Malzeme Karşılaştırma Özeti
Malzeme Türü
Isı İletkenliği
Korozyon Direnci
Birincil Başvuru
Standart Pirinç
Harika
İyi (Su)
Genel enjeksiyon kalıplama, soğutma suyu
304 Paslanmaz Çelik
Ilıman
Yüksek
Tıbbi kalıplama, temiz odalar, arıtılmış su
316 Paslanmaz Çelik
Ilıman
Olağanüstü
Yüksek sıcaklıkta yağ, agresif kimyasallar
Karmaşık Kalıp Konfigürasyonları için Varyasyonlar
Kalıp tasarımları parça geometrisine bağlı olarak büyük ölçüde farklılık gösterir. Mühendisler, standart çıkıntılı tiplere karşı gömme montajlı konfigürasyonların ne zaman kullanılacağını değerlendirir. Çıkıntılı modeller, bol miktarda açıklığa sahip açık kurulumlar için iyi çalışır. Gömme montajlı versiyonlar girintili kalıp bağlantı noktalarının derinliklerine oturur. Ağır bir küf, taşıma sırasında sıklıkla vinç üzerinde sallanır. Bir makine bağlantı çubuğuna kolaylıkla çarpabilir. Bu darbenin altında çıkıntılı bir bağlantı parçası anında kopuyor. Gömme tasarımlar, kalıbın taşınması sırasında bu yıkıcı kırılmayı önler. Bağlantı noktasını gizleyerek takım yatırımlarınızı korursunuz.
Derin termal devrelere ulaşmak başka bir mühendislik zorluğunu da beraberinde getiriyor. Kalın çekirdek plakaları genellikle su hatlarını çelik bloğun derinliklerine gömer. A pirinç uzatma bağlantısı bu kesin sorunu çözer. Çok plakalı kalıp düzeneklerindeki büyük boşlukları kapatır. Onu doğrudan en derin kanallara bağlarsınız. Bu, karmaşık, pahalı dahili tabanca delme operasyonlarına olan ihtiyacı ortadan kaldırır. Uzatma, ara plakalar boyunca güvenli bir sıvı tüneli görevi görür.
Bazen soğutma sıvısının belirli bir yön kontrolüne ihtiyacı vardır. Şaşkın varyasyonlar dahili akış yönlendiricileri entegre eder. Soğutulmuş suyu uzun kalıp maçalarının derinliklerine doğru zorlarlar. Bu kasıtlı yönlendirme termal ölü bölgeleri ortadan kaldırır. Doğru akış dağıtımı, aletteki sıcak noktaları verimli bir şekilde soğutur. Daha iyi soğutma, parça kalitesini artırır ve genel çevrim süresini önemli ölçüde azaltır.
Yapılandırma Kullanım Senaryosu Tablosu
Tasarım Değişikliği
Görsel Özellik
İdeal Senaryo
Çıkıntılı Tip
Açıkta kalan dış altıgen düz
Yüksek erişilebilirliğe sahip açık manifoldlar
Gömme Montaj
Dahili altıgen ile gömme
Ağır kalıplar taşıma sırasında hasara neden olabilir
Uzatma Stili
Uzatılmış pirinç boru gövdesi
Çoklu çekirdek plakalar arasında köprüleme boşluğu
Şaşkın Tip
Dahili pirinç bıçak/yönlendirici
Derin, dar çekirdekli pimlerin soğutulması
Değerlendirme Çerçevesi: Kaynak Bulma ve Kısa Listeye Alma
Akışkan dinamiğinin dengelenmesi soğutma verimliliği açısından kritik öneme sahiptir. İç çapı (ID) soğutma devresinin gereksinimlerine göre değerlendirmelisiniz. Küçük iç çaplar ciddi akış darboğazları yaratır. Ortaya çıkan basınç düşüşü soğutma kanallarınızı aç bırakır. Soğutma hatları, ısıyı düzgün bir şekilde çıkarmak için türbülanslı akışa ihtiyaç duyar. Hızlı ısı transferini sağlamak için yeterli Reynolds sayısını korumalısınız. Her zaman bağlantı kimliğinin ana kanal kimliğiyle eşleştiğini doğrulayın.
Boyutsal toleranslar sızdırmazlık güvenilirliğini belirler. Hassas işlenmiş parçaları tedarik etmelisiniz. Döküm bağlantı parçaları gerekli yüzey kaplamasından yoksundur. İşlenmiş yüzeyler, dişi soketin iç O-halkasına karşı mutlak sızdırmazlık sağlar. Kötü yüzey kalitesi O-halkasını zamanla yırtar. Tıkaç burnundaki mikro aşınmalar kaçınılmaz olarak yavaş ve sinir bozucu sızıntılara neden olur.
Satıcı doğrulaması uzun vadeli operasyonel istikrar sağlar. Takım gereksinimlerini anlayan tedarikçilere ihtiyacınız var. Yeni bir üretim ortağını değerlendirirken şu adımları izleyin:
Parti Tutarlılığını Kontrol Edin: Sıkı tolerans kontrolü sağlamak için birden fazla üretim çalışması boyunca boyutsal raporlar isteyin.
Malzeme Sertifikasyonlarını Doğrulayın: Orijinal 304/316 paslanmaz veya yüksek kaliteli pirinç aldığınızı doğrulamak için değirmen test raporları talep edin.
Dijital Varlıklar Talep Edin: Satıcının kalıp tasarım ekibiniz için doğru 3D CAD modelleri (STEP dosyaları) sağladığından emin olun.
İplik Standartlarını Denetleyin: Üreticinin, kalite kontrol süreci sırasında sertifikalı JIS iplik mastarları kullandığını doğrulayın.
Çapraz uyumluluk uyarıları sıkı dikkat gerektirir. Markasız fişleri asla premium prizlerle karıştırmayın. Bir standart soğutma suyu nipelinin mükemmel uyumlu bir soket profiline ihtiyacı vardır. Hafif geometrik sapmalar O-ring aşınmasını hızlandırır. Suyu kalıplama makinesi merdaneleri üzerinde toplayan görünmez mikro sızıntılar yaratırlar. Hem erkek hem de dişi yarımlar için tek bir güvenilir üreticiye bağlı kalın.
Uygulama Gerçekleri ve Bakım
Kurulumdaki en iyi uygulamalar kalıp tabanının bütünlüğünü korur. Diş sızdırmazlık malzemelerini doğru şekilde uygulamanız gerekir. Konik PT dişler için PTFE bant veya sıvı boru sızdırmazlık malzemelerini seçin. Sıvı sızdırmazlık malzemeleri karmaşık manifoldlarda genellikle daha iyi performans gösterir çünkü bant parçaları hassas soğutma kanallarını tıkayabilir. Kurulum sırasında belirli tork sınırlarına uyun. Konik bir ipliğin aşırı sıkılması büyük radyal kuvvet uygular. Bu kuvvet yumuşak P20 çelik kalıp tabanlarını kolaylıkla kırar. Kalibre edilmiş bir tork anahtarı kullanın.
Farklı metallerin karıştırılması galvanik korozyon risklerine neden olur. Pirinç bağlantı elemanlarının doğrudan alüminyum kalıp plakalarına takılması kimyasal reaksiyonu tetikler. Soğutma suyu elektrolit görevi görür. Bu zayıf pil etkisi, alüminyum dişlerin hızla çukurlaşmasına ve bozulmasına neden olur. Uygun iplik macunlarını kullanarak bunu hafifletmelisiniz. Su kaynağınıza korozyon inhibitörleri uygulamak da bu yıkıcı süreci yavaşlatır.
Rutin denetim, beklenmeyen yıkıcı arızaları önler. Bakım mühendisleri, planlı alet sökme işlemleri sırasında dikkatli olmalıdır. Arıza süresine neden olmadan önce uyarı işaretlerini arayın. Sıkı bir görsel denetim rutini uygulayın.
Dahili altıgen sürücüyü, soğutma sıvısı akışını engelleyebilecek sert mineral tortusu oluşumu açısından inceleyin.
Dış kilitleme oluğunu ağır fiziksel deformasyon veya mantar oluşumu açısından inceleyin.
Konik diş alanında iyice tel fırçalama gerektiren kurumuş, dökülen sızdırmazlık maddesi olup olmadığını kontrol edin.
Soket yataklarındaki aşırı sürtünme aşınmasını tespit etmek için buji ucunun çapını kumpasla ölçün.
Çözüm
Soğutma bileşenlerinizi standartlaştırmak muazzam bir stratejik değer sağlar. Birleşik bir bağlantı profili hem bakım rutinlerini hem de günlük operasyonları kolaylaştırır. Kritik kurulum pencereleri sırasında adaptör bağlantı parçaları arama kaosunu ortadan kaldırırsınız. Tutarlı donanım, yalın üretim hedeflerini doğrudan destekler ve operatörün hayal kırıklığını azaltır.
Bileşen maliyeti ile arıza sonuçları arasındaki eşitsizliğin farkına varmalıyız. Yedek parçanın maliyeti yalnızca dolardır. Ancak ani başarısızlığı son derece karlı bir üretim hücresini kapatır. Sıcak kalıp yüzüne sızan su ciddi termal şoka neden olur. Pahalı takım çeliğini yok eder ve teslimat programınızı durdurur.
Akışkan hatlarınızı güvence altına almak için hemen harekete geçin. Tedarik ve mühendislik ekiplerinizi mevcut tüm kalıp tabanlarını denetlemeye teşvik edin. Tesisinizin iplik kılavuzlarını JIS yönergelerine mükemmel şekilde uyacak şekilde standartlaştırın. Fiziksel tolerans testi için güvenilir satıcılardan örnek bağlantı parçaları isteyin. Yarın sorunsuz üretim sağlamak için bugün net ve birleşik bir satın alma protokolü oluşturun.
C: Hayır. Mühendislik standartları bunu kesinlikle yasaklamaktadır. PT dişleri 55 derecelik bir diş açısına sahipken, NPT 60 derecelik bir açı kullanır. Ayrıca farklı iplik adımlarına sahiptirler. Bunları birbirine zorlamak kalıp tabanı dişlerine zarar verir ve sıvı sızıntısını garanti eder.
S: Neden harici altıgen yerine altıgen delikli nipel kullanmalısınız?
C: Altıgen delikli tasarımlar ciddi alan kısıtlamalarını çözer. Yoğun şekilde paketlenmiş kalıp tabanları, geleneksel bir harici anahtara yer bırakmaz. Dahili altıgen, standart bir Alyan anahtarı kullanarak bağlantı parçasını plakaya aynı hizada monte etmenize olanak sağlar.
S: Tesisimin Japon standardını kullanıp kullanmadığını nasıl bileceğim?
C: Tapa burnu geometrisine yakından bakın. Nitto Kohki veya Misumi profilleri gibi Japon standartları farklı kilitleme oluklarına ve uç uzunluklarına sahiptir. Tam standardı doğrulamak için fiziksel fişlerinizi DME veya Hasco'nun görsel kataloglarıyla karşılaştırın.
S: Standart nipelden pirinç uzatma bağlantı parçasına ne zaman yükseltme yapmalıyım?
C: Derin su hattı bağlantı noktalarıyla karşılaştığınızda uzatma bağlantısı kullanın. Kalın göbek plakaları erişimi engellediğinde veya standart çıkıntılı bağlantı parçaları ağır kalıp kelepçeleriyle fiziksel etkileşime neden olduğunda bunlar çok önemlidir.