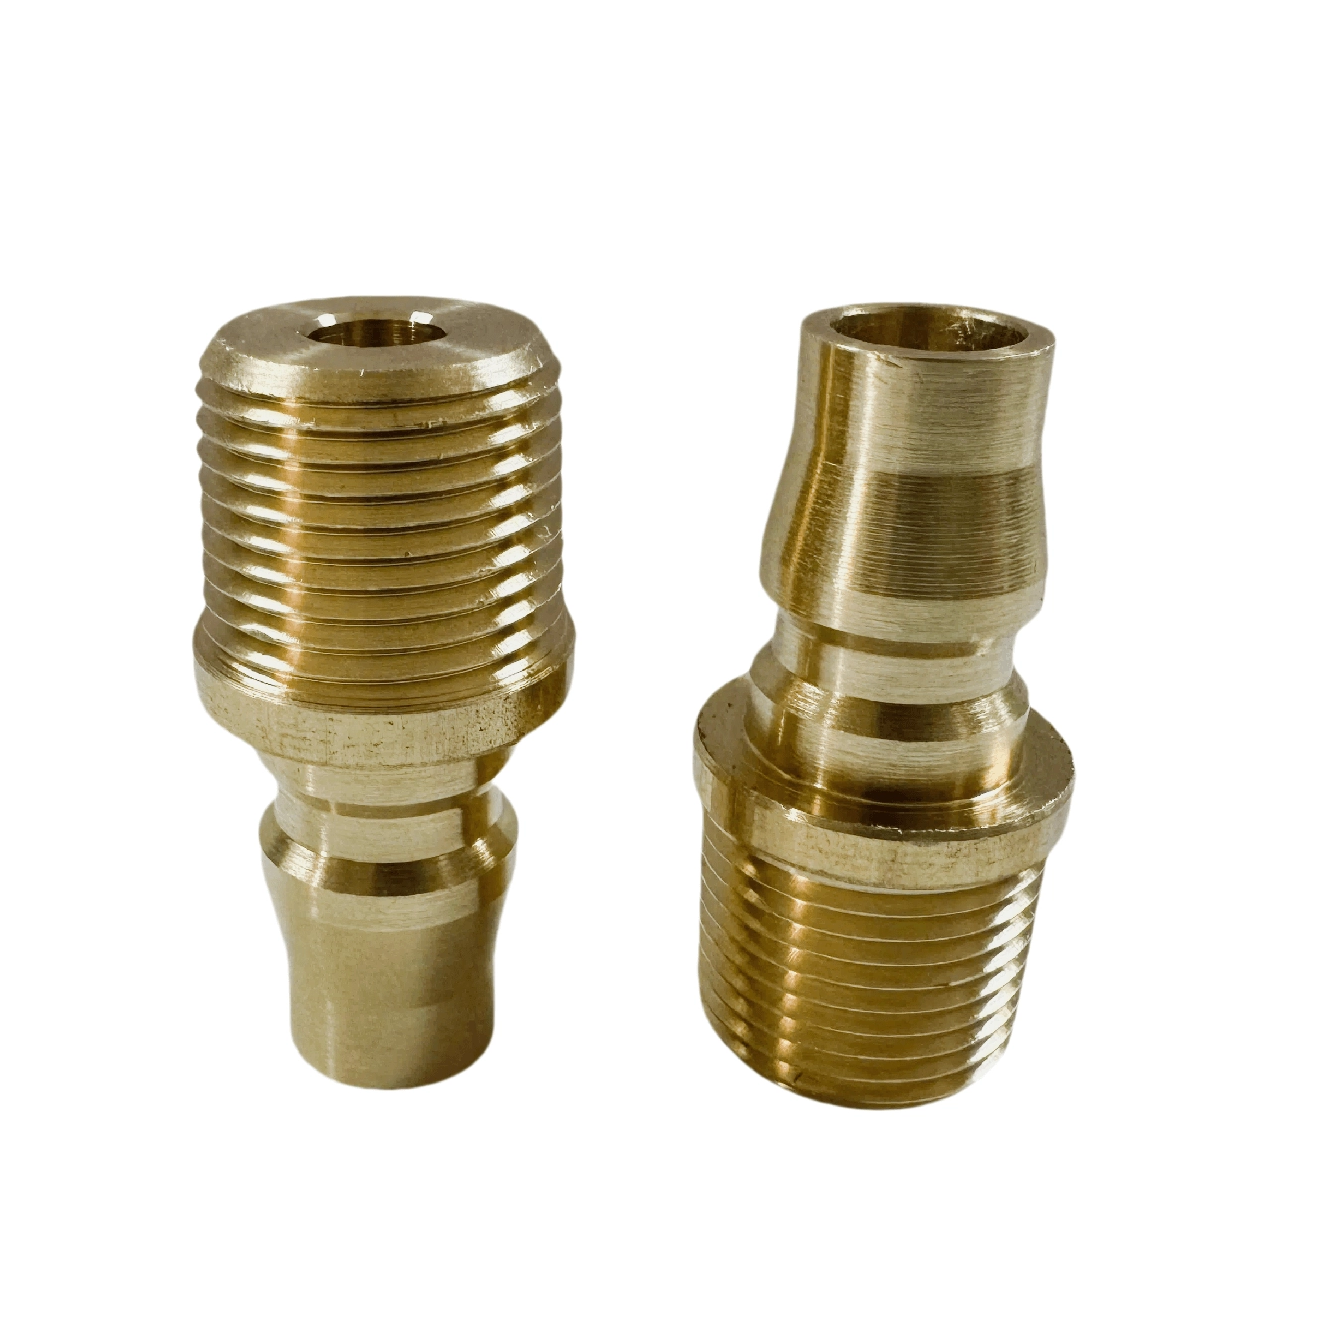
A hőmérséklet-szabályozás nagymértékben meghatározza a műanyag fröccsöntési és fröccsöntési műveletek sikerét. Még a kisebb alkatrészek meghibásodása is katasztrofális következményeket okozhat. Egy kis szivárgás a vízvezetékben azonnal veszélyezteti a ciklusidőt. Károsítja a penész épségét és rontja az alkatrész minőségét. A gyártók nem engedhetik meg maguknak ezeket a zavarokat a gyártási területen.
A belső öntőforma hűtőcsatornáit és a külső hőmérséklet egységeket áthidaló interfész abszolút pontosságot igényel. Itt bizonyítják értéküket a speciális folyadékcsatlakozók. A nem illeszkedő menetek vagy a nem megfelelő dugóprofilok elkerülhetetlenül keresztkompatibilitási rémálmokhoz vezetnek. A folyadékszivárgás folyamatos harcot jelent a karbantartó csapatok számára. Ez közvetlenül meghosszabbítja az állásidőt a rutin szerszámcsere során.
A zökkenőmentes működés érdekében ki kell választania a megfelelő szabványt, menetet és profilt. Megvizsgáljuk ezeknek a kritikus kapcsolatoknak a műszaki jellemzőit. Megtanulja, hogyan kell értékelni, telepíteni és karbantartani ezeket az összetevőket a működési hatékonyság maximalizálása érdekében. A megfelelő hardverstratégia megvalósítása kiküszöböli a találgatásokat, és megvédi drága szerszámait.
Kulcs elvitelek
A japán szabványos hűtőcsonkok speciális dugóprofilokat (pl. Nitto szabvány) használnak, amelyeket a gyors, szivárgásmentes szerszámcserére terveztek.
Az igazi PT menetes csatlakozó megfelel a JIS B 0203 szabványnak, pontos illesztést igényel, hogy elkerülje a menetcsupaszítást vagy a tömítési hibákat a formaalapokban.
Az olyan tulajdonságok, mint a hatszögletű lyukú csőcsatlakozás, lehetővé teszik a süllyesztett formanyílásokba süllyesztett beépítést, így maximalizálják a helyet és megakadályozzák a fizikai sérüléseket a forma tárolása során.
A megfelelő értékeléshez az áramlási sebesség, az anyag (pl. sárgaréz vs. rozsdamentes) és a rendszerprofilok összeegyeztetése szükséges (elkerülve az európai Hasco vagy az Egyesült Államok DME szabványaival való keverést).
A formahűtés japán szabványának megértése
A mérnökök folyadékrendszereket terveznek meghatározott regionális profilok köré. A A japán szabványos hűtővíz csonk eltérő dugógeometriával rendelkezik. Ez a geometria garantálja a zökkenőmentes illeszkedést a megfelelővel Japán gyorscsatlakozó aljzat. Sok szakember ezt Nitto szabványnak nevezi. A dugó hegyének hossza, az O-gyűrű bekötési mélysége és a reteszelő horony pontos méretben helyezkednek el. Nem kényszeríthet európai Hasco aljzatot erre a profilra. A speciális geometria minden alkalommal tökéletes tömítést biztosít. Megszünteti az operátorok csatlakozási találgatásait.
Ez az alkatrész létfontosságú mechanikai funkciót lát el. Helyhez kötött dugóként működik. A szerszámtechnikusok közvetlenül az acél vagy alumínium formaalapba csavarják be. Összetett belső víz- vagy olajköröket köt össze rugalmas külső tömlőkkel. Bízhat benne, hogy a termikus folyadékok nyomás alatt biztonságosan áramoljanak. A szerelvény a tárolás és szállítás során tartósan rögzítve marad a formához. Ellen kell állnia a durva kezelésnek, miközben megőrzi a tömítettségét.
Ezeknek a kapcsolatoknak a szabványosítása jelentős működési javulást eredményez. A szabványosított szerelvényeket közvetlenül az SMED (Single-Minute Exchange of Dies) módszertanokhoz csatlakoztatjuk. A létesítmény egyetlen profilon történő szabványosítása drámaian csökkenti a beállítási időt. Az operátorok kevesebb hibát követnek el, ha csak egy típusú csatlakozót kezelnek. A gyors szerszámcsere az összes gép konzisztens, megbízható csatlakozásától függ. Az egységes felszerelés megszünteti a habozást és a zűrzavart a felgyorsult gyártási területen.
A mag anatómiája és műszaki jellemzői
A menetdinamika diktálja a formaalap biztonságát. Egy igaz A PT menetes csatlakozó a japán ipari szabványt (JIS B 0203) követi a kúpos csőmenetekre. Ezt meg kell különböztetni az amerikai NPT vagy az európai BSPT változatoktól. Az NPT menetek 60 fokos menetszöget használnak. A PT menetek 55 fokos szöget használnak. Keverésük súlyos sápadtságot vált ki. Ha egy NPT-dugót egy PT-lyukba kényszerítünk, az lecsupaszítja a puha acélt. A folyadékszivárgás elkerülhetetlenül tönkreteszi a ciklusidőt és károsítja a berendezést.
A belső geometriai innovációk megváltoztatják az öntőformák összeszerelési módját. Tekintsük a mechanikáját hatlapú lyuk mellbimbó . Belső hatszögletű meghajtócsatornával rendelkezik. Ez a mérnöki előny lehetővé teszi a mérnökök számára, hogy egy szabványos imbuszkulcs segítségével belülről szereljék fel és húzzák meg a szerelvényt. Többé nem hagyatkozhat egy külső csavarkulcsra. Ez a belső meghajtómechanizmus megvédi a külső tömítőfelületet a csavarkulcs súlyos sérüléseitől. Hihetetlenül szűk helyekre is lehetővé teszi a telepítést.
Az anyagválasztás meghatározza az alkatrészek élettartamát és az alkalmazási alkalmasságot. A fém kiválasztása előtt értékelnie kell a folyékony közeget. A sárgaréz kiváló hővezető képességgel rendelkezik, és hatékonyan ellenáll a rozsdának. Gazdaságos választás a szokásos hűtővízhez. A rozsdamentes acél ellenáll az agresszív körülményeknek. A magas hőmérsékletű termikus olajkörökhöz rozsdamentes acélra van szükség. A tisztatéri orvosi alkalmazásokhoz kiváló minőségű rozsdamentes acél is szükséges. A fémet hozzá kell igazítania az adott kémiai kezelésekhez és üzemi hőmérsékletekhez.
Anyag-összehasonlítás összegzése
Anyag típusa
Hővezetőképesség
Korrózióállóság
Elsődleges alkalmazás
Szabványos sárgaréz
Kiváló
Jó (víz)
Általános fröccsöntés, hűtővíz
304 rozsdamentes acél
Mérsékelt
Magas
Orvosi fröccsöntés, tisztaterek, kezelt víz
316 rozsdamentes acél
Mérsékelt
Kivételes
Magas hőmérsékletű olaj, agresszív vegyszerek
Változatok összetett formakonfigurációkhoz
Az öntőforma kialakítása drasztikusan eltér az alkatrész geometriájától függően. A mérnökök értékelik, hogy mikor érdemes süllyeszthető konfigurációkat használni a szabványos kiálló típusokhoz képest. A kiálló modellek jól működnek a nagy szabad térrel rendelkező nyitott beállításoknál. A süllyesztett változatok mélyen a süllyesztett formanyílások belsejében helyezkednek el. A nehéz penész gyakran kileng a darukon szállítás közben. Könnyen megütheti a gépi kötőrudat. Az ütközés hatására egy kiálló idom azonnal kipattan. A süllyesztett kialakítás megakadályozza ezt a katasztrofális bepattanást a penészszállítás során. A csatlakozási pont elrejtésével megvédheti szerszámberuházásait.
A mély hőáramkörök elérése újabb mérnöki kihívást jelent. A vastag maglemezek gyakran betemetik a vízvezetékeket mélyen az acéltömb belsejébe. A A sárgaréz hosszabbító szerelvény pontosan ezt a problémát oldja meg. Nagy hézagokat hidal át a többlemezes formaszerelvényeken. Közvetlenül a legmélyebb csatornákba fűzöd. Ez megkerüli az összetett, költséges belső fegyverfúrási műveletek szükségességét. A hosszabbító biztonságos folyadékalagútként működik a közbenső lemezeken keresztül.
Néha a hűtőfolyadéknak speciális irányszabályozásra van szüksége. A zavart változatok belső áramlásterelőket tartalmaznak. A hűtött vizet mélyen a hosszú penészmagokba kényszerítik. Ez a szándékos útválasztás megszünteti a termikus holt zónákat. A megfelelő áramláselosztás hatékonyan hűti a szerszám forró pontjait. A jobb hűtés javítja az alkatrész minőségét és drasztikusan csökkenti a teljes ciklusidőt.
Konfigurációs használati eset diagram
Tervezési variáció
Vizuális jellemzők
Ideális forgatókönyv
Kiálló típus
Látható külső hatlapos
Nyitott elosztók nagy hozzáférhetőséggel
Süllyesztett rögzítés
Süllyesztett belső hatszögletű
Nehéz penészgombák, amelyek hajlamosak a szállítási sérülésekre
Kiterjesztés stílusa
Hosszúkás sárgaréz csőtest
Hézag áthidalása több maglemez között
Zavart típus
Belső sárgaréz penge/elterelő
Hűtő mély, keskeny magcsapok
Értékelési keret: Sourcing és shortlisting
A folyadékdinamika kiegyensúlyozása kritikus a hűtési hatékonyság szempontjából. A belső átmérőt (ID) a hűtőkör követelményei alapján kell értékelnie. A kis belső átmérők súlyos áramlási szűk keresztmetszeteket okoznak. Az ebből eredő nyomásesés kiéhezteti a hűtőcsatornákat. A hűtővezetékek turbulens áramlást igényelnek a hő megfelelő elszívásához. A gyors hőátadás érdekében megfelelő Reynolds-számot kell fenntartania. Mindig ellenőrizze, hogy az illesztési azonosító megegyezik-e a fő csatorna azonosítójával.
A mérettűrések a tömítés megbízhatóságát diktálják. Precíziós megmunkálású alkatrészeket kell beszereznie. Az öntött szerelvények nem rendelkeznek a szükséges felületkezeléssel. A megmunkált felületek garantálják az abszolút tömítést az anyahüvely belső O-gyűrűjével szemben. A rossz felületkezelés idővel elszakítja az O-gyűrűt. A dugó orrán lévő mikrokopások elkerülhetetlenül lassú, bosszantó szivárgást okoznak.
A szállítói érvényesítés biztosítja a hosszú távú működési stabilitást. Olyan beszállítókra van szüksége, akik ismerik a szerszámkövetelményeket. Kövesse az alábbi lépéseket új gyártó partner értékelése során:
A köteg konzisztenciájának ellenőrzése: Kérjen méretjelentéseket több gyártási futtatásról a szigorú tűrésszabályozás érdekében.
Anyagtanúsítványok ellenőrzése: Kérjen malomvizsgálati jelentéseket, amelyek megerősítik, hogy eredeti 304/316-os rozsdamentes vagy kiváló minőségű sárgarézet kap.
Digitális eszközök kérése: Gondoskodjon arról, hogy az eladó pontos 3D CAD-modelleket (STEP-fájlokat) biztosítson a formatervező csapat számára.
Menetellenőrzési szabványok: Győződjön meg arról, hogy a gyártó tanúsított JIS menetmérőket használ a minőség-ellenőrzési folyamata során.
A keresztkompatibilitási figyelmeztetések szigorú figyelmet igényelnek. Soha ne keverje össze a nem márkás csatlakozókat prémium aljzatokkal. Egy szabvány A hűtővíz csonkjához tökéletesen illeszkedő aljzatprofilra van szükség. Az enyhe geometriai eltérések felgyorsítják az O-gyűrű kopását. Láthatatlan mikroszivárgásokat hoznak létre, amelyek a vizet a formázógép lapjaira gyűjtik. Ragaszkodjon egyetlen megbízható gyártóhoz mind a férfi, mind a női felek esetében.
Megvalósítási valóság és karbantartás
A legjobb telepítési gyakorlatok védik a formaalap integritását. A menettömítő anyagokat megfelelően kell felhordani. Válasszon PTFE szalagot vagy folyékony csőtömítő anyagokat a kúpos PT menetekhez. A folyékony tömítőanyagok gyakran jobban teljesítenek az összetett elosztókon, mert a szalagfoszlányok eltömíthetik az érzékeny hűtőcsatornákat. A beszerelés során vegye figyelembe az adott nyomatékhatárokat. A kúpos menet túlfeszítése hatalmas radiális erőt fejt ki. Ez az erő könnyen megreped a puha P20-as acél formaalap. Használjon kalibrált nyomatékkulcsot.
Különböző fémek keverése galvanikus korrózió kockázatával jár. A sárgaréz szerelvények közvetlenül az alumínium formázólemezekbe fűzése kémiai reakciót vált ki. A hűtővíz elektrolitként működik. Ez a gyenge akkumulátorhatás az alumínium szálak kilyukadását és gyors leromlását okozza. Ezt megfelelő cérnapaszták használatával kell enyhíteni. A korróziógátló anyagok vízellátása szintén lassítja ezt a pusztító folyamatot.
A rendszeres ellenőrzés megakadályozza a katasztrofális váratlan meghibásodásokat. A karbantartó mérnököknek ébernek kell lenniük az ütemezett szerszámlebontások során. Keresse a figyelmeztető jeleket, mielőtt leállást okoznának. Végezzen szigorú vizuális ellenőrzési rutint.
Vizsgálja meg a belső hatlapfejű meghajtót, hogy nincs-e benne kemény ásványi lerakódás, amely akadályozhatja a hűtőfolyadék áramlását.
Vizsgálja meg a külső reteszelő hornyot erős fizikai deformáció vagy gombásodás szempontjából.
Ellenőrizze, hogy a kúpos menet területén nincs-e megszáradt, hámló tömítőanyag, amely alapos drótkefét igényel.
Mérje meg a dugócsúcs átmérőjét féknyergekkel, hogy észlelje a csapágyak túlzott súrlódási kopását.
Következtetés
A hűtőelemek szabványosítása óriási stratégiai értéket biztosít. Az egységes kapcsolati profil leegyszerűsíti a karbantartási rutinokat és a napi műveleteket. Megszünteti az adapterszerelvények keresésének zűrzavarát a kritikus beállítási ablakok során. A konzisztens hardver közvetlenül támogatja a karcsú gyártási célokat, és csökkenti a kezelők frusztrációját.
Fel kell ismernünk az alkatrészek költsége és a meghibásodás következményei közötti különbséget. A csereszerelvény mindössze dollárba kerül. Hirtelen meghibásodása azonban leállít egy rendkívül jövedelmező termelőcellát. A forró formafelületre szivárgó víz súlyos hősokkot okoz. Megsemmisíti a drága szerszámacélt, és leállítja a szállítási ütemtervet.
Azonnal tegyen lépéseket a folyadékvezetékek biztosítására. Ösztönözze beszerzési és mérnöki csapatait az összes jelenlegi penészalap ellenőrzésére. Szabványosítsa létesítménye menetfúróit, hogy tökéletesen megfeleljen a JIS irányelveinek. Kérjen szerelvénymintákat megbízható szállítóktól a fizikai tolerancia teszteléséhez. Hozzon létre egy világos, egységes beszerzési protokollt még ma, hogy biztosítsa a holnapi zökkenőmentes gyártást.
V: Nem. A műszaki szabványok ezt szigorúan tiltják. A PT menetek 55 fokos menetszöggel rendelkeznek, míg az NPT 60 fokos szöget használnak. Különböző menetemelkedésekkel is rendelkeznek. Az egymáshoz kényszerítés károsítja a formaalap meneteit, és garantálja a folyadékszivárgást.
K: Miért használjunk hatszögletű furatú mellbimbót külső hatlapú helyett?
V: A hatlapú furat kialakítása megoldja a súlyos helykorlátokat. A sűrűn csomagolt formaalapok nem hagynak helyet a hagyományos külső csavarkulcsnak. A belső hatlap lehetővé teszi, hogy a szerelvényt szabványos imbuszkulccsal a lemezhez simulva szerelje fel.
K: Honnan tudhatom, hogy a létesítményem a japán szabványt használja-e?
V: Nézze meg alaposan a dugó orrának geometriáját. A japán szabványok, mint például a Nitto Kohki vagy a Misumi profilok, különálló reteszelő hornyokkal és hegyhosszúsággal rendelkeznek. Hasonlítsa össze fizikai csatlakozóit a DME vagy a Hasco vizuális katalógusaival a pontos szabvány megerősítéséhez.
K: Mikor váltsak szabványos mellbimbóról sárgaréz hosszabbító szerelvényre?
V: Használjon hosszabbító szerelvényt, ha mélyen elhelyezkedő vízvezeték-csatlakozókkal találkozik. Elengedhetetlenek, ha vastag maglemezek akadályozzák a hozzáférést, vagy ha a szabványos kiálló szerelvények fizikai interferenciát okoznak a nehéz formabilincsekkel.