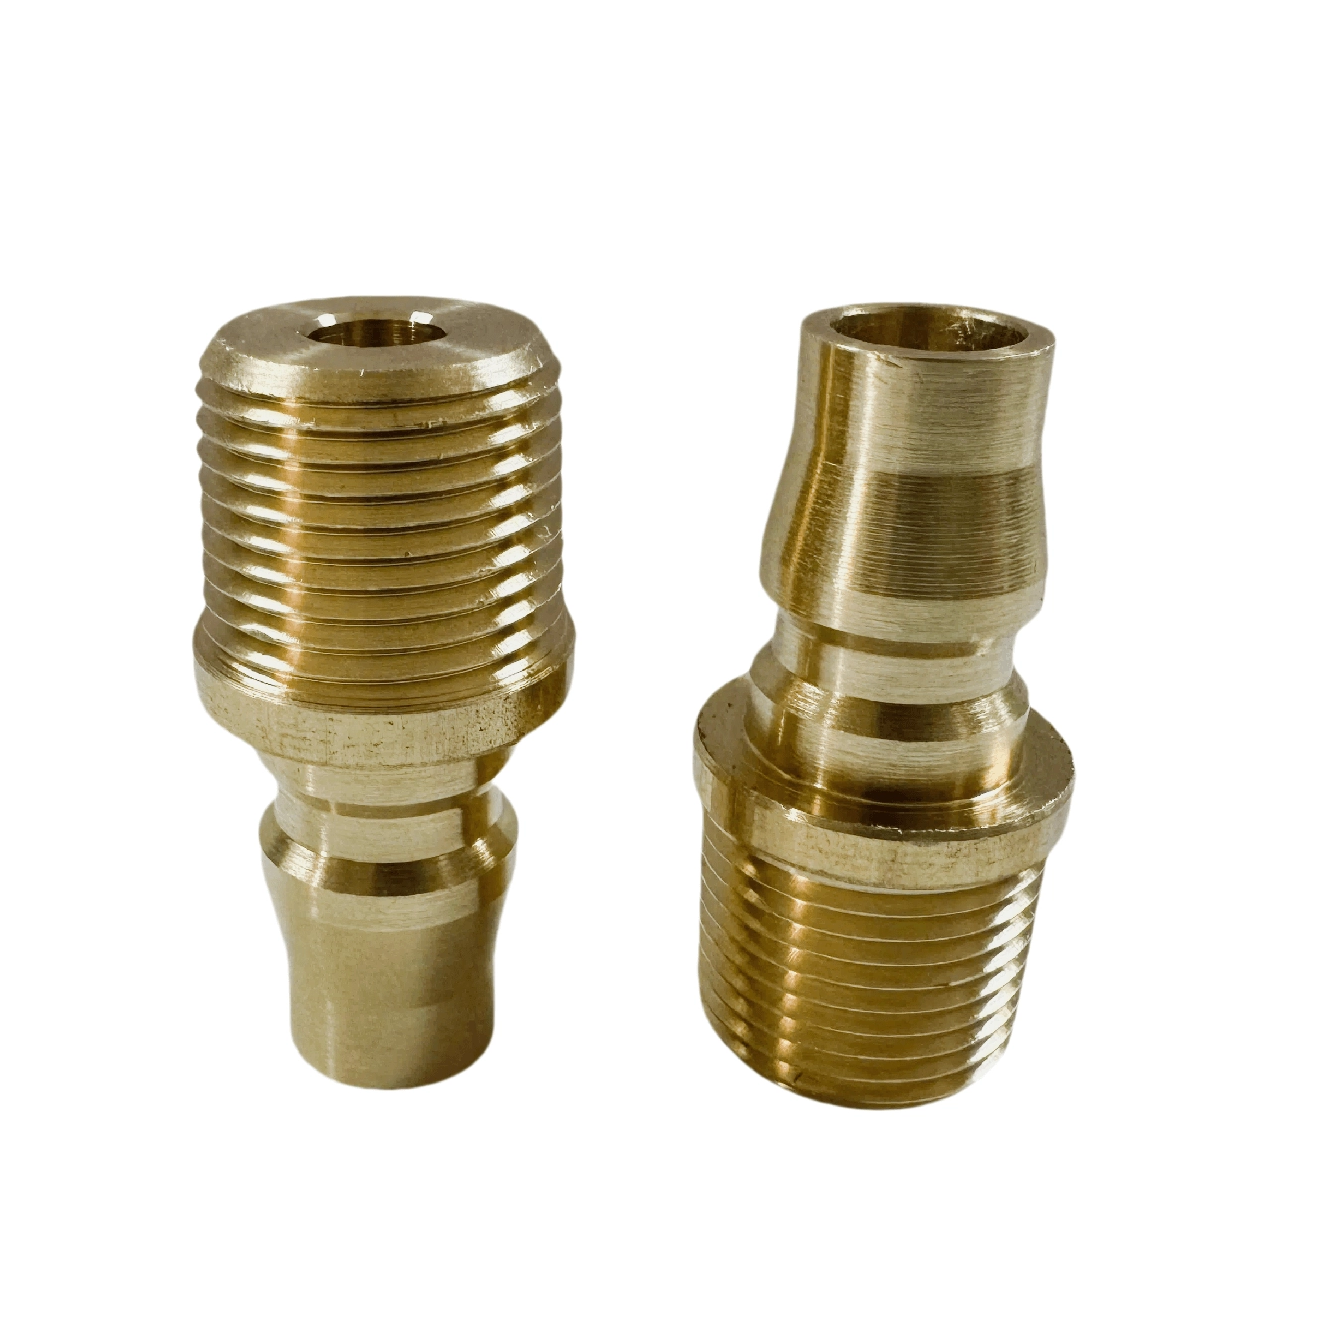
Kontrol suhu sangat menentukan keberhasilan operasi pencetakan injeksi plastik dan die casting. Bahkan kegagalan komponen kecil pun dapat menyebabkan dampak hilir yang sangat buruk. Kebocoran kecil pada saluran air langsung mengganggu waktu siklus. Ini merusak integritas cetakan dan merusak kualitas komponen. Produsen tidak mampu menanggung gangguan ini di lantai produksi.
Antarmuka yang menjembatani saluran pendingin cetakan internal dan unit suhu eksternal menuntut presisi mutlak. Di sinilah konektor cairan khusus membuktikan manfaatnya. Utas yang tidak cocok atau profil konektor yang salah pasti menyebabkan mimpi buruk kompatibilitas silang. Kebocoran cairan menjadi masalah terus-menerus bagi tim pemeliharaan Anda. Hal ini secara langsung menyebabkan perpanjangan waktu henti selama penggantian cetakan rutin.
Anda harus memilih standar, thread, dan profil yang tepat untuk memastikan pengoperasian yang lancar. Kami akan mengeksplorasi spesifikasi teknis dari koneksi penting ini. Anda akan mempelajari cara mengevaluasi, memasang, dan memelihara komponen-komponen ini untuk memaksimalkan efisiensi operasional. Menerapkan strategi perangkat keras yang benar menghilangkan dugaan dan melindungi aset perkakas Anda yang mahal.
Poin Penting
Nipple pendingin standar Jepang menggunakan profil sumbat khusus (misalnya, standar Nitto) yang dirancang untuk pergantian cetakan yang cepat dan bebas bocor.
yang sebenarnya Nipple ulir PT sesuai dengan standar JIS B 0203, memerlukan pencocokan yang tepat untuk menghindari pelepasan benang atau kegagalan penyegelan pada dasar cetakan.
Fitur seperti desain nipel lubang hex memungkinkan pemasangan rata di port cetakan tersembunyi, memaksimalkan ruang dan mencegah kerusakan fisik selama penyimpanan cetakan.
Evaluasi yang tepat memerlukan kesesuaian laju aliran, bahan (misalnya kuningan vs. tahan karat), dan profil sistem (hindari pencampuran dengan standar Hasco Eropa atau DME AS).
Memahami Standar Jepang dalam Pendinginan Cetakan
Insinyur merancang sistem fluida berdasarkan profil regional tertentu. Itu Nipple air pendingin standar Jepang memiliki geometri sumbat yang berbeda. Geometri ini menjamin kesesuaian yang mulus dengan kesesuaian kopling cepat Jepang . Soket Banyak profesional menyebut ini sebagai standar Nitto. Panjang ujung sumbat, kedalaman pemasangan cincin-O, dan alur pengunci berada pada dimensi yang presisi. Anda tidak dapat memaksakan soket Hasco Eropa ke profil ini. Geometri spesifik memastikan segel sempurna setiap saat. Ini menghilangkan dugaan koneksi untuk operator Anda.
Komponen ini memiliki fungsi mekanis yang vital. Ini bertindak sebagai konektor laki-laki stasioner. Teknisi perkakas memasukkannya langsung ke dasar cetakan baja atau aluminium. Ini menghubungkan sirkuit air atau oli internal yang kompleks ke selang eksternal yang fleksibel. Anda mengandalkannya untuk menjaga cairan termal mengalir dengan aman di bawah tekanan. Pemasangannya tetap melekat secara permanen pada cetakan selama penyimpanan dan pengangkutan. Itu harus tahan terhadap penanganan yang kasar dengan tetap menjaga integritas penyegelannya.
Standarisasi koneksi ini mendorong peningkatan operasional yang signifikan. Kami menghubungkan perlengkapan standar langsung ke metodologi Single-Minute Exchange of Dies (SMED). Standarisasi fasilitas pada satu profil mengurangi waktu pengaturan secara signifikan. Operator membuat lebih sedikit kesalahan ketika mereka hanya menangani satu jenis konektor. Pergantian cetakan yang cepat bergantung pada koneksi yang konsisten dan andal di seluruh mesin. Peralatan seragam menghilangkan keraguan dan kebingungan di lantai produksi yang bergerak cepat.
Anatomi Inti dan Spesifikasi Teknis
Dinamika benang menentukan keamanan dasar cetakan Anda. Benar sekali Nipple ulir PT mengikuti Standar Industri Jepang (JIS B 0203) untuk ulir pipa lancip. Anda harus membedakannya dengan varian NPT Amerika atau BSPT Eropa. Benang NPT menggunakan sudut ulir 60 derajat. Benang PT menggunakan sudut 55 derajat. Mencampurnya akan mengundang rasa sakit yang parah. Memaksa steker NPT ke dalam lubang PT akan menghilangkan baja lunak. Kebocoran cairan pasti akan merusak waktu siklus dan merusak peralatan Anda.
Inovasi geometri internal mengubah cara kita merakit cetakan. Perhatikan mekanisme a puting lubang hex . Ini fitur saluran penggerak heksagonal internal. Keunggulan teknik ini memungkinkan para insinyur memasang dan mengencangkan fitting dari dalam menggunakan kunci pas Allen standar. Anda tidak lagi bergantung pada kunci pas eksternal. Mekanisme penggerak internal ini melindungi permukaan penyegelan luar dari kerusakan kunci pas yang parah. Ini juga memungkinkan pemasangan di ruang yang sangat sempit.
Pemilihan material menentukan umur komponen dan kesesuaian aplikasi. Anda harus mengevaluasi media fluida sebelum memilih logam. Kuningan menawarkan konduktivitas termal yang sangat baik dan tahan karat secara efektif. Ini berfungsi sebagai pilihan ekonomis untuk air dingin standar. Baja tahan karat menangani kondisi agresif. Anda memerlukan baja tahan karat untuk sirkuit oli termal suhu tinggi. Aplikasi medis Cleanroom juga memerlukan baja tahan karat bermutu tinggi. Anda harus mencocokkan logam dengan perlakuan kimia spesifik dan suhu pengoperasian.
Ringkasan Perbandingan Materi
Jenis Bahan
Konduktivitas Termal
Ketahanan Korosi
Aplikasi Utama
Kuningan Standar
Bagus sekali
Bagus (Air)
Cetakan injeksi umum, air pendingin
Baja Tahan Karat 304
Sedang
Tinggi
Cetakan medis, kamar bersih, air yang diolah
316 Baja Tahan Karat
Sedang
Luar biasa
Minyak bersuhu tinggi, bahan kimia agresif
Variasi untuk Konfigurasi Cetakan yang Kompleks
Desain cetakan bervariasi secara drastis berdasarkan geometri bagian. Insinyur mengevaluasi kapan harus menggunakan konfigurasi flush-mount versus tipe standar yang menonjol. Model yang menonjol berfungsi dengan baik untuk pengaturan terbuka dengan banyak ruang kosong. Versi flush-mount berada jauh di dalam port cetakan yang tersembunyi. Jamur yang berat sering kali berayun di derek selama pengangkutan. Ini dapat dengan mudah menabrak batang pengikat mesin. Pemasangan yang menonjol langsung putus karena benturan itu. Desain flush mencegah terjadinya bencana selama pengangkutan cetakan. Anda melindungi investasi perkakas Anda dengan menyembunyikan titik koneksi.
Mencapai sirkuit termal yang dalam menghadirkan tantangan teknis lainnya. Pelat inti yang tebal sering kali mengubur saluran air jauh di dalam balok baja. A pemasangan ekstensi kuningan memecahkan masalah yang tepat ini. Ini menjembatani kesenjangan besar di seluruh rakitan cetakan multi-pelat. Anda menyambungkannya langsung ke saluran terdalam. Hal ini mengabaikan kebutuhan akan operasi pengeboran senjata internal yang rumit dan mahal. Perpanjangan bertindak sebagai terowongan fluida yang aman melalui pelat perantara.
Terkadang cairan pendingin memerlukan kontrol arah tertentu. Variasi yang membingungkan mengintegrasikan pengalih aliran internal. Mereka memaksa air dingin masuk ke dalam inti cetakan yang panjang. Perutean yang disengaja ini menghilangkan zona mati termal. Distribusi aliran yang tepat mendinginkan titik panas pada alat secara efisien. Pendinginan yang lebih baik meningkatkan kualitas komponen dan secara drastis mengurangi waktu siklus keseluruhan.
Bagan Kasus Penggunaan Konfigurasi
Variasi Desain
Karakteristik Visual
Skenario Ideal
Tipe Menonjol
Hex eksternal terbuka rata
Manifold terbuka dengan aksesibilitas tinggi
Flush-Mount
Tersembunyi dengan hex internal
Cetakan berat rentan terhadap kerusakan transportasi
Gaya Ekstensi
Badan tabung kuningan memanjang
Menjembatani kesenjangan di beberapa pelat inti
Tipe Bingung
Bilah/pengalih kuningan bagian dalam
Mendinginkan pin inti yang dalam dan sempit
Kerangka Evaluasi: Sumber dan Daftar Pendek
Menyeimbangkan dinamika fluida sangat penting untuk efisiensi pendinginan. Anda harus mengevaluasi diameter internal (ID) terhadap persyaratan sirkuit pendingin. Diameter internal yang kecil menyebabkan kemacetan aliran yang parah. Penurunan tekanan yang diakibatkannya membuat saluran pendingin Anda kelaparan. Saluran pendingin memerlukan aliran turbulen untuk mengekstraksi panas dengan baik. Anda harus mempertahankan angka Reynolds yang memadai untuk memastikan perpindahan panas yang cepat. Selalu verifikasi bahwa ID yang sesuai cocok dengan ID saluran utama.
Toleransi dimensi menentukan keandalan penyegelan. Anda harus mencari suku cadang dengan mesin presisi. Perlengkapan cor tidak memiliki permukaan akhir yang diperlukan. Permukaan yang dikerjakan dengan mesin menjamin penyegelan mutlak terhadap cincin-O internal soket betina. Permukaan akhir yang buruk akan merobek cincin-O seiring waktu. Abrasi mikro pada hidung sumbat pasti menyebabkan kebocoran yang lambat dan membuat frustrasi.
Validasi vendor memastikan stabilitas operasional jangka panjang. Anda membutuhkan pemasok yang memahami persyaratan perkakas. Ikuti langkah-langkah berikut saat mengevaluasi mitra manufaktur baru:
Periksa Konsistensi Batch: Minta laporan dimensi di beberapa proses produksi untuk memastikan kontrol toleransi yang ketat.
Verifikasi Sertifikasi Bahan: Minta laporan pengujian pabrik untuk mengonfirmasi bahwa Anda menerima kuningan tahan karat 304/316 asli atau bermutu tinggi.
Minta Aset Digital: Pastikan vendor menyediakan model CAD 3D yang akurat (file STEP) untuk tim desain cetakan Anda.
Standar Audit Benang: Konfirmasikan bahwa pabrikan menggunakan pengukur benang bersertifikat JIS selama proses kendali mutu mereka.
Peringatan kompatibilitas silang memerlukan perhatian yang ketat. Jangan pernah mencampur colokan yang tidak bermerek dengan soket premium. Sebuah standar puting air pendingin memerlukan profil soket yang sangat cocok. Penyimpangan geometris yang sedikit mempercepat keausan cincin-O. Mereka menciptakan kebocoran mikro yang tidak terlihat yang menggenang air ke pelat mesin cetak. Tetap berpegang pada satu produsen tepercaya untuk pria dan wanita.
Realitas Implementasi dan Pemeliharaan
Praktik terbaik pemasangan melindungi integritas dasar cetakan. Anda harus mengaplikasikan sealant benang dengan benar. Pilih pita PTFE atau penyegel pipa cair untuk benang PT yang meruncing. Sealant cair sering kali bekerja lebih baik pada manifold yang rumit karena serpihan pita perekat dapat menyumbat saluran pendingin yang rumit. Perhatikan batas torsi tertentu selama pemasangan. Mengencangkan benang runcing secara berlebihan akan menghasilkan gaya radial yang sangat besar. Gaya ini dengan mudah memecahkan dasar cetakan baja P20 yang lunak. Gunakan kunci momen yang dikalibrasi.
Pencampuran logam yang berbeda menimbulkan risiko korosi galvanik. Memasukkan alat kelengkapan kuningan langsung ke pelat cetakan aluminium memicu reaksi kimia. Air pendingin bertindak sebagai elektrolit. Efek baterai yang lemah ini menyebabkan benang aluminium berlubang dan rusak dengan cepat. Anda harus menguranginya dengan menggunakan pasta thread yang tepat. Menerapkan penghambat korosi pada pasokan air Anda juga memperlambat proses destruktif ini.
Inspeksi rutin mencegah kegagalan besar yang tidak terduga. Insinyur pemeliharaan harus tetap waspada selama pembongkaran alat terjadwal. Carilah tanda-tanda peringatan sebelum menyebabkan downtime. Terapkan rutinitas inspeksi visual yang ketat.
Periksa drive hex internal terhadap penumpukan kerak mineral keras yang mungkin menghalangi aliran cairan pendingin.
Periksa alur pengunci eksternal apakah ada deformasi fisik yang parah atau jamur.
Periksa area benang runcing apakah ada lapisan penutup yang kering dan terkelupas sehingga perlu disikat kawat secara menyeluruh.
Ukur diameter ujung sumbat dengan kaliper untuk mendeteksi keausan gesekan berlebihan pada bantalan soket.
Kesimpulan
Standarisasi komponen pendingin Anda memberikan nilai strategis yang sangat besar. Profil koneksi terpadu menyederhanakan rutinitas pemeliharaan dan pengoperasian sehari-hari. Anda menghilangkan kekacauan dalam mencari perlengkapan adaptor selama jendela pengaturan kritis. Perangkat keras yang konsisten secara langsung mendukung tujuan lean manufacturing dan mengurangi frustrasi operator.
Kita harus menyadari perbedaan antara biaya komponen dan konsekuensi kegagalan. Pemasangan pengganti hanya membutuhkan biaya dolar. Namun, kegagalannya yang tiba-tiba menghentikan sel produksi yang sangat menguntungkan. Air yang bocor ke permukaan cetakan yang panas menyebabkan guncangan termal yang parah. Ini menghancurkan baja perkakas yang mahal dan menghentikan jadwal pengiriman Anda.
Ambil tindakan segera untuk mengamankan saluran cairan Anda. Dorong tim pengadaan dan teknik Anda untuk mengaudit semua basis cetakan saat ini. Standarisasikan keran benang di fasilitas Anda agar sesuai dengan pedoman JIS dengan sempurna. Minta perlengkapan sampel dari vendor tepercaya untuk pengujian toleransi fisik. Tetapkan protokol pengadaan yang jelas dan terpadu sekarang untuk memastikan kelancaran produksi di masa depan.
Pertanyaan Umum
T: Dapatkah saya menggunakan nipel ulir PT pada lubang yang disadap NPT?
J: Tidak. Standar teknik melarang keras hal ini. Benang PT memiliki sudut ulir 55 derajat, sedangkan NPT menggunakan sudut 60 derajat. Mereka juga memiliki nada benang yang berbeda. Memaksanya menyatu akan merusak benang dasar cetakan dan menjamin kebocoran cairan.
T: Mengapa menggunakan nipel lubang hex dan bukan hex eksternal?
J: Desain lubang hex memecahkan kendala ruang yang parah. Basis cetakan yang padat tidak memberikan ruang untuk kunci pas eksternal tradisional. Hex internal memungkinkan Anda memasang fitting flush pada pelat menggunakan kunci Allen standar.
Q: Bagaimana saya mengetahui jika fasilitas saya menggunakan standar Jepang?
A: Perhatikan baik-baik geometri hidung sumbat. Standar Jepang, seperti profil Nitto Kohki atau Misumi, memiliki alur penguncian dan panjang ujung yang berbeda. Bandingkan konektor fisik Anda dengan katalog visual dari DME atau Hasco untuk memastikan standar yang tepat.
T: Kapan saya harus mengupgrade dari fitting standar ke fitting ekstensi kuningan?
J: Gunakan sambungan ekstensi ketika Anda menemukan lubang saluran air yang dalam. Mereka sangat penting ketika pelat inti tebal menghalangi akses, atau ketika perlengkapan standar yang menonjol menyebabkan gangguan fisik pada klem cetakan yang berat.