
fermer
Choisissez votre site
Mondial
Réseaux sociaux


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-26 Origine : Site


Le contrôle de la température dicte fortement le succès des opérations de moulage par injection plastique et de moulage sous pression. Même des défaillances mineures de composants peuvent avoir des effets catastrophiques en aval. Une petite fuite dans une conduite d’eau compromet instantanément les temps de cycle. Cela endommage l’intégrité du moule et ruine la qualité des pièces. Les fabricants ne peuvent pas se permettre ces perturbations dans les ateliers de production.
L’interface reliant les canaux de refroidissement internes du moule et les unités de température externes exige une précision absolue. C’est là que les connecteurs fluidiques spécialisés prouvent leur valeur. Des filetages incompatibles ou des profils de fiche incorrects conduisent inévitablement à des cauchemars de compatibilité croisée. Les fuites de fluides deviennent un combat constant pour vos équipes de maintenance. Cela entraîne directement des temps d'arrêt prolongés lors des changements de moule de routine.
Vous devez sélectionner la bonne norme, le bon fil et le bon profil pour garantir des opérations transparentes. Nous explorerons les spécifications techniques de ces connexions critiques. Vous apprendrez à évaluer, installer et entretenir ces composants pour maximiser l’efficacité opérationnelle. La mise en œuvre de la bonne stratégie matérielle élimine les incertitudes et protège vos outils coûteux.
Les raccords de refroidissement standard japonais utilisent des profils de bouchon spécifiques (par exemple, norme Nitto) conçus pour des changements de moule rapides et sans fuite.
Un véritable raccord fileté PT est conforme aux normes JIS B 0203, exigeant une correspondance précise pour éviter le dénudage du filetage ou les défauts d'étanchéité dans les bases de moule.
Des caractéristiques telles que la conception du raccord à trou hexagonal permettent une installation affleurante dans les ports de moule encastrés, maximisant ainsi l'espace et évitant les dommages physiques pendant le stockage du moule.
Une évaluation appropriée nécessite de faire correspondre le débit, le matériau (par exemple, laiton ou acier inoxydable) et les profils du système (en évitant de mélanger avec les normes européennes Hasco ou US DME).
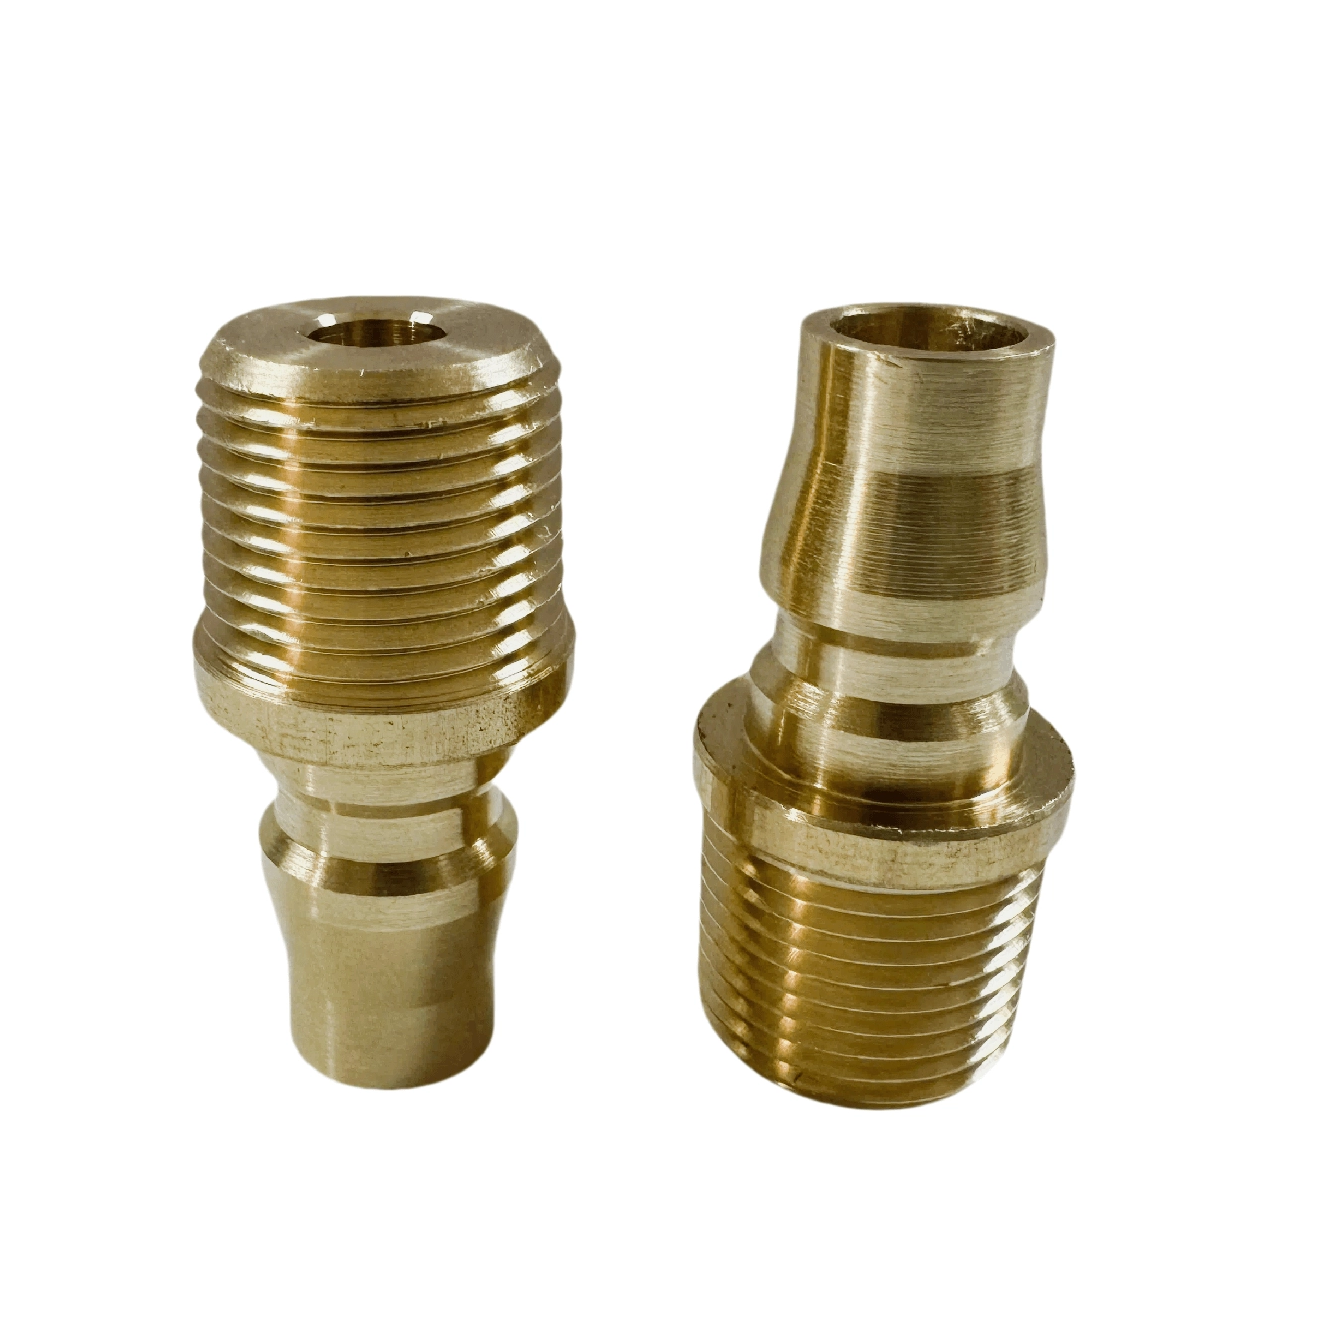
Les ingénieurs conçoivent des systèmes fluides autour de profils régionaux spécifiques. Le Le raccord d'eau de refroidissement standard japonais présente une géométrie de bouchon distincte. Cette géométrie garantit un ajustement sans couture avec un Prise japonaise à raccord rapide . De nombreux professionnels l’appellent la norme Nitto. La longueur de la pointe du bouchon, la profondeur d'engagement du joint torique et la rainure de verrouillage correspondent à des dimensions précises. Vous ne pouvez pas forcer une prise européenne Hasco sur ce profil. La géométrie spécifique assure une étanchéité parfaite à chaque fois. Cela élimine les incertitudes de connexion pour vos opérateurs.
Ce composant remplit une fonction mécanique vitale. Il fait office de fiche mâle fixe. Les techniciens en outillage l'enfilent directement dans la base du moule en acier ou en aluminium. Il relie des circuits internes complexes d’eau ou d’huile à des tuyaux flexibles externes. Vous comptez sur lui pour que les fluides thermiques circulent en toute sécurité sous pression. Le raccord reste fixé en permanence au moule pendant le stockage et le transport. Il doit résister à une manipulation brutale tout en conservant son intégrité d’étanchéité.
La standardisation de ces connexions entraîne des améliorations opérationnelles significatives. Nous connectons les raccords standardisés directement aux méthodologies d'échange de matrices en une seule minute (SMED). La standardisation d’une installation sur un seul profil réduit considérablement le temps de configuration. Les opérateurs font moins d’erreurs lorsqu’ils ne manipulent qu’un seul type de connecteur. Les changements de moule rapides dépendent de connexions cohérentes et fiables sur toutes les machines. Un équipement uniforme élimine les hésitations et la confusion dans un environnement de production au rythme rapide.
La dynamique des filetages dicte la sécurité de votre base de moule. Un vrai Le raccord fileté PT suit la norme industrielle japonaise (JIS B 0203) pour les filetages de tuyaux coniques. Vous devez le différencier des variantes américaines NPT ou européennes BSPT. Les filetages NPT utilisent un angle de filetage de 60 degrés. Les filetages PT utilisent un angle de 55 degrés. Les mélanger provoque de graves écorchures. Forcer un bouchon NPT dans un trou PT enlève l'acier doux. Les fuites de liquide gâcheront inévitablement vos temps de cycle et endommageront votre équipement.
Les innovations en matière de géométrie interne changent la façon dont nous assemblons les moules. Considérons la mécanique d'un Mamelon à trou hexagonal . Il dispose d'un canal d'entraînement hexagonal interne. Cet avantage technique permet aux ingénieurs d'installer et de serrer le raccord de l'intérieur à l'aide d'une clé Allen standard. Vous ne comptez plus sur une clé plate externe. Ce mécanisme d'entraînement interne protège la surface d'étanchéité extérieure des dommages importants causés par la clé. Il permet également une installation dans des espaces incroyablement restreints.
La sélection des matériaux détermine la durée de vie des composants et l'adéquation de l'application. Vous devez évaluer les fluides avant de choisir un métal. Le laiton offre une excellente conductivité thermique et résiste efficacement à la rouille. Il s'agit d'un choix économique pour l'eau de refroidissement standard. L’acier inoxydable résiste aux conditions agressives. Vous avez besoin d’acier inoxydable pour les circuits d’huile thermique à haute température. Les applications médicales en salle blanche nécessitent également un acier inoxydable de haute qualité. Vous devez adapter le métal à vos traitements chimiques spécifiques et à vos températures de fonctionnement.
Résumé de la comparaison des matériaux |
|||
Type de matériau |
Conductivité thermique |
Résistance à la corrosion |
Demande principale |
|---|---|---|---|
Laiton standard |
Excellent |
Bon (Eau) |
Moulage par injection général, eau de refroidissement |
Acier inoxydable 304 |
Modéré |
Haut |
Moulage médical, salles blanches, eau traitée |
Acier inoxydable 316 |
Modéré |
Exceptionnel |
Huile haute température, produits chimiques agressifs |
Les conceptions de moules varient considérablement en fonction de la géométrie des pièces. Les ingénieurs évaluent quand utiliser des configurations encastrées par rapport aux types saillants standard. Les modèles saillants fonctionnent bien pour les configurations ouvertes avec beaucoup d’espace libre. Les versions encastrées se trouvent profondément à l’intérieur des ports de moule encastrés. Un moule lourd se balance souvent sur une grue pendant le transport. Il peut facilement heurter une barre de liaison de machine. Un raccord en saillie se détache instantanément sous cet impact. Les conceptions affleurantes empêchent ce claquement catastrophique pendant le transport du moule. Vous protégez vos investissements en outillage en masquant le point de connexion.
Atteindre des circuits thermiques profonds présente un autre défi technique. Les plaques à noyau épais enfouissent souvent les conduites d’eau profondément à l’intérieur du bloc d’acier. UN Le raccord d'extension en laiton résout ce problème précis. Il comble les écarts importants entre les assemblages de moules multiplaques. Vous l’enfilez directement dans les canaux les plus profonds. Cela évite d’avoir recours à des opérations internes complexes et coûteuses de forage d’armes à feu. L'extension agit comme un tunnel de fluide sécurisé à travers les plaques intermédiaires.
Parfois, le liquide de refroidissement nécessite un contrôle directionnel spécifique. Les variantes à déflecteurs intègrent des inverseurs de flux internes. Ils forcent l’eau réfrigérée profondément dans les longs noyaux du moule. Ce tracé délibéré élimine les zones mortes thermiques. Une bonne répartition du flux refroidit efficacement les points chauds de l'outil. Un meilleur refroidissement améliore la qualité des pièces et réduit considérablement le temps de cycle global.
Tableau des cas d'utilisation de la configuration |
||
Variante de conception |
Caractéristique visuelle |
Scénario idéal |
|---|---|---|
Type saillant |
Plat hexagonal externe exposé |
Collecteurs ouverts à haute accessibilité |
Montage encastré |
Encastré avec hexagone interne |
Moules lourds sujets aux dommages dus au transport |
Style d'extension |
Corps de tube allongé en laiton |
Combler l'écart entre plusieurs plaques centrales |
Type déflecteur |
Lame/inverseur interne en laiton |
Refroidissement des broches profondes et étroites |
L’équilibrage de la dynamique des fluides est essentiel pour l’efficacité du refroidissement. Vous devez évaluer le diamètre interne (ID) par rapport aux exigences du circuit de refroidissement. Les petits diamètres internes créent de graves goulots d’étranglement du débit. La chute de pression qui en résulte affame vos canaux de refroidissement. Les conduites de refroidissement nécessitent un flux turbulent pour extraire correctement la chaleur. Vous devez maintenir des nombres de Reynolds adéquats pour assurer un transfert de chaleur rapide. Vérifiez toujours que l’ID de raccord correspond à l’ID du canal principal.
Les tolérances dimensionnelles déterminent la fiabilité de l’étanchéité. Vous devez vous procurer des pièces usinées avec précision. Les raccords en fonte n'ont pas la finition de surface nécessaire. Les surfaces usinées garantissent une étanchéité absolue contre le joint torique interne de la douille femelle. Une mauvaise finition de surface déchire le joint torique avec le temps. Les micro-abrasions sur le nez du bouchon provoquent inévitablement des fuites lentes et frustrantes.
La validation du fournisseur garantit la stabilité opérationnelle à long terme. Vous avez besoin de fournisseurs qui comprennent les exigences en matière d'outillage. Suivez ces étapes lors de l’évaluation d’un nouveau partenaire de fabrication :
Vérifiez la cohérence des lots : demandez des rapports dimensionnels sur plusieurs cycles de production pour garantir un contrôle strict des tolérances.
Vérifiez les certifications des matériaux : exigez des rapports de test d'usine pour confirmer que vous recevez du véritable laiton inoxydable 304/316 ou de haute qualité.
Demandez des ressources numériques : assurez-vous que le fournisseur fournit des modèles CAO 3D précis (fichiers STEP) pour votre équipe de conception de moules.
Normes de filetage d'audit : confirmez que le fabricant utilise des jauges de filetage certifiées JIS pendant son processus de contrôle qualité.
Les avertissements de compatibilité croisée nécessitent une attention particulière. Ne mélangez jamais des fiches hors marque avec des prises haut de gamme. Une norme Le raccord d'eau de refroidissement nécessite un profil de douille parfaitement adapté. De légers écarts géométriques accélèrent l’usure des joints toriques. Ils créent des micro-fuites invisibles qui accumulent l’eau sur les plateaux de la machine de moulage. Tenez-vous-en à un seul fabricant de confiance pour les moitiés mâle et femelle.
Les meilleures pratiques d’installation protègent l’intégrité de la base du moule. Vous devez appliquer correctement les produits d'étanchéité pour filetage. Choisissez du ruban PTFE ou des produits d'étanchéité pour tuyaux liquides pour les filetages PT coniques. Les mastics liquides fonctionnent souvent mieux sur les collecteurs complexes, car les lambeaux de ruban adhésif peuvent obstruer les canaux de refroidissement délicats. Respectez les limites de couple spécifiques lors de l'installation. Un serrage excessif d'un filetage conique exerce une force radiale massive. Cette force fissure facilement les bases de moules en acier P20 souple. Utilisez une clé dynamométrique calibrée.
Le mélange de métaux différents présente des risques de corrosion galvanique. Le vissage de raccords en laiton directement dans les plaques de moule en aluminium déclenche une réaction chimique. L'eau de refroidissement agit comme un électrolyte. Ce faible effet de batterie provoque des piqûres et une dégradation rapide des fils d'aluminium. Vous devez atténuer ce problème en utilisant des pâtes à fil appropriées. L’application d’inhibiteurs de corrosion à votre approvisionnement en eau ralentit également ce processus destructeur.
Une inspection de routine évite les pannes catastrophiques inattendues. Les ingénieurs de maintenance doivent rester vigilants lors des démontages programmés des outils. Recherchez les signes d’avertissement avant qu’ils n’entraînent des temps d’arrêt. Mettez en œuvre une routine d’inspection visuelle stricte.
Inspectez l'entraînement hexagonal interne pour déceler toute accumulation de tartre minéral dur qui pourrait bloquer l'écoulement du liquide de refroidissement.
Examinez la rainure de verrouillage externe pour détecter toute déformation physique importante ou champignonnage.
Vérifiez la zone du filetage conique pour déceler le mastic séché et écaillé qui nécessite un brossage minutieux.
Mesurez le diamètre de la pointe de la fiche avec un pied à coulisse pour détecter une usure excessive par friction des roulements de la douille.
La standardisation de vos composants de refroidissement offre une immense valeur stratégique. Un profil de connexion unifié rationalise à la fois les routines de maintenance et les opérations quotidiennes. Vous éliminez le chaos lié à la recherche de raccords d'adaptateur pendant les fenêtres de configuration critiques. Un matériel cohérent soutient directement les objectifs de production Lean et réduit la frustration des opérateurs.
Nous devons reconnaître la disparité entre le coût des composants et les conséquences d’une défaillance. Un raccord de remplacement ne coûte que quelques dollars. Cependant, sa défaillance soudaine met à l’arrêt une cellule de production très rentable. L'eau qui s'écoule sur une face chaude du moule provoque un choc thermique sévère. Il détruit l'acier à outils coûteux et interrompt votre calendrier de livraison.
Prenez des mesures immédiates pour sécuriser vos conduites de fluides. Encouragez vos équipes d’approvisionnement et d’ingénierie à auditer toutes les bases de moules actuelles. Standardisez les tarauds de votre établissement pour qu'ils correspondent parfaitement aux directives JIS. Demandez des échantillons de raccords à des fournisseurs de confiance pour des tests de tolérance physique. Établissez dès aujourd’hui un protocole d’approvisionnement clair et unifié pour garantir une production transparente demain.
R : Non. Les normes d’ingénierie l’interdisent strictement. Les filetages PT présentent un angle de filetage de 55 degrés, tandis que le NPT utilise un angle de 60 degrés. Ils possèdent également différents pas de filetage. Les forcer ensemble endommage les filetages du fond de moule et garantit des fuites de fluide.
R : Les conceptions à trous hexagonaux résolvent de graves contraintes d’espace. Les bases de moules densément remplies ne laissent aucune place à une clé externe traditionnelle. L'hexagone interne vous permet d'installer le raccord au ras de la plaque à l'aide d'une clé Allen standard.
R : Regardez attentivement la géométrie du nez du bouchon. Les normes japonaises, comme les profils Nitto Kohki ou Misumi, ont des rainures de verrouillage et des longueurs de pointe distinctes. Comparez vos fiches physiques avec les catalogues visuels de DME ou Hasco pour confirmer la norme exacte.
R : Utilisez un raccord d'extension lorsque vous rencontrez des ports de conduite d'eau profonds. Ils sont essentiels lorsque des plaques à noyau épaisses bloquent l'accès ou lorsque des raccords saillants standard provoquent des interférences physiques avec des pinces de moule lourdes.


