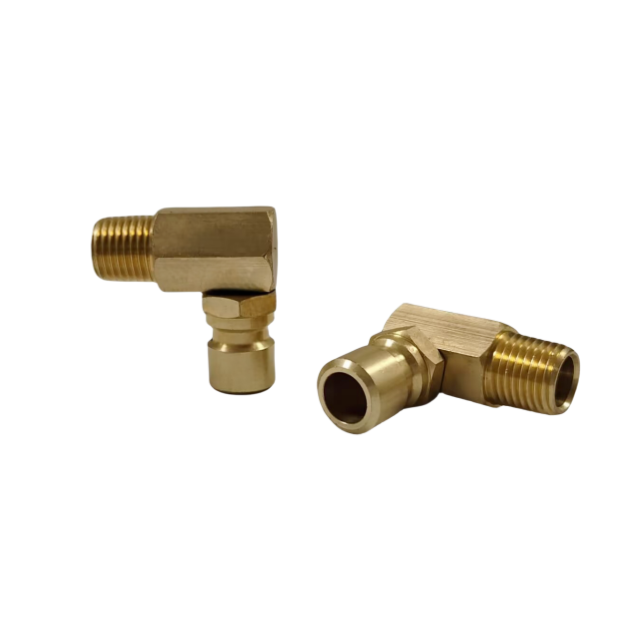
Uplanlagt nedetid i sprøjtestøbning stammer ofte fra kølesystemet. Væskelækager, flowbegrænsninger eller pludselige trykfald ødelægger hurtigt produktionseffektiviteten. Kompromitteret termisk styring forlænger cyklustider og forringer den endelige delkvalitet. DME-profilen står i øjeblikket som det endelige industribenchmark for interoperabilitet for formkøling. Du skal fuldt ud forstå, hvordan disse specifikke koblinger virker mekanisk under tryk. Du skal også erkende deres nøjagtige materielle begrænsninger. Denne viden forbliver absolut afgørende for standardisering af dit facilitetsværktøj. Standardisering eliminerer aktivt farlige krydsforbindelser og reducerer dine daglige vedligeholdelsesomkostninger. Nedenfor nedbryder vi den interne låsemekanisme af disse væsentlige komponenter. Vi leverer en streng materialeevaluering, der sammenligner almindelige industrielle muligheder. Vi undersøger også væsentlige rumlige routing-konfigurationer. Du kan bruge denne tekniske ramme til at træffe velinformerede, pålidelige indkøbsbeslutninger.
Nøgle takeaways
DME standard messing lynkoblinger anvender en tilbagetrukket låsemuffemekanisme sikret med indvendige kuglelejer for at skabe en lækagefri, højstrømsforbindelse.
Messing giver den optimale balance mellem korrosionsbestandighed, termisk ledningsevne og omkostninger til standardvand- og glykolformkølingsapplikationer sammenlignet med stål eller plast.
Valg af den rigtige geometri – såsom at vælge en 90-graders albueforbindelse i snævre støbeafstande – forhindrer slangebøjninger og sideværts belastning på koblingstætningen.
Facilitetsdækkende standardisering kræver verificering af ægte DME-profilkompatibilitet for at undgå farlige krydsforbindelser og trykudblæsninger.
Kernemekanismen i en DME standard messing lynkobling
Låsemekanismen
En standardkobling er afhængig af en meget gennemprøvet fjederbelastet ydre muffe. Indvendige holdekuglelejer sikrer hele forbindelsen. Du skubber det yderste ærme tilbage manuelt. Denne enkle handling gør det muligt for de indvendige metalkugler at trække sig udad. Stikkontakten accepterer så let den bearbejdede stikprofil. Når du slipper ærmet, tvinger den indvendige fjeder kuglerne nedad. De låser sikkert i en specifik rille, der er bearbejdet på stikket. Dette skaber en stiv mekanisk binding. Det modstår effektivt miljøer med høj vibration. Du får en sikker forbindelse uden brug af gevindnøgler.
Tætningsarkitektur
Den indvendige O-ring dikterer den absolutte pålidelighed af din vandtætte forsegling. Propper komprimeres direkte mod denne elastomere komponent. De fleste industrianlæg anvender Viton (FKM) eller EPDM tætninger afhængigt af kølevæskekemien. Når væsketrykket inde i ledningen stiger, skubber væsken proppen hårdere mod O-ringen. Denne aktive kompression forhindrer lækager under aktiv drift. Systemet bruger effektivt sit eget indre tryk til at styrke tætningen. Korrekt siddeplads er obligatorisk. Et forkert justeret stik vil klemme O-ringen og forårsage en øjeblikkelig fejl.
Valved vs. Unvalved Dynamics
Du skal vælge mellem termisk strømningseffektivitet og driftskomfort. Disse to dynamikker dikterer dine cyklustider og vedligeholdelseshastigheder.
Uventileret (lige-gennem): Disse designs har en fuldstændig åben indvendig diameter. De maksimerer turbulent væskeflow. Høj turbulens sikrer optimal varmeoverførsel inde i formblokken. Du skal dog dræne hele systemet før frakobling for at forhindre massive væskespild.
Ventil (sluk): Disse modeller har en intern fjederbelastet ventilventil. Ventilen stopper kølevæskestrømmen øjeblikkeligt i det øjeblik du frakobler fittingen. De er ideelle til hurtige skimmelskift. Alligevel introducerer den interne ventilmekanisme et mindre trykfald. Dette reducerer din totale volumetriske flow en smule.
Interoperabilitet
DME-standarden er afhængig af ekstremt præcis dimensionsgeometri. En ægte DME standard messing hurtigkobling garanterer positivt engagement på tværs af alle kompatible værktøj. Ingeniører designet denne profil til at afvise uovertrufne stik. Denne sikkerhedsfunktion forhindrer utilsigtet afkobling på fabriksgulvet. Ægte interoperabilitet betyder, at du problemfrit kan flytte en form fra en maskine til en anden. Forbindelserne vil gå perfekt i indgreb hver gang.
Evaluering af messing i forhold til alternative materialer
Etuiet til messing
Messing giver overlegen naturlig korrosionsbestandighed. Sprøjtestøbning er stærkt afhængig af standard vand- og vand-glykol-blandinger. Disse specifikke væsker nedbryder ringere metaller hurtigt gennem kontinuerlig oxidation. Messing modstår naturligvis denne nedbrydning. Desuden besidder messing fremragende varmeledningsegenskaber. Det bevarer også en lavere Rockwell-hårdhed sammenlignet med hærdet formstål. Denne materialeblødhed beskytter aktivt dine propper på formsiden. Gentagne daglige forbindelser vil ikke ødelægge eller beskadige den dyre skimmelgrænseflade. Messingbøsningen slides før værktøjsstålproppen gør det.
Messing vs. Stål
Nogle anlægsoperatører foretrækker stålkomponenter. Stål giver uden tvivl højere sprængtryk. Det overlever svære fysiske faldpåvirkninger meget bedre end blødere metaller. Stål fejler dog ofte i standardvandkølingsapplikationer. Det ruster indvendigt over tid. Denne rust flager til sidst af i den cirkulerende væske. Den resulterende partikelformige forurening tilstopper sarte interne kølekanaler inde i formen. Når først disse kanaler tilstoppes, falder din køleeffektivitet dramatisk. Stål fungerer godt til hydraulikolie, men det forårsager alvorlige problemer i standardvandsløjfer.
Messing vs. Plast/Kompositmaterialer
Plastbeslag giver en mærkbar vægtreduktion. De fjerner fuldstændig rustproblemer. Desværre nedbrydes syntetiske polymerer hurtigt under kontinuerlig termisk cyklus. De lider af strukturel skørhed. Industrielle støbningsmiljøer fremkalder rutinemæssigt alvorlige miljøbelastningsrevner i plast. Udsættelse for omgivende UV-lys og kemiske dampe fremskynder denne nedbrydning. Derfor en standard hurtigkobling af messing forbliver din mest pålidelige baseline. Det balancerer termisk stabilitet, slagfasthed og langtidsholdbarhed fejlfrit.
Materialevurderingsskema
Materiale Type
Korrosionsbestandighed (vand)
Slagstyrke
Termisk stabilitet
Messing
Fremragende
Moderat
Fremragende (op til 400°F afhængig af forsegling)
Stål
Dårlig (tilbøjelig til indre rust)
Høj
Fremragende
Plast
Absolut
Lav (tilbøjelig til at revne)
Dårlig (skørt over tid)
Routing og rumlige begrænsninger: Lige vs. albuekonfigurationer
Håndtering af slangestress
Lige forbindelser forbliver industriens standard for åbne manifolder. Imidlertid udøver tunge industrielle gummislanger et enormt sidetræk. Denne sidebelastningsbelastning overføres direkte til monteringsgrænsefladen. Det deformerer fysisk de indre elastomere O-ringe. Mindre deformationer forårsager hurtigt mikrolækager. Du mister værdifuldt behandlet kølevæske. Du kompromitterer også gulvsikkerheden ved at skabe skridfare. Korrekt håndtering af denne stress forlænger levetiden for enhver forbindelse på din presse.
Installation af en 90 graders albueforbindelse
Snævre skimmelafstande kræver bedre rumlige routingstrategier. Du bør kraftigt overveje at implementere en 90 graders albuestik i begrænsede rum. Denne hardware fører den tunge slange parallelt med formpladen. Parallel føring eliminerer fuldstændigt skarpe slangeknokning. Det reducerer det fysiske fodaftryk af værktøjsopsætningen drastisk. Vigtigst er det, at det mindsker lateral løftestang på fittingspakningen. Slangevægten hænger naturligt ned i stedet for at trække sidelæns. Denne enkle geometriændring stopper størstedelen af generende dryp.
Quick Release Albue Mekanik
Slangespændingen svinger voldsomt under pressedrift. En høj kvalitet quick release albue inkorporerer afgørende drejeevne. Drejning giver tykke slanger mulighed for naturligt at finde deres hvilevinkel, når formen åbner og lukker. De sætter sig jævnt uden at spænde den primære låsemekanisme. Hvis fittingen ikke kan dreje, vil den stive slange til sidst vride proppen ud af justering. Drejeled sikrer, at væskestrømmen forbliver fuldstændig ubegrænset, mens den absorberer mekanisk bevægelse.
Sourcing evalueringskriterier for en formkølevæskekobling
Tryk- og temperaturbasislinjer
Du skal bekræfte dit anlægs driftsgrænser, før du køber hardware. Sprøjtestøbning kræver generelt kølesystemer med lavt til medium tryk. En standard 200 PSI maksimal rating dækker komfortabelt de fleste omgivende applikationer. Sørg for, at du har valgt formkølevæskekobling opfylder disse specifikke trykkrav sikkert. Kontroller også omhyggeligt temperaturklassificeringen. Det indvendige O-ringsmateriale begrænser maksimal varmetolerance, ikke det udvendige messinghus. Standard EPDM håndterer generel køling, mens FKM håndterer højvarme syntetiske olier.
Volumetrisk flowhastighed (Cv)
Den samlede køleeffektivitet afhænger i høj grad af optimering af den indre diameter (ID). Du skal omhyggeligt vurdere de interne strømningsvejsbegrænsninger. En dårligt bearbejdet regional klon kan se identisk ud med en sand DME lynkobling eksternt. Imidlertid har ringere kloner ofte restriktive interne strømningsveje. De efterlader grove bearbejdningsgrater inde i ventilhuset. Disse restriktioner inducerer alvorlige trykfald. En reduceret strømningshastighed kompromitterer din forms afkølingstider alvorligt og forlænger din samlede cyklusvarighed.
Bekræftelse af 'DME-kompatibel'
Forfalskede profiler introducerer ekstreme operationelle risici. Mange leverandører markedsfører fittings som 'kompatible' uden strengt at overholde den dimensionelle standard. Du oplever kroniske gener dagligt. Endnu værre, lidt off-spec kloner risikerer katastrofal afkobling under operationelt pres. Når en varm kølevæskeledning blæser af midt i cyklussen, risikerer du alvorlig personskade og beskadiget udstyr. Kræv altid streng dimensionsbekræftelse fra din leverandør.
Evalueringstrin for sourcing
Mål dit gennemsnitlige køleledningstryk ved manifolden.
Identificer den specifikke kølevæskekemi (f.eks. byvand, glykolblanding, syntetisk olie).
Bestem den nødvendige volumetriske flowhastighed for at opretholde termiske mål.
Angiv det korrekte O-ringmateriale baseret på maksimale driftstemperaturer.
Bekræft de nøjagtige stik- og stikdimensjoner i forhold til standard konstruktionsskemaer.
Implementeringsrisici og vedligeholdelsesrealiteter
Almindelige fejltilstande
Fysisk misbrug ødelægger ofte messingbeslag. At tabe en tung manifoldblok deformerer messinglåsemufferne. En bulet ærme kan ikke trækkes jævnt tilbage for at frigøre de indvendige kugler. Kemisk nedbrydning repræsenterer en anden stor fejltilstand. Brug af inkompatible syntetiske kølemidler ødelægger standard elastomere O-ringe hurtigt. Ydermere skyller vedligeholdelsesteam ofte køleledninger med skrappe afkalkningssyrer. Disse aggressive syrer opløser både gummitætningerne og de indvendige messingkomponenter over tid. Du skal skylle systemet med neutraliserende vand umiddelbart efter enhver afkalkningsprocedure.
Udrulning af facilitetsstandardisering
Blandede miljøer skaber massive operationelle farer. Du kan ikke blande DME-, Staubli- og Hasco-profiler på samme produktionsgulv sikkert. Uerfarne operatører vil til sidst tvinge inkompatible forbindelser sammen. Dette forårsager øjeblikkelige trykudblæsninger eller skjulte mikrolækager. Du skal udføre en hård cutover-strategi. Udskift alle uoverensstemmende fittings samtidigt under en planlagt anlægsnedlukning. Standardisering på en enkelt profil eliminerer gætværk. Det reducerer dit reservedelslager drastisk.
Forebyggende vedligeholdelse
Kør ikke driftsbeslag, før de fejler fuldstændigt. Etabler strenge visuelle inspektionskriterier for dit vedligeholdelsesteam. Kontroller de indvendige kuglelejer for flade pletter eller alvorligt slid. Test den ydre ærmes fjederspænding manuelt. En træg ærme indikerer alvorlig indre tilsmudsning eller fjedertræthed. Træk aldrende koblinger tilbage proaktivt, før de forårsager en lækage midt i cyklussen.
Bedste praksis for forebyggende vedligeholdelse
Undersøg låsemuffen for buler, huller eller træg tilbagetrækning hver uge.
Smør indvendige kuglelejer med jævne mellemrum med en godkendt, ikke-reaktiv silikonespray.
Udskift O-ringene årligt eller umiddelbart efter enhver alvorlig overtemperaturhændelse.
Overvåg slangeføring visuelt for at sikre, at tunge ledninger ikke er sidebelastende lige konnektorer.
Konklusion
Den grundlæggende mekanik af disse messingbeslag forbliver smukt enkel og yderst effektiv. Når du specificerer og installerer dem korrekt, giver de mange års lækagefri service. Ægte interoperabilitet afhænger udelukkende af streng dimensionel overholdelse. Du bør basere alle indkøbsbeslutninger på nøjagtig profilkompatibilitet. Definer dine maksimale driftstemperaturer klart for at diktere det korrekte tætningsmateriale. Evaluer altid dine krav til rumlig routing grundigt. Brug albuer, hvor lige konnektorer indfører unødvendig sidebelastning. Til sidst skal du straks kontrollere dine nuværende formopsætninger. Se nøje efter tegn på alvorlig slangebelastning eller skjulte utætheder. Identificer eventuelle inkompatible profiler skjult på tværs af dit anlæg. Standardiser dine indkøbskrav fremover for at beskytte din produktionseffektivitet.
FAQ
Q: Hvad er den maksimale driftstemperatur for en standard DME-kobling af messing?
A: Den maksimale temperaturgrænse afhænger næsten udelukkende af det indre tætningsmateriale, ikke selve messinglegemet. Standard EPDM O-ringe håndterer typisk op til 300°F (150°C). Viton (FKM) tætninger kan sikkert modstå temperaturer op til 400°F (200°C). Tilpas altid tætningskemien til dine specifikke kølevæske- og driftsvarmeparametre.
Sp: Er DME- og ikke-DME-standardprofiler udskiftelige?
A: Nej. Du må aldrig blande forskellige forbindelsesprofiler. At tvinge et DME-stik ind i en Staubli- eller Hasco-stikdåse skaber alvorlige sikkerhedsrisici. Det beskadiger straks den indvendige O-ring. Dette garanterer praktisk talt højtryksvæskelækager eller eksplosiv afkobling under pressedrift.
Q: Hvornår skal jeg vælge en ventileret frem for en uventileret formkølevæskekobling?
A: Vælg en ventilkobling, når rene, hurtige formskift er din højeste prioritet. Den indvendige ventil forhindrer rodet væskespild på fabriksgulvet. Vælg en uventileret kobling, når du har brug for maksimalt volumetrisk flow. Uventilerede modeller giver turbulent flow, som optimerer varmeoverførsel og køleeffektivitet.
Q: Hvor ofte skal O-ringene i messing lynkoblinger udskiftes?
A: O-ringens levetid afhænger i høj grad af din termiske cyklusfrekvens og kølevæskekemi. For systemer, der kører konstant ved høje temperaturer, udskiftes O-ringene hver sjette måned. Til standard omgivende vandkøling forhindrer en årlig udskiftningsplan gummihærdning, mikrolækager og pludselige tætningsfejl.