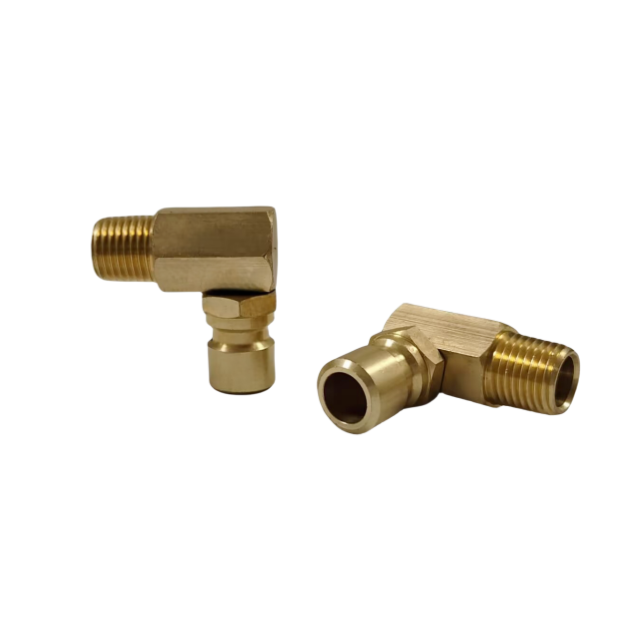
Oplanerade stillestånd vid formsprutning har ofta sitt ursprung i kylsystemet. Vätskeläckor, flödesbegränsningar eller plötsliga tryckfall förstör snabbt produktionseffektiviteten. Kompromissad värmehantering förlänger cykeltiderna och försämrar den slutliga delens kvalitet. DME-profilen står för närvarande som det definitiva riktmärket för industrin för interoperabilitet för formkylning. Du måste förstå hur dessa specifika kopplingar mekaniskt påverkar under tryck. Du måste också känna igen deras exakta materiella begränsningar. Denna kunskap är fortfarande helt avgörande för att standardisera din anläggningsverktyg. Standardisering eliminerar aktivt farliga korskopplingar och minskar dina dagliga underhållskostnader. Nedan bryter vi ner den interna låsmekanismen för dessa viktiga komponenter. Vi tillhandahåller en rigorös materialutvärdering som jämför vanliga industriella alternativ. Vi undersöker också viktiga rumsliga routingkonfigurationer. Du kan använda detta tekniska ramverk för att fatta välinformerade, tillförlitliga upphandlingsbeslut.
Viktiga takeaways
DME standard snabbkopplingar i mässing använder en indragen låshylsmekanism som säkras med interna kullager för att skapa en läckagefri högflödesanslutning.
Mässing ger den optimala balansen mellan korrosionsbeständighet, värmeledningsförmåga och kostnad för standardvatten- och glykolformkylningstillämpningar jämfört med stål eller plast.
Genom att välja rätt geometri – till exempel att välja en 90-graders knäkoppling i snäva formspel – förhindrar slangen att kröka och belasta kopplingstätningen i sidled.
Anläggningsomfattande standardisering kräver verifiering av äkta DME-profilkompatibilitet för att undvika farliga korskopplingar och tryckavbrott.
Kärnmekanismen i en DME standardmässings snabbkoppling
Låsmekanismen
En standardkoppling förlitar sig på en mycket beprövad fjäderbelastad ytterhylsa. Invändiga kullager säkrar hela anslutningen. Du trycker tillbaka ytterhylsan manuellt. Denna enkla åtgärd gör att de inre metallkulorna kan dras utåt. Uttaget accepterar då enkelt den bearbetade kontaktprofilen. När du släpper hylsan tvingar den inre fjädern kulorna nedåt. De låses säkert i ett specifikt spår som är bearbetat på pluggen. Detta skapar en styv mekanisk bindning. Den motstår effektivt miljöer med hög vibration. Du får en säker anslutning utan att behöva gängnyckel.
Tätningsarkitektur
Den interna O-ringen dikterar den absoluta tillförlitligheten hos din vattentäta tätning. Pluggar komprimeras direkt mot denna elastomerkomponent. De flesta industrianläggningar använder Viton (FKM) eller EPDM tätningar beroende på kylvätskekemin. När vätsketrycket inuti ledningen ökar trycker vätskan pluggen hårdare mot O-ringen. Denna aktiva kompression förhindrar läckor under aktiv drift. Systemet använder effektivt sitt eget inre tryck för att stärka tätningen. Rätt sittplatser är obligatoriskt. En felinriktad plugg kommer att klämma O-ringen och orsaka ett omedelbart fel.
Valved vs. Unvalved Dynamics
Du måste välja mellan termisk flödeseffektivitet och driftsbekvämlighet. Dessa två dynamik dikterar dina cykeltider och underhållshastighet.
Oventilerad (rakt genom): Dessa mönster har en helt öppen innerdiameter. De maximerar turbulent vätskeflöde. Hög turbulens säkerställer optimal värmeöverföring inuti formblocket. Du måste dock tömma hela systemet innan frånkoppling för att förhindra massiva vätskespill.
Ventilförsedd (avstängning): Dessa modeller har en intern fjäderbelastad tallriksventil. Ventilen stoppar kylvätskeflödet omedelbart i samma ögonblick som du kopplar bort kopplingen. De är idealiska för snabba mögelbyten. Ändå introducerar den interna ventilmekanismen ett mindre tryckfall. Detta minskar ditt totala volymetriska flöde något.
Interoperabilitet
DME-standarden förlitar sig på extremt exakt dimensionell geometri. En äkta DME standard snabbkoppling i mässing garanterar positivt ingrepp över alla kompatibla verktyg. Ingenjörer designade denna profil för att avvisa oöverträffade pluggar. Denna säkerhetsfunktion förhindrar oavsiktlig frånkoppling på fabriksgolvet. Verklig interoperabilitet innebär att du kan flytta en form från en maskin till en annan sömlöst. Kontakterna kommer att kopplas in perfekt varje gång.
Utvärdering av mässing mot alternativa material
Fodralet för mässing
Mässing ger överlägsen naturlig korrosionsbeständighet. Formsprutning är starkt beroende av standardvatten och vatten-glykolblandningar. Dessa specifika vätskor bryter ner sämre metaller snabbt genom kontinuerlig oxidation. Mässing motstår naturligtvis denna nedbrytning. Dessutom har mässing utmärkta värmeledningsegenskaper. Den bibehåller också en lägre Rockwell-hårdhet jämfört med härdat formstål. Denna materialmjukhet skyddar aktivt dina pluggar på formsidan. Upprepade dagliga anslutningar kommer inte att skada eller skada det dyra mögelgränssnittet. Mässingshylsan slits ut innan verktygsstålpluggen gör det.
Mässing vs. stål
Vissa anläggningsoperatörer föredrar stålkomponenter. Stål erbjuder utan tvekan högre sprängtryck. Den överlever svåra fysiska falleffekter mycket bättre än mjukare metaller. Stål misslyckas dock ofta i vanliga vattenkylningsapplikationer. Det rostar invändigt med tiden. Denna rost flagnar så småningom av i den cirkulerande vätskan. Den resulterande partikelformiga föroreningen täpper till ömtåliga inre kylkanaler inuti formen. När de kanalerna täpps till sjunker din kylningseffektivitet dramatiskt. Stål fungerar bra för hydraulolja, men det orsakar allvarliga problem i vanliga vattenslingor.
Mässing vs. Plast/Kompositer
Plastbeslag ger en märkbar viktminskning. De eliminerar helt rostproblem. Tyvärr bryts syntetiska polymerer ned snabbt under kontinuerlig termisk cykling. De lider av strukturell försprödning. Industriella formningsmiljöer framkallar rutinmässigt allvarliga miljöpåfrestningar i plast. Exponering för omgivande UV-ljus och kemiska ångor påskyndar denna nedbrytning. Därför en standard snabbkoppling i mässing förblir din mest pålitliga baslinje. Den balanserar termisk stabilitet, slagtålighet och långvarig hållbarhet felfritt.
Materialbedömningsdiagram
Materialtyp
Korrosionsbeständighet (vatten)
Slagstyrka
Termisk stabilitet
Mässing
Excellent
Måttlig
Utmärkt (upp till 400°F beroende på tätning)
Stål
Dålig (benägen för inre rost)
Hög
Excellent
Plast
Absolut
Låg (benägen att spricka)
Dålig (spröd med tiden)
Routing och rumsliga begränsningar: Rak vs. armbågskonfigurationer
Hantera slangspänning
Raka anslutningar är fortfarande standard för öppna grenrör. Men tunga industriella gummislangar utövar en enorm dragkraft i sidled. Denna sidobelastning överförs direkt till beslagsgränssnittet. Det deformerar fysiskt de inre elastomera O-ringarna. Mindre deformationer orsakar snabbt mikroläckor. Du förlorar värdefull behandlad kylvätska. Du äventyrar golvsäkerheten genom att skapa halkrisker. Att hantera denna stress på rätt sätt förlänger livslängden för varje anslutning på din press.
Installera en 90-graders armbågskontakt
Snäva mögelavstånd kräver bättre spatiala routingstrategier. Du bör starkt överväga att implementera en 90 graders armbågskontakt i begränsade utrymmen. Denna hårdvara leder den tunga slangen parallellt med formplattan. Parallell dragning eliminerar helt vassa slangveck. Det minskar drastiskt det fysiska fotavtrycket för verktygsinställningen. Viktigast av allt, det minskar hävstången i sidled på kopplingstätningen. Slangvikten hänger ner naturligt istället för att dra i sidled. Denna enkla geometriändring stoppar majoriteten av störande droppar.
Quick Release Armbågsmekanik
Slangspänningen fluktuerar kraftigt under pressdrift. En hög kvalitet snabbkopplingsarmbåge innehåller avgörande svängförmåga. Svängning gör att tjocka slangar naturligt hittar sin vilovinkel när formen öppnas och stängs. De lägger sig smidigt utan att vrida den primära låsmekanismen. Om kopplingen inte kan svänga, vrider den stela slangen till slut pluggen ur riktning. Svängleder säkerställer att vätskeflödet förblir helt obegränsat samtidigt som de absorberar mekanisk rörelse.
Inköpsutvärderingskriterier för en formkylmedelskoppling
Baslinjer för tryck och temperatur
Du måste bekräfta din anläggnings driftgränser innan du köper hårdvara. Formsprutning kräver i allmänhet kylsystem med lågt till medeltryck. En standard 200 PSI maximalt betyg täcker bekvämt de flesta miljötillämpningar. Se till att du har valt formkylmedelskopplingen uppfyller dessa specifika tryckkrav på ett säkert sätt. Kontrollera också noggrant temperaturklassificeringen. Det interna O-ringsmaterialet begränsar maximal värmetolerans, inte den yttre mässingskroppen. Standard EPDM hanterar allmän kylning, medan FKM hanterar högvärme syntetiska oljor.
Volumetrisk flödeshastighet (Cv)
Den totala kyleffektiviteten beror i hög grad på optimering av inre diameter (ID). Du måste noggrant bedöma de interna flödesvägsbegränsningarna. En dåligt bearbetad regional klon kan se identisk ut med en sann DME snabbkoppling externt. Men sämre kloner har ofta restriktiva interna flödesvägar. De lämnar grova bearbetningsgrader inuti ventilhuset. Dessa begränsningar inducerar allvarliga tryckfall. En reducerad flödeshastighet äventyrar allvarligt dina formkylningstider och förlänger din totala cykellängd.
Verifiering av 'DME-kompatibel'
Förfalskade profiler innebär extrema operativa risker. Många leverantörer marknadsför beslag som 'kompatibla' utan att strikt följa dimensionsstandarden. Du möter kroniska olägenhetsläckor dagligen. Ännu värre, kloner som inte är specifika för specifikationerna riskerar katastrofal frikoppling under operativt tryck. När en varm kylvätskeledning blåser av mitt i cykeln riskerar du allvarliga operatörsskador och skadad utrustning. Kräv alltid strikt dimensionskontroll från din leverantör.
Utvärderingssteg för inköp
Mät ditt genomsnittliga tryck i kylledningen vid grenröret.
Identifiera den specifika kylvätskekemin (t.ex. stadsvatten, glykolblandning, syntetisk olja).
Bestäm den erforderliga volymetriska flödeshastigheten för att upprätthålla termiska mål.
Ange rätt O-ringsmaterial baserat på högsta driftstemperaturer.
Verifiera exakta stickpropps- och uttagsdimensioner mot standardtekniska scheman.
Implementeringsrisker och underhållsverklighet
Vanliga fellägen
Fysisk misshandel förstör ofta mässingsbeslag. Att tappa ett tungt grenrörsblock deformerar mässingslåshylsorna. En bucklig hylsa kan inte dras in smidigt för att frigöra de inre kulorna. Kemisk nedbrytning representerar ett annat stort felläge. Användning av inkompatibla syntetiska kylmedel förstör standard elastomera O-ringar snabbt. Dessutom spolar underhållsteam ofta kylledningar med starka avkalkningssyror. Dessa aggressiva syror löser upp både gummitätningarna och de interna mässingskomponenterna med tiden. Du måste spola systemet med neutraliserande vatten omedelbart efter varje avkalkningsprocedur.
Utbyggnad av anläggningsstandardisering
Miljöer med blandade profiler skapar enorma driftsrisker. Du kan inte blanda DME-, Staubli- och Hasco-profiler på samma produktionsgolv på ett säkert sätt. Oerfarna operatörer kommer så småningom att tvinga ihop inkompatibla anslutningar. Detta orsakar omedelbara tryckavbrott eller dolda mikroläckor. Du måste utföra en hård cutover-strategi. Byt ut alla felaktiga kopplingar samtidigt under en planerad anläggningsavstängning. Standardisering på en enda profil eliminerar gissningar. Det minskar ditt lager av reservdelar drastiskt.
Förebyggande underhåll
Kör inte driftsbeslag förrän de misslyckas helt. Upprätta strikta visuella inspektionskriterier för ditt underhållsteam. Kontrollera de inre kullagren för platta fläckar eller kraftigt slitage. Testa den yttre hylsans fjäderspänning manuellt. En trög hylsa indikerar allvarlig inre nedsmutsning eller fjäderutmattning. Ta bort åldrande kopplingar proaktivt innan de orsakar en läcka mitt i cykeln.
Bästa praxis för förebyggande underhåll
Inspektera låshylsan för bucklor, skåror eller trög indragning varje vecka.
Smörj invändiga kullager med jämna mellanrum med en godkänd, icke-reaktiv silikonspray.
Byt ut O-ringar årligen eller omedelbart efter en allvarlig övertemperaturhändelse.
Granska slangdragningen visuellt för att säkerställa att tunga ledningar inte är sidobelastande raka kopplingar.
Slutsats
Den grundläggande mekaniken i dessa mässingsbeslag förblir vackert enkel och mycket effektiv. När du specificerar och installerar dem korrekt ger de många års läckagefri service. Verklig interoperabilitet förlitar sig helt på strikt dimensionell överensstämmelse. Du bör basera alla upphandlingsbeslut på exakt profilkompatibilitet. Definiera dina högsta driftstemperaturer tydligt för att diktera rätt tätningsmaterial. Utvärdera alltid dina krav på rumslig routing grundligt. Använd armbågar där raka kopplingar skapar onödig sidospänning. Slutligen, granska dina nuvarande forminställningar omedelbart. Titta noga efter tecken på allvarlig slangspänning eller dolda läckor. Identifiera eventuella inkompatibla profiler gömda på din anläggning. Standardisera dina inköpskrav framåt för att skydda din produktionseffektivitet.
FAQ
F: Vilken är den maximala driftstemperaturen för en standard DME-koppling i mässing?
S: Den maximala temperaturgränsen beror nästan helt på det inre tätningsmaterialet, inte själva mässingskroppen. Standard EPDM O-ringar klarar vanligtvis upp till 300°F (150°C). Viton (FKM) tätningar kan säkert motstå temperaturer upp till 400°F (200°C). Matcha alltid tätningens kemi med dina specifika kylvätske- och driftsvärmeparametrar.
F: Är DME- och icke-DME-standardprofiler utbytbara?
S: Nej. Du får aldrig blanda olika anslutningsprofiler. Att tvinga in en DME-kontakt i ett Staubli- eller Hasco-uttag skapar allvarliga säkerhetsrisker. Det skadar omedelbart den inre O-ringen. Detta garanterar praktiskt taget högtrycksvätskeläckage eller explosiv urkoppling under pressdrift.
F: När ska jag välja en ventilerad framför en oventilerad formkylvätskekoppling?
S: Välj en ventilkoppling när rena, snabba formbyten är din högsta prioritet. Den interna ventilen förhindrar kladdigt vätskespill på fabriksgolvet. Välj en oventilerad koppling när du behöver maximalt volymflöde. Oventilförsedda modeller ger turbulent flöde, vilket optimerar värmeöverföring och kylningseffektivitet.
F: Hur ofta ska O-ringarna i mässings snabbkopplingar bytas?
S: O-ringens livslängd beror mycket på din termiska cyklingsfrekvens och kylvätskekemi. För system som körs konstant vid höga temperaturer, byt ut O-ringarna var sjätte månad. För standard omgivande vattenkylning förhindrar ett årligt utbytesschema gummihärdning, mikroläckor och plötsliga tätningsfel.