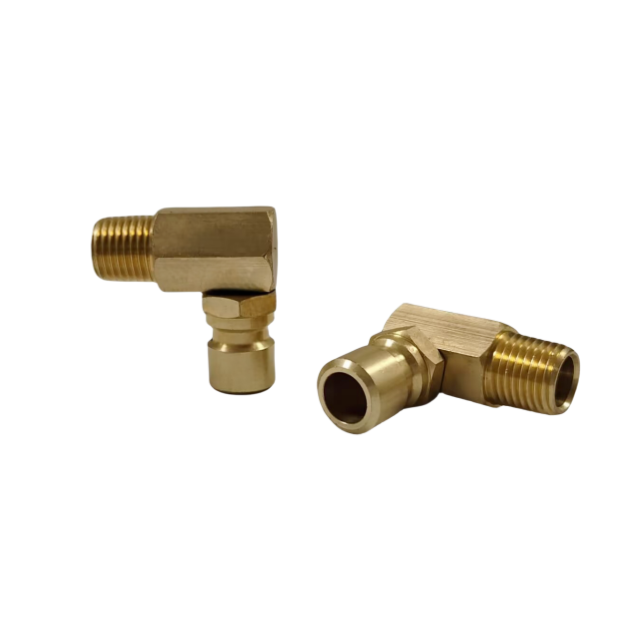
O tempo de inatividade não planejado na moldagem por injeção geralmente se origina no sistema de resfriamento. Vazamentos de fluidos, restrições de fluxo ou quedas repentinas de pressão prejudicam rapidamente a eficiência da produção. O gerenciamento térmico comprometido estende os tempos de ciclo e degrada a qualidade da peça final. O perfil DME atualmente é a referência definitiva da indústria para interoperabilidade de resfriamento de moldes. Você deve compreender completamente como esses acoplamentos específicos atuam mecanicamente sob pressão. Você também precisa reconhecer suas limitações materiais exatas. Esse conhecimento permanece absolutamente crítico para padronizar as ferramentas de sua instalação. A padronização elimina ativamente conexões cruzadas perigosas e reduz a sobrecarga diária de manutenção. Abaixo, detalhamos o mecanismo de travamento interno desses componentes essenciais. Fornecemos uma avaliação rigorosa de materiais comparando opções industriais comuns. Também examinamos configurações essenciais de roteamento espacial. Você pode usar esta estrutura técnica para tomar decisões de aquisição altamente informadas e confiáveis.
Principais conclusões
Os acoplamentos rápidos de latão padrão DME utilizam um mecanismo de luva de travamento retraído, protegido por rolamentos de esferas internos para criar uma conexão de alto fluxo e sem vazamentos.
O latão fornece o equilíbrio ideal entre resistência à corrosão, condutividade térmica e custo para aplicações padrão de resfriamento de moldes com água e glicol em comparação com aço ou plástico.
Selecionar a geometria correta – como optar por um conector de cotovelo de 90 graus em espaços apertados do molde – evita torções da mangueira e tensão lateral na vedação do acoplamento.
A padronização em toda a instalação exige a verificação da verdadeira compatibilidade do perfil DME para evitar conexões cruzadas perigosas e rupturas de pressão.
O mecanismo central de um acoplamento rápido de latão padrão DME
O mecanismo de bloqueio
Um acoplamento padrão depende de uma luva externa com mola altamente comprovada. Rolamentos de esferas de retenção internos protegem toda a conexão. Você empurra a manga externa para trás manualmente. Esta ação simples permite que as esferas metálicas internas se retraiam para fora. O soquete aceita facilmente o perfil do plugue usinado. Ao soltar a manga, a mola interna força as bolas para baixo. Eles travam com segurança em uma ranhura específica usinada no plugue. Isso cria uma ligação mecânica rígida. Resiste eficazmente a ambientes de alta vibração. Você obtém uma conexão segura sem precisar de chaves roscadas.
Arquitetura de Vedação
O O-ring interno determina a confiabilidade absoluta da sua vedação estanque. Os plugues são comprimidos diretamente contra esse componente elastomérico. A maioria das instalações industriais utiliza vedações Viton (FKM) ou EPDM, dependendo da química do refrigerante. À medida que a pressão do fluido dentro da linha aumenta, o fluido empurra o tampão com mais força contra o O-ring. Esta compressão ativa evita vazamentos durante a operação ativa. O sistema utiliza eficazmente a sua própria pressão interna para fortalecer a vedação. O assento adequado é obrigatório. Um plugue desalinhado prenderá o anel de vedação e causará falha imediata.
Dinâmica com válvula vs. sem válvula
Você deve escolher entre eficiência de fluxo térmico e conveniência operacional. Essas duas dinâmicas determinam os tempos de ciclo e a velocidade de manutenção.
Sem válvula (Straight-Through): Esses designs apresentam um diâmetro interno completamente aberto. Eles maximizam o fluxo turbulento de fluidos. A alta turbulência garante uma ótima transferência de calor dentro do bloco do molde. No entanto, você deve drenar todo o sistema antes de desconectá-lo para evitar derramamentos massivos de fluidos.
Válvula (desligamento): Esses modelos apresentam uma válvula de gatilho interna com mola. A válvula interrompe o fluxo do líquido refrigerante instantaneamente no momento em que você desconecta a conexão. Eles são ideais para mudanças rápidas de molde. No entanto, o mecanismo interno da válvula introduz uma pequena queda de pressão. Isso reduz ligeiramente a taxa de fluxo volumétrico total.
Interoperabilidade
O padrão DME depende de uma geometria dimensional extremamente precisa. Um genuíno O acoplamento rápido de latão padrão DME garante um engate positivo em todas as ferramentas compatíveis. Os engenheiros projetaram este perfil para rejeitar plugues incomparáveis. Este recurso de segurança evita o desacoplamento acidental no chão de fábrica. A verdadeira interoperabilidade significa que você pode mover um molde de uma máquina para outra sem problemas. Os conectores sempre se encaixarão perfeitamente.
Avaliando o latão em comparação com materiais alternativos
O caso do latão
O latão oferece resistência natural superior à corrosão. A moldagem por injeção depende fortemente de água padrão e misturas de água e glicol. Esses fluidos específicos degradam metais inferiores rapidamente por meio de oxidação contínua. O latão resiste naturalmente a esta degradação. Além disso, o latão possui excelentes propriedades de condutividade térmica. Ele também mantém uma dureza Rockwell mais baixa em comparação com o aço para molde endurecido. A suavidade do material protege ativamente os plugues do lado do molde. Conexões diárias repetidas não irritarão nem danificarão a dispendiosa interface do molde. A luva de latão se desgasta antes do plugue de aço da ferramenta.
Latão vs. Aço
Alguns operadores de instalações preferem componentes de aço. O aço, sem dúvida, oferece classificações de pressão de ruptura mais altas. Ele sobrevive a impactos físicos severos muito melhor do que metais mais macios. No entanto, o aço falha frequentemente em aplicações padrão de refrigeração a água. Enferruja internamente com o tempo. Essa ferrugem eventualmente se desprende do fluido circulante. A contaminação por partículas resultante obstrui delicados canais de resfriamento internos dentro do molde. Quando esses canais ficam obstruídos, a eficiência do resfriamento cai drasticamente. O aço funciona bem para óleo hidráulico, mas causa graves problemas em circuitos de água padrão.
Latão vs. Plástico/Compósitos
Os acessórios de plástico proporcionam uma redução notável de peso. Eles eliminam completamente os problemas de ferrugem. Infelizmente, os polímeros sintéticos degradam-se rapidamente sob ciclos térmicos contínuos. Eles sofrem de fragilização estrutural. Os ambientes de moldagem industrial induzem rotineiramente fissuras por estresse ambiental severo em plásticos. A exposição à luz UV ambiente e aos vapores químicos acelera esta degradação. Portanto, um padrão o acoplamento rápido de latão continua sendo sua linha de base mais confiável. Ele equilibra perfeitamente a estabilidade térmica, a resistência ao impacto e a durabilidade a longo prazo.
Tabela de Avaliação de Materiais
Tipo de material
Resistência à corrosão (água)
Resistência ao Impacto
Estabilidade Térmica
Latão
Excelente
Moderado
Excelente (até 400°F dependendo da vedação)
Aço
Ruim (Propenso a ferrugem interna)
Alto
Excelente
Plástico
Absoluto
Baixo (propenso a rachar)
Ruim (fragiliza com o tempo)
Roteamento e restrições espaciais: configurações retas versus cotovelo
Gerenciando o estresse da mangueira
Conexões diretas continuam sendo o padrão da indústria para coletores abertos. No entanto, mangueiras de borracha industriais pesadas exercem imensa tração lateral. Essa tensão de carga lateral é transferida diretamente para a interface de adaptação. Ele deforma fisicamente os O-rings elastoméricos internos. Pequenas deformações causam rapidamente microvazamentos. Você perde líquido refrigerante tratado valioso. Você também compromete a segurança do piso ao criar riscos de escorregamento. O gerenciamento adequado desse estresse prolonga a vida útil de cada conexão na sua impressora.
Implantando um conector de cotovelo de 90 graus
Espaços estreitos no molde exigem melhores estratégias de roteamento espacial. Você deve considerar fortemente a implementação de um Conector de cotovelo de 90 graus em espaços restritivos. Este hardware direciona a mangueira pesada paralelamente à placa do molde. O roteamento paralelo elimina completamente dobras acentuadas da mangueira. Reduz drasticamente o espaço físico da configuração de ferramentas. Mais importante ainda, atenua a alavancagem lateral na vedação da conexão. O peso da mangueira pende naturalmente em vez de puxar lateralmente. Esta simples mudança de geometria evita a maioria dos gotejamentos incômodos.
Mecânica do cotovelo de liberação rápida
A tensão da mangueira varia muito durante a operação da prensa. Um produto de alta qualidade cotovelo de liberação rápida incorpora capacidade giratória crucial. A rotação permite que mangueiras grossas encontrem naturalmente seu ângulo de descanso conforme o molde abre e fecha. Eles assentam suavemente sem apertar o mecanismo de travamento primário. Se a conexão não puder girar, a mangueira rígida eventualmente torcerá o plugue para fora do alinhamento. As juntas giratórias garantem que o fluxo de fluido permaneça completamente irrestrito enquanto absorve o movimento mecânico.
Critérios de avaliação de fornecimento para um acoplamento de refrigerante de molde
Linhas de base de pressão e temperatura
Você deve confirmar os limites operacionais de suas instalações antes de comprar hardware. A moldagem por injeção geralmente requer sistemas de resfriamento de baixa a média pressão. Uma classificação máxima padrão de 200 PSI cobre confortavelmente a maioria das aplicações ambientais. Garanta seu selecionado o acoplamento de refrigeração do molde atende a esses requisitos específicos de pressão com segurança. Além disso, verifique rigorosamente a classificação de temperatura. O material do anel de vedação interno limita a tolerância máxima ao calor, não o corpo externo de latão. O EPDM padrão cuida do resfriamento geral, enquanto o FKM gerencia óleos sintéticos de alta temperatura.
Taxa de fluxo volumétrico (Cv)
A eficiência geral do resfriamento depende muito da otimização do diâmetro interno (ID). Você deve avaliar cuidadosamente as restrições do caminho de fluxo interno. Um clone regional mal usinado pode parecer idêntico a um verdadeiro Acoplamento rápido DME externamente. No entanto, os clones inferiores geralmente apresentam caminhos de fluxo interno restritivos. Eles deixam rebarbas de usinagem ásperas dentro do corpo da válvula. Estas restrições induzem quedas de pressão severas. Uma taxa de fluxo reduzida compromete gravemente os tempos de resfriamento do molde e prolonga a duração total do ciclo.
Verificação de 'Compatível com DME'
Perfis falsificados apresentam riscos operacionais extremos. Muitos fornecedores comercializam acessórios como “compatíveis” sem aderir estritamente ao padrão dimensional. Você enfrenta vazamentos incômodos crônicos diariamente. Pior ainda, clones ligeiramente fora das especificações correm o risco de uma dissociação catastrófica sob pressão operacional. Quando uma linha de refrigerante quente explode no meio do ciclo, você corre o risco de ferimentos graves ao operador e danos ao equipamento. Exija sempre uma verificação dimensional rigorosa do seu fornecedor.
Etapas de avaliação para fornecimento
Meça a pressão média da linha de resfriamento no coletor.
Identifique a química específica do refrigerante (por exemplo, água municipal, mistura de glicol, óleo sintético).
Determine a vazão volumétrica necessária para manter as metas térmicas.
Especifique o material correto do anel de vedação com base nas temperaturas operacionais máximas.
Verifique as dimensões exatas do plugue e do soquete em relação aos esquemas de engenharia padrão.
Riscos de implementação e realidades de manutenção
Modos de falha comuns
O abuso físico freqüentemente destrói acessórios de latão. Deixar cair um bloco coletor pesado deforma as mangas de travamento de latão. Uma manga amassada não pode retrair suavemente para liberar as esferas internas. A degradação química representa outro modo de falha importante. O uso de refrigerantes sintéticos incompatíveis destrói rapidamente os O-rings elastoméricos padrão. Além disso, as equipes de manutenção frequentemente limpam as linhas de resfriamento com ácidos descalcificantes agressivos. Esses ácidos agressivos dissolvem as vedações de borracha e os componentes internos de latão com o tempo. Você deve lavar o sistema com água neutralizante imediatamente após qualquer procedimento de descalcificação.
Implementação de padronização de instalações
Ambientes de perfis mistos criam enormes riscos operacionais. Você não pode misturar perfis DME, Staubli e Hasco com segurança na mesma área de produção. Operadores inexperientes acabarão por forçar conexões incompatíveis. Isso causa explosões instantâneas de pressão ou microvazamentos ocultos. Você deve executar uma estratégia de transição rígida. Substitua todas as conexões incompatíveis simultaneamente durante uma parada programada da planta. A padronização em um único perfil elimina suposições. Reduz drasticamente as despesas gerais de estoque de peças sobressalentes.
Manutenção Preventiva
Não execute conexões operacionais até que elas falhem completamente. Estabeleça critérios rigorosos de inspeção visual para sua equipe de manutenção. Verifique os rolamentos de esferas internos quanto a pontos planos ou desgaste abrasivo severo. Teste manualmente a tensão da mola da luva externa. Uma manga lenta indica incrustações internas graves ou fadiga da mola. Retire proativamente os acoplamentos antigos antes que eles causem um vazamento no meio do ciclo.
Melhores práticas para manutenção preventiva
Inspecione semanalmente a luva de travamento quanto a amassados, arranhões ou retração lenta.
Lubrifique os rolamentos de esferas internos periodicamente com um spray de silicone não reativo aprovado.
Substitua os anéis de vedação anualmente ou imediatamente após qualquer evento grave de superaquecimento.
Audite visualmente o roteamento da mangueira para garantir que linhas pesadas não carreguem conectores retos lateralmente.
Conclusão
A mecânica fundamental destes acessórios de latão permanece lindamente simples e altamente eficaz. Quando você os especifica e instala corretamente, eles fornecem anos de serviço sem vazamentos. A verdadeira interoperabilidade depende inteiramente da adesão dimensional estrita. Você deve basear todas as decisões de aquisição na compatibilidade exata do perfil. Defina claramente as temperaturas máximas de operação para determinar o material de vedação correto. Sempre avalie cuidadosamente seus requisitos de roteamento espacial. Utilize cotovelos onde os conectores retos introduzem tensão lateral desnecessária. Por fim, audite imediatamente suas configurações atuais de molde. Procure atentamente sinais de tensão severa na mangueira ou vazamentos ocultos. Identifique quaisquer perfis incompatíveis ocultos em suas instalações. Padronize seus requisitos de compra no futuro para proteger sua eficiência de produção.
Perguntas frequentes
P: Qual é a temperatura operacional máxima para um acoplamento DME de latão padrão?
R: O limite máximo de temperatura depende quase inteiramente do material da vedação interna, e não do próprio corpo de latão. Os anéis de vedação EPDM padrão normalmente suportam até 300°F (150°C). As vedações Viton (FKM) podem suportar com segurança temperaturas de até 400°F (200°C). Sempre combine a química da vedação com seus parâmetros específicos de refrigeração e calor operacional.
P: Os perfis padrão DME e não DME são intercambiáveis?
R: Não. Você nunca deve misturar diferentes perfis de conexão. Forçar um plugue DME em uma tomada Staubli ou Hasco cria graves riscos de segurança. Isso danifica imediatamente o O-ring interno. Isto praticamente garante vazamentos de fluido de alta pressão ou desacoplamento explosivo durante a operação da prensa.
P: Quando devo escolher um acoplamento de refrigeração de molde com válvula em vez de um sem válvula?
R: Escolha um acoplamento valvulado quando trocas rápidas e limpas de molde forem sua principal prioridade. A válvula interna evita derramamentos de fluidos no chão da fábrica. Escolha um acoplamento sem válvula quando precisar de vazão volumétrica máxima. Os modelos sem válvula proporcionam fluxo turbulento, o que otimiza a transferência de calor e a eficiência de resfriamento.
P: Com que frequência os anéis de vedação em acoplamentos rápidos de latão devem ser substituídos?
R: A vida útil do anel de vedação depende muito da frequência do ciclo térmico e da química do líquido refrigerante. Para sistemas que funcionam constantemente em altas temperaturas, substitua os O-rings a cada seis meses. Para resfriamento com água ambiente padrão, um cronograma de substituição anual evita o endurecimento da borracha, microvazamentos e falhas repentinas de vedação.